Sur cette page
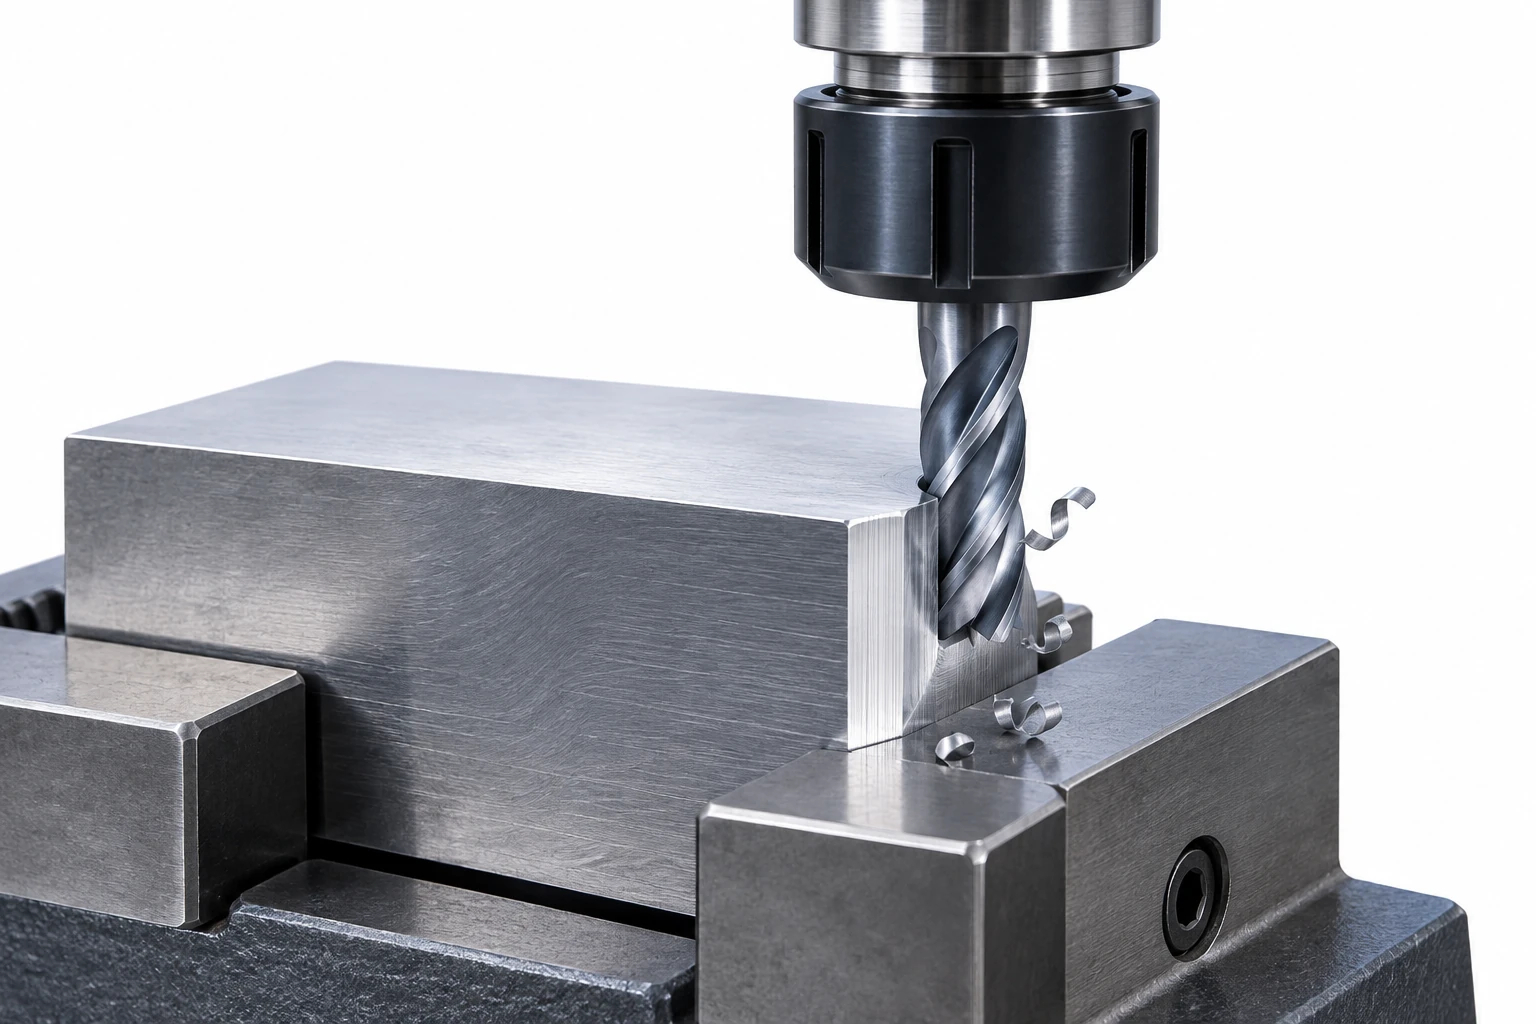
Le fraisage ascendant est généralement le premier choix sur une installation CNC rigide qui maîtrise le jeu de transmission. [4] Sa formation de copeau épais à mince réduit le frottement à l’entrée. Le fraisage descendant reste utile lorsqu’une couche superficielle difficile ou la configuration de la machine modifie les conditions de coupe. Aucun des deux sens ne garantit à lui seul un bon état de surface. [3]
Cette distinction concerne la manière dont un tranchant entre en contact avec la matière. Elle ne décrit ni une machine différente ni un procédé de fabrication distinct. Pour la séquence plus large d’outils coupants, de montages et de trajectoires d’usinage, consultez comment fonctionne le fraisage CNC.
Identifiez le sens d’avance au niveau du tranchant
Fraisage en avalant est aussi appelé fraisage descendant ; Fraisage en opposition est aussi appelé fraisage ascendant. Pour les identifier, imaginez que le centre de la fraise reste immobile tandis que la pièce avance devant elle. Comparez ce mouvement de la pièce avec le mouvement tangentiel du tranchant au point de contact avec la matière. [1]
- Fraisage ascendant : la pièce avance dans le même sens que le mouvement du tranchant au point de contact.
- Fraisage descendant : la pièce avance à l’encontre du mouvement du tranchant au point de contact.
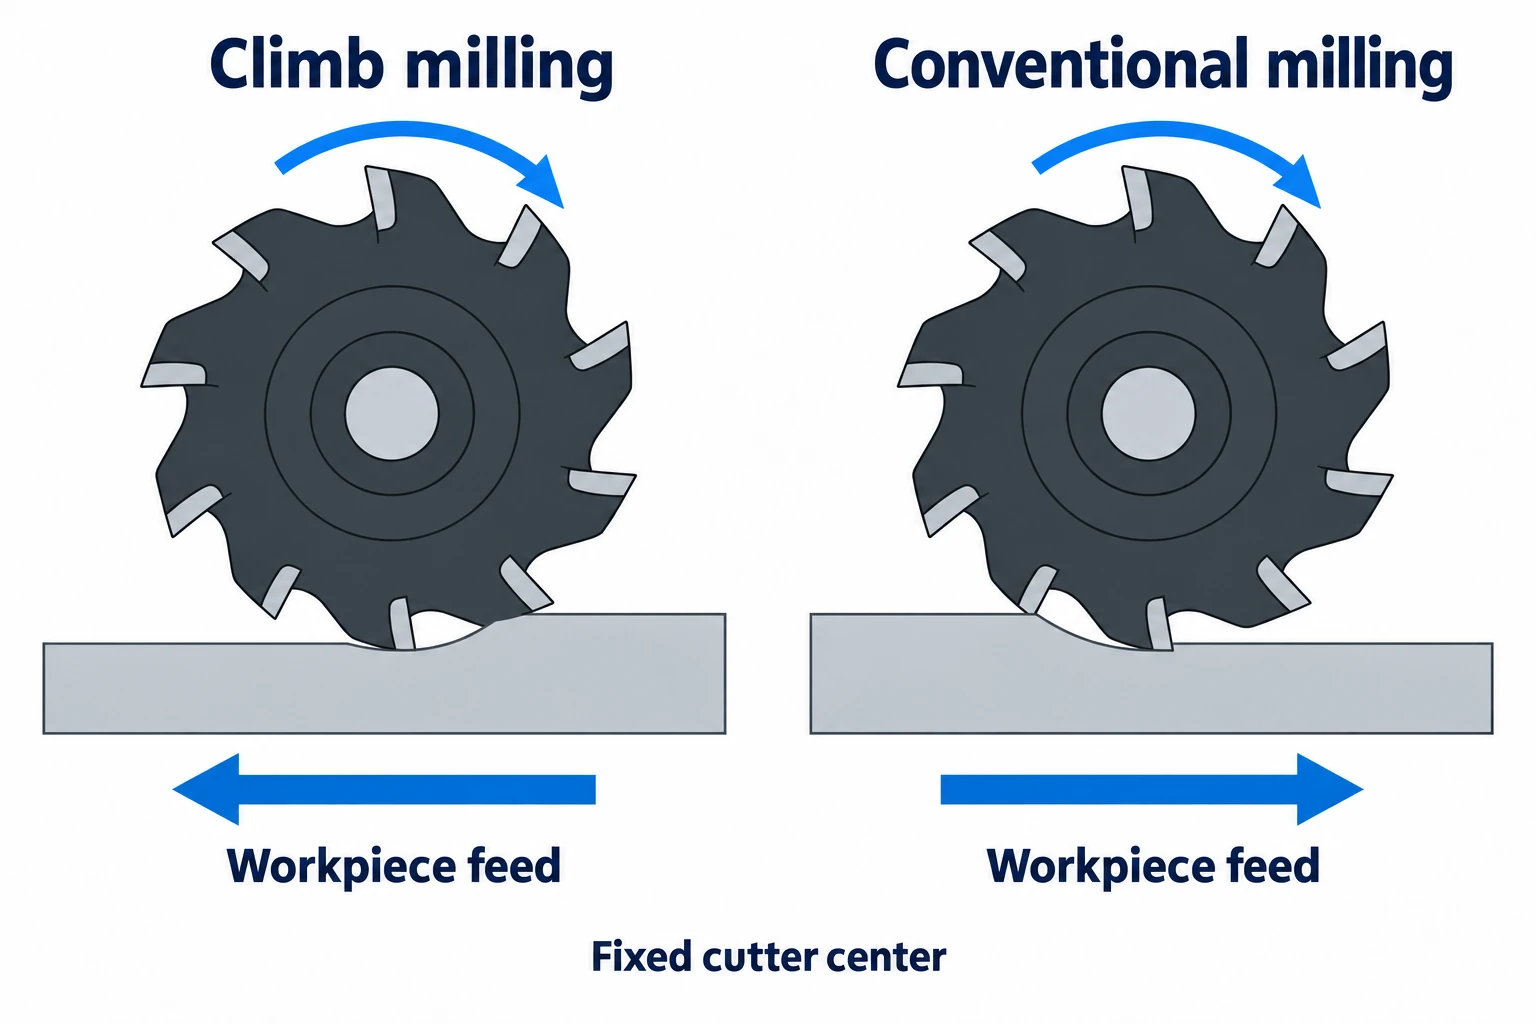
Un écran CAM affiche généralement le déplacement du centre de la fraise par rapport à une pièce fixe. Cette flèche d’avance est opposée à la convention d’avance de la pièce définie ci-dessus. Précisez quel objet se déplace avant de comparer les schémas. Le terme « horaire » seul désigne une rotation ou un déplacement autour d’un contour ; il ne permet pas d’identifier le fraisage ascendant sans préciser le côté de contact.
La formation des copeaux modifie le frottement et l’état de surface
| Comportement de coupe périphérique | Fraisage ascendant | Fraisage descendant |
|---|---|---|
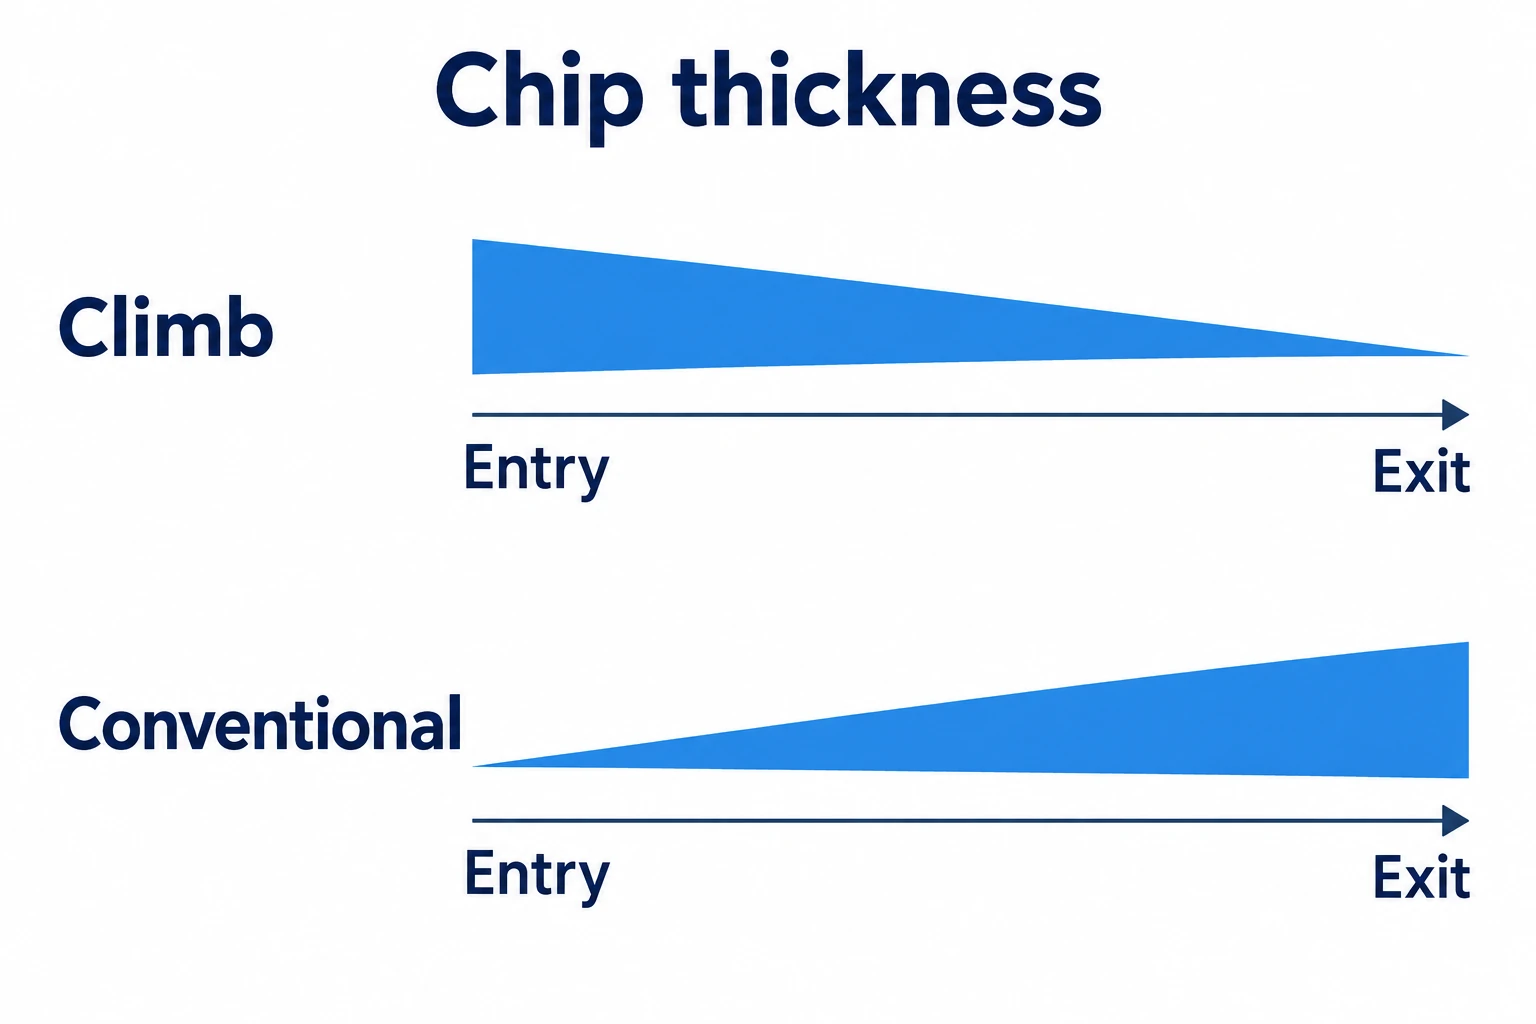
| Épaisseur non usinée du copeau pendant l’engagement | Plus épaisse à l’entrée, s’amincissant vers la sortie | Quasiment nulle à l’entrée, augmentant vers la sortie |
| Contact initial du tranchant | Commence par enlever un copeau | Plus de frottement avant la formation d’un copeau |
Il s’agit de tendances liées au fraisage périphérique, et non de valeurs de rugosité garanties. Harvey Performance relie l’avantage en finition du fraisage en avalant par rapport au fraisage conventionnel à une réduction du frottement et de la recoupe des copeaux. [3] La progression décrit l’épaisseur de copeau non coupé, et non la forme finale ni la longueur d’un copeau enroulé.
La charge appliquée à l’outil dépend également de la longueur de tranchant engagée. Une passe légère de finition latérale et une rainure à pleine largeur constituent des cas de charge différents, même avec le même réglage d’avance. Un porte-à-faux important, la déformation de la fraise et les copeaux retenus peuvent compromettre le résultat avant que tout changement de sens n’apporte un quelconque avantage. [6]
Choisissez en fonction de la machine, de la matière brute et de l’outil
Le jeu est un mouvement perdu dans le mécanisme d’avance. En fraisage en avalant, la pièce peut être tirée vers la fraise, éliminant brusquement ce jeu et augmentant effectivement la profondeur de coupe. Le fraisage en opposition ne corrige pas le mécanisme ; il modifie simplement la façon dont la charge de coupe agit sur le système d’avance.[2]
| État | Sens à considérer | Raison ou limite |
|---|---|---|
| Montage rigide avec jeu d’avance maîtrisé | Fraisage en avalant comme choix initial | Entrée favorable et formation des copeaux |
| Jeu d’avance incontrôlé | Conventionnel, conformément aux consignes d’utilisation de la machine | Évitez de supposer que la table est capable de résister à l’action de traction exercée par un fraisage en avalant |
| Couche superficielle dure ou rugueuse | Le fraisage en opposition peut être préférable | Évaluez l’entrée sous la couche problématique ; ne classez pas systématiquement toutes les pièces moulées de la même manière |
| Variation importante de l’excédent de matière | Évaluez le fraisage en opposition | La charge à l’entrée varie selon la matière brute restante |
| Plaquettes céramiques utilisées sur un alliage résistant à la chaleur | Suivez les recommandations applicatives ; le fraisage ascendant peut être spécifié | La sensibilité aux chocs modifie la préférence habituelle |
Les distinctions relatives au jeu, à l’excédent de matière et aux outils céramiques suivent les recommandations applicatives de Sandvik. [2] La discussion d’Harvey sur la couche superficielle concerne la condition d’entrée, et non une règle stipulant que toutes les pièces moulées ou forgées nécessitent impérativement un fraisage en opposition. [3] L’état de la machine importe davantage que la simple étiquette « manuelle » ou « CNC » attribuée à une fraiseuse ; la comparaison manuelle versus CNC couvre cette distinction plus large.
Les poches, les îlots et les rainures modifient le côté de contact
Pour une fraise à droite tournant dans le sens horaire lorsqu’on la regarde du dessus, un parcours de finition en fraisage en avalant suit un sens antihoraire le long de la limite d’une poche interne et un sens horaire autour d’une île externe. L’outil entre en contact avec les côtés opposés de ces limites. Le manuel de programmation Haas illustre cette inversion entre les parcours de poche et d’île. [4]
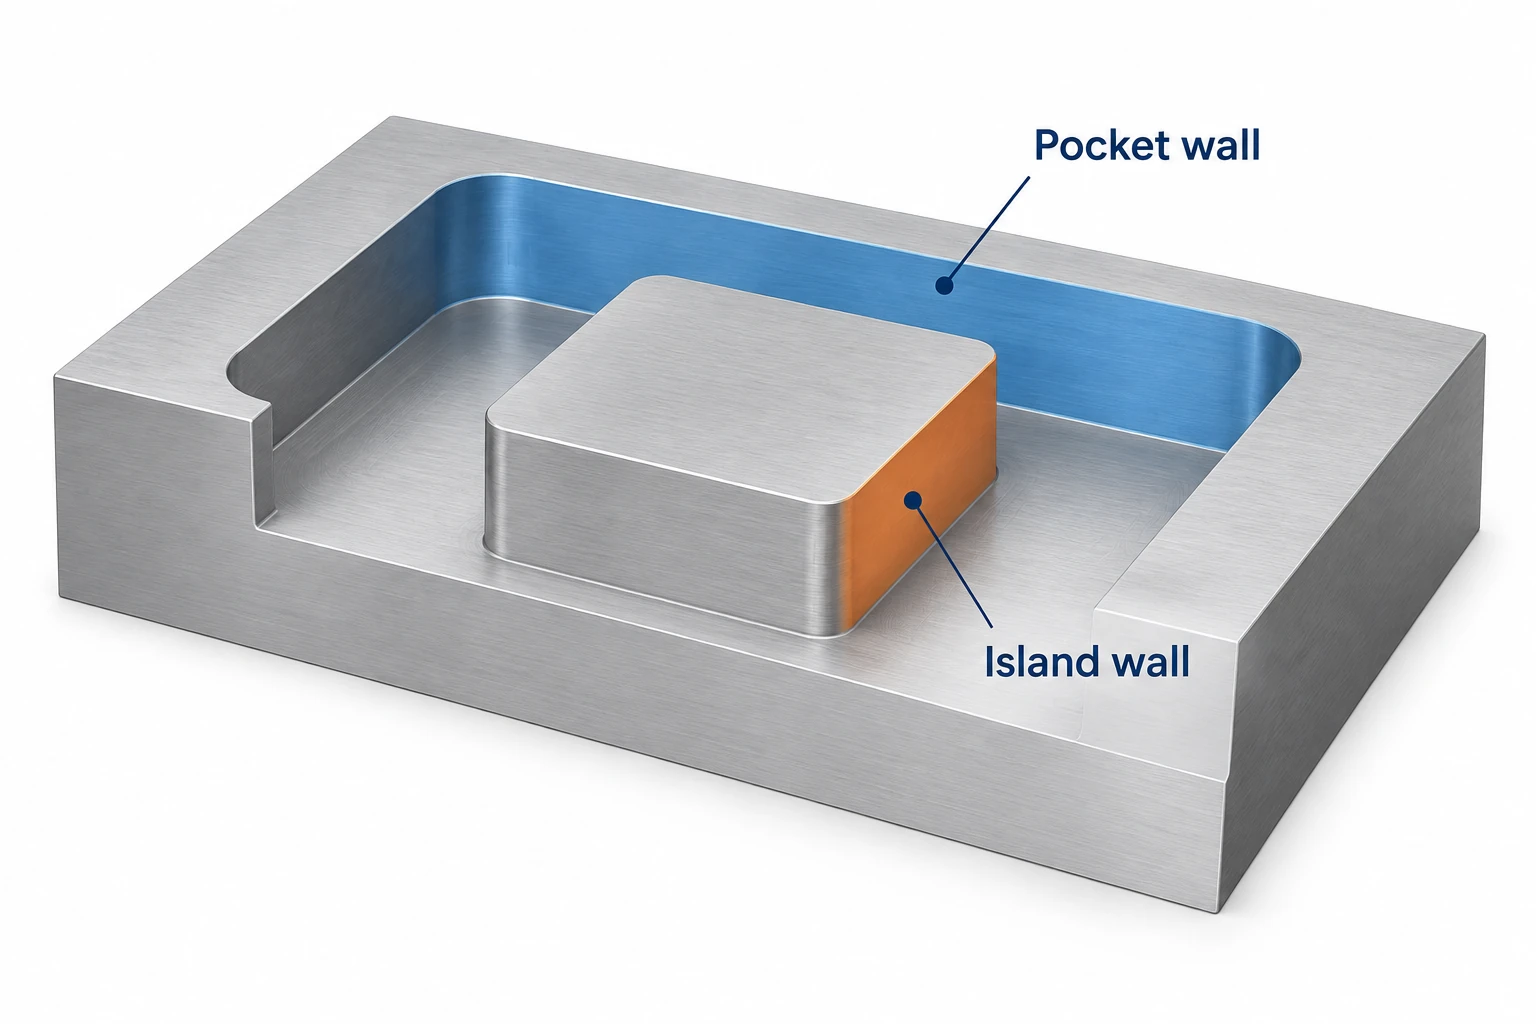
Une rainure à pleine largeur sollicite l’outil sur ses deux côtés, ce qui empêche de la traiter comme un simple passage en fraisage ascendant sur une seule paroi latérale. Pour une rainure précise, l’ébauche avec une fraise sous-dimensionnée suivie d’un finissage séparé des parois permet un meilleur contrôle de l’engagement. Les recommandations de Sandvik pour les rainures de clavette préconisent même le fraisage en opposition pour le finissage — une exception importante à l’affirmation « le fraisage ascendant donne toujours le meilleur résultat ».[6]
Vérifiez le parcours généré, et non seulement le nom de l’option CAM. Le paramètre Direction d’Autodesk Fusion cherche à maintenir le mode choisi, mais la géométrie peut empêcher son application sur l’ensemble du parcours. Son option Les deux sens inclut délibérément des passes en fraisage en avalant et en opposition sur les profils ouverts, avec des réglages distincts pour la passe inverse. [5]
Comparez la pièce usinée finie, et non seulement le bruit de la coupe.
Lors de l’évaluation d’un changement de sens, enregistrez le matériau, l’outil, la longueur de porte-à-faux, l’engagement radial, la profondeur axiale et les conditions d’avance. Conservez une comparaison cohérente dans la mesure du possible, et notez tout autre ajustement nécessaire pour obtenir une coupe viable. Sinon, une amélioration apparente ne pourra pas être attribuée au seul sens d’usinage.
Inspectez séparément la texture de surface, les dimensions de la caractéristique et la forme des parois. Une paroi plus lisse peut néanmoins présenter un conicité ou sortir des tolérances dimensionnelles. Dans un coin interne, vérifiez si l’engagement augmente fortement : Autodesk identifie la géométrie serrée des coins comme une cause de vibration et de finition déformée. Modifier l’étiquette de sens n’éliminera pas cette géométrie. [5]
Pour une pièce confiée à un sous-traitant, spécifiez les dimensions et les surfaces requises. Le fournisseur peut choisir un trajet de coupe adapté, sauf si le plan ou le procédé approuvé impose un trajet particulier. Notre page Services de fraisage CNC décrit les caractéristiques des composants et la portée des inspections utilisées dans cette analyse.
Questions relatives au fraisage ascendant et au fraisage descendant
Le fraisage ascendant est-il toujours préférable pour les parois minces ?
Non. Un soutien fiable et la capacité de la pièce à résister aux efforts de coupe restent déterminantes. La direction seule ne constitue pas une stratégie d’usinage de parois minces. [1]
« L’usinage descendant » signifie-t-il que l’outil avance vers le bas selon l’axe Z ?
Non. L’usinage descendant est un autre nom pour l’usinage en montée. Il décrit la relation entre le mouvement du tranchant coupant et l’avance au moment de l’engagement, et non une plongée dans la pièce. [1]
Sources
- MIT OpenCourseWare, Introduction à la fraiseuse, 2004, page PDF 5 : définitions de l’avance relative à la pièce. Ses recommandations destinées aux ateliers manuels ne constituent pas une règle universelle d’usinage CNC.
- Sandvik Coromant, Down Milling vs. Up Milling : formation périphérique des copeaux, jeu de transmission, épaisseur de matière variable et exceptions liées aux plaquettes céramiques.
- Harvey Performance Company, Climb Milling vs. Conventional Milling : frottement, reprise de copeaux et couches superficielles difficiles à usiner.
- Haas Automation, Mill Programming Workbook, pages imprimées 61 et 112 : direction de coupe et limites de poche/îlot. Citée pour sa géométrie, non pour ses commandes de contrôle actuelles.
- Autodesk Fusion, 2D Adaptive Roughing Reference : direction, sens bidirectionnel et rayon de coupe minimal.
- Sandvik Coromant, Groove or Slot Milling : charge sur la fraise en bout, déformation et passes séparées pour la finition de la rainure de clavette.



