Nesta página
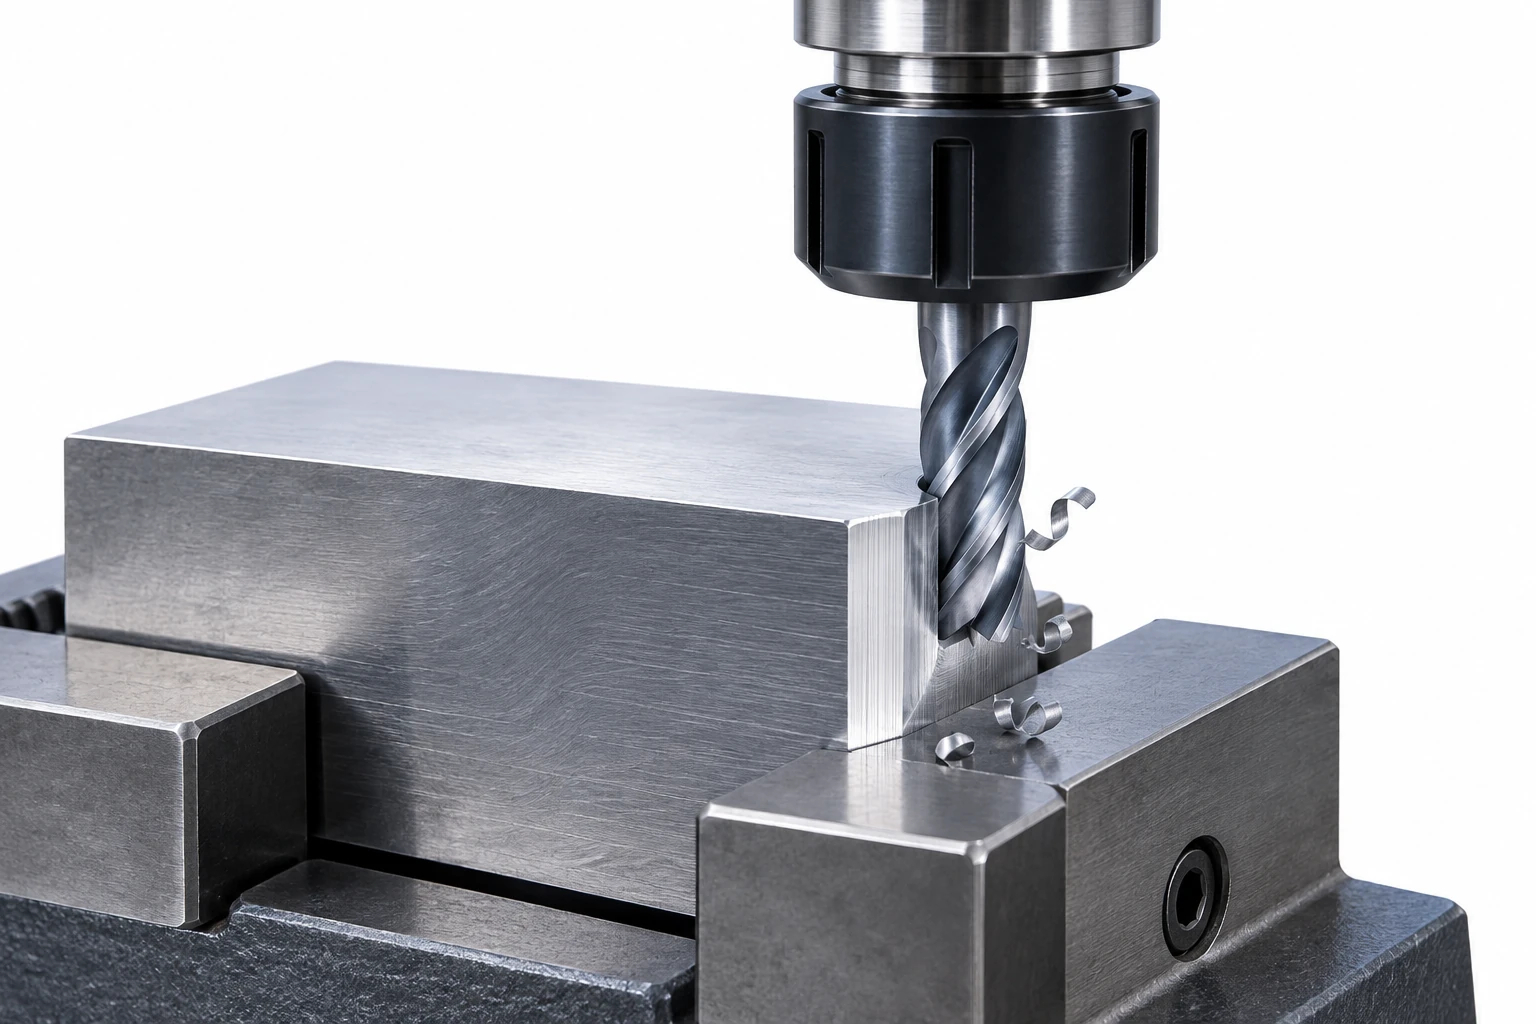
O fresamento concordante é normalmente a primeira opção em uma configuração rígida CNC que controla a folga (backlash). [4] Sua formação de cavaco de espesso para fino reduz o atrito na entrada. O fresamento convencional permanece útil quando há uma camada superficial difícil ou quando a configuração da máquina altera as condições de corte. Nenhuma das duas direções garante, por si só, um bom acabamento. [3]
Essa distinção refere-se à forma como uma aresta de corte encontra o material. Ela não descreve uma máquina diferente nem um processo de fabricação separado. Para a sequência mais ampla de ferramentas cortantes, configurações e trajetórias de ferramenta, consulte como funciona o fresamento CNC.
Identifique a direção de avanço na aresta de corte
Fresamento concordante também é chamado de fresamento descendente; fresamento convencional também é chamado de fresamento ascendente. Para identificá-los, imagine o centro da fresa fixo enquanto a peça bruta avança passando por ele. Compare esse movimento da peça bruta com o movimento tangencial da aresta de corte no ponto de contato com o material. [1]
- Fresamento concordante: a peça bruta avança na mesma direção do movimento da aresta no ponto de contato.
- Fresamento convencional: a peça bruta avança contra o movimento da aresta no ponto de contato.
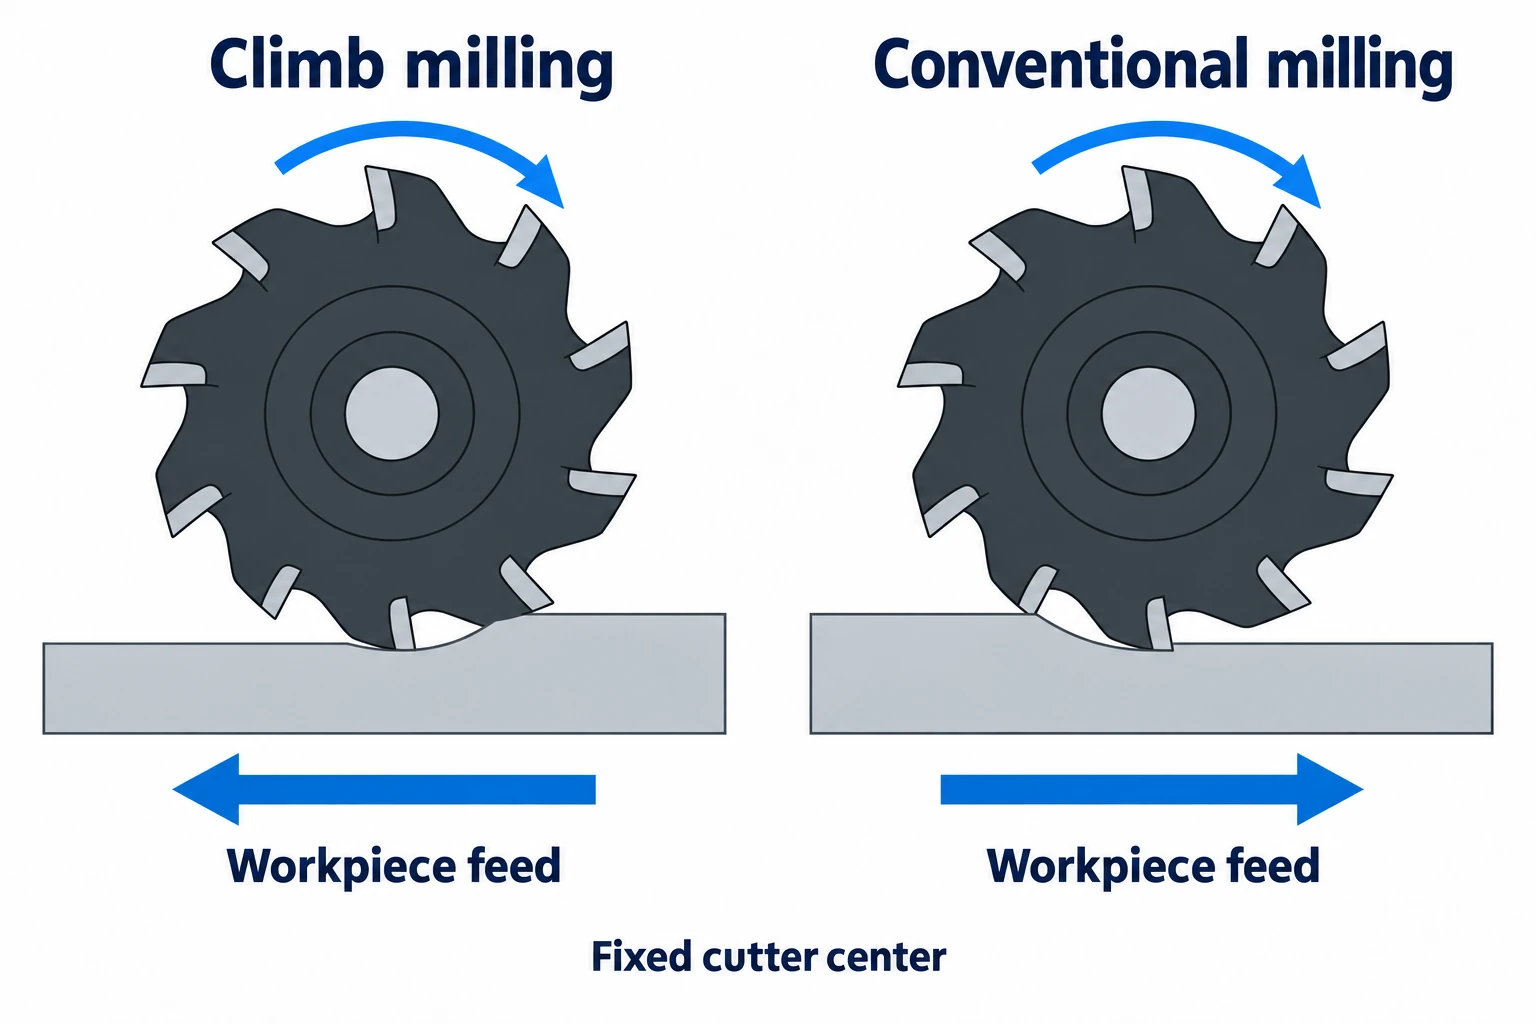
Uma tela CAM normalmente mostra o centro da fresa se movendo em relação a uma peça estacionária. Essa seta de avanço tem sentido oposto ao da convenção de avanço da peça bruta acima. Indique qual objeto está em movimento antes de comparar os diagramas. A expressão “sentido horário” sozinha descreve rotação ou deslocamento ao longo de um contorno; ela não identifica o fresamento concordante sem referência ao lado de contato.
A formação de cavaco altera o atrito e o acabamento superficial
| Comportamento de corte periférico | Fresamento concordante | Fresamento convencional |
|---|---|---|
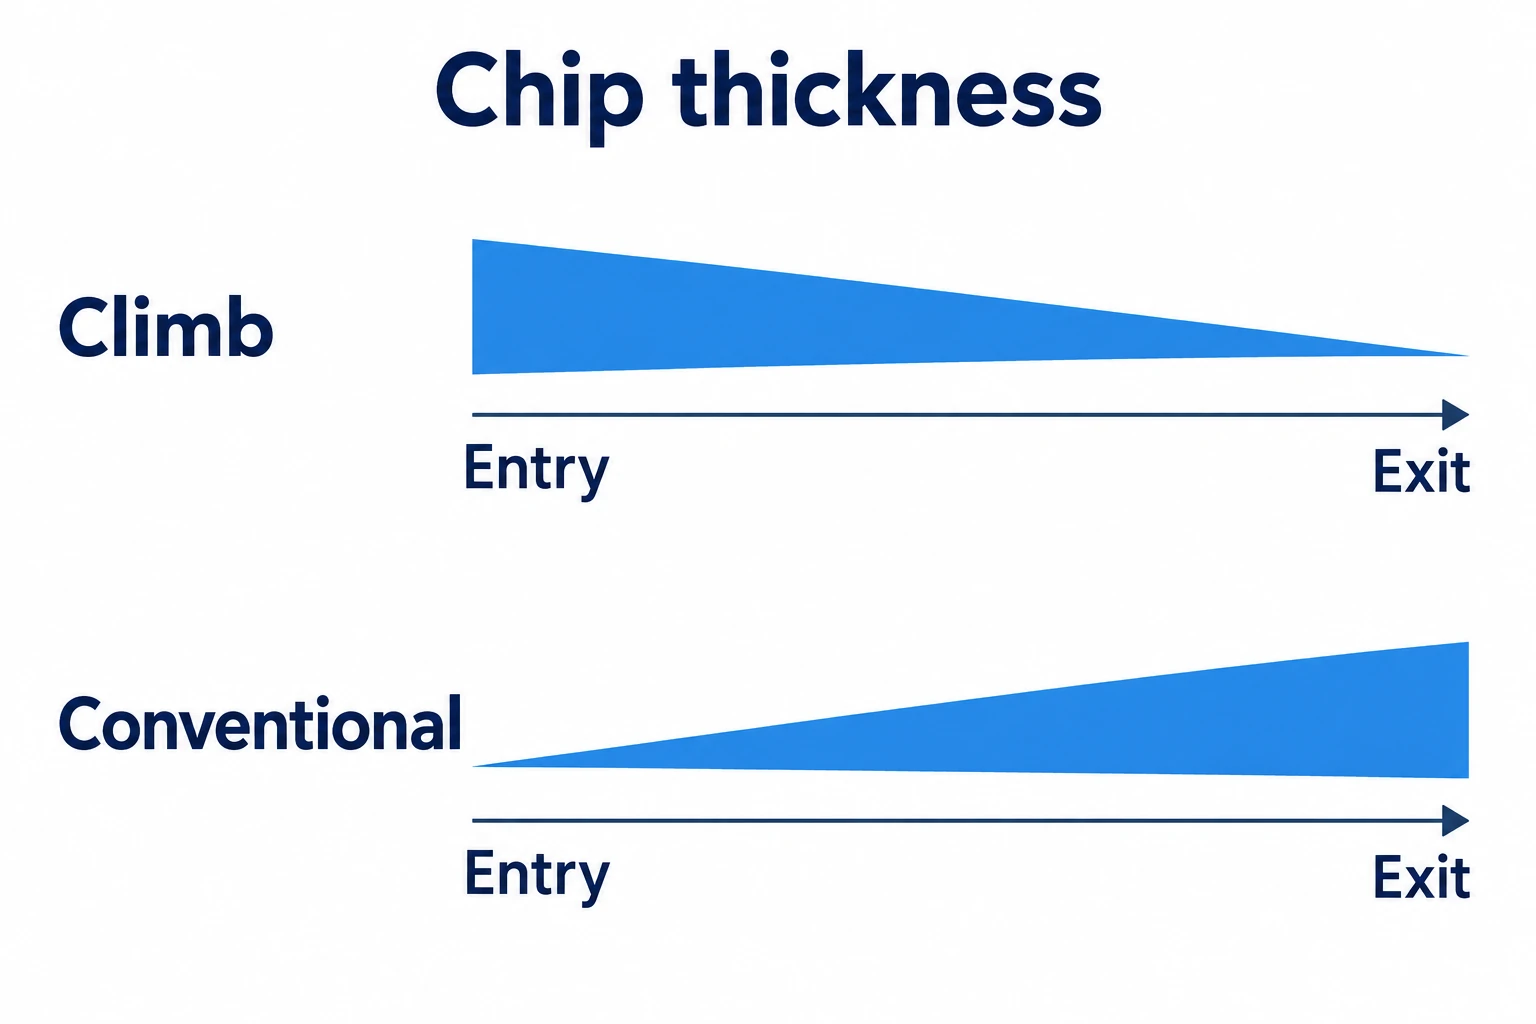
| Espessura do cavaco não cortado durante o engajamento | Mais espessa na entrada, afinando-se na saída | Quase nula na entrada, aumentando na saída |
| Contato inicial da aresta | Inicia com a remoção de um cavaco | Mais atrito antes da formação de um cavaco |
Essas são tendências de corte periférico, não valores de rugosidade garantidos. A Harvey Performance associa a vantagem de acabamento do fresamento concordante à redução do atrito e do re-corte de cavaco. [3] A progressão descreve a espessura de cavaco não cortado, não a forma final ou o comprimento de um cavaco enrolado.
A carga na ferramenta também depende de quanto da aresta está engajada. Uma passada leve de acabamento lateral e uma ranhura de largura total representam casos de carga distintos, mesmo com o mesmo avanço. Um grande balanço, a deformação da fresa e cavacos retidos podem comprometer o resultado antes que qualquer mudança de direção traga benefício. [6]
Escolha com base na máquina, na peça bruta e na ferramenta
Folga é o movimento perdido no mecanismo de avanço. O corte concordante pode puxar a peça para dentro da fresa, eliminando essa folga abruptamente e aumentando a penetração real. A usinagem em sentido convencional não corrige o mecanismo; ela altera a forma como a carga de corte atua contra o avanço. [2]
| Condição | Direção a considerar | Motivo ou limitação |
|---|---|---|
| Montagem rígida com folga controlada no avanço | Fresamento concordante como primeira opção | Entrada favorável e formação de cavaco |
| Folga não controlada no avanço | Usinagem convencional, seguindo as orientações operacionais da máquina | Evite presumir que a mesa consiga resistir à ação de tração do corte concordante |
| Camada superficial dura ou irregular | A usinagem convencional pode ajudar | Avalie a entrada abaixo da camada difícil; não classifique todas as peças fundidas da mesma forma |
| Variação significativa no sobremetal | Avalie a usinagem convencional | A carga de entrada varia conforme o sobremetal remanescente |
| Pastilhas cerâmicas em liga resistente ao calor | Siga as orientações de aplicação; a usinagem em sentido ascendente pode ser especificada | A sensibilidade ao impacto altera a preferência habitual |
As distinções relativas à folga, ao sobremetal e às ferramentas cerâmicas seguem as orientações de aplicação da Sandvik. [2] A discussão da Harvey sobre a camada superficial refere-se à condição de entrada, e não a uma regra segundo a qual todas as peças fundidas ou forjadas exigem usinagem convencional. [3] A condição da máquina importa mais do que simplesmente rotulá-la como “manual” ou “CNC”; a comparação entre usinagem manual e CNC abrange essa distinção mais ampla.
Cavidades, ilhas e ranhuras alteram o lado de contato
Para uma fresa de corte à direita girando no sentido horário quando vista de cima, um caminho de acabamento em fresamento concordante percorre a fronteira de um recesso interno no sentido anti-horário e a fronteira de uma ilha externa no sentido horário. A fresa entra em contato com os lados opostos dessas fronteiras. O manual de programação da Haas ilustra essa inversão entre os caminhos de recesso e de ilha. [4]
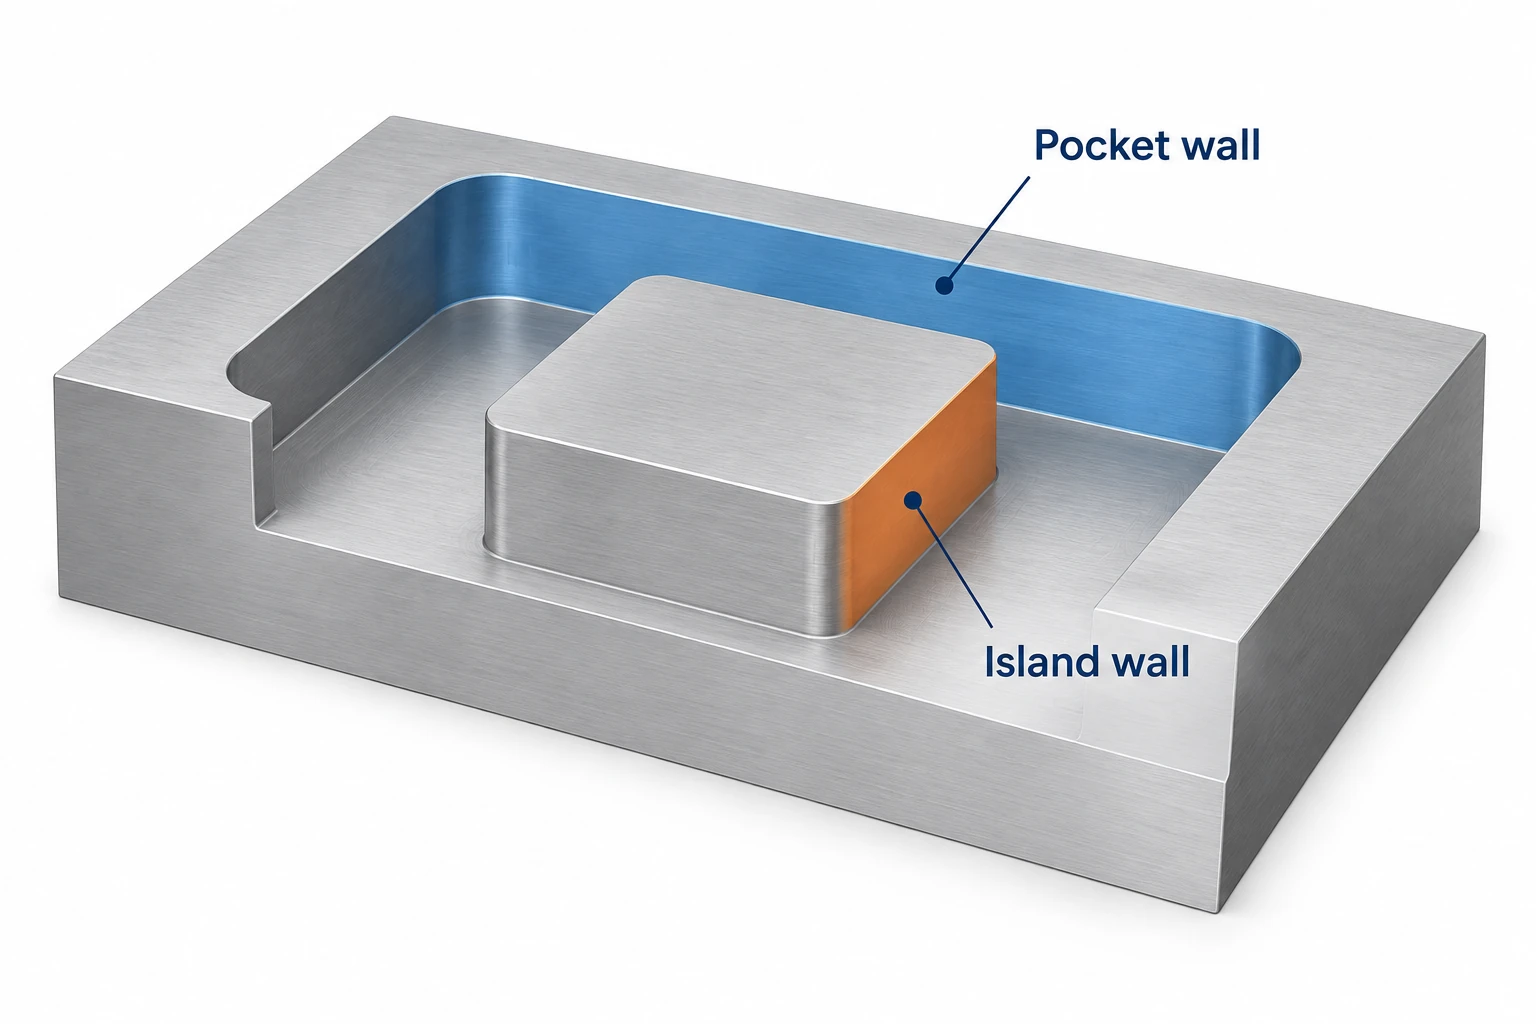
Uma ranhura de largura total engaja a fresa em ambos os lados, portanto não pode ser tratada como uma única passada em fresamento concordante em uma parede lateral. Para uma ranhura precisa, o desbaste com uma fresa subdimensionada e o acabamento das paredes separadamente permitem melhor controle do engajamento. As orientações da Sandvik para rasgos de chaveta recomendam até mesmo o fresamento ascendente na etapa de acabamento — uma exceção importante à afirmação de que “o fresamento concordante sempre oferece o melhor resultado”. [6]
Verifique o caminho gerado, não apenas o nome da opção CAM. A configuração Direção do Autodesk Fusion tenta manter o modo escolhido, mas a geometria pode impedir isso ao longo de todo o caminho. Sua opção Ambos os Sentidos inclui deliberadamente passadas em fresamento concordante e convencional em perfis abertos, com configurações separadas para a passada reversa. [5]
Compare a textura superficial, as dimensões e a forma da parede
Ao avaliar uma alteração de direção, registre o material, a ferramenta, o alcance da ferramenta (reach), o engajamento radial, a profundidade axial e as condições de avanço. Mantenha a comparação consistente sempre que possível e anote quaisquer outras alterações necessárias para uma usinagem viável. Caso contrário, uma melhoria aparente não poderá ser atribuída exclusivamente à direção.
Inspecione separadamente a textura superficial, as dimensões da característica e a forma da parede. Uma parede mais lisa ainda pode apresentar conicidade ou estar fora da tolerância dimensional. Em um canto interno, verifique se o engajamento aumenta bruscamente: a Autodesk identifica geometrias de cantos apertados como causa de vibração (chatter) e acabamento distorcido. Alterar o rótulo da direção não eliminará essa geometria. [5]
Uma alteração de direção é útil quando melhora a característica exigida sob condições de usinagem comparáveis. Na usinagem fresagem CNC, esse resultado depende da direção em conjunto com o engajamento, o alcance da ferramenta, o suporte e a evacuação de cavacos.
Dúvidas sobre fresamento concordante e convencional
O fresamento concordante é sempre melhor para paredes finas?
Não. O suporte seguro e a capacidade da peça de trabalho de resistir às forças de corte ainda são relevantes. Apenas a direção não constitui uma estratégia para usinagem de paredes finas. [1]
“Fresamento descendente” significa que a ferramenta avança para baixo no eixo Z?
Não. Fresamento descendente é outro nome para fresamento concordante (climb milling). Ele descreve a relação entre o movimento da aresta de corte e o avanço no momento do engajamento, não uma penetração vertical na peça de trabalho. [1]
Fontes técnicas
- MIT OpenCourseWare, Introdução à Fresadora, 2004, página PDF 5: definições de avanço da peça de trabalho. Suas recomendações para oficinas manuais não constituem uma regra universal de usinagem CNC.
- Sandvik Coromant, Usinagem Descendente vs. Usinagem Ascendente: formação periférica de cavaco, folga, sobremetal variável e exceções para inserts cerâmicos.
- Harvey Performance Company, Fresamento Concordante vs. Fresamento Convencional: atrito, recorte de cavaco e camadas superficiais difíceis.
- Haas Automation, Livro de Programação para Fresadoras, páginas impressas 61 e 112: direção de corte e contornos de cavidades/ilha. Referenciado quanto à geometria, não quanto aos comandos atuais de controle.
- Autodesk Fusion, Referência de Desbaste Adaptativo 2D: Direção, Ambos os Sentidos e Raio Mínimo de Corte.
- Sandvik Coromant, Fresagem de Ranhuras ou Entalhes: carga na fresagem de topo, deformação e passes separados para acabamento de rasgos de chaveta.
Sobre VETCNC
VETCNC traz uma experiência familiar em manufatura para a aquisição online de serviços de CNC. Kevin possui dez anos de experiência na indústria de CNC e trabalha com as fábricas familiares na China, além de uma rede mais ampla de parceiros. O objetivo é deixar claros os arranjos de manufatura, os requisitos técnicos e as responsabilidades antes da emissão de um pedido.
Leia a história de Kevin →


