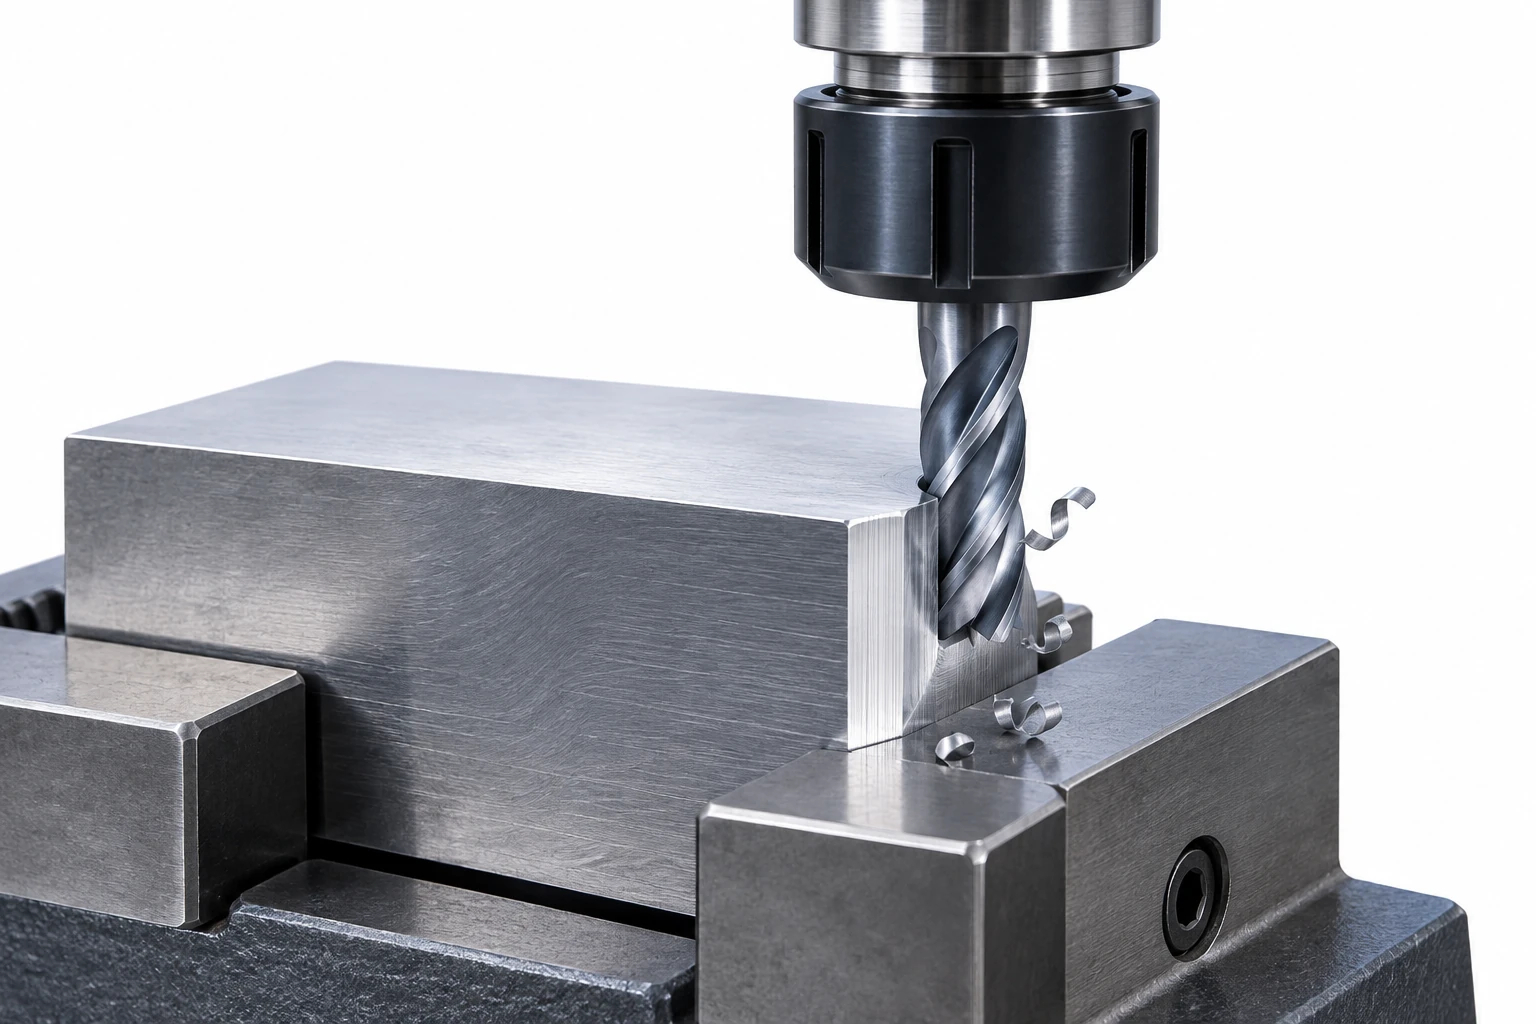
このページについて
クライムミリングは、バックラッシュを制御する剛性のあるCNC工作機械セットアップにおいて通常最初に選択される方式です。[4] その「厚→薄」のチップ形成により、切込み開始時の摩擦が低減されます。一方、難加工な表面層がある場合や工作機械のセットアップによって切削条件が変化する場合には、依然としてコンベンショナルミリングが有効です。いずれの送り方向も、単独では良好な仕上げ面を保証するものではありません。[3]
この区別は、切削刃が被削材に接触する際の動き方に関するものであり、異なる工作機械や別個の製造工程を意味するものではありません。カッター、段取り、ツールパスの全体的な順序については、「CNCフライス加工の仕組み」をご参照ください。
切削刃における送り方向を特定します。
クライムミリングはダウンミリングとも呼ばれ、コンベンショナルミリングはアップミリングとも呼ばれます。これらを識別するには、フライスの中心を静止させ、ワークピースがその周りを送り進む様子を想像してください。その後、ワークピースの送り方向と、切削刃が被削材に接触する位置における接線方向の刃の運動とを比較します。[1]
- クライム: ワークピースの送り方向が、接触点における刃の運動方向と同じです。
- コンベンショナル: ワークピースの送り方向が、接触点における刃の運動方向と逆です。
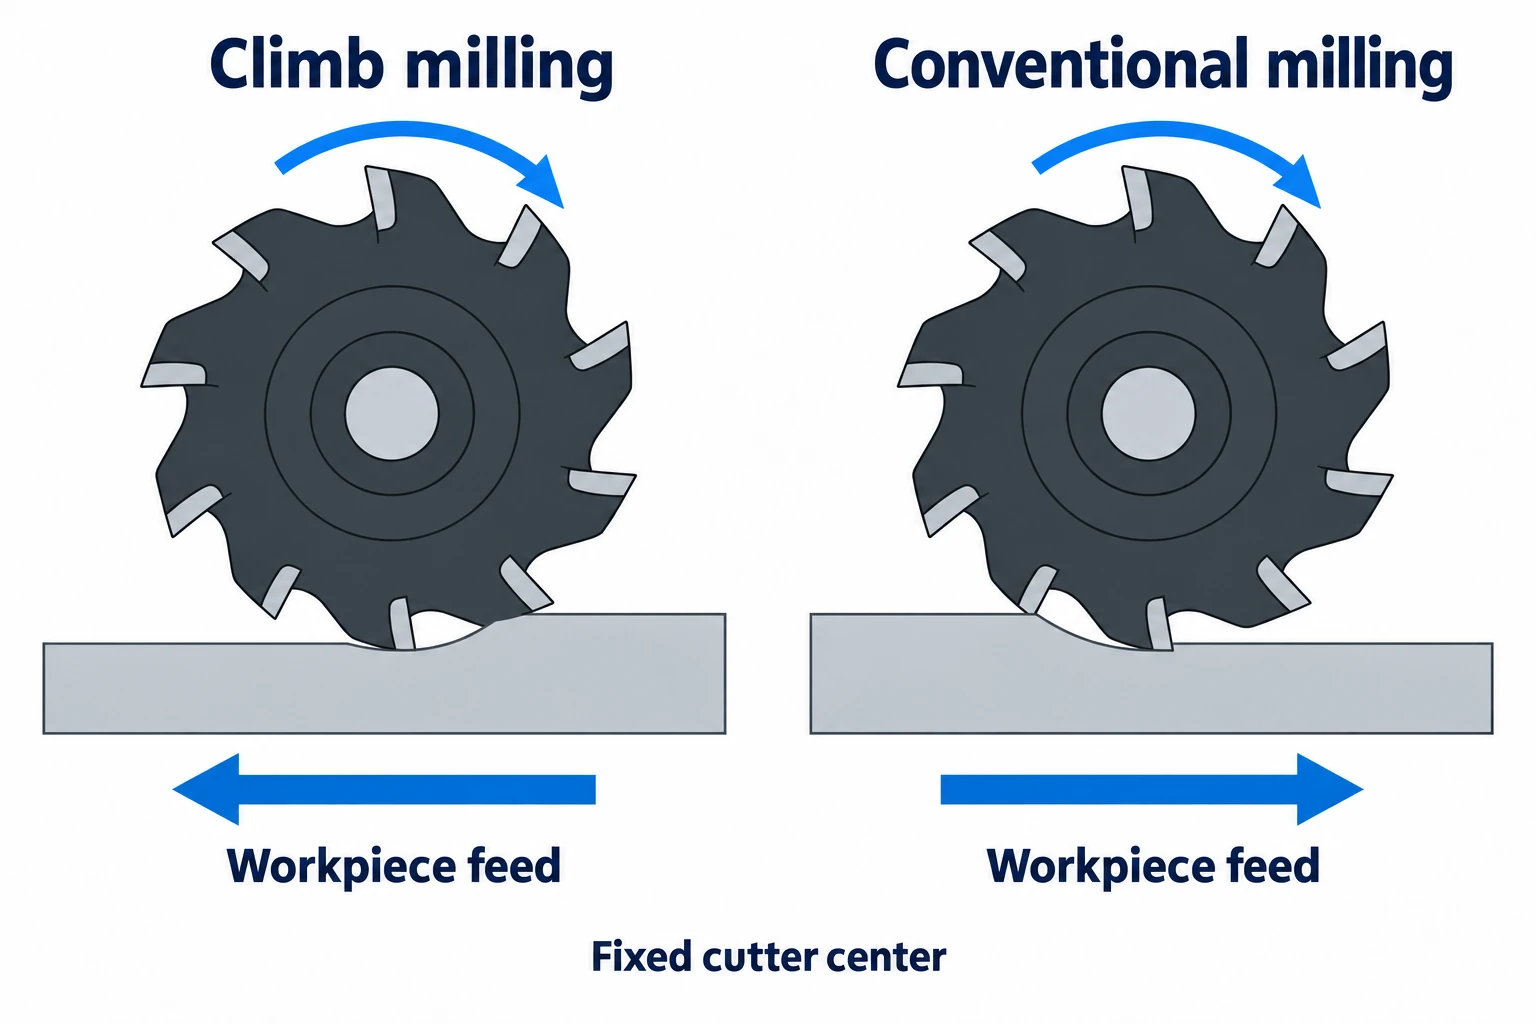
CAM画面上では、通常、カッター中心が静止したワークピースに対して相対的に移動するように表示されます。この場合の送り矢印は、上記のワークピース送り規約とは逆向きになります。図を比較する前に、どちらの物体が移動するかを明示してください。「時計回り」のみでは、輪郭に沿った回転または移動を表すにすぎず、接触側を明示しない限りクライムミリングを特定できません。
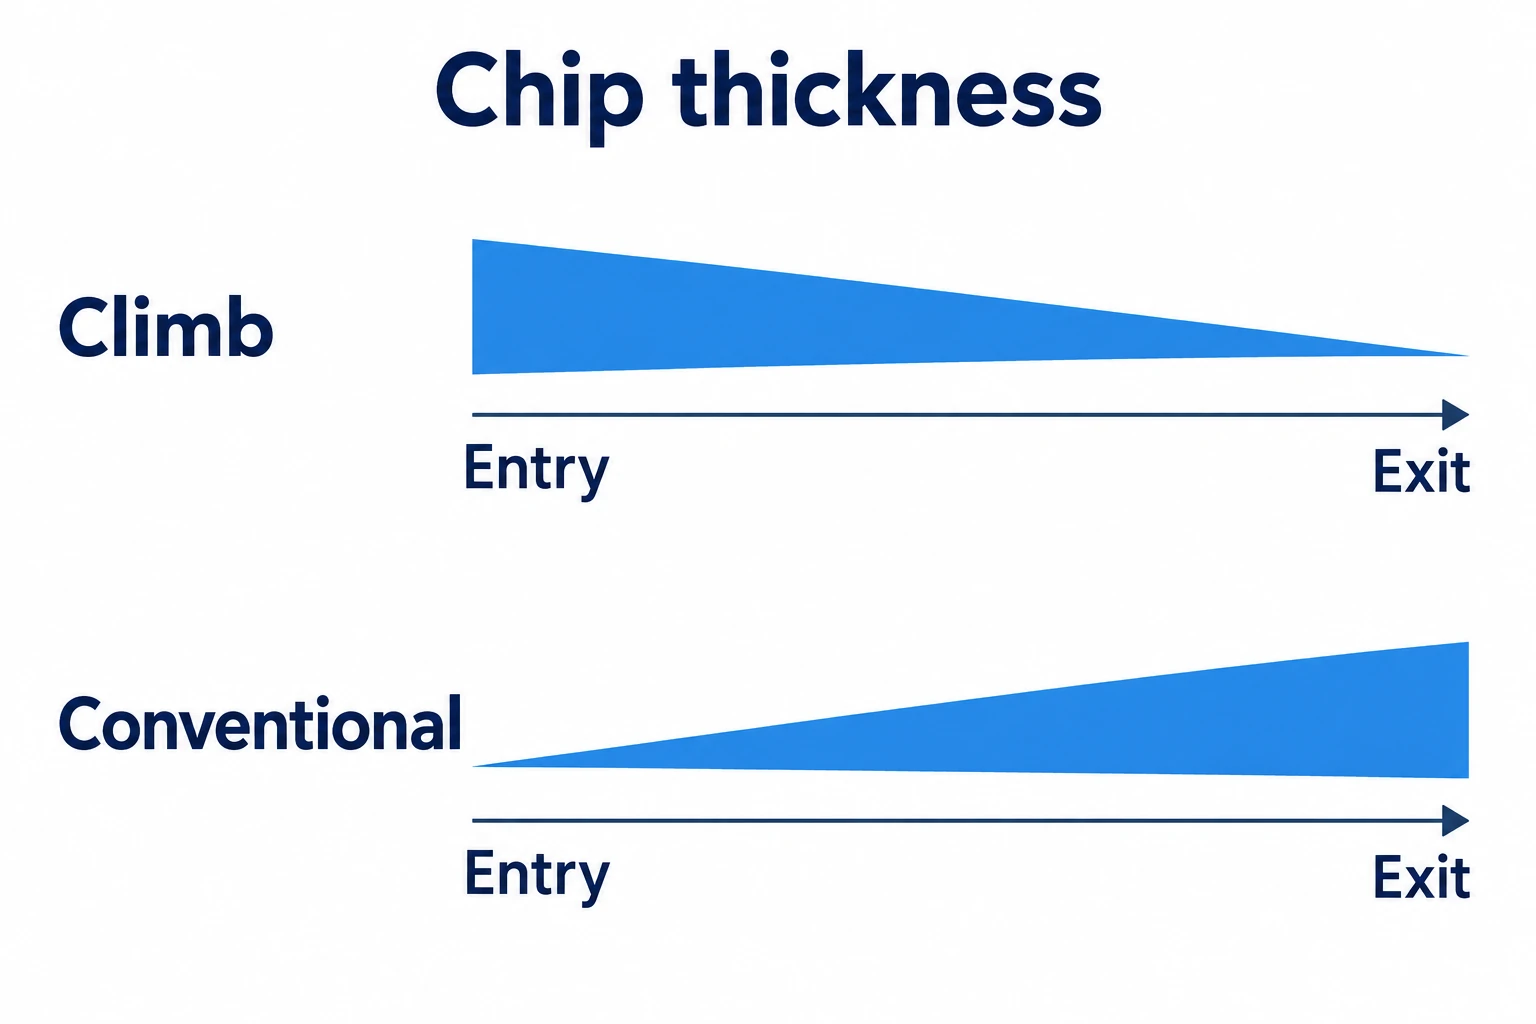
チップ形成の違いが、摩擦および表面仕上げに影響を与えます。
| 周辺切削における挙動。 | クライムミリング。 | コンベンショナルミリング。 |
|---|---|---|
| 接触中の未削りチップ厚さ。 | 切込み開始時に厚く、退出に向かって薄くなります。 | 切込み開始時にほぼゼロで、退出に向かって増加します。 |
| 切削刃の初期接触。 | チップを切り始める形で接触を始めます。 | チップが形成される前の摩擦がより大きくなります。 |
これらは周辺切削における傾向であり、保証された表面粗さ値ではありません。Harvey Performance社は、クライムミリングによる仕上げ面の優位性を、摩擦の低減およびチップの再切削防止と関連付けています。[3] この進行は、巻き取られたチップの最終形状や長さではなく、未削りチップ厚さを記述するものです。
工具への負荷は、同時に接触している切削刃の長さにも依存します。たとえば、軽いサイド仕上げ送りと全幅スロット加工では、同一の送り設定であっても負荷状態が異なります。また、長いオーバーハング、カッターのたわみ、あるいは残留チップなどは、送り方向を変更する前にすでに加工結果を損なう可能性があります。[6]
工作機械、材料(ストック)および工具の状態に基づいて選択します。
バックラッシュとは、送り機構における遊び(ロストモーション)のことです。クライム切削では、ワークピースがカッターに引き込まれ、この遊びを急激に吸収して実際の切込み量が増加します。一方、コンベンショナルミリングは機構を修復するものではなく、送り方向に対する切削負荷の作用方法を変えるだけです。[2]
| 状態 | 検討すべき送り方向 | 理由または制限条件 |
|---|---|---|
| バックラッシュを制御した剛性のあるセットアップ | クライムミリングを最初の選択肢として採用 | 良好な工具入り込みおよびチップ形成 |
| 制御不能な送り遊び | 機械の運転ガイドに従ったコンベンショナルミリング | テーブルがクライムカットによる引張作用に耐えられると想定しないこと |
| 硬質または粗い表面層 | コンベンショナルミリングが有効な場合がある | 困難な層より下方での工具入り込みを評価し、すべての鋳物を一律に分類しないこと |
| 材料余肉量のばらつきが大きい | コンベンショナルミリングを評価 | 工具入り込み時の負荷は残りの材料余肉量によって変化する |
| 耐熱合金に対するセラミックインサート | アプリケーションガイドに従うこと。アップミリングが指定される場合がある | 衝撃感受性が通常の優先順位を変える |
バックラッシュ、材料余肉量、セラミック工具の区別は、Sandvik社のアプリケーションガイドに準拠する。[2] Harvey社の表面層に関する議論は、工具入り込み条件に関するものであり、鋳造品や鍛造品全般にコンベンショナルミリングが必要という規則ではない。[3] 機械の状態は、「手動式」または「CNC式」という単なるラベル付けよりも重要である。より広範な違いについては、手動式対CNC式フライス盤の比較を参照のこと。
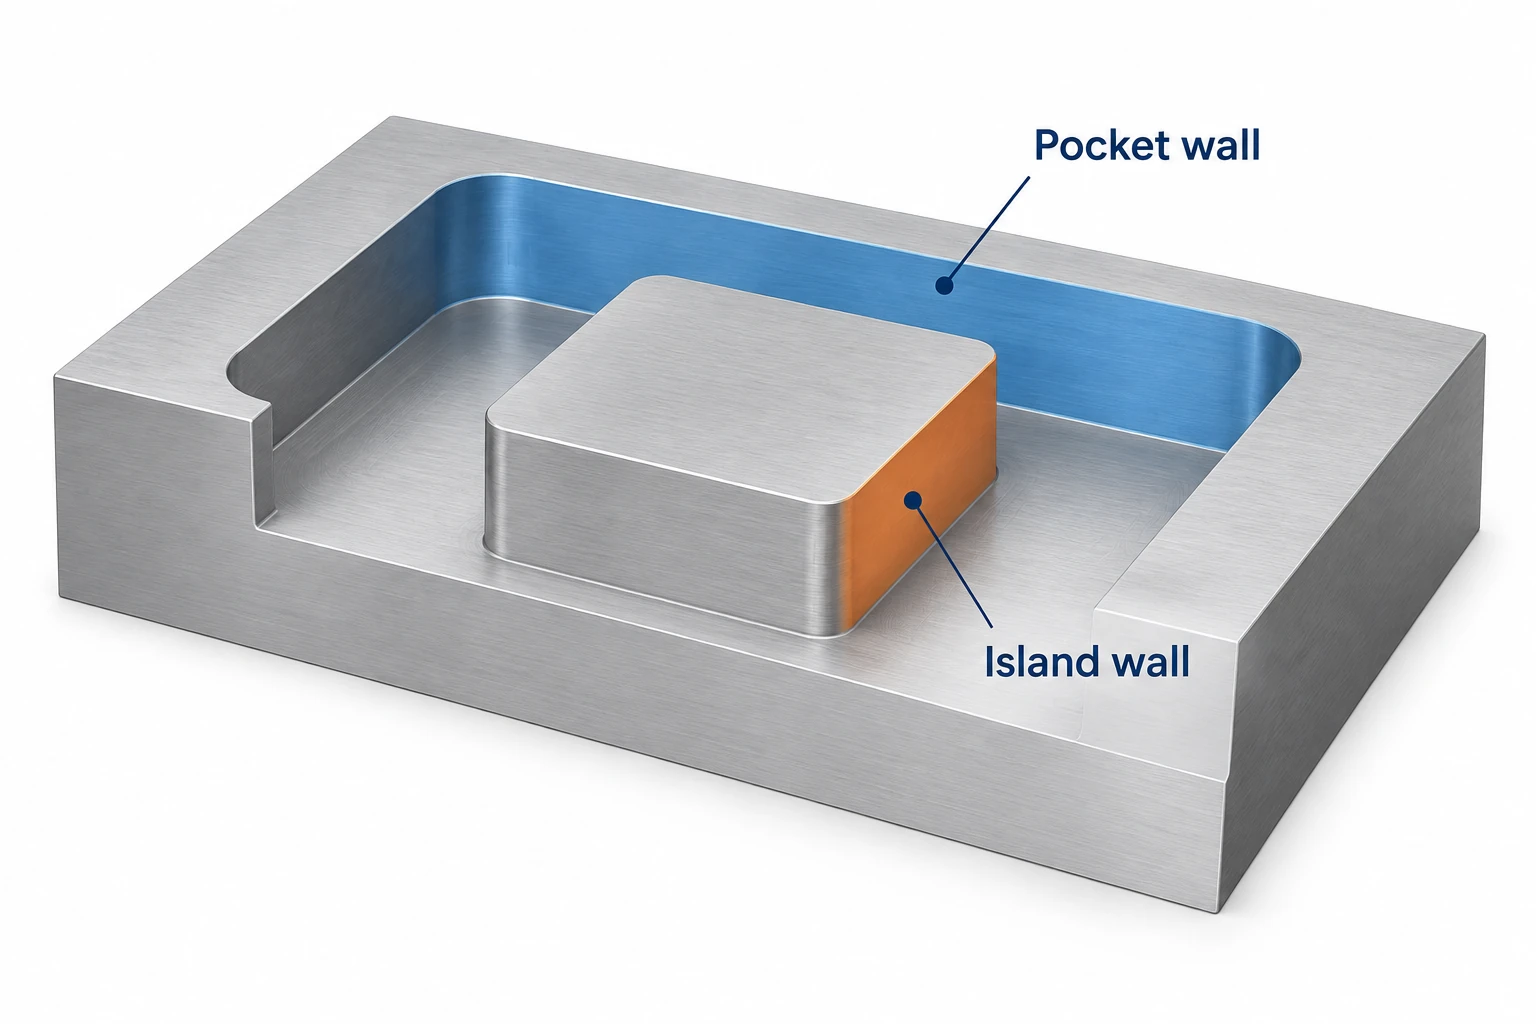
ポケット、アイランド、スロットでは接触面が変化する
上から見たときに時計回りに回転する右切りフライスの場合、内部ポケット境界周りの仕上げパスは反時計回り(クライム)、外部アイランド周りは時計回り(クライム)となる。工具はこれらの境界の反対側に接触する。Haas社のプログラミングワークブックでは、ポケットパスとアイランドパス間におけるこの反転が図解されている。[4]
全幅スロットでは、フライス cutter が両側で噛み合うため、単一のサイドウォール・クライム加工として扱うことはできません。高精度スロットを実現するには、サイズの小さいフライス cutter による荒加工と、壁面を個別に仕上げ加工することにより、噛み合い量の制御性を向上させます。サンドビック社のキーウェイ加工ガイドラインでは、仕上げ工程においてアップミリング(従動ミリング)を推奨しており、「クライム加工は常に最良の結果をもたらす」という一般則に対する重要な例外です。[6]
CAMオプションの名称だけでなく、実際に生成されたパスを確認すること。Autodesk Fusionの「Direction(方向)」設定は選択モードを維持しようとするが、形状の制約によりパス全体でそれが保証されない場合がある。「Both Ways(両方向)」オプションでは、オープンプロファイルに対して意図的にクライムパスとコンベンショナルパスを混在させ、逆方向パスには別途設定が可能である。[5]
表面粗さ、寸法、壁面形状を比較
方向変更を評価する際には、材料、工具、工具の突出長、径方向被削り量、軸方向切込み深さ、および送り条件を記録してください。実用上可能な限り比較を一貫して行い、実現可能な切削を行うために必要なその他の変更点も明記してください。そうでなければ、表面的な改善が単に方向変更によるものであると断定することはできません。
表面粗さ、特徴寸法、壁面形状をそれぞれ個別に検査してください。より滑らかな壁面であっても、テーパーが付いていたり、公差外の寸法になっていてもかまいません。内角部では、被削り量が急激に増加するかどうかを確認してください。Autodeskは、鋭角なコーナー形状を振動(チャタリング)および仕上げ面の歪みの原因として特定しています。方向ラベルを変更しても、そのような形状自体は解消されません。[5]
方向変更は、それ以外の切削条件(被削り量、工具突出長、支持状態、チップ排出性)が同等である場合に、所要特徴の品質向上をもたらすときに有効です。CNCフライス加工において、この結果は方向だけでなく、被削り量、工具突出長、支持状態、チップ排出性の総合的な影響を受けます。
クライムミーリングとコンベンショナルミーリングに関する質問
薄肉壁の加工において、クライムミーリングは常に最適ですか?
いいえ。十分な支持と、ワークピースが切削力に耐えられる能力が依然として重要です。方向変更単独では、薄肉壁加工の戦略にはなりません。[1]
『ダウンミーリング(down milling)』とは、工具がZ軸方向に下方へ送り込まれることを意味しますか?
いいえ。ダウンミーリングはクライムミーリングの別称です。これは、刃先の運動方向と送り方向との関係(切入時における相対的な動き)を表すものであり、ワークピースへの単なる突き込み(プラング)を意味するものではありません。[1]
技術資料
- MIT OpenCourseWare、『ミル加工入門(Introduction to the Mill)』(2004年、PDFページ5):ワークピース送りの定義。同資料の手動工作機械向け推奨事項は、汎用的なCNC切削規則ではありません。
- Sandvik Coromant社、ダウンミーリング vs. アップミーリング:周辺部でのチップ形成、バックラッシュ、切削余裕量のばらつき、およびセラミックインサート使用時の例外。
- Harvey Performance Company社、クライムミーリング vs. コンベンショナルミーリング:工具のこすれ(rubbing)、チップの再切削(chip recutting)、難削性表面層(difficult surface layers)。
- Haas Automation社、Mill Programming Workbook(印刷ページ61および112):切削方向およびポケット/アイランドの境界。幾何学的形状の参照を目的としており、現在の制御コマンドの参照ではありません。
- Autodesk Fusion、2D Adaptive Roughing Reference:切削方向、「両方向(Both Ways)」および最小切削半径。
- Sandvik Coromant、溝またはスロットミーリング(Groove or Slot Milling):エンドミリング負荷、たわみ、およびキーウェイ仕上げのための別工程。
VETCNCについて
VETCNCは、オンラインCNC調達に家族経営の製造バックグラウンドを活かしています。ケビンはCNC業界で十年の経験を持ち、中国の家族経営工場およびより広範なパートナー・ネットワークと連携しています。目的は、発注前に製造手配、技術的要件および責任分界を明確にすることです。
ケビンの物語を読む →


