このページについて
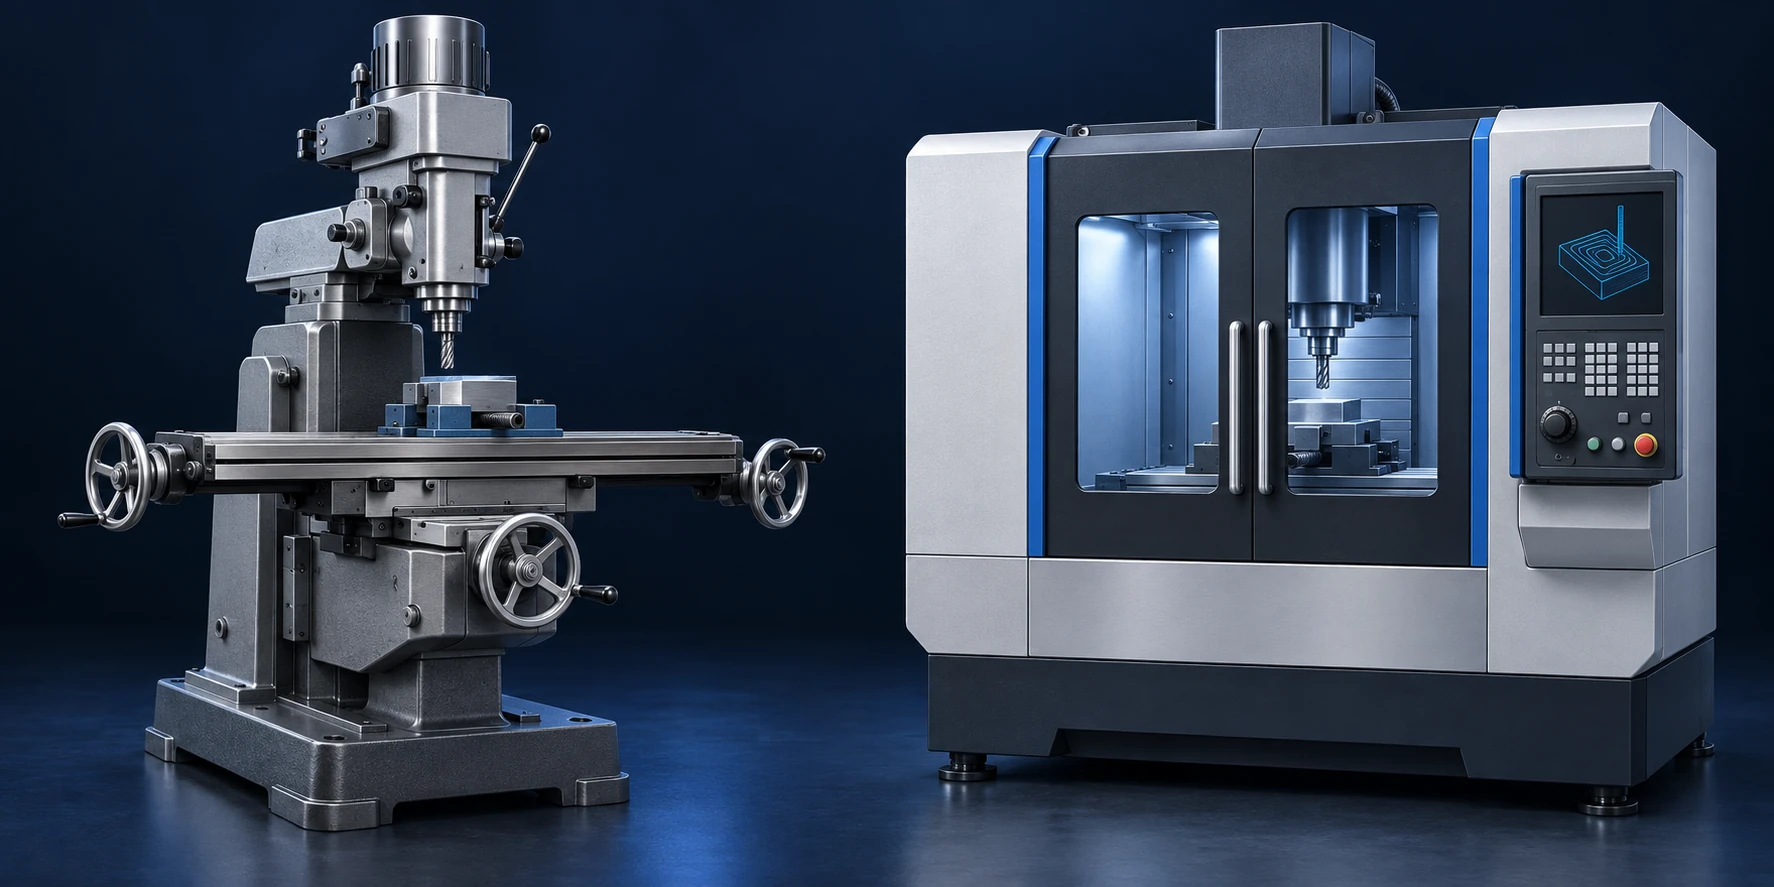
手動フライス加工では、工作機械オペレーターが各移動を直接制御します。CNC(コンピュータ数値制御)フライス加工では、プログラムによって工作機械の動きが指令されます。単純な切削を数回行うだけの場合は、手動フライス盤が実用的な選択肢となり得ますが、連続した曲線、多数の座標、または反復される特徴を含む作業では、CNCが特に有効になります。違いは、作業の制御方法にあり、工具を回転させるモーターの有無ではありません。[1][2]
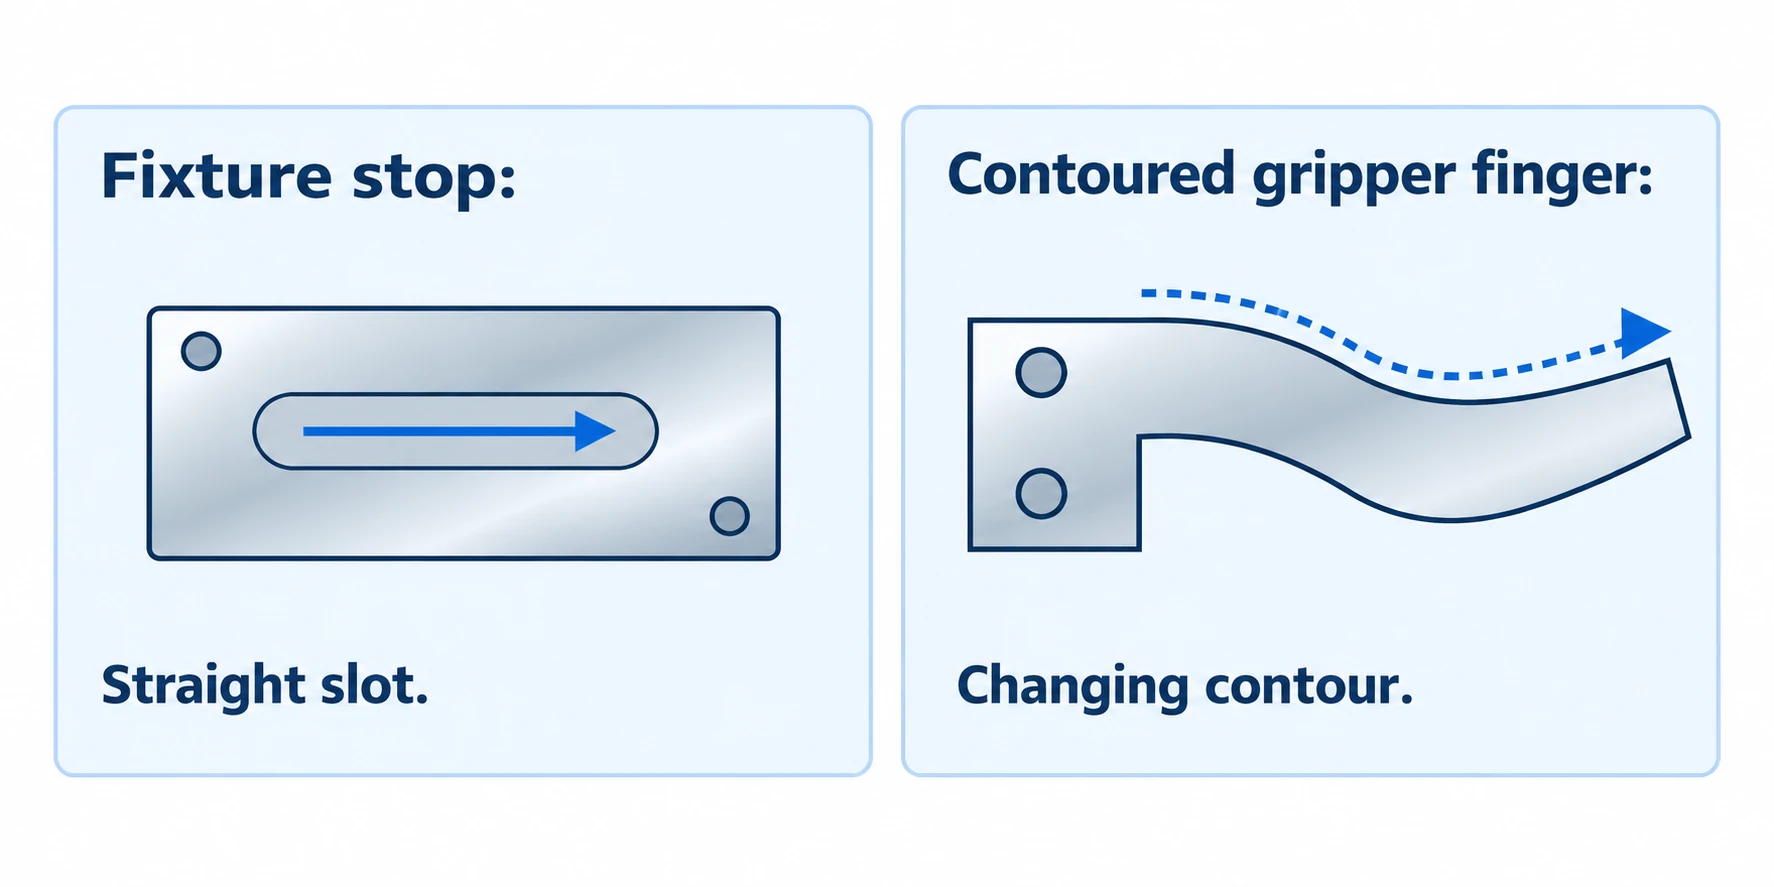
工具が届く直線の調整溝を一つ備えた治具ストッパーでは、各工法でその形状をどれだけ早く設定し、確認できるかを比較します。連続した曲線輪郭や、繰り返し現れる穴の座標では、CNCのプログラム経路が有利になり得ます。両方の工法で同じ形状と検査の要求を満たせると確認してから時間を比べます。所要時間の計算例では、CNCの準備に余分にかかる60 minと部品あたりの12 minの短縮が、部品五個で釣り合います。
本稿では、上記の作業状況を比較します。両手法の切削原理については、「CNCフライス加工の仕組み」をご参照ください。
手動フライス加工とCNCフライス加工の概要比較
| 質問 | 手動フライス加工 | CNCフライス加工 |
|---|---|---|
| 送り運動を誰が指令しますか? | 工作機械オペレーターが、手動ハンドルおよび装備されている電動送り装置を通じて指令します。 | 制御装置が、プログラムされた位置、パスおよび送り速度に従って動作します。 |
| シンプルな初回作業とはどのようなものですか? | 数個のアクセスしやすい面、スロット、または穴。 | 輪郭形状、反復配置の特徴パターン、または保存価値のある一連の加工工程。 |
| 何を準備する必要がありますか? | ワークホルダー、基準点、工具、および切削順序。 | 上記と同じ項目に加え、適切なプログラムおよびその検証。 |
| 曲線はどのように生成されますか? | 適切な付属装置または協調的な手動手法により生成;複雑さが増すほど作業負荷も増加します。 | 協調軸運動により、プログラムされた直線および曲線に従って加工が行われます。 |
| 再利用可能なものは何ですか? | 治具、ストップ、メモ、およびオペレーターの作業方法。 | 治具および段取り記録に加え、正しいリビジョンのプログラム。 |
| オペレーターの注意力はどこに向かうか? | 加工中の動きを指示し、作業の進行状況を確認すること。 | 工程の準備・検証、ワークピースの装着、監視および部品の検査。 |
機械的作業は重複する:両方の方法において、支持されたワークピースと適切な切削工具が必要である。主な変化は、工程が準備された後に機械が実行できる動きのシーケンスの割合である。[2][10]
制御装置では何が変わるか?
ハンドホイール、パワーフィード、デジタルリードアウト
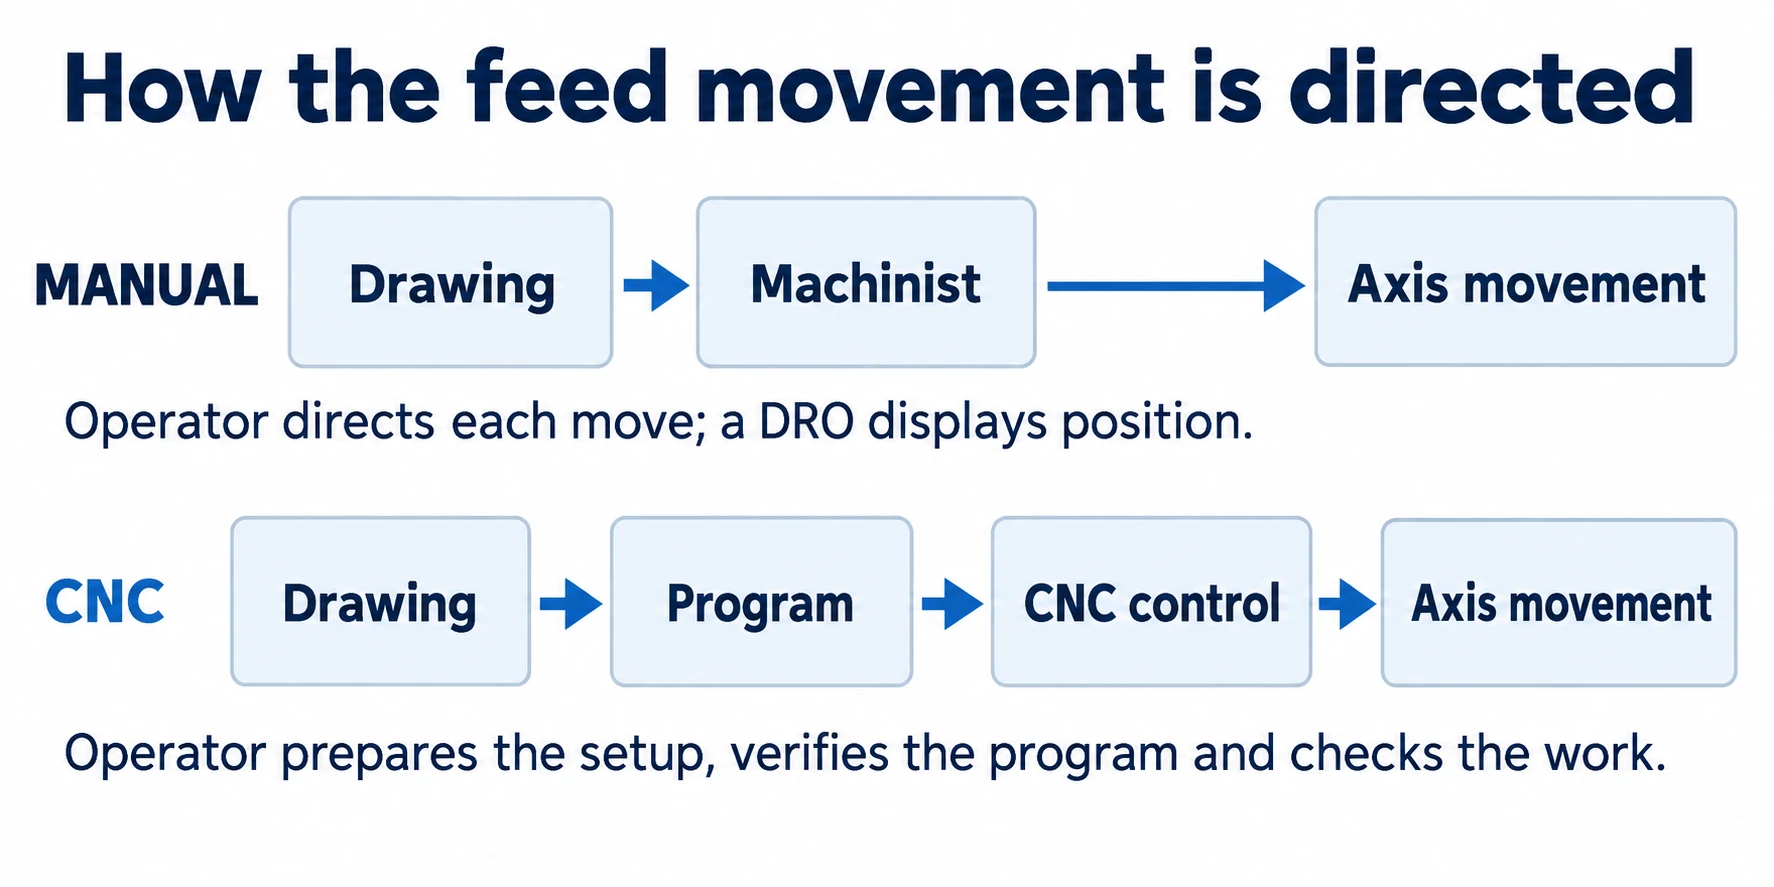
従来型の手動マシニングセンターでは、オペレーターがワークピースの位置決めを行い、各切削工程を直接指示する。ハンドホイールで軸を移動させ、装着されたパワーフィードにより所定の速度で送りを行うことができる。ただし、開始・停止のタイミング、方向転換、次の特徴部への移動を判断するのは依然として旋盤工である。
デジタルリードアウト(DRO)は位置の読み取りを容易にする。目盛付きハンドホイールのダイアルに頼るだけではなく、オペレーターは選択した基準点に対する位置値を直接確認できる。DROは移動量を報告するが、切削の指示は依然としてオペレーターが行う。[1]
調整用スロットの場合、旋盤工はその位置および深さを確立した後、スロット長手方向への送りを指示する必要がある。直線的なパスにはパワーフィードを活用できるが、曲線や座標が連続して変化する形状を追加すると、管理すべき位置決め作業の量が増加する。
CNCプログラムは動きのシーケンスを記憶する。
CNCプログラムは、制御装置が順次実行可能な動きおよび切削条件を規定する。オペレーターはワークの位置を設定し、工具を装着し、関連するオフセット値を入力または測定する。これらのオフセットは、プログラム上の位置と実際の段取りとの間を結びつける。[3]
繰り返し配置の穴パターンでは、制御装置が一連の保存済み位置へと復帰して連続した加工を実行できる。曲線輪郭の場合は、軸を協調制御して輪郭に沿った加工が可能である。これは、手動で再現するのが煩雑なパスが要求される場合に特に有用である。[4]
単純な加工は、制御装置上でサポートされている機能を用いて直接プログラミングできる。一方、より複雑な形状はコンピュータ支援製造(CAM)ソフトウェアで事前に準備される場合が多い。ツールルーム向けCNC制御装置は基本的なプログラミングを簡素化できるため、単発の加工でも長時間のオフラインプログラミングを要しない。[5][6]
CNC機械のジョグハンドルも位置決めおよび段取りに使用される。画面横にハンドホイールが見えるからといって、それが手動機械であるとは限らない。「マシニングセンターの構成部品と運動機構」に関する当社ガイドで、ハードウェアの詳細を解説している。[6]
手動マシニングが適しているケース
単発部品に対する数回の直接切削
幾何形状が容易に位置決めでき、かつ反復動作が少ない場合、手動マシニングを検討する価値がある。例として、小型ブロックの面取り、アクセス可能な直線スロットの切削、あるいは少数の穴の追加加工などが挙げられる。これらの作業には適切な工具および位置決めが必要だが、本質的にコンピュータ制御を必要とするわけではない。[1][7]
治具ストッパーの例に戻ります。素材は長方形、溝は直線で、要求寸法は加工場で実証済みの能力範囲内とします。素材を固定して基準を出せば、作業者は短い一連の動作で加工できます。必要なストッパーが一個だけなら、その動作を記録して再利用するメリットは小さい場合があります。
違いが生まれるのは、その加工に必要な準備の量です。使えるCNCプログラムが工場にあれば比較は変わります。適した治具がいずれかの機械に載っている場合も同じです。このストッパーでは、利用できる段取りのうちどれが最も少ない準備で必要な切削を行えるかを考えます。
既知の特徴に対する測定に基づく調整
試験組立後に治具に小さな変更が必要になる場合があります。例えば、クリアランススロットを延長する必要があり、技術者が新しい終端位置および untouched とすべき表面を明示しているとします。
治具を安全に保持でき、かつ該当特徴へのアクセスが可能であれば、短時間の手動作業が便利な場合があります。旋盤工は基準を設定し、計画通りの調整を行い、結果を測定できます。単一の追加切削について議論するために、製造工程全体を再構築する必要はありません。
図面変更は依然としてプロジェクト記録に残さなければなりません。そうでなければ、次回の治具が旧版仕様で製作され、同じ調整を再度行う必要が生じます。この調整は承認済みの変更に従って実施され、新たな検査要件も含めて適用されるべきです。
手動作業は、位置決めと切削の関係を学ぶ上でも依然として有効です。学生は送り運動や切込み深さの変化が及ぼす影響を直接観察できます。訓練にはワークホルダ、ガード、安全運転が必須であり、ハンドホイールへの慣れはその技能のごく一部にすぎません。[13]
CNCフライス盤がその段取り時間の価値を発揮する場所
曲線および連動運動
湾曲したグリッパー指は、直線スロットとは異なる課題を提示します。その作動エッジは直線から円弧へ、さらに別の曲線へと滑らかに接続されることがあります。このような形状を追随するには、独立した直線送りの羅列ではなく、軸間の連動運動が必要です。
CNC補間機能は、プログラミングされた直線および円弧を生成するために軸を連動制御します。適切なCAMソフトウェアおよび機械性能を備えていれば、より複雑な輪郭も工具移動のシーケンスに変換可能です。実用上の利点は、旋盤工が形状を事前に準備・検証し、その後同一パスを再現して実行できることです。[4][9][2]
手動設備でも曲線形状の加工は可能です。例えば回転テーブルは、円形加工およびインデックス加工のための制御された回転を提供します。しかし、使いやすい円形段取りは、すべての不規則な輪郭に対応できるわけではありません。複数の変化する半径や自由曲面では、手動による加工が次第に困難になります。[7]
ここでは、たった1個の部品であってもCNCが価値を持つことがあります。その理由は、追随すべきパスの性質であり、注文数量ではありません。
反復特徴および再注文
多数の穴位置を有する治具ブロックを例に考えます。CNCドリルサイクルは、プログラミングされた座標で繰り返し実行され、各穴位置における工具の接近、穴あけ、退避を一括処理できます。オペレータはもはや各穴を手動で位置決めする必要はありません。[12]
オペレータが長大な座標リストを何度も手作業で処理しなければならない場合、その恩恵はさらに大きくなります。保存済みのシーケンスにより、こうした定型的位置決め作業が削減されます。自動工具交換装置(ATC)を装備したマシニングセンタでは、サイクル内で工具の切り替えも可能ですが、ATCを搭載しないCNC機械では依然として手動での工具交換が必要です。[5]
後続の注文では、図面改訂番号、治具情報、工具リスト、段取り参照情報を含むプログラムを保管してください。「final.nc」というファイル名だけでは、必要な情報が不足しすぎます。オペレータはプログラムの再読み込みだけでなく、段取りの再構築も行わなければなりません。[3][9]
手動バッチ加工でも、ストップ、治具、整理された作業指示書を活用することで効率化が図れます。比較の対象は、各部品に対して残る実際の位置決め・取扱・検査の作業量であり、「手動作業は毎回ゼロから始まる」という主張ではありません。
どちらの方法がより速いか、あるいはより安いか?
各部品で繰り返される作業と、その準備作業を分けて考えます。新しいCNC加工のプログラミングおよび試運転(プローブアウト)には、初期段階で時間がかかる場合がありますが、再利用可能なサイクルを用いることで、各部品ごとの繰り返し作業時間は短縮できます。一方、手動加工では単純な特徴に対して準備段階が短く済む場合もありますが、製作数量が増えるにつれて、直接的な手作業による対応がより多く必要になります。
最初のCNC注文ではプログラム作成、段取り、試加工の時間を含めます。再注文では、図面の改訂、使えるプログラム、工具、治具を確認し、実際に必要な準備時間を使います。変更があれば必要な段取りと確認を含めます。手動フライス加工でも、準備と部品ごとの加工を分けます。
手動加工ルート(ロット準備時間30分、1個あたり20分)とCNC加工ルート(準備時間90分、1個あたり8分)を比較します。この計算では、両ルートとも同一図面仕様を満たし、同程度の取扱いおよび検査範囲を含むものとします。
| 工場内作業時間 | 手動加工ルート | CNC加工ルート |
|---|---|---|
| ロット全体の準備 | 30分 | 90分 |
| 1個あたりの繰り返し作業 | 20分 | 8分 |
| 1個あたりの合計時間 | 50分 | 98分 |
| 5個あたりの合計時間 | 130分 | 130分 |
| 20個あたりの合計時間 | 430分 | 250分 |
どちらの工法も、作業場での合計時間 = ロット準備時間 +(数量 × 部品あたりの繰り返し時間)です。この条件では、CNCの準備に60 min余分にかかり、部品あたり12 min短縮できます。部品五個で差が釣り合います。プログラム、治具、切削作業が変われば、分岐点も変わります。
これは時間の比較であり、価格見積もりではない。工場の価格には、異なる人件費および機械コスト、材料、工具、検査、および仕上げ作業などの要素も反映される。また、ローディングや準備作業が他の作業と重複して行われる場合、実際の納期は単純な時間の合計とは異なる。サイクルタイムが短縮されたとしても、それだけではどちらの問いにも答えられない。
実際の発注では、同一数量および同一範囲で比較を行うこと。特に、ある見積もりに治具の準備が含まれているか、あるいは他方が既に治具が存在することを前提としているかを確認すること。当社のCNC加工コストおよび見積もり比較ガイドでは、これらの違いについて説明しており、切り替えに推奨される固定ロットサイズは定めていない。
精度および仕上げ面:CNCは実際に何を向上させるのか?
CNCは、プログラムされた位置および連動パスを直接制御できる。これは、複数の特徴部が同一の加工順序に従う必要がある場合、あるいは輪郭形状を手動で再現することが困難な場合に特に有効である。また、検証済みの加工順序を容易に再現可能にする。 [4]
熟練した手動工作機械オペレータは、適切な特徴部に対して高精度の加工が可能である。ただし、両方式とも物理的な切削設定に依存している。たとえば、長い工具はたわみ、薄肉の壁は変形し、機械の摩耗は加工結果に影響を与える。Sandvik社のフライス加工ガイドラインでは、振動の原因として工具、ホルダ、工作機械、被削材および治具を挙げている。 [10]
治具ストッパーの溝が毎回正しい位置に加工されても、仕上がり幅が狭すぎる場合を考えます。位置が再現できるだけでは足りず、工具寸法、切削挙動、測定を確認する必要があります。反対に、幅が正しくても位置がずれることがあります。この二つの不良には別々の修正が必要です。
DROの最終桁およびCNC制御装置の最小表示インクリメントは、位置表示に関する情報であり、完成部品の精度を保証するものではない。該当特徴部は、その要求仕様に適合した測定方法で測定しなければならない。 [1][6]
表面粗さは、工具の幾何形状、送り量およびランアウトにも依存する。プログラムによる送り量設定は運動の一貫性を高めるが、適切な電動送り機構を用いれば、手動による直線加工でも同様の効果が得られる。制御方式を変更しても、損傷した切削刃や不安定な設定を補うことはできない。 [10][11]
そのため、有用な比較では、スロット幅、穴位置、平面度、あるいは指定された表面粗さといった具体的な特徴部を明記する必要がある。「一方の方法が『より精密』である」という単一の主張では、説明が不十分すぎる。
オペレータが依然として行うべき作業
手動マシニングセンターでは、工作機械オペレータが送りを操作し、位置を監視し、次の切削へ移行するタイミングを判断する。図面の読み取り、工具選定、進捗確認などは、この手作業の一環である。
CNCでは、こうした作業の多くが準備段階に移行する。誰かがプログラムを作成またはレビューし、オフセットを設定し、干渉チェックを行い、初回試運転を実施しなければならない。プログラムのグラフィックスおよびシミュレーションにより検証を支援できるが、物理的な設定は計画通りに実施されなければならない。 [9]
サイクルが検証済みであれば、一部の切削工程はオペレータが各動きを指示しなくても実行可能となる。ただし、ローディング、工具状態、切屑排出、検査などは引き続き注意が必要である。自動化されたサイクルは、工作機械の安全要件に従って監視・操作されなければならない。ガードを無効化したり、未検証の工程を無人で放置したりすることは許されない。 [8]
あなたの部品にはどちらの方式が適していますか?
直線溝のある単品のストッパーなら、まず簡単な手動段取りを検討します。輪郭が変化するグリッパーフィンガーは、数量が一個でもCNCを検討します。多数の位置を加工する繰り返しロットでは、サイクルの再利用と使い回せる治具の利点を、それらの準備に必要な作業と比べます。
機械の稼働状況も重要です。待ち時間が長い機械で技術的に高速なサイクルを実行しても、最初の部品の納期が早まらない場合があります。工場では、工程に加えて実際の生産計画も考慮する必要があります。
両工程を比較する際は、図面に指定された寸法および表面状態をそのまま維持してください。顧客承認済みの工程で既に設備または加工方法が明記されている場合は、その要件に従ってください。それ以外の場合、工場は「CNCの方が優れている」というような単純な主張ではなく、部品上の切削形状に基づいて自社の選択理由を説明できる必要があります。
プログラム制御による輪郭加工および繰返し加工シーケンスについては、CNCフライス盤加工サービスページで関連する工程範囲を説明しています。
手動フライス盤加工とCNCフライス盤加工に関するご質問
部品は両方の加工方法を併用できますか?
はい。工場では、ある特徴部の下準備または調整を手動操作で行い、残りの形状をCNCで加工することが可能です。段取り計画には、各工程間の基準を確実に引き継ぐ必要があります。完成部品の検査は、これらの工程がどのように分割されていても、同一の図面に基づいて行われます。[3]
CNCフライス盤加工には常に3D CADモデルが必要ですか?
いいえ。単純な形状は、工作機械の制御装置がサポートする機能または作成したプログラムを用いて、図面寸法から直接プログラミングできます。複雑な輪郭および曲面では、適切なコンピュータ支援設計(CAD)モデルの価値が高まります。モデルと図面は、改訂番号および加工計画で使用されるすべての寸法について一致している必要があります。[2][5]
ツールルーム用CNCフライス盤は別種の工程ですか?
彼らはCNCフライス盤加工を使用しますが、制御装置およびレイアウトは、容易な段取りおよび小ロット加工を重視している場合があります。一部の機種では、プログラム制御加工に加えて手動スタイルの位置決めもサポートしています。小規模な作業では、「手動専用」または「完全自動化」のような厳格な分類に機械を無理に当てはめるのではなく、当該制御装置および段取りが実際にどのように使用されるかを具体的に検討してください。[3][5][6]
技術資料
上記の機械加工および制御装置に関する技術的出典。
[1] Sherline Products社:デジタル読み出し装置付き手動フライス盤。
[2] Haas Automation社:フライス盤オペレーター・マニュアル『プログラミング編』。
[3] Haas Automation社:フライス盤オペレーター・マニュアル『部品段取り編』。
[4] Haas Automation社:G02/G03 — 円弧補間。
[5] Haas Automation社:ツールルーム用フライス盤 — 制御装置および構成。
[6] Haas Automation社:フライス盤オペレーター・マニュアル『制御表示編』。
[7] Sherline Products社:手動ロータリテーブル — 回転およびインデックス機能。
[8] Haas Automation社:フライス盤オペレーター・マニュアル『安全編』。
[9] Haas Automation社:フライス盤オペレーター・マニュアル『操作およびグラフィックチェック編』。
[10] Sandvik Coromant社:フライス加工における振動低減手法。
[11] サンドビク・コロマント社。フライス加工による表面生成。
[12] ハース・オートメーション社。G81:ドリル固定サイクル。
[13] シャーライン・プロダクツ社。旋盤およびフライス盤の組立・取扱説明書:安全規則および立形フライス加工操作。
VETCNCについて
VETCNCは、オンラインCNC調達に家族経営の製造バックグラウンドを活かしています。ケビンはCNC業界で十年の経験を持ち、中国の家族経営工場およびより広範なパートナー・ネットワークと連携しています。目的は、発注前に製造手配、技術的要件および責任分界を明確にすることです。
ケビンの物語を読む →


