På denna sida
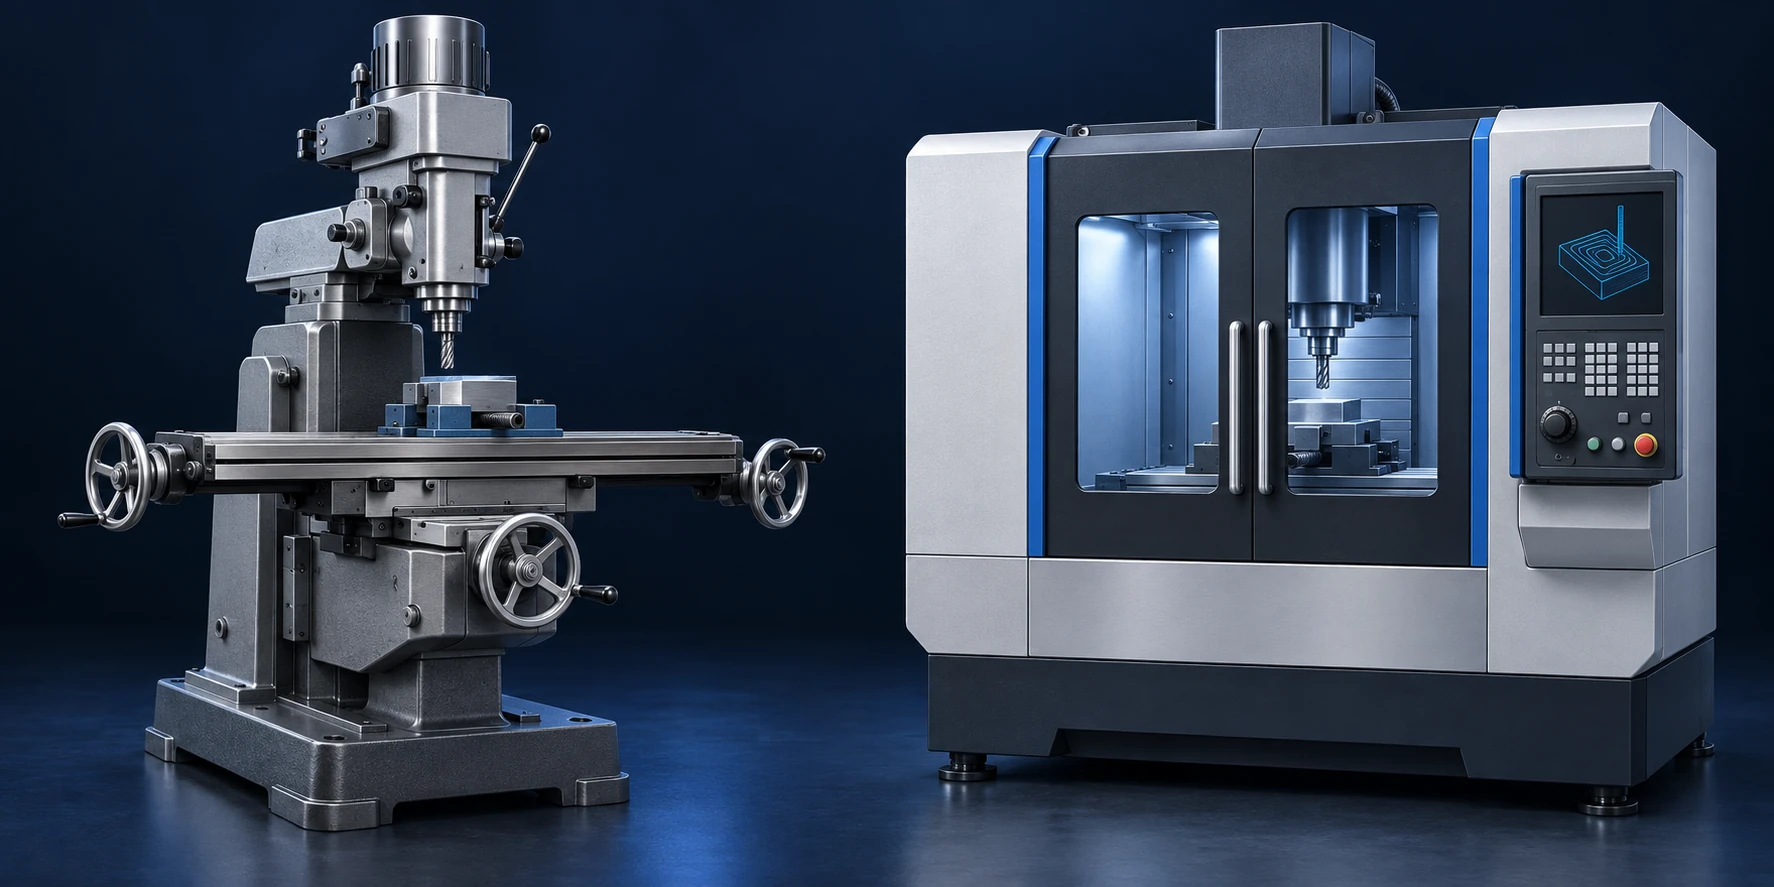
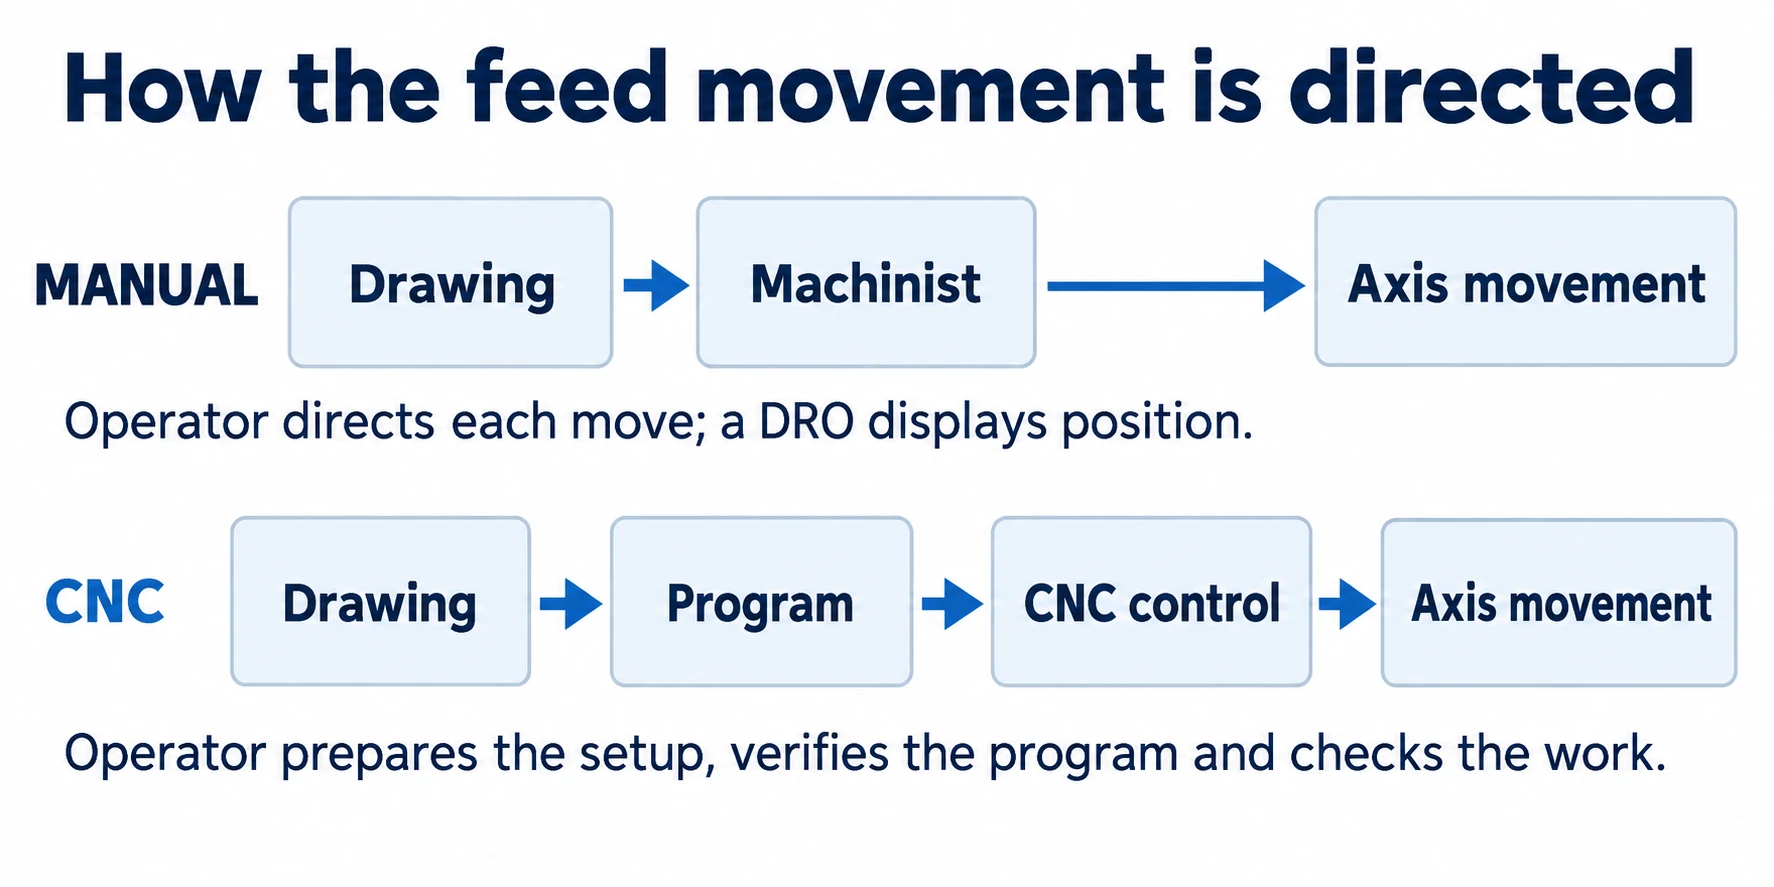
Vid manuell fräsning styr operatören varje rörelse. Vid CNC-fräsning (computer numerical control) styrs maskinens rörelser av ett program. En manuell fräs kan vara ett praktiskt val för några enkla snitt; CNC blir särskilt användbart när ett arbete innefattar sammanhängande kurvor, många koordinater eller upprepade detaljer. Skillnaden ligger i hur arbetet styrs, inte i om en motor driver fräsklingan.[1][2]
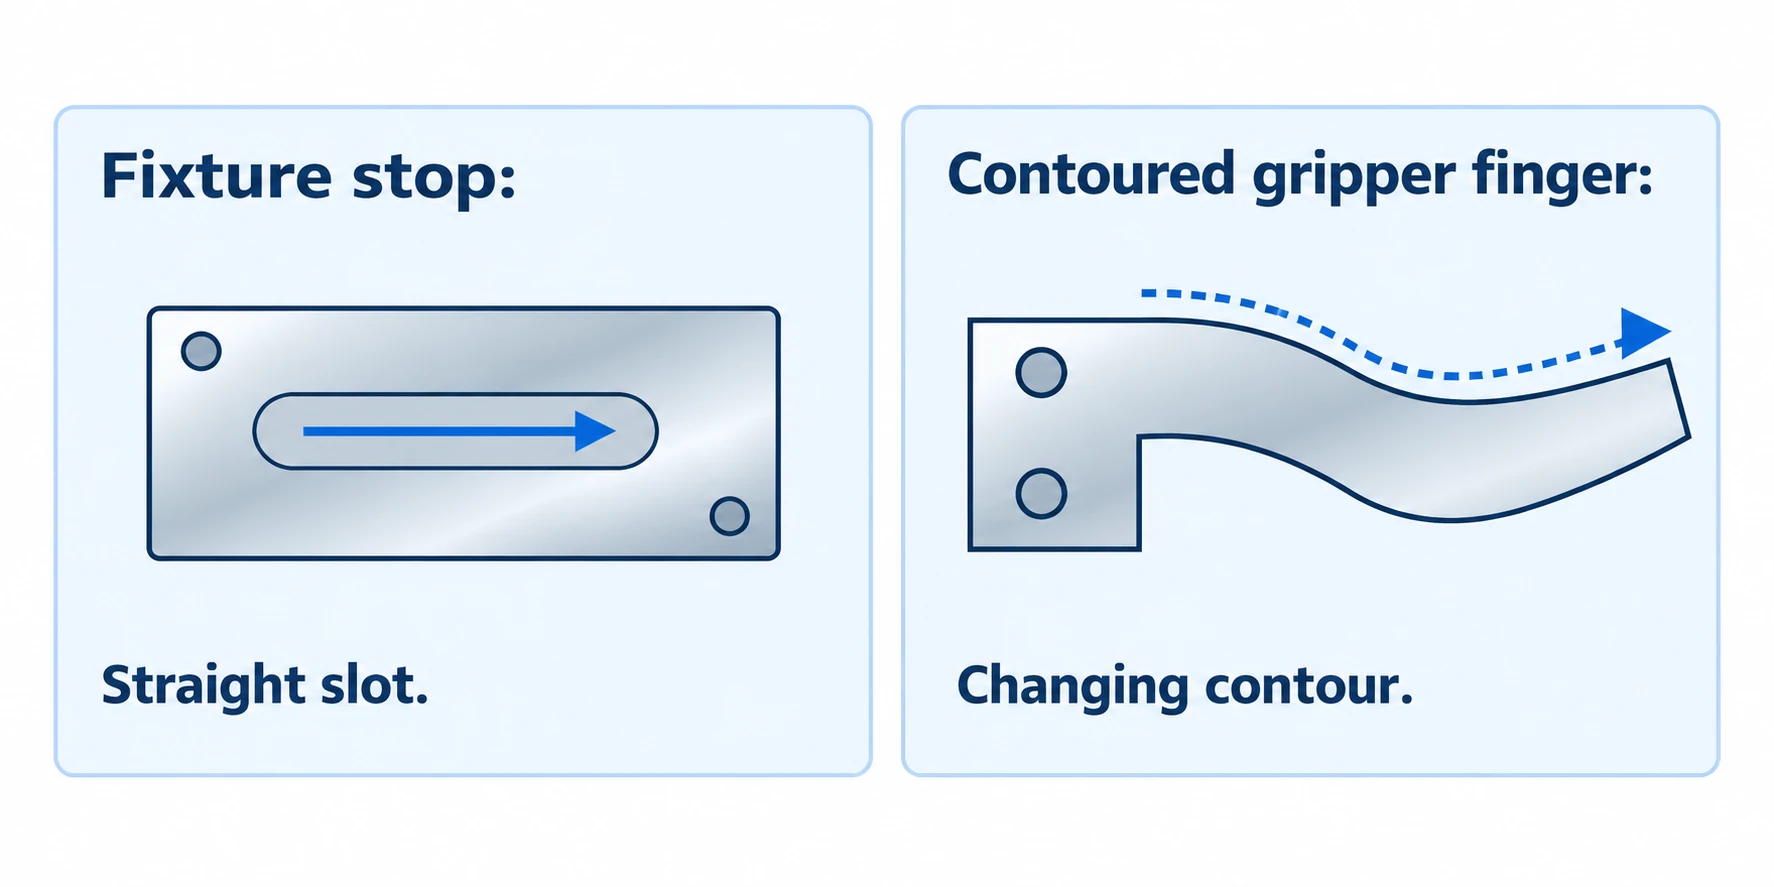
Ta en fäststycke-stopp som kräver en justeringsklyfta. En erfaren maskinist med en lämplig uppställning kan slutföra den här arbeten utan att förbereda ett CNC-program. Ge stoppet en böjd profil, lägg till flera hållägenheter eller begär en annan serie nästa månad – då blir det mycket mer användbart att spara rörelserna i ett program.
Den här artikeln jämför dessa arbetsförhållanden. För skärningsprinciperna bakom båda metoderna, se hur CNC-fräsning fungerar.
Rubrikbild: Konceptillustration som skapats med AI av en manuell fräs och en CNC-bearbetningscentral; inte en fotografi av VETCNC:s utrustning.
Manuell vs. CNC-fräsning på en blick
| Fråga | Manuell fräsning | CNC fräsning |
|---|---|---|
| Vem styr fördärningsrörelserna? | Maskinisten, via handhjul och eventuella monterade kraftmatningar. | Styrningen följer programmerade positioner, banor och matningar. |
| Vad är ett enkelt inledande arbete? | Ett fåtal tillgängliga ytor, spår eller hål. | En kontur, ett upprepat funktionsmönster eller en sekvens som är värd att spara. |
| Vad måste förberedas? | Spännanordning, referenspunkter, verktyg och skärningsordningen. | Samma objekt, samt ett lämpligt program och dess verifiering. |
| Hur produceras kurvor? | Lämpliga tillbehör eller samordnade manuella metoder; ökad komplexitet innebär mer arbete. | Samordnad axelrörelse följer programmerade linjer och kurvor. |
| Vad kan återanvändas? | Fixtur, stopp, anteckningar och operatörens metod. | Fixtur och installationsprotokoll samt programmet för den korrekta revisionen. |
| Vart riktas operatörens uppmärksamhet? | Styrning av rörelser och kontroll av framsteg genom arbetet. | Förberedelse och validering av processen, lastning, övervakning och kontroll av delar. |
Det mekaniska arbetet överlappar: båda metoderna kräver ett stabiliserat arbetsstycke och lämpliga skärande verktyg. Den främsta skillnaden är hur stor del av rörelsesekvensen maskinen kan utföra efter att den har förberetts. [2][10]
Vad ändras vid kontrollerna?
Handhjul, kraftdrift och digitala läsutställningar
På en konventionell manuell fräs så positionerar operatören arbetsstycket och styr varje snitt. Ett handhjul rör en axel; en monterad kraftdrift kan föra den vid en vald hastighet. Fräsaren bestämmer fortfarande när arbetet ska påbörjas, avslutas, byta riktning eller gå vidare till nästa funktion.
En digital läsutställning (DRO) underlättar avläsningen av position. Istället för att endast förlita sig på en graderad skala på handhjulet kan operatören se ett positionsavläst värde i förhållande till en vald referens. DRO:n rapporterar rörelsen; operatören styr fortfarande snittet. [1]
För justeringsfacket måste fräsaren fastställa dess position och djup, och sedan styra rörelsen längs dess längd. En kraftdrift kan underlätta en rak passering. Att lägga till en kurva eller en serie varierande koordinater ökar mängden positioneringsarbete som måste hanteras.
Ett CNC-program lagrar sekvensen
Ett CNC-program specificerar rörelser och skärningsförhållanden som styrningen kan utföra i ordning. Operatören fastställer arbetsstyckets position, lastar verktygen och anger eller mäter de relevanta förskjutningarna. Dessa förskjutningar kopplar de programmerade positionerna till den faktiska installationen. [3]
För ett upprepat hålmönster kan styrningen återgå till en sparad uppsättning positioner för efterföljande operationer. För en kurvprofil kan den samordna axlarna för att följa konturen. Detta är särskilt användbart när den krävda banan skulle vara besvärlig att återge manuellt. [4]
Enkla arbetsuppgifter kan programmeras direkt vid styrningen med hjälp av de funktioner som stöds; mer komplex geometri kan förberedas i programvara för datorstödd tillverkning (CAM). CNC-styrningar för verktygsrum kan förenkla grundläggande programmering, så att en enskild order inte behöver omfatta en lång programmeringssession utanför maskinen. [5][6]
En CNC-maskins joghantering används också för positionering och inställning. Att se ett handhjul bredvid en skärm säger inte att maskinen är manuell. Vår guide till fräsmaskindelar och rörelse förklarar hårdvaran i mer detalj. [6]
Där manuell fräsning är rimlig
Ett fåtal direkta fräsningar på en enskild del
Manuell fräsning är värd att överväga när geometrin är lätt att placera och arbetet innebär lite upprepad rörelse. Exempel inkluderar släta ett litet block, skära en tillgänglig rak spårfurka eller lägga till ett litet antal hål. Dessa uppgifter kräver lämpliga verktyg och noggrann positionering, men kräver inte i sig datorstyrning. [1][7]
Återvänd till fixturens stopp. Anta att det är ett rektangulärt halvfabrikat, att spårfurkan är rak och att de krävda måtten ligger inom verkstädens demonstrerade kapacitet. När halvfabrikatet är spänt och referenserna är etablerade kan maskinisten utföra en kort sekvens av rörelser. Det kan ge liten fördel att spara den sekvensen om endast ett stopp krävs.
Den fördelen härrör från mängden förberedelse som just detta arbete kräver. Ett lämpligt CNC-program som redan finns i verkstädens bibliotek skulle förändra jämförelsen. Samma gäller om rätt fixture redan är monterad på en maskin. För detta stopp är den relevanta frågan vilken av de tillgängliga inställningarna genomför den krävda bearbetningen med minst förberedelse.
En mätad justering av en känd funktion
Ibland kräver en fixture en liten ändring efter en provmontering. Anta till exempel att dess utjämningsfack måste förlängas, och att ingenjören har specificerat den nya ändpunkten samt de ytor som måste förbli orörda.
Om fixturen kan spännas säkert och funktionen är tillgänglig kan en kort manuell operation vara praktisk. Maskinisten kan etablera referensen, göra den planerade justeringen och mäta resultatet. Det finns ingen anledning att återuppbygga hela tillverkningssekvensen endast för att diskutera en ytterligare bearbetning.
Ändringen i ritningen ska fortfarande registreras i projektregistret. Annars kan nästa fixture tillverkas enligt den gamla versionen och behöva samma justering. Justeringen ska följa den godkända ändringen, inklusive dess nya kontrollkrav.
Manuellt arbete förblir också användbart för att lära sig hur positionering och skärning hänger samman. Studenter kan direkt observera effekten av en fördjupningsrörelse eller en ändring av skärningsdjupet. Utbildningen måste omfatta arbetsstyckehållning, skyddsanordningar och säker drift; bekantskap med handhjulen är endast en del av kompetensen. [13]
Där CNC-fräsning återbetalar sin installations tid
Kurvor och samordnade rörelser
En böjd greppfingers arbetskant ställer en annan utmaning jämfört med en rak spårfurka. Dess arbetskant kan övergå från en rät linje till en båge och sedan till en annan kurva. Att följa denna form kräver samordnad rörelse snarare än en serie oberoende raka fördjupningar.
CNC-interpolering samordnar axlarna för att generera programmerade räta linjer och bågar. Med lämplig CAM-programvara och maskinkapacitet kan mer komplexa profiler omvandlas till en sekvens av verktygsrörelser. Den praktiska fördelen är att maskinisten kan förbereda och verifiera formen, och sedan köra samma banväg igen. [4][9][2]
Manuell utrustning kan också tillverka böjda former. En roterande bord, till exempel, ger kontrollerad rotation för cirkulärt arbete och positionering. Men en bekväm cirkulär inställning löser inte alla oregelbundna konturer. Flera varierande radier eller en friformyta kan göra den manuella metoden alltmer opraktisk.[7]
Här kan CNC vara värd att investera i även för en enda del. Anledningen är den banväg som måste följas, inte antalet beställda delar.
Upprepade funktioner och återkommande beställningar
Överväg ett verktygsblock med många borrningspositioner. En CNC-borrningscykel kan upprepas vid programmerade koordinater och hantera infästning, borrning och återdragning för varje position. Operatören behöver inte längre placera varje borrning manuellt. [12]
Fördelen ökar när operatören annars skulle behöva arbeta igenom en lång lista med koordinater upprepade gånger. En sparad sekvens minskar detta rutinmässiga positionsarbete. Ett fräscenter utrustat med en automatisk verktygsbytare kan även växla mellan verktyg inom cykeln; CNC-maskiner utan denna utrustning kräver fortfarande manuella verktygsbyten. [5]
För en senare beställning ska programmet behållas tillsammans med dess ritningsrevision, fästutrustningsinformation, verktygslista och inställningsreferenser. En fil som heter “final.nc” lämnar för mycket åt gissning. Operatören måste både rekonstruera inställningen och ladda om programmet. [3][9]
Manuella partier kan också dra nytta av stopp, spännanordningar och strukturerade arbetsblad. Jämförelsen handlar om den faktiska mängden positionering, hantering och kontroll som återstår för varje del, snarare än påståendet att manuellt arbete alltid startar från noll vid varje tillfälle.
Vilken metod är snabbare eller billigare?
Separera förberedelse från arbetet som upprepas för varje del. Programmering och provkörning av ett nytt CNC-jobb kan ta längre tid initialt, medan en återanvändbar cykel kan minska den upprepade tiden. Manuellt arbete kan ha en kort förberedelsefas för en enkel funktion men kräver mer direkt hantering när antalet ökar.
Jämför en manuell metod med 30 minuters förberedelse för hela partiet och 20 minuter per del mot en CNC-metod med 90 minuters förberedelse och 8 minuter per del. För denna beräkning uppfyller båda metoderna samma ritning och omfattar samma omfattning av hantering och kontroll.
| Verkstid | Manuell metod | CNC-rutter |
|---|---|---|
| Förberedelse för partiet | 30 minuter | 90 minuter |
| Upprepad arbetsinsats per del | 20 minuter | 8 minuter |
| Totalt för 1 del | 50 minuter | 98 minuter |
| Totalt för 5 delar | 130 minuter | 130 minuter |
| Totalt för 20 delar | 430 minuter | 250 minuter |
För båda vägarna är den totala verkstads-tiden = partiets förberedelse + (antal × upprepad tid per del). Med dessa indata kräver CNC-vägen 60 extra minuters förberedelse och sparar 12 minuter per del. Vid fem delar balanserar dessa skillnader. Ändra programmet, fixturerna eller skäruppgiften, och skärningspunkten ändras också.
Detta är en jämförelse av tid, inte ett prisförslag. Ett verkstadspris speglar också olika lönekostnader och maskinkostnader, material, verktyg, inspektion samt eventuellt efterbearbetning. Om lastning eller förberedelse överlappar med en annan aktivitet kommer den totala leveranstiden att skilja sig från en enkel summering av timmar. En kortare cykeltid i sig besvarar varken frågan om metodval eller kostnad.
För en verklig beställning ska samma antal och samma omfattning jämföras. Kontrollera särskilt om ett prisförslag inkluderar förberedelse av spännanordning medan det andra förutsätter att den redan finns. Våran guide för CNC-bearbetningskostnader och jämförelse av prisförslag behandlar dessa skillnader utan att föreskriva en fast partistorlek för byte mellan metoder.
Noggrannhet och ytkvalitet: vad förbättrar CNC faktiskt?
CNC erbjuder direkt kontroll över programmerade positioner och samordnade banor. Detta är särskilt värdefullt när flera funktioner måste följa samma sekvens eller när en kontur skulle vara svår att generera manuellt. Det gör också den verifierade sekvensen lättare att upprepa. [4]
En skicklig manuell maskinist kan tillverka noggranna delar på lämpliga geometrier. Båda bearbetningsvägarna är fortfarande beroende av den fysiska skärinställningen. En lång verktygsstav kan böja sig, en tunn vägg kan deformeras och slitage i maskinen kan påverka resultatet. Sandviks vägledning för fräsning identifierar fräsklingan, hållaren, maskinen, arbetsstycket och spännan som faktorer som bidrar till vibrationer. [10]
För spännanordningens stopp: tänk dig att spåret alltid placeras korrekt men blir för smalt. Att upprepa positionen räcker inte – verktygets storlek, skärbeteendet och mätmetoden kräver uppmärksamhet. Omvänt kan ett spår ha korrekt bredd men placeras felaktigt. Dessa två fel kräver olika åtgärder.
Den sista siffran på en DRO och den minsta visade inkrementen på en CNC-styrning är detaljer om positionsvisning, inte en garanti för noggrannheten hos den färdiga delen. Funktionen måste mätas med en metod som är anpassad till dess krav.[1][6]
Ytytan beror också på fräsens geometri, matning och runout. En programmerad matning hjälper till att göra rörelsen konsekvent; en lämplig kraftdriven matning kan också hjälpa vid en rak manuell pass. Att byta styrmetod kompenserar inte för en skadad skäryta eller en instabil inställning. [10][11]
Det är därför en användbar jämförelse anger funktionen: spårbredd, hålläge, planhet eller en specificerad ytyta. Ett enskilt påstående om att en metod är “mer exakt” lämnar för mycket oupptäckt.
Vad operatören fortfarande måste göra
På en manuell fräsmaskin styr maskinisten själv matningen, övervakar positionen och bestämmer när den ska gå vidare till nästa skärning. Att tolka ritningen, välja verktyg och kontrollera framstegen ingår i detta handarbete.
CNC flyttar mer av detta arbete till förberedelsefasen. Någon måste skapa eller granska programmet, fastställa förskjutningar, verifiera fria utrymmen och bevisa den första körningen. Programgrafik och simulering kan hjälpa till vid kontroll, men den fysiska anordningen måste fortfarande motsvara det som planerats.[9]
När cykeln är verifierad kan vissa snitt köras utan att operatören styr varje rörelse. Lastning, verktygsförhållande, spån och inspektion kräver fortfarande uppmärksamhet. En automatiserad cykel bör övervakas och köras i enlighet med maskinens säkerhetskrav; det är inte ett skäl att kringgå skyddsanordningar eller lämna en oupprättad process oövervakad.[8]
Vilken metod passar din komponent?
För en enskild stoppdel med en rak spårförning börja med att överväga en enkel manuell uppställning. För en grippfingers tång med en varierande kontur bör man överväga CNC även om antalet är ett. För en upprepande serie med många positioner ska fördelen med en sparad cykel och återanvändbar fästutrustning jämföras med arbetet som krävs för att förbereda dem.
Maskintillgänglighet är också viktig. En tekniskt snabbare cykel på en maskin med en lång kö kan innebära att den första delen inte levereras tidigare. Verkstaden måste ta hänsyn till sin faktiska schema samtidigt som processen utvärderas.
Behåll ritningens krävda mått och ytkonditioner oförändrade vid jämförelse av de två metoderna. Om en kundgodkänd process redan specificerar utrustning eller metod ska denna kravuppfyllas. Annars bör verkstaden kunna förklara sitt val utifrån de bearbetningsoperationer som utförs på delen, i stället för att enbart säga “CNC är bättre”.
För en komponent som du vill tillverka behandlar vår sida med CNC-fräsningstjänster den information om delen som krävs för en bearbetningsdiskussion.
Frågor om manuell och CNC fräsning
Kan en komponent tillverkas med båda metoderna?
Ja. En verkstad kan använda en manuell operation för att förbereda eller justera en funktion och CNC för att generera resten av geometrin. Uppställningsplanen måste bära med sig referenserna mellan operationerna. Den färdiga komponenten kontrolleras mot samma ritning oavsett hur operationerna är uppdelade.[3]
Kräver CNC-fräsning alltid en 3D-CAD-modell?
Nej. Enkla funktioner kan programmeras direkt från måtten med hjälp av maskinens styrningssystemets stödda funktioner eller ett skrivet program. En lämplig datorstödd konstruktion (CAD)-modell blir mer värdefull för komplexa profiler och ytor. Modellen och ritningen ska överensstämma när det gäller revision och alla mått som bearbetningsplanen använder.[2][5]
Är verkstads-CNC-fräsar en separat process?
De använder CNC-fräsning, men deras styrningar och layouter kan vara utformade för att underlätta uppställning och korta serier. Vissa stödjer manuell positionering bredvid programmerad bearbetning. För ett litet arbete bör man bedöma hur just den aktuella styrningen och uppställningen kommer att användas, i stället för att tvinga varje maskin in i en strikt kategori av “endast manuell” eller “fullt automatiserad”.[3][5][6]
Tekniska referenser
Tekniska källor för de ovan angivna beskrivningarna av bearbetning och styrning.
[1] Sherline Products. Manuell fräs med digital läsning.
[2] Haas Automation. Bruksanvisning för fräsoperator: Programmering.
[3] Haas Automation. Bruksanvisning för fräsoperator: Arbetsstyckemontering.
[4] Haas Automation. G02/G03: Cirkulär interpolation.
[5] Haas Automation. Verktygsrumsfräsar: styr- och konfigurationsalternativ.
[6] Haas Automation. Bruksanvisning för fräsoperator: Kontrollpanelens visning.
[7] Sherline Products. Manuellt roterande bord: rotation och indelning.
[8] Haas Automation. Bruksanvisning för fräsoperator: Säkerhet.
[9] Haas Automation. Bruksanvisning för fräsoperator: Drift och grafikkontroller.
[10] Sandvik Coromant. Hur man minskar vibrationer vid fräsning.
[11] Sandvik Coromant. Ytgenerering vid fräsning.
[12] Haas Automation. G81: Borrcykel.
[13] Sherline Products. Monterings- och bruksanvisning för svarv och fräs: säkerhetsregler och vertikal fräsning.



