このページについて
ノギス、マイクロメーター、三次元座標測定機は、それぞれ異なる検査に適しています。 ノギスは接触しやすいさまざまな箇所の寸法測定に使えます。マイクロメーターは、軸径や厚さなど、測定する接触箇所が定められた場合に適しています。三次元座標測定機(CMM)は、形状要素の位置や幾何学的な関係を評価できます。測定器は、価格や表示桁数ではなく、対象となる特性、測定箇所へのアクセス、測定の不確かさに応じて選択します。
CNC品質管理では、この選択を製造工程順序に結びつける。初品検査は段取り結果を確認し、中間検査は変化を検出し、最終検査は要求される完成状態を検証する。各工程には、明確に定義された特徴、検査方法および予期せぬ結果に対する対応策が必要である。
特性ごとに四穴プレートを用いて選定します。発行済み図面、要求される基準面(ダム)、および合意済みの検査条件を適用します。
| 特性 | 候補となる測定法 | 測定前に定義します | 本検査で未カバーとなる項目 |
|---|---|---|---|
| 全長および全幅 | 十分な精度を有するノギス | 対向する面;ジャワの seating(嵌合);接触位置 | 穴の位置および表面形状 |
| プレートの厚さ | 適切なマイクロメータ | アクセス可能な測定点;接触力;自由状態または拘束状態 | プレート全体の平面度 |
| 穴径 | ボアゲージ、内径マイクロメータ、またはCMM | 深さ;向き;設定方法またはプロービング方法 | 未測定の形状および穴位置 |
| 穴配列の位置 | 適切なCMMプログラム | 図面基準点;特徴のサンプリング;評価設定 | 材質、表面処理および未記載の特性 |
| 座面の平面度 | 適切な形状測定法またはCMM法 | 支持;表面カバレッジ;評価 | 表面粗さ |
計測器を選択する前に、まず特徴を定義する。
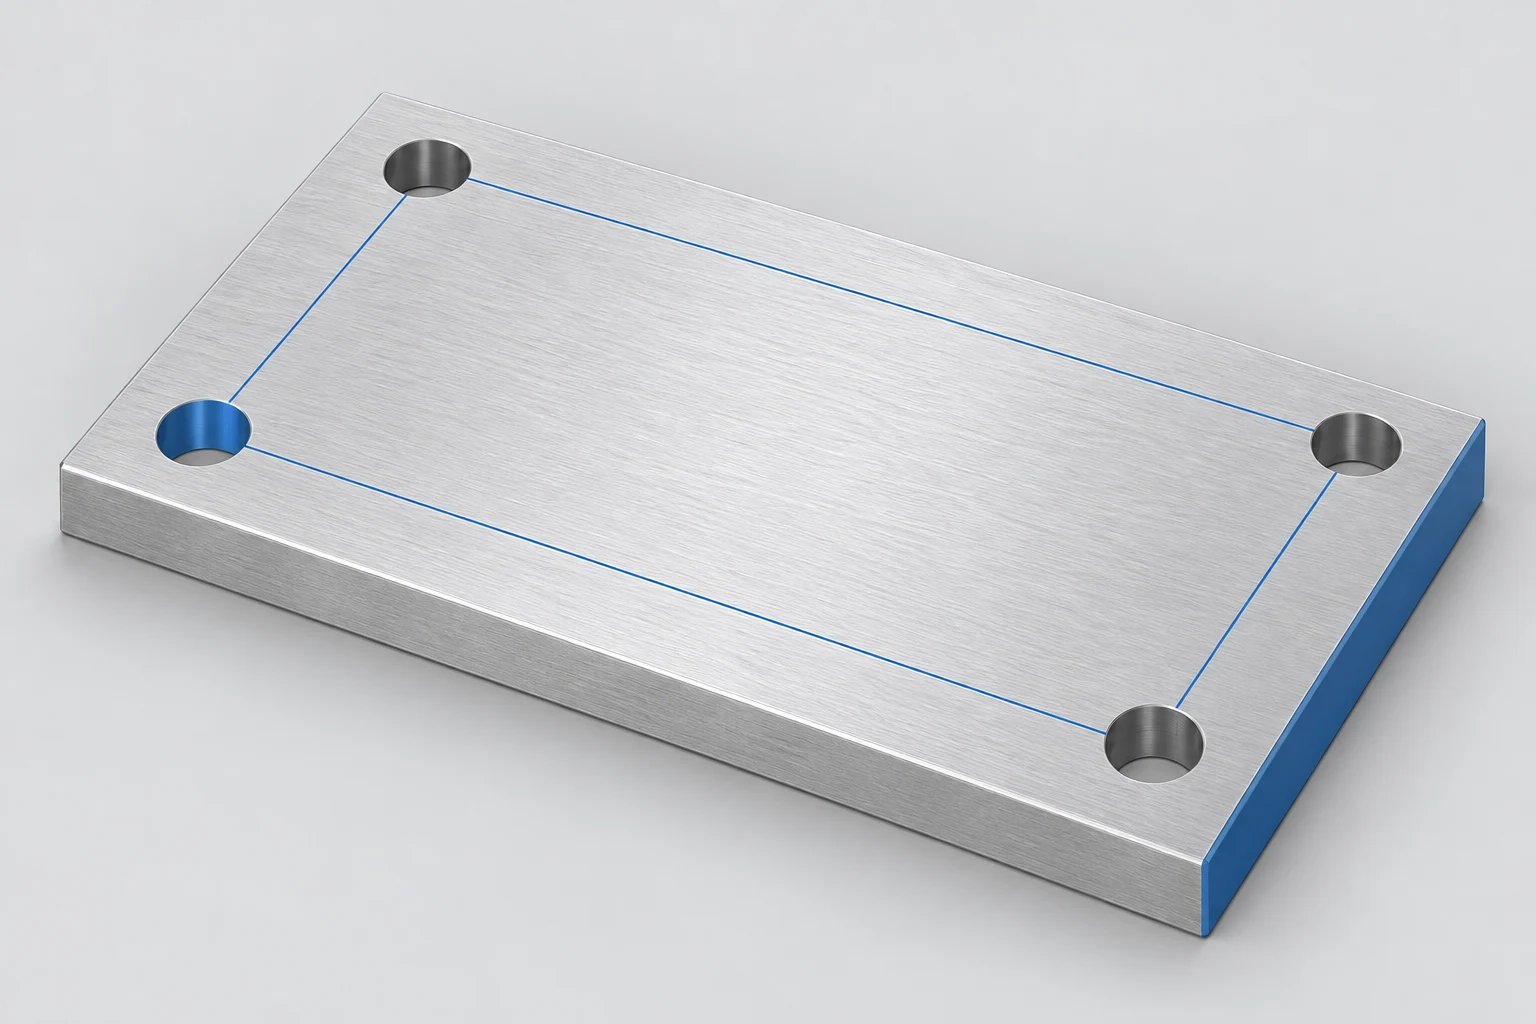
四つの穴を有する取付プレートを用います。その外寸長さ、穴径、および穴配置位置はそれぞれ独立した検査項目です。プレート全体を横断して測定した値では、穴の位置を確定できません。同様に、直径の測定値のみでは、ボアの深さ方向における形状を完全に記述できません。
まず、承認済み図面から着手し、対象特性、公差限界、単位、基準記号および要求が適用される条件を特定する。図面から製造へ至る全体的な流れについては、CNC加工基礎ガイドが背景情報を提供する。
次に、当該方法が指定された表面に到達可能か、また許容変動と測定変動を区別可能かを検討する。分解能とは、表示可能な最小増分である。正確さ(accuracy)とは真値への近さを意味し、測定不確かさ(measurement uncertainty)とは、測定結果に付随する疑いの程度を表す。精細な表示だけでは、正確さも十分に小さい不確かさも保証されない。この評価には、計測器、オペレータ、セットアップおよび環境からの主要な寄与が含まれる。[1]
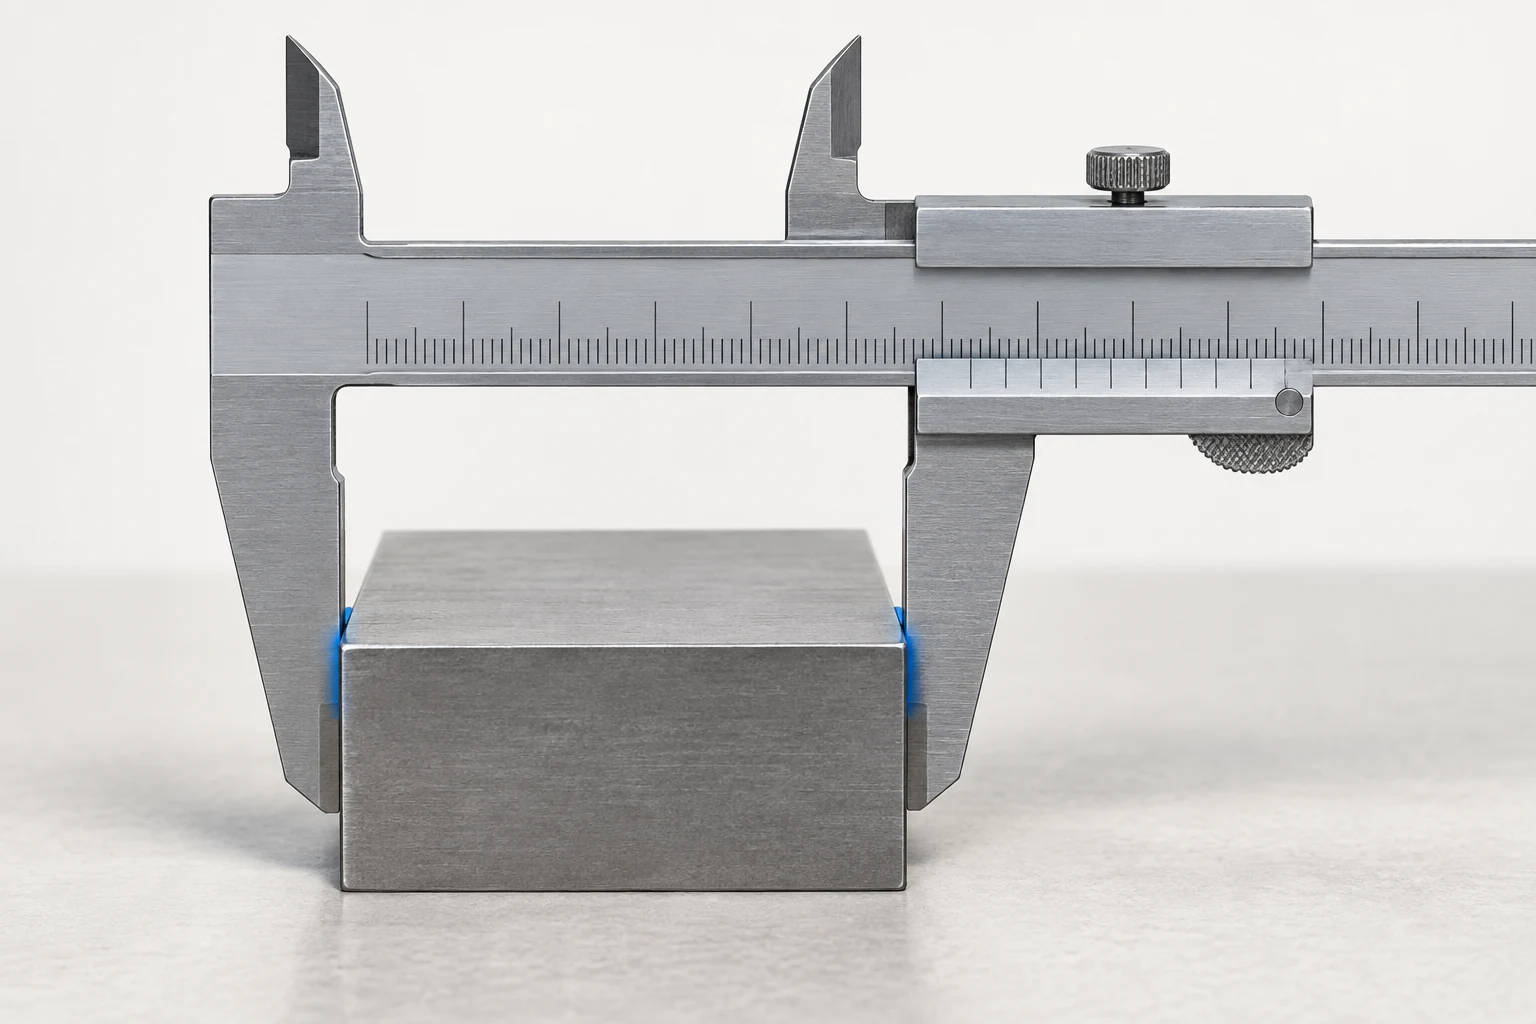
ノギス:接触制限付きの多目的検査。
適切なノギスは、外寸、アクセス可能な内寸、ステップおよび深さを、それぞれ対応する測定面で測定できる。その多目的性は、プレートの全外形や非重要ステップの検査に有効である。ただし、受入判定として十分かどうかは、特定の公差および測定方法に依存する。
外寸測定では、接触面を清掃し、ゼロ点を確認した後、ジャワを意図する面に対して直角に密着させる。過大な測定力、ジャワの傾斜、またはバリへの接触により測定値が変化する可能性がある。連続して複数の部品を比較する際には、接触位置を一定に保つ。
内側ジャワは異なる接触形状を導入する。小径穴、チャムファーや狭隘なアクセス領域では、ジャワが要求されるボア断面を正しく表現できない場合がある。また、凹凸のある端面に深さロッドを載せると、誤った表面を基準としてしまう可能性がある。ミツトヨ社のノギス使用ガイドでは、これらをそれぞれ固有の測定タスクと見なし、それぞれに特有の注意事項を提示している。[2]
ボアが配合を制御する場合は、指定された深さまで到達可能かつ公差に適合する測定方法(例えば適切なボアゲージ、内径マイクロメータまたはCMM戦略)を選択する。ボア入口部での容易な測定値のみで、ボア全体を承認してはならない。
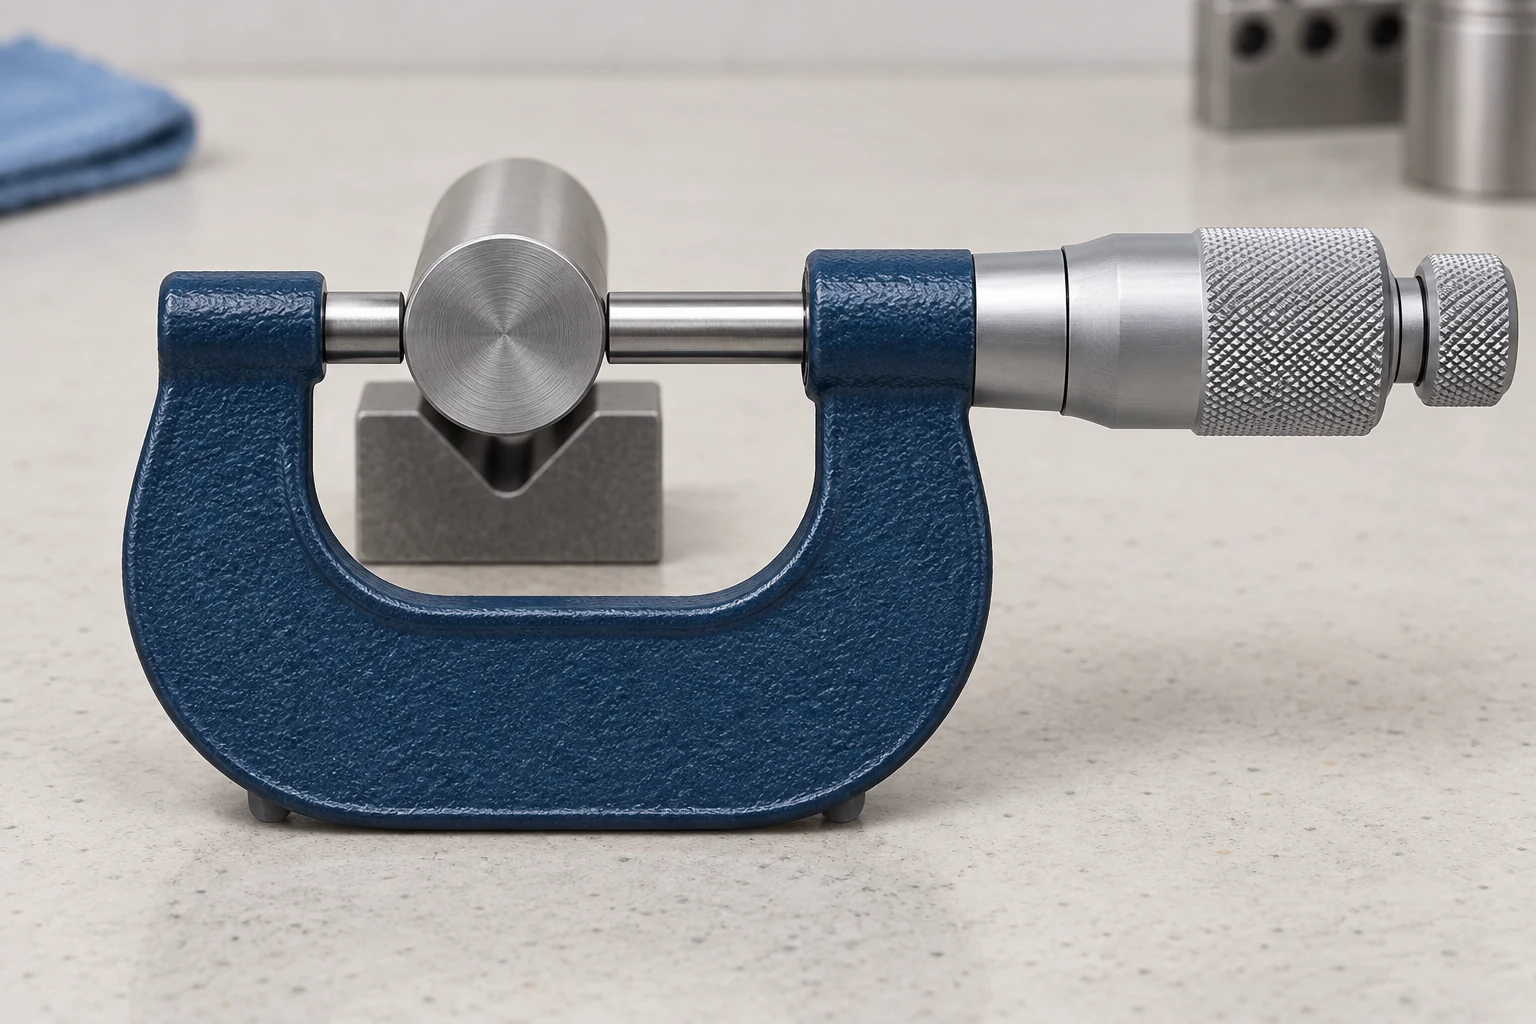
マイクロメータ:定義された寸法に対する制御された接触。
外径用マイクロメータは、被測定物をアンビルとスピンドルの間に挟んで測定する。適切な測定範囲および測定面を備えていれば、軸径や板厚の繰返し検査に有効である。ラチェット機構または摩擦機構により測定力を制御できるため、読み値が安定したように見えるまで締め上げるのではなく、計測器で規定された操作手順を遵守する必要がある。[3]
軸の測定では、測定軸を直径方向に正確に整列させる。複数の軸方向位置および方位で測定することで、単一測定では見逃されるサイズ変動を明らかにできる。しかし、これらの測定値は、円周度または円筒度の完全な評価にはならない。溝、狭いランドまたは曲面では、異なる形状の測定面が必要となる場合がある。
薄肉部および変形しやすい材料では、接触力および支持状態に特に注意を払う必要がある。圧縮された特徴で得られた再現性のある測定値は、解放状態での実寸を表していない可能性がある。また、材料および熱処理状態を明確に識別することも重要である。仕上げ・コーティング後の界面は、コーティング前の表面とは異なる測定条件である。材料および設計ガイドでは、こうした選択肢と部品の機能要件との関連性が説明されている。
三次元測定機(CMM):特徴間の関係を評価するには、測定戦略が必要です
CMMは点群を記録し、それらから特徴を評価します。穴配列を図面の基準面(ダテム)と関連付ける必要がある場合、あるいは複数の表面を同一座標系で評価する必要がある場合に有効です。測定点数を増やすことでカバレッジが向上しますが、その配置と評価方法が重要です
図面の基準面(ダテム)要求に基づき、基準系を確立してください。単に装着が容易なため、あるいは最大面積の面であるという理由だけで、最も大きな面や最も容易な面を代用してはなりません。計画には、プローブの校正、スタイラスのアクセス性、部品の支持方法およびサンプリング位置も含める必要があります。点数が少なすぎると局所的な形状変動を見逃す可能性があり、過剰なクランプ力は柔軟な部品を歪ませる可能性があります。ZEISS社が発行したCMM検査誤差に関するガイドラインでは、こうした変動要因について言及しています。[4]
標準的な寸法測定用CMM検査には、表面粗さの評価は含まれません。この要件には適切な表面粗さ測定法が必要です。また、CMMによる測定結果のラベル表示だけで、公差が厳しい寸法に関する紛争を解決することはできません。実際の測定戦略および不確かさ評価が、その判断を裏付ける必要があります
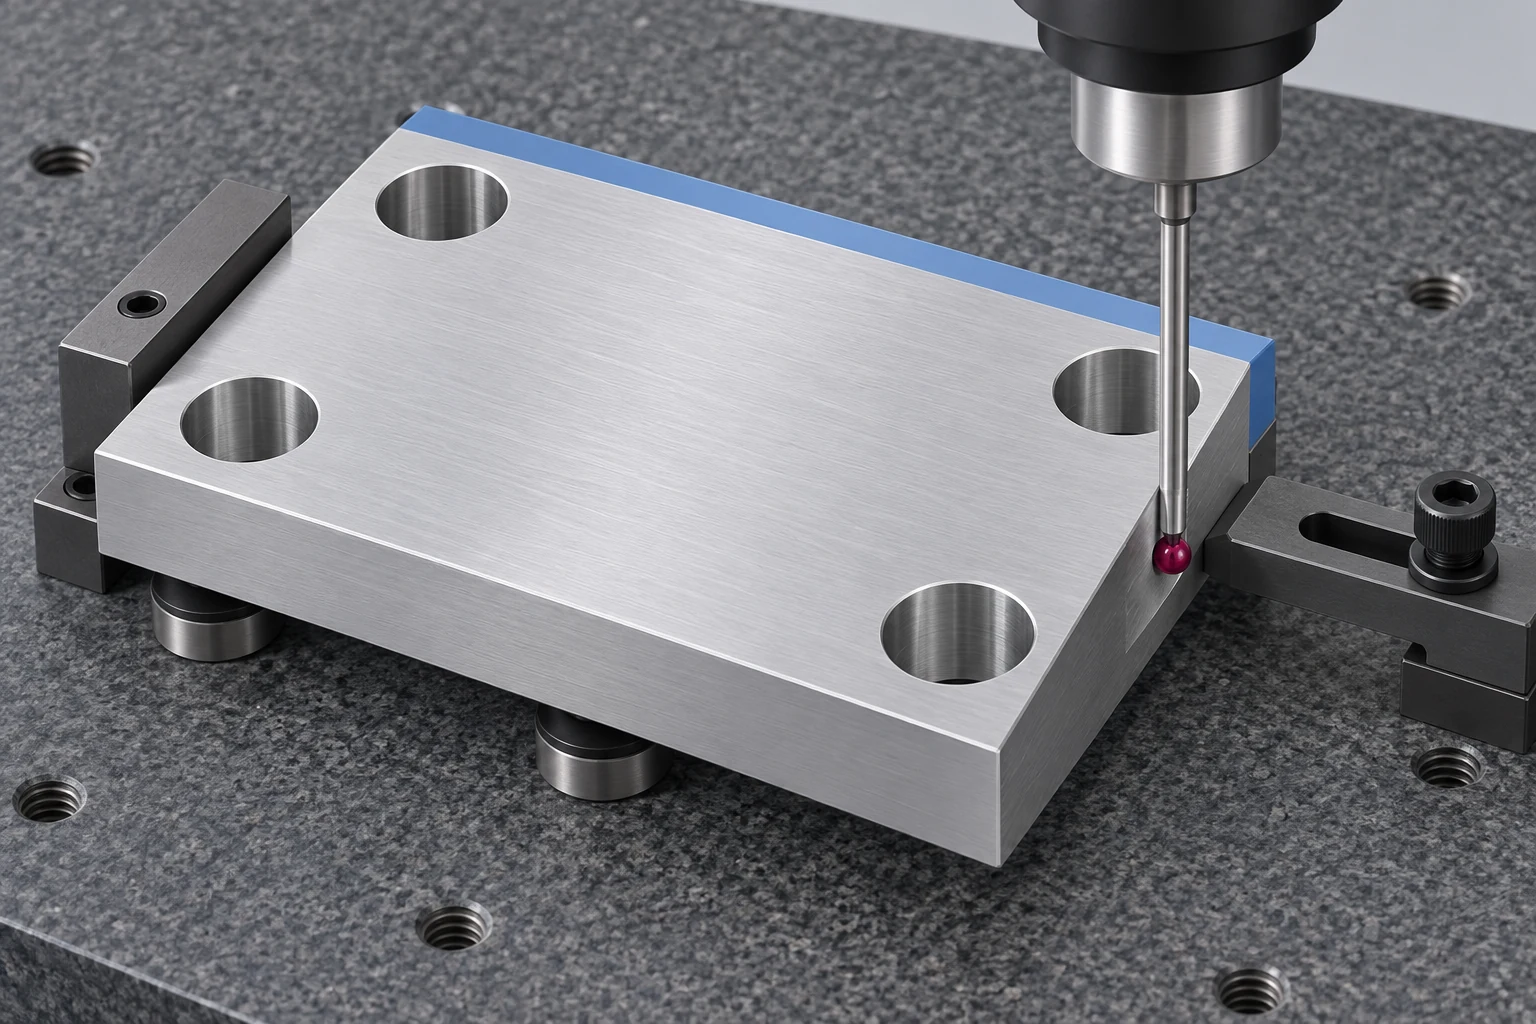
取付けプレートの図面を検査計画に転換します
上記の例では、四穴取付プレートの検査作業を割り当てています。これは計画フレームワークであり、発行済み図面が公差限界、基準面(ダム)、および適用可能な検査条件を規定します。ただし、各要件に対しては、検査方法自体の適合性確認(qualification)が必要です。
各特性をどの検査手法で確認するかを割り当てるために、プレート検査手法表を用いてください。
各行ごとに検査工程、頻度および記録要件を追加してください。実用的な計画では、計測器が検証する特性を明記します。単なる機器一覧ではこの目的は達成できません。VETCNCの高精度CNC加工サービスは、製造および検査範囲について図面に基づく具体的な検討を行う関連サービスです。
初品検査、工程中検査および最終検査を連携させる
初品検査は、量産開始前に段取りの出力を評価します。当該段取りによって影響を受ける特性(複数工程にまたがる関係性を含む)を網羅すべきです。工具交換、オフセット調整、再装着などのイベント発生時には、関連する検査を再度実施する必要があります。
工程中検査は、切削継続中に変化しうる特性を追跡します。たとえばシャフト外径のドリフトが観測された場合、オフセット調整前に工具摩耗や温度変化の原因調査が必要となります。Renishawのプロセス制御フレームワークでは、段取り制御、加工中のアクティブモニタリング、および加工後の検査を明確に区別しています。[5]
最終検査は、指定された納入状態(後工程処理による影響を含む)を評価します。検査カバレッジは、特性およびリスクに基づいて定義します。NISTは、ロットの処分を決定する手法として受入抜取検査を定義していますが、これは未測定部品すべての適合性を保証するものではありません。[6]
検査で不合格となった場合、原因調査中に該当する可能性のある材料を特定し、隔離してください。疑わしい区間は不合格検査以前まで遡ることがあります。最後に記録された合格結果は、その調査の根拠となりますが、その後に製造されたすべての部品を自動的に合格とする根拠にはなりません。
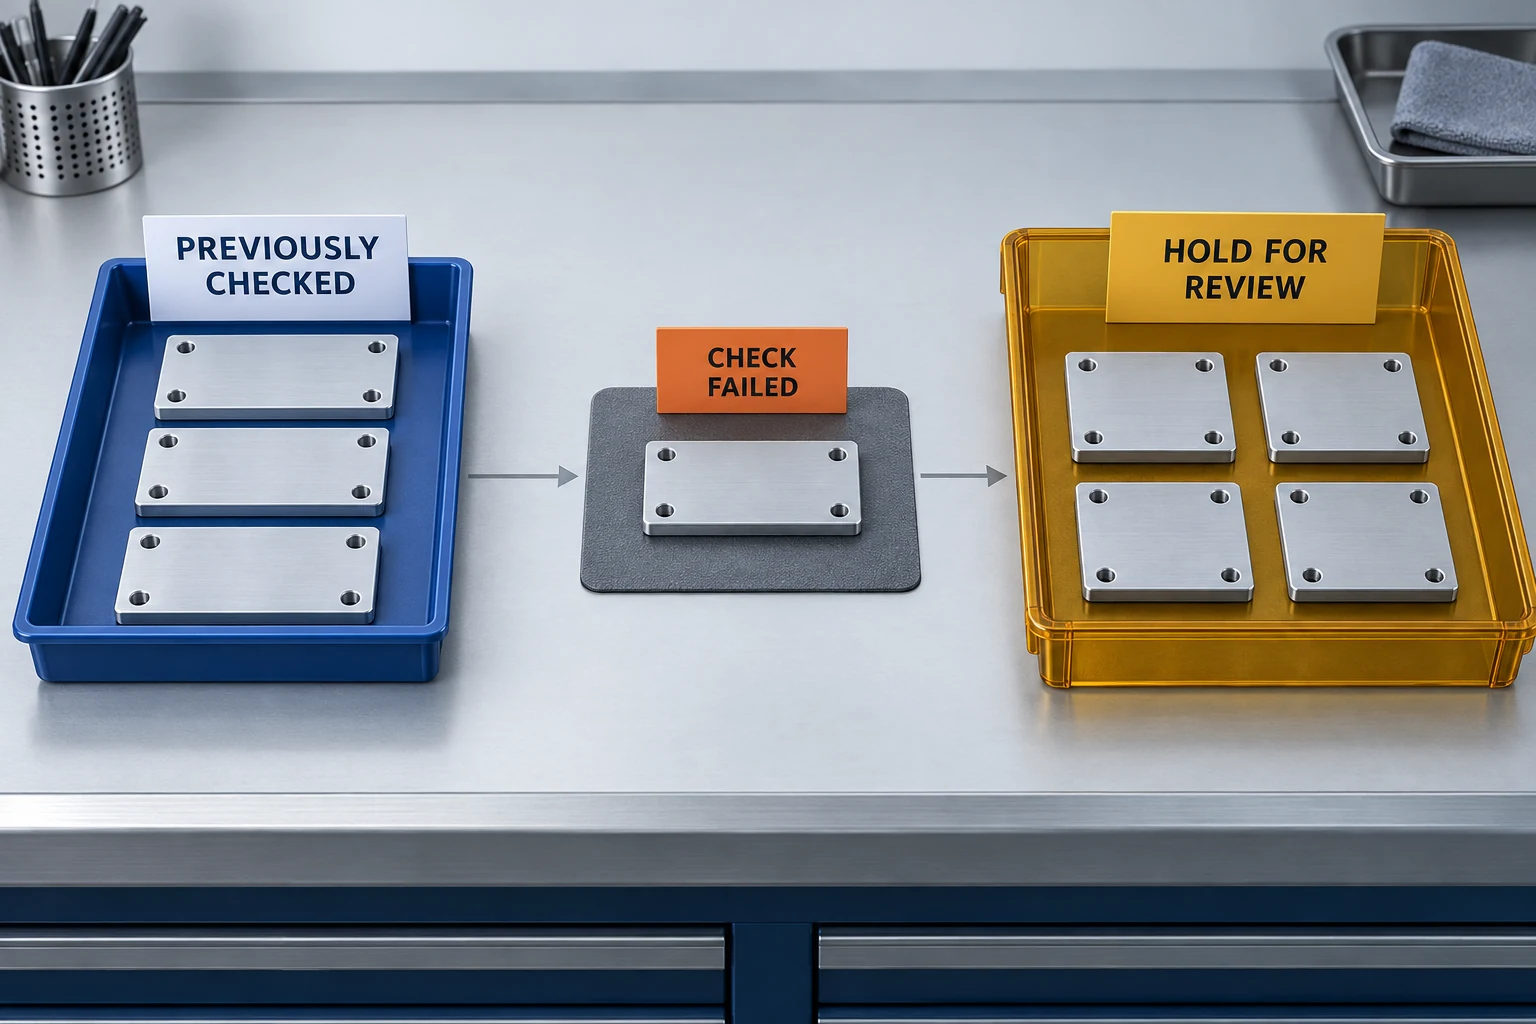
二つの計測器の測定値が一致しない場合、それぞれの測定方法を比較してください
矛盾する測定値を平均化したり、CMMの測定値が必ず正しいと仮定したりしてはいけません。差異の原因を体系的に特定してください:
- 同一数量であることを確認してください。 特徴、単位、図面改訂番号、断面、方向および処理段階を比較してください。局所的な二点間直径と、サンプリング座標からフィッティングした直径は異なる場合があります。
- 物理的測定設定を確認してください。 汚染、バリ接触、温度差、不整合、拘束および測定力の有無を確認してください。
- 計測システムを確認してください。 計測器の状態、校正情報、設定基準、およびCMMプログラムまたはプローブ資格認定を確認してください。
- 適合判定基準を明確にしてください。 認定済みの測定方法および合意済みの判定ルールを適用してください。規格限界に近い測定値については、このルールが測定不確かさを適合判定にどのように反映させるかを決定します。[7]
図面で板厚の許容範囲が19.990~20.010 mmと定められているとします。マイクロメーターの測定値は20.008 mm、CMMの測定値は20.012 mmです。両方の測定方法で、指定された測定位置、方向、支持条件、温度を守ったか確認する間は、部品の判定を保留してください。合意済みで妥当性が確認された方法で再測定し、規定の測定不確かさと出荷可否の判定ルールを適用します。二つの測定値を平均して20.010 mmとしても、測定方法による差は解消しません。
検査報告書に記録すべき事項
部品および図面改訂番号、特性、要求仕様、単位付き測定結果、測定方法またはプログラム、測定工程、検査カバレッジおよび処分を記録してください。必要に応じて関連する段取り条件および適合判定基準も含めてください。CNC加工RFQチェックリストを活用すれば、これらの成果物を発注に反映させることができ、検査報告書は合意済みの検査項目に対する回答となります。
CNC検査に関するFAQ
すべてのCNC部品にCMMによる検査が必要ですか?
いいえ。指定された特性を適切な不確かさで検証できる手法を用いてください。アクセス可能なシャフト直径にはマイクロメータが適している場合があります。基準面に関連付けられた穴配列の場合、CMMまたは適切な専用ゲージが正当化されることがあります。測定範囲は計測器の選択とは別に定義してください。
校正ステッカーがあれば、測定結果が信頼できると証明できますか?
いいえ。校正情報は当該計測器および測定タスクに対して関連性を持たなければならず、測定手順そのものも重要です。NISTでは、不確かさ寄与を含む文書化された校正チェーンを通じてトレーサビリティを定義しています。トレーサビリティのみでは、特定の測定に対する適合性が保証されるわけではありません。[8]
機械内プローブは最終検査を代替できますか?
指定された受入要件に対して、その手法および測定範囲が適している場合に限られます。オフセット設定や特徴のモニタリングに使用されるプローブは、すべての完成特性を検証するものではありません。後工程処理後の検査が必要となる場合もあります。
注文書における「100%検査」という表記は何を意味しますか?
すべての部品について、どの特性を、どのような方法で、どの工程で検査するかを明確に定義してください。この表現単体では、対象となる特徴が特定されず、測定の信頼性が確立されず、明確な受入規則に代わるものでもありません。
技術資料
- NIST。 測定不確かさの表現に関する基本要項:基本的な定義。 測定プロセスへの主要な貢献者。
- ミツトヨ。 一般カタログ、セクションD:ノギス——高精度測定機器のクイックガイド。接触幾何学および測定上の注意事項。
- ミツトヨ。 一般カタログ、セクションB:マイクロメータ。測定面、用途、および一定力装置。
- ZEISS。 一般的CMM検査ミスとその低減方法。アライメント、プロービング、支持および測定条件。
- Renishaw。 製造プロセスを革新する――生産性向上のためのプロセス・ピラミッド:工程設定、加工中の制御、加工後の監視。
- NIST/SEMATECH。 工学統計ハンドブック、6.2.1:受入検査とは?
- ミツトヨ。 判定基準、TARおよびTUR、EDU-15005A。判定基準と測定不確かさ;タスクに合意された要件を適用すること。
- NIST。 計量的トレーサビリティ:よくある質問とNIST方針、§3.2。
VETCNCについて
VETCNCは、オンラインCNC調達に家族経営の製造バックグラウンドを活かしています。ケビンはCNC業界で十年の経験を持ち、中国の家族経営工場およびより広範なパートナー・ネットワークと連携しています。目的は、発注前に製造手配、技術的要件および責任分界を明確にすることです。
ケビンの物語を読む →


