W tym artykule
Suwmiarki, mikrometry i maszyny pomiarowe współrzędnościowe odpowiadają na różne pytania kontrolne. Suwmiarki pozwalają zmierzyć wiele łatwo dostępnych wymiarów; mikrometry nadają się do pomiarów z określonym stykiem, np. średnicy wałka lub grubości; maszyna pomiarowa współrzędnościowa (CMM) może ocenić położenie cech geometrycznych oraz relacje geometryczne między nimi. Prawidłowy wybór zależy od charakterystyki mierzonej cechy, dostępności do niej oraz niepewności pomiaru — a nie od ceny urządzenia ani liczby cyfr wyświetlanych na ekranie.
Kontrola jakości CNC wiąże ten wybór z kolejnością operacji produkcyjnych. Kontrola pierwszej sztuki potwierdza poprawność przygotowania stanowiska, kontrole pośrednie wykrywają zmiany w trakcie produkcji, a kontrola końcowa weryfikuje spełnienie wszystkich wymagań dla gotowego wyrobu. Na każdym etapie należy jednoznacznie określić cechę do pomiaru, metodę kontroli oraz procedurę postępowania w przypadku nieoczekiwanych wyników.
Zdefiniuj cechę przed wybraniem urządzenia pomiarowego
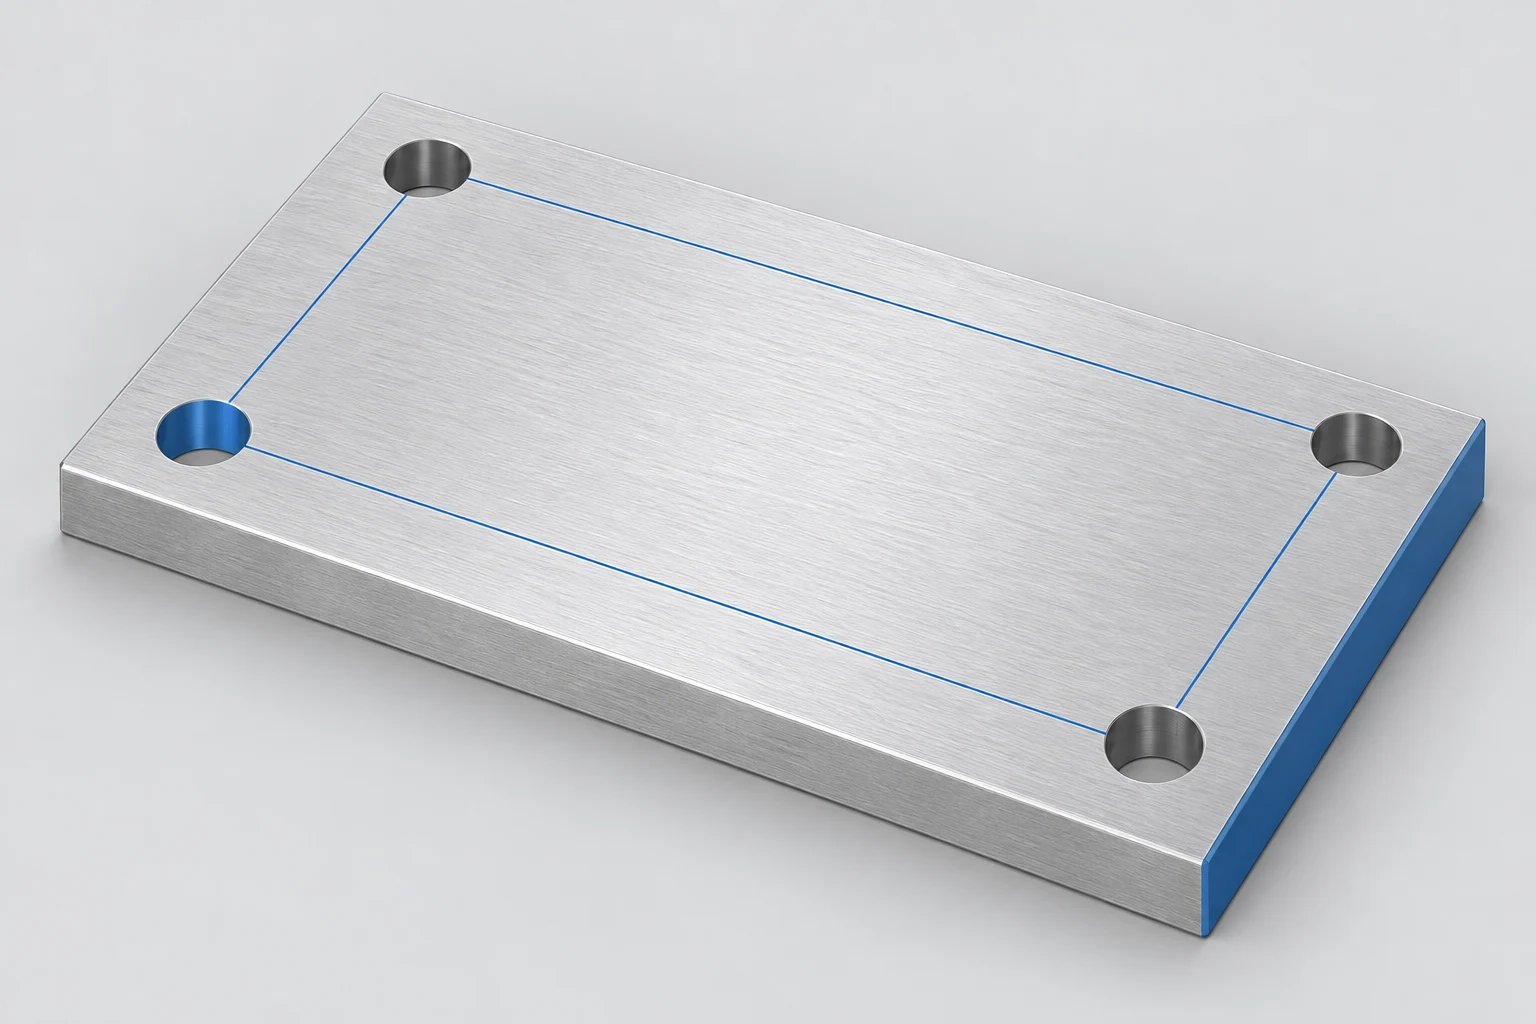
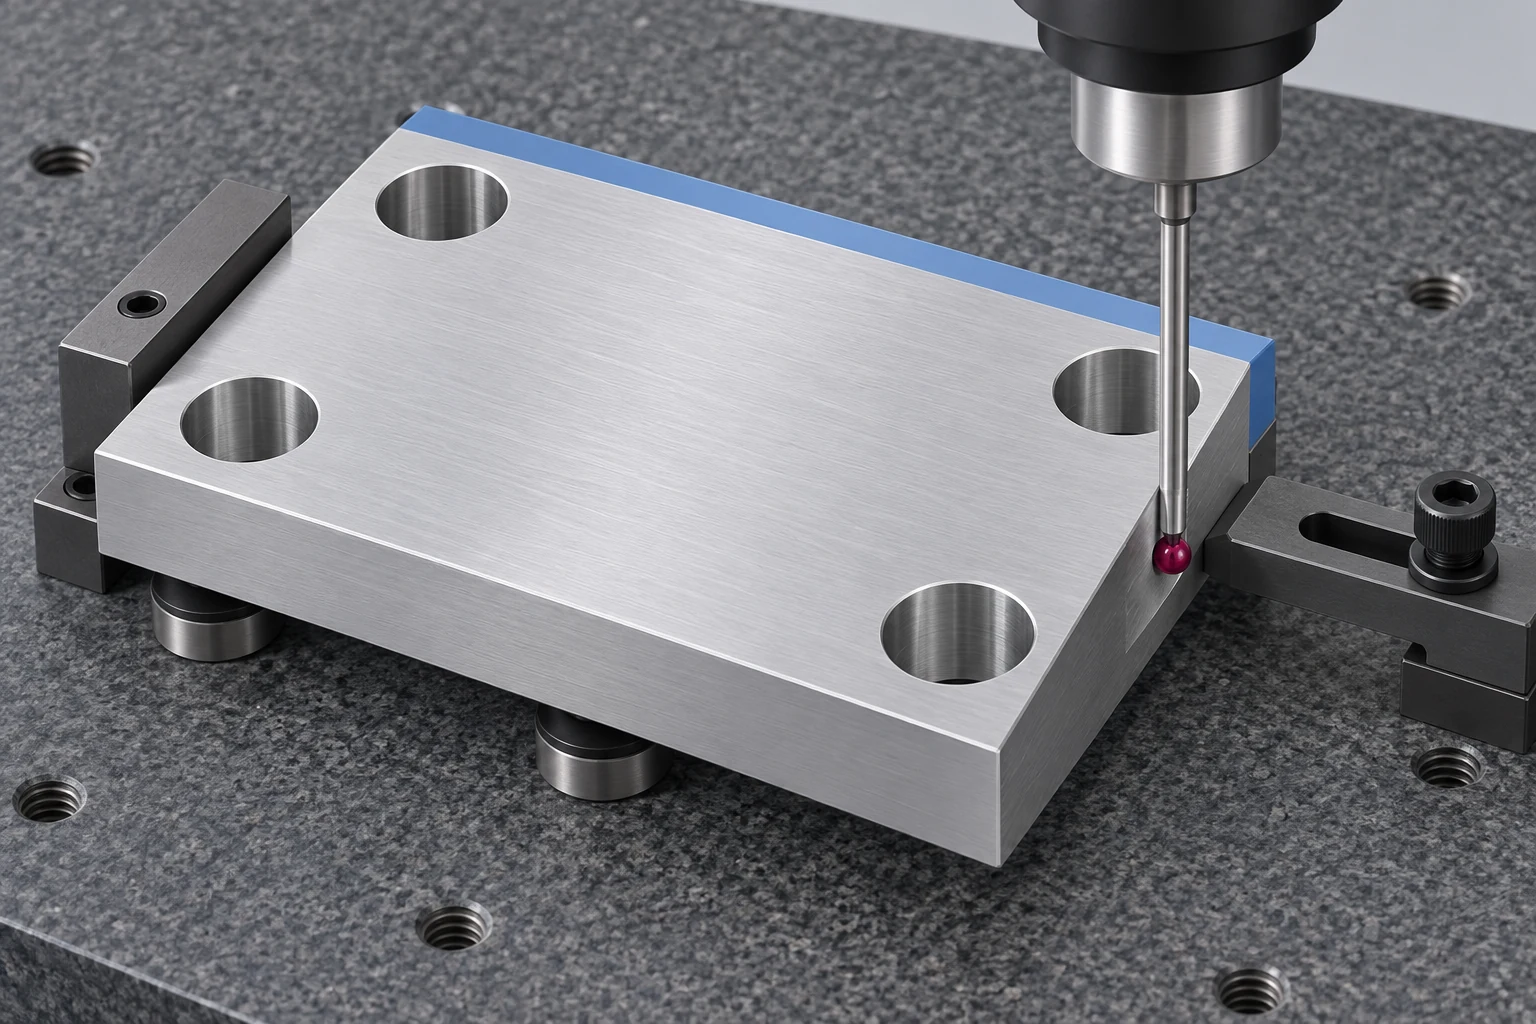
Rozważ płytkę montażową z czterema otworami. Długość zewnętrzna płytki, średnice otworów oraz położenie układu otworów to osobne pytania kontrolne. Pomiar długości płytki nie pozwala określić położenia otworów. Podobnie pomiar średnicy nie opisuje w pełni kształtu otworu wzdłuż jego głębokości.
Zacznij od wydanej dokumentacji technicznej: zidentyfikuj cechę, jej granice, jednostki miary, odniesienia do powierzchni bazowych oraz warunki, w jakich obowiązuje dane wymaganie. W kontekście ogólnego przejścia od dokumentacji technicznej do produkcji CNC podstawowe wytyczne obróbki zapewniają odpowiedni kontekst.
Następnie zapytaj się, czy wybrana metoda umożliwia dotarcie do określonych powierzchni oraz rozróżnienie dopuszczalnej zmienności od zmienności pomiarowej. Rozdzielczość to najmniejszy wyświetlany przyrost wartości. Dokładność określa bliskość wyniku do rzeczywistej wartości; niepewność pomiaru charakteryzuje stopień wątpliwości związany z uzyskanym wynikiem. Samego dokładnego wyświetlacza nie wystarczy do zapewnienia ani dokładności, ani wystarczająco małej niepewności pomiaru. Ocena obejmuje istotne wkłady pochodzące od urządzenia pomiarowego, operatora, sposobu ustawienia oraz środowiska pomiarowego. [1]
Suwmiarki: uniwersalne pomiary z ograniczeniami styku
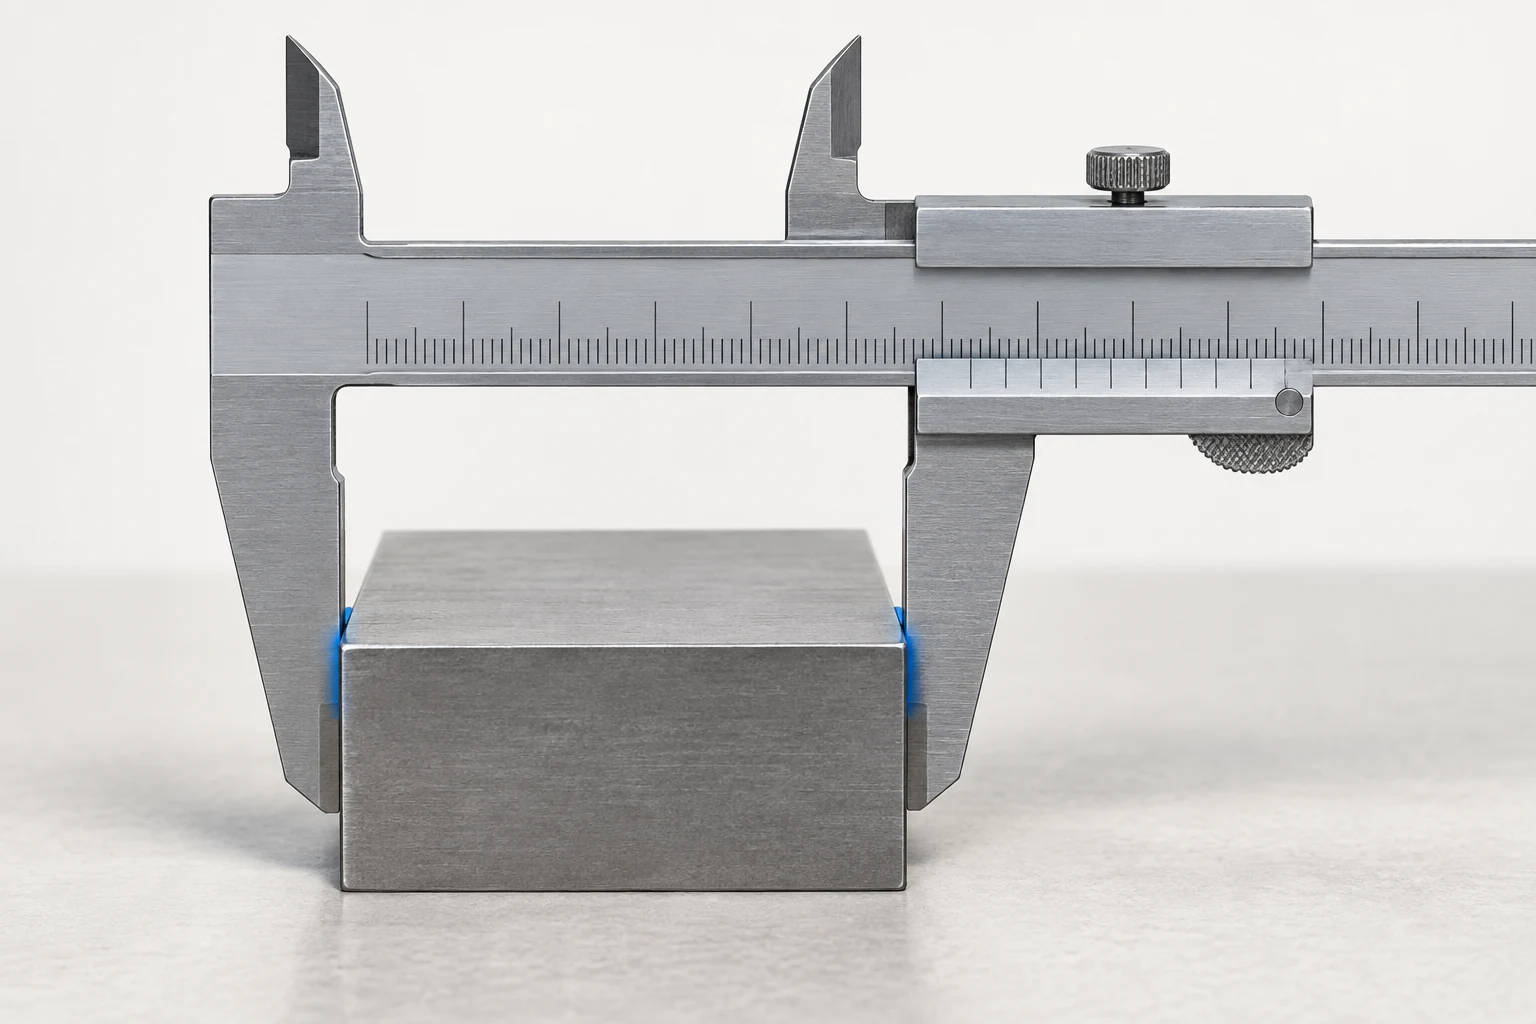
Odpowiedni suwmiarka może mierzyć wymiary zewnętrzne, dostępne wymiary wewnętrzne, stopnie i głębokości przy użyciu odpowiednich powierzchni pomiarowych. Jej uniwersalność jest przydatna przy sprawdzaniu ogólnych gabarytów płyty lub niekrytycznego stopnia. Czy jest ona wystarczająca do akceptacji zależy nadal od konkretnego wymiaru tolerancyjnego oraz metody pomiaru.
Przy pomiarze zewnętrznym należy oczyścić powierzchnie styku, sprawdzić zerowanie oraz dokładnie przylegać szczękami do zamierzonych powierzchni. Nadmierna siła, nachylone szczęki lub kontakt na ostrzu (granie) mogą zmienić odczyt. Podczas porównywania kolejnych części należy zachować stałą lokalizację kontaktu.
Szczęki wewnętrzne wprowadzają inną geometrię kontaktu. Małe otwory, fazowania i ograniczony dostęp mogą uniemożliwić im prawidłowe przedstawienie wymaganego przekroju otworu. Pręt głębokościowy oparty na nierównym brzegu może również odnosić się do niewłaściwej powierzchni. Wskazówki firmy Mitutoyo traktują te przypadki jako odrębne zadania pomiarowe, każde z własnymi środkami ostrożności. [2]
Jeśli otwór określa dopasowanie, należy wybrać metodę pomiaru, która osiąga jego określoną głębokość i odpowiada wymaganemu wymiarowi tolerancyjnemu — np. odpowiedni przymiar do otworów, mikrometr wewnętrzny lub strategię CMM. Nie wolno akceptować całego otworu wyłącznie na podstawie wygodnego odczytu wykonanego przy jego wlocie.
Mikrometry: kontrolowany kontakt dla określonego wymiaru
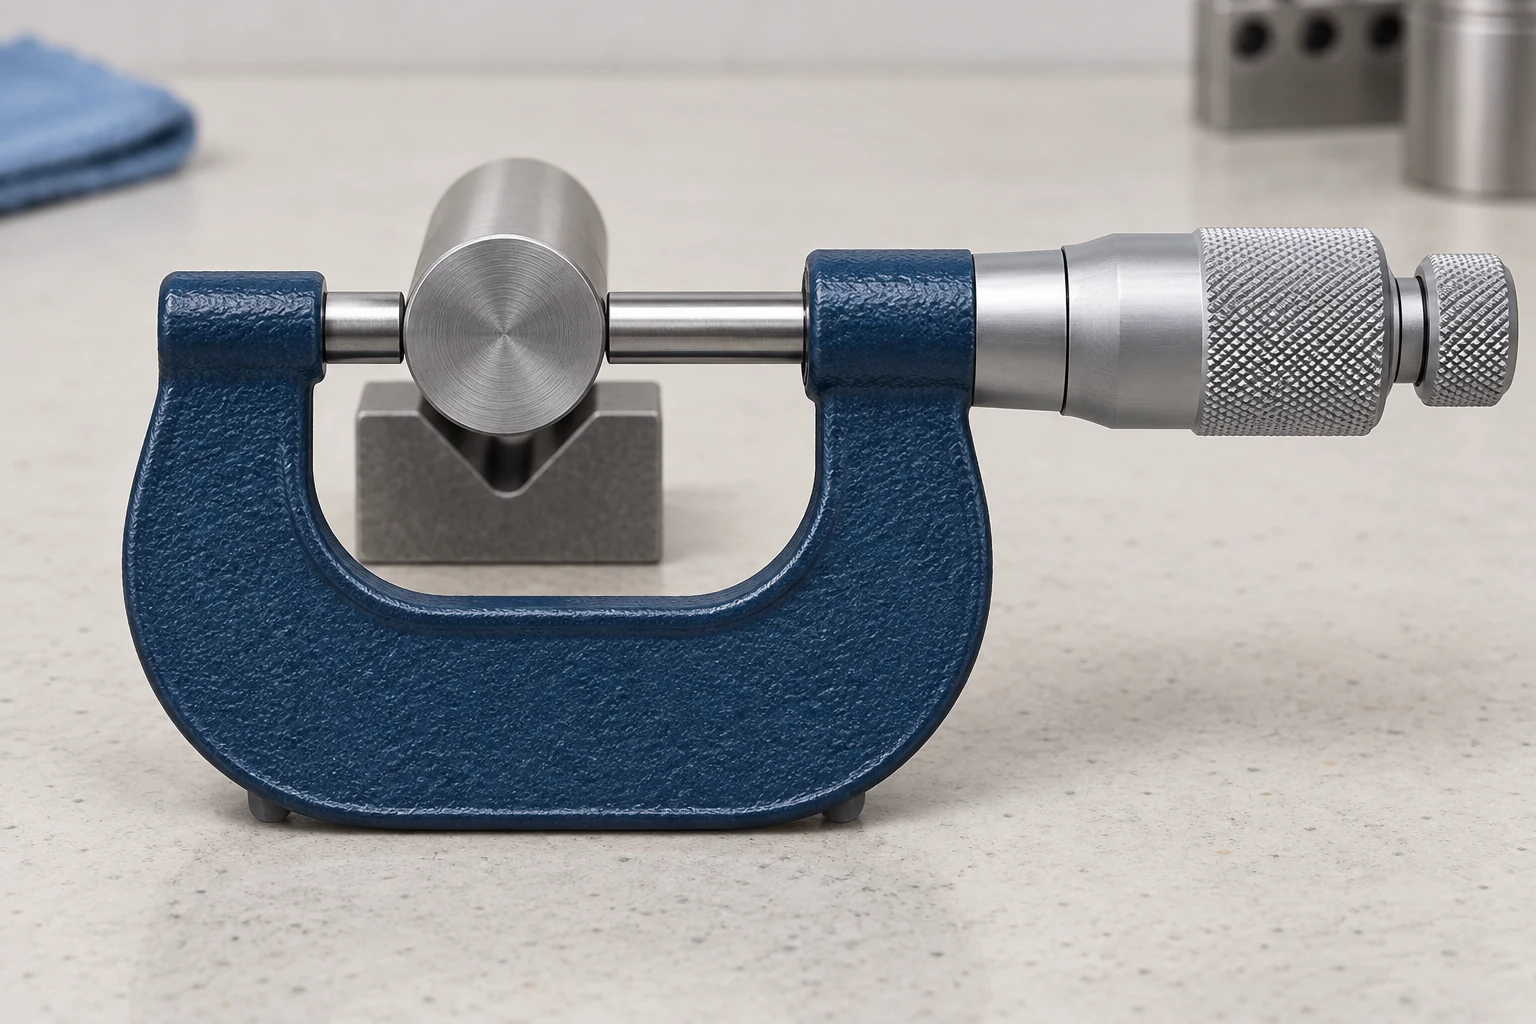
Zewnętrzny mikrometr umieszcza element między kowadłem a wrzecieniem. Przy odpowiednim zakresie i powierzchniach pomiarowych nadaje się on do wielokrotnych pomiarów średnicy wałka lub grubości. Mechanizm zatrzaskowy lub tarcia wspomaga kontrolę siły pomiarowej; należy stosować technikę określoną przez producenta urządzenia, a nie dokręcać aż do uzyskania stabilnego odczytu. [3]
Na wałku należy wyrównać oś pomiarową wzdłuż średnicy. Pomiar w kilku pozycjach osiowych i orientacjach może ujawnić zmienność wymiaru, której nie wykryje pojedynczy odczyt. Takie pomiary nie stanowią pełnej oceny okrągłości ani cylindryczności. Wąski rowek, cienka powierzchnia robocza lub krzywoliniowa powierzchnia mogą wymagać zastosowania innych powierzchni pomiarowych.
Cienkie ścianki i materiały podatne na odkształcenie wymagają szczególnej uwagi przy doborze siły kontaktu i podparcia. Powtarzalny odczyt wykonany na elementcie ściskanym może nie odzwierciedlać jego rzeczywistych wymiarów po zwolnieniu. Należy także zidentyfikować materiał i etap obróbki: gotowa, powlekana powierzchnia kontaktowa stanowi inne warunki pomiarowe niż powierzchnia przed naniesieniem powłoki. Poradnik dotyczący materiałów i konstrukcji łączy te wybory z funkcjonalnymi wymaganiami detalu.
CMM: zależności między cechami wymagają strategii pomiarowej
CMM rejestruje punkty pomiarowe i na ich podstawie ocenia cechy. Jest przydatna w przypadku wzoru otworów, który musi być powiązany z bazami rysunkowymi, lub gdy kilka powierzchni musi zostać ocenionych w jednym układzie współrzędnych. Więcej punktów może poprawić pokrycie, jednak istotne są ich rozmieszczenie oraz metoda oceny.
Ustal układ odniesienia na podstawie wymagań dotyczących baz rysunkowych. Nie zastępuj bazy największą ani najłatwiejszą do zamocowania powierzchnią wyłącznie dlatego, że upraszcza to załadunek. Plan musi również uwzględniać kwalifikację sondy, dostęp stylusa, sposób podparcia detalu oraz lokalizacje próbkowane. Zbyt rzadkie punkty mogą nie wykryć lokalnych odchyłek kształtu, podczas gdy nadmierne dociskanie może zdeformować giętki detal. Wskazówki firmy ZEISS dotyczące błędów pomiaru CMM omawiają te źródła zmienności. [4]
Standardowa inspekcja wymiarowa za pomocą CMM nie obejmuje automatycznie chropowatości powierzchni. To wymaganie wymaga odpowiedniej metody pomiaru tekstury. Ponadto wynik pomiaru CMM nie rozstrzyga sam w sobie sporu dotyczącego wymiaru o ścisłej tolerancji: rzeczywista strategia pomiarowa i niepewność pomiaru muszą uzasadniać podejmowaną decyzję.
Przekształcenie rysunku płyty montażowej w plan inspekcji
Poniższy przykład przypisuje zadania inspekcyjne dla płyty montażowej z czterema otworami. Jest to ramka planowania: wydany rysunek określa granice, bazy oraz stosowne warunki. Metoda nadal wymaga kwalifikacji dla każdego wymagania.
| Cecha | Propozycja metody | Określić przed pomiarem | Co pozostaje niesprawdzone w ramach tej kontroli |
|---|---|---|---|
| Całkowita długość i szerokość | Suwmiarka – jeśli wystarczająca | Powierzchnie przeciwległe; osadzenie szczęk; położenia punktów kontaktu | Położenie otworów i kształt powierzchni |
| Grubość płyty | Odpowiedni mikrometr | Dostępne punkty pomiarowe; siła kontaktu; warunek swobodny lub ograniczony | Płaskość całej płyty |
| Średnica otworu | Głębokościemierz, mikrometr wewnętrzny lub CMM | Głębokości; orientacje; metoda ustawiania lub sondowania | Niesprawdzony kształt i położenie otworów |
| Położenie wzoru otworów | Odpowiedni program CMM | Bazy rysunkowe; próbkowanie cech; ustawienia oceny | Materiał, wykończenie oraz niezgłoszone cechy |
| Płaskość powierzchni osadzenia | Odpowiednia metoda pomiaru kształtu lub CMM | Podparcie; pokrycie powierzchni; ocena | Chropowatość powierzchni |
Dodaj etap inspekcji, częstotliwość i dokumentację wymagane dla każdego wiersza. Przydatny plan określa cechę, którą weryfikuje przyrząd pomiarowy; sama lista sprzętu do tego nie służy. Usługa VETCNC precyzyjnej obróbki CNC to powiązana usługa służąca do omówienia zakresu produkcji i kontroli jakości na podstawie konkretnego rysunku.
Połącz kontrolę pierwszej sztuki, kontrolę w trakcie procesu oraz kontrolę końcową
Kontrola pierwszej sztuki ocenia wynik ustawienia przed dalszą produkcją. Powinna obejmować cechy wpływające na to ustawienie, w tym zależności tworzone w różnych operacjach. Zmiana narzędzia, korekta przesunięcia lub ponowne załadowanie mogą wymagać powtórzenia odpowiednich kontroli.
Kontrola w trakcie procesu śledzi cechy, które mogą się zmieniać w miarę postępu cięcia. Na przykład stopniowe zmniejszanie się średnicy wału może wymagać zbadania zużycia narzędzia lub temperatury przed skorygowaniem przesunięcia. Ramka kontroli procesu firmy Renishaw rozróżnia kontrole ustawienia, aktywne monitorowanie w trakcie obróbki oraz kontrole po jej zakończeniu. [5]
Kontrola końcowa ocenia określony stan dostawy, w tym istotne skutki kolejnych operacji obróbkowych. Określ zakres kontroli według cechy i ryzyka. NIST opisuje próbkowanie odbiorcze jako metodę decydentów o dalszym losie partii; nie gwarantuje ono zgodności każdej niepomiarej sztuki. [6]
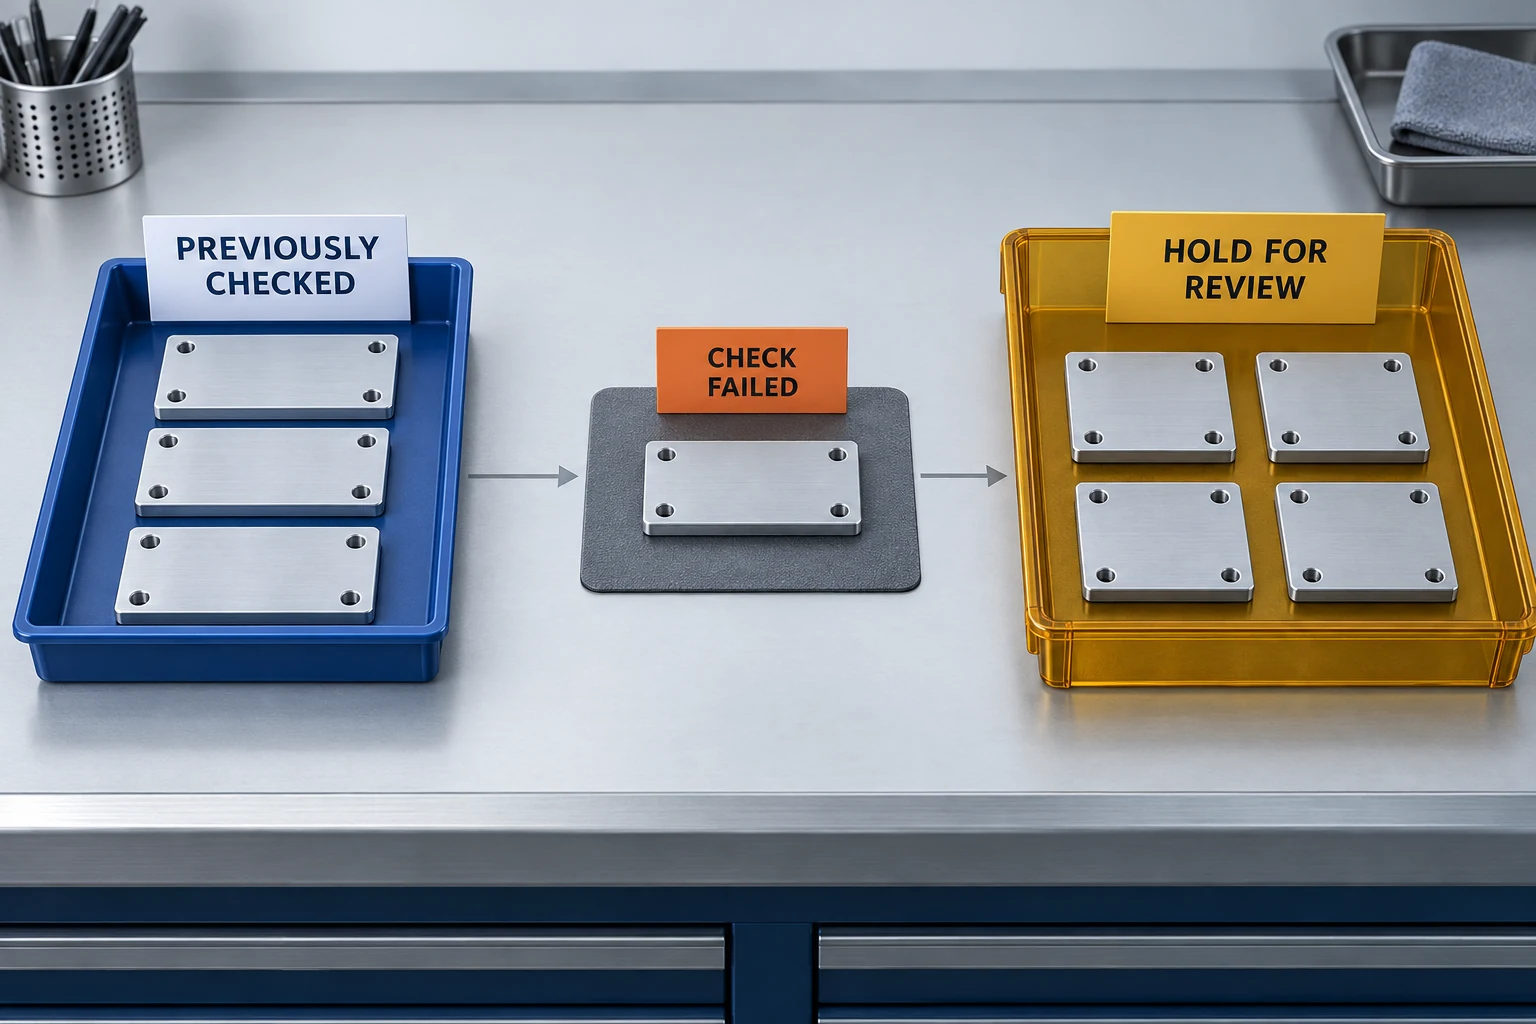
W przypadku niepowodzenia kontroli należy zidentyfikować i wydzielić potencjalnie dotknięty materiał, prowadząc jednocześnie analizę przyczyny. Obszar podejrzany może obejmować produkty wytworzone przed momentem nieudanej kontroli; ostatni zarejestrowany wynik akceptowalny stanowi dowód w tej analizie, a nie automatyczną zgodę na wszystkie części wyprodukowane później.
Gdy dwa przyrządy pomiarowe dają sprzeczne wyniki, porównaj metody pomiaru
Nie uśredniaj sprzecznych odczytów ani nie zakładaj, że CMM musi być poprawny. Przeanalizuj różnicę:
- Potwierdź identyczną wielkość pomiarową. Porównaj cechę, jednostki, rewizję rysunku, sekcję, orientację oraz etap obróbki cieplnej lub innej. Średnica lokalna dwupunktowa i średnica dopasowana na podstawie próbkowanych współrzędnych mogą się różnić.
- Sprawdź fizyczne ustawienie pomiarowe. Poszukaj zanieczyszczeń, kontaktu z ostrzami, różnic temperatury, niedoskonałości wyrównania, ograniczeń ruchu oraz siły pomiarowej.
- Sprawdź system pomiarowy. Przeanalizuj stan przyrządu pomiarowego, dane kalibracyjne, odniesienia ustawcze oraz program CMM lub kwalifikację sondy.
- Określ podstawę akceptacji. Zastosuj zweryfikowaną metodę i uzgodnioną zasadę decyzyjną. Dla odczytów bliskich granicy ta zasada określa, jak niepewność pomiaru wpływa na decyzję o zgodności. [7]
Zapisz wystarczająco dużo informacji, aby móc odtworzyć decyzję.
Zarejestruj numer części i jej rewizję, charakterystykę, wymaganie, wynik wraz z jednostką miary, metodę lub program pomiarowy, etap pomiaru, zakres kontroli oraz decyzję końcową. W razie potrzeby uwzględnij istotne warunki ustawienia oraz podstawę akceptacji. Lista kontrolna zamówienia na obróbkę CNC RFQ wspomaga przeniesienie tych elementów do zamówienia, dzięki czemu raport odpowiada na uzgodnione pytania kontrolne.
Często zadawane pytania dotyczące kontroli jakości CNC
Czy każda część CNC wymaga kontroli za pomocą CMM?
Nie. Wybierz metodę pozwalającą zweryfikować określone charakterystyki z odpowiednią niepewnością pomiaru. Średnicę łatwo dostępnego wałka można zmierzyć mikrometrem; wzorzec otworów związany z powierzchnią bazową może uzasadniać zastosowanie CMM lub odpowiedniego specjalnego przyrządu pomiarowego. Zakres kontroli należy definiować niezależnie od wyboru przyrządu pomiarowego.
Czy naklejka potwierdzająca kalibrację wystarcza do udowodnienia wiarygodności pomiaru?
Nie. Dane kalibracyjne muszą być istotne dla danego przyrządu i zadania pomiarowego, a procedura pomiarowa nadal ma znaczenie. NIST definiuje śledzalność jako udokumentowany łańcuch kalibracyjny z uwzględnieniem wkładu niepewności; sama śledzalność nie gwarantuje przydatności pomiaru do konkretnego zastosowania. [8]
Czy sonda montowana bezpośrednio na maszynie może zastąpić końcową kontrolę?
Tylko wtedy, gdy jej metoda i zakres pomiaru są odpowiednie do określonych wymagań akceptacji. Sonda używana do ustawiania przesunięć lub monitorowania cechy nie potwierdza automatycznie każdej cechy gotowej części. Kontrole po późniejszych operacjach obróbkowych mogą nadal być wymagane.
Co oznacza fraza „kontrola 100%” w zamówieniu?
Zdefiniuj, które charakterystyki są sprawdzane na każdej części, przy użyciu której metody i na którym etapie procesu. Samo sformułowanie nie identyfikuje objętych cech, nie zapewnia wiarygodności pomiaru ani nie zastępuje jasnej zasady akceptacji.
Źródła techniczne
- NIST. Podstawy wyrażania niepewności pomiaru: definicje podstawowe. Istotne czynniki wpływające na proces pomiarowy.
- Mitutoyo. Katalog ogólny, rozdział D: Suwmiarki — przewodnik szybkiego doboru precyzyjnych przyrządów pomiarowych. Geometria styku i środki ostrożności podczas pomiaru.
- Mitutoyo. Ogólny katalog, rozdział B: mikrometry. Powierzchnie pomiarowe, zastosowania oraz urządzenia zapewniające stałą siłę pomiarową.
- ZEISS. Typowe błędy inspekcji CMM i sposoby ich ograniczania. Wyrównanie, sondowanie, podparcie oraz warunki pomiaru.
- Renishaw. Zmien swoje wytwarzanie, Piramida produktywnych procesów. Przygotowanie, kontrola w trakcie procesu oraz monitorowanie po procesie.
- NIST/SEMATECH. Podręcznik statystyki inżynierskiej, 6.2.1: Co to jest próbkowanie akceptacyjne?
- Mitutoyo. Zasady decyzyjne, stosunek dokładności kalibracji (TAR) i stosunek niepewności pomiaru (TUR), dokument EDU-15005A. Zasady decyzyjne oraz niepewność pomiaru; zastosowanie wymagań uzgodnionych dla danego zadania.
- NIST. Ścisła śledzalność metrologiczna: najczęściej zadawane pytania oraz polityka NIST, §3.2.



