W tym artykule
Frezowanie naprzód jest zwykle pierwszym wyborem przy sztywnym ustawieniu CNC, które kontroluje luz osiowy. [4] Tworzenie wiórków od grubych do cienkich zmniejsza tarcie przy wejściu narzędzia w materiał. Frezowanie wstecz pozostaje przydatne w przypadku trudnego warstwowego zanieczyszczenia powierzchni lub gdy ustawienie maszyny zmienia warunki skrawania. Żadna z tych metod nie gwarantuje same w sobie dobrej jakości powierzchni. [3]
Różnica dotyczy sposobu, w jaki krawędź skrawająca napotyka materiał. Nie opisuje ona innej maszyny ani osobnego procesu produkcyjnego. Aby zapoznać się z pełnym ciągiem narzędzi, ustawień i torów narzędzia, zobacz jak działa frezowanie CNC.
Zidentyfikuj kierunek posuwu przy krawędzi skrawającej
Frezowanie w kierunku posuwu nazywane jest również frezowaniem w dół; frezowanie tradycyjne nazywane jest również frezowaniem w górę. Aby je rozróżnić, wyobraź sobie nieruchomy środek frezu i przesuwający się względem niego przedmiot obrabiany. Porównaj ten ruch przedmiotu z ruchem stycznym krawędzi skrawającej w miejscu jej kontaktu z materiałem. [1]
- Frezowanie w kierunku posuwu: przedmiot obrabiany porusza się w tym samym kierunku co ruch krawędzi skrawającej w miejscu kontaktu.
- Frezowanie tradycyjne: przedmiot obrabiany porusza się przeciwnie do kierunku ruchu krawędzi skrawającej w miejscu kontaktu.
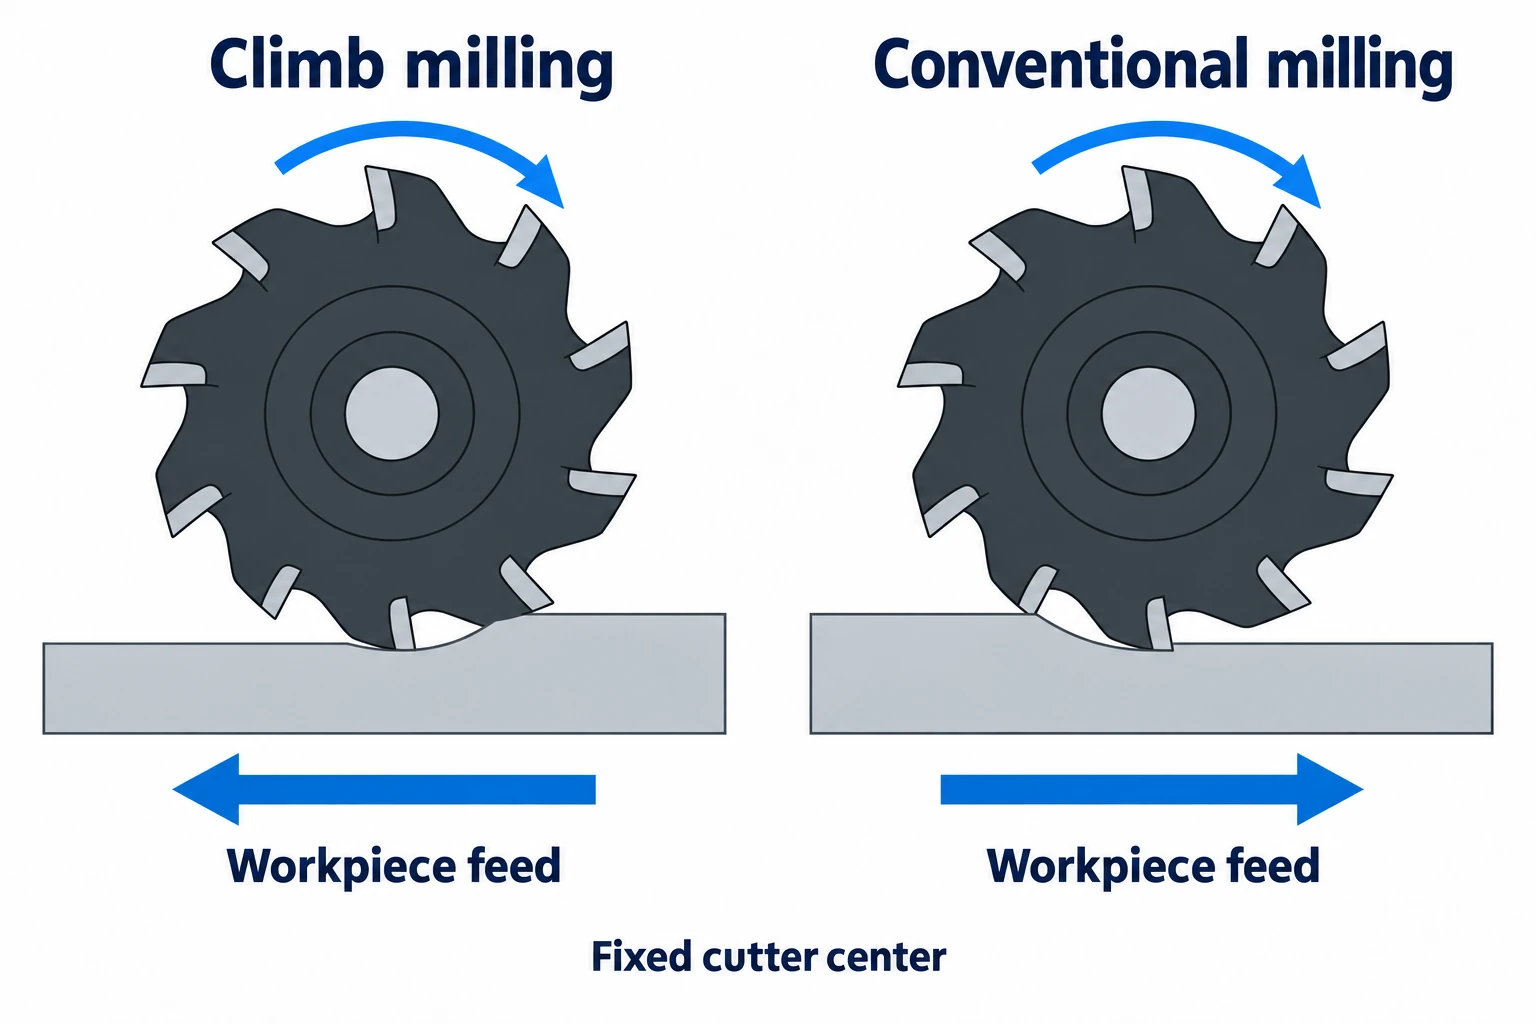
Na ekranie CAM zwykle pokazywany jest ruch środka frezu względem nieruchomego przedmiotu. Ta strzałka posuwu ma zwrot przeciwny do przyjętego powyżej konwencjonalnego kierunku posuwu przedmiotu obrabianego. Przed porównaniem schematów należy określić, który obiekt się porusza. Samo określenie „zgodnie z ruchem wskazówek zegara” opisuje jedynie obrót lub ruch po konturze — nie identyfikuje frezowania w kierunku posuwu bez określenia strony kontaktu.
Sposób powstawania wiórków zmienia tarcie oraz jakość powierzchni
| Zachowanie przy frezowaniu obwodowym | Frezowanie w kierunku posuwu | Frezowanie tradycyjne |
|---|---|---|
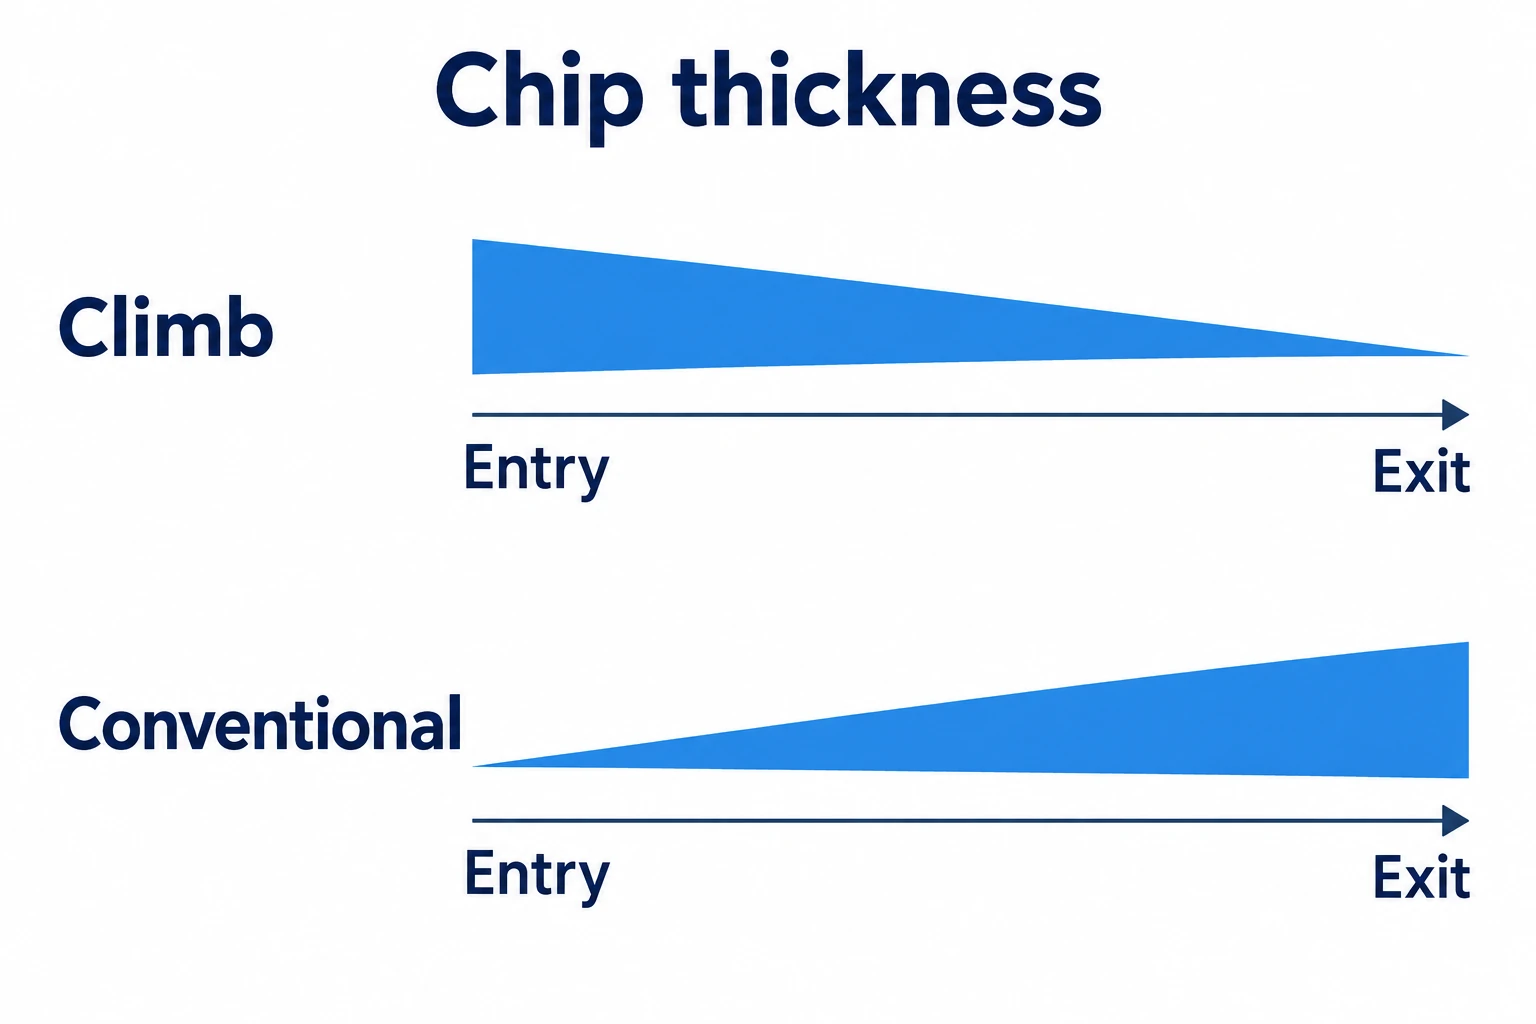
| Grubość nieobrobionego wiórka w trakcie zaangażowania | Grubsza przy wejściu, cieniejąca w kierunku wyjścia | Prawie zerowa przy wejściu, rosnąca w kierunku wyjścia |
| Początkowy kontakt krawędzi skrawającej | Rozpoczyna się od oderwania wióra | Więcej tarcia przed powstaniem wióra |
Oto cechy cięcia obwodowego, a nie gwarantowane wartości chropowatości. Harvey Performance wiąże korzyść zakończenia frezowania w kierunku postępującego z mniejszym tarciem i ponownym przecinaniem wióra. [3] Opisany przebieg dotyczy grubości nieodciętego wióra, a nie końcowego kształtu ani długości zwiniętego wióra.
Obciążenie narzędzia zależy również od tego, jak duża część jego krawędzi jest zaangażowana. Lekki przejazd boczny do wykańczania i frezowanie pełnościennej rowka to różne przypadki obciążenia, nawet przy tej samej wartości posuwu. Duża długość wystającego końca frezu, ugięcie frezu oraz utrzymujące się wióry mogą zepsuć wynik jeszcze przed zmianą kierunku przyniesie jakiekolwiek korzyści. [6]
Wybierz na podstawie maszyny, materiału i narzędzia
Luzy to utrata ruchu w mechanizmie posuwu. Frezowanie w kierunku postępującym może przyciągnąć detal do frezu, nagle eliminując ten luz i zwiększając rzeczywistą głębokość skrawania. Frezowanie w kierunku zgodnym z ruchem nie naprawia mechanizmu — zmienia jedynie sposób działania siły skrawania względem kierunku posuwu. [2]
| Stan | Kierunek do rozważenia | Powód lub ograniczenie |
|---|---|---|
| Sztywna konfiguracja z kontrolowanymi luzami | Frezowanie w kierunku postępującym jako pierwszy wybór | Korzystne wprowadzanie narzędzia i kształtowanie wiórków |
| Niekontrolowana luźność posuwu | Frezowanie zwykłe zgodnie z wytycznymi obsługi maszyny | Nie należy zakładać, że stół jest w stanie oprzeć się siłom ciągnącym występującym przy frezowaniu wzdłużnym |
| Twarda lub chropowata warstwa powierzchniowa | Frezowanie zwykłe może być pomocne | Oceń wprowadzanie poniżej trudnej warstwy; nie klasyfikuj wszystkich odlewów jednolicie |
| Duża zmienność warstwy nadmiaru obróbkowego | Oceń frezowanie zwykłe | Obciążenie przy wprowadzaniu zmienia się wraz z pozostającym nadmiarem obróbkowym |
| Wkładki ceramiczne w stopie odpornym na ciepło | Postępuj zgodnie z wytycznymi aplikacyjnymi; frezowanie wzdłużne może zostać zalecane | Wrażliwość na uderzenia zmienia zwykle preferowaną metodę |
Różnice związane z luzem, nadmiarem obróbkowym oraz narzędziem ceramicznym opisano w wytycznych aplikacyjnych Sandvika. [2] Omówienie przez Harveya warstwy powierzchniowej dotyczy warunków wprowadzania narzędzia, a nie reguły głoszącej, że wszystkie odlewy lub kowanki wymagają frezowania zwykłego. [3] Stan maszyny ma większe znaczenie niż prosta klasyfikacja frezarki jako „ręcznej” lub „CNC”; porównanie ręcznej i CNC frezarki obejmuje szerszą różnicę.
Kieszenie, wyspy i rowki zmieniają stronę styku
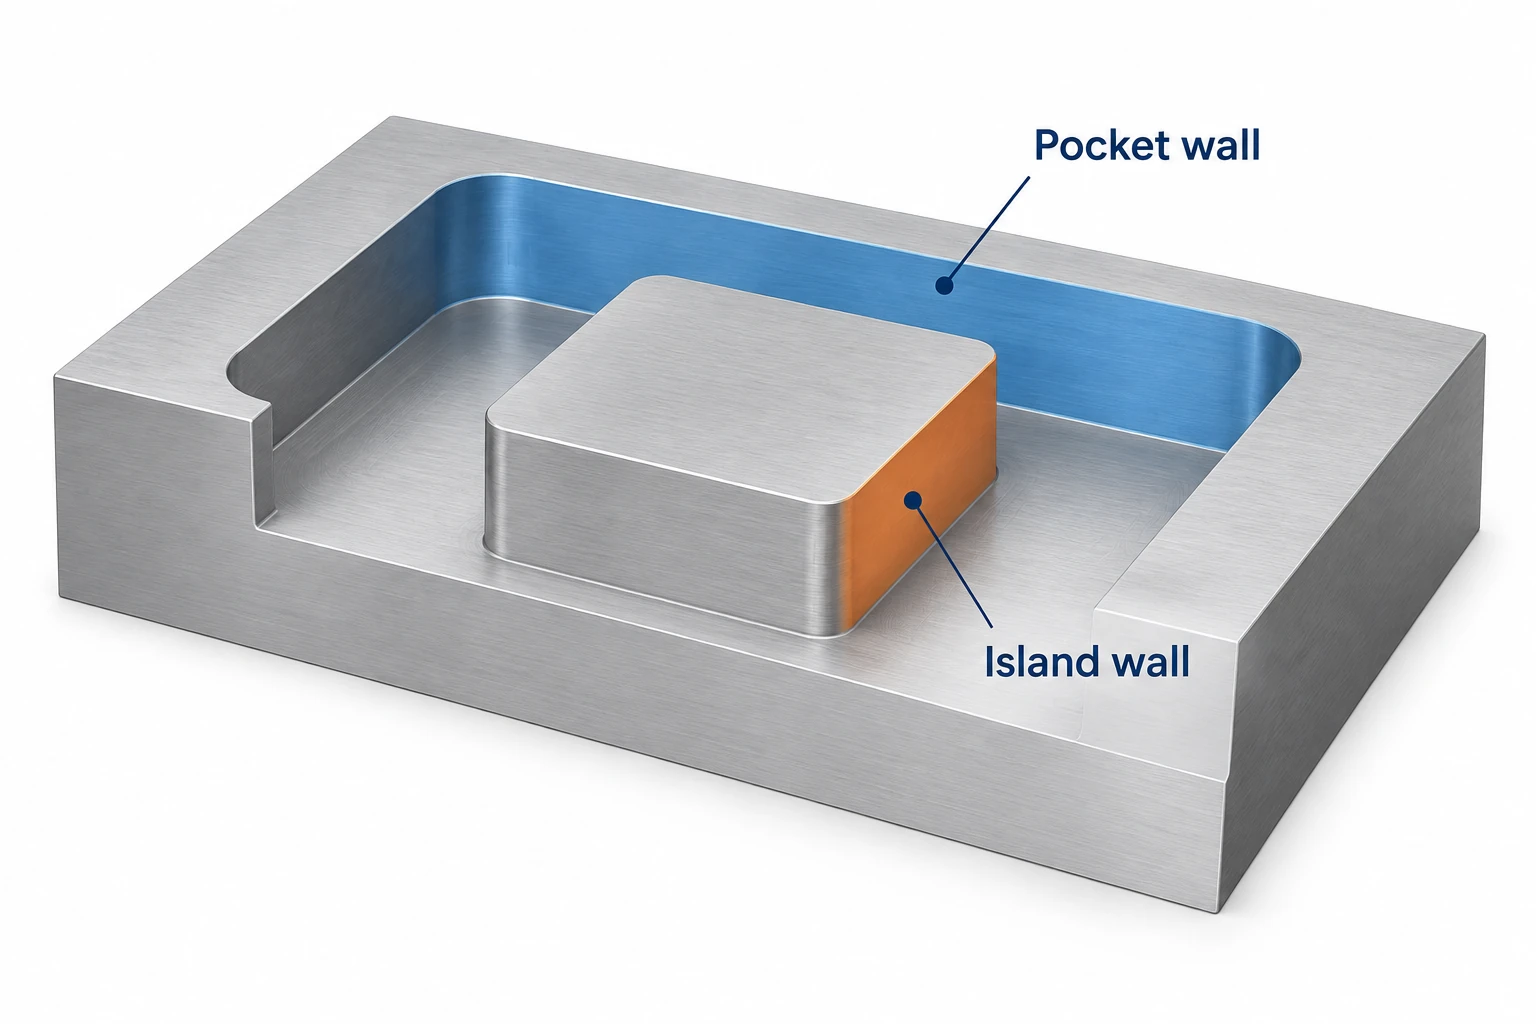
Dla frezarki prawoskrętnej obracającej się zgodnie z ruchem wskazówek zegara przy widoku od góry ścieżka frezowania wzdłużnego kończącego obróbkę przebiega przeciwnie do ruchu wskazówek zegara wokół granicy wewnętrznej kieszeni i zgodnie z ruchem wskazówek zegara wokół zewnętrznej wyspy. Frez styka się z przeciwnymi stronami tych granic. Przewodnik programistyczny Haas ilustruje tę odmienność ścieżek dla kieszeni i wysp. [4]
Wycięcie o pełnej szerokości angażuje frez z obu stron, więc nie można go traktować jako pojedynczego przejścia frezowania w kierunku postępującego (climb) tylko po jednej ściance. Dla dokładnego wycięcia frezowanie wykończeniowe ścianek oddzielnie po wcześniejszym frezowaniu wykańczającym mniejszym frezem zapewnia lepszą kontrolę zaangażowania narzędzia. Wskazówki Sandvik dotyczące frezowania rowków kluczyowych zalecają nawet frezowanie w kierunku przeciwnym (up-milling) jako metodę wykończenia — ważny wyjątek od zasady „frezowanie w kierunku postępującym zawsze daje najlepsze rezultaty.” [6]
Sprawdź wygenerowaną ścieżkę, a nie tylko nazwę opcji CAM. Ustawienie Direction w oprogramowaniu Autodesk Fusion stara się zachować wybrany tryb, ale geometria może uniemożliwić jego stosowanie na całej długości ścieżki. Opcja Both Ways celowo zawiera przejścia frezowania w kierunku postępującym i przeciwnym dla otwartych konturów, z osobnymi ustawieniami dla przejścia wstecznego. [5]
Porównaj gotowy element, a nie tylko dźwięk tnący.
Przy ocenie zmiany kierunku zapisz materiał, narzędzie, długość wystającego fragmentu frezu, zaangażowanie promieniowe, głębokość skrawania wzdłuż osi oraz warunki posuwu. Tam, gdzie jest to praktyczne, zachowaj spójność porównania i zanotuj wszelkie inne zmiany konieczne do wykonania możliwego do zrealizowania skrawania. W przeciwnym razie pozorna poprawa nie będzie mogła być przypisana wyłącznie zmianie kierunku.
Sprawdź teksturę powierzchni, wymiary cech oraz kształt ścianek osobno. Gładka ściana może nadal być stożkowa lub odchodzić od wymaganych wymiarów. W wewnętrznym narożu sprawdź, czy stopień obciążenia narzędzia gwałtownie rośnie: Autodesk wskazuje geometrię ciasnych naroży jako przyczynę drgań i zniekształconej powierzchni. Zmiana etykiety kierunku nie usuwa tej geometrii. [5]
Dla części wykonywanej na zewnętrzne zamówienie określ wymagane wymiary i powierzchnie. Dostawca może wybrać odpowiednią ścieżkę frezowania, chyba że rysunek techniczny lub zatwierdzona procedura wymaga konkretnej ścieżki. Strona naszych usług usługi frezowania CNC zawiera opis cech komponentów oraz zakresu kontroli stosowanych w tej dyskusji.
Pytania dotyczące frezowania naprzeciw i zgodnego z kierunkiem obrotu
Czy frezowanie zgodne z kierunkiem obrotu jest zawsze lepsze dla cienkich ścianek?
Nie. Kluczowe są stabilne uchwyty oraz zdolność przedmiotu obrabianego do wytrzymania sił skrawania. Sam kierunek frezowania nie stanowi strategii obróbki cienkich ścianek. [1]
Czy „frezowanie w dół” oznacza, że narzędzie posuwa się w dół w osi Z?
Nie. Frezowanie w dół to inna nazwa frezowania zgodnego z kierunkiem obrotu. Opisuje ona relację między ruchem krawędzi skrawającej a kierunkiem posuwu w momencie zaangażowania, a nie zagłębianie się narzędzia w materiał. [1]
Źródła
- MIT OpenCourseWare, Wprowadzenie do frezarki, 2004, strona PDF 5: definicje posuwu przedmiotu obrabianego. Zalecenia dla warsztatów manualnych nie stanowią uniwersalnej zasady cięcia CNC.
- Sandvik Coromant, Down Milling vs. Up Milling: tworzenie wiórków obwodowych, luz osiowy, zmienne warstwy nadmiaru oraz wyjątki dotyczące wkładek ceramicznych.
- Harvey Performance Company, Climb Milling vs. Conventional Milling: tarcie, ponowne cięcie wiórków oraz trudne do obróbki warstwy powierzchniowe.
- Haas Automation, Mill Programming Workbook, wydrukowane strony 61 i 112: kierunek cięcia oraz granice kieszeni/wysp. Odwołanie dotyczy geometrii, a nie aktualnych poleceń sterujących.
- Autodesk Fusion, 2D Adaptive Roughing Reference: kierunek, oba kierunki i minimalny promień cięcia.
- Sandvik Coromant, Groove or Slot Milling: obciążenie frezowania czołowego, ugięcie narzędzia oraz osobne przejścia wykańczające wpust.



