På denna sida
Stigande fräsning är vanligtvis det första valet på en styv CNC-installation som kontrollerar spel. [4] Dess spånformning från tjockt till tunt minskar gnidning vid inmatning. Konventionell fräsning förblir användbar när en svår ytskikt eller maskininställningen ändrar skärningsförhållandena. Ingen av riktningarna garanterar i sig en bra ytkvalitet. [3]
Skillnaden gäller hur en skärande egg möter materialet. Den beskriver inte en annan maskin eller en separat tillverkningsprocess. För den bredare sekvensen av fräsverktyg, installationer och verktygsvägar, se hur CNC-fräsning fungerar.
Identifiera fördningsriktningen vid skärskenan
Stigande fräsning kallas också nedåtfräsning; konventionell fräsning kallas också uppåtfräsning. För att identifiera dem ska du föreställa dig att fräsans centrum stannar stilla medan arbetsstycket matas förbi det. Jämför denna arbetsstycksrörelse med den tangentuella rörelsen hos den skärande eggen där den kontaktar materialet. [1]
- Stigande fräsning: arbetsstycket matas i samma riktning som eggens rörelse vid kontakt.
- Konventionell fräsning: arbetsstycket matas mot eggens rörelse vid kontakt.
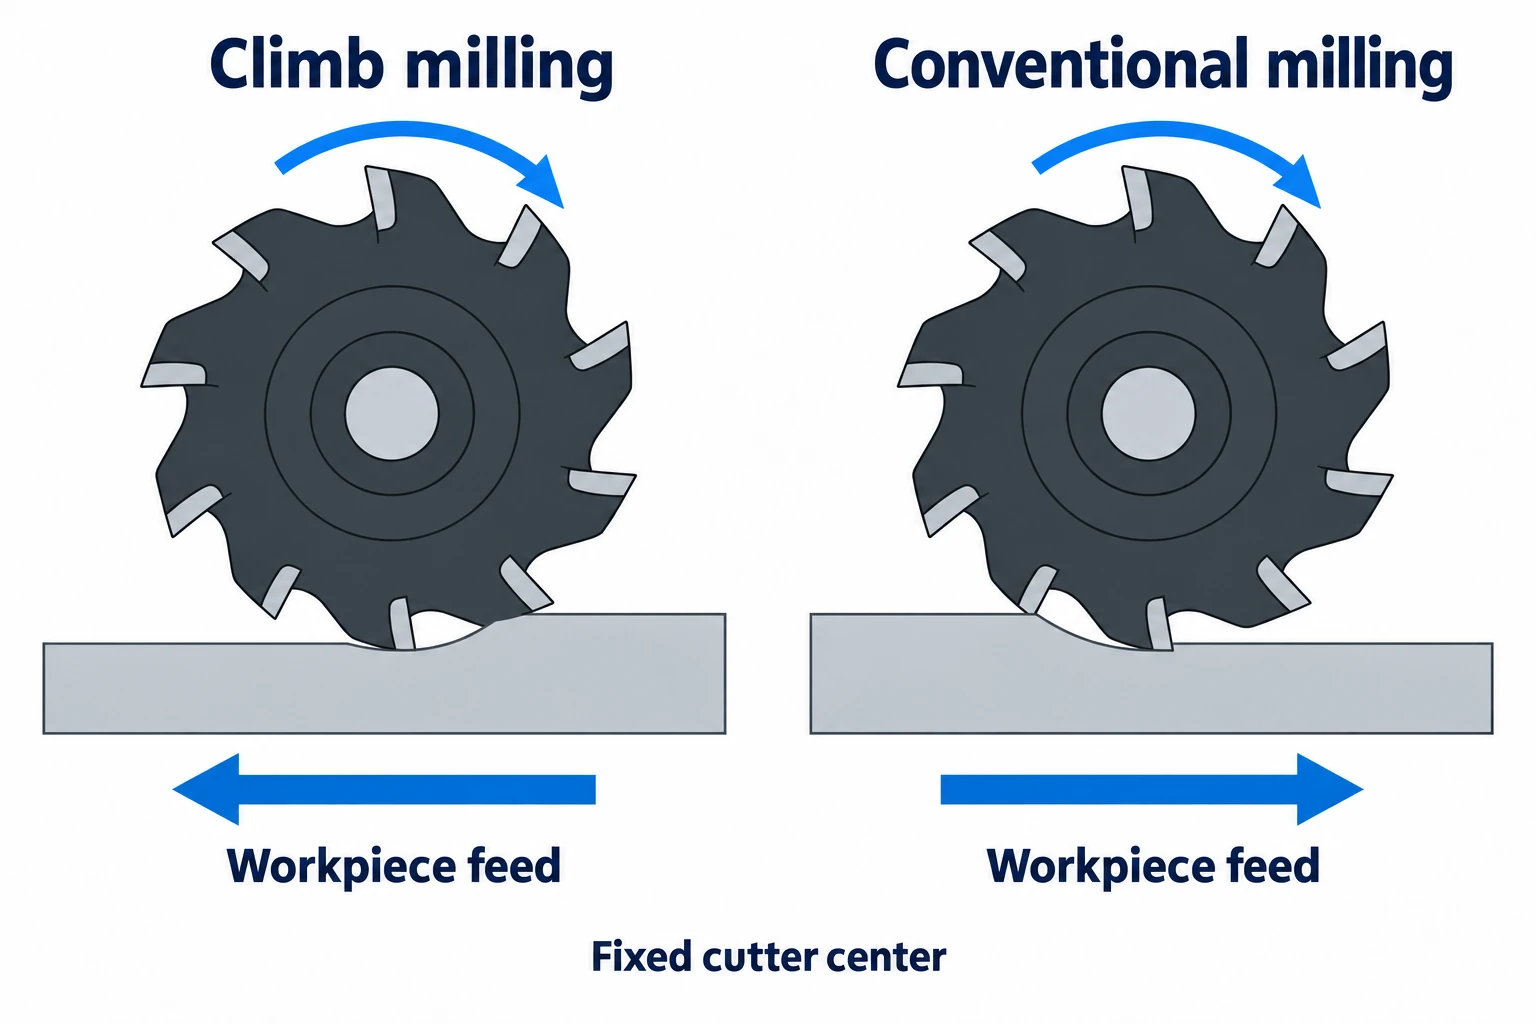
En CAM-skärm visar vanligtvis fräsans centrum i rörelse i förhållande till en stillastående del. Den här matningspilen är motsatt till arbetsstyckets matningskonvention ovan. Ange vilket objekt som rör sig innan du jämför diagrammen. Enbart “medurs” beskriver rotation eller färd längs en kontur; det identifierar inte stigande fräsning utan angivande av kontaktsidan.
Spånformning påverkar gnidning och ytyta
| Perifer skärningsbeteende | Stigande fräsning | Konventionell fräsning |
|---|---|---|
| Oskuren spåntjocklek under ingrepp | Tjockare vid inmatning, tunnas av mot utmatning | Nästan noll vid inmatning, ökar mot utmatning |
| Inledande eggkontakt | Börjar med att ta ett spån | Mer gnidning innan ett spån bildas |
Detta är tendenser för perifer skärning, inte garanterade råhetsvärden. Harvey Performance kopplar stigande fräsningens fördel för ytkvalitet till minskad gnidning och återfräsning av spån. [3] Förloppet beskriver oskuren spåntjocklek, inte den slutliga formen eller längden på ett krökt spån.
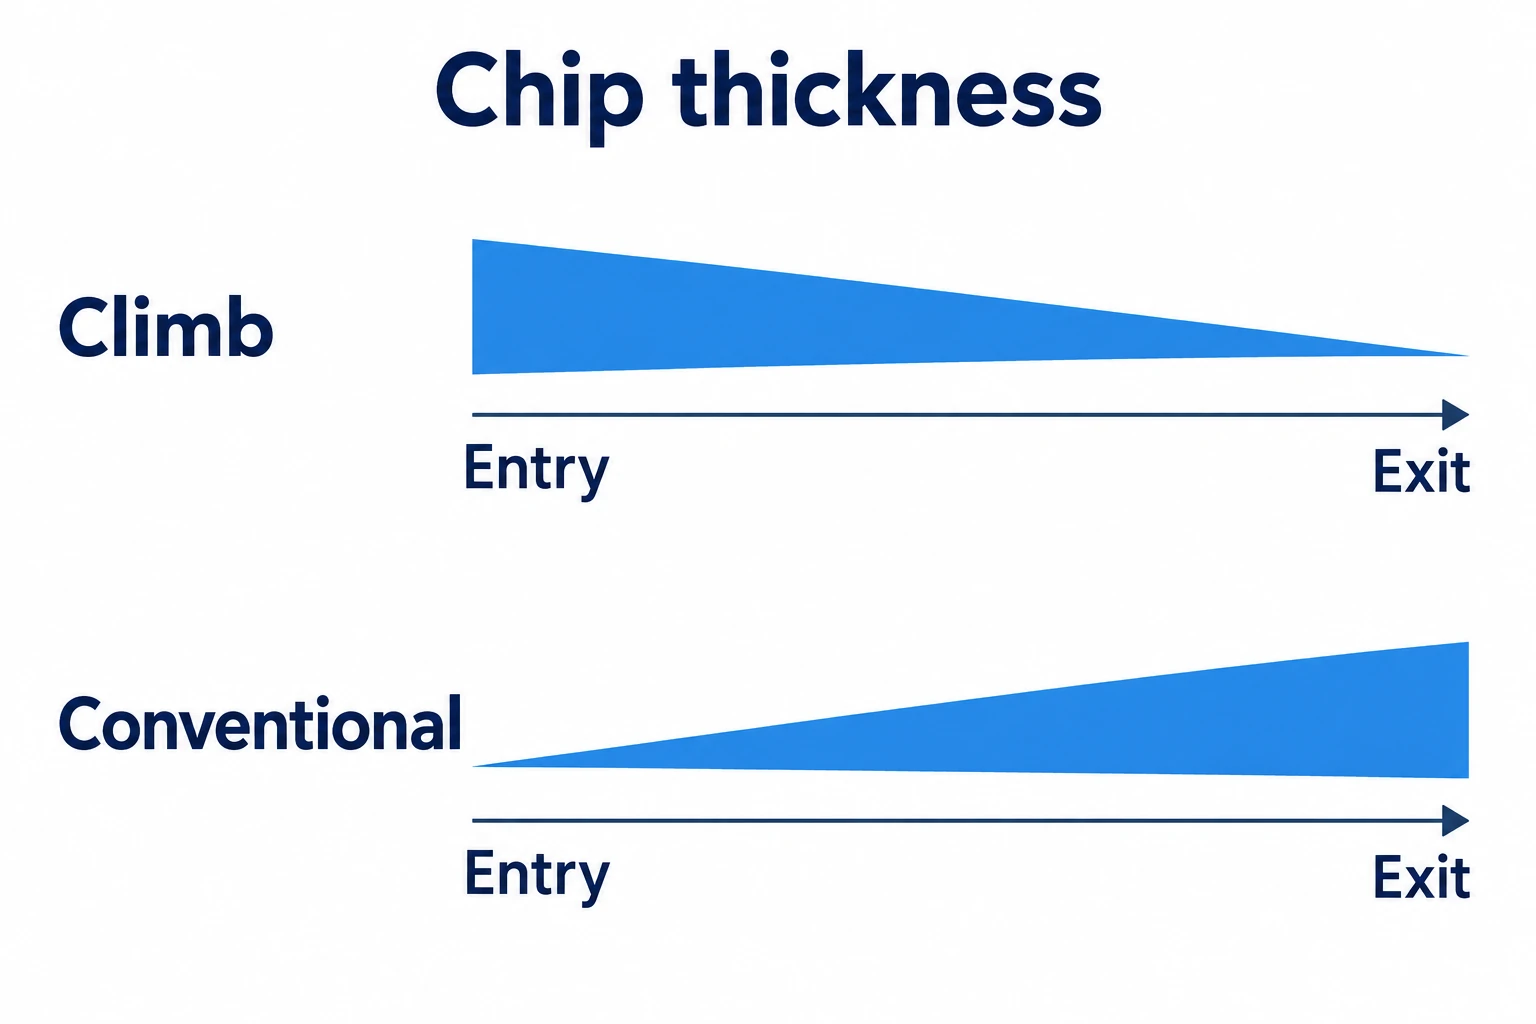
Verktygsbelastningen beror också på hur mycket av skärytan som är involverad. En lätt sidofinbearbetning och en fullbreddsskärning utgör olika belastningsfall även vid samma fördjupningsinställning. Långt utskjutande, fräsverktygets böjning och kvarvarande spån kan förstöra resultatet innan en riktningsskiftning ger någon fördel. [6]
Välj utifrån maskinen, råmaterialet och verktyget
Spel är förlorad rörelse i fördjupningsmekanismen. Vid stigande skärning kan arbetsstycket dras in i verktyget, vilket tar upp detta spel plötsligt och ökar den faktiska skärhöjden. Vid konventionell skärning repareras inte mekanismen; istället ändras hur skärbelastningen verkar mot fördjupningen. [2]
| Villkor | Riktning att överväga | Anledning eller begränsning |
|---|---|---|
| Stiv montering med kontrollerat spel | Stigande skärning som första val | Gynnsam inmatning och spånbildning |
| Okontrollerat spel i fördjupningsmekanismen | Konventionell skärning, i enlighet med maskinens driftanvisningar | Undvik att anta att bordet kan motstå dragverkan från stigande skärning |
| Hård eller ojämn ytskikt | Konventionell skärning kan vara fördelaktig | Bedöm inmatningen under det svåra skiktet; klassificera inte alla gjutningar likadant |
| Stor variation i materialtillägg | Utred konventionell skärning | Inmatningsbelastningen varierar med återstående materialmängd |
| Keramiska insatsverktyg i en värmebeständig legering | Följ applikationsanvisningarna; uppåtgående skärning kan anges | Känslighet för stötlaster ändrar den vanliga preferensen |
Spel, materialtillägg och skillnaderna mellan keramiska verktyg följer Sandviks applikationsanvisningar. [2] Harvey’s diskussion om ytskikt avser inmatningsförhållandet, snarare än en regel att alla gjutna eller smidda delar kräver konventionell skärning. [3] Maskintillståndet är viktigare än att enbart etikettera en fräs som “manuell” eller “CNC”; jämförelsen manuell versus CNC skärning täcker denna bredare skillnad.
Urholkningar, öar och spår ändrar kontaktsidan
För ett högerfräsverktyg som roterar medurs sett från ovan utförs en stigande finbearbetning moturs runt en intern fickas kant och medurs runt en extern ö. Verktyget träffar motsatta sidor av dessa kanter. Haas programmeringsarbetsbok illustrerar denna omvändning mellan fick- och ö-vägar. [4]
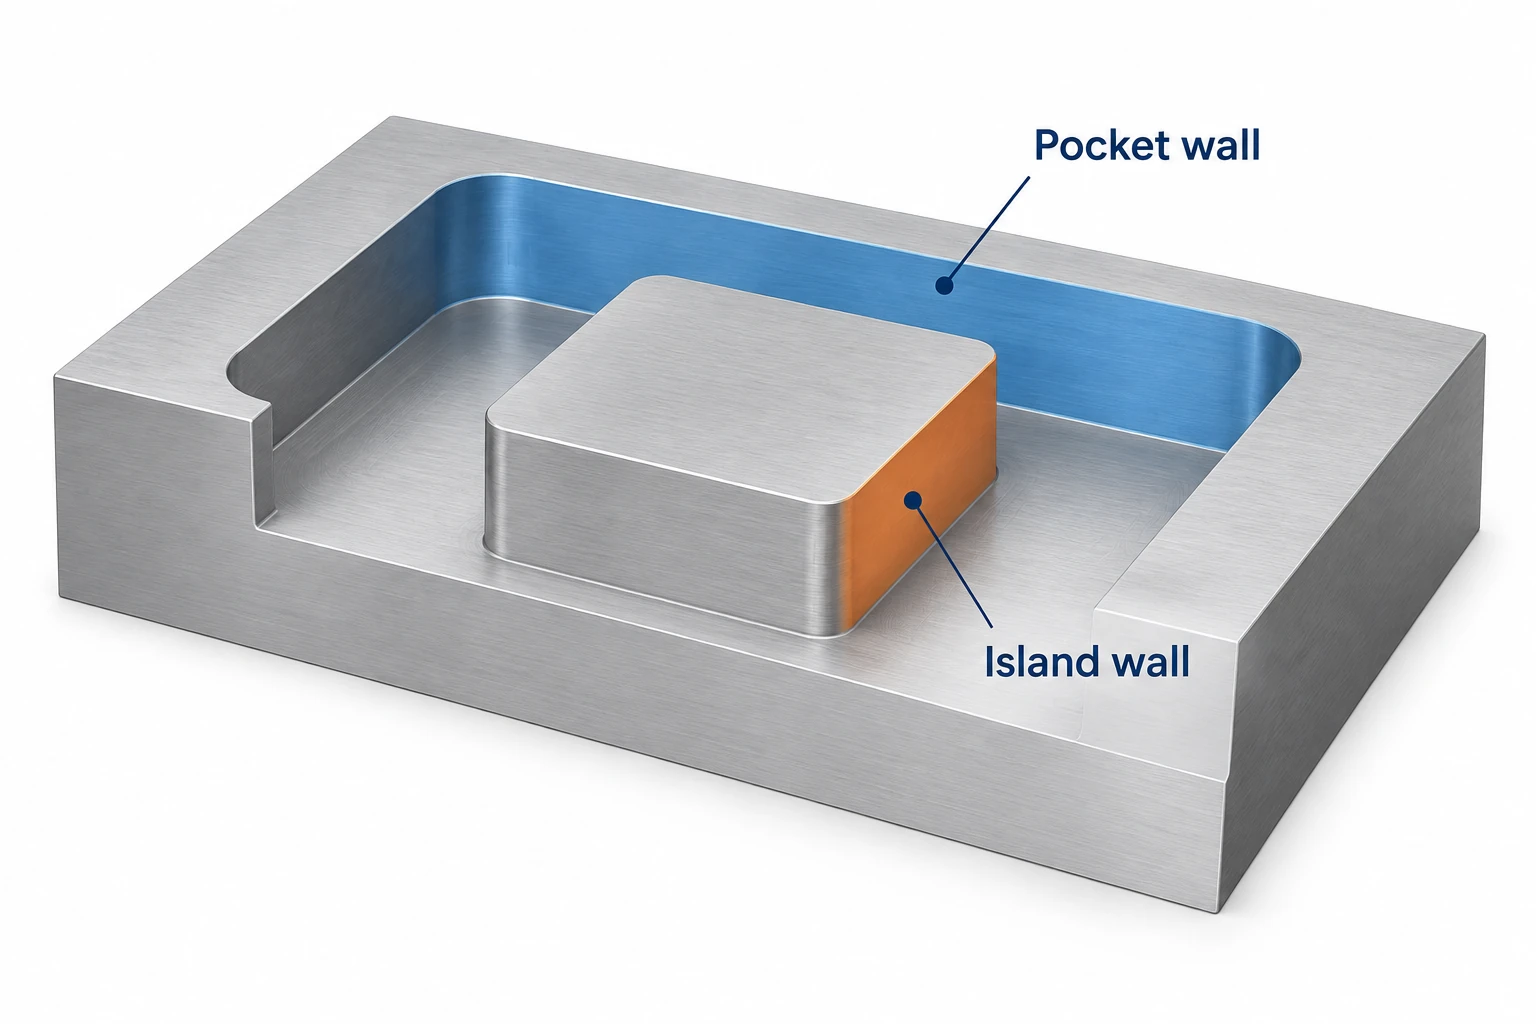
En fack med full bredd engagerar fräsen på båda sidor, så det kan inte behandlas som en enda uppklatringspass på en sida. För en exakt fackprofil ger avverkning med en för liten fräs och separat slutförande av väggarna bättre kontroll över engagemanget. Sandviks vägledning för nyckelfack rekommenderar till och med uppmilling för slutförandet – en viktig undantagsregel till uttrycket “uppklatring ger alltid bästa resultat”. [6]
Granska den genererade banan, inte bara namnet på alternativet CAM. Autodesks Fusion-inställning för riktning försöker bibehålla det valda läget, men geometrin kan hindra detta genom hela banan. Alternativet Båda riktningar inkluderar avsiktligt både uppklatrings- och nedklatringspass på öppna profiler, med separata inställningar för returpasset. [5]
Jämför det färdiga formelementet, inte bara ljudet från skärningen
När du utvärderar en riktningändring ska du registrera materialet, verktyget, verktygets längd, radiala engagemang, axial djup och fördjupningsförhållanden. Behåll jämförelsen konsekvent där det är praktiskt möjligt och notera eventuella andra ändringar som krävs för en genomförbar skärning. Annars kan en tydlig förbättring inte tillskrivas enbart riktningen.
Undersök ytextur, detaljstorlek och väggform separat. En slätare vägg kan fortfarande vara konisk eller avvikande i mått. Vid en inre hörnkontroll ska du undersöka om engagemanget stiger kraftigt: Autodesk identifierar trånga hörngeometrier som en orsak till vibrering och förvrängd yta. Att ändra riktningsetiketten tar inte bort denna geometri. [5]
För en del som utförs externt ska de krävda måtten och ytorna anges tydligt. Leverantören kan välja en lämplig skärningsbana om inte ritningen eller den godkända processen kräver en specifik. Vår CNC-frästjänster-sida behandlar de komponentegenskaper och inspektionsområden som används i den diskussionen.
Frågor om stigfräsning och motfräsning
Är uppklatring alltid bättre för tunna väggar?
Nej. Säker understödning och arbetsstyckets förmåga att motstå skärkrafterna är fortfarande avgörande. Riktning ensam är inte en strategi för bearbetning av tunna väggar. [1]
Betyder “nedklattrande fräsning” att verktyget matas nedåt i Z-led?
Nej. Nedklattrande fräsning är ett annat namn för uppklatring. Det beskriver förhållandet mellan skärgreppets rörelse och matningen vid engagemang, inte ett nedsänkningsskärning i arbetsstycket. [1]
Källor
- MIT OpenCourseWare, Introduktion till fräsning, 2004, PDF-sida 5: definitioner av verktygsfördelning. Dess rekommendationer för manuella verkstäder utgör inte en universell CNC-fräsningsregel.
- Sandvik Coromant, Nedåtfräsning kontra uppåtfräsning: perifer chipbildning, spel, varierande avtag och undantag för keramiska insert.
- Harvey Performance Company, Klätterfräsning kontra konventionell fräsning: gnidning, återfräsning av spån och svåra ytskikt.
- Haas Automation, Fräsprogrammeringsarbetsbok, tryckta sidor 61 och 112: skärriktning samt konturer för fickor och öar. Hänvisas till för geometri, inte för aktuella styrkommandon.
- Autodesk Fusion, 2D Adaptive Roughing Reference: Riktning, båda riktningar och minsta skärningsradie.
- Sandvik Coromant, Rännfräsning eller spårfräsning: belastning vid slutfräsning, böjning och separata efterbearbetningspass för nyckelfästen.



