På denna sida
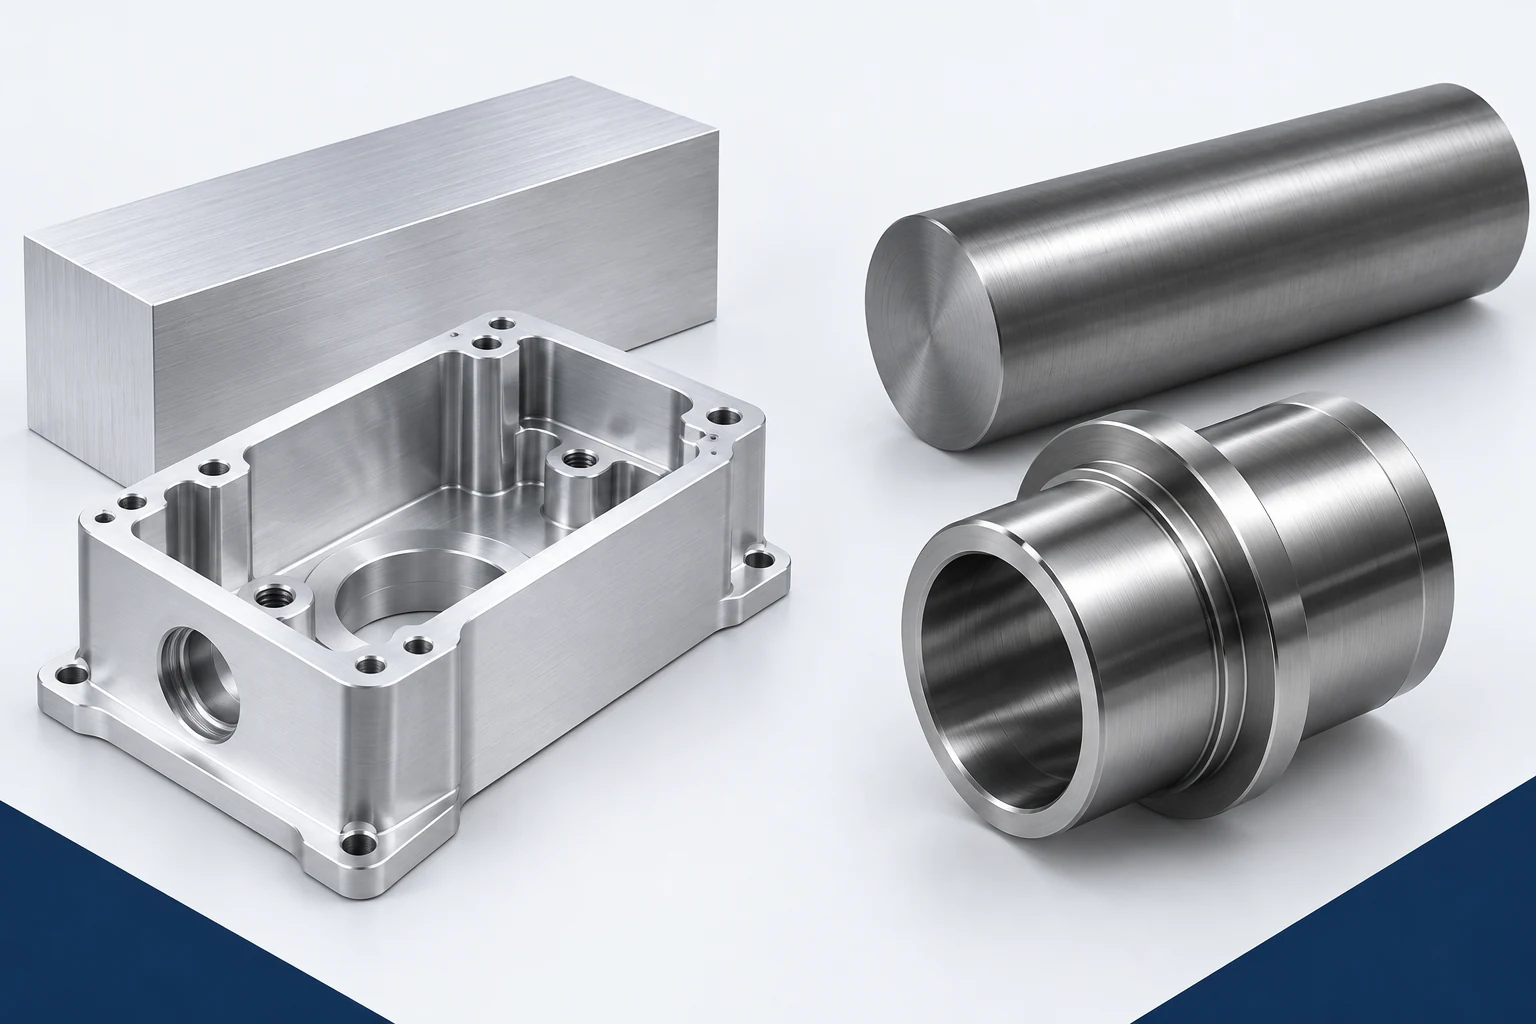
Aluminium är ofta den praktiska utgångspunkten för en lättviktig maskinerad höljd eller en fästbygel. Austenitiska rostfria stål som 304 och 316 blir starkare kandidater när driftsmiljön kräver deras korrosionsbeteende eller när styvhet i ett fast utrymme är viktigare än massa. Även tillverkningskompromissen skiljer sig åt: aluminium kan fastna på skärsidan och fånga spån, medan austenitiskt rostfritt stål ger betydande utmaningar med arbetshärdning och verktygsslitage.
Välj mellan specifika legeringsgrader och tillstånd, inte mellan två materialnamn. En enkel skärningscykel är endast användbar om den färdiga delen uppfyller sina krav på belastning, miljöpåverkan, passning och ytkvalitet.
Börja med legeringen, tillståndet och råmaterialets form
„Aluminium“ kan innebära värmebehandlat 6061-stangmaterial, glödglättat plåtmaterial eller en gjutning med högt kiselinnehåll. „Rostfritt stål“ kan innebära 304, fritt skärande 303 eller en utfällningshärdad grad. Detta är olika maskineringsuppgifter. Den här jämförelsen fokuserar på formade 6061-aluminium och vanliga austenitiska rostfria stål, med 316L/4404 som referens för egenskapstabellen.
För 6061 identifierar T6 lösningsglödgning och konstlig åldring; T6511 anger dessutom spänningsavlastning genom sträckning för relevanta extruderade produkter. Råmaterialformen är avgörande: ett värde för plåt bör inte bli ett godkännandekrav för ett orelaterat stangmaterial. Hydro noterar även att spån från T6/T6511-svarvning och borrning kan vara svåra att bryta. Aluminium ger inte automatiskt korta, hanterbara spån. [1]
Jämför vikt, styvhet och termisk utvidgning separat
Dessa offentliggjorda referensvärden illustrerar storleken på skillnaderna. Siffrorna för 6061 är riktlinjedata från thyssenkrupp; siffrorna för rostfritt stål beskriver Outokumpu Supra 316L/4404. De är inte garanterade hållfasthetsvärden eller ett ersättningsunderlag för den levererade materialspecifikationen. [2] [3]
| Egenskap och tillstånd | 6061 aluminium | 316L/4404 rostfritt stål |
|---|---|---|
| Täthet, ungefär 20°C | 2.70 g/cm³ | 8.0 g/cm³ |
| Youngs modul, referensvärde | 70 GPa | 200 GPa vid 20°C |
| Medelvärde för termisk expansion, 20–100°C | 23.0 × 10⁻⁶/K | 16.0 × 10⁻⁶/K |
För en antagen färdig materialvolym på 100 cm³ ger massan = täthet × volym ca 270 g i 6061 och 800 g i 316L, innan beläggningar eller monteringsdelar. Det är en jämförelse med samma geometri. En omkonstruktion ändrar volymen och därmed resultatet.
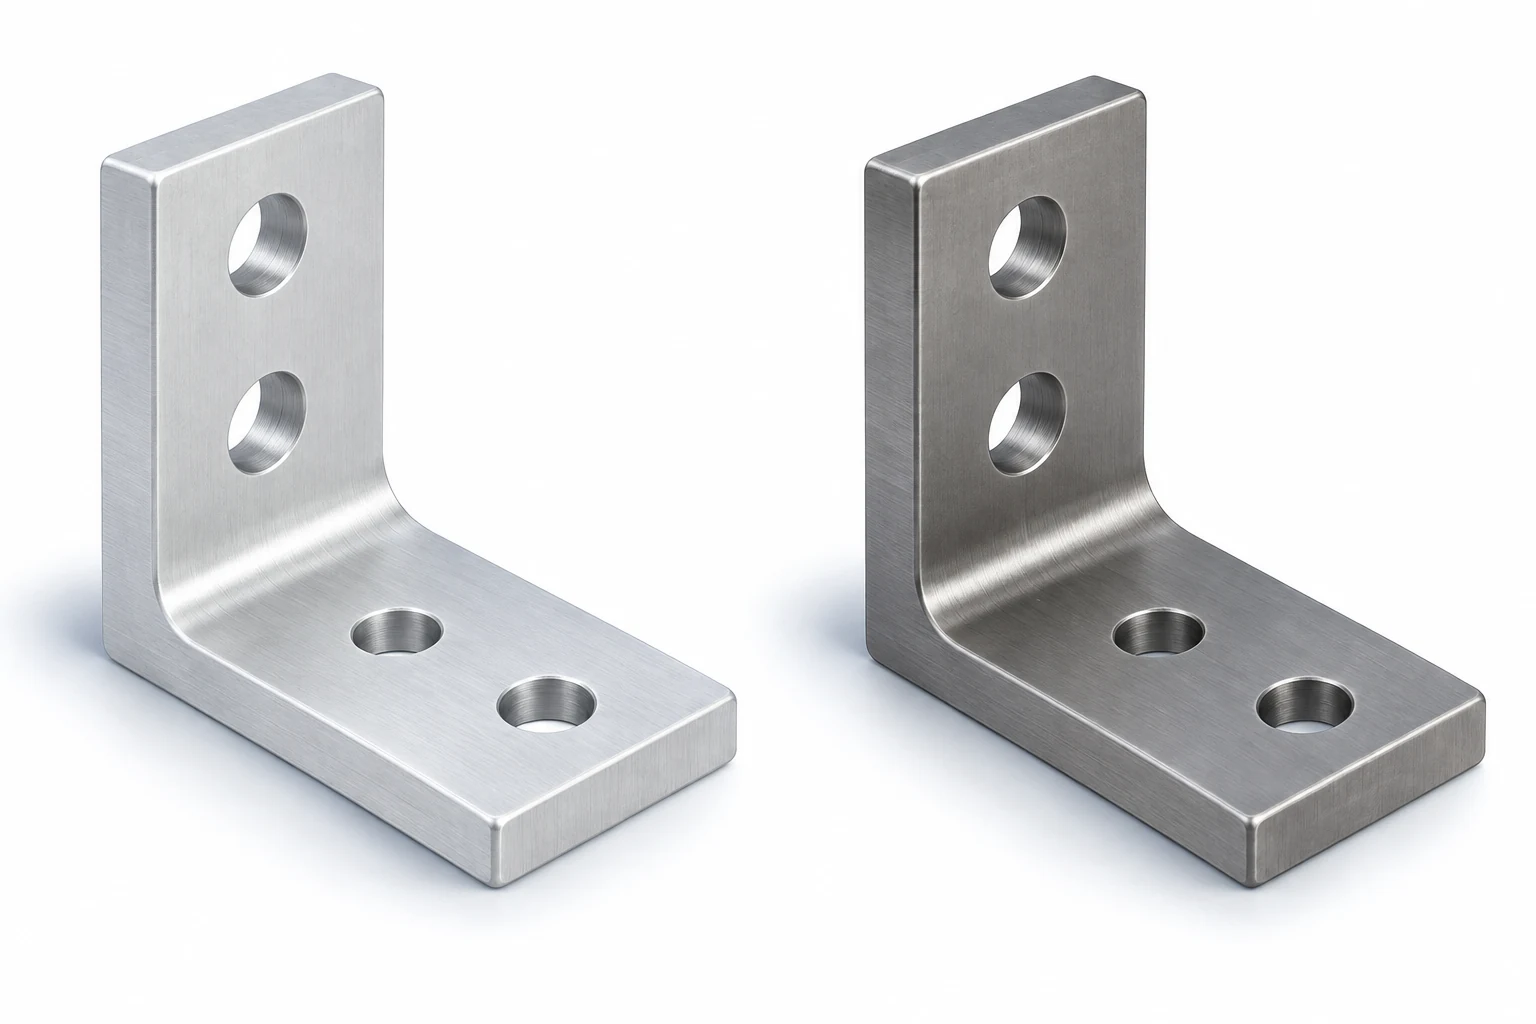
Youngs modul beskriver elastisk styvhet; flytgränsen avser början på permanent deformation. Med samma geometri och belastning inom det elastiska området motverkar materialet med högre modul böjning i större utsträckning. En aluminiumlegering med högre fasthet garanterar inte nödvändigtvis en tillfredsställande styvhet för en för slank fästbygel. Omvänt kan en omformning av en aluminiumkomponent med ett djupare tvärsnitt uppnå den krävda styvheten med mindre massa.
Termisk expansion är en annan oberoende fråga. Ett aluminiumbock runt en rostfri axel expanderar inte i samma takt som dess motdel. Utvärdera spelrummet över drifttemperaturområdet i stället för att endast kontrollera om provet vid rumstemperatur går att montera. Material- och designguiden kopplar materialval till dessa monteringskrav.
Varför bearbetningsutmaningarna skiljer sig åt
Aluminium: adhesion, spåntransport och tunna väggar
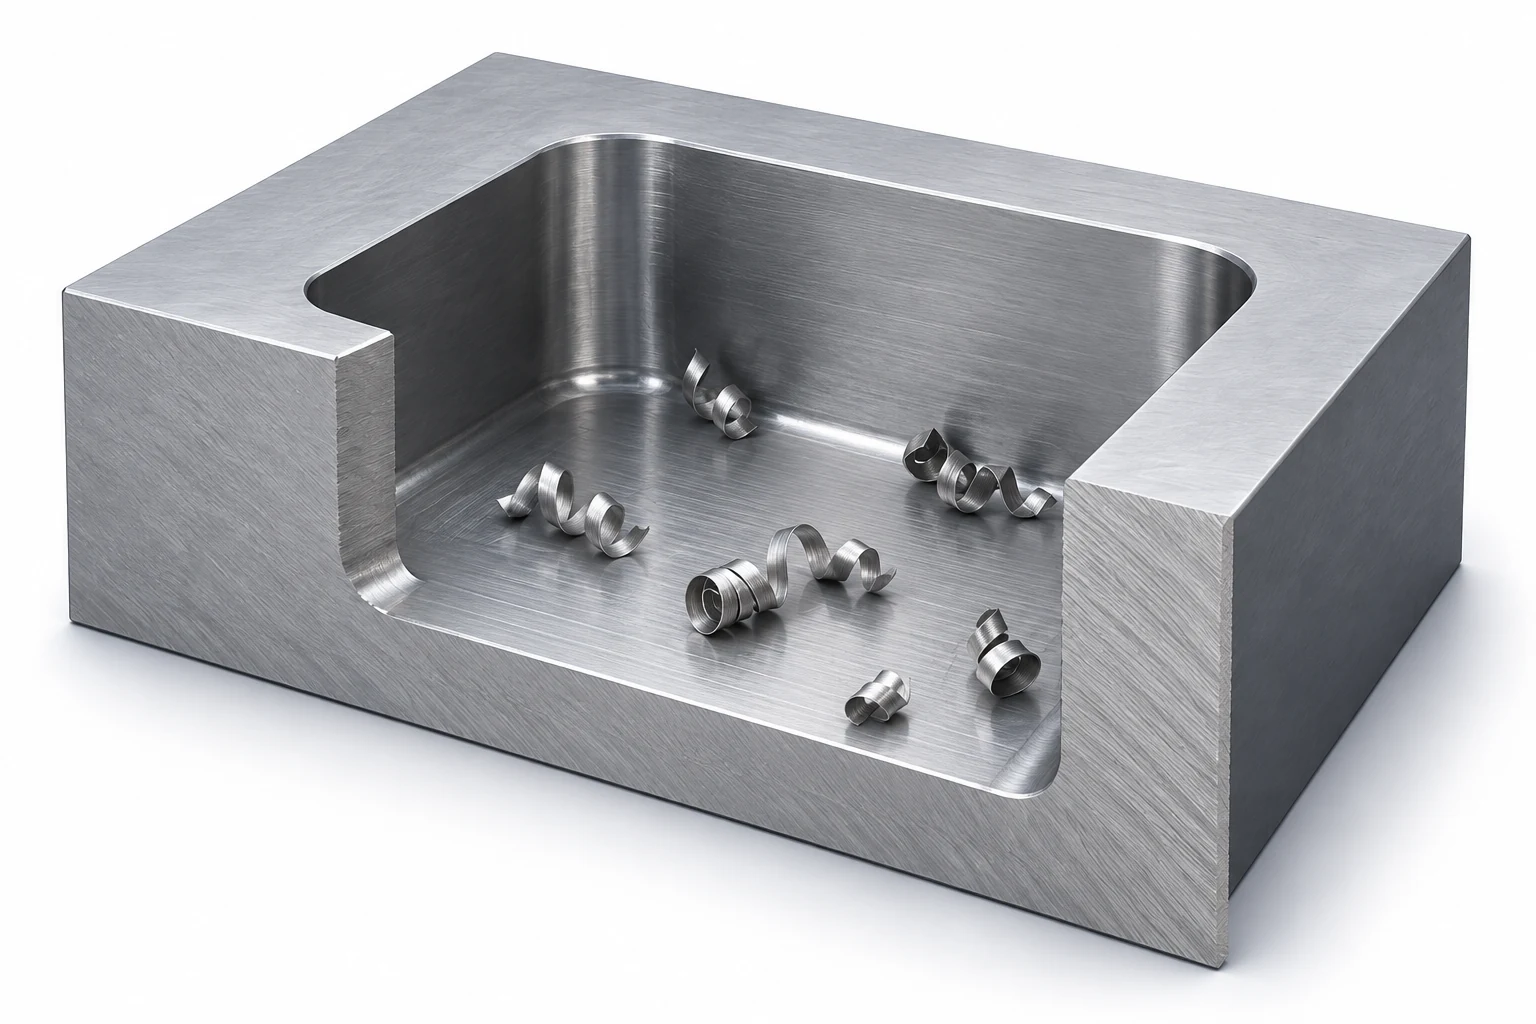
Aluminium kan fastna vid skärytan och bilda en uppsamlad skärsnittskant (built-up edge), vilket stör snittet och ytkvaliteten. Sandviks riktlinjer för fräsning av aluminium betonar lämplig skärgeometri och effektiv spåntransport; spån som inte avlägsnas kan skada ytan vid återupprepad bearbetning. En djup ficka eller smal spår kan därför vara problematisk även i en annars lättbearbetad legering. [4]
Den praktiska granskningen är funktionsbaserad: kan spån lämna hålrummet, kan verktyget nå in utan för stor utragning och stöds den kvarvarande väggen tillräckligt? Låg densitet gör inte en tunn vägg styv. För en del med många fickor ingår även utgångsmaterialets tillstånd, fastspänningsmetoden samt sekvensen från roughing till finishing i bedömningen av potentiell deformation.
Austenitisk rostfritt stål: arbetshärdning och slitage på skärytan
304- och 316-familjens stål hårdnar när de deformeras under bearbetning. Tuffa spån, adhesion och en hårdad yta kan bidra till notchslitage och en dålig ytfinish. Att helt enkelt minska fördjupningen tills verktyget börjar slita är inte en pålitlig lösning: nästa snitt kan möta den deformationshårdade zonen. Skarpa, lämpliga verktyg och en styv montering är avgörande. [5]
Kylvätskestrategin måste anpassas till operationen och verktyget. Sandvik skiljer exempelvis mellan torr grovbearbetning för att begränsa termisk sprickbildning och slutförande där kylvätska ger fördelar. ”Använd mer kylvätska” är inte en universell metod för bearbetning av rostfritt stål. [4] Dessutom bör man inte kopiera rekommendationer för fördjupning och varvtal för rostfritt stål oförändrade till aluminium.
Vilket material passar komponenten?
| Komponentkrav | Potentiell riktning | Vad kan ändra beslutet? |
|---|---|---|
| Rörlig höljes- eller fästplattkomponent med strikt massgräns | Börja med en lämplig aluminiumlegering och ett lämpligt härdningstillfälle | Deformation, skruvbelastningar, slitage och driftmiljö |
| Stöd med fast utrymmesbegränsning och krav på hög styvhet | Jämför rostfritt stål mot en omkonstruerad aluminiumversion | Tillåten massa, tvärsnittsgeometri och ledflexibilitet |
| Komponent utsatt för processvätskor eller återkommande rengöring med vatten | Utred en rostfritt stålsort mot de faktiska kemikalier som förekommer | Koncentration, temperatur, springor och rengöringscykel |
| Aluminiumkomponent monterad tillsammans med rostfritt stålskruvmaterial på en fuktig plats | Granska hela förbindningen innan du väljer någotdera materialet | Galvanisk kontakt, isolering, avrinning och skyddande ytbehandling |
| Ritningen kräver redan en specifik materialangivelse | Offerera kompatibelt lagermaterial | En designgodkänd alternativ lösning, inte en informell ersättning |
Rostfritt stål är inte korrosionsbeständigt. Outokumpu identifierar miljöer där klorider, värme eller aggressiv exponering kräver högre legerade material än 316-familjen. Hydro påpekar likaså galvanisk korrosion vid kontakt mellan olika metaller. Granska hela monteringen och miljön, inte bara den exponerade ytan på en enskild komponent. [3] [1]
Jämför kostnaden för den färdiga komponenten, inklusive ytan
Aluminium erbjuder ofta en fördelaktig bearbetningsväg, men den totala kostnaden kan inkludera eloxering, maskering och slutliga dimensionskontroller. Eloxering förändrar ytans dimensioner; en passande borrning kan kräva en definierad bearbetningstolerans eller en godkänd maskeringsplan. Skyddade områden kräver fortfarande en lämplig korrosionsstrategi. NASAs publicerade riktlinjer för eloxering behandlar dessa konstruktionsinteraktioner; dess processkrav är inte automatiskt bindande för varje kommersiell komponent. [6]
Rostfritt stål har ett annat omfång av ytbehandling. Nödvändig rengöring, passivering eller polering måste anges uttryckligen, snarare än att antas från ordet “rostfritt”. Återstående skärvätska och ytkontaminering kräver uppmärksamhet efter bearbetningen. [7] En blank yta i sig definierar inte den levererade ytans tillstånd.
Jämför samma kvantitet, godkänd geometri, inspektionsomfång och leveransgrund, inklusive varje kandidats nödvändiga ytbehandling. Skilj åt en direkt materialsubstitution från ett omdesignat alternativ. Det finns ingen pålitlig universell prisfaktor för rostfritt stål jämfört med aluminium: lagerförekomst, materialborttagning, verktygsåtkomst och sekundära operationer kan påverka resultatet.
För motsvarande tillverkningsomfång, se aluminium CNC-bearbetning eller rostfritt stål CNC-bearbetning. Kostnads- och leverantörsvalsguiden förklarar hur man jämför fullständiga offertförslag.
Frågor om bearbetning av aluminium jämfört med rostfritt stål
Är rostfritt stål alltid starkare än aluminium?
Nej. Styrkan beror på exakt legering, levererat tillfälle, produktform och temperatur. Jämför relevanta flytgränser eller draghållfasthetskrav separat från styvhet; en högre elasticitetsmodul innebär inte nödvändigtvis en högre flytgräns.
Kan samma CAD-modell användas för båda materialen?
Den kan beskriva samma form, men materialbytet kräver ändå en konstruktionsgranskning. Massa, elastisk deformation, termisk passning, fästpunkter och ytbehandling kan påverka om denna form fungerar. Identifiera varje godkänt materialalternativ i de frisläppta dokumenten.
Bevisar en slät bearbetad yta att komponenten kommer att motstå korrosion?
Nej. Legeringsgrad, kontaminering, ytbearbetning och exponering är alla avgörande. Välj material och ytprocess utifrån driftsförhållandena; visuell inspektion kan inte ersätta krävda materialdokument eller specificerade godkännandekontroller.
Tekniska källor
- Hydro, Legering 6061, revidering 2019/01 (februari 2019), sid. 1–2: extruderingshärdningar, spånkontroll och kontakt mellan olika metaller.
- thyssenkrupp Materials Services, Material Data Sheet EN AW-6061, MX/TIS_06.2018, s. 3: referensfysikaliska egenskaper. Egenskapstabellen tilldelar inte dessa riktlinjevärden en separat temperaturbehandling.
- Outokumpu, Supra Range Datasheet, tabell 7, s. 8, samt korrosionsdiskussion, ss. 3–4: 316L/4404 referensegenskaper och miljögränser.
- Sandvik Coromant, Milling Different Materials: fräsning av aluminium och austenitiskt rostfritt stål, spåntransport och kylmedelsanvisningar för specifika operationer.
- Sandvik Coromant, Workpiece Materials: austenitiskt rostfritt stål, arbetsförhärtning, spånbeteende och skärgångsslitage.
- NASA/JSC, Processspecifikation för anodisering av aluminiumlegeringar, PRC-5006 Rev. D, juni 2020, avsnitt 3.0–3.1. Används för allmänna konstruktionsprinciper; den tillämpliga ritningen och kontraktet avgör den krävda specifikationen och revisionen.
- British Stainless Steel Association, General Principles of Machining Stainless Steels: rengöring efter bearbetning och överväganden kring passivering.



