Nesta página
O alumínio é frequentemente o ponto de partida prático para uma carcaça ou suporte usinado leve. Os aços inoxidáveis austeníticos, como 304 e 316, tornam-se candidatos mais fortes quando o ambiente de serviço exige seu comportamento corrosivo ou quando a rigidez em um espaço fixo é mais importante do que a massa. O compromisso na fabricação também é diferente: o alumínio pode aderir à aresta de corte e aprisionar cavacos, enquanto o aço inoxidável austenítico acrescenta desafios substanciais de encruamento e desgaste de ferramenta.
Escolha entre classes e condições específicas, não entre dois nomes genéricos de materiais. Um ciclo de usinagem fácil é útil apenas se a peça acabada atender aos requisitos de carga, exposição, ajuste e superfície.
Comece pela liga, condição e forma do material bruto
“Alumínio” pode significar barra de 6061 tratada termicamente, chapa recozida ou uma fundição com alto teor de silício. “Aço inoxidável” pode significar 304, 303 de usinagem facilitada ou uma classe de precipitação endurecida. Trata-se de trabalhos de usinagem distintos. Esta comparação concentra-se no alumínio laminado 6061 e no aço inoxidável austenítico comum, utilizando 316L/4404 para a tabela de propriedades de referência.
Para 6061, T6 identifica o tratamento térmico de solução e envelhecimento artificial; T6511 identifica ainda mais o alívio de tensões por estiramento para os produtos extrudados relevantes. A forma do material bruto importa: um valor obtido em chapa não deve ser transformado em requisito de aceitação para um produto distinto em barra. A Hydro observa também que os cavacos provenientes da torneamento e furação de T6/T6511 podem ser difíceis de quebrar. O alumínio não produz automaticamente cavacos curtos e manejáveis. [1]
Compare peso, rigidez e movimento térmico separadamente
Esses valores de referência publicados ilustram a magnitude das diferenças. As figuras para 6061 são dados orientativos da thyssenkrupp; as figuras para aço inoxidável descrevem o Outokumpu Supra 316L/4404. Não se tratam de valores garantidos de resistência nem de substituto para a especificação do material fornecido. [2] [3]
| Propriedade e condição | Alumínio 6061 | Aço inoxidável 316L/4404 |
|---|---|---|
| Densidade, aproximadamente 20°C | 2.70 g/cm³ | 8.0 g/cm³ |
| Módulo de Young, valor de referência | 70 GPa | 200 GPa a 20°C |
| Expansão térmica média, 20–100°C | 23.0 × 10⁻⁶/K | 16.0 × 10⁻⁶/K |
Para um volume assumido de material acabado de 100 cm³, a massa = densidade × volume resulta em cerca de 270 g em 6061 e 800 g em 316L, antes de revestimentos ou componentes mecânicos. Trata-se de uma comparação com geometria idêntica. Uma reformulação do projeto altera o volume e, portanto, o resultado.
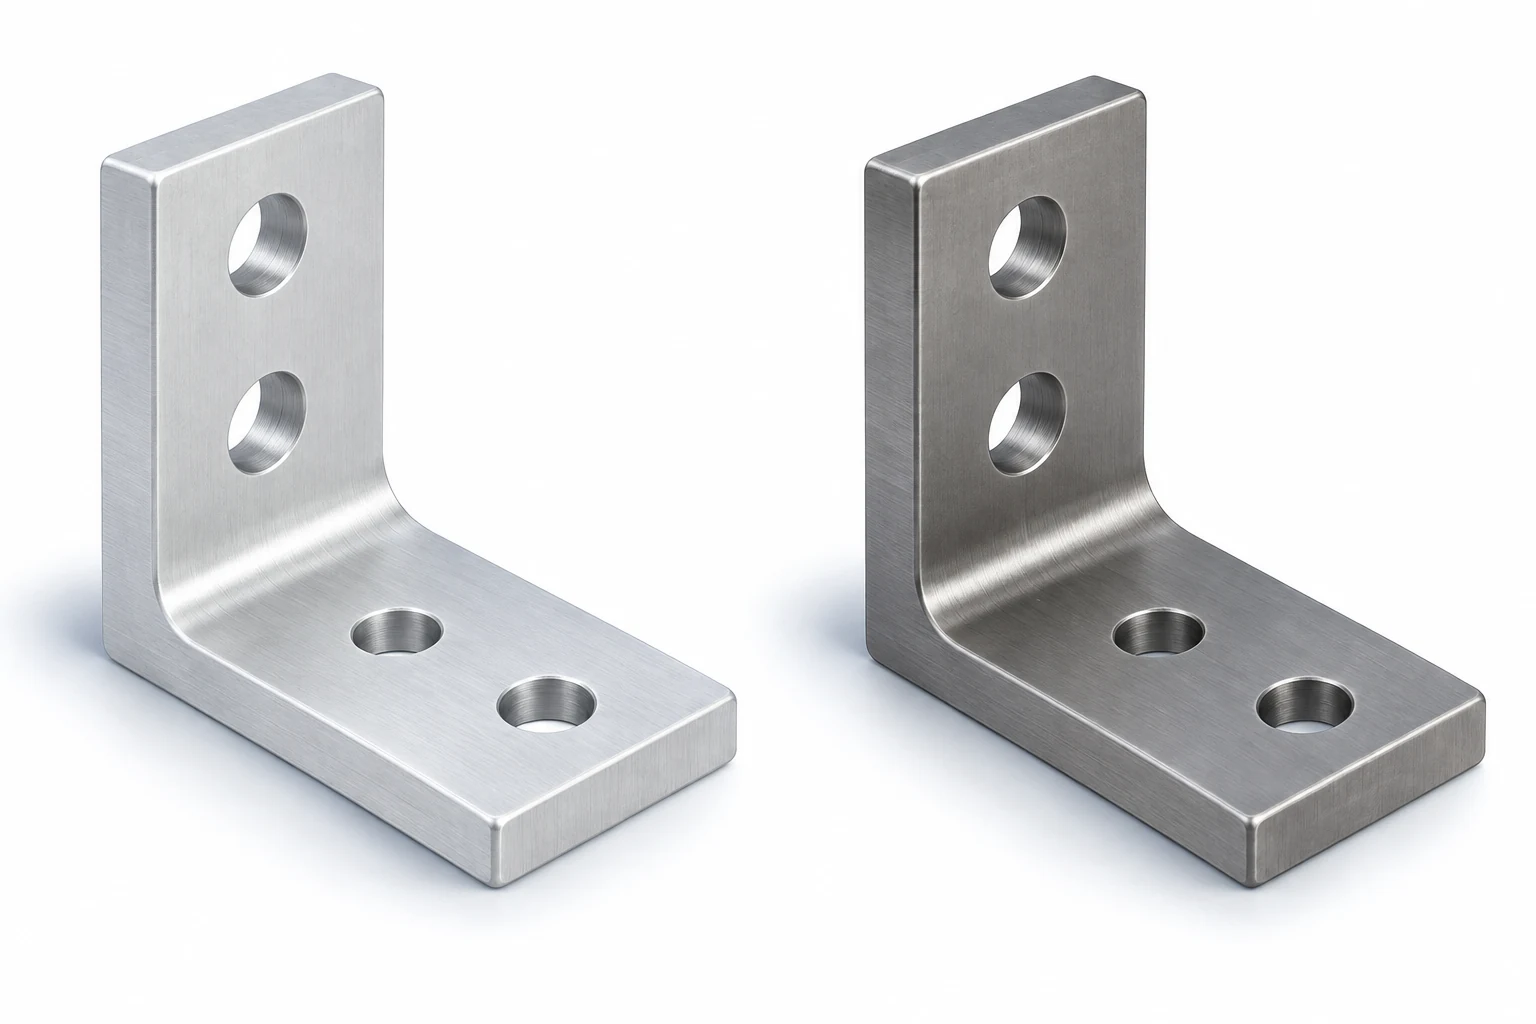
O módulo de Young descreve a rigidez elástica; a resistência ao escoamento refere-se ao início da deformação permanente. Com a mesma geometria e carregamento na região elástica, o material de maior módulo resiste mais à deflexão. Um tratamento térmico de alumínio com maior resistência não corrige necessariamente um suporte excessivamente flexível. Inversamente, uma reformulação em alumínio com seção mais profunda pode atingir a rigidez exigida com menor massa.
A dilatação térmica é outra questão independente. Um furo em alumínio ao redor de um eixo em aço inoxidável não se expande à mesma taxa que sua peça acoplada. Avalie a folga ao longo da faixa de temperatura de operação, em vez de verificar apenas se a amostra à temperatura ambiente se monta corretamente. O guia de materiais e projeto conecta a seleção de materiais a esses requisitos de montagem.
Por que os desafios de usinagem diferem
Alumínio: aderência, evacuação de cavacos e seções finas
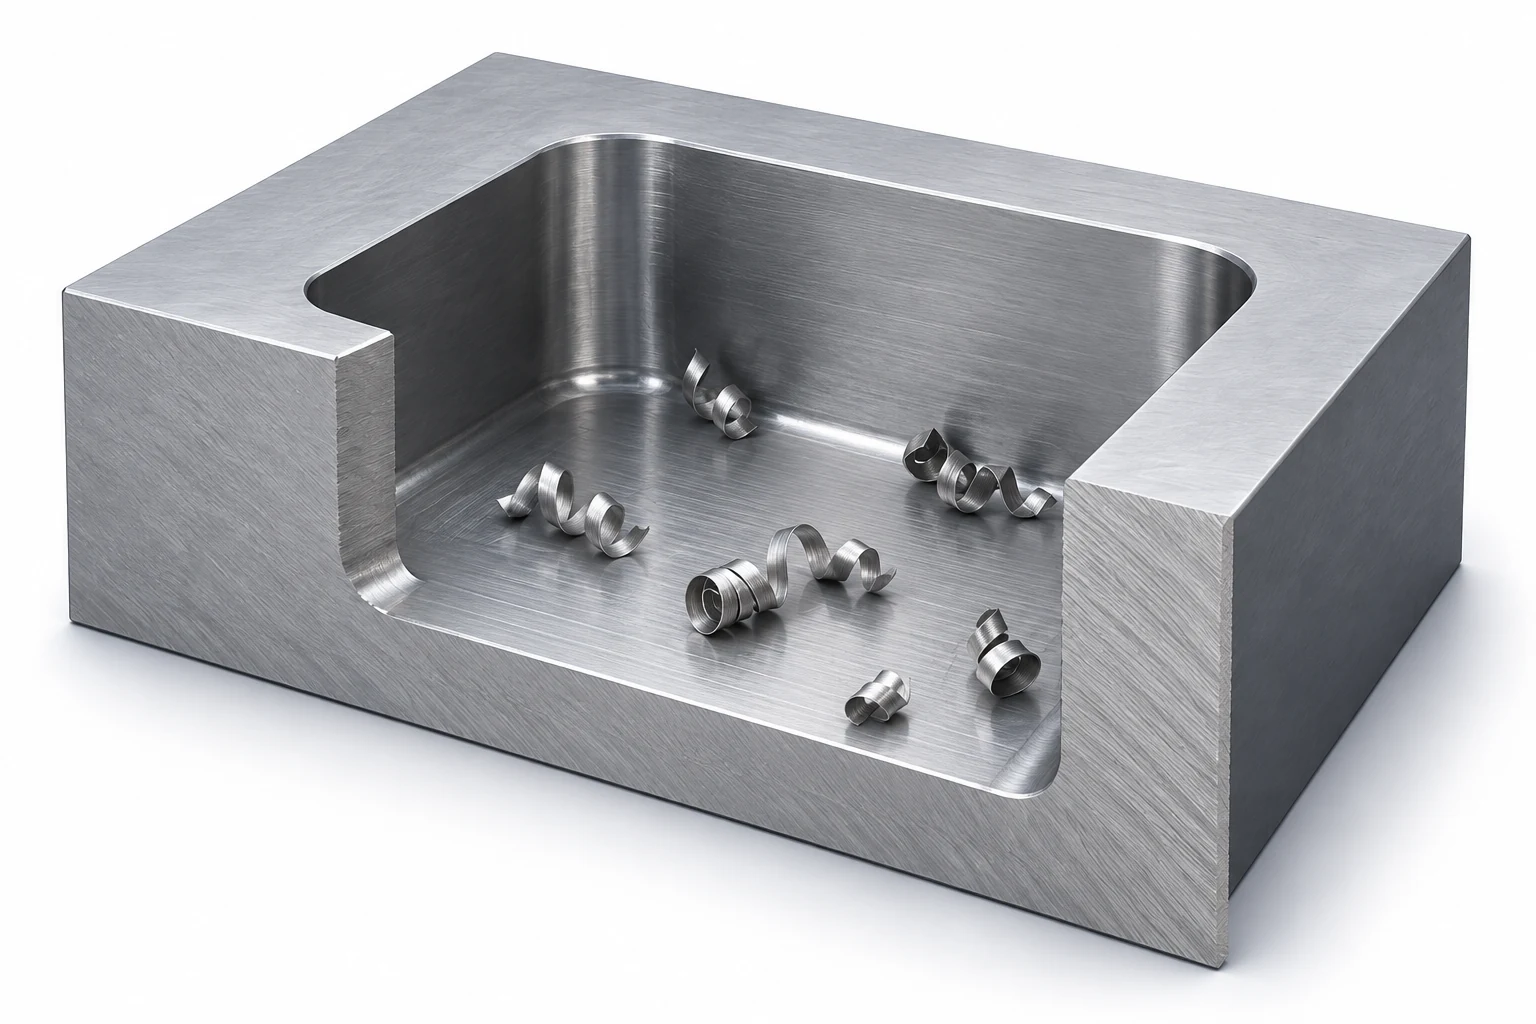
O alumínio pode aderir à aresta de corte, formando uma borda acumulada que perturba o corte e a superfície. As orientações da Sandvik para fresamento de alumínio enfatizam geometria de corte adequada e evacuação eficaz de cavacos; cavacos aprisionados podem danificar a superfície ao serem reusinados. Assim, um recessos profundo ou ranhura estreita pode ser problemático mesmo em uma liga, de resto, facilmente usinável. [4]
A análise prática é específica para cada característica: os cavacos conseguem sair da cavidade? A ferramenta consegue alcançar a área sem balanço excessivo? A parede remanescente está adequadamente apoiada? Baixa densidade não confere rigidez a uma parede fina. Para uma peça com muitos recessos, o estado da matéria-prima, o sistema de fixação e a sequência de desbaste para acabamento também devem ser incluídos na análise de distorção.
Aço inoxidável austenítico: encruamento e desgaste da aresta de corte
304- e 316-aços da família endurecem à medida que se deformam durante a usinagem. Cavacos resistentes, aderência e uma superfície endurecida podem contribuir para o desgaste em entalhe e um acabamento inadequado. Simplesmente reduzir a avanço até que a ferramenta atrite não é uma solução confiável: o próximo passe pode encontrar a região endurecida por deformação. Ferramentas afiadas e adequadas, bem como uma montagem rígida, são fundamentais. [5]
A estratégia de refrigeração deve corresponder à operação e à ferramenta. Por exemplo, a Sandvik distingue a fresagem de desbaste a seco — usada para limitar fissuração térmica — de situações de acabamento que se beneficiam do fluido de corte. «Usar mais refrigeração» não é uma receita universal para usinar aços inoxidáveis. [4] Da mesma forma, uma recomendação de avanço e rotação para aços inoxidáveis não deve ser copiada inalterada para alumínio.
Qual material atende às necessidades da peça?
| Requisito da peça | Direção candidata | O que poderia alterar essa decisão? |
|---|---|---|
| Carcaça ou suporte móvel com limite estrito de massa | Comece com uma liga de alumínio adequada e seu estado de têmpera | Deformação, cargas nos fixadores, desgaste e exposição ao serviço |
| Suporte com envelope fixo e exigência rigorosa de rigidez | Compare o aço inoxidável com uma reformulação em alumínio | Massa permitida, geometria da seção e flexibilidade das juntas |
| Peça exposta a fluidos de processo ou lavagens repetidas | Avalie uma classe de aço inoxidável frente aos produtos químicos reais envolvidos | Concentração, temperatura, reentrâncias e ciclo de limpeza |
| Componente de alumínio acoplado a hardware de aço inoxidável em local úmido | Revise toda a junta antes de escolher qualquer um dos materiais | Contato galvânico, isolamento, drenagem e acabamento protetor |
| O desenho já exige uma especificação de material | Cotação de estoque compatível | Uma alternativa aprovada no projeto, não uma substituição informal |
O aço inoxidável não é imune à corrosão. A Outokumpu identifica ambientes onde cloretos, calor ou exposição agressiva exigem materiais com maior teor de ligas do que os da família 316. A Hydro também alerta para a corrosão galvânica quando metais dissimilares entram em contato. Revise a montagem e o ambiente, não apenas a face exposta de um único componente. [3] [1]
Compare o custo da peça acabada, incluindo sua superfície
O alumínio frequentemente oferece uma rota de usinagem favorável, mas o custo total pode incluir anodização, proteção por máscara e verificações dimensionais finais. A anodização altera as dimensões superficiais; um furo ajustado pode exigir uma folga de usinagem definida ou um plano aprovado de proteção por máscara. As áreas protegidas ainda necessitam de uma estratégia adequada contra corrosão. As orientações publicadas pela NASA sobre anodização discutem essas interações de projeto; seus requisitos de processo não são automaticamente aplicáveis a todas as peças comerciais. [6]
O aço inoxidável possui um escopo de acabamento distinto. A limpeza, passivação ou polimento exigidos devem ser explicitamente incluídos, em vez de serem inferidos apenas pela palavra “inoxidável”. Fluidos residuais de corte e contaminação superficial exigem atenção após a usinagem. [7] Uma aparência brilhante isoladamente não define a condição superficial entregue.
Compare a mesma quantidade, geometria aceita, escopo de inspeção e base de entrega, incluindo o acabamento necessário para cada material candidato. Distinga uma substituição direta de material de uma alternativa redesenhada. Não existe um multiplicador universal confiável para o preço do aço inoxidável em comparação com o alumínio: disponibilidade de estoque, remoção de material, acesso da ferramenta e operações secundárias podem alterar o resultado.
Para o escopo de fabricação correspondente, consulte usinagem de alumínio CNC ou usinagem de aço inoxidável CNC. O guia de custos e seleção de fornecedores explica como comparar cotações completas.
Perguntas sobre usinagem de alumínio versus aço inoxidável
O aço inoxidável é sempre mais resistente que o alumínio?
Não. A resistência depende da liga exata, do estado de fornecimento, da forma do produto e da temperatura. Compare separadamente o limite de escoamento ou a resistência à tração relevante em relação à rigidez; um módulo de elasticidade mais elevado não implica necessariamente um limite de escoamento mais alto.
O mesmo modelo CAD pode ser usado para ambos os materiais?
Ele pode descrever a mesma forma, mas a mudança de material ainda exige revisão de projeto. Massa, deformação elástica, ajuste térmico, interfaces de fixadores e acabamento podem alterar se essa forma é viável. Identifique cada opção de material aprovada na documentação liberada.
Uma superfície usinada lisa comprova que a peça resistirá à corrosão?
Não. A classe do material, a contaminação, o acabamento e a exposição são todos fatores determinantes. Escolha o material e o processo de superfície conforme as condições de serviço; a inspeção visual não pode substituir os registros obrigatórios do material ou os ensaios de aceitação especificados.
Fontes técnicas
- Hydro, Liga 6061, revisão 2019/01 (fevereiro 2019), pp. 1–2: temperaturas de extrusão, controle de cavacos e contato entre metais dissimilares.
- thyssenkrupp Materials Services, Ficha Técnica de Material EN AW-6061, MX/TIS_06.2018, p. 3: propriedades físicas de referência. A tabela de propriedades não atribui um tratamento térmico específico a esses valores orientadores.
- Outokumpu, Ficha Técnica da Série Supra, Tabela 7, p. 8, e discussão sobre corrosão, pp. 3–4: propriedades de referência 316L/4404 e limites ambientais.
- Sandvik Coromant, Usinagem de Materiais Diferentes: usinagem de alumínio e aço inoxidável austenítico, evacuação de cavacos e orientações específicas sobre refrigeração por operação.
- Sandvik Coromant, Materiais da Peça Bruta: aço inoxidável austenítico, encruamento, comportamento dos cavacos e desgaste da aresta de corte.
- NASA/JSC, Especificação de Processo para Anodização de Ligas de Alumínio, PRC-5006 Rev. D, junho 2020, seções 3.0–3.1. Utilizada para princípios gerais de projeto; a especificação e revisão exigidas são determinadas pelo desenho aplicável e pelo contrato.
- British Stainless Steel Association, Princípios Gerais para Usinagem de Aços Inoxidáveis: limpeza pós-usinagem e considerações sobre passivação.



