W tym artykule
Aluminium jest często praktycznym punktem wyjścia przy projektowaniu lekkiej obudowy lub wspornika wykonanego metodą skrawania. Austenityczne stali nierdzewne, takie jak 304 i 316, stają się bardziej odpowiednimi kandydatami, gdy środowisko eksploatacyjne wymaga ich odporności na korozję lub gdy sztywność w ograniczonej przestrzeni ma większe znaczenie niż masa. Również kompromisy produkcyjne są inne: aluminium może przywierać do krawędzi tnącej i zatrzymywać wiórki, podczas gdy austenityczna stal nierdzewna generuje istotne utwardzanie przez odkształcenie oraz wyzwania związane z zużyciem narzędzi.
Dokonaj wyboru między konkretnymi gatunkami i stanami materiału, a nie tylko między dwoma nazwami materiałów. Łatwy cykl skrawania ma sens jedynie wtedy, gdy gotowa część spełnia wymagania dotyczące obciążenia, ekspozycji, dopasowania i jakości powierzchni.
Zacznij od stopu, stanu materiału i formy surowca
„Aluminium” może oznaczać stop poddany obróbce cieplnej 6061 bar, żelazko w stanie odżarzonym lub odlew z wysoką zawartością krzemu. „Stal nierdzewna” może oznaczać stop 304, łatwoskrawny 303 lub stop hartowany wydzieleniowo. To różne zadania frezowania/toczenia. Porównanie to dotyczy wyłącznie walcowanych stopów aluminium 6061 oraz powszechnie stosowanych stalowych stopów austenitycznych, przy użyciu 316L/4404 jako odniesienia w tabeli właściwości.
Dla stopu 6061 oznaczenie T6 określa hartowanie po rozpuszczeniu i sztuczną starzenie; oznaczenie T6511 dodatkowo wskazuje na odpuszczanie naprężeń przez rozciąganie dla odpowiednich wyrobów wyciskanych. Postać dostawcza materiału ma znaczenie: wartość podana dla płyty nie powinna stać się wymaganiem akceptacyjnym dla niemającego z tym związku pręta. Hydro zauważa również, że wiórków powstających przy toczeniu i wierceniu materiałów w stanie T6/T6511 może być trudno się pozbyć. Aluminium nie zawsze tworzy krótkie, łatwe w obsłudze wiórki. [1]
Porównaj oddzielnie wagę, sztywność i zmiany wymiarów spowodowane temperaturą
Te opublikowane wartości referencyjne ilustrują skalę różnic. Dane dla 6061 pochodzą z informacji kierunkowych thyssenkrupp; dane dla stali nierdzewnej dotyczą stali Outokumpu Supra 316L/4404. Nie są to gwarantowane wartości wytrzymałości ani zamiennik specyfikacji dostarczonego materiału. [2] [3]
| Właściwość i stan materiału | 6061 aluminium | Stal nierdzewna 316L/4404 |
|---|---|---|
| Gęstość, w przybliżeniu 20°C | 2.70 g/cm³ | 8.0 g/cm³ |
| Moduł Younga, wartość referencyjna | 70 GPa | 200 GPa przy 20°C |
| Średnie rozszerzalności termicznej, 20–100°C | 23.0 × 10⁻⁶/K | 16.0 × 10⁻⁶/K |
Dla założonej objętości gotowego materiału wynoszącej 100 cm³ masa = gęstość × objętość daje około 270 g w 6061 i 800 g w 316L, przed nałożeniem powłok lub montażem elementów złącznych. Jest to porównanie przy zachowaniu tej samej geometrii. Przeprojektowanie zmienia objętość i tym samym wynik.
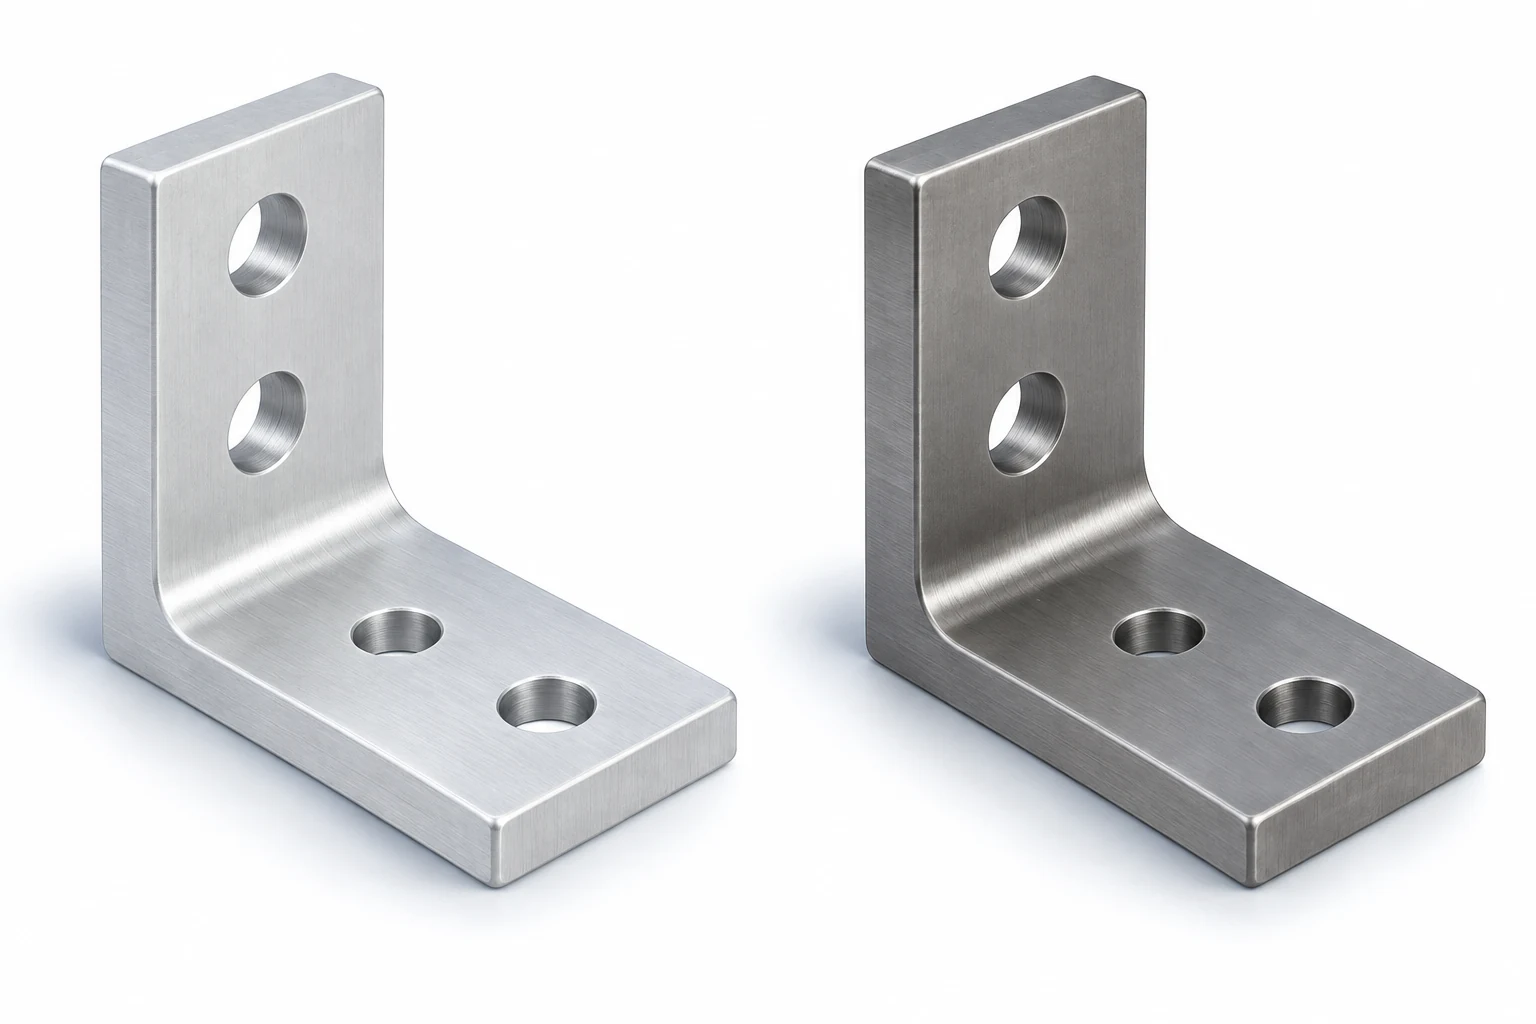
Moduł Younga opisuje sztywność sprężystą; wytrzymałość na rozciąganie określa początek trwałej deformacji. Przy tej samej geometrii i obciążeniu w zakresie sprężystym materiał o wyższym module lepiej opiera się ugięciu. Wyższa wytrzymałość stopu aluminium w określonym stanie hartowania nie rozwiązuje koniecznie problemu nadmiernie giętkiego wspornika. Z kolei przeprojektowanie wspornika z aluminium z głębszym przekrojem może zapewnić wymaganą sztywność przy mniejszej masie.
Rozszerzalność cieplna to kolejny niezależny aspekt. Otaczająca wał ze stali nierdzewnej otwór w aluminium nie rozszerza się z taką samą prędkością jak jego partner montażowy. Należy ocenić luz w całym zakresie temperatur roboczych, a nie tylko sprawdzać, czy próba zmontowana w temperaturze pokojowej pasuje do siebie. Przewodnik po materiałach i projektowaniu łączy dobór materiału z tymi wymaganiami montażowymi.
Dlaczego trudności związane z obróbką różnią się
Aluminium: przywieranie, usuwanie wiórków i cienkie ścianki
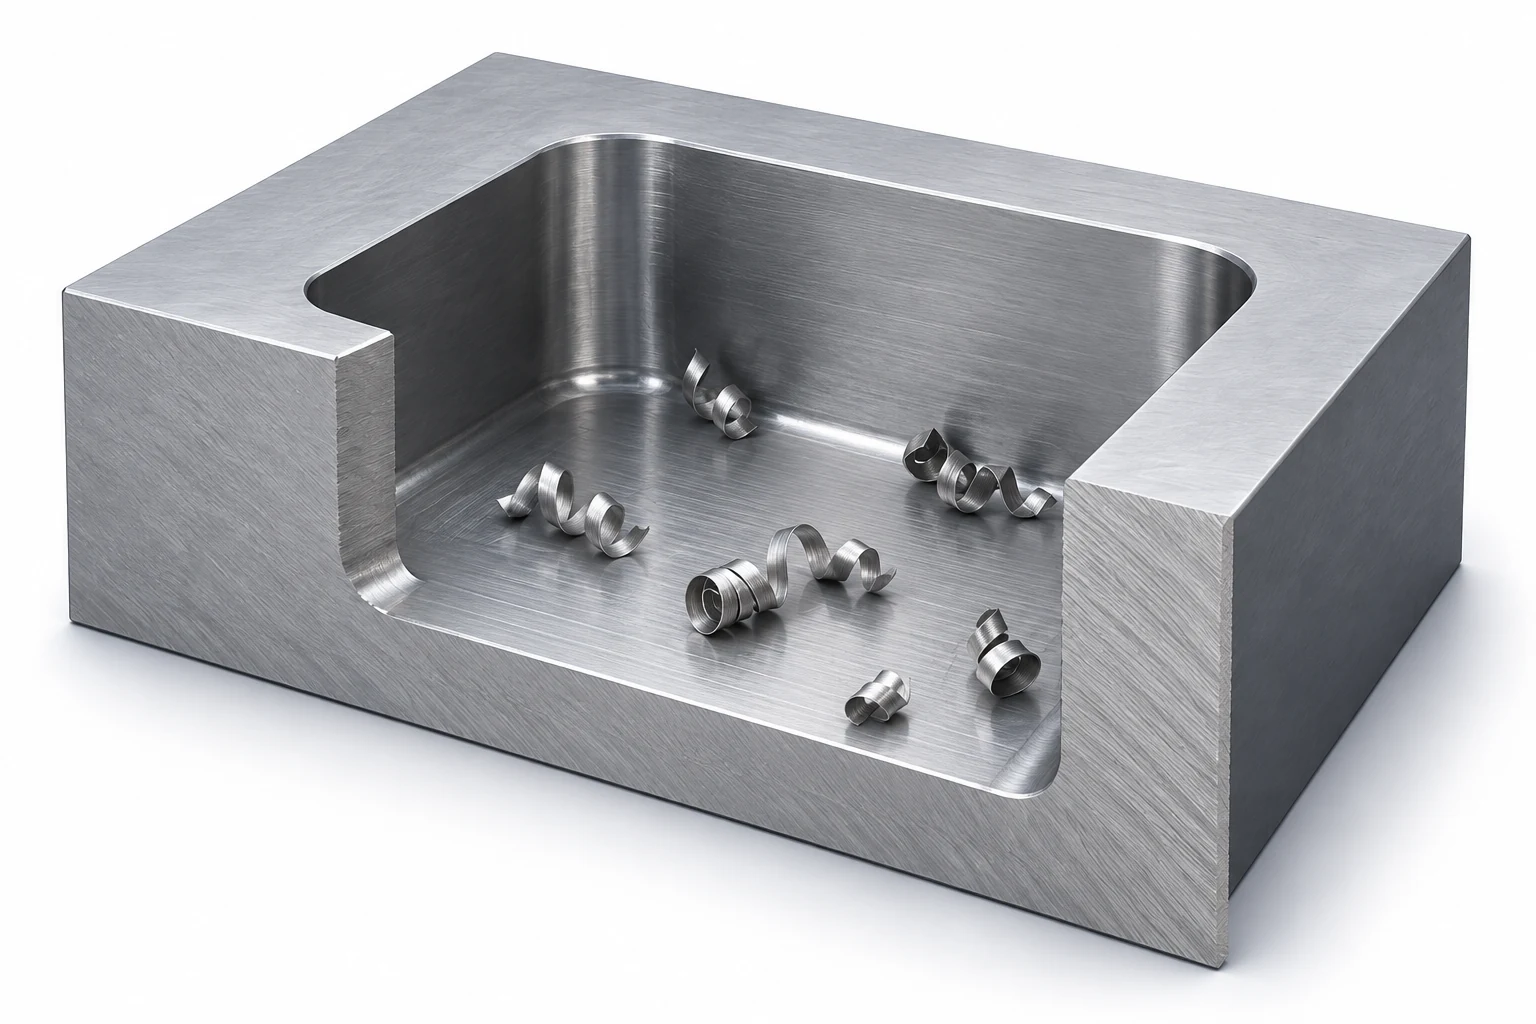
Aluminium może przywierać do krawędzi skrawającej, tworząc warstwę przywieraną (built-up edge), która zakłóca proces skrawania i jakość powierzchni. Wskazówki Sandvik dotyczące frezowania aluminium podkreślają znaczenie odpowiedniej geometrii ostrza i skutecznego usuwania wiórków; wiórki utrzymujące się w obszarze skrawania mogą uszkodzić powierzchnię przy ponownym skrawaniu. Dlatego głęboka kieszeń lub wąski rowek mogą stanowić problem nawet w stopie ogólnie łatwo obrabialnym. [4]
Praktyczna analiza dotyczy poszczególnych cech geometrycznych: czy wiórki mogą opuścić wnękę, czy narzędzie może dotrzeć do miejsca skrawania bez nadmiernego wystania, oraz czy pozostała ściana jest wystarczająco wsparta? Niska gęstość nie zapewnia sztywności cienkiej ścianki. W przypadku części intensywnie wykonywanej z kieszeni należy także uwzględnić stan surowca, sposób zamocowania oraz kolejność przejść od toczenia zgrubnego do wykańczającego w ramach analizy odkształceń.
Stal austenityczna: wytwardzanie w wyniku obróbki plastycznej i zużycie krawędzi skrawającej
304- i 316-rodzinne stali hartują się w miarę odkształcania podczas toczenia. Trudne do oddzielenia wióry, przywieranie oraz utwardzona powierzchnia mogą przyczyniać się do zużycia rowkowego i gorszej jakości wykończenia. Po prostu zmniejszenie posuwu aż do momentu, gdy narzędzie zacznie tarzać się o materiał, nie jest niezawodnym rozwiązaniem: kolejny przejazd może napotkać obszar utwardzony przez odkształcenie. Istotne są ostre i odpowiednie narzędzia oraz sztywna konfiguracja obróbkowa. [5]
Strategia chłodzenia musi być dopasowana do danej operacji i narzędzia. Na przykład Sandvik rozróżnia suchą frezarkę roughingową stosowaną w celu ograniczenia pęknięć termicznych od operacji wykańczania, które korzystają z cieczy chłodząco-smarującej. „Zastosuj więcej chłodziwa” nie jest uniwersalnym przepisem na obróbkę stali nierdzewnej. [4] Nie należy również bez zmian przenosić zaleceń dotyczących posuwów i prędkości obrotowych dla stali nierdzewnej na aluminium.
Który materiał najlepiej nadaje się do danej części?
| Wymagania dotyczące części | Rozważana kierunkowość | Co mogłoby zmienić decyzję? |
|---|---|---|
| Obudowa lub wspornik przeznaczone do ruchu z surowym ograniczeniem masy | Rozpocznij od odpowiedniego stopu aluminium i odpowiedniego stanu wytrzymałosciowego (temperu) | Ugięcie, obciążenia śrubowe, zużycie oraz warunki eksploatacji |
| Element wspierający o ustalonej objętości roboczej i wysokich wymaganiach dotyczących sztywności | Porównaj stal nierdzewną z przeprojektowaną wersją z aluminium | Dopuszczalna masa, geometria przekroju oraz elastyczność połączeń |
| Część narażona na działanie płynów procesowych lub wielokrotne mycie pod ciśnieniem | Oceń odpowiedni stop stali nierdzewnej w odniesieniu do rzeczywistych chemikaliów | Stężenie, temperatura, szczeliny oraz cykl czyszczenia |
| Element z aluminium połączony ze stalowymi elementami złącznymi w wilgotnym środowisku | Przeanalizuj całe połączenie przed wybraniem któregoś z materiałów | Kontakt galwaniczny, izolacja, odpływ oraz ochronne wykończenie powierzchni |
| Rysunek już określa wymagany materiał | Złóż ofertę na dostępne materiały zgodne z normą | Alternatywa zatwierdzona w projekcie, a nie nieformalna zamiana |
Stal nierdzewna nie jest odporna na korozję. Outokumpu wskazuje środowiska, w których obecność chlorków, ciepło lub agresywne warunki eksploatacyjne wymagają zastosowania materiałów o wyższym stopniu stopienia niż stal z rodziny 316. Hydro podobnie zwraca uwagę na korozję galwaniczną, gdy różne metale pozostają w kontakcie ze sobą. Czy korozja galwaniczna stanie się problemem, zależy od pełnej konstrukcji oraz jej środowiska użytkowania — które metale pozostają w kontakcie i w jakich warunkach. [3] [1]
Porównaj całkowity koszt gotowej części, w tym koszt wykończenia powierzchni
Aluminium często zapewnia korzystną ścieżkę obróbki, ale całkowity zakres prac może obejmować anodowanie, maskowanie oraz końcowe sprawdzenie wymiarów. Anodowanie zmienia wymiary powierzchniowe; otwór dociskowy może wymagać określonego luzu obróbkowego lub zatwierdzonego planu maskowania. Obszary chronione nadal wymagają odpowiedniej strategii ochrony przed korozją. Opublikowane przez NASA wytyczne dotyczące anodowania omawiają te interakcje projektowe; ich wymagania procesowe nie są automatycznie obowiązujące dla każdej komercyjnej części. [6]
Stal nierdzewna ma inny zakres wykańczania. Wymagane czyszczenie, pasywacja lub polerowanie muszą zostać jawnie uwzględnione, a nie wynikać jedynie z określenia „nierdzewna”. Po obróbce należy zadbać o usunięcie pozostałości płynu chłodzącego i zanieczyszczeń powierzchniowych. [7] Same błyszczące wyglądanie nie definiuje rzeczywistego stanu powierzchni.
Porównaj identyczną ilość, zaakceptowaną geometrię, zakres kontroli jakości oraz podstawę dostawy, uwzględniając konieczne wykańczanie dla każdego z materiałów kandydujących. Oddziel bezpośrednią zamianę materiału od alternatywnego rozwiązania projektowego. Nie istnieje wiarygodny uniwersalny współczynnik cenowy stali nierdzewnej względem aluminium: dostępność materiału w magazynie, objętość usuwanego materiału, dostęp narzędzi oraz operacje wtórne mogą zmienić wynik.
Aby zapoznać się z odpowiadającym zakresem produkcji, przejdź do obróbki aluminium CNC lub obróbki stali nierdzewnej CNC. Przewodnik po kosztach i doborze dostawcy wyjaśnia, jak porównywać kompletnie sformułowane oferty.
Pytania dotyczące porównania obróbki aluminium i stali nierdzewnej
Czy stal nierdzewna jest zawsze wytrzymałsza niż aluminium?
Nie. Wytrzymałość zależy od dokładnego stopu, stanu dostarczenia, kształtu wyrobu oraz temperatury. Porównaj wymagane naprężenie plastyczności lub wytrzymałość na rozciąganie osobno od sztywności; wyższy moduł Younga nie oznacza wyższej wytrzymałości na rozciąganie.
Czy ten sam model CAD można używać dla obu materiałów?
Może on opisywać tę samą kształt, jednak zmiana materiału nadal wymaga przeglądu projektowego. Masa, odkształcenia sprężyste, dopasowanie cieplne, połączenia za pomocą elementów mocujących oraz wykańczanie mogą wpływać na to, czy dana forma pozostaje funkcjonalna. W dokumentacji zatwierdzonej do użycia należy jednoznacznie określić każdą z zatwierdzonych opcji materiału.
Czy gładka powierzchnia frezowana dowodzi, że detal będzie odporny na korozję?
Nie. Istotne są gatunek materiału, zanieczyszczenia, rodzaj obróbki powierzchniowej oraz warunki ekspozycji. Materiał i proces obróbki powierzchni należy dobierać zgodnie z warunkami eksploatacyjnymi; wizualna kontrola nie zastępuje wymaganych dokumentów materiałowych ani określonych procedur akceptacji.
Źródła techniczne
- Hydro, Stop 6061, wydanie 2019/01 (luty 2019), s. 1–2: temperatury ekstruzji, kontrola wiórków oraz kontakt metali o różnej naturze.
- thyssenkrupp Materials Services, Karta danych materiałowych EN AW-6061, MX/TIS_06.2018, s. 3: dane fizyczne odniesienia. W tabeli właściwości nie przypisano osobnego stanu wygięcia do tych wartości orientacyjnych.
- Outokumpu, Dane techniczne serii Supra, tabela 7, s. 8, oraz omówienie korozyjne, s. 3–4: właściwości odniesienia 316L/4404 oraz granice środowiskowe.
- Sandvik Coromant, Frezowanie różnych materiałów: frezowanie aluminium i stali austenitycznej, usuwanie wiórków oraz zalecenia dotyczące chłodziwa dostosowane do konkretnych operacji.
- Sandvik Coromant, Materiały obrabianych detali: stal austenityczna nierdzewna, utwardzanie w wyniku obróbki, zachowanie wiórków oraz zużycie krawędzi skrawającej.
- NASA/JSC, Specyfikacja procesowa anodowania stopów aluminium, PRC-5006 Rev. D, czerwiec 2020, punkty 3.0–3.1. Zastosowana jako ogólna zasada projektowania; wymaganą specyfikację i jej wydanie określa stosowny rysunek wykonawczy oraz umowa.
- British Stainless Steel Association, Ogólne zasady obróbki stali nierdzewnych: czyszczenie po obróbce oraz konieczność rozważenia pasywacji.
O firmie VETCNC
VETCNC łączy rodzinne doświadczenie w zakresie produkcji z onlineowym sourcingiem usług CNC. Kevin ma dziesięcioletnie doświadczenie w branży CNC i współpracuje z fabrykami rodzinnymi w Chinach oraz szerszą siecią partnerów. Celem jest jasne określenie warunków realizacji zamówienia, wymagań technicznych i odpowiedzialności przed złożeniem zamówienia.
Przeczytaj historię Kevina →


