Op deze pagina
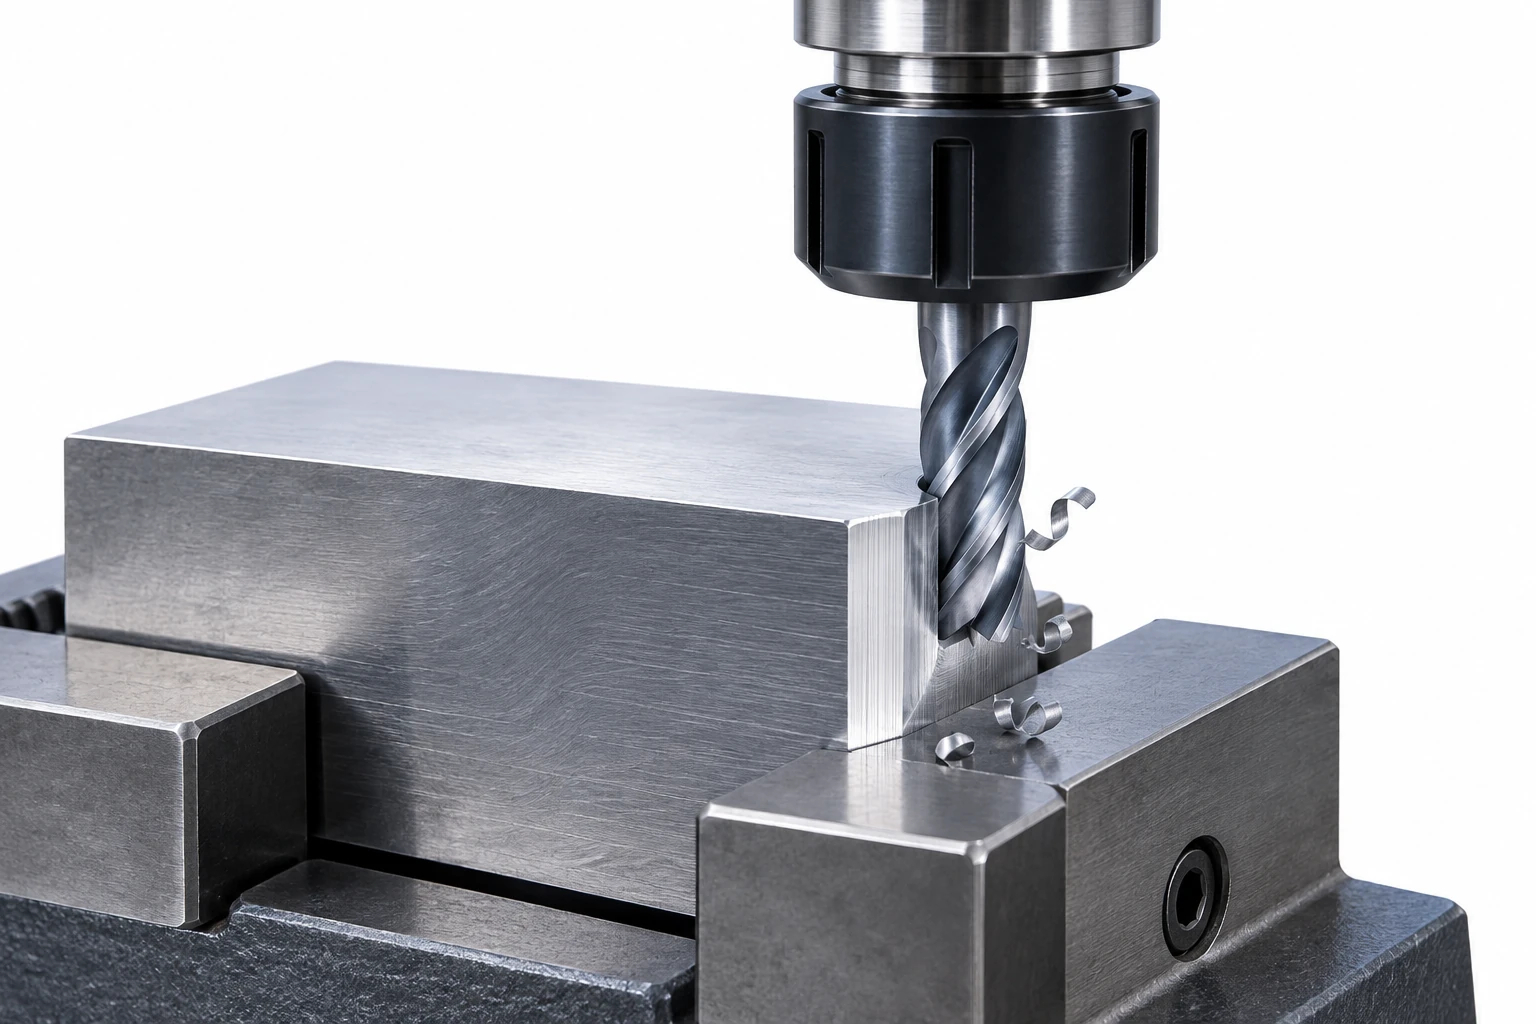
Meelopend frezen is meestal de eerste keuze op een stijve CNC-opstelling die speling onder controle houdt. [4] De dik-naar-dun-spaanvorming vermindert wrijving bij het binnengaan. Tegenlopend frezen blijft nuttig wanneer een moeilijke oppervlaktelaag of de machine-opstelling de snijvoorwaarden wijzigt. Geen van beide richtingen garandeert op zichzelf een goede afwerking. [3]
Het onderscheid betreft hoe een snijkant in het materiaal aangrijpt. Het beschrijft geen andere machine of een afzonderlijk fabricageproces. Voor de bredere reeks van freesgereedschappen, opstellingen en gereedschapspaden, zie hoe CNC-frezen werkt.
Identificeer de voedingsrichting aan de snijkant
Meelopend frezen wordt ook wel down milling genoemd; tegenlopend frezen wordt ook wel up milling genoemd. Om ze te identificeren, stelt u zich voor dat het middelpunt van de frees stilstaat terwijl het werkstuk erlangs wordt gevoerd. Vergelijk deze beweging van het werkstuk met de tangentiële beweging van de snijkant op het contactpunt met het materiaal. [1]
- Meelopend: het werkstuk wordt in dezelfde richting gevoerd als de beweging van de snijkant op het contactpunt.
- Tegenlopend: het werkstuk wordt tegen de bewegingsrichting van de snijkant op het contactpunt in gevoerd.
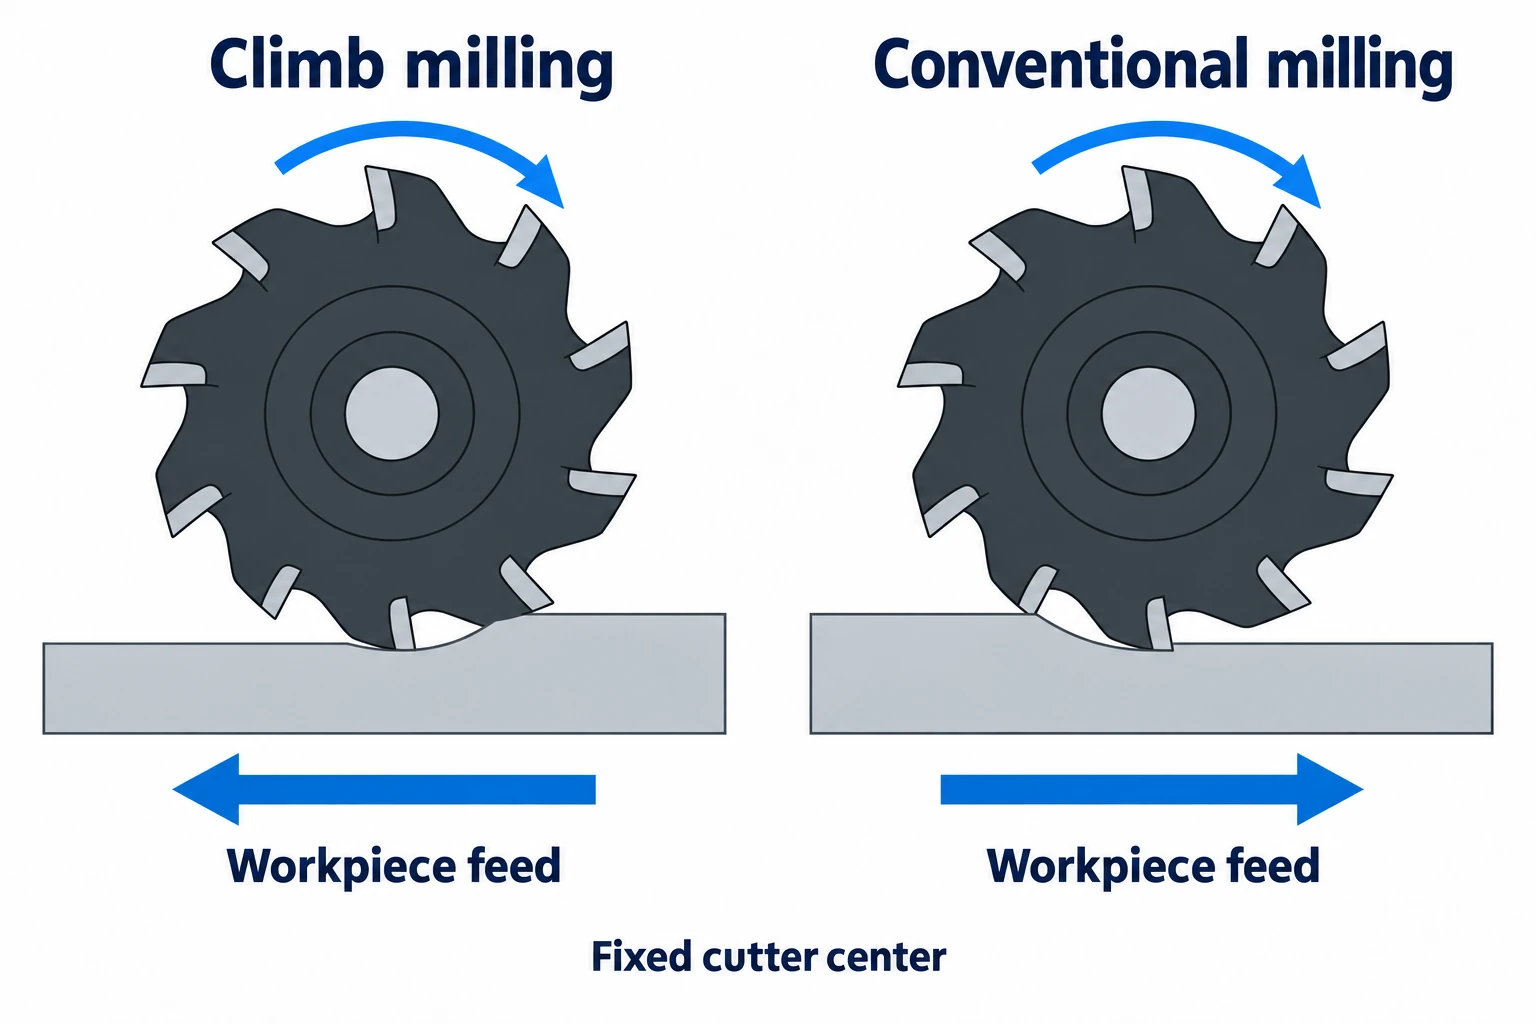
Een CAM-scherm toont meestal het middelpunt van de frees in beweging ten opzichte van een stationair onderdeel. Die voedingspijl is tegengesteld aan de hierboven genoemde conventie voor werkstukvoeding. Geef aan welk object beweegt voordat u schema’s vergelijkt. ‘Kloksgewijs’ alleen beschrijft rotatie of verplaatsing rond een contour; het identificeert meelopend frezen niet zonder aanduiding van de contactzijde.
Spaanvorming verandert de wrijving en oppervlakteafwerking
| Gedrag bij omtrekfrezen | Meelopend frezen | Tegenlopend frezen |
|---|---|---|
| Onvervormde spaandikte tijdens het aangrijpen | Dikker bij het binnengaan, dunner wordend richting het uittreden | Bijna nul bij het binnengaan, toenemend richting het uittreden |
| Eerste contact van de snijkant | Begint met het afsnijden van een spaan | Meer wrijving voordat een spaan zich vormt |
Dit zijn neigingen bij omtrekfrezen, geen gegarandeerde ruwheidswaarden. Harvey Performance koppelt het afwerkingsvoordeel van meelopend frezen aan minder wrijving en minder opnieuw verspanen van spanen. [3] Het beschreven verloop betreft onvervormde spaandikte, niet de uiteindelijke vorm of lengte van een opgerolde spaan.
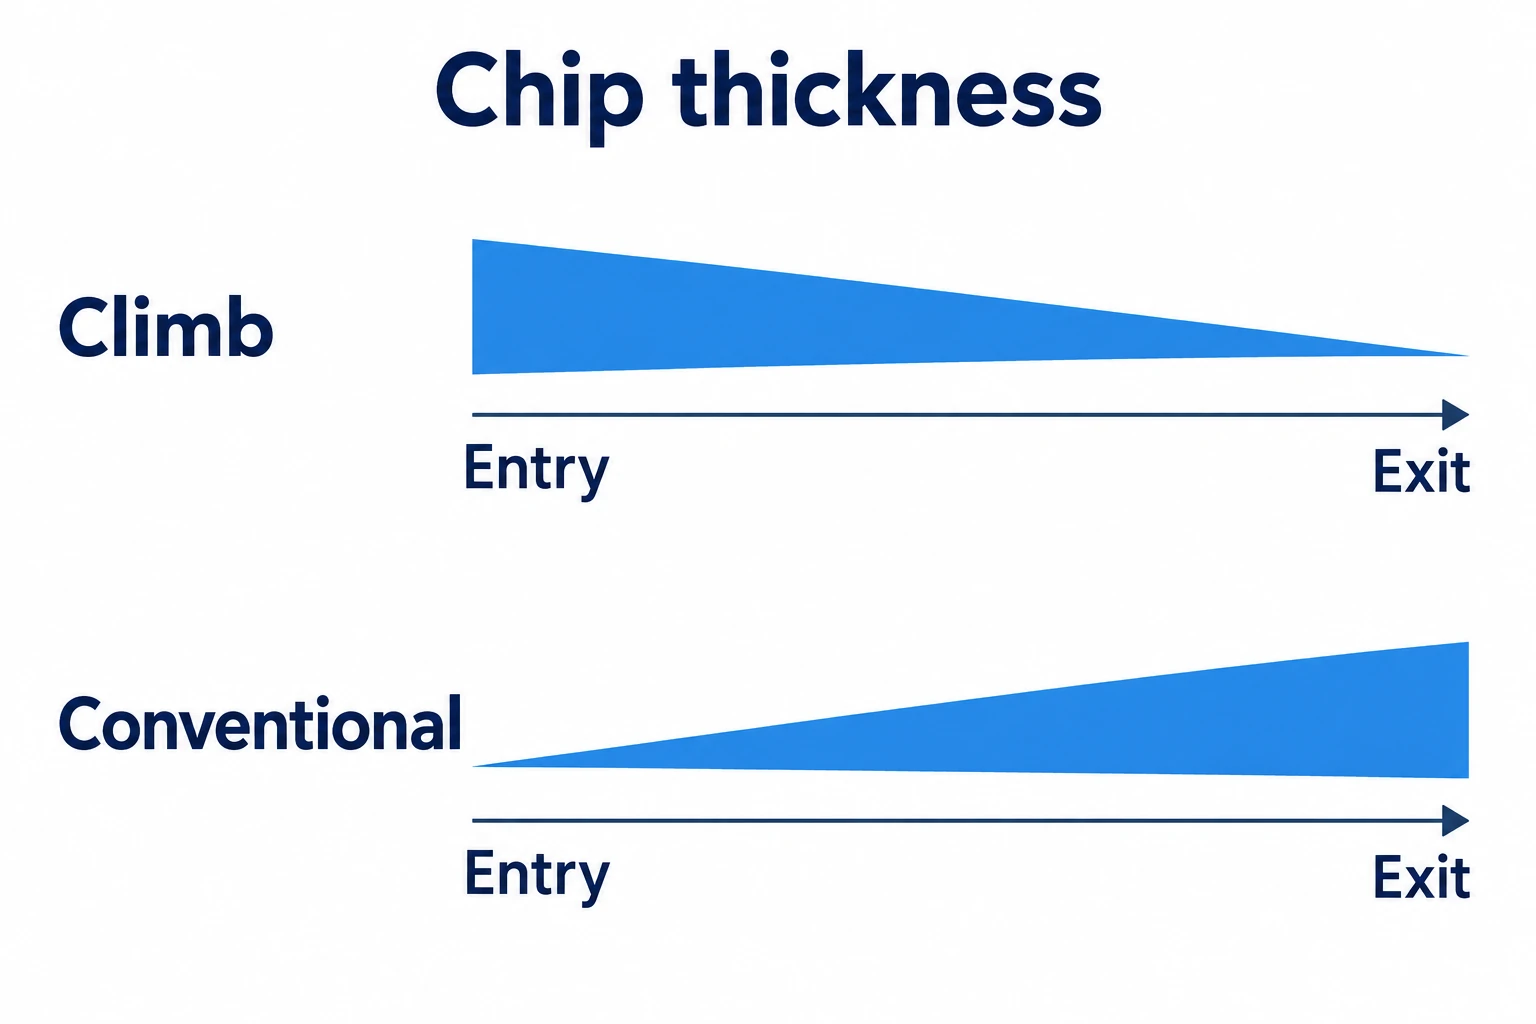
De gereedschapsbelasting hangt ook af van hoeveel van de snijkant in het materiaal aangrijpt. Een lichte nabewerking langs een zijwand en het frezen van een sleuf over de volle freesbreedte vormen verschillende belastingsgevallen, zelfs bij dezelfde voedingsinstelling. Een grote gereedschapsuitsteek, doorbuiging van de frees en achterblijvende spanen kunnen het resultaat bederven nog voordat een wijziging van de richting enig voordeel oplevert. [6]
Kies op basis van de machine, het grondmateriaal en het gereedschap
Speling is verloren beweging in het voedingsmechanisme. Bij meelopend frezen kan het werkstuk naar de frees worden getrokken, waardoor die speling plotseling wordt opgenomen en de frees daadwerkelijk meer materiaal afneemt. Tegenlopend frezen herstelt het mechanisme niet; het verandert hoe de snijbelasting tegen de voedingsrichting in werkt. [2]
| Toestand | Te overwegen richting | Reden of beperking |
|---|---|---|
| Stijve opstelling met beheerste speling | Meelopend frezen als eerste keuze | Gunstig intreden en spaanvorming |
| Ongecontroleerde speling in het voedingsmechanisme | Tegenlopend frezen, conform de bedieningsaanwijzingen van de machine | Vermijd de aanname dat de werktafel de trekkracht bij meelopend frezen kan weerstaan |
| Harde of ruwe oppervlaktelaag | Tegenlopend frezen kan helpen | Beoordeel hoe de frees onder de moeilijk te bewerken oppervlaktelaag het materiaal binnengaat; behandel niet alle gietstukken op dezelfde manier |
| Grote variatie in de bewerkingstoeslag | Beoordeel tegenlopend frezen | De belasting bij het intreden verandert met de resterende materiaaltoeslag |
| Keramische wisselplaten in een hittebestendige legering | Volg de toepassingsaanbevelingen; tegenlopend frezen kan specifiek zijn voorgeschreven | Gevoeligheid voor impact verandert de gebruikelijke voorkeur |
De onderscheidingen met betrekking tot speling, materiaaltoeslag en keramische gereedschappen volgen de toepassingsaanbevelingen van Sandvik. [2] De bespreking van Harvey over de oppervlaktelaag betreft de omstandigheden bij het intreden, en niet een regel dat alle gegoten of gesmede onderdelen tegenlopend moeten worden gefreesd. [3] De staat van de machine is belangrijker dan eenvoudigweg een freesmachine te labelen als ‘handmatig’ of ‘CNC’; de vergelijking van handmatige en CNC-bewerking behandelt dat bredere onderscheid.
Uitsparingen, eilanden en sleuven veranderen de contactzijde
Bij een rechtsdraaiende frees die, gezien van bovenaf, met de klok mee draait, verloopt de baan voor meelopend nafrezen tegen de klok in langs de binnenwand van een uitsparing en met de klok mee rond een eiland. De frees raakt de tegenoverliggende zijden van deze contouren. Het programmeerhandboek van Haas illustreert deze omkering tussen uitsparings- en eilandpaden. [4]
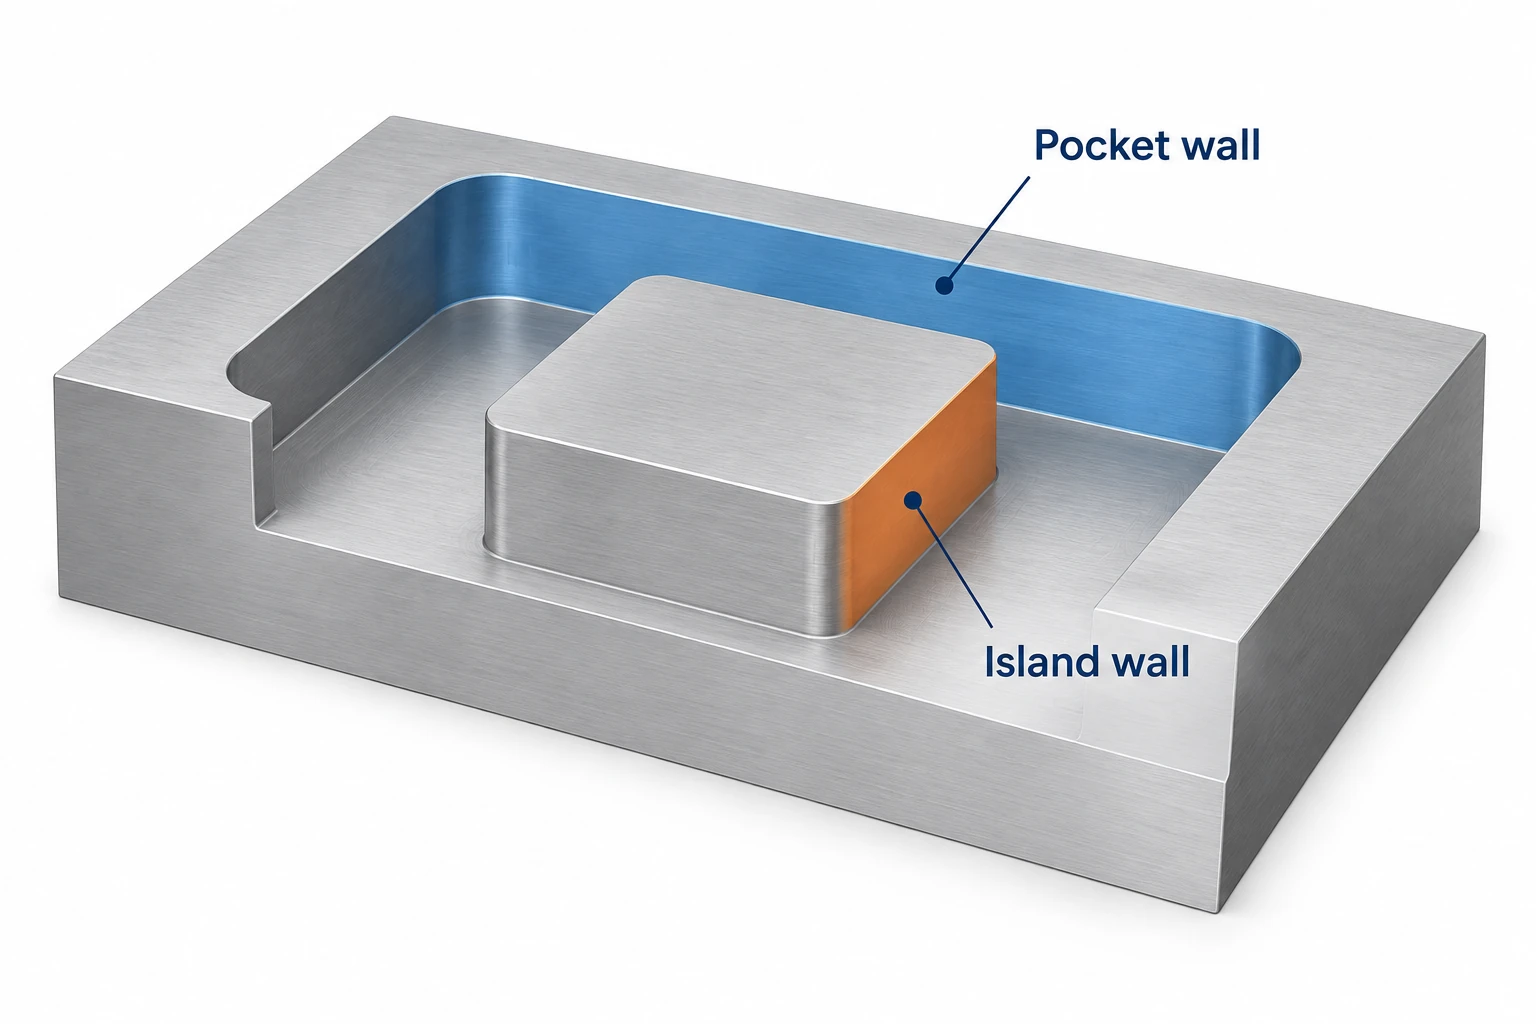
Bij het frezen van een sleuf over de volle freesbreedte grijpt de frees aan beide zijden aan. Dit kan daarom niet worden beschouwd als één meelopende bewerking langs een zijwand. Voor een nauwkeurige sleuf maken voorfrezen met een frees met een kleinere diameter dan de sleufbreedte en het afzonderlijk nabewerken van de wanden een betere beheersing van de ingreep mogelijk. De richtlijnen van Sandvik voor spiebanen raden zelfs tegenlopend frezen aan voor deze nabewerking — een belangrijke uitzondering op de regel dat «meelopend frezen altijd het beste resultaat oplevert». [6]
Controleer het gegenereerde bewerkingspad, niet alleen de naam van de CAM-optie. De instelling Richting in Autodesk Fusion probeert de gekozen modus te behouden, maar door de geometrie lukt dat mogelijk niet op elk deel van het pad. De optie Beide richtingen omvat doelbewust zowel meelopende als tegenlopende bewerkingen bij open profielen, met afzonderlijke instellingen voor de tegengestelde bewerking.[5]
Vergelijk het bewerkte kenmerk, niet alleen het geluid van de bewerking
Bij het beoordelen van een richtingswijziging noteert u het materiaal, de gereedschapssoort, de uitsteeklengte, de radiale ingreep, de axiale diepte en de voedingsomstandigheden. Houd de vergelijking waar mogelijk consistent en vermeld eventuele andere wijzigingen die nodig zijn voor een haalbare snede. Anders kan een schijnbare verbetering niet uitsluitend worden toegeschreven aan de richtingswijziging.
Inspecteer de oppervlaktetextuur, de afmeting van het kenmerk en de wandvorm afzonderlijk. Een gladder wandoppervlak kan toch conisch zijn of buiten de gewenste afmeting liggen. Bij een interne hoek controleert u of de ingreep scherp toeneemt: Autodesk identificeert krappe hoekgeometrie als oorzaak van chatter en een vervormde afwerking. Het wijzigen van de richtingsaanduiding verwijdert die geometrie niet.[5]
Voor een onderdeel dat wordt uitbesteed, geeft u de vereiste afmetingen en oppervlakken op. De leverancier kan een geschikte snijroute kiezen, tenzij de tekening of het goedgekeurde proces een specifieke route vereist. Op onze CNC-freesservices-pagina worden de onderdeelkenmerken en het inspectiebereik besproken die in die context worden gebruikt.
Vragen over meelopend en tegenlopend frezen
Is meelopend frezen altijd beter voor dunne wanden?
Nee. Een stabiele ondersteuning en het vermogen van het werkstuk om de snijkrachten te weerstaan, blijven van belang. Alleen de bewerkingsrichting is geen strategie voor het frezen van dunne wanden. [1]
Betekent “down milling” dat het gereedschap in de Z-richting omlaag wordt gevoerd?
Nee. Down milling is een andere benaming voor meelopend frezen. Het beschrijft de relatie tussen de beweging van de snijkant en de voeding tijdens het aangrijpen, niet een insteekbeweging in het werkstuk. [1]
Bronnen
- MIT OpenCourseWare, Inleiding tot de freesmachine, 2004, PDF-pagina 5: definities van werkstukvoeding. De aanbevelingen voor handmatige werkplaatsen zijn geen universele regel voor CNC-frezen.
- Sandvik Coromant, Frezen met en tegen de draairichting: perifere spaanvorming, speling, wisselende bewerkingstoeslag en uitzonderingen voor keramische wisselplaten.
- Harvey Performance Company, Meelopend frezen versus tegenlopend frezen: wrijving, herfrezen van spanen en moeilijk bewerkbare oppervlaktelagen.
- Haas Automation, Mill Programming Workbook, afgedrukte pagina’s 61 en 112: snijrichting en grenzen van uitsparingen/eilanden. Verwijzing is naar geometrie, niet naar actuele besturingscommando’s.
- Autodesk Fusion, 2D Adaptive Roughing Reference: Richting, Beide richtingen en Minimale snijstraal.
- Sandvik Coromant, Groef- of sleufvormend frezen: belasting bij vingerfrezen, doorbuiging en afzonderlijke nabewerkingsgangen voor spiebanen.



