In questa pagina
Calibri, micrometri e macchine di misura a coordinate rispondono a domande di ispezione diverse. I calibri coprono numerose dimensioni accessibili; i micrometri sono adatti a misurazioni di contatto definite, come il diametro di un albero o lo spessore; una macchina di misura a coordinate (CMM) può valutare la posizione delle caratteristiche e le relazioni geometriche. La scelta corretta dipende dalla caratteristica da misurare, dall’accessibilità e dall’incertezza di misura — non dal prezzo dello strumento né dal numero di cifre visualizzate.
Il controllo qualità CNC collega tale scelta alla sequenza produttiva. Una verifica sul primo pezzo conferma l’esito dell’allestimento; le verifiche intermedie rilevano eventuali variazioni; l’ispezione finale attesta lo stato richiesto del pezzo finito. Ogni fase richiede la definizione esplicita della caratteristica da controllare, del metodo di misura e della reazione da adottare in caso di risultato imprevisto.
Definire la caratteristica prima di scegliere lo strumento
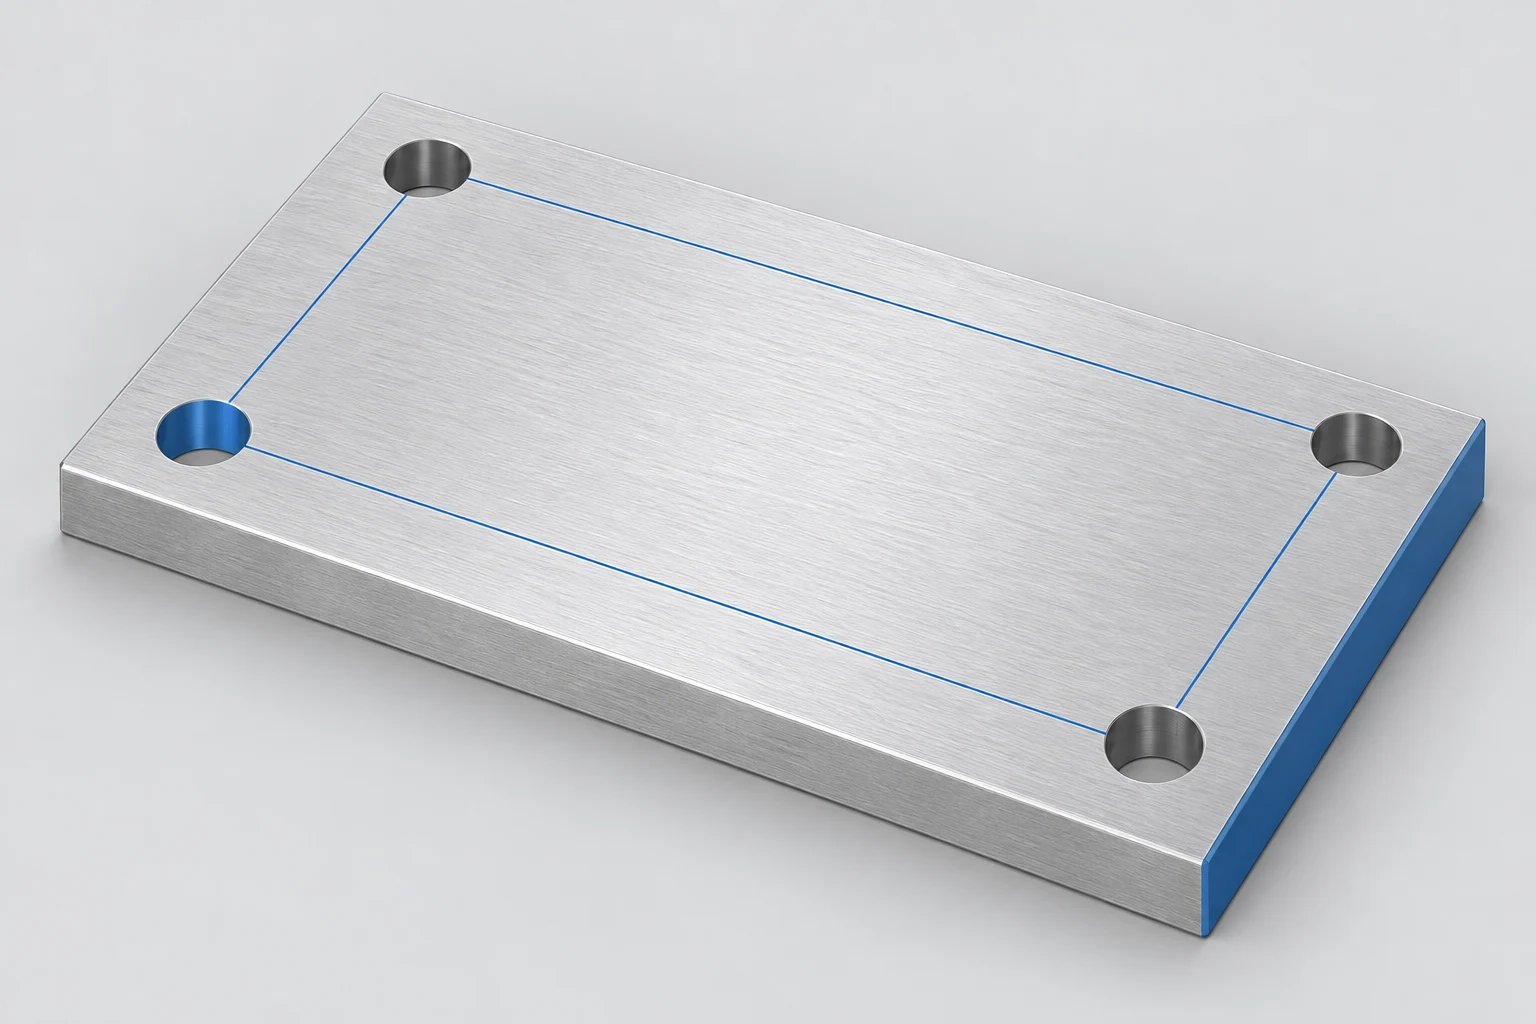
Si consideri una piastra di fissaggio con quattro fori. La lunghezza esterna, i diametri dei fori e la posizione del gruppo fori sono domande distinte. Una lettura effettuata attraverso la piastra non consente di stabilire la posizione dei fori. Analogamente, una misura del diametro non descrive completamente la forma di un foro lungo la sua profondità.
Iniziare dal disegno rilasciato: identificare la caratteristica, i limiti, le unità di misura, i riferimenti (datum) e la condizione in cui il requisito si applica. Per contestualizzare l’intera sequenza dal disegno alla produzione, consultare la CNC guida introduttiva alla fresatura.
Chiedersi quindi se il metodo scelto consenta di raggiungere le superfici specificate e di distinguere la variabilità accettabile da quella legata alla misurazione. Risoluzione è l’incremento minimo indicato. L’accuratezza riguarda la vicinanza al valore vero; l’incertezza di misura esprime il grado di dubbio associato al risultato. Un semplice display ad alta risoluzione non garantisce né accuratezza né un’incertezza sufficientemente ridotta. La valutazione tiene conto di contributi significativi derivanti dallo strumento, dall’operatore, dall’allestimento e dall’ambiente. [1]
Calibri: verifiche versatili con limiti di contatto
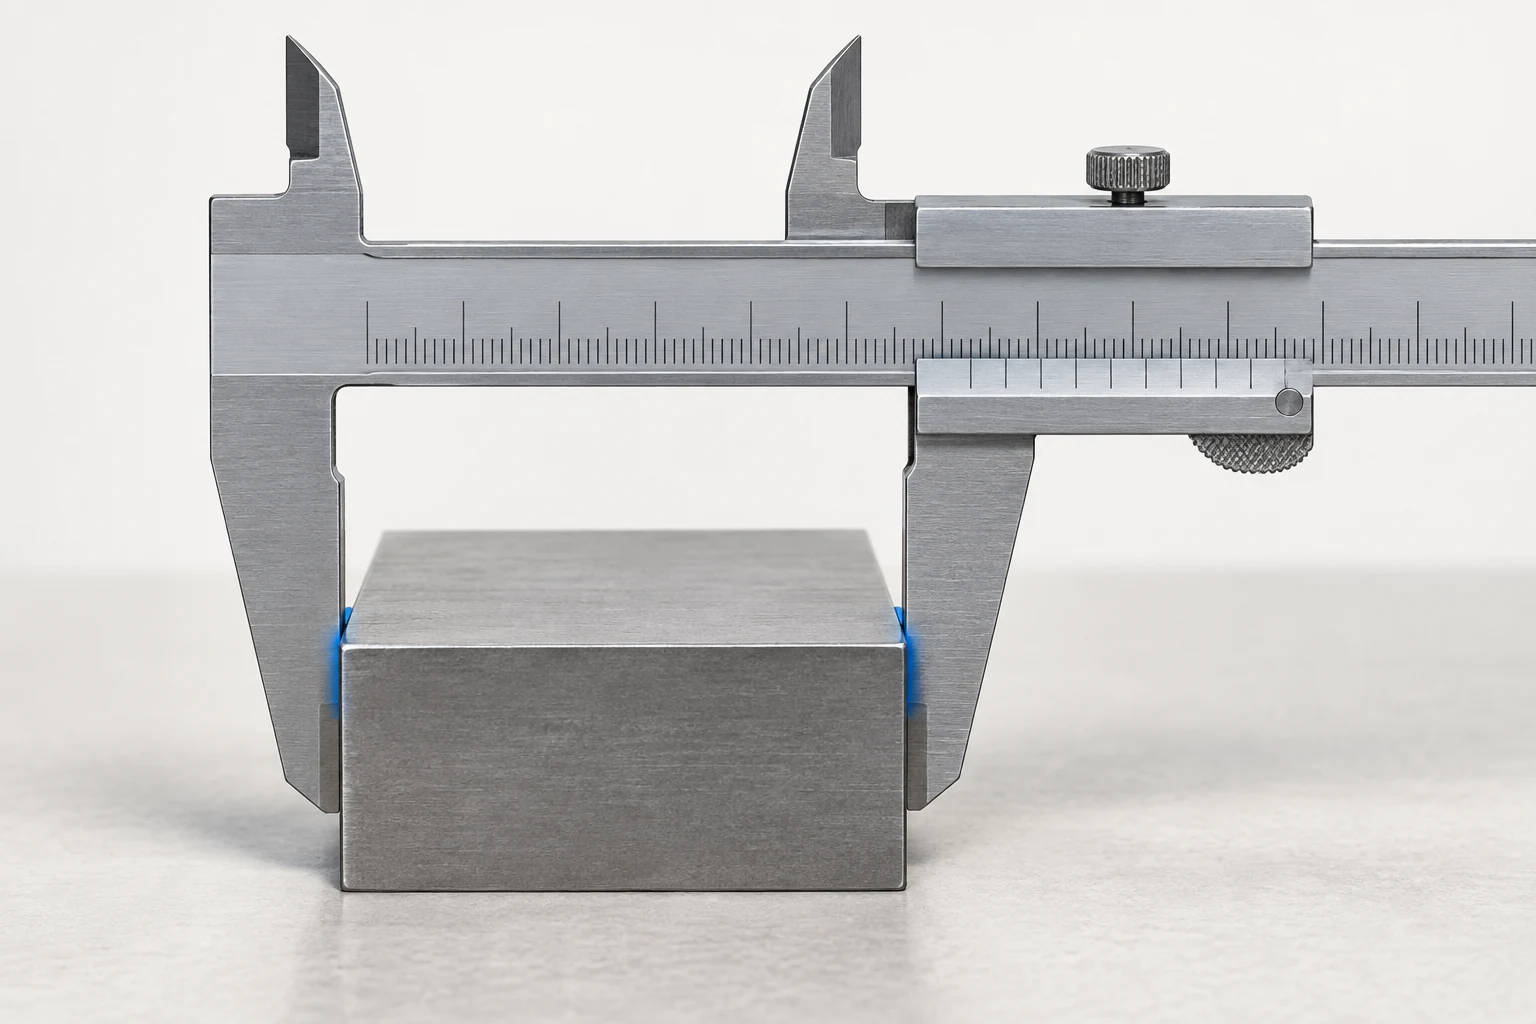
Un calibro adeguato può misurare dimensioni esterne, dimensioni interne accessibili, gradini e profondità utilizzando le rispettive facce di misurazione. La sua versatilità è utile per verificare l’ingombro complessivo di una piastra o un gradino non critico. Se sia sufficiente per l’accettazione dipende comunque dalla tolleranza specifica e dal metodo di misurazione.
Per una misurazione esterna, pulire le superfici di contatto, verificare lo zero e appoggiare le ganasce in modo squadrato sulle superfici previste. Una forza eccessiva, ganasce inclinate o contatto su una bava possono alterare la lettura. Mantenere coerente la posizione di contatto quando si confrontano parti successive.
Le ganasce interne introducono una geometria di contatto diversa. Fori piccoli, smussi e accessi limitati possono impedire loro di rappresentare la sezione richiesta del foro. Anche un asta di profondità appoggiata su un bordo irregolare può riferirsi alla superficie errata. Le linee guida Mitutoyo sui calibri trattano queste come attività di misurazione distinte, ciascuna con le proprie precauzioni. [2]
Se un foro determina un accoppiamento, scegliere un metodo che raggiunga la profondità specificata e sia adatto alla tolleranza — ad esempio un comparatore per fori appropriato, un micrometro interno o una strategia CMM. Non approvare l’intero foro sulla base di una lettura agevole effettuata all’imboccatura.
Micrometri: contatto controllato per una dimensione definita
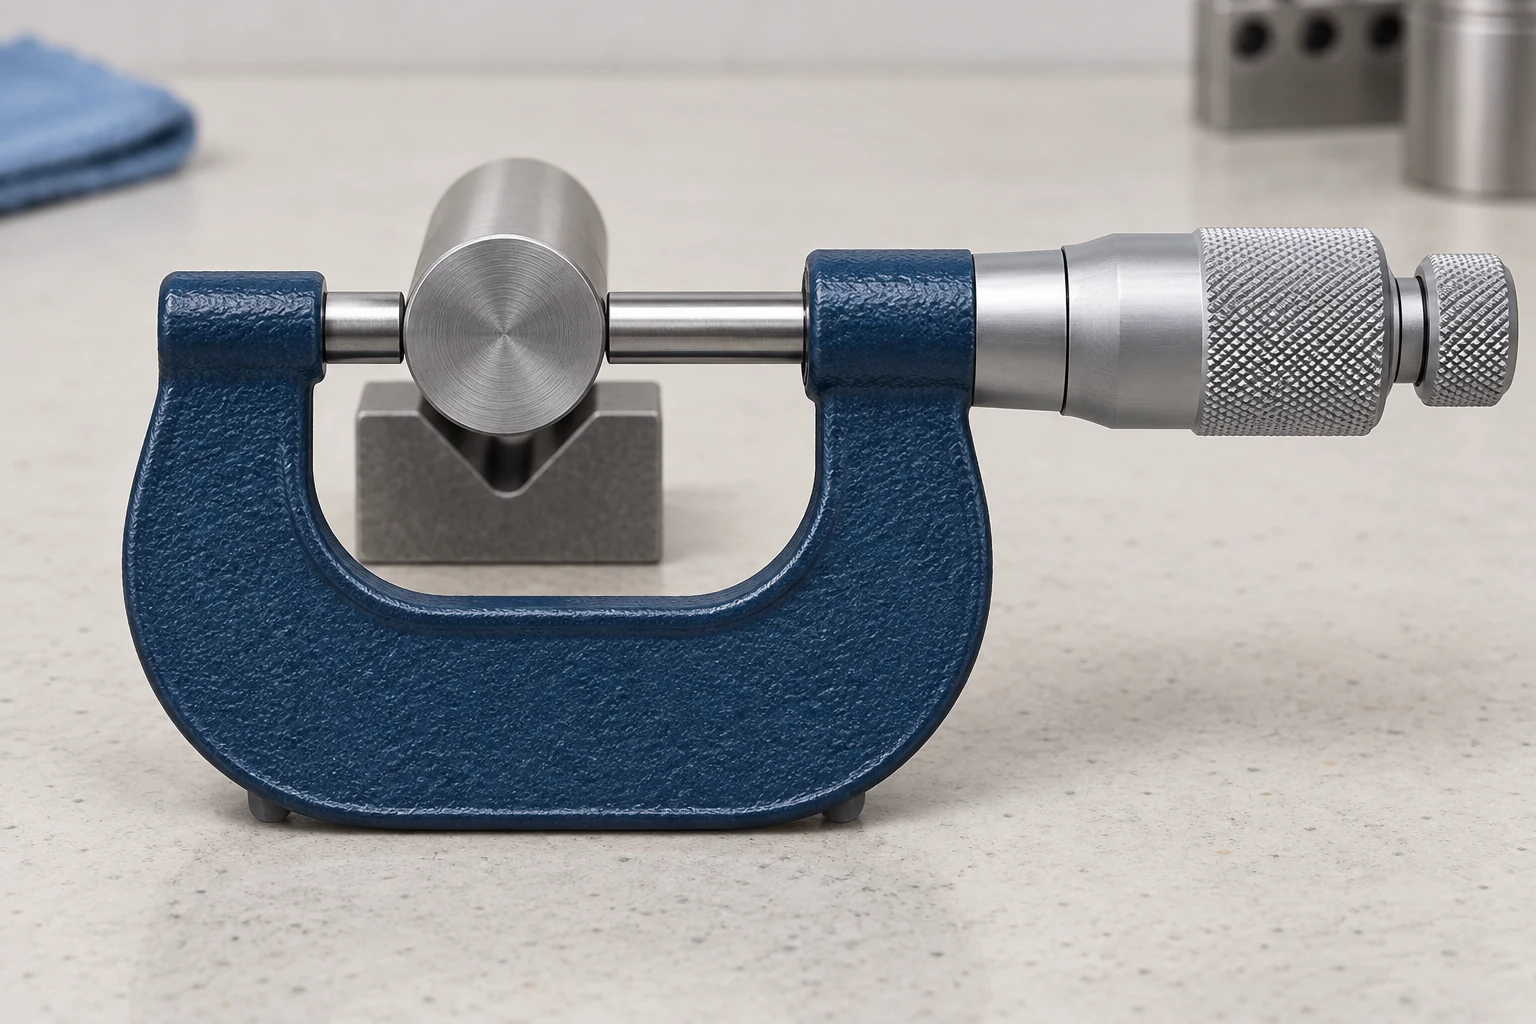
Un micrometro esterno posiziona una caratteristica tra una testa fissa e un mandrino. Con la gamma e le facce di misurazione corrette, è utile per verifiche ripetute di diametro albero o spessore. Un meccanismo a scatto o a attrito aiuta a controllare la forza di misurazione; utilizzare la tecnica specificata per lo strumento, anziché serrare fino a quando la lettura appare stabile. [3]
Su un albero, allineare l’asse di misurazione attraverso il diametro. Misurazioni effettuate in diverse posizioni assiali e orientamenti possono rivelare variazioni di dimensione che una singola lettura non coglierebbe. Tali letture non costituiscono una valutazione completa di rotondità o cilindricità. Una scanalatura, una spalla stretta o una superficie curva potrebbero richiedere facce di misurazione diverse.
Pareti sottili e materiali deformabili richiedono particolare attenzione alla forza di contatto e al supporto. Una lettura ripetibile su una caratteristica compressa potrebbe non descrivere la sua dimensione a riposo. Identificare inoltre il materiale e lo stadio di trattamento: un’interfaccia finita e rivestita rappresenta una condizione di misurazione diversa rispetto alla superficie prima del rivestimento. La guida ai materiali e alla progettazione collega tali scelte ai requisiti funzionali del componente.
CMM: le relazioni tra caratteristiche richiedono una strategia di misurazione
Una CMM registra punti ed elabora le caratteristiche a partire da essi. È utile quando un pattern di fori deve essere riferito ai riferimenti di quotatura del disegno, oppure quando più superfici devono essere valutate in un unico sistema di coordinate. Un numero maggiore di punti può migliorare la copertura, ma la loro collocazione e il metodo di valutazione sono determinanti.
Stabilire il sistema di riferimento in base ai requisiti di riferimento del disegno. Non sostituire la faccia più grande o più facile solo perché semplifica il caricamento. Il piano deve inoltre affrontare la qualifica della sonda, l’accessibilità dello stilo, il supporto del pezzo e le posizioni campionate. Punti sparsi possono non rilevare le variazioni locali di forma, mentre un serraggio eccessivo può deformare un pezzo flessibile. Le linee guida di ZEISS sugli errori di ispezione CMM discutono queste fonti di variabilità. [4]
Un’ispezione dimensionale standard con CMM non include automaticamente la rugosità superficiale. Questo requisito necessita di un metodo adeguato di misurazione della texture. Inoltre, un’etichetta CMM non risolve di per sé una controversia su una quota con tolleranza stretta: la strategia effettiva di misurazione e l’incertezza associata devono supportare la decisione.
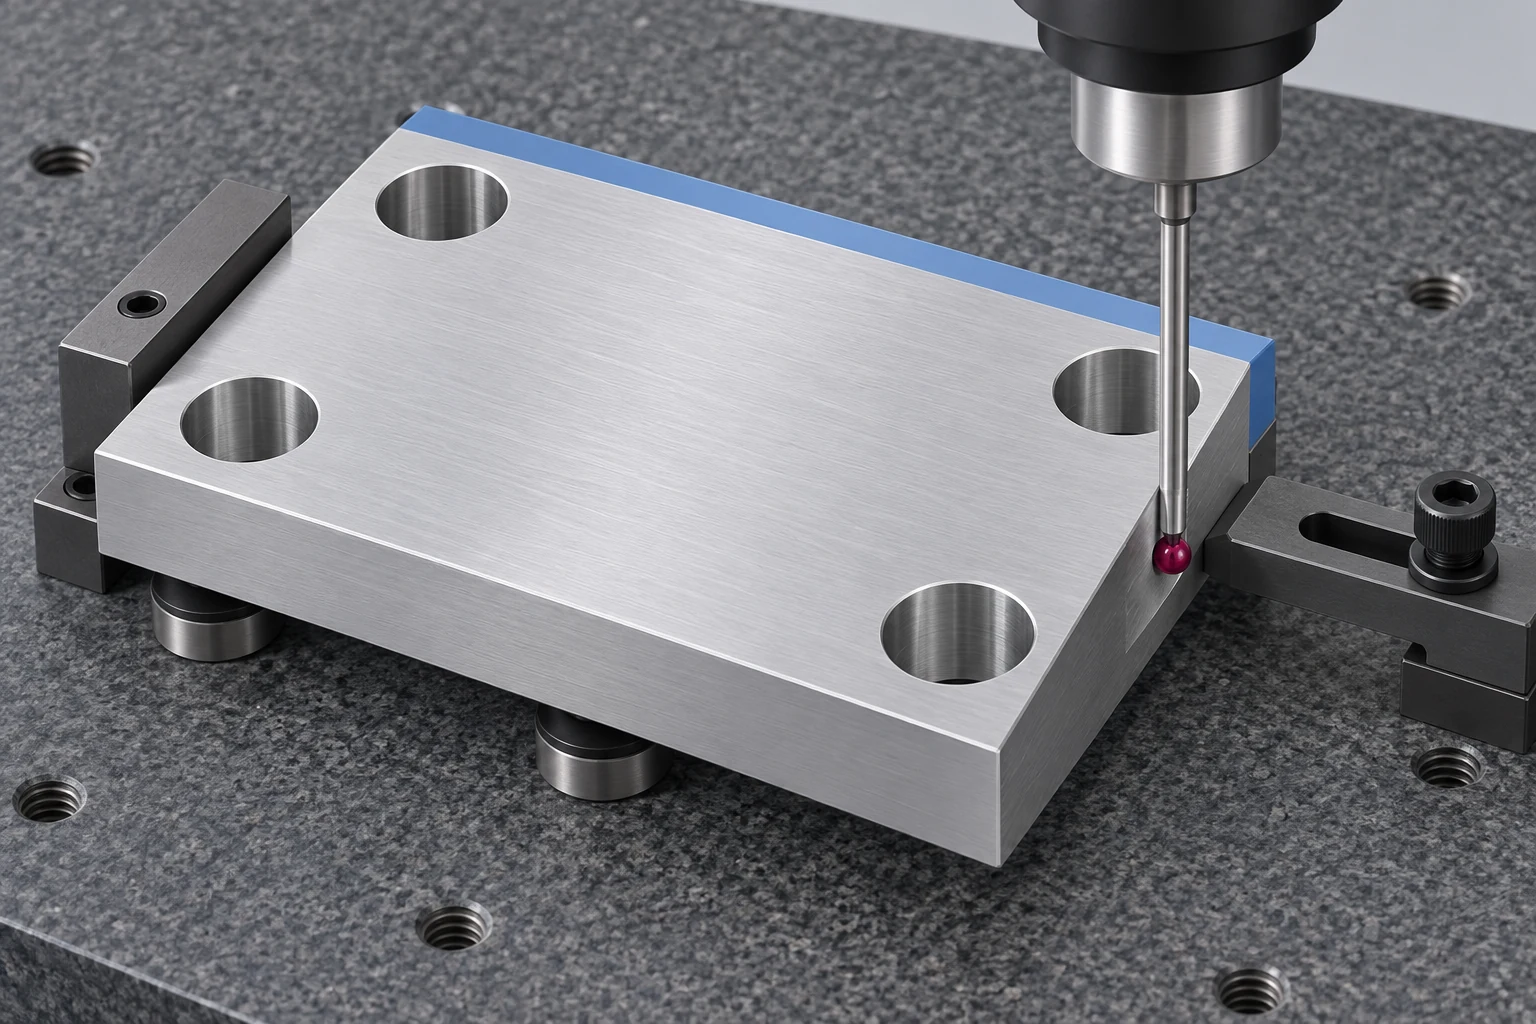
Trasformare il disegno di una piastra di fissaggio in un piano di ispezione
L’esempio seguente assegna il lavoro di ispezione per una piastra di fissaggio con quattro fori. Si tratta di un quadro di pianificazione: il disegno rilasciato fornisce i limiti, i riferimenti (datums) e la condizione applicabile. Il metodo deve comunque essere qualificato per ogni singolo requisito.
| Caratteristica | Metodo candidato | Definire prima di misurare | Ciò che questo controllo lascia aperto |
|---|---|---|---|
| Lunghezza e larghezza complessive | Calibro, se adeguato | Facce opposte; appoggio delle ganasce; posizioni di contatto | Posizione dei fori e forma della superficie |
| Spessore della piastra | Micrometro adeguato | Punti accessibili; forza di contatto; condizione libera o vincolata | Pianità dell’intera piastra |
| Diametro del foro | Calibro interno, micrometro interno o CMM | Profondità; orientamenti; metodo di impostazione o di rilevamento | Forma e posizione dei fori non campionati |
| Posizione del pattern di fori | Programma CMM adeguato | Riferimenti (datums) del disegno; campionamento delle caratteristiche; impostazioni di valutazione | Materiale, finitura e caratteristiche non riportate |
| Pianità della faccia di appoggio | Metodo adeguato per la forma o CMM | Supporto; copertura superficiale; valutazione | Rugosità superficiale |
Aggiungere la fase di ispezione, la frequenza e i documenti richiesti per ogni riga. Un piano utile indica la caratteristica verificata da uno strumento; un semplice elenco di attrezzature non soddisfa questo requisito. Il servizio di lavorazione CNC di precisione di VETCNC è il servizio correlato per una discussione specifica del disegno riguardo all’ambito di produzione e ispezione.
Collegare i controlli sul primo pezzo, i controlli in corso di lavorazione e i controlli finali
I controlli sul primo pezzo valutano l’output dell’impostazione prima di proseguire con la produzione. Devono coprire le caratteristiche influenzate da tale impostazione, comprese le relazioni create tra diverse operazioni. Un cambio utensile, un aggiustamento dell’offset o un evento di ricaricamento potrebbero richiedere nuovamente i controlli pertinenti.
I controlli in corso di lavorazione seguono le caratteristiche che possono variare man mano che la lavorazione prosegue. Ad esempio, un diametro dell’albero che deriva nel tempo potrebbe richiedere un’indagine sull’usura dell’utensile o sulla temperatura prima di regolare un offset. Il framework di controllo di processo di Renishaw distingue i controlli di impostazione, il monitoraggio attivo durante la lavorazione e i controlli successivi alla lavorazione. [5]
I controlli finali valutano lo stato di consegna specificato, compresi gli effetti rilevanti di eventuali trattamenti successivi. Definire la copertura dell’ispezione in base alla caratteristica e al rischio. Il NIST descrive il campionamento per accettazione come un metodo per decidere la destinazione di un lotto; esso non stabilisce la conformità di ogni singolo pezzo non misurato. [6]
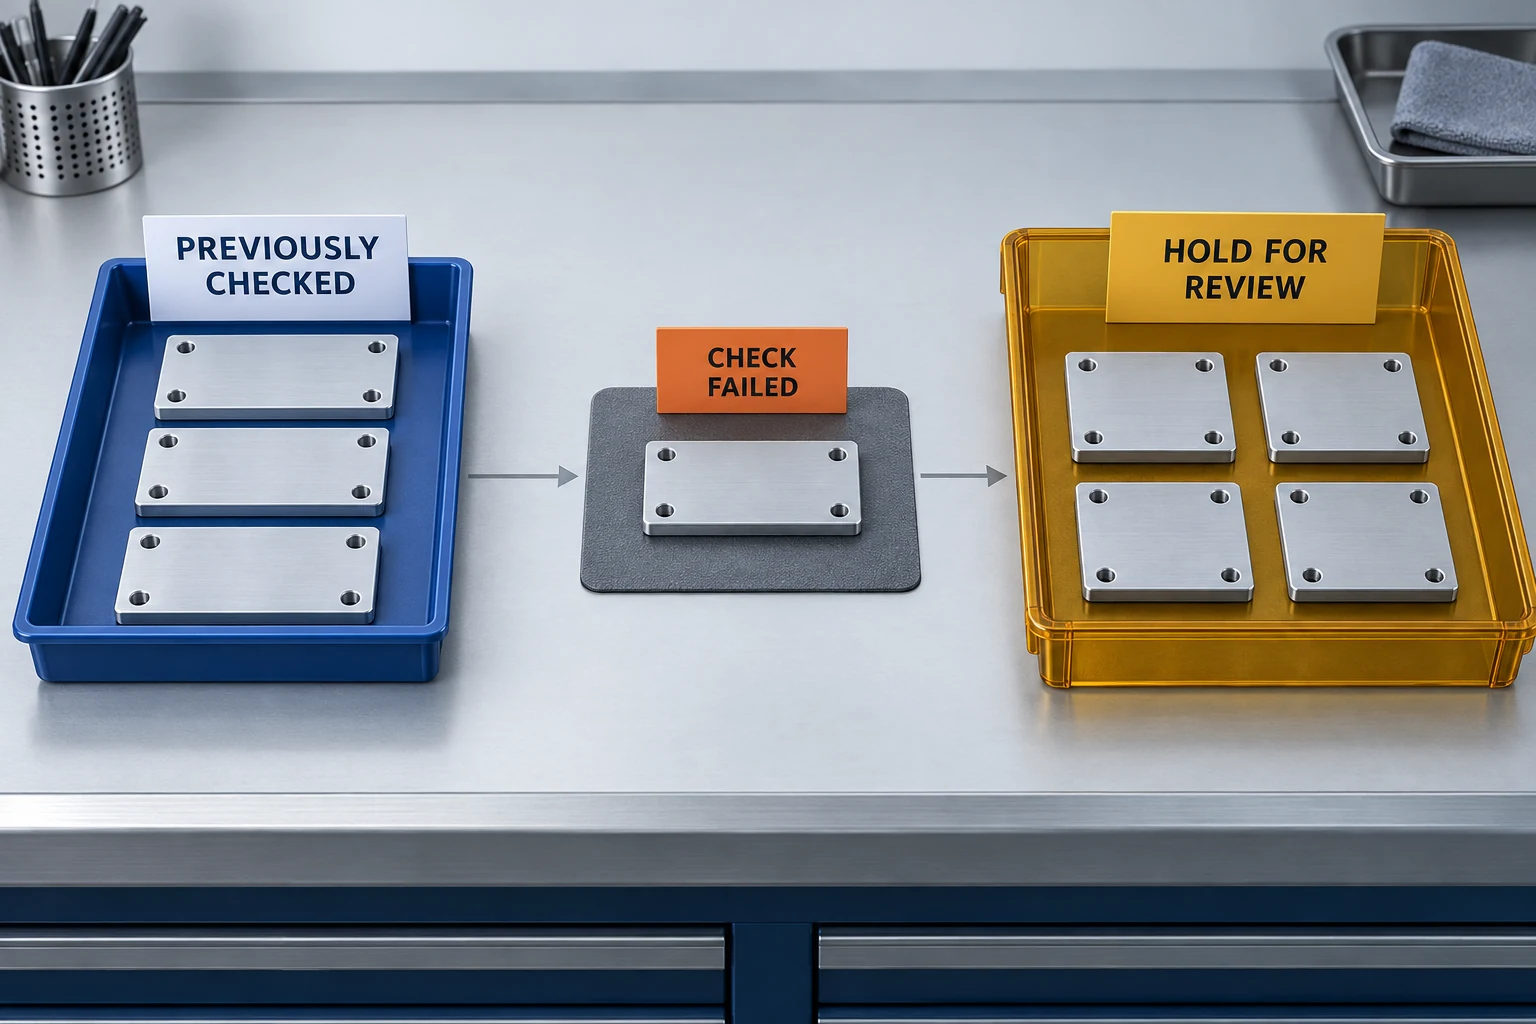
In caso di esito negativo di un controllo, identificare e isolare il materiale potenzialmente interessato mentre si indaga sulla causa. L’intervallo sospetto può estendersi anche a pezzi prodotti prima del controllo fallito; l’ultimo risultato accettabile registrato costituisce un elemento probatorio per tale indagine, non un’automatica autorizzazione alla conformità di tutti i pezzi prodotti successivamente.
Quando due strumenti forniscono risultati discordanti, confrontare i metodi utilizzati
Non mediare letture contrastanti né assumere che il CMM debba necessariamente essere corretto. Analizzare attentamente la differenza:
- Verificare che la quantità sia identica. Confrontare la caratteristica, le unità di misura, la revisione del disegno, la sezione, l’orientamento e la fase del trattamento. Un diametro misurato localmente con due punti e un diametro ottenuto tramite adattamento di coordinate campionate possono differire.
- Verificare l’impostazione fisica. Cercare contaminazioni, contatto con bave, differenze di temperatura, disallineamenti, vincoli meccanici e forza di misurazione.
- Verificare il sistema di misurazione. Esaminare lo stato dello strumento, le informazioni sulla taratura, i riferimenti di impostazione e il programma o la qualifica della sonda CMM.
- Definire la base di accettazione. Utilizzare il metodo qualificato e la regola decisionale concordata. Per letture vicine a un limite, tale regola determina come l’incertezza di misura influisce sulla decisione di conformità. [7]
Registrare dati sufficienti a ricostruire la decisione
Registrare il componente e la sua revisione, la caratteristica, il requisito, il risultato con le relative unità di misura, il metodo o il programma, la fase di misurazione, la copertura dell’ispezione e la disposizione. Includere le condizioni di setup rilevanti e la base di accettazione, ove necessario. La checklist per la richiesta di offerta (RFQ) di lavorazione CNC aiuta a integrare tali elementi nell’ordine, in modo che il rapporto risponda alle domande di ispezione concordate.
FAQ sull’ispezione CNC
Ogni componente CNC richiede necessariamente un’ispezione CMM?
No. Utilizzare metodi in grado di verificare le caratteristiche specificate con un’incertezza adeguata. Un diametro di albero facilmente accessibile può essere misurato con un micrometro; un insieme di fori riferito a un datum potrebbe giustificare l’uso di un CMM o di un sistema di misurazione dedicato idoneo. Definire la copertura separatamente dalla scelta dello strumento.
Un adesivo di taratura è sufficiente a dimostrare che una misurazione è affidabile?
No. Le informazioni sulla taratura devono essere pertinenti sia allo strumento sia al compito specifico, e la procedura di misurazione rimane comunque fondamentale. Il NIST definisce la tracciabilità attraverso una catena documentata di tarature con indicazione dei contributi all’incertezza; la sola tracciabilità non garantisce l’idoneità per una particolare misurazione. [8]
Una sonda montata sulla macchina può sostituire l’ispezione finale?
Solo quando il suo metodo e la sua copertura sono adeguati ai requisiti specificati di accettazione. Una sonda utilizzata per impostare gli offset o monitorare una caratteristica non verifica automaticamente tutte le caratteristiche del pezzo finito. Potrebbero comunque essere necessari controlli successivi a trattamenti ulteriori.
Cosa dovrebbe significare l’espressione «ispezione 100%» su un ordine?
Definire quali caratteristiche vengono controllate su ogni singolo pezzo, con quali metodi e in quale fase. Questa frase da sola non identifica le caratteristiche oggetto di verifica, non stabilisce l’affidabilità della misurazione e non sostituisce una regola di accettazione chiara.
Fonti tecniche
- NIST. Essentials of Expressing Measurement Uncertainty: Basic Definitions. Significant contributors to the measurement process.
- Mitutoyo. General Catalog, Section D: Calipers—Quick Guide to Precision Measuring Instruments. Contact geometry and measurement precautions.
- Mitutoyo. General Catalog, Section B: Micrometers. Measuring faces, applications and constant-force devices.
- ZEISS. Common CMM Inspection Errors and How to Reduce Them. Alignment, probing, support and measurement conditions.
- Renishaw. Transform Your Manufacturing, Productive Process Pyramid. Setup, in-process control and post-process monitoring.
- NIST/SEMATECH. Manuale statistico per l’ingegneria, 6.2.1: Che cos’è il campionamento per accettazione?
- Mitutoyo. Decision Rules, TAR, and TUR, EDU-15005A. Decision rules and measurement uncertainty; apply the requirements agreed for the task.
- NIST. Tracciabilità metrologica: domande frequenti e politica del NIST, §3.2.



