Tässä artikkelissa
Kahvakuulaimet, mikromitrit ja koordinaattimittakoneet vastaavat eri tarkastuskysymyksiin. Kahvakuulaimet kattavat useita helposti saavutettavia mittoja; mikromitrit soveltuvat määriteltyihin kosketusmittauksiin, kuten akselin halkaisijan tai paksuuden mittaamiseen; koordinaattimittakone (CMM) voi arvioida piirteiden sijaintia ja geometrisia suhteita. Oikea valinta riippuu mitattavasta ominaisuudesta, saavutettavuudesta ja mittausepävarmuudesta – ei mittalaitteen hinnasta tai näytön numeroiden määrästä.
CNC:n laadunvalvonta yhdistää kyseisen valinnan tuotantoprosessiin. Ensimmäisen osan tarkastus vahvistaa asennuksen tuloksen, välitarkastukset havaitsevat muutoksia ja lopputarkastus varmistaa vaaditun valmiin tilan. Jokaisessa vaiheessa on määriteltävä ominaisuus, menetelmä ja toiminta odottamattoman tuloksen tapauksessa.
Määritä ominaisuus ennen mittalaitteen valintaa
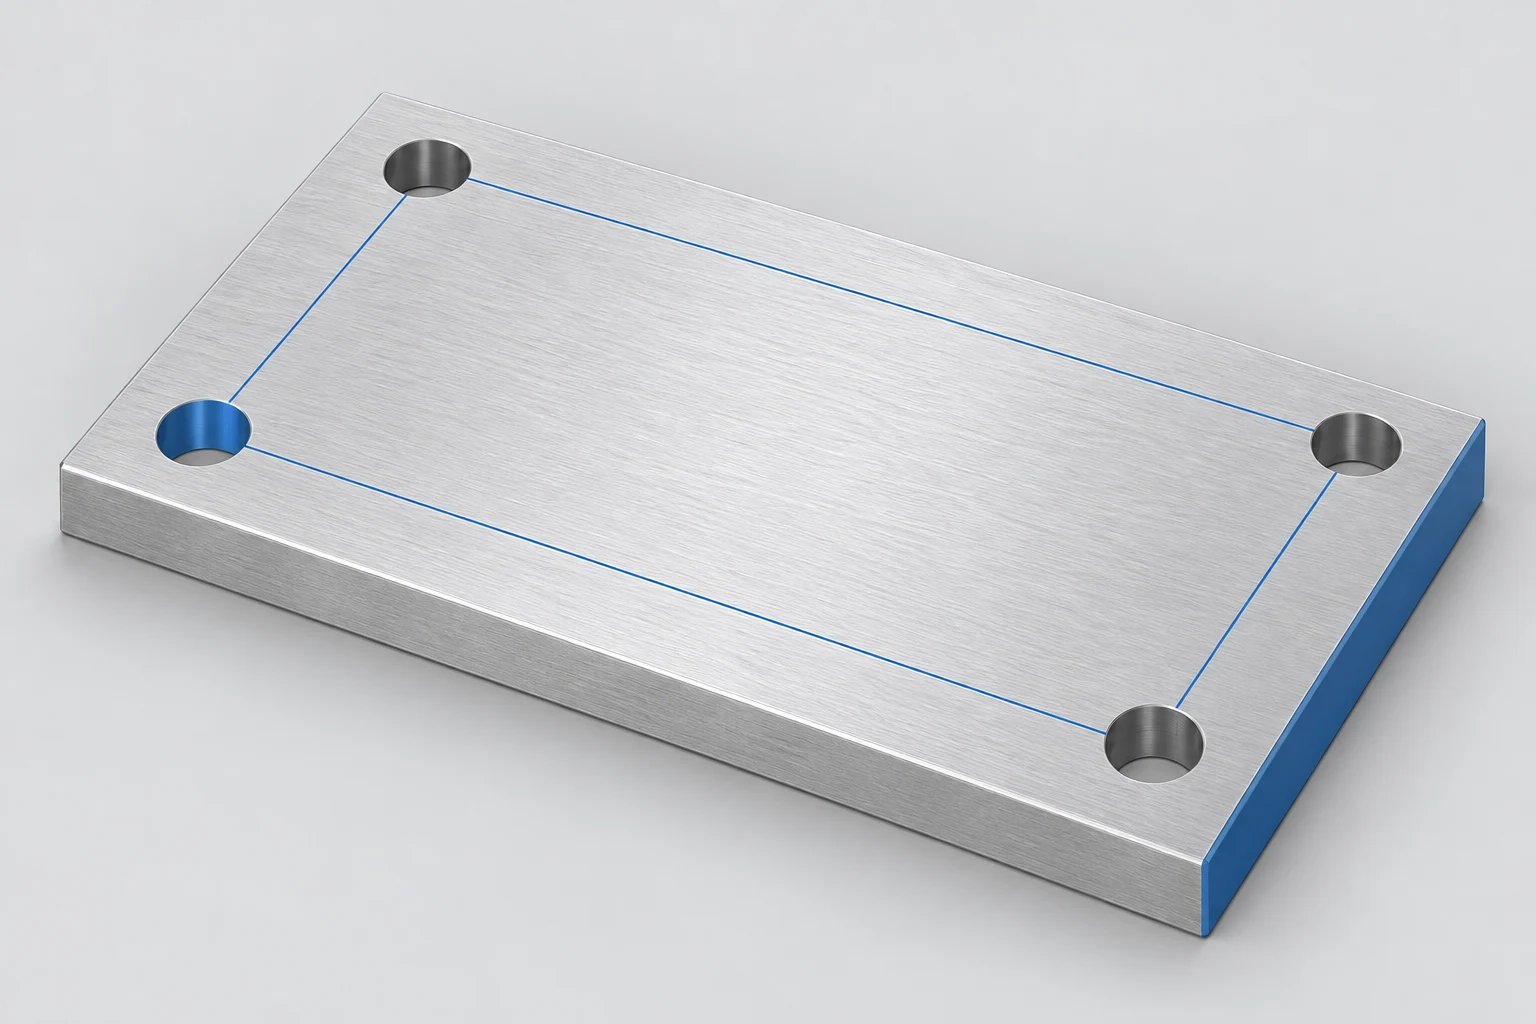
Ota esimerkiksi kiinnityslevy, jossa on neljä reikää. Sen ulkoinen pituus, reikien halkaisijat ja reikäkuvion sijainti ovat erillisiä kysymyksiä. Mittaus levyn poikki ei voi määrittää reikien sijaintia. Samoin halkaisijan mittaus ei kuvaa täysin porauksen muotoa sen syvyyden suunnassa.
Aloita julkaistusta piirroksesta: tunnista ominaisuus, rajat, yksiköt, mittauspisteiden viittaukset ja ehto, jossa vaatimus pätee. Laajemman piirros–tuotanto-sarjan kontekstissa CNC-koneistuksen perusteet -opas tarjoaa taustatiedot.
Kysy sitten, pystyykö menetelmä saavuttamaan määritellyt pinnat ja erottelemaan hyväksyttävän vaihtelun mittausvaihtelusta. Resoluutio on pienin näytössä ilmoitettu lisäys. Tarkkuus liittyy lähellä olemista todellista arvoa; mittausepävarmuus kuvailee tulokseen liittyvää epävarmuutta. Pelkkä tarkka näyttö ei takaa tarkkuutta eikä riittävän pientä epävarmuutta. Arviointiin sisältyvät merkittävät tekijät mittalaitteesta, käyttäjästä, asennuksesta ja ympäristöstä. [1]
Vasaramit: monikäyttöiset tarkastukset kosketusrajoituksin.
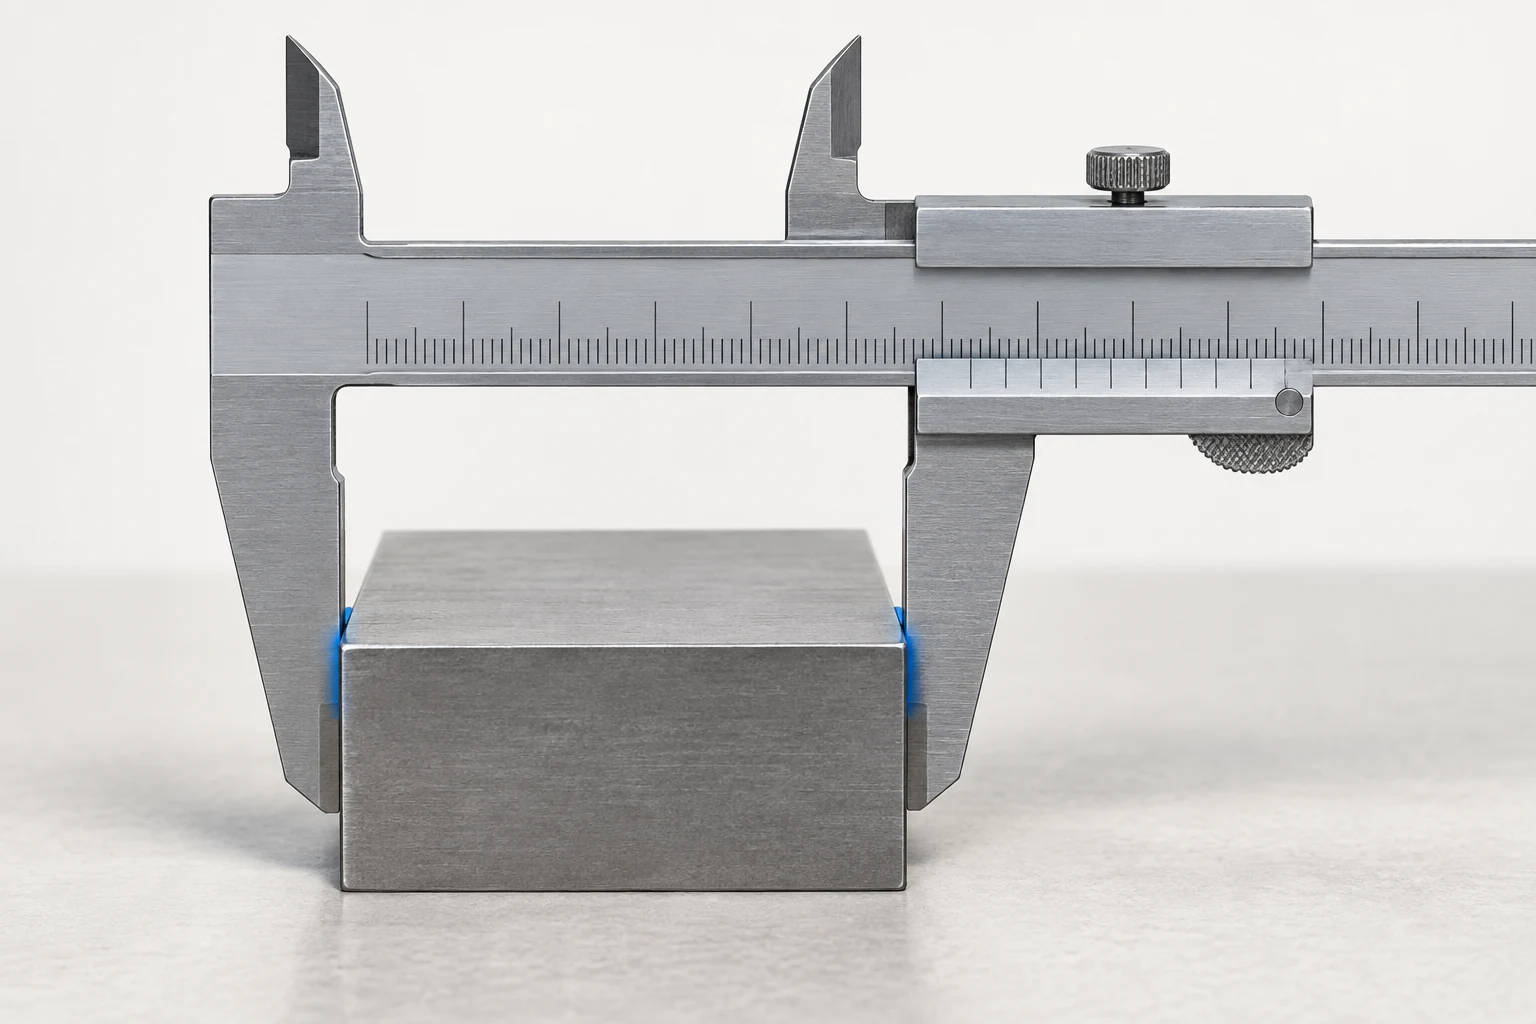
Sopiva vasarami voi mitata ulkomitat, saavutettavissa olevat sisämitat, portaat ja syvyydet käyttäen vastaavia mittauspintoja. Sen monikäyttöisyys on hyödyllinen esimerkiksi levyyn kohdistuvan kokonaismittausalueen tai ei-kriittisen portaan tarkastuksessa. Sen riittävyys hyväksyntään riippuu edelleen tarkasteltavasta tarkkuusvaatimuksesta ja mittausmenetelmästä.
Ulkomitattaessa puhdista kosketuspinnat, tarkista nollakohta ja aseta leuat tiukasti vasten tarkoitettuja pintoja. Liiallinen voima, vinossa olevat leuat tai jäysteen kautta tapahtuva kosketus voivat muuttaa lukemaa. Pidä kosketuspaikka yhtenäisenä vertailtaessa peräkkäisiä osia.
Sisäleuat tuovat mukanaan erilaisen kosketusgeometrian. Pienet reiät, kärkikulmat ja rajoitettu pääsy voivat estää niitä edustamasta vaadittua poraosaa. Syvyysmittatanko, joka nojaa epätasaiseen reunaan, voi myös viitata väärään pintaan. Mitutoyon vasaramiohjeet käsittelevät näitä erillisinä mittauskäytäntöinä, joille on omat varotoimenpiteensä. [2]
Jos pora määrittää sovitusmitan, valitse menetelmä, joka saavuttaa sen määritellyn syvyyden ja sopii tarkkuusvaatimukseen – esimerkiksi sopiva poramitta, sisäinen mikrometri tai CMM-strategia. Älä hyväksy koko poraa vain helposti saatavasta lukemasta sen suusta.
Mikromitit: ohjattu kosketus määriteltyyn mitaan.
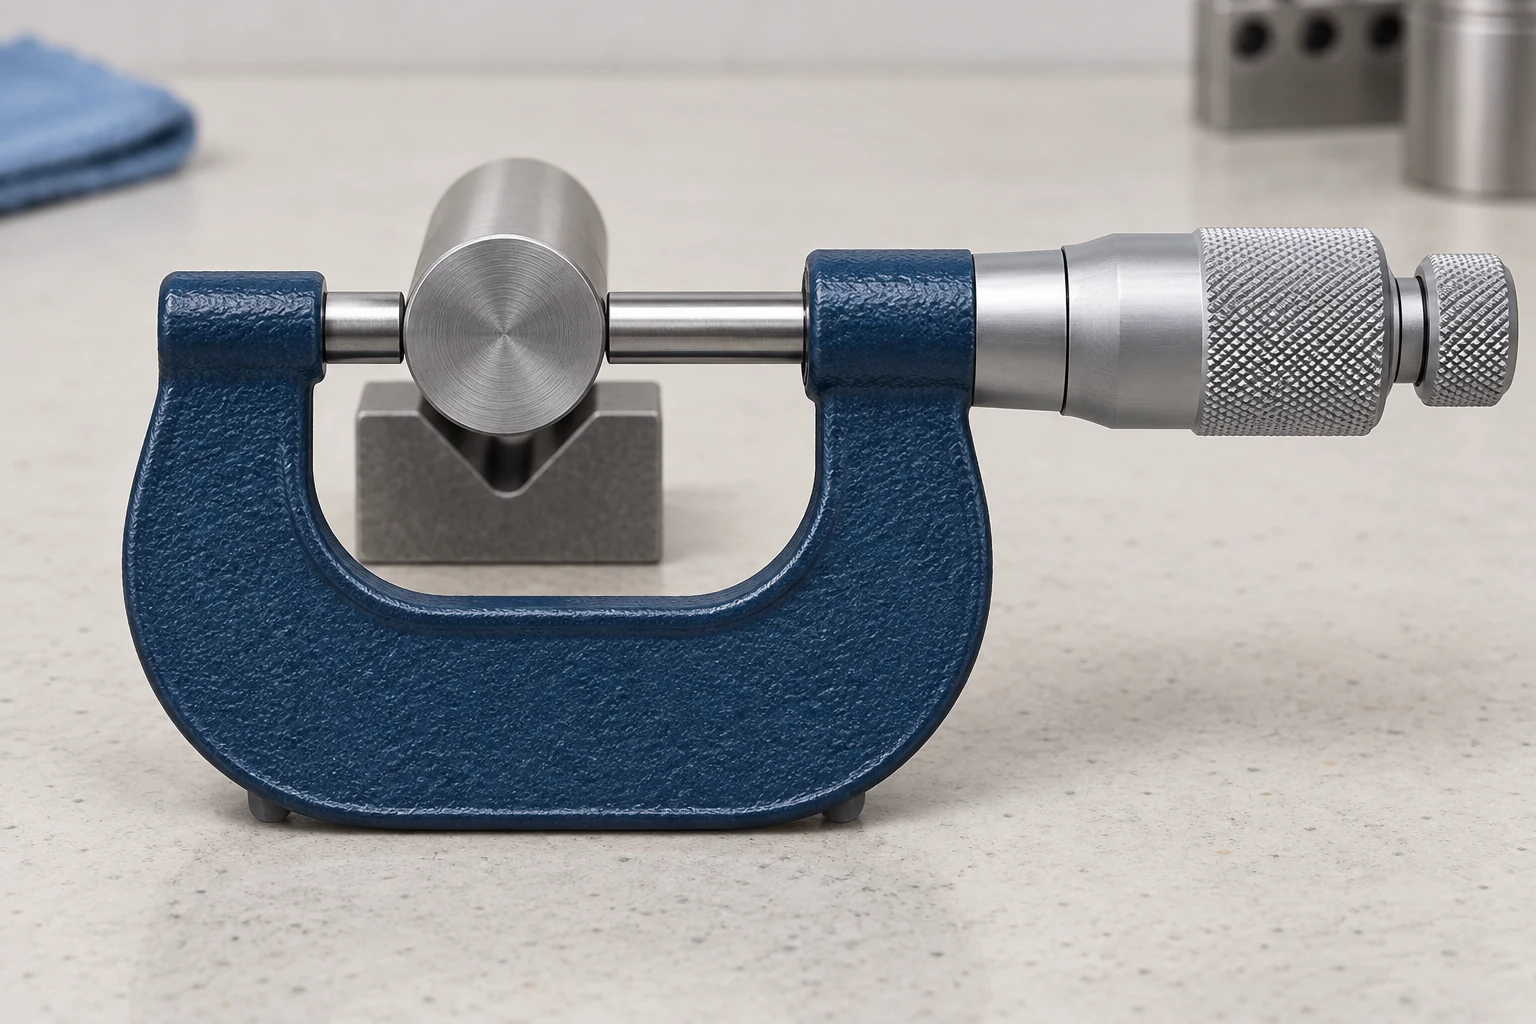
Ulkomittarilla mitattava kappale sijoitetaan ankkurin ja akselin väliin. Oikealla mittausalueella ja mittauspintojen valinnalla se soveltuu toistettaviin akselin halkaisijan tai paksuuden tarkistuksiin. Ratchet- tai kitkamekanismi auttaa säätämään mittausvoimaa; käytä mittarin määriteltyä menetelmää eikä kiristä sitä, kunnes lukema vaikuttaa vakautuvan. [3]
Akselilla mittausakseli on suunnattava halkaisijan yli. Mittaukset useissa aksiaalisissa paikoissa ja orientaatioissa voivat paljastaa koon vaihtelua, jota yksi mittaus ei havaitse. Nämä mittaukset eivät muodosta täydellistä pyöreyden tai sylindrisyyden arviointia. Ura, kapea kantopinta tai kaareva pinta saattavat vaatia erilaisia mittauspintoja.
Ohuet seinämät ja taipuisat materiaalit vaativat erityistä huomiota kosketusvoimaan ja tukeen. Toistettava lukema puristetussa kohteessa ei välttämättä kuvaile sen kokoa vapautettuna tilassa. Tunnista myös materiaali ja käsittelyvaihe: valmis, pinnoitettu liitospinta on eri mittausolosuhde kuin pinta ennen pinnoitusta. Materiaalit ja suunnittelun opas yhdistää nämä valinnat osan toiminnallisiihin vaatimuksiin.
CMM:t: ominaisuuksien väliset suhteet vaativat mittausstrategian
CMM tallentaa pisteitä ja arvioi niistä ominaisuuksia. Se on hyödyllinen, kun reikäkuvio on sidottava piirustuksen viitepisteisiin tai kun useita pintoja on arvioitava yhdessä koordinaatistossa. Enemmän pisteitä voi parantaa kattavuutta, mutta niiden sijoittelu ja arviointimenetelmä ovat ratkaisevia.
Viitesysteemi on perustettava piirustuksen viitepistevaatimuksista. Älä korvaa viitepintaa pelkästään suurimmalla tai helpoimmin asennettavalla pinnalla vain siksi, että se yksinkertaistaa osan asennusta. Suunnitelman on myös käsiteltävä tukipisteen kalibrointi, tukipisteen pääsy, osan tuki ja otettavat mittauspaikat. Harvat mittauspisteet voivat jättää huomioimatta paikallisen muotoiluvaihtelun, kun taas liiallinen kiinnitys voi vääntää taipuisaa osaa. ZEISS:n ohjeet CMM-tarkastusvirheistä käsittelevät näitä vaihtelun lähteitä. [4]
Standardimittauskoordinaattimitan (CMM) avulla ei mitata pinnankarheutta. Tämä vaatimus edellyttää sopivaa pintatekstuurin mittausmenetelmää. Lisäksi CMM:n antama mittatulos ei ratkaise tarkkaa mitoituksen erimielisyyttä: päätökseen on tuettava todellinen mittausstrategia ja mittausepävarmuus.
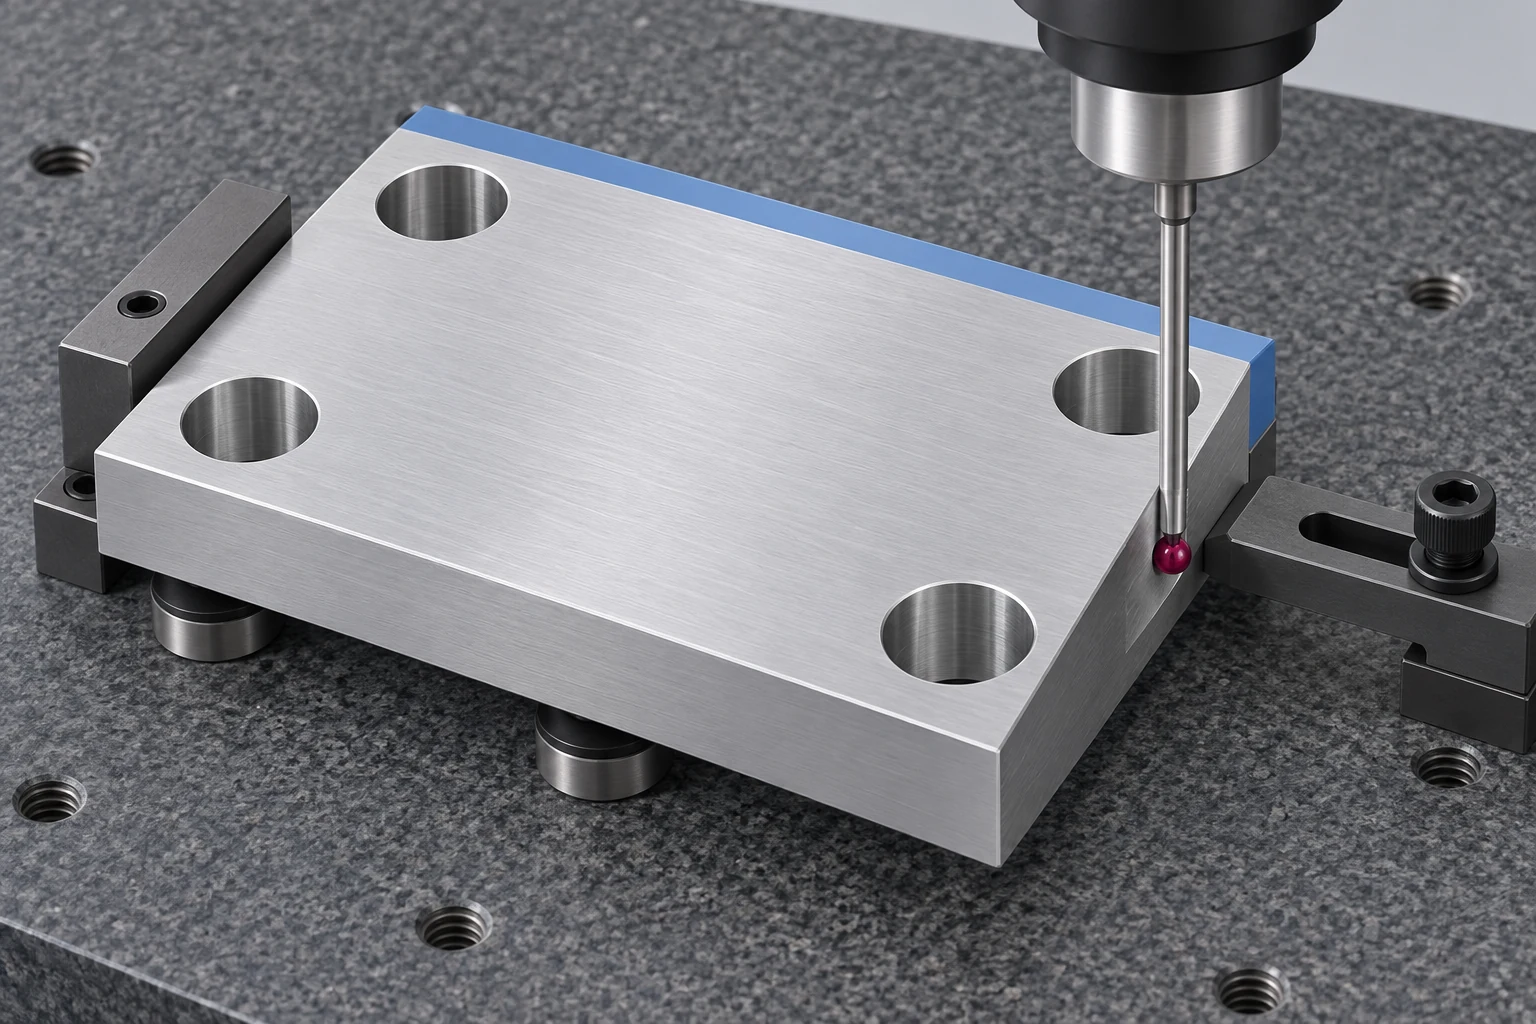
Muunna kiinnityslevyn piirustus tarkastussuunnitelmaksi
Seuraava esimerkki määrittelee tarkastustehtävät nelireiäiselle kiinnityslevylle. Kyseessä on suunnittelukehys: hyväksytty piirustus määrittelee rajat, mittauspisteet ja sovellettavat ehdot. Menetelmän edelleen täytyy olla pätevä jokaiselle vaatimukselle.
| Mittauskohde | Ehdokasmenetelmä | Määritä ennen mittauksen aloittamista | Mitä tämä tarkastus jättää avoimeksi |
|---|---|---|---|
| Kokonaispituus ja -leveys | Kaliiperi, jos riittävä | Vastakkaiset pinnat; kiinnityskampaan asettuminen; kosketusasemat | Reiän sijainti ja pinnan muoto |
| Levyn paksuus | Sopiva mikrometrimitattava | Saavutettavat mittauspisteet; kosketusvoima; vapaa tai rajoitettu tila | Levyn tasaisuus |
| Reiän halkaisija | Porakaliperi, sisäinen mikrometri tai CMM | Syvyys; orientaatiot; asettelu- tai tarkastusmenetelmä | Otantaan ottamaton muoto ja reiän sijainti |
| Reikäkuvion sijainti | Sopiva CMM-ohjelma | Piirustuksen mittauspisteet; ominaisuuksien otanta; arviointiasetukset | Materiaali, pinnankäsittely ja ilmoittamattomat ominaisuudet |
| Asennuspinnan tasaisuus | Sopiva muoto- tai CMM-menetelmä | Tukipinta; pintakattavuus; arviointi | Pinnankarheus |
Lisää tarkastusvaihe, tarkastusten taajuus ja vaadittavat tallennukset jokaiselle riville. Hyödyllinen suunnitelma nimetään se ominaisuus, jonka mittalaite varmistaa; pelkkä laiteluettelo ei täytä tätä vaatimusta. VETCNC:n tarkkuuden CNC-koneistuspalvelu on liittyvä palvelu piirustukseen perustuvaa valmistus- ja tarkastusalueen keskustelua varten.
Yhdistä ensimmäisen osan tarkastukset, prosessin aikaiset tarkastukset ja lopputarkastukset
Ensimmäisen osan tarkastukset arvioivat asennuksen tulosta ennen lisävalmistusta. Niiden tulisi kattaa kyseisen asennuksen vaikutuksesta syntyneet ominaisuudet, mukaan lukien eri toimenpiteiden välillä muodostuvat suhteet. Työkalun vaihto, siirtymän säätö tai uudelleenlataustapahtuma saattaa edellyttää kyseisten tarkastusten toistamista.
Prosessin aikaiset tarkastukset seuraavat ominaisuuksia, jotka voivat muuttua leikkaamisen jatkuessa. Esimerkiksi hajaantuvan akselin halkaisija saattaa edellyttää työkalun kulumisen tai lämpötilan tutkimista ennen siirtymän säätöä. Renishaw’n prosessinohjauskehystä käytetään asennustarkastusten, aktiivisen seurannan koneistuksen aikana sekä tarkastusten suorittamiseen koneistuksen jälkeen. [5]
Lopputarkastukset arvioivat määritellyn toimitusehdon, mukaan lukien myöhempänä käsittelynä aiheutuvat merkitykselliset vaikutukset. Määrittele tarkastuskattavuus ominaisuuden ja riskin perusteella. NIST kuvailee hyväksyntäotantaa menetelmänä, jolla päätetään erän kohtalo; se ei vahvista jokaista mittoja ottamatta jäänyttä osaa vastaavan vaatimuksia. [6]
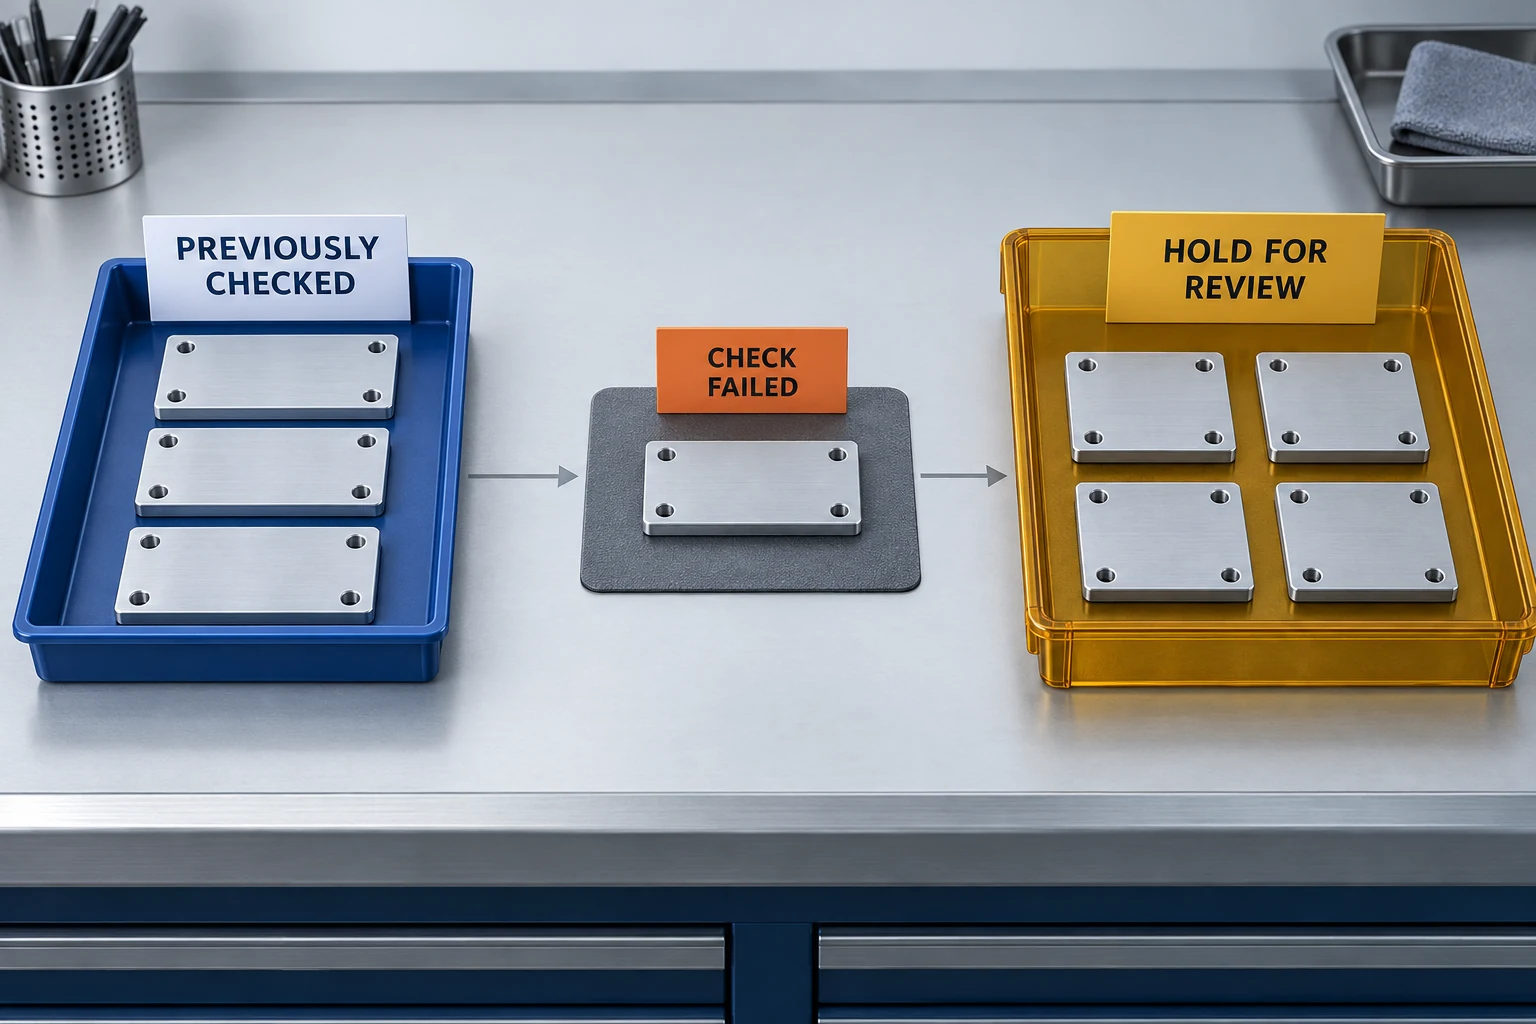
Jos tarkastus epäonnistuu, tunnista ja erota mahdollisesti vaikutettu materiaali, kunnes syyä tutkitaan. Epäluotettava aikaväli voi ulottua takaisin epäonnistuneen tarkastuksen taakse; viimeisin kirjattu hyväksytty tulos toimii todisteena kyseisessä tutkimuksessa, mutta se ei automaattisesti vahvista kaikkien sen jälkeen valmistettujen osien hyväksyttävyyttä.
Kun kaksi mittalaitetta antaa ristiriitaisia tuloksia, vertaa mittausmenetelmiä
Älä keskitä ristiriitaisia mittausarvoja eikä oleta, että CMM:n on oltava oikeassa. Selvitä eroa:
- Vahvista sama määrä. Vertaa ominaisuutta, yksiköitä, piirustuksen revisiota, osiota, orientaatiota ja käsittelyvaihetta. Paikallinen kahden pisteen välinen halkaisija ja otettujen koordinaattien perusteella sovitettu halkaisija voivat poiketa toisistaan.
- Tarkista fyysinen asennus. Etsi saastumia, jäysteiden kosketusta, lämpötilaeroja, vinoutumaa, kiinnitystä ja mittausvoimaa.
- Tarkista mittausjärjestelmä. Tarkista laitteen kunto, kalibrointitiedot, asetustukipisteet sekä CMM-ohjelma tai tukipistekalibrointi.
- Selvitä hyväksyntäperusta. Käytä kelpaavaa menetelmää ja sovittua päätössääntöä. Mittausarvojen ollessa rajan lähellä kyseinen sääntö määrittää, miten mittausepävarmuus vaikuttaa vaatimukset täyttävyyteen liittyvään päätökseen. [7]
Mitä tulee merkitä tarkastusraporttiin
Tallenna osan tunnus ja versio, ominaisuus, vaatimus, tulos yksiköineen, menetelmä tai ohjelma, mittausvaihe, tarkastuksen kattavuus ja käsittelemistapa. Sisällytä tarvittaessa merkitykselliset asennusehdot ja hyväksyntäperusta. CNC-koneistuksen tarjouspyyntölistaus (RFQ) auttaa siirtämään nämä toimitukset tilaukseen, jotta raportti vastaa sovittuja tarkastuskysymyksiä.
CNC-tarkastuksen usein kysytyt kysymykset
Tarvitseeko jokainen CNC-osan mittaus koordinaattimittakoneella (CMM)?
Ei. Käytä menetelmiä, joilla voidaan varmistaa määritellyt ominaisuudet sopivalla epävarmuudella. Saavutettavan akselin halkaisija voi soveltua mikrometrin käyttöön; tukipinnan suhteen määritelty reikäkuvio voi perustella koordinaattimittakoneen (CMM) tai sopivan erikoismitattavan käytön. Määrittele mittausalue erikseen mittalaitteen valinnasta.
Onko kalibrointietiketti riittävä todiste siitä, että mittaus on luotettava?
Ei. Kalibrointitiedon on oltava relevantti kyseiselle mittalaitteelle ja tehtävälle, ja mittausmenetelmä on edelleen merkityksellinen. NIST määrittelee jäljitettävyyden dokumentoidun kalibrointiketjun kautta epävarmuusosuuksien kanssa; pelkkä jäljitettävyys ei takaa soveltuvuutta tiettyyn mittaukseen. [8]
Voiko koneessa oleva tarkastusanturi korvata lopullisen tarkastuksen?
Vain siinä tapauksessa, että sen menetelmä ja kattavuus ovat sopivia määritellyille hyväksyntävaatimuksille. Mittausnäppäintä, jota käytetään työkalun nollakohtien asettamiseen tai ominaisuuden seurantaan, ei voida käyttää kaikkien valmiiden mittauskohteiden tarkistamiseen. Myös myöhempänä käsittelyn jälkeen suoritettavia tarkistuksia saattaa edelleen vaadita.
Mitä tarkoittaa “100 %:n tarkastus” tilauksessa?
Määrittele, mitkä ominaisuudet tarkastetaan jokaisesta osasta, millä menetelmillä ja missä vaiheessa. Pelkkä ilmaisu ei tunnista kattavia piirteitä, ei vahvista mittauksen luotettavuutta eikä korvaa selkeää hyväksyntäsääntöä.
Tekniset lähteet
- NIST. Mittausepävarmuuden ilmaisemisen perusteet: Perusmääritelmät. Merkittäviä tekijöitä mittausprosessissa.
- Mitutoyo. Yleiskatalogi, osa D: Mittanauhat – Nopea opas tarkkuusmittauslaitteisiin. Kontaktigeometria ja mittauksen varotoimet.
- Mitutoyo. Yleiskatalogi, osa B: Mikrometrimitat. Mittauspinnat, sovellukset ja vakiovoimaiset laitteet.
- ZEISS. Yleisiä CMM-mittausvirheitä ja niiden vähentämistä. Tasoitus, taktointi, tuenta ja mittausolosuhteet.
- Renishaw. Muunna valmistustasi, tuottavuuden prosessipyramidi. Asettelu, prosessin aikainen valvonta ja prosessin jälkeinen seuranta.
- NIST/SEMATECH. Engineering Statistics Handbook, 6.2.1: Mikä on hyväksyntäotantakoe?
- Mitutoyo. Päätössäännöt, TAR ja TUR, EDU-15005A. Päätössäännöt ja mittausepävarmuus; sovelletaan tehtävälle sovittuja vaatimuksia.
- NIST. Metrologinen jäljitettävyys: Usein kysytyt kysymykset ja NIST:n politiikka, §3.2.



