Nesta página
CNC ferramentas e fixação formam a ligação entre o movimento da máquina e a peça acabada. As ferramentas de corte removem material; os porta-ferramentas conectam-nas à máquina; a fixação posiciona, apoia e restringe a peça. Mesmo uma fresa adequada pode produzir um resultado insatisfatório se seu porta-ferramenta for excessivamente volumoso para alcançar a característica desejada, se a peça se mover sob carga ou se os cavacos impedirem seu assentamento correto.
A escolha prática, portanto, é uma montagem completa. Este guia explica como avaliar essa montagem, comparar métodos comuns de fixação e relacionar as condições de corte com o acesso e a inspeção. Destina-se a engenheiros e compradores que discutem uma rota de fabricação proposta, bem como a leitores que desejam compreender por que a mesma máquina pode exigir ferramentas diferentes para peças distintas.
O que deve fazer parte de um sistema de ferramentas CNC?
“Ferramentas” pode significar apenas as ferramentas de corte ou um conjunto mais amplo de equipamentos produtivos. Em uma cotação, pergunte exatamente o que o termo inclui. Uma pastilha substituível, uma ferramenta de forma personalizada, um par de mandíbulas usinadas e um dispositivo de fixação dedicado são compras distintas, com implicações diferentes quanto à substituição e reutilização.
Analise as conexões na ordem sequencial: eixo porta-ferramenta ou torreta da máquina, porta-ferramenta, aresta de corte, peça, dispositivo de fixação e mesa da máquina ou eixo de trabalho. Cada conexão deve garantir o ajuste, o acesso e a resistência às forças de corte exigidos. A medição, por sua vez, verifica se as características resultantes atendem ao desenho técnico. Nem uma fresa cara nem uma especificação de máquina de alta precisão definem o desempenho de toda essa cadeia.
Comece pela característica e pela operação de corte
Um rebaixo, um furo broqueado e um diâmetro externo torneado exigem ações de corte diferentes. Na fresagem convencional, a fresa gira; no torneamento convencional, a peça gira contra uma ferramenta fixada na torreta. Máquinas com ferramentas motorizadas podem combinar operações, mas cada ferramenta individual ainda deve ser adequada ao tipo de corte. Nossa explicação de como funciona a fresagem CNC detalha mais profundamente o movimento de fresagem.
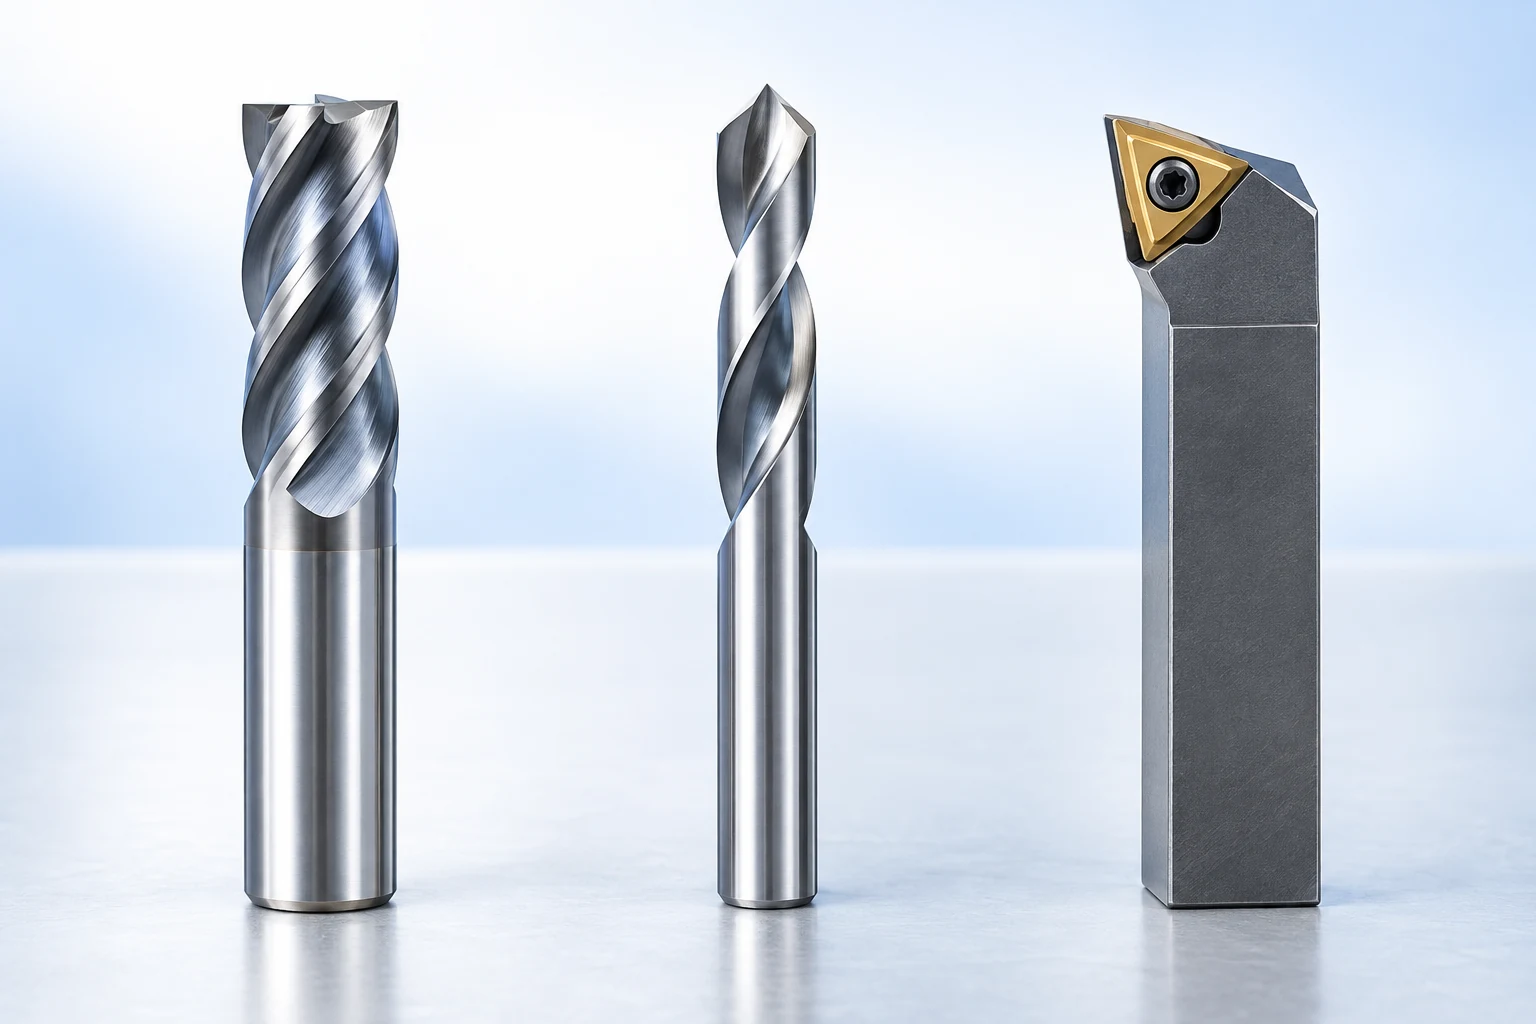
Para fresamento, distinga o perfil da ponta, o diâmetro de corte, o arranjo de canais (flutes) e o comprimento útil de corte. Um perfil de ponta quadrada e uma ponta esférica geram geometrias de contato diferentes. Os canais também fornecem espaço para as aparas, portanto, adicionar arestas de corte não é automaticamente uma melhoria. A Anatomia de um Fresa da Harvey Performance explica essas características distintas. [1]
A designação do material e sua condição pertencem a essa decisão. A simples menção de “aço” é insuficiente para determinar se uma fresa ou uma pastilha é adequada. A operação, a liga e a dureza ou condição de tratamento térmico influenciam as orientações aplicáveis quanto à ferramenta. Para uma pastilha de torneamento, forma, classe (grade), quebra-cavaco e raio de nariz devem funcionar em conjunto; uma geometria de acabamento não deve ser assumida como adequada para um corte interrompido pesado apenas porque se encaixa no porta-ferramenta. [2]
Uma comparação útil inicial é um grande rebaixo com um pequeno canto interno. Uma fresa maior pode remover eficientemente o material aberto, enquanto uma ferramenta menor é necessária para acabar o canto. Selecionar a ferramenta menor para todas as passadas pode resolver o problema de acesso, mas à custa de uma trajetória de desbaste menos eficiente. Selecionar apenas a ferramenta maior deixa o canto inacabado. É por isso que uma lista de ferramentas deve identificar a função de cada fresa, em vez de simplesmente listar seus diâmetros.
A profundidade acrescenta outra restrição. A ferramenta deve alcançar a superfície exigida sem que sua haste não cortante atrite contra uma parede adjacente. Aumentar o comprimento total não garante esse afastamento. Avalie a parte cortante e qualquer região aliviada (relieved neck) em relação à geometria da peça durante toda a aproximação e retirada, incluindo o material remanescente antes do acabamento.
Verifique o porta-ferramenta, o alcance e a interface com a máquina
O porta-ferramenta tem duas funções distintas: conectar-se à máquina e segurar a ferramenta de corte. CAT, BT e HSK descrevem famílias de interfaces no lado da máquina; mandris de bucha, hidráulicos, por contração térmica e mandris mecânicos para fresamento descrevem diferentes arranjos de fixação da ferramenta. Um diâmetro de haste compatível isoladamente não garante a compatibilidade. A interface do eixo-árvore, os componentes de retenção, quando aplicáveis, o diâmetro da haste da ferramenta e os limites de montagem devem obedecer às especificações relevantes da máquina e do porta-ferramenta. [3]
Escolha a montagem com base nos requisitos de acesso à característica. A fresa pode alcançar o fundo de um rebaixo, enquanto o porta-ferramenta colidiria com sua borda. Alongar a fresa pode criar folga, mas também altera a rigidez e o comportamento vibratório da montagem. As orientações de fresagem da Sandvik Coromant priorizam montagens curtas e rígidas e consideram a máquina, o dispositivo de fixação e a peça como possíveis fontes de vibração. [4]
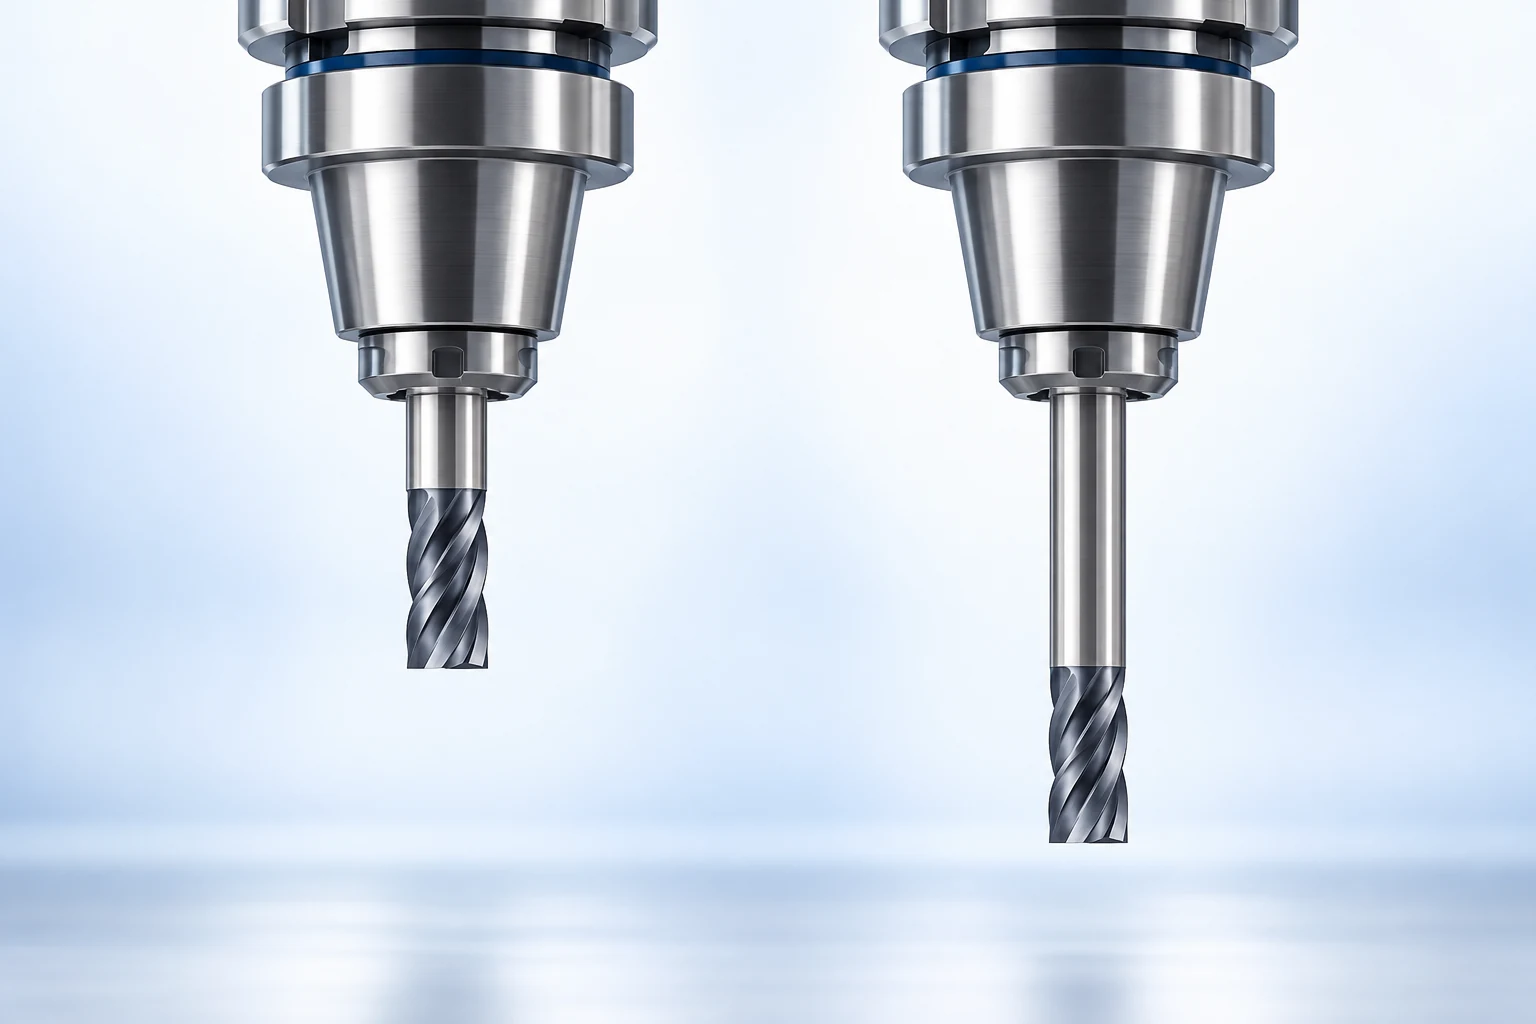
Não confunda o comprimento total com o comprimento de corte. Um pescoço desaliviado pode proporcionar folga lateral abaixo do porta-ferramenta sem adicionar bordas de corte. Confirme qual seção da ferramenta pode realmente entrar em contato com a peça. A geometria completa da montagem deve ser representada ao planejar a usinagem. [1]
A concentricidade e o equilíbrio também respondem a perguntas diferentes. A concentricidade refere-se à forma como a ferramenta gira em relação ao seu eixo pretendido; o equilíbrio refere-se à distribuição de massa durante a rotação. Uma designação de equilíbrio isolada não comprova uma concentricidade aceitável na aresta de corte. A seleção deve também considerar os requisitos de fixação e a compatibilidade com as passagens de refrigerante. O curso da máquina, as características do eixo principal e os limites de troca de ferramentas continuam sendo verificações independentes, abordadas em nosso guia de centros de usinagem CNC.
Escolha um sistema de fixação com base na restrição real.
Diferentes famílias de porta-ferramentas resolvem diferentes problemas práticos. Use as restrições práticas abaixo para reduzir as opções. O produto selecionado ainda precisa ter a interface correta, compatibilidade de haste e limites operacionais adequados. [11]
- Porta-ferramenta tipo bucha (collet chuck): diferentes buchas compatíveis acomodam diferentes hastes de ferramentas. Combine a faixa de diâmetros da bucha com a montagem e garanta folga para a porca de fixação.
- Porta-ferramenta hidráulico: trocas de ferramenta com chave evitam a necessidade de estação de aquecimento. Os tamanhos disponíveis de haste, eventuais requisitos de luva e o envelope físico do porta-ferramenta ainda limitam a escolha.
- Porta-ferramenta por contração térmica (shrink-fit holder): um design esbelto pode melhorar o acesso próximo a uma parede. Exige uma haste de ferramenta compatível, equipamento de aquecimento e uma rotina adequada de troca de ferramentas.
- Porta-ferramenta mecânico para fresagem: avalie a classificação de fixação do porta-ferramenta selecionado, sua compatibilidade com ferramentas e a folga do corpo para a operação de fresagem. O nome da família isoladamente não garante sua adequação para um corte exigente.
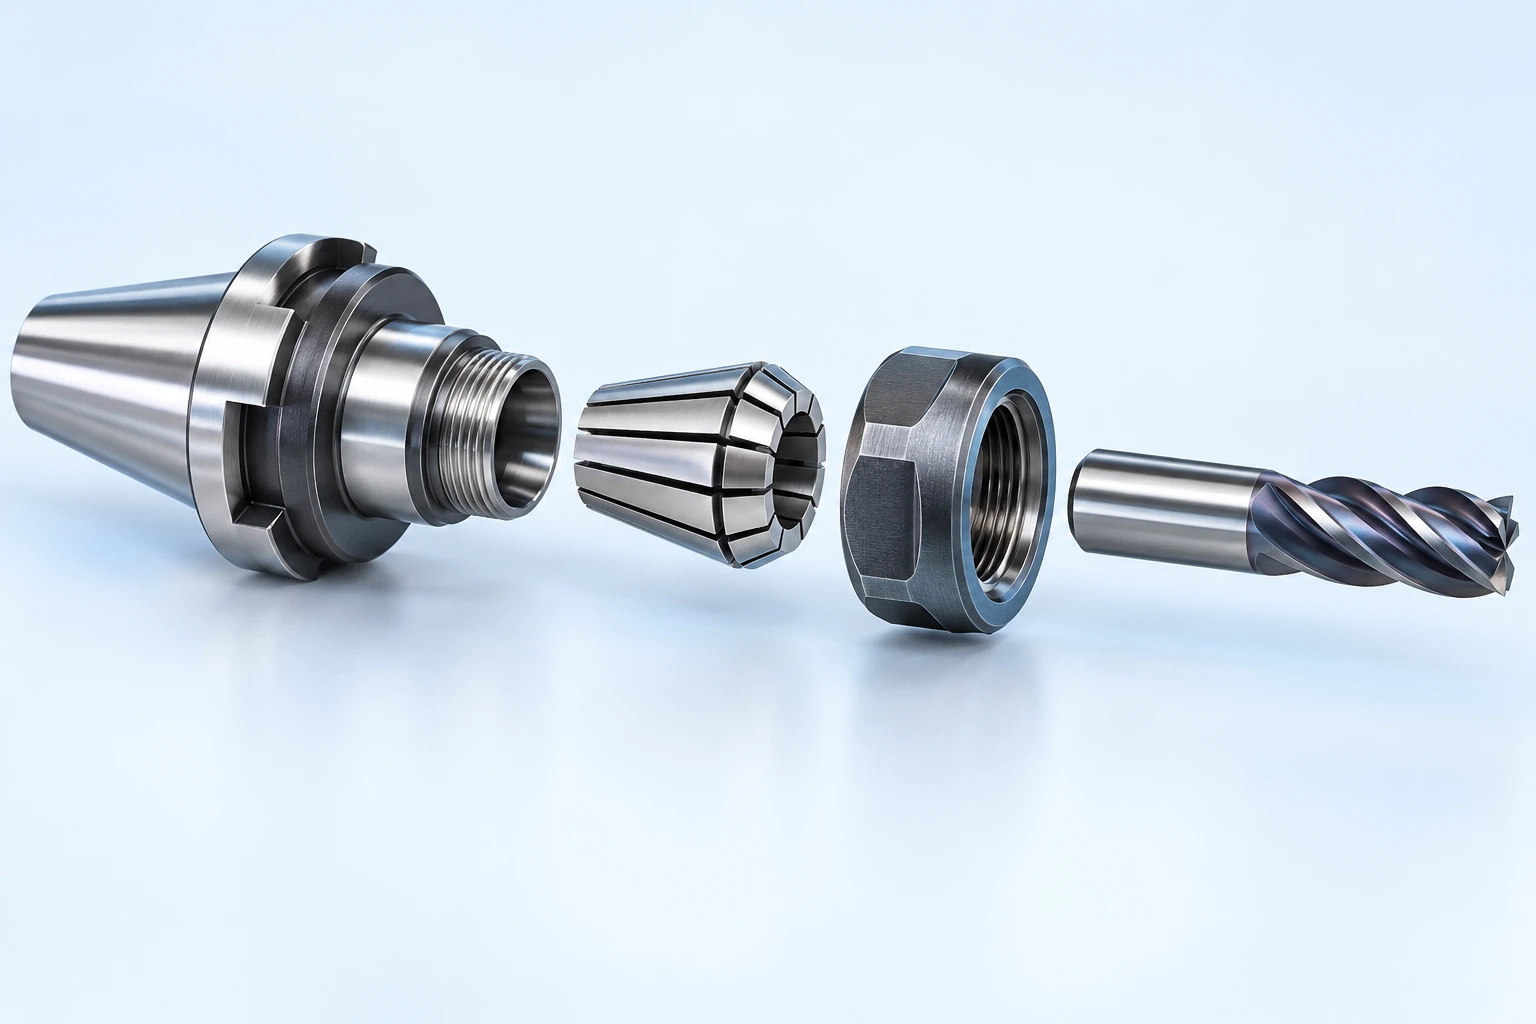
Um mandril de bucha (collet chuck) ilustra por que os pequenos componentes são importantes. A bucha (collet), a porca de retenção e o cabo da ferramenta formam um conjunto combinado; uma única bucha não cobre toda a faixa de diâmetros do sistema do porta-ferramenta. As instruções de montagem ER da REGO-FIX posicionam a bucha dentro da porca antes de instalar essa porca no porta-ferramenta. Siga as instruções específicas do sistema quanto à montagem, inserção e aperto, em vez de substituir esse procedimento por uma rotina familiar de outro porta-ferramenta. [12]
A questão de aquisição é se o porta-ferramenta proposto resolve a condição limitante. Um conjunto esbelto pode ser valioso ao lado de uma parede alta; trocas rápidas de ferramentas podem ser mais relevantes em um trabalho com frequente alteração de ferramentas. Nenhum desses benefícios garante que o conjunto atenderá aos requisitos de acabamento e dimensão da peça sem verificação.
Localização, suporte e fixação separados
Um localizador estabelece a posição. Um suporte absorve a carga. Um fixador mantém a peça posicionada contra os contatos previstos. Apertar um fixador não corrige de forma confiável uma cavaco sob uma face de localização ou uma superfície bruta inconsistente utilizada como referência.
Para uma peça prismática simples, o conceito de localização 3-2-1 utiliza três contatos principais, dois contatos secundários e um contato de extremidade para estabelecer sua posição. Trata-se de um princípio de projeto, não de um requisito para instalar seis pinos separados em cada dispositivo de fixação. Contatos redundantes ou conflitantes podem impedir um assentamento consistente. O guia de localização e fixação da Carr Lane também enfatiza a folga para cavacos e o direcionamento da força de fixação para regiões suportadas. [5]
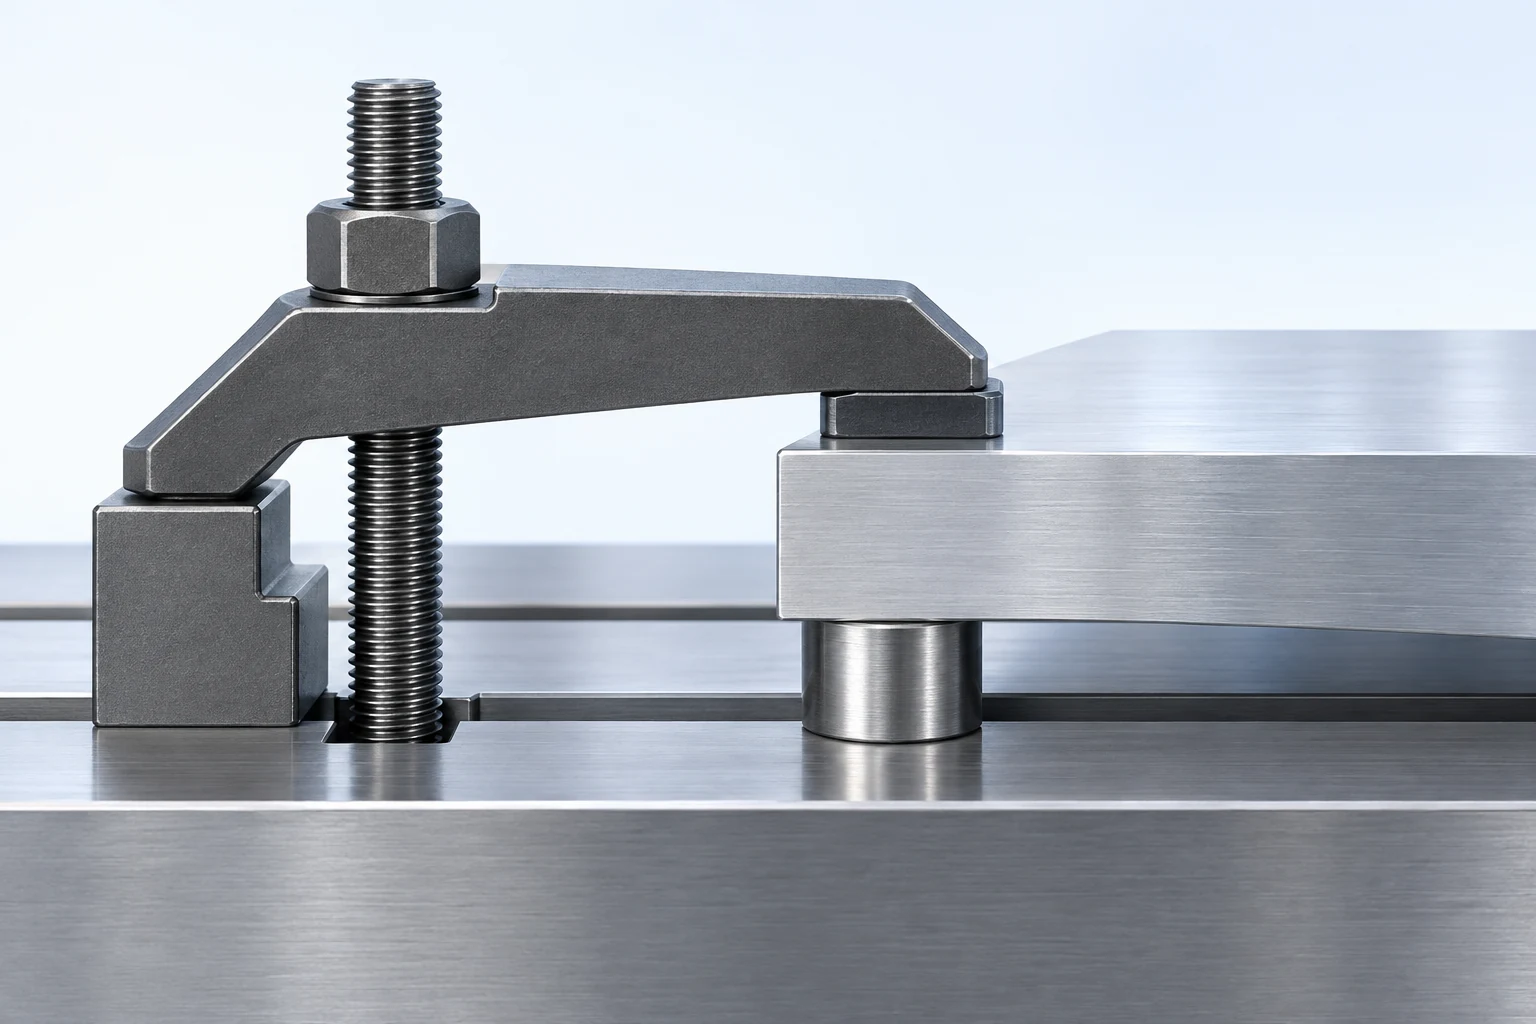
Considere um suporte com uma base de fixação espessa e uma alma fina. Segurar a base e pressionar a alma são situações mecânicas distintas, mesmo que se utilize o mesmo grampo. O plano de processo deve levar em conta a área real de contato, a direção da força e as marcações permitidas. Uma face estética ou uma superfície de vedação pode exigir um local de contato diferente daquele usado em uma superfície bruta não usinada.
A localização também deve ter uma relação com os referenciais indicados no desenho. Uma aresta conveniente do material bruto pode ser útil numa operação inicial, mas o plano deve explicar como as características acabadas serão, por fim, controladas em relação aos referenciais exigidos.
Comparação entre fixação da peça e repetição do lote
O melhor método de fixação é aquele que oferece contato útil, acesso para usinagem e uma rotina prática de carga para a operação. Uma fixação dedicada não é automaticamente justificável para uma peça única; uma morsa de uso geral não é automaticamente econômica para uma forma recorrente e difícil de fixar.
| Arranjo de fixação da peça | Aplicação útil | Quando reconsiderá-lo |
|---|---|---|
| Morsa com mandíbulas padrão | Material bruto prismático com faces de fixação acessíveis | Pouco contato útil disponível ou mandíbulas obstruindo a próxima característica |
| Placa ou bucha | Trabalho rotacional com diâmetro de fixação adequado | Engajamento curto ou parede fina que se deforma sob a fixação escolhida |
| Fixação de localização dedicada | Peças complexas repetidas ou transferência controlada de referenciais | Demanda insuficiente para repetição ou alterações frequentes nas características de localização |
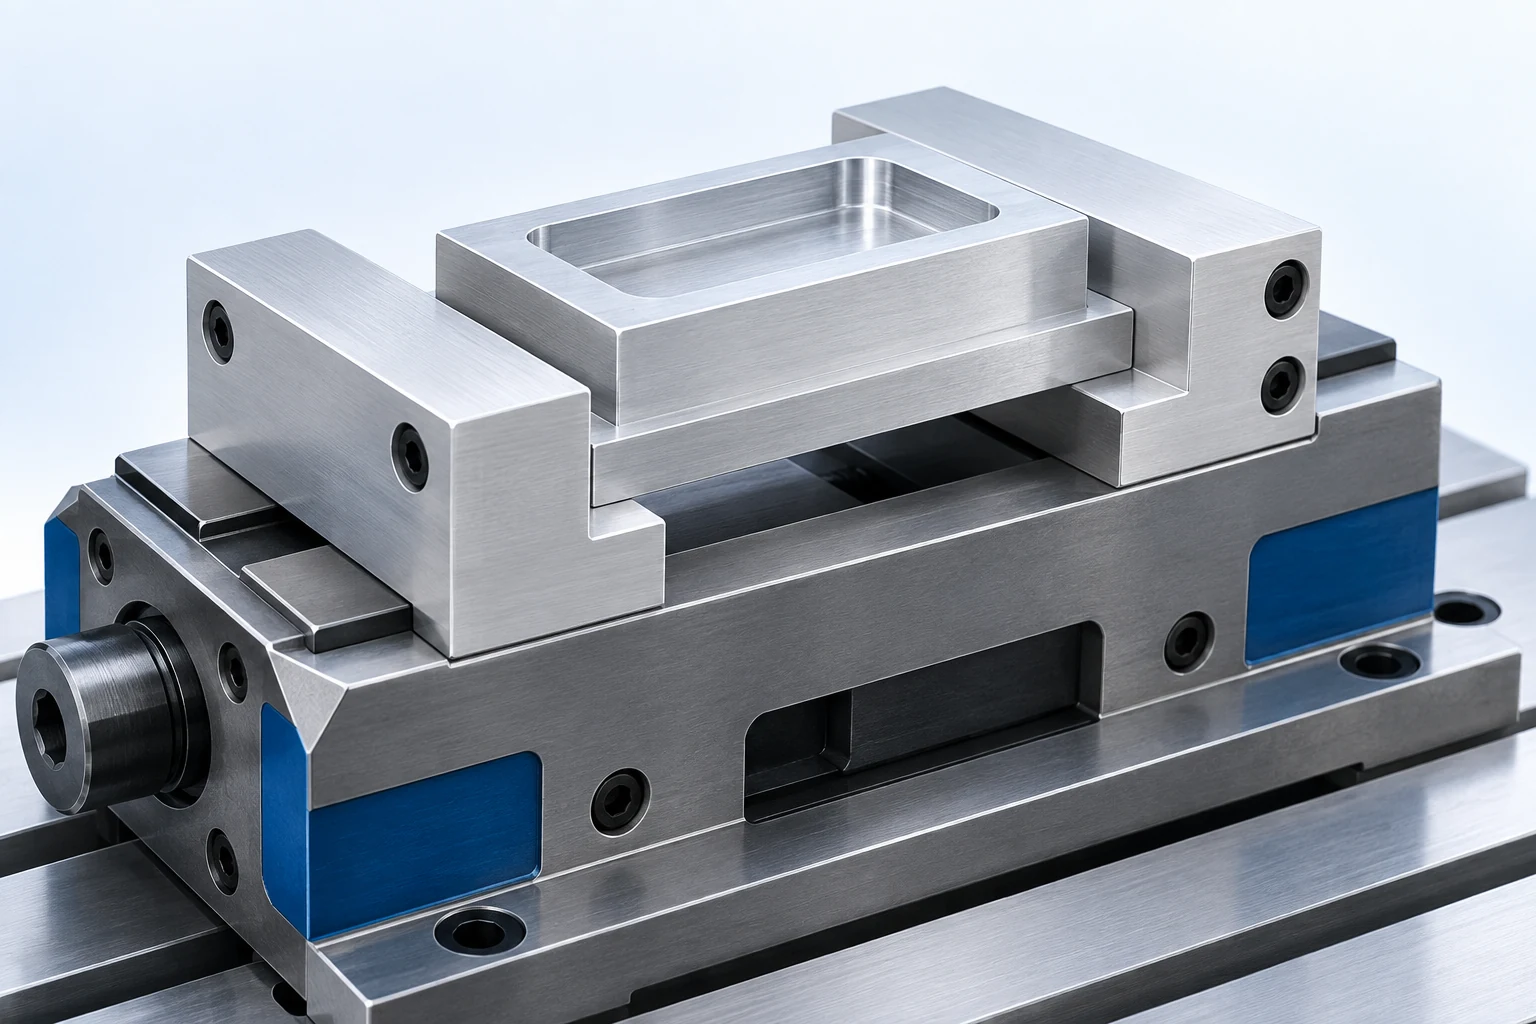
Mandíbulas moles são úteis porque sua geometria de contato pode ser usinada para se adaptar à peça, não porque a palavra ‘mole’ garante uma superfície sem marcas. Seus contatos conformados podem garantir a localização repetida de uma peça com forma definida ou parcialmente usinada. Reavalie-as quando uma revisão deixar de corresponder à cavidade da mandíbula ou quando as superfícies acabadas não puderem aceitar esse contato. Os contatos propostos ainda devem evitar áreas críticas de vedação ou estéticas. Da mesma forma, uma peça cilíndrica não pertence automaticamente a uma bucha: seu diâmetro disponível para fixação, seu comprimento não apoiado e sua rigidez de parede podem tornar outro arranjo mais prático.
Uma pallet ou interface de ponto zero suporta a montagem repetida de um dispositivo de fixação ou conjunto de fixação de peças. Essa interface de troca rápida atua entre conjuntos; ela não substitui o mecanismo que restringe a peça. A orientação modular de dispositivos de fixação da Jergens ilustra essa distinção entre montagem e acesso à peça usinada. Avalie ambos os níveis ao comparar uma configuração com pallet. [6]
Para pedidos repetidos, documente a revisão do dispositivo de fixação, as superfícies de localização e os contatos substituíveis juntamente com a revisão da peça. Uma alteração no desenho que desloque um furo pode manter o dispositivo de fixação utilizável; já uma alteração que elimine uma superfície de aperto pode inviabilizá-lo. A questão econômica é quanto do trabalho útil de preparação sobrevive ao próximo lote, e não se o dispositivo de fixação pode fisicamente ser armazenado.
Calcule quanto o ferramental reutilizável deve economizar
Suponha que um dispositivo de fixação custe um valor adicional de $240 e economize 3 minutos por peça aceita em comparação com um método existente. Valorize esse tempo a uma taxa assumida de $80 por hora, mantendo todos os demais custos e o rendimento iguais. A economia é 3 ÷ 60 × $80 = $4 por peça; o custo adicional do dispositivo de fixação é recuperado após $240 ÷ $4 = 60 peças.
Em 20 peças, a economia de tempo é apenas de $80. Em 100 peças, ela é de $400, deixando $160 após a despesa adicional com o dispositivo de fixação. Uma comparação real deve também incluir projeto, verificação e manutenção do dispositivo de fixação, bem como quaisquer diferenças nos custos de peças rejeitadas ou retrabalhadas. Um ciclo de carga rápido é valioso apenas se produzir repetidamente peças aceitáveis.
Trate velocidade, avanço e rigidez como escolhas interconectadas
Os dados de corte fornecidos pelos fabricantes de ferramentas constituem um ponto de partida para um material e operação definidos. A aplicação desses dados exige o engajamento real da ferramenta, sua projeção, o desempenho disponível da máquina e a configuração de fixação. Uma recomendação de velocidade não garante que uma parede fina ou uma fixação marginal possam suportar o corte resultante.
Para fresamento, a relação de avanço programado é:
Velocidade de avanço (mm/min) = avanço por dente (mm/dente) × velocidade do eixo-árvore (rev/min) × número de dentes de corte efetivos. [7]
Considere uma fresa hipotética de quatro dentes a 6,000 rpm e 0.04 mm por dente. O avanço correspondente é 0.04 × 6,000 × 4 = 960 mm/min. Se a velocidade do eixo-árvore for reduzida para 3,000 rpm enquanto o avanço permanece em 960 mm/min, o avanço programado por dente torna-se 0.08 mm. Ele dobra.
Esses números ilustram a relação, não configurações recomendadas. A espessura real da cavaco também depende do engajamento e da geometria da fresa. O exemplo explica por que a orientação “reduzir a rotação do eixo-árvore” é incompleta: outras condições podem mudar em uma direção desfavorável. Da mesma forma, reduzir excessivamente a avanço pode causar atrito em vez de resolver um problema de vibração. Analise a montagem, o engajamento e o suporte da peça antes de tratar uma única correção como uma solução universal. [4]
Forneça um caminho para os cavacos e o fluido apropriado
A seleção de ferramentas inclui o que acontece com o material após se tornar um cavaco. Um recesso cercado por elementos de fixação tem um caminho de saída diferente de uma borda aberta. Procure locais onde os cavacos possam ficar presos, ser recortados ou depositados sobre os pontos de localização durante o carregamento. A posição do bico deve ser avaliada com o porta-ferramenta e os grampos reais presentes.
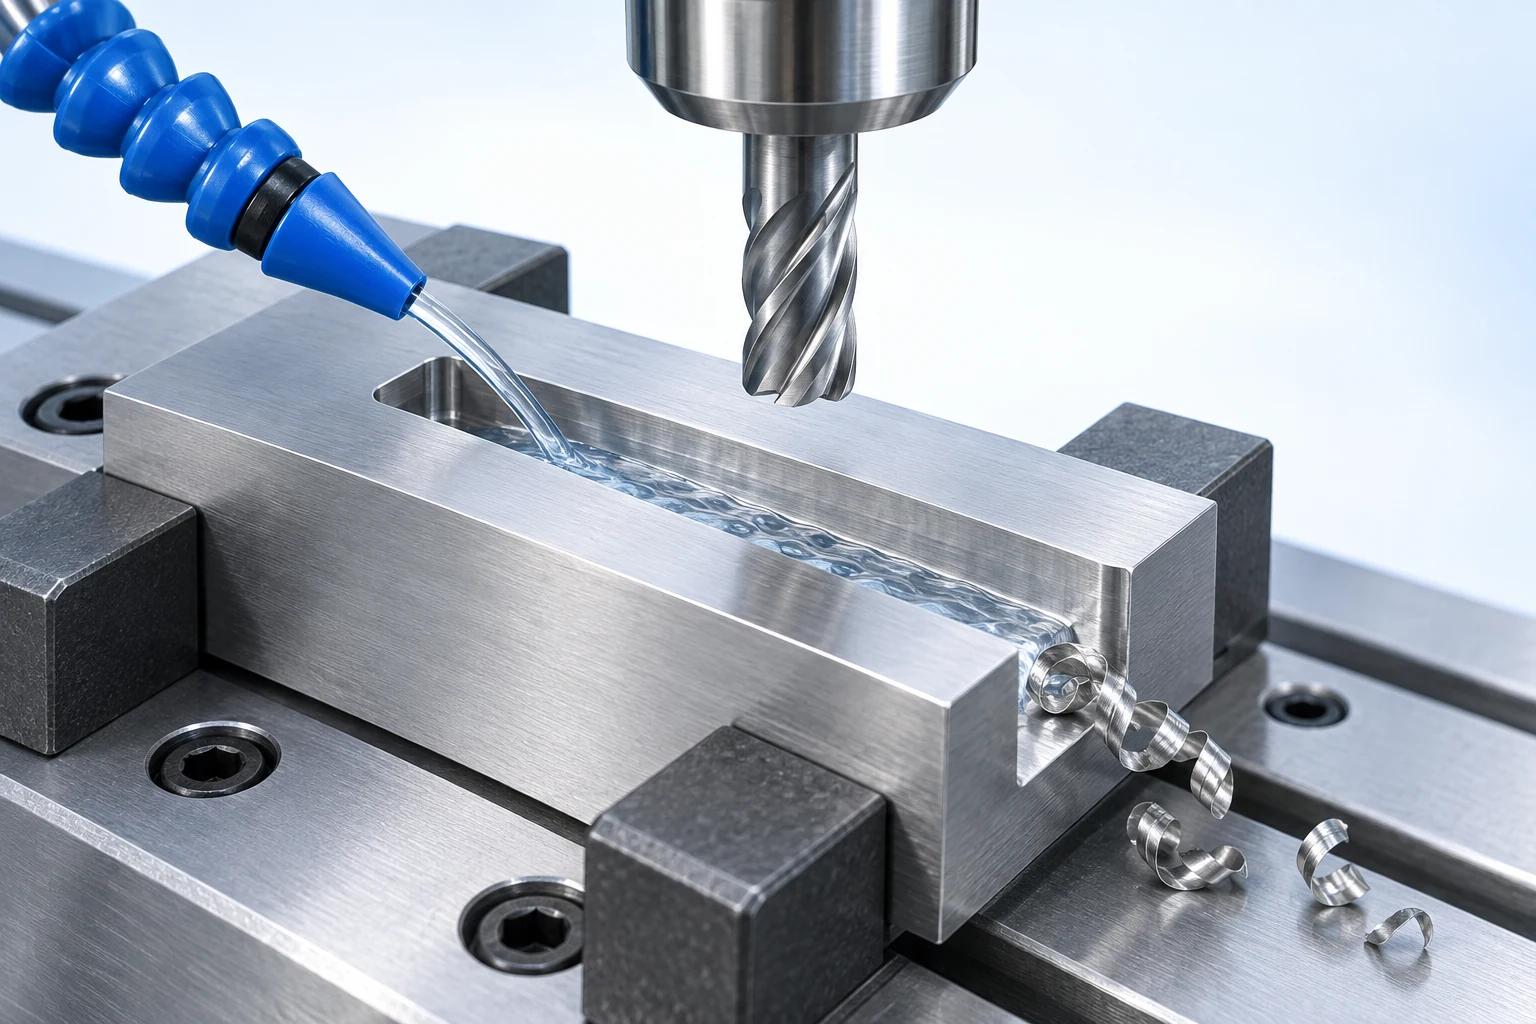
Mais refrigerante não é uma solução universal. Em fresamento interrompido, o ciclo térmico é relevante, e uma estratégia inadequada de corte úmido pode contribuir para fissuração térmica. Outras aplicações com diferentes materiais e acabamentos se beneficiam de lubrificação, refrigeração ou evacuação melhorada de cavacos. Siga as orientações específicas para a ferramenta, o material e a operação escolhidas, e confirme se a aplicação do fluido alcança efetivamente a região de trabalho. A Sandvik Coromant discute essas condições concorrentes em Fresamento a seco ou com fluido de corte. [8]
A montagem deve permitir limpeza e reposicionamento práticos entre peças. Um problema de controle de cavacos pode se transformar em um problema de localização no próximo carregamento, mesmo quando o ciclo de usinagem da peça anterior pareceu normal.
Planeje o acesso ao longo de toda a sequência de usinagem
Uma montagem deve funcionar após a remoção do material bruto, não apenas quando o tarugo inicial está fixado. O desbaste pode remover a superfície destinada a uma fixação posterior. O acabamento de uma parede externa pode expor as garras ao próximo trajeto de ferramenta. Características na face traseira podem exigir uma segunda montagem, mesmo quando a maior parte da peça é acessível a partir de cima.
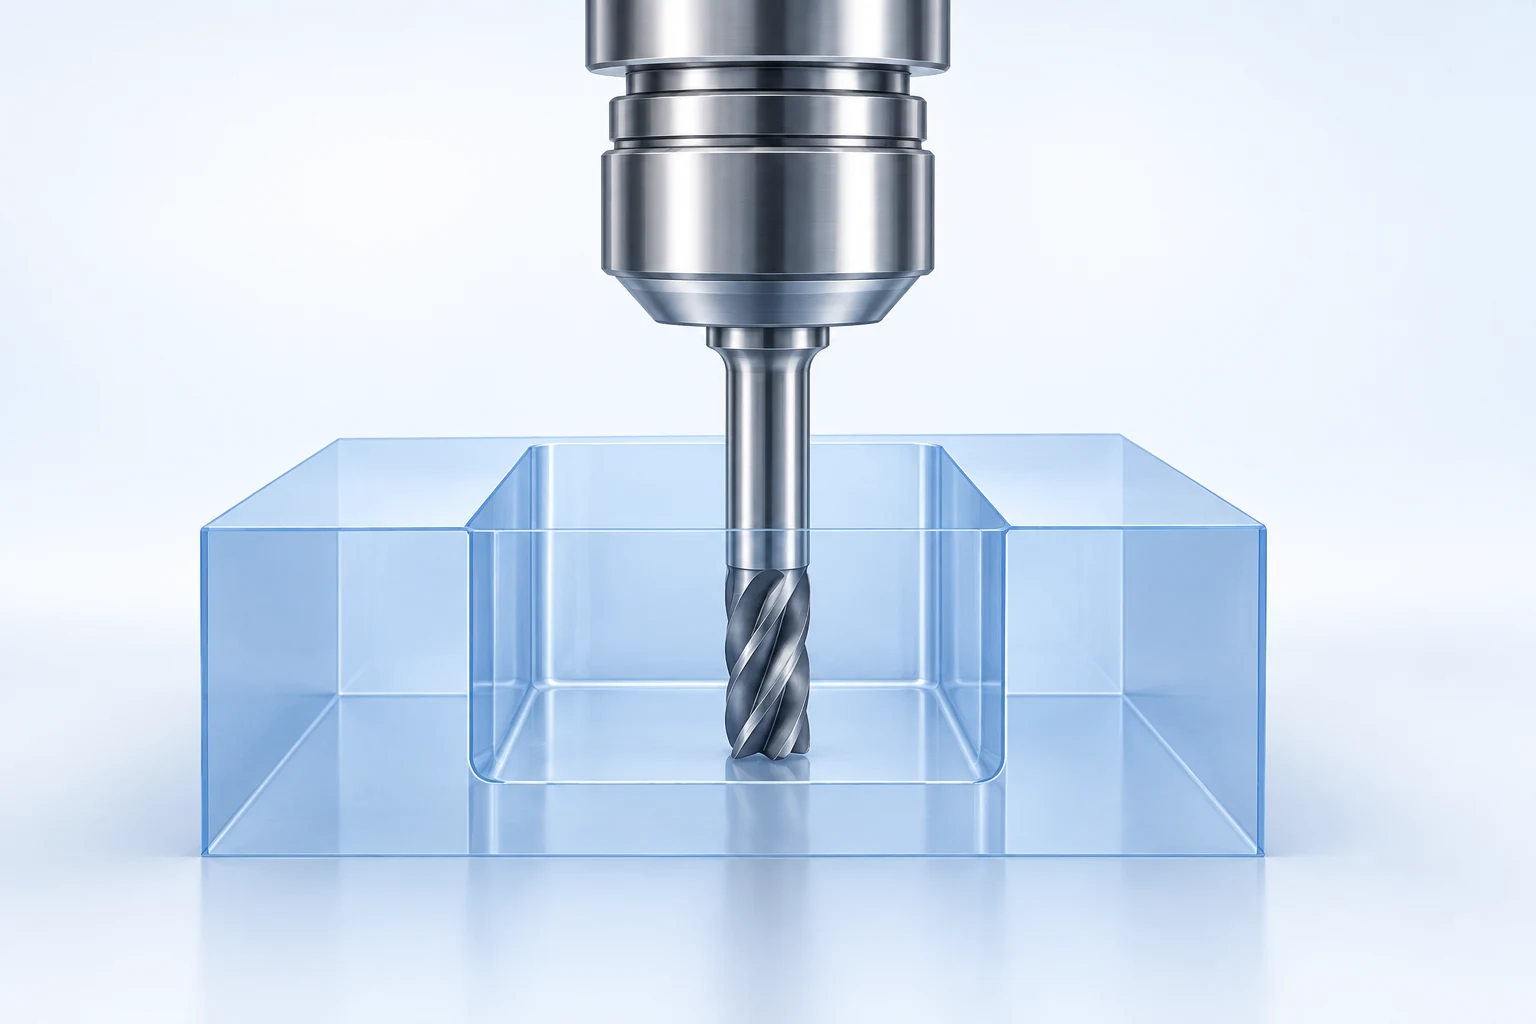
CAM verificação deve utilizar o conjunto de ferramenta pretendido, a peça bruta e a geometria do dispositivo de fixação, incluindo os movimentos da máquina onde o software o suportar. A Autodesk distingue a simulação de trajetórias de ferramenta da verificação que envolve a cinemática e a configuração da máquina. A ausência de grampos ou um modelo impreciso do porta-ferramenta deixam lacunas na verificação. [9]
Um modelo livre de colisões não comprova a fixação física, a estabilidade durante a usinagem nem a precisão final. Ele responde apenas a uma pergunta de geometria e movimento dentro do escopo do modelo. O processo ainda exige um esquema válido de localização e um meio de manter as relações exigidas entre diferentes montagens. Nosso guia de seleção de processos de usinagem conecta essas operações com outras etapas de fabricação.
Medir a ferramenta, localizar a peça e verificar o resultado
O ajuste da ferramenta estabelece grandezas como comprimento, raio ou diâmetro da ferramenta; sistemas adequados podem também verificar se a ferramenta está quebrada. A sondagem da peça pode determinar sua posição e medir características selecionadas. Essas funções têm propósitos distintos, conforme descrito nas referências da Renishaw sobre ajuste de ferramentas e sondagem. [10]
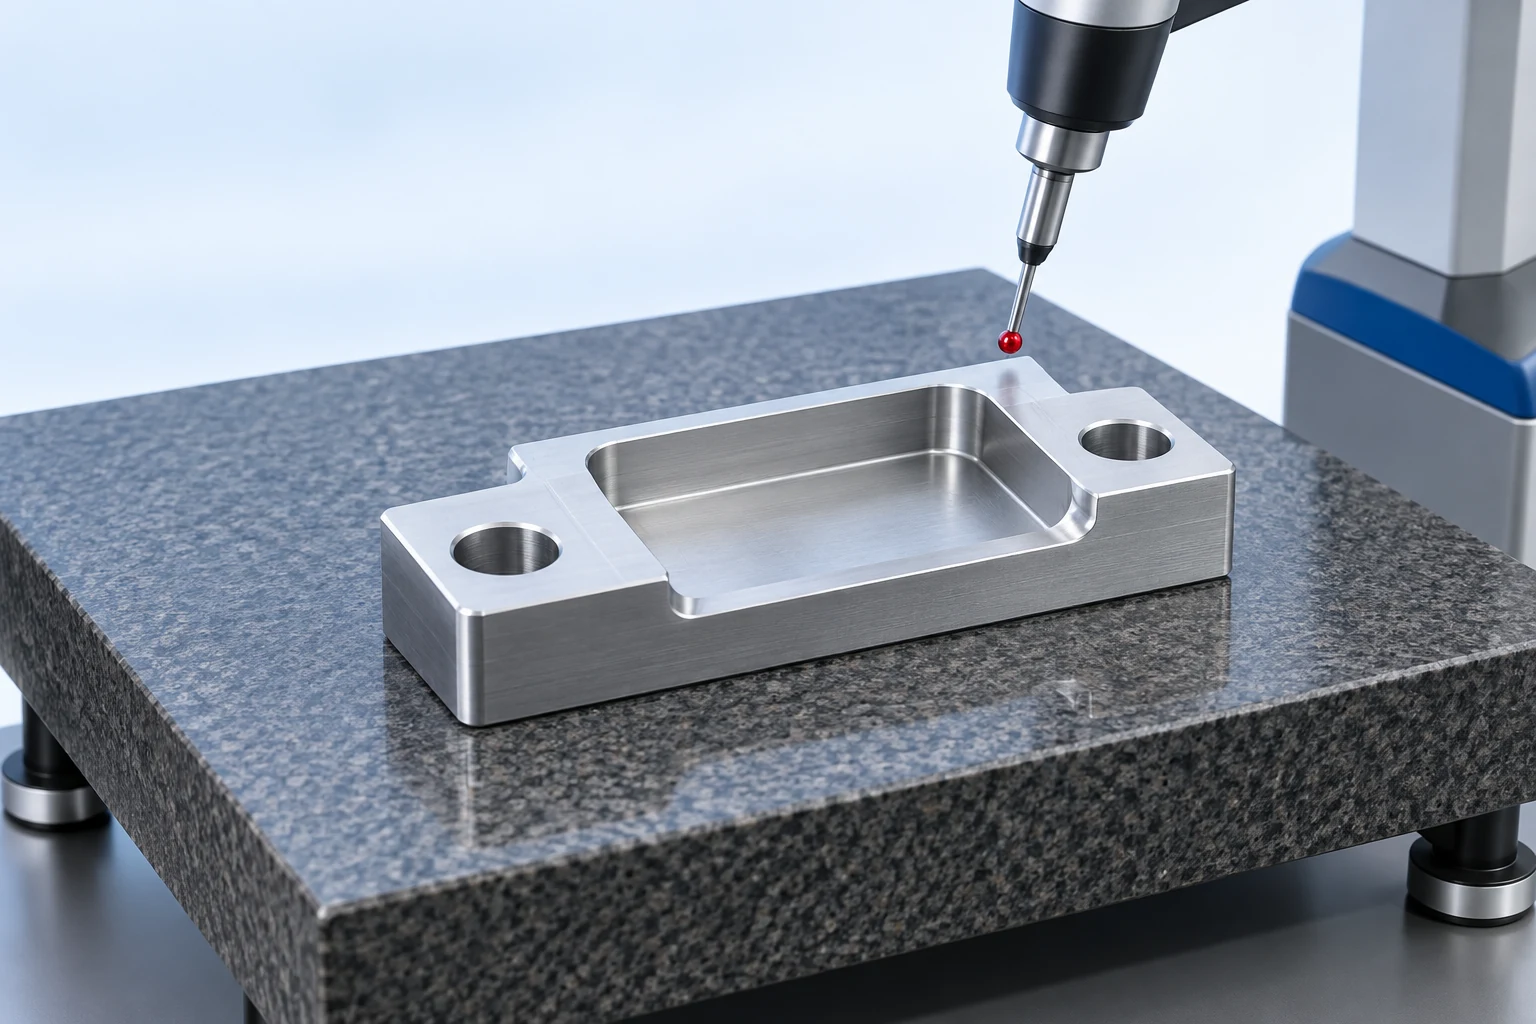
Um deslocamento (offset) correto da ferramenta não garante que a peça esteja corretamente localizada, e uma origem de trabalho determinada por sondagem não comprova que ela permaneça firmemente assentada durante a usinagem. A aceitação deve abordar as dimensões, as relações geométricas e os requisitos de superfície indicados no desenho, utilizando um plano de medição apropriado.
Para um componente flexível, considere seu estado no momento da medição. Uma parede ou base mantida plana durante a usinagem pode mudar de forma após a liberação. Quando o desenho exigir avaliação em condição sem restrições, medições realizadas apenas enquanto a peça estiver presa poderão omitir o resultado relevante. Inversamente, uma condição de restrição explicitamente especificada deve ser respeitada. A condição de medição deve constar no plano, juntamente com a característica a ser verificada.
Exemplo: planejar um suporte escalonado como um trabalho completo
Considere um suporte retangular hipotético com um recesso central na parte superior, duas almofadas elevadas nas extremidades e dois furos de fixação escareados a partir da face inferior. Suponha que a face inferior acabada seja a referência primária de montagem, com um lado e uma extremidade fornecendo as demais referências de posicionamento. As relações importantes incluem a altura das almofadas superiores em relação à face inferior, a posição do recesso e o alinhamento entre cada furo de fixação e seu respectivo escareamento.
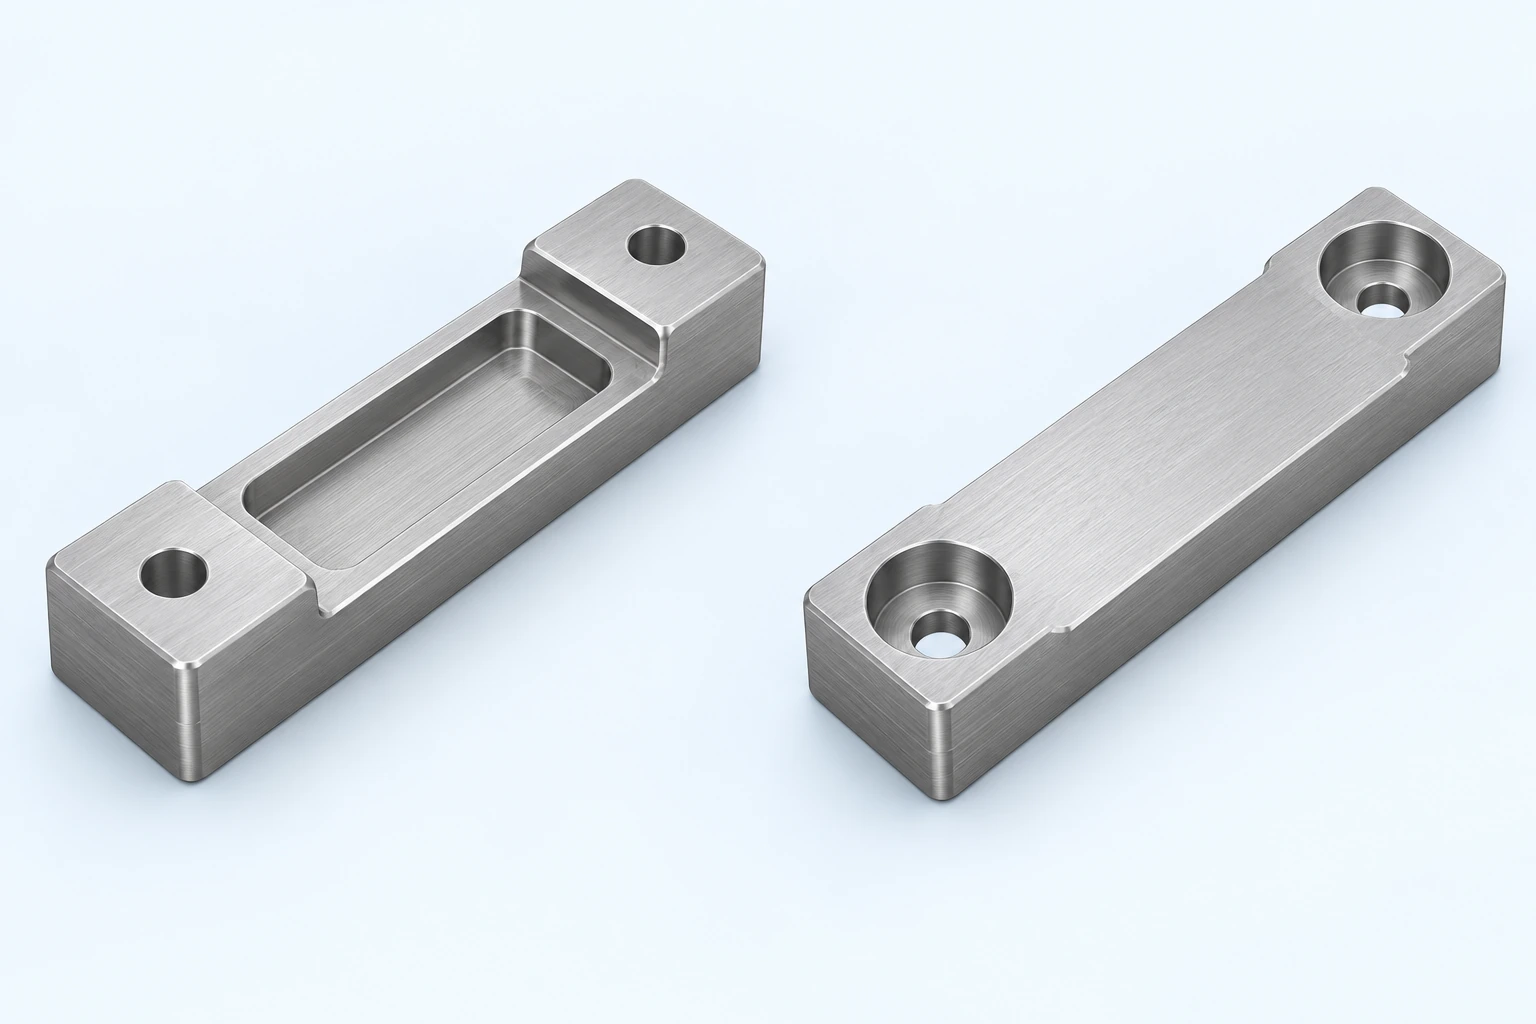
Primeira configuração: criar as referências necessárias após a inversão
Comece com o material bruto deixando uma faixa de fixação utilizável para a primeira configuração na morsa. Oriente a futura face inferior voltada para cima. Fresar essa superfície de montagem, usinar os escareamentos e furos passantes acessíveis nessa face, e estabelecer as porções acessíveis do lado e da extremidade que servirão como referências para a próxima operação. O material bruto e os trajetos de ferramenta devem manter contato suficiente com a fixação atual até que todos os cortes nesta orientação sejam concluídos.
Antes de soltar a peça, verifique se as novas superfícies de referência são utilizáveis e se os recursos da face inferior estão completos. Uma rebarba em uma borda ou uma cavaco preso durante o carregamento subsequente pode invalidar uma transferência, por mais lógica que pareça. Uma face de referência não precisa estar polida cosmeticamente, mas deve atender ao requisito aplicável no desenho técnico e garantir o contato pretendido.
Segunda configuração: assentar a face de montagem e expor a face superior
Inverta a peça sobre apoios que entrem em contato com áreas íntegras da face inferior acabada. Forneça folga sob os escareamentos e remova rebarbas dos pontos de contato de localização, para que a peça repouse nos apoios previstos. Posicione-a contra o lado e a extremidade já preparados. As mandíbulas devem prender as regiões laterais ainda robustas, mantendo acessíveis as almofadas superiores, o recesso central e o caminho de aproximação da ferramenta; mandíbulas moldadas constituem uma opção caso as mandíbulas padrão não consigam cumprir essa função.
Agora conclua as almofadas superiores e o recesso central, utilizando a face inferior acabada como referência de altura. Isso torna explícita a relação crítica entre a face de montagem e a geometria superior. Essa configuração é inadequada se a usinagem do recesso remover material necessário para resistir aos cortes restantes. Seus apoios devem entrar em contato com regiões sólidas da face inferior que permaneçam intactas durante toda esta operação. Tais conflitos exigem uma alteração na sequência ou na fixação — não apenas um ajuste diferente no deslocamento de trabalho.
Atribua ferramentas e inspeções a características específicas
Use a área aberta do rebaixo, sua geometria de canto e profundidade para atribuir ferramentas de desbaste e acabamento. Uma fresa menor de acabamento pode alcançar os cantos deixados pela ferramenta de desbaste, mas seu porta-ferramenta ainda precisa de folga acima do rebaixo. Os escareamentos foram usinados com a face inferior voltada para cima na primeira montagem. A trajetória obtém a direção de aproximação exigida ao orientar essa face em direção ao eixo principal; uma projeção adicional em uma ferramenta reta convencional não proporcionaria o mesmo acesso a partir da face oposta.
A inspeção final deve avaliar as relações da peça acabada, não apenas as dimensões individuais das trajetórias de ferramenta. Verifique a altura do ressalto superior em relação à face de fixação, a localização exigida do rebaixo e a relação entre os furos de fixação e os escareamentos, utilizando as referências indicadas no desenho. Se a primeira peça aprovada passar nessa verificação, isso valida o resultado observado; mesmo assim, as repetições de carregamento e trocas de ferramenta ainda exigem os controles descritos a seguir.
Uma cotação útil distingue claramente os requisitos da peça e as ferramentas reutilizáveis propostas. Forneça o desenho, a condição do material, as quantidades e as necessidades relevantes de aceitação; a lista de verificação de RFQ para usinagem CNC cobre essa transferência. Para este suporte, a discussão valiosa é identificar quais contatos e superfícies de referência garantem a confiabilidade de ambas as operações, bem como quais elementos do dispositivo de fixação podem ser reutilizados no próximo pedido.
Mantenha a montagem consistente além da primeira peça
A produção repetida introduz alterações que uma verificação inicial de aceitação não consegue cobrir. Carregar uma nova peça bruta, reinstalar as mandíbulas e substituir uma ferramenta são eventos distintos. Cada um deles pode perturbar uma parte diferente da montagem, portanto, uma única instrução para “reutilizar os deslocamentos” é inadequada.
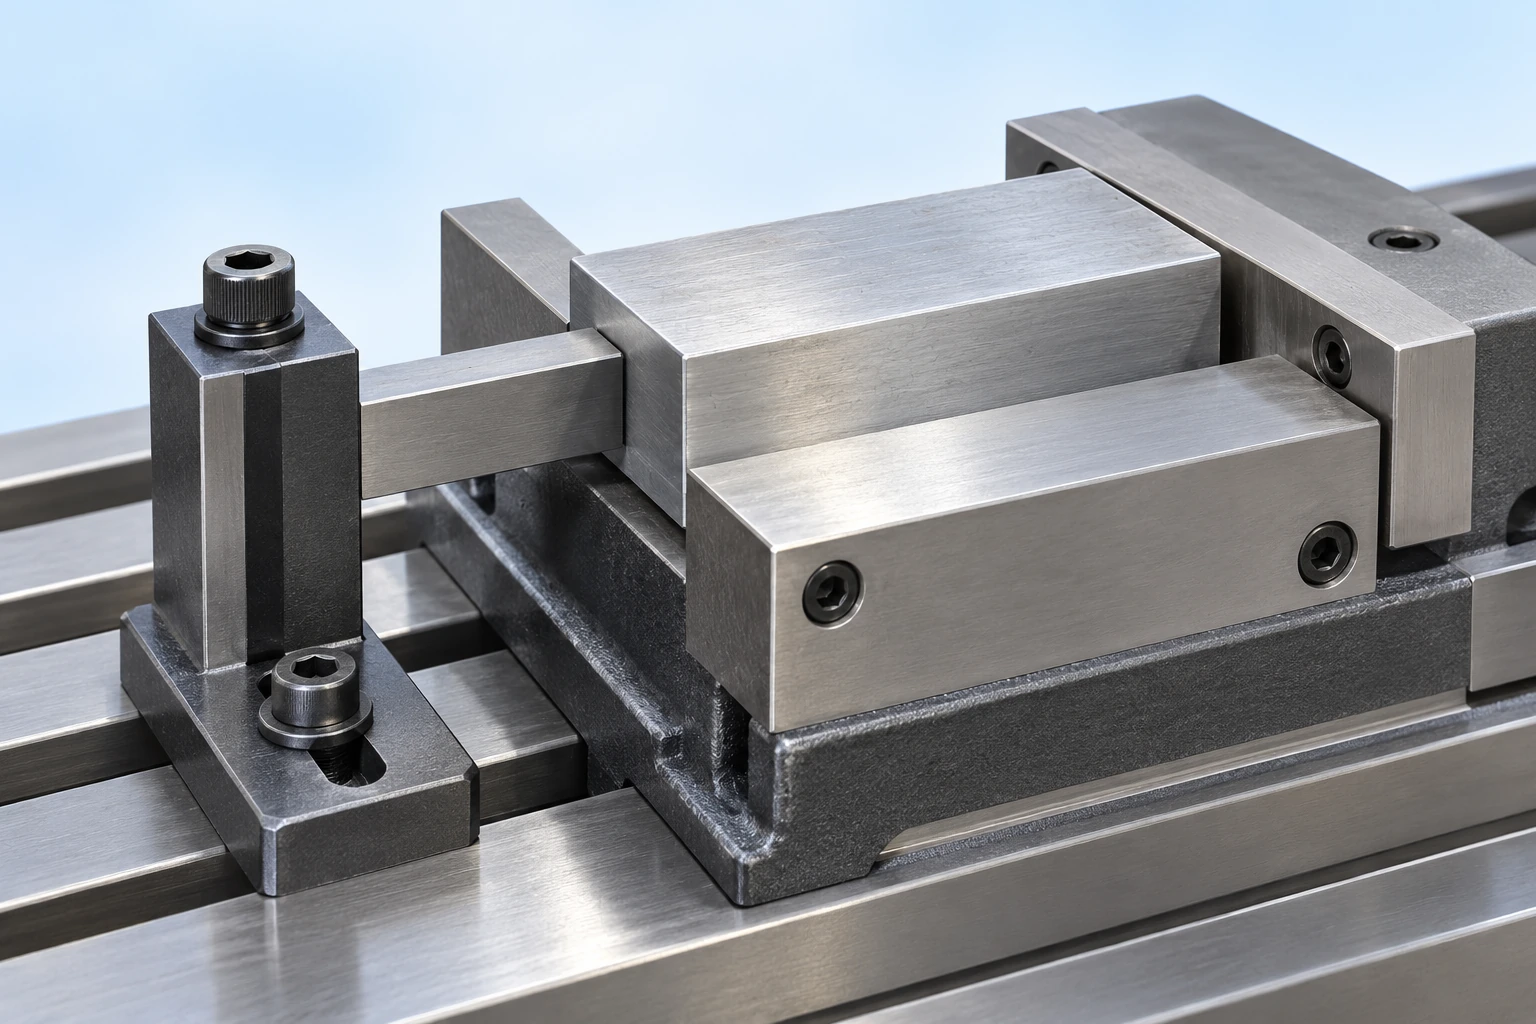
- Carregar outra peça bruta: torne os contatos de localização e a posição do batente identificáveis e mantenha-os livres de obstáculos. A peça deve atender às referências previstas antes do início da usinagem.
- Reinstalar mandíbulas ou um dispositivo de fixação: verifique novamente a localização, em vez de presumir que a origem de trabalho salva permanece válida. O registro armazenado da montagem deve identificar a versão da mandíbula ou do dispositivo de fixação e as características de referência que ele utiliza.
- Substituição de uma ferramenta: verifique as grandezas afetadas por essa alteração, como o comprimento montado e o raio de corte, antes de confiar nos deslocamentos anteriores. A mesma ferramenta do catálogo e a mesma posição na torreta ou no magazine não garantem geometria montada idêntica.
As orientações da Renishaw sobre ajuste de ferramentas identificam o desgaste, ferramentas danificadas, geometria incorreta e interfaces contaminadas como causas distintas de erro de usinagem. [13]
Padrões de medição podem orientar a investigação. Um deslocamento que afeta várias características produzidas por ferramentas diferentes sugere verificar os deslocamentos de localização e de peça; uma mudança gradual em uma característica usinada por uma única ferramenta sugere verificar essa ferramenta e seu comportamento de corte. Nenhum desses padrões comprova a causa. Compare as medições com a montagem da ferramenta, seu assentamento e as condições do processo antes de aplicar compensação.
Defina a frequência de inspeção e os limites de intervenção com base no risco da peça e na estabilidade comprovada do processo. As orientações da Renishaw sobre controle de processo utilizam limites de compensação definidos e alarmes, em vez de alterações ilimitadas nos deslocamentos. Um deslocamento de ferramenta deve corrigir uma alteração compreendida e admissível; ele não deve ocultar uma aresta danificada ou uma peça que se mova no dispositivo de fixação. [14]
Perguntas frequentes sobre ferramentas e dispositivos de fixação
O comprador deve especificar uma marca específica de ferramenta de corte?
Normalmente, o desenho deve estabelecer o resultado exigido, deixando a seleção da ferramenta ao plano de fabricação. Um processo validado, um requisito contratual ou uma qualificação controlada podem exigir uma ferramenta específica. Tornar essa restrição explícita é preferível a presumir que uma marca preferida seja necessária para todo processo adequado.
De quem é a propriedade de um dispositivo de fixação cobrado separadamente em um pedido?
Uma linha de ferramental separada não resolve questões de propriedade, armazenamento, manutenção ou direitos de transferência. Esses são termos comerciais a serem acordados com o fornecedor. Esclareça também se o item cotado é um dispositivo de fixação dedicado, mandíbulas substituíveis, ferramentas de corte consumíveis ou trabalho de engenharia; a mesma denominação pode abranger entregáveis distintos.
É possível reutilizar a mesma configuração para outro material?
Às vezes, a geometria e o esquema de localização permanecem úteis, mas as ferramentas de corte, as cargas, o comportamento das aparas e as marcas de contato permitidas podem mudar. Trate o novo material e sua condição como uma alteração de processo que exige revisão. Um modelo CAD inalterado não é suficiente para aprovar a antiga configuração de usinagem.
Referências técnicas
- Harvey Performance, A Anatomia de uma Fresa de Fim — perfis de ferramenta, espaço entre as canais e definições de comprimento.
- Sandvik Coromant, Como escolher a pastilha de torneamento correta — geometria da pastilha e seleção por aplicação.
- BIG DAISHOWA, CNC Porta-Ferramentas — interfaces de eixo-árvore, sistemas de fixação e compatibilidade de retenção.
- Sandvik Coromant, Como reduzir vibrações no fresamento — rigidez de montagem e interações com as condições de corte.
- Carr Lane, Guia para Localização e Princípios de Fixação& — localização, apoio, saída de cavacos e fixação.
- Jergens, 5-Eixo Centro de Conhecimento — Visão Geral — fixação modular e acesso.
- Sandvik Coromant, Fórmulas e definições para fresamento — MÉTRICO, H79 — relação entre avanço programado.
- Sandvik Coromant, Fresamento a seco ou com fluido de corte — corte interrompido e uso de fluido dependente da aplicação.
- Autodesk Fusion, Simulação para manufatura — escopo de verificação e configuração da máquina.
- Renishaw, Tecnologia de ajuste de ferramentas e Sistemas de medição e detecção por sonda para máquinas-ferramenta — funções de medição de ferramentas e peças.
- BIG DAISHOWA, Porta-Ferramentas Hidráulicas, Porta-Ferramentas por Ajuste Térmico e Catálogo Geral do Sistema Total de Ferramentas, Vol. 10 — métodos de troca, acesso em espaços reduzidos e projeto mecânico de mandris para fresamento.
- REGO-FIX, Sistema ER e Mandril Flutuante ER — folheto com instruções de montagem ER: componentes compatíveis e montagem de bucha/porca.
- Renishaw, Ajustadores de ferramentas e detectores de ferramentas quebradas — verificações de geometria, desgaste e danos nas ferramentas.
- Renishaw, IPC — Controle Inteligente de Processo — compensação baseada em medição e limites definidos de intervenção.



