Tässä artikkelissa
Valitse CNC-koneistus, kun prototyyppi vaatii määritellyn lähtöaineen ja koneistetut liitokset. Harkitse 3D-tulostusta, kun monimutkainen geometria tai usein muuttuva muoto tekee osan leikkaamisesta hankalaa – edellyttäen, että valittu tulostusmenetelmä ja materiaali täyttävät testivaatimukset. Tulostettu runko, jossa on koneistetut vastapinnat, voi myös olla käytännöllinen vaihtoehto.
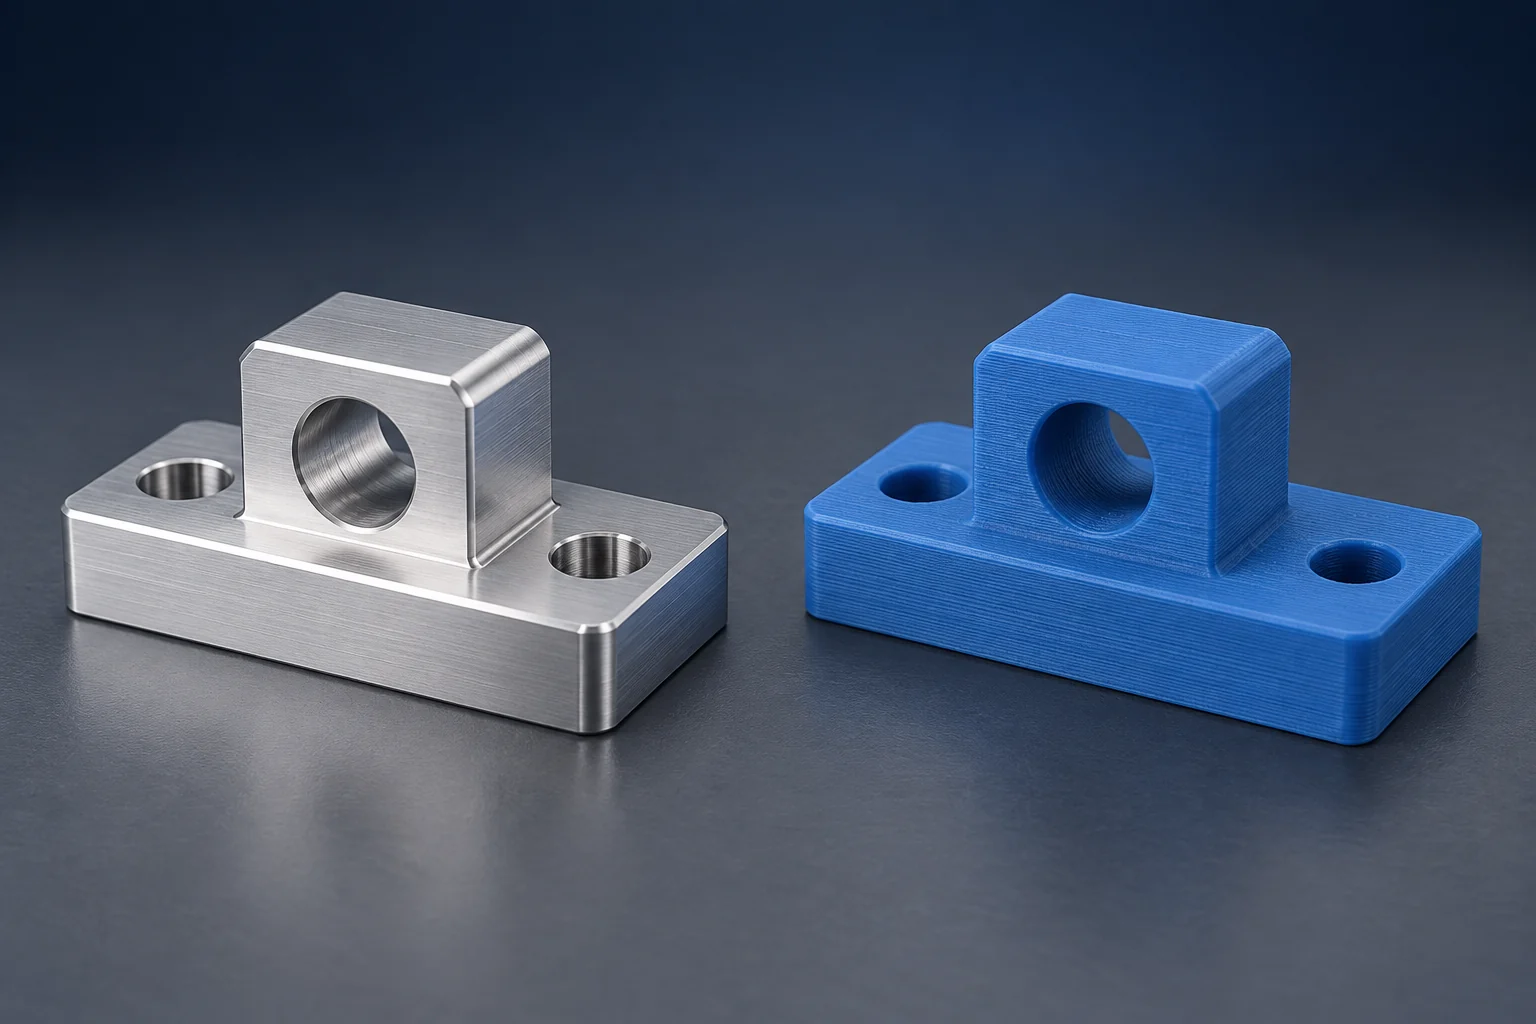
Hyödyllinen vertailu koskee valmiita osia, jotka täyttävät samat vaatimukset. Halpa muovituloste ja alumiinikoneistettu osa voivat vastata eri kysymyksiin, vaikka ne jakaisivatkin saman CAD-mallin.
CNC-koneistus ja 3D-tulostus: käytännön erot
CNC-koneistus poistaa materiaalia leikkaustyökaluilla. 3D-tulostus rakentaa osan kerroksittain. Tässä termi “CNC” tarkoittaa poistavaa koneistusta, kuten jyrsintää ja sorvausta; kyseessä on osien valmistusvertailu, ei koneiden ostoguide. CNC-jyrsintäopas selittää leikkausprosessin.
| Vaade | CNC-reitti | Tulostusreitti |
|---|---|---|
| Testi vaatii määritellyn lähtöseoksen ja käsittelyn (temperointi) | Koneistaa kyseistä lähtöainetta, kun geometria on saavutettavissa. | Käytä ainoastaan hyväksyttyä materiaali- tai valmistusmenetelmän vaihtoehtoa; vastaava seosnimike ei riitä. |
| Suljettu kulkureitti, johon työkalua ei pääse. | Vaatii jakosuunnittelun tai toisen valmistusmenetelmän. | Ehdokas vain, jos rakentaminen, tukirakenteiden poisto ja sisäinen puhdistus ovat mahdollisia. |
| Sijoituspore ja tasainen liitospinta. | Koneistaa ja tarkastaa vaaditut mitat ja mittauspisteiden väliset suhteet. | Hyväksy todennetut tulostetut ominaisuudet tai sisällytä saavutettavat koneistustoleranssit ja kiinnitysvarusteet. |
| Useita muuttuvia sovitus- ja tarkistussuunnitelmia. | Hyödyllinen, kun raaka-aineen ominaisuudet tai koneistetut liitokset säilyvät olennaisina. | Hyödyllinen, kun hyväksytty piirustus voi ratkaista sovitusongelman ilman laajaa viimeistelyä. |
„3D-tulostus” ei ole yksi aine tai tarkkuusluokka. Lankatulostus (FFF/FDM), hartsi-tulostus (SLA), polymeeripulverilevytulostus (SLS) ja metallipulverilevytukos tuottavat erilaisia rakenteita ja vaativat erilaista viimeistelyä. Nimeä tarkoitettu prosessi, kun vertaat tarjousta tai testinäytettä. [1]
Materiaalin käyttäytyminen edeltää prosessin nimeämistä
Jos piirustus vaatii tietyn alumiinisepoksen ja käsittelyn, polymeerituloste ei ole vastaava näyte jäykkyys- tai lämmönvastereaktioon nähden. Se voi kuitenkin olla hyödyllinen asennustilan tarkistamiseen. Samoin kaksi materiaalia, joita kutsutaan „nyloniksi”, eivät välttämättä jakaisi samaa koostumusta, kosteusolosuutta tai käyttäytymistä.
Aloita erottamalla, mitä prototyyppi täytyy toistaa ja mitä se vain täytyy edustaa. Koteloa, jolla tarkistetaan liittimen vapaa tila, tarvitaan relevantti ulkokuva ja avaukset. Kiinnike, jolla mitataan taipumaa, vaatii sopivan jäykkyyden sekä geometrian. Ensimmäisen tarkistuksen läpäiseminen ei kerro mitään toisesta. Merkitse testin tarkoitus muistiin ennen kuin lievennetään materiaali- tai pinnavaatimuksia saadakseen edullisemman näytteen.
Tulostettujen polymeerien tapauksessa kerrosten liittyminen, tyhjiöt ja tulostussuunta voivat vaikuttaa kuorman vastaukseen. NIST:n polymeeritarkastelu selittää, miksi aine ja tulostusehdot kuuluvat mekaanisten ominaisuuksien arviointiin. Pelkkä täysi täyttöasetus ei varmista vastaavuutta koneistettuun raaka-aineeseen. [1]
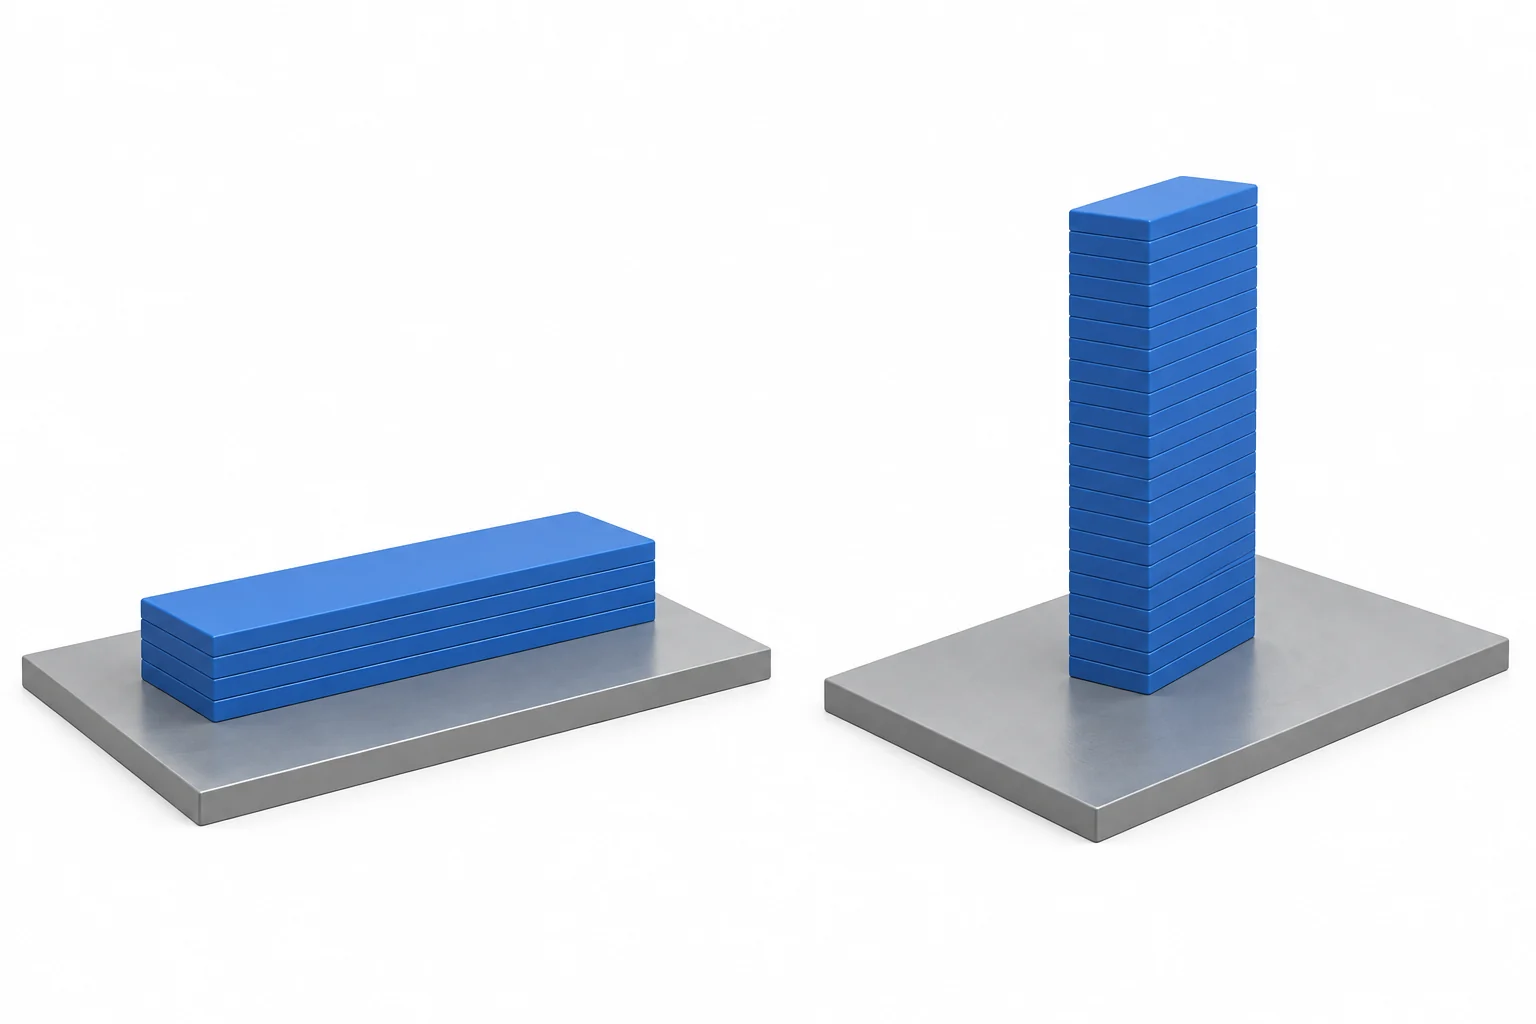
Myös metallitulostus vaatii prosessikohtaisen arvioinnin. NIST:n tutkimus laserpulverilevytukoksesta tunnistaa mikrorakenteen ja virheet yhtenä syynä suuntariippuvaisille vetolujuusominaisuuksille. Tämä ei kuitenkaan tarkoita, että kaikki tulostetut metallit olisivat heikompia kuin kaikki muovattavat seokset. [2]
Vertaa soveltuvia materiaalitietoja vaaditussa tilassa, mukaan lukien kyseessä oleva ominaisuus: jäykkyys, lujuus, lämpötilavaste tai kulumisvastus. Meidän materiaali- ja osasuunnittelukäsikirjamme käsittelee laadukkaita, valmiita muotoja ja tiloja osaspesifikaatiossa.
Erottele monimutkainen geometria kriittisistä liitännöistä
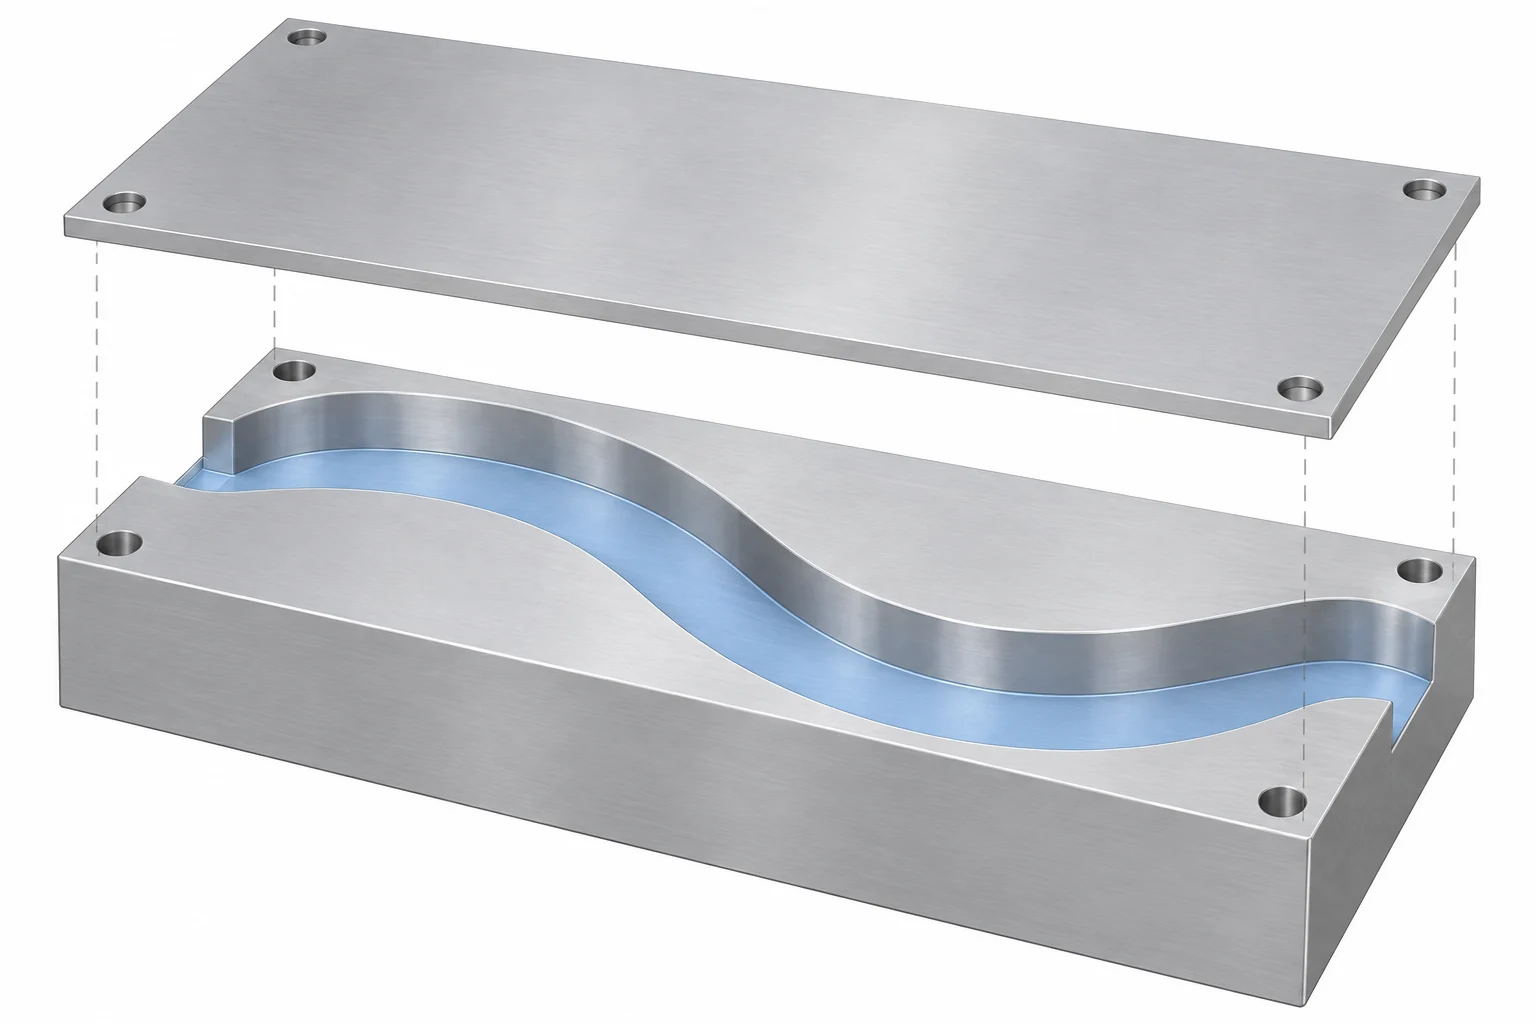
Työkalun on päästävä pinnalle ja poistuttava lähellä olevien seinämien välistä, kun työkappale pysyy tuettuna. Tulostus voi luoda muotoja, jotka ovat vaikeita koneistaa yhdestä raakapalasta, mutta suljetut geometriat edellyttävät silti käytettävissä olevaa puhdistusreittiä. Esimerkiksi Formlabsin Fuse 1-ohjeet vaativat mahdollisuuden poistaa löysä jauhe onteloista. Sen erityiset reikäsuositukset koskevat kyseistä järjestelmää, eivätkä ne päde kaikkiin tulostimiin. [3]
Älä vertaa tulostimen kerrospaksuutta piirustuksen toleranssiin. Kerrospaksuus kuvaa rakennusasetusta, ei sallittua virhettä valmiissa porauksessa tai reikien välisessä etäisyydessä. Geometria, materiaali ja jälkikäsittely vaikuttavat todellisiin mittoihin. Pintatekstuurin ja mittatarkkuuden vaatimukset ovat myös erillisiä. [4]
Sijoitusporeen, kiinnityspinnan tai kierreliitokseen vertaa lopullista tarkastettua ominaisuutta. Kappaleen rungon tulostaminen ja valittujen pintojen koneistaminen yhdistävät geometrisen vapauteen hallittuja liitospintoja; NIST käsittelee lisävalmistettujen osien poraamista, kierreporauksia ja pintakäsittelyä kokoonpanovaatimuksia varten. [5] Suunnittele koneistustoleranssi, sijoituspinnat, työkalun pääsy ja kiinnitys ennen tulostamista. Toissijainen koneistus ei ole automaattisesti mahdollista ohuella tai vaikeapääsisellä ominaisuudella.
Valinnan soveltaminen anturin kiinnitykseen
Harkitse pieniä anturitukia, jossa on kaksi kiinnitysreikää, sijoituspore ja kaapelikanava. Asennustarkistukseen polymerituloste voi olla ehdokas, jos sen mitat ja jäykkyys ovat riittävät kyseiseen tarkistukseen. Jos tuki on kuvaamaan määriteltyä metallisuunnittelua kuormituksen alaisena, materiaali ja tila tulevat osaksi valintaa.
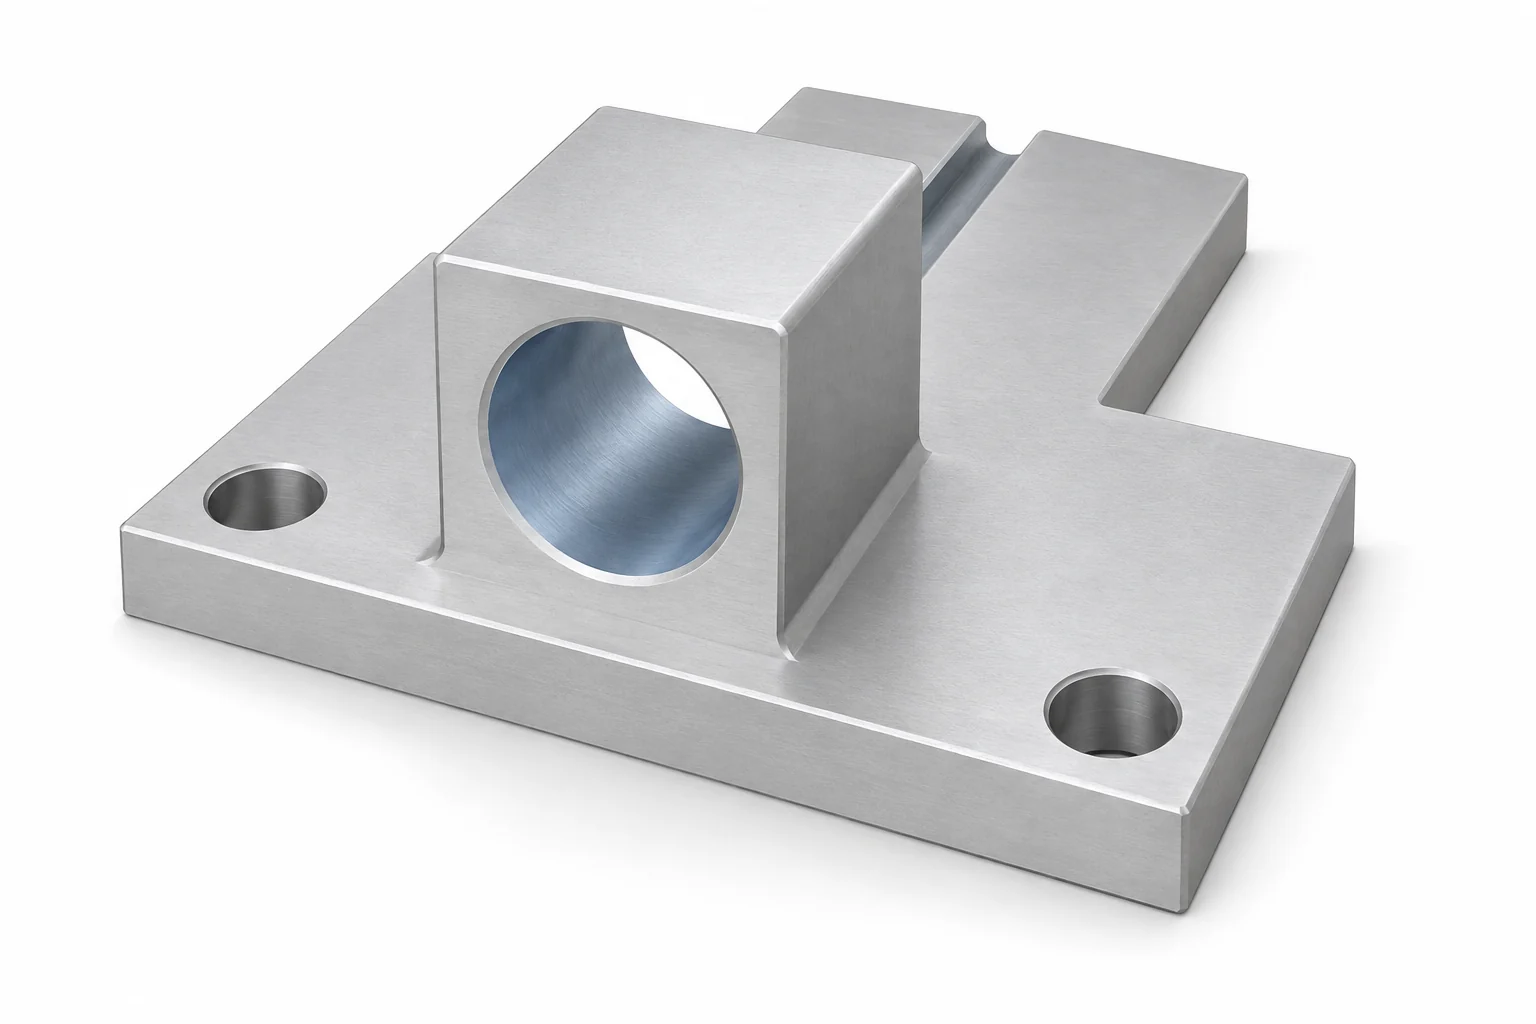
Molemmat valmistustavat ovat säilytettävä kiinnityspinnan, reikien ja sijoitusporeen välisten istumis- ja sijoitusyhteyksien suhteet. Jos tulostettu pore vaatii koneistusta, varaa siihen koneistustoleranssi ja käytettävissä oleva sijoitusviite. Kanava on pidettävä puhdistettavissa ja tarkastettavissa; avoin ruovi erillisellä kannella on toinen suunnitteluvaihtoehto.
Jos molemmat vaihtoehdot täyttävät nämä vaatimukset, ratkaisun voivat tehdä kustannukset ja saatavuus. Jos kumpikaan ei täytä vaatimuksia, tarkista suunnittelua tai prosessisuunnitelmaa ennen tilausta. Reitin muuttaminen tai liitoksen lisääminen vaatii suunnittelun hyväksynnän; kyseessä ei ole pelkästään toimittajan hinnoittelumuutos.
Tässä kiinnikkeessä päätös muuttuu testin mukaan:
- Tarkista kaapelien asettelu ja asennustilan varmuus: käytä hyväksyttyä polymeeritulostetta, jos se säilyttää muotonsa riittävän hyvin tähän tarkistukseen. Mittaa varmuusmitat; jätä kosmeettiset pinnat, jotka eivät liity tähän, valmiiksi tekemättä.
- Mitataan määritellyn metallikiinnikkeen taipuma: valitse koneistus määritellystä lähtöaineesta tähän helposti käsiteltävään suunnitteluun. Polymeerikorvaus testaisi eri rakenteellista vastausta, vaikka anturi sopisikin paikalleen.
- Testaa yhdestä kappaleesta valmistettu kaareva reitti ja sovitettu anturireikä: arvioi tulostettu runko, jonka reikä on lopputyöstetty koneistamalla. Jos reittiä ei voida puhdistaa tai runkoa ei voida kiinnittää koneistukseen, kyseinen vaihtoehto ei läpäise kyvyllisyystarkistusta.
Tämä estää kalliin lopullisen materiaalin prototyypin ostamisen yksinkertaiseen varmuustarkistukseen tai edullisen muotomallin käyttämisen johtopäätösten tekemiseen kuormitetusta suorituskyvystä. Pidä valittu vaihtoehto sidottuna siihen testitulokseen, jota tarvitset, eikä näytteen ulkonäköön.
Vertaa toimitettua kokonaisprototyyppiä
Eikä leikkausaika eikä tulostusaika anna koko aikataulua. Stratasysin vertailu erottaa valmistelun, valmistuksen ja viimeistelyn ja varoittaa yleispätevästä nopeusluokittelusta. [6] Vertaa seuraavaa laajuutta samalle versiolle ja vaaditulle määrälle:
- Valmistelu: Ohjelmointi, tulostuksen valmistelu, kiinnittimet sekä lähtöaineen tai syöttöaineen saatavuus.
- Valmis tila: Jäysteenpoisto, tukirakenteen tai jauheen poisto, sovellettava kovettuminen/lämmönkäsittely, koneistus ja viimeistely.
- Hyväksyntä: Kriittiset mitat, tarkastustiedot ja mahdollinen sovittu uudelleenkoneistus.
- Saapuminen ja versio: Jonotus, toimitus ja seuraavan valmistuserän muuttamisen kustannus.
Määrä vaikuttaa vertailuun: asennus voidaan jakaa toistuvien koneistettujen osien kesken, kun taas tulostus saattaa sallia osien jakavan yhteisen valmistuserän. Kumpikaan ei luoda yleispätevää kriittistä määrää. Hae hintoja juuri niille määristä, joita todella tarvitset, ja pidä vaihtoehtoinen kosmeettinen viimeistely erillään testin suorittamiseen vaaditusta työstä.
Kustannusvertailu samalla hyväksyntäalueella
Varmista ensin, että molemmat valmistustavat täyttävät saman testitarkoituksen, piirustuksen version, valmiin määrän ja tarkastusvaatimukset. Erota sen jälkeen kerran tehtävät valmistuskustannukset kustannuksesta per hyväksytty osa. Jos tarjottu yksikköhinta pysyy vakiona vertailtavissa määrissä, kokonaiserän kustannus on C = S + N × u, jossa S on valmistuskustannus, N on hyväksytty määrä ja u sisältää materiaalin, valmistuksen, vaaditun viimeistelyn ja tarkastuksen per osa.
Oletettujen Yhdysvaltain dollarien (USD) syötteiden kanssa – $120 valmistuskustannus ja $18 per hyväksytty CNC-osa vastaan $20 valmistuskustannus ja $38 per hyväksytty tulostettu osa – vertailu on:
| Hyväksytty määrä | CNC-erän kokonaishinta (USD) | Tulostettu eräkokonaishinta (USD) | Alhaisemmat kustannukset näillä syötteillä |
|---|---|---|---|
| 1 | $138 | $58 | Tulostus |
| 5 | $210 | $210 | Yhtä suuri |
| 10 | $300 | $400 | CNC |
Käännepiste on (120 − 20) ÷ (38 − 18) = 5 hyväksyttyä osaa. Se johtuu näistä syötteistä, eikä se ole viisiosainen valmistusohje. Molemmat tuotantotavat jättävät tässä toimituskulut ja verot huomiotta. Korvaa syötteet vertailukelpoisilla tarjouksilla, mukaan lukien mahdollinen lisäkoneistus tai hylättyjen osien varaus. Jos yksikköhinta muuttuu rakennuspakkausta, työkaluja tai määrää muuttaessa, vertaa todellisia eräkokonaishintoja sen sijaan, että laajennettaisiin tätä suoraviivaista mallia.
Aika voi kumota pelkästään kustannusten perusteella tehdyn valinnan. Alhaisen kustannuksen tuotanto, joka odottaa täyttä tulostinerää, saattaa saapua myöhässä verrattuna korkeamman hinnan saaneeseen koneistettuun näytteeseen. Toisaalta saatavilla oleva tuloste saattaa ratkaista sovitusongelman ennen kuin erityisesti valmistettu kiinnitysvaruste on valmis. Kysy päivämäärää, jolloin valmiit ja tarkastetut osat voivat lähteä toimitukseen, ja erota se koneajoajan käsitteestä.
Koneistustietä varten meidän CNC-prototyyppi- ja tuotantopalvelumme selittää näytteiden ja toistotilauksien suunnittelua. Hyödyllinen prosessipäätös tunnistaa valittu materiaali, valmiit liitokset ja tilauksen laajuus, eikä se rajoitu yksinkertaisesti merkitsemään yhtä teknologiaa ”paremmaksi”.
Kysymyksiä CNC- ja tulostettujen prototyyppien suhteen
Voiko 3D-tulostettu osa olla toimiva prototyyppi?
Kyllä, kun sen materiaali, geometria, valmis tila ja tulostusorientaatio ovat sopivia arvioitavaan toimintoon. ”Tulostettu” ei tarkoita pelkästään ulkoasua, eikä ”koneistettu” tarkoita, että kaikki toiminnot olisi todistettu toimiviksi.
Onko CNC-koneistus aina tarkempaa?
Yksikään yksittäinen sijoitus ei kata kaikkia prosesseja ja ominaisuuksia. Vertaa saavutettavia valmiin osan mittoja ja pinnavaatimuksia kyseiseen osaan. Tulostimen resoluutio ja koneen paikannustarkkuus eivät yksinään määritä valmiin osan tarkkuutta.
Tekniset lähteet
- NISTIR 8059, polymeerimateriaalien lisävalmistuksen materiaalitestausstandardit, 2015, materiaalin rakenne ja valmistusolosuhteet.
- NIST, Anisotrooppisten vetomittasuusominaisuuksien ymmärtäminen laserpulverityynypohjaisessa lisäämällä valmistettavissa metalliosissa, 2021, tiivistelmä ja ilmoitettu soveltamisala.
- Formlabs, 3D-mallien suunnitteluspesifikaatiot (Fuse 1 -sukupolvi), reiät, sisäinen jauhepoisto ja järjestelmäkohtainen suunnittelua ohjaavat ohjeet.
- Formlabs, Opas 3D-tulostuksen toleransseihin, tarkkuuteen ja tarkentavuuteen, resoluutioon, materiaaleihin ja jälkikäsittelyyn.
- NIST, Lisävalmistetun ruostumattoman teräksen jälkikoneistus, 2015, tiivistelmä valmiiden kokoonpanopiirteiden osalta.
- Stratasys, 3D-tulostus vs. CNC-koneistus, 2021 valkoisen paperin valmistelun ja valmistuksen työnkulku. Sen esimerkkikustannukset eivät ole käytössä tässä.



