このページについて
316Lは316よりも最大炭素含有量が低い。これにより、溶接に起因する感応化および継手周辺の粒界腐食リスクを抑制できる。 製造された部品が鍛造材(wrought stock)から加工される場合、まず最終使用用途および図面に指定された材質から検討を始める:
- 加工後に溶接する場合: 溶接感応化が重要な場合は、316Lを評価対象とする。溶接および仕上げ工程、および実際の使用環境を確認すること。
- 溶接しない場合: 図面で指定された鋼種、製品規格、状態および機械的特性要件を満たす材料を用いる。意図した用途における切削性および耐食性を比較すること。
- 316/316L両方の認証を有する材料(ダブル認証材): 証明書が当該材料を明確に特定し、適用される製品規格に対して両鋼種の認証を含むことを確認すること。その試験単位に対する化学成分および所定の機械的・製品試験結果を確認すること。
316と316Lの違いは何ですか?
両鋼種ともモリブデン添加オーステナイト系ステンレス鋼である。「L」は低炭素版を示す。以下の選定成分限界値は、ATI社が発行するASTM A240/ASME SA-240規格の板、帯鋼および平板製品向け技術データシートに記載されている。これらの値は鋼種区分の根拠を示すものであり、受注時の適用規格および材質証明書が受入判断の基準となる。[1]
| 鋼種名称または元素 | 316 | 316L |
|---|---|---|
| UNS鋼種番号 | S31600 | S31603 |
| 炭素(最大重量%) | 0.08 | 0.030 |
| クロム(重量%) | 16–18 | 16–18 |
| ニッケル(重量%) | 10–14 | 10–14 |
| モリブデン(重量%) | 2–3 | 2–3 |
炭素含有量の上限値は目標値ではなく、厳密な制限値である。 316の炉次材は、その許容上限値より低い炭素含有量を含む可能性がある。その実際の化学組成および他の必須特性に基づき、316Lとしての認証も可能かどうかが判定される。
強度は別に比較する必要があります。ATIの資料では、該当する仕様の焼なまし済み316L板材について、焼なまし済み316板材よりも低い引張強さと降伏強さの最小値が示されています。それだけでは、比較対象である棒材二本それぞれの強度は分かりません。製品形態、供給状態、要求特性をそろえて比較してください。板材の数値を冷間加工した棒材に当てはめたり、データシートの代表値を保証最小値として扱ったりしないでください。
後工程での溶接が鋼種選定を左右する
溶接は、継手部近傍の母材を溶融させない場合でも加熱する。感応化を起こしやすいステンレス鋼では、この熱履歴により粒界にクロム炭化物が析出し、周辺の耐食性が低下する。これを感応化と呼び、結果として生じる腐食は、均一な表面に点食が発生するのではなく、粒界に沿って進行する。炭素含有量を低減することで、溶接時の感応化リスクを低減できる。[2]
後工程でチューブに溶接される機械加工コラーやリングなどの部品を想定する。最終使用条件にはその溶接部が含まれるため、機械加工業者が清浄かつ未溶接の部品を納入したとしても、設計者は溶接方法および仕上げ工程を含めた完全なアセンブリ全体について316Lの適用を評価すべきである。
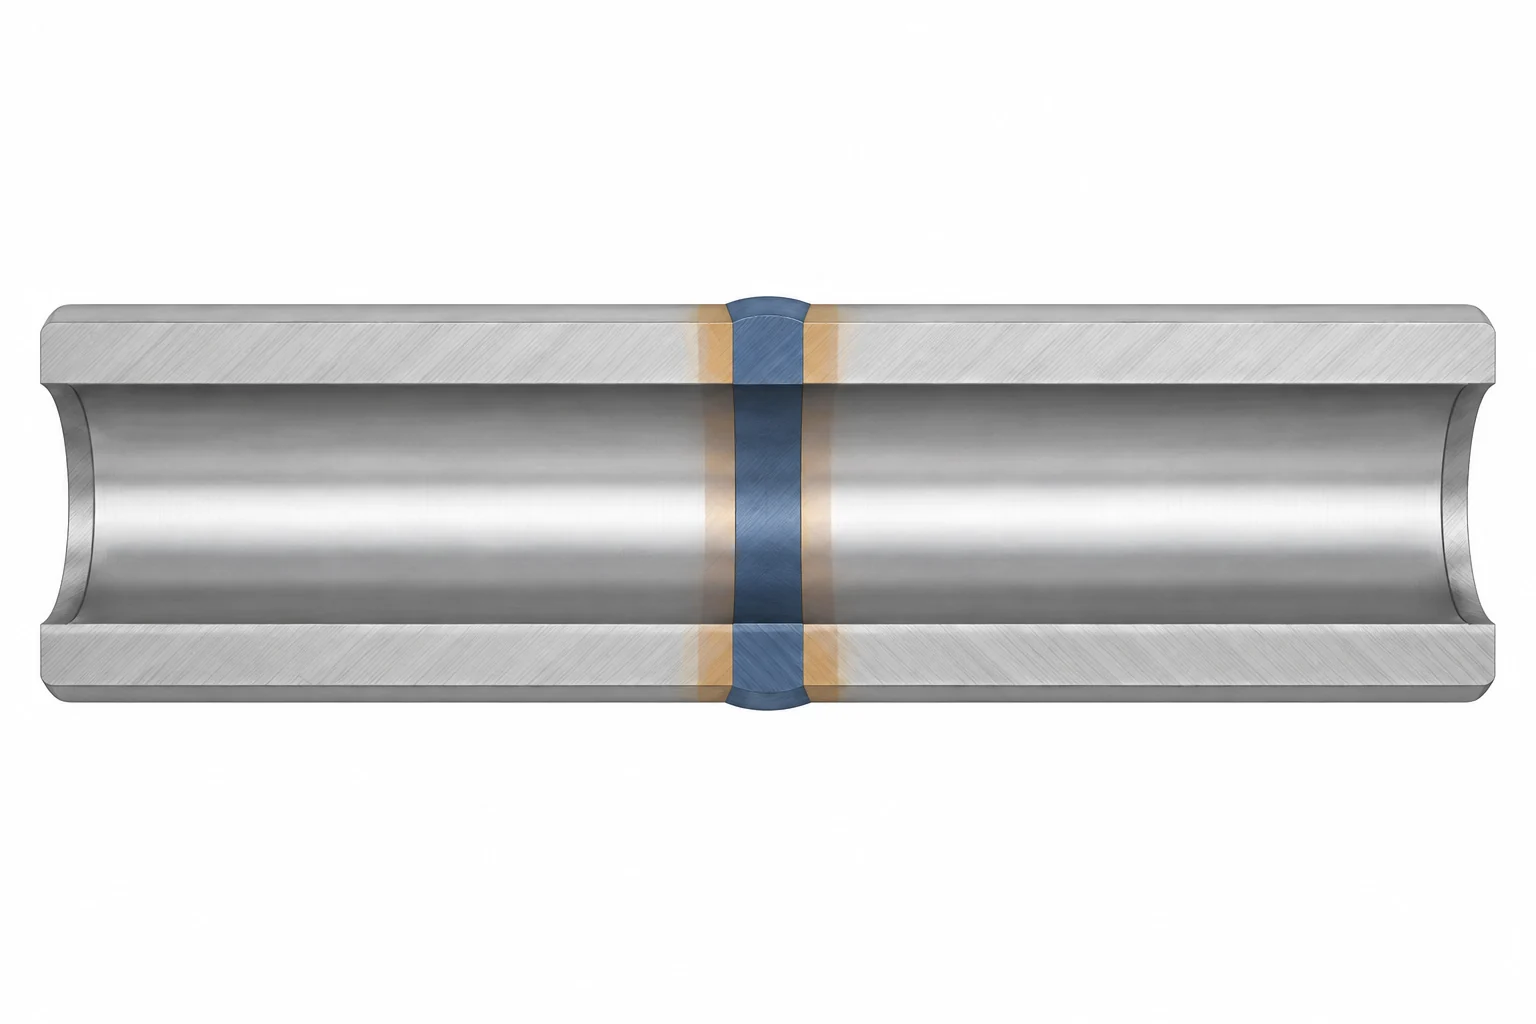
低炭素化はすべての溶接課題を解消するものではない。継手形状、溶接材の選定、表面清掃なども依然として重要である。低炭素化は感応化の発生を遅らせる効果はあるが、高温長時間使用に対する万能な解決策ではない。持続的な高温使用では、設計温度、適用材料要件および工学的評価に基づいて判断する必要がある。[3]
切削性は「L」の有無だけでは決まらない
両鋼種とも、オーステナイト系ステンレス鋼特有の切削課題——加工硬化、チップの折れ難さ、切削刃への材料付着傾向——を引き続き有する。「316」から「316L」への図面変更は、これらのメカニズムを除去しない。在庫材の状態、切削工具および加工設定が、内径加工、ねじ切り、ポケット加工などの各加工挙動を決定する。[3]
また、この鋼種ファミリー内には意図的に改変された製品も存在します。Outokumpu社は、加工性を向上させたバージョンとしてProdec 316Lを特定しています。これは、鋼種表示を超えた冶金学的要因が重要であるという証拠であり、すべての316Lがすべての316よりも高速に切削できると仮定する根拠ではありません。提案される材質変更は、依然として部品の材料要求仕様を満たさなければなりません。[4]
意味のある製造比較を行うには、完成形状、素材状態、数量、仕上げおよび検査範囲を固定したままにしてください。その後、加工時間の大部分を占める工程——長い工具突き出し長、穴からの切屑排出、断続切削、追加のセットアップ——を検討します。Outokumpu社の切削加工ガイドラインでは、剛性の高いセットアップ、短い工具、および切屑排出が強調されています。同社の切削条件データは、指定された製品およびセットアップに対する出発点であり、汎用的な送り速度および回転数ではありません。[5]
実際のコストに関する問いは、入手可能な適合素材から得られる完成・受入済み部品の価格です。「L」の選択または除外によって得られるパーセンテージ単位の節約額は信頼できません。当社のステンレス鋼CNC加工ページでは、対応する部品形状および仕上げ要件について説明しています。
完成部品の使用条件に基づいて選択してください。
溶接、使用温度、および流体への暴露が、どの鋼種特性が最も重要かを決定します。
| 部品の使用状況 | 選択の方向性 | 決定的な確認項目 |
|---|---|---|
| 溶接されていないブッシングまたはマウント部品 | 適合する316、316L、または二重認証済み素材を比較してください。 | 必要な強度、使用状態および実際の暴露条件 |
| 流体アセンブリに溶接された機械加工コラ― | 溶接関連の耐食性向上のために316Lを評価してください。 | 接合および仕上げの全工程ルート |
| 塩化物、堆積物、または狭小なすき間へ暴露される部品 | いずれの鋼種が適しているかを検討してください。 | 流体の化学組成、温度および継手形状 |
| 持続的な高温使用下で負荷を受ける部品 | 適用可能な設計要件に照らして選択してください。 | 温度依存性の特性;「L」への自動置換は行いません。 |
溶接敏化と塩化物腐食は、異なる選択課題です。316も316Lも、ピット腐食、すき間腐食、および塩化物応力腐食割れに対して免疫ではありません。低炭素の接尾辞のみでは、閉じた流体継手や攻撃的な洗浄環境の問題は解決しません。[3]
例えば洗浄用部品の場合、通常のプロセス流体に加えて洗浄液も評価してください。ボルト締結アセンブリの場合は、接触面および液体が滞留する箇所も含めて検討してください。これらの問いは、鋼種比較だけで十分か、あるいは合金またはアセンブリ設計全体を広範に見直す必要があるかを判断する手助けとなります。材料および設計ガイドでは、この検討を機能寸法および仕上げと結びつけています。
二重認証済み316/316Lとは
二重認証とは、供給される材料が規定された規格内で両方の鋼種区分(グレード)要件を満たすことを意味します。これは単に炭素含有量が低いという結果以上のものであり、その他の適用可能な化学成分、機械的性質および製品要件もすべて満たす必要があります。英国ステンレス鋼協会(BSSA)は、二重認証済み材料を、特定の規格内でいずれか一方の鋼種区分を供給するための方法と定義しています。[2]
購入時の有効な確認手順では、図面に記載された材料要求、在庫材の識別情報、およびその在庫材に付随する証明書の三つを関連付けます。規格名および改訂版、鋼種記号、製品形態、および状態を一括して確認してください。その後、要求される試験結果および熱処理識別番号(ヒートID)が、実際に納入される材料に属することを確認します。
受入記録の例: 図面では、所定の製品規格に準拠した316Lの焼鈍板が要求されている。熱番号H-07の証明書には、当該規格、製品形状および状態が明記され、UNS S31600およびS31603の両方が認証されており、熱番号H-07の化学成分および試験単位T-07の機械的試験結果が記載されている。これらの結果を、当該製品の規定要件と比較すること。受入記録では、板材が熱番号H-07および試験単位T-07に紐付けられており、作業記録では両IDが完成ロットL-3へと引き継がれる。納入品が複数の熱番号を含む場合は、材質証明書およびトレーサビリティガイドを参照すること。
証明書に記載されている鋼種区分が316Lのみであるのに対し、図面が316を要求している場合、炭素含有量が低いという事実だけでは受入判断はできません。指定された鋼種区分への適合証拠、または承認済みの材料変更申請を、部品のリリース前に取得してください。同様に、図面が明示的に316Lを要求している場合、未検証の「316相当」材料では満たせません。これにより、調達上の便宜が文書化されていない設計代替へと転化することを防ぎます。
316と316Lに関する主な質問
316Lは316よりも強度が高いですか?
本質的には違います。公表された要求仕様では、同一の焼鈍製品形状において316Lの最低強度が低く設定されることがあります。実際の仕様書および供給状態を比較してください。冷間加工材は、焼鈍板材の表から判断できません。
316Lを使用すれば表面処理は不要になりますか?
いいえ。鋼種区分は完成後の表面状態を規定するものではなく、加工中に導入される汚染物質を除去するものでもありません。製造計画には、必要な洗浄、溶接酸化皮膜の除去およびその他の指定された処理を継続して盛り込んでください。
溶接を行わないCNC加工部品であれば、すべて316を使用すべきですか?
いいえ。どちらの鋼種区分も適している可能性があり、適合する二重認証済み在庫材が選択肢となる場合もあります。図面の要求、使用条件および入手可能な認証済み在庫材に基づいて選定してください。溶接を行わないという事実は、既存の316L要求を無視する根拠にはなりません。
技術資料
- ATI社、ATI 316、ATI 316L、ATI 317、ATI 317L 技術資料、第1版、2012年4月18日発行;化学成分および焼鈍平板製品の特性、pp. 1–3および8。
- 英国ステンレス鋼協会(BSSA):標準鋼種と低炭素鋼種の比較;炭素含有量上限、溶接関連腐食および二重認証について。
- Outokumpu、Supra Range Datasheet;粒界腐食および局所腐食、冷間加工、切削性および溶接性。
- Outokumpu、Prodec Range;Prodec 316L/4404 製品説明。
- Outokumpu、Machining Guideline for Prodec 304L and Prodec 316L、北米版、2016年2月;段取りおよびチップ制御に関するガイドライン。
VETCNCについて
VETCNCは、オンラインCNC調達に家族経営の製造バックグラウンドを活かしています。ケビンはCNC業界で十年の経験を持ち、中国の家族経営工場およびより広範なパートナー・ネットワークと連携しています。目的は、発注前に製造手配、技術的要件および責任分界を明確にすることです。
ケビンの物語を読む →


