このページについて
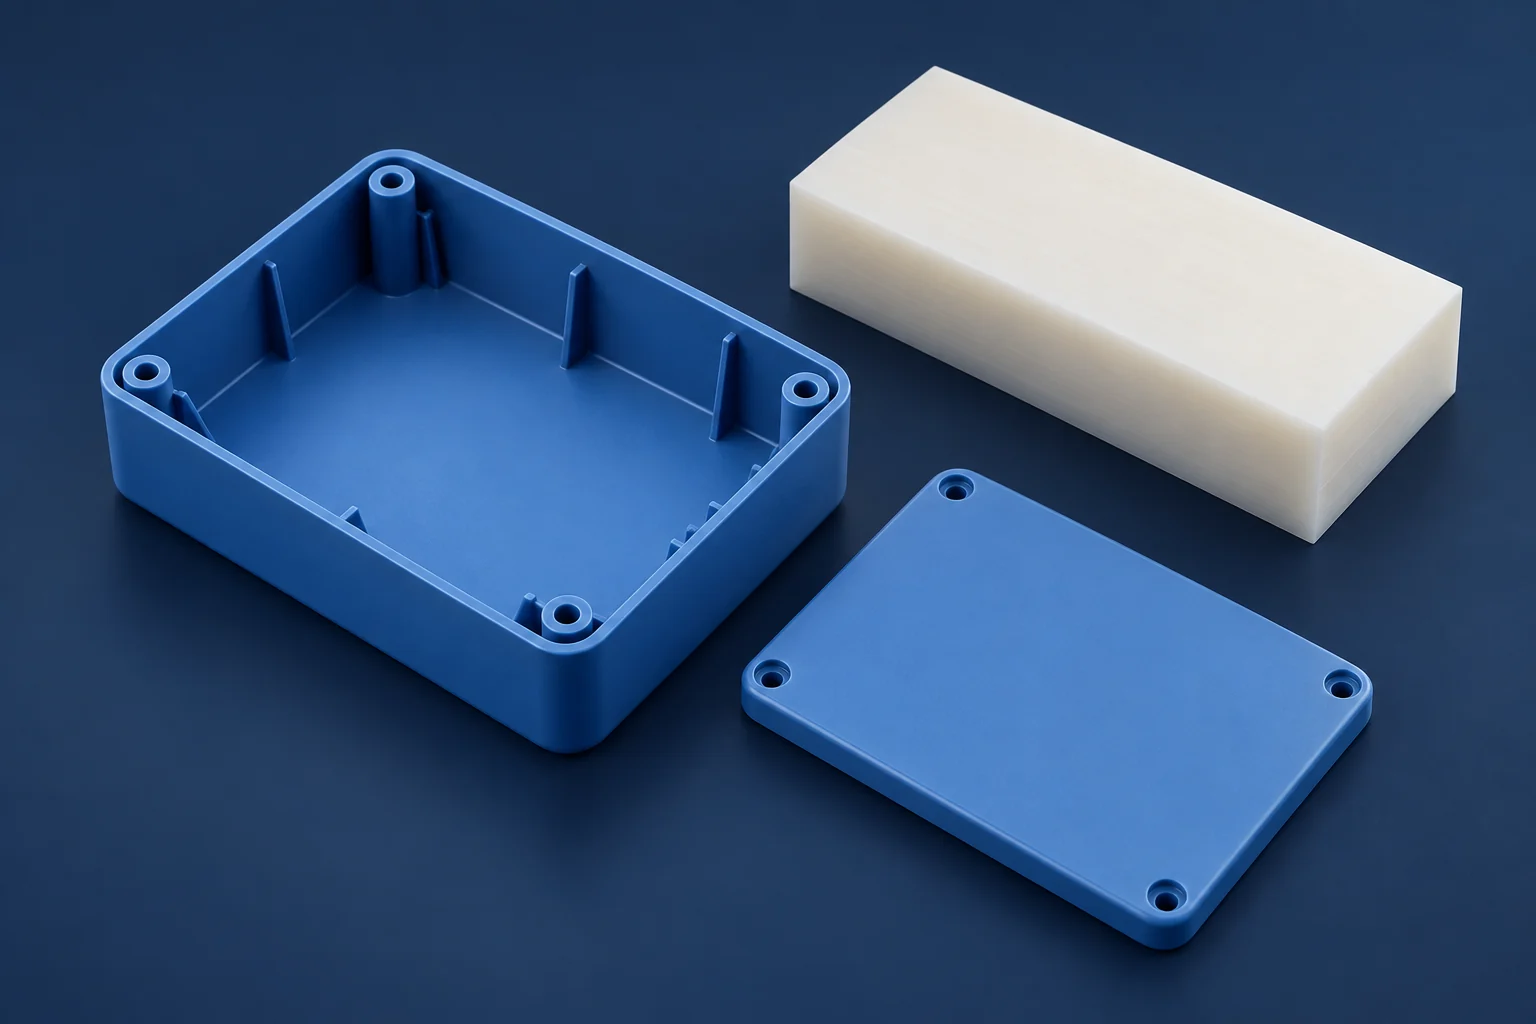
CNC加工は、まだ変更中のプラスチック部品、少量のみ必要な部品、または入手可能な在庫材で指定された部品に適していることが多い。設計が安定し、部品が確実に成形可能であり、確定した需要が金型投資を正当化する場合、射出成形がより有力な選択肢となる。
工程切り替えの判断は、数量だけでは決まらない。成形後の単価が低くても、完成部品が材料・組立・受入要件を満たさなければ意味がない。本比較は熱可塑性樹脂部品を対象とする。金属射出成形および鋳造については、別途評価が必要である。
各工程の適用範囲
CNC加工は板材や棒材などの在庫材から部品を切削する。射出成形は溶融ポリマーを金型内に充填し、冷却後に部品を脱模する。CNC加工は専用の成形金型を必要としないが、プログラム作成、切削工具、治具、段取りには依然としてコストがかかる。
| 発注数または部品要件 | CNC加工 | 射出成形 |
|---|---|---|
| 取付穴またはインターフェースがまだ変更中の場合 | 通常は柔軟性が高い手法:専用金型の改造を伴わず、プログラム・在庫材・保持方法を修正できる | 変更される特徴部によっては工具の改造または交換が必要になる可能性があるため、確定前に変更の可能性を検討・解決すること |
| 確定した再発注需要のない少量発注の場合 | 入手可能な在庫材で加工可能な形状であれば、初期投資が比較的低い選択肢となることが多い | 単価が低くても、実際に購入される数量では金型費および試作費を回収できない可能性がある |
| 確定設計で再発注需要がある場合 | 切削が必要な変更部品や特徴部に対しても、実用的なまま維持可能 | 確定した需要が拡大すれば、金型費用を分散させることで総コストを低下させられる。一律の数量基準ではなく、同等条件での見積もり比較を用いること |
| 薄肉壁に一体成型されたリブおよびボスを有する場合 | 実体ブロックの大部分を除去する場合、加工時間は長くなり、加工中の壁は脆弱になる可能性がある | 充填性、壁厚移行部、抜き勾配、脱模性が確保できれば、これらの特徴部を一体成形可能 |
実際の材料および完成状態を比較する
「ABS」、「ナイロン」、または「POM」という表記は材料系を示すものであり、加工または成形のための相互交換可能な生産仕様ではありません。切削加工では素材の規格品級および寸法を、射出成形では樹脂の規格品級および添加剤をそれぞれ確認してください。ある形態で入手可能であるという事実は、他方の形態でも同様に入手可能であることを保証しません。
加工方法は材料特性にも影響を与えます。Ensinger社は、射出成形試験片と押出材との間で流動配向および熱履歴が異なること、特に半結晶性ポリマーにおいて冷却履歴が結晶性に大きく関与することを説明しています。樹脂の試験値を機械加工部品に直接転用するのではなく、意図する加工方法および使用条件に応じた適用可能なデータを比較してください。[1]
寸法要件については、機械加工時の応力および必要に応じた湿気調整を考慮してください。部品の検査および使用が行われる状態を明確に定義してください。[2] 当社のプラスチックCNC加工ページでは、素材選択およびブロック材からの機械加工ルートにおける特徴について解説しています。
形状を変更する必要がある場合があります
機械加工によるポケット加工では、ワークピースが支持されたまま、その底面および側面に到達可能な切削工具が必要です。深く狭い空間、小さな内部コーナー、薄く支持されていない壁などは、加工を困難にします。固体ブロックから切削加工しやすい形状が、自動的に良好な射出成形設計になるわけではありません。
射出成形では、壁厚の変化、リブ、ねじボスを一括して検討してください。局所的な肉厚過多は、材料の冷却時に沈みや内部空洞を引き起こす可能性があります。脱型を容易にするためのテーパー(ドロフト)およびアンダーカットは、金型の開閉および部品のエジェクションに影響を与えます。材料、深さ、表面粗さの組み合わせごとに適した単一のドロフト角は存在しません。[3]
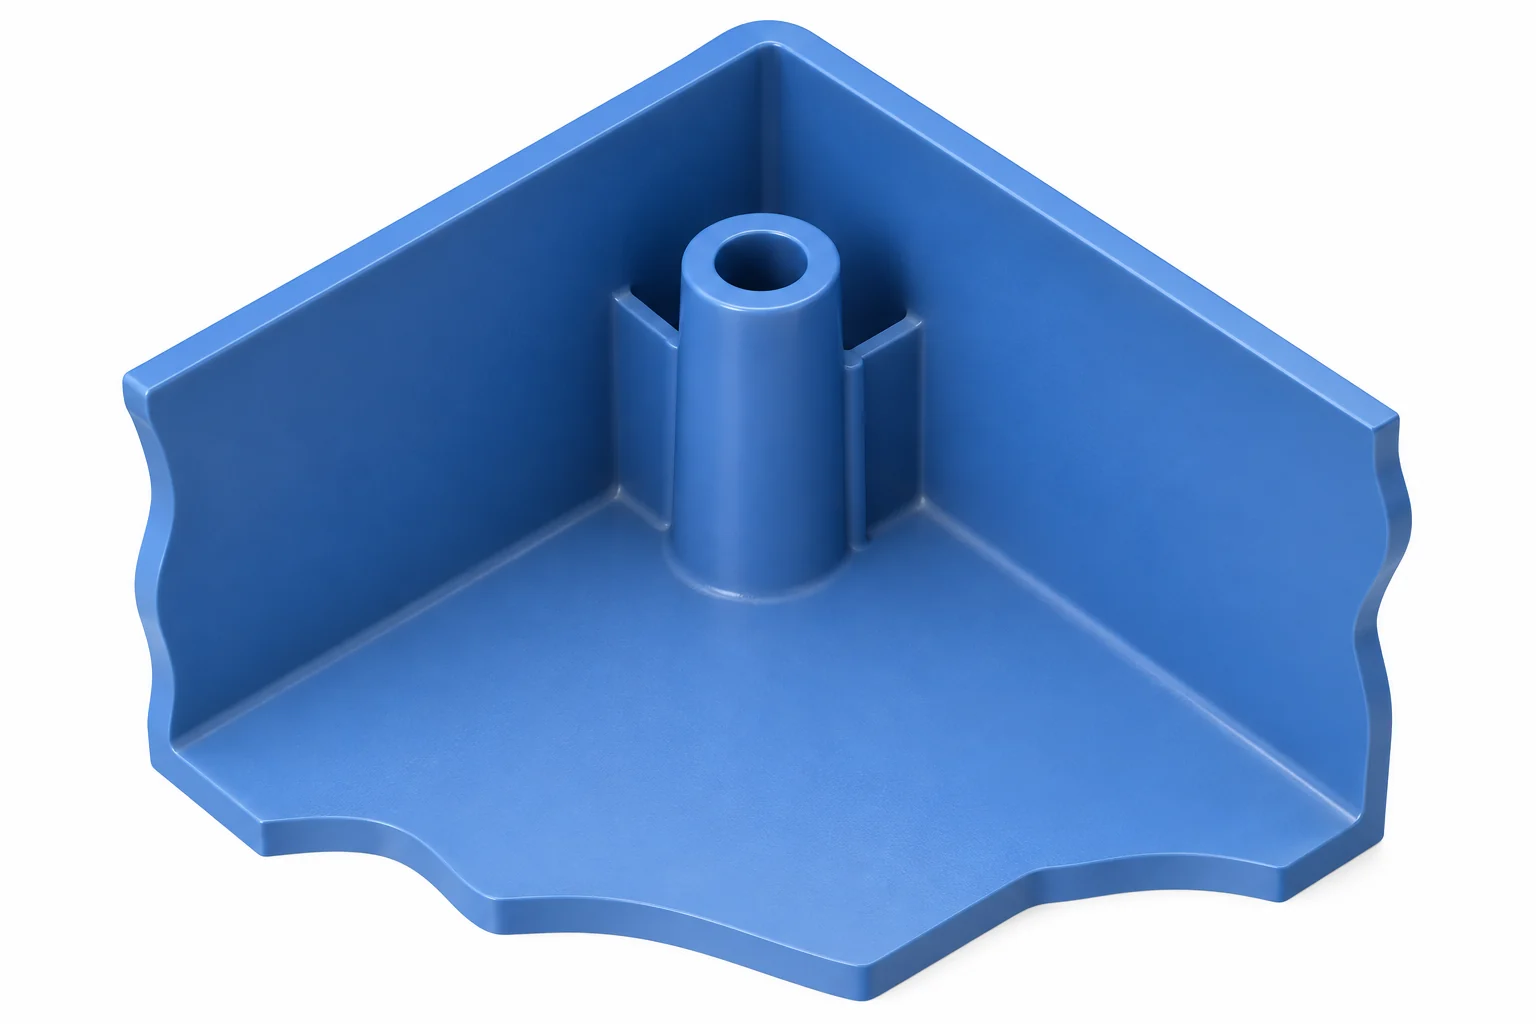
アンダーカットは、サイドアクション、別の金型構成、あるいは設計変更を要することがあります。BASF社の設計例は、ゲート位置および局所的な壁厚が金型製作前に検討されるべき理由も示しています。[4] 両工程で機能的に許容される設計を比較し、エンジニアリング承認を要する形状変更を特定してください。
同等の見積りに基づいてコストのクロスオーバー点を算出する
同一の受入部品数量、材料要求、仕上げおよび検査範囲から始めます。固定費用と受入部品あたりの継続的費用を分離します。単純なモデルは総コスト = F + vNであり、ここでFは固定費用、vは部品あたりの費用、Nは数量です。平均コストはF/N + vです。MITの製造コスト講義ではこの区別について説明されています。[5]
一ロットについて、次の仮定の米ドル建て費用を考えます。CNC加工の固定費は500米ドル、合格品一個当たり25米ドルです。射出成形の固定費は5,500米ドル、合格品一個当たり5米ドルです。どちらにも、合意した準備、完成部品の加工、検査が含まれるものとします。運賃と税金は含みません。
| 受入数量 | CNC総コスト | 射出成形総コスト |
|---|---|---|
| 100個 | $3,000 | $6,000 |
| 250個 | $6,750 | $6,750 |
| 500個 | $13,000 | $8,000 |
射出成形の固定費用は高いものの継続的費用が低い場合、クロスオーバー点は以下の通りです。
N = (F射出成形 − FCNC) / (vCNC − v射出成形)
本例では:($5,500 − $500) / ($25 − $5) = 250個。
次に、量産開始前に仮想的な金型改造費2,000米ドルを追加し、その他の入力値は変更しないものとします。この場合、コスト逆転点は350個に移動します。この例は、設計の安定性がなぜ重要であるかを示すものであり、普遍的な切り替え数量を定めるものではありません。
コスト逆転点は、技術的に許容可能な製造ルート間における単なるコスト比較にすぎません。樹脂グレードの入手可能性、成形品が所定の試験を通過するかどうか、あるいは金型が要求納期までに準備完了するかどうかを示すものではありません。同一のリリース済み設計改訂版に基づき、確定済みの発注数量を比較してください。楽観的な総需要予測では、その数量に達する前に金型を変更するコストが隠蔽される可能性があります。
関連する設計改訂版に対して信頼できる需要量を用いてください。数量割引、繰り返し段取り、試作手数料、不良品許容率、または交換用金型の導入などにより入力値が変化する場合は、再計算を行ってください。成形において固定費用および部品単価のいずれも機械加工と同等以上である場合、本モデルはコスト優位性を提供しません。当社の機械加工コストガイドでは、CNC加工のコスト構成要素についてさらに詳しく説明しています。
切替前に成形品の設計を検証してください。
例えば、筐体のコネクタ配置がまだ変更中の段階で、小規模な組立試験が必要になると仮定します。試験が「基板が収まるか」「カバーが閉じるか」「ケーブルが接続できるか」といった基本機能の確認を求める場合、入手可能な在庫材質を機械加工することは合理的な第一ステップです。この試験後に設計を変更しても、量産用金型を開発用治具として扱う必要はありません。
次の試験が「薄肉のスナップフィットが繰り返し開閉に耐えられるか」あるいは「溶接ラインを横断する荷重付与部品が健全性を維持できるか」を問う場合、CAD形状との一致だけでは不十分です。機械加工サンプルは、意図された樹脂流動・冷却・脱型といった成形プロセスを経験していません。このようなプロセス依存性の課題については、指定樹脂および規定条件での代表的成形プロセスから得たサンプルを用いて評価してください。インターフェースが安定し、成形サンプルが要件を満たした時点で、承認済みの継続発注数量と、金型全額および量産コストを比較してください。[1] [3]
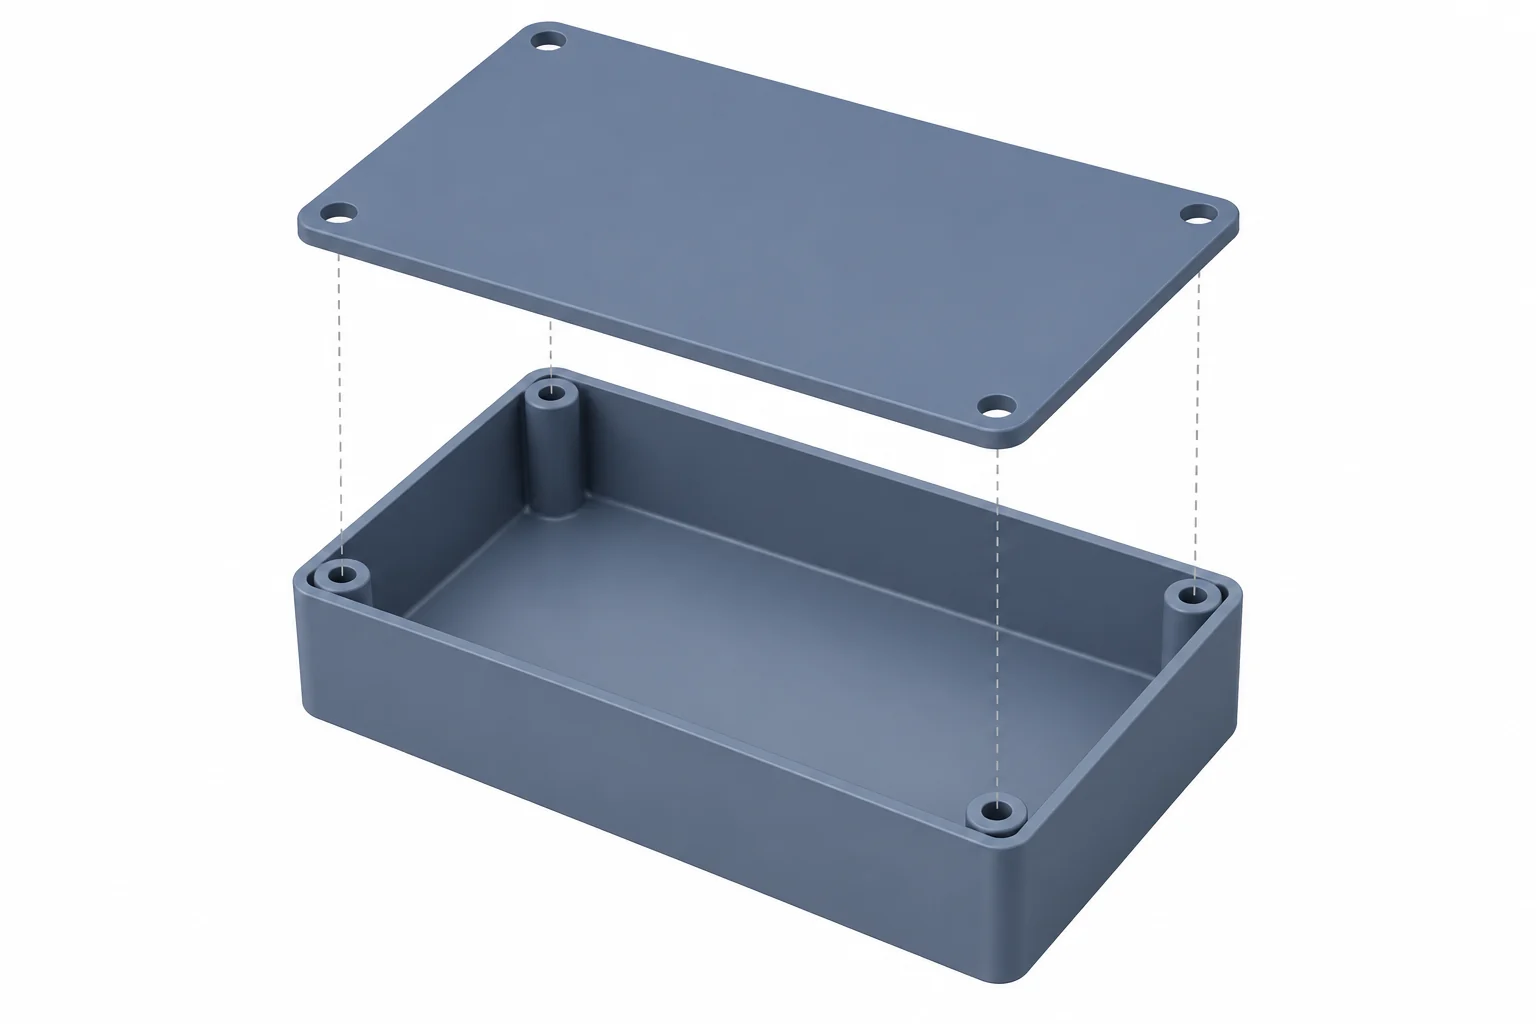
成形サンプルでは、フロントが合流する箇所にウェルドラインが現れたり、不均一な収縮に起因する歪みが生じたりすることがあります。その影響度は位置、材料、機能に依存します。BASFのトラブルシューティングガイドでは、これらを「欠陥」とは見なさず、CAD外形との一致で除外できる問題ではなく、成形プロセスおよび設計に関する課題として扱っています。[3]
切り替える前に、次の三つを決めておきます:
- 設計リリース: 成形用設計改訂版、材料、インターフェース、および許容されるゲート痕やエジェクタ痕について合意してください。
- 受入検査: 要求寸法および表面状態を検査し、関連機能を試験するとともに、量産時のばらつきをどのように確認するかを明確にしてください。どちらの製造プロセスも、すべての寸法公差比較において優位となるわけではありません。
- 納期: 初回承認ロットと継続発注ロットを区別してください。成形の場合には金型製作および試作を含め、機械加工の場合には在庫材調達、プログラム作成、治具準備を含めてください。実際のサプライヤー納期スケジュールを比較してください。
柔軟性や必要な在庫材質が、単価削減効果を上回る場合には、機械加工を継続してください。一方、設計・材料・プロセス検証・需要が投資を裏付ける場合には、成形へ移行することを検討してください。CNC工程については、当社のプロトタイプおよび量産サービスにて、サンプルおよび継続発注の計画について詳しく説明しています。
製造プロセス変更に関するご質問
成形品をCNC機械加工で製造することは可能ですか?
はい。十分な加工余裕、工具アクセス性、および部品の正確な位置決め・保持方法が確保できる場合、成形後に選択された特徴部を機械加工することが可能です。この工程はコストおよび受入検査計画に明記してください。薄肉の成形壁が二次加工を支えるとは限らないため、そのような前提は採用しないでください。
既存の金型がある場合、比較はどのように変わりますか?
まだ発生するコストを比較してください。既に支払済みで使用可能な金型は、新たな多額の投資を回避できる可能性がありますが、金型の移設、修理、試作および残存寿命は依然として重要です。次回注文における回避可能なコストのみを比較する際には、元の金型購入費用を再び課金してはなりません。
技術資料
- エンジンガー社、ストックシェイプ:航空宇宙技術で使用されるプラスチック、p. 18、「成形条件が試験結果に与える影響」。
- エンジンガー社、FAQ:エンジニアリングプラスチック、寸法安定性、機械加工応力および調湿。
- BASF社、エンジニアリング熱可塑性樹脂の射出成形における問題点:原因と解決策、溶接線、沈み目、脱型および反りに関するセクション。
- アンドレアス・ヴォニッシュ、BASF Ultrasim、How to improve your injection molding designs、設計変更、壁厚およびアンダーカット。
- MIT OpenCourseWare、2.008(2025年春学期)、第17回講義:製造コスト、固定費および変動費モデル。
VETCNCについて
VETCNCは、オンラインCNC調達に家族経営の製造バックグラウンドを活かしています。ケビンはCNC業界で十年の経験を持ち、中国の家族経営工場およびより広範なパートナー・ネットワークと連携しています。目的は、発注前に製造手配、技術的要件および責任分界を明確にすることです。
ケビンの物語を読む →


