Profilowane tłoczniki i wkładki
Zaznacz kontur roboczy, grubość surowca oraz powierzchnie służące do pozycjonowania detalu. Promienie zaokrągleń krawędzi oraz ewentualny pochylenie muszą być wyraźnie określone na rysunku.
Zgłaszamy ofertę cenową na EDM drutem dla cech przebijających na wylot oraz na EDM typu sinker dla ślepych wnęk w materiałach przewodzących. Potwierdzamy trasę obróbkową, obowiązki produkcyjne oraz wymagania kontrolne zgodnie z Państwa rysunkiem.
Zaznacz kontur roboczy, grubość surowca oraz powierzchnie służące do pozycjonowania detalu. Promienie zaokrągleń krawędzi oraz ewentualny pochylenie muszą być wyraźnie określone na rysunku.
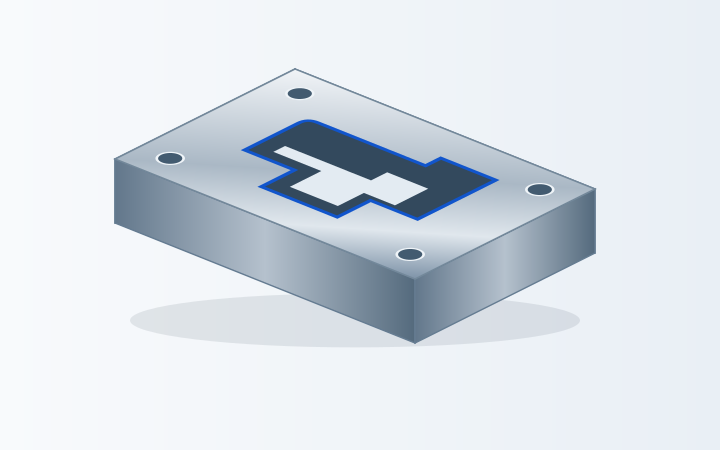
Dla zamkniętego otworu podaj dozwoloną lokalizację rozpoczęcia cięcia drutem oraz określ położenie otworu względem elementów montażowych lub pozycjonujących.
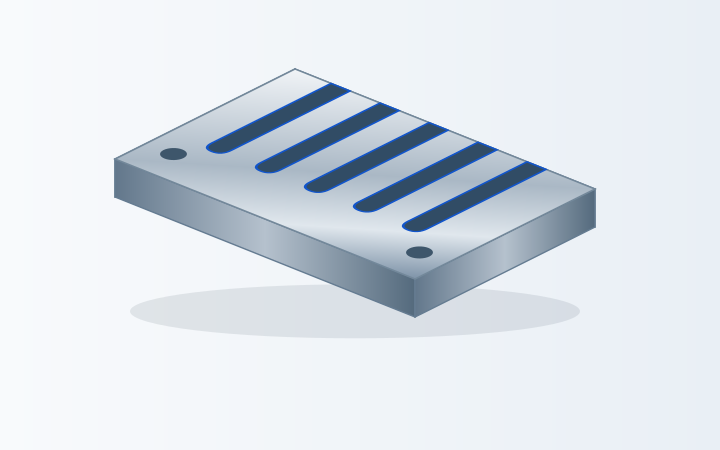
Oznacz szerokość wycięcia, głębokość przebicia płyty oraz przegrody, które muszą zostać zachowane. Wymień wszelkie ograniczenia dotyczące chwytania lub podparcia delikatnych fragmentów.
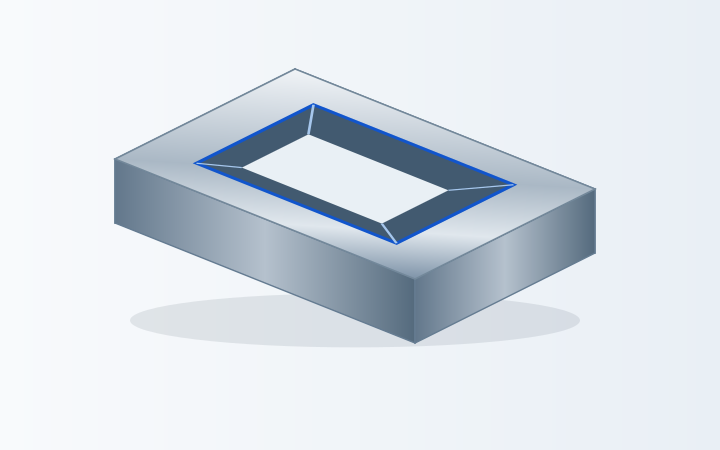
Podaj oba profile czołowe, grubość materiału oraz zamierzony kąt pochylenia lub zależność kątową.
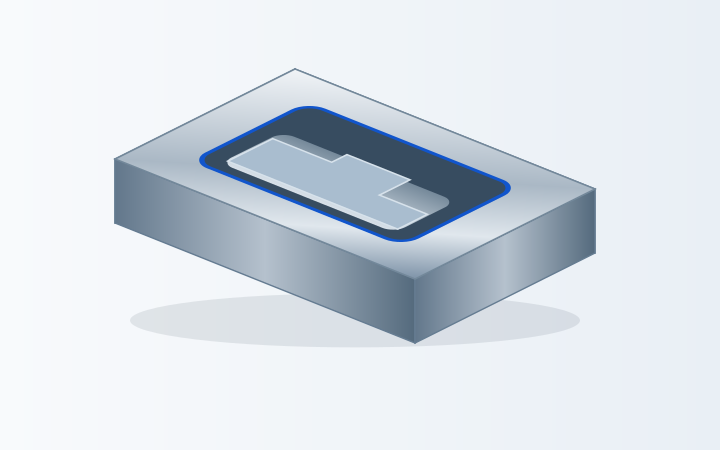
Wyślij model wnęki wraz z jej głębokością, kształtem dna, promieniami zaokrągleń narożników oraz położeniem. Wskazując obszary już obrabiane oraz powierzchnie, które muszą pozostać nietknięte.Dla wkładki narzędziowej,obróbka elementów formyobejmuje również interfejsy z otaczającą zespołem formy.
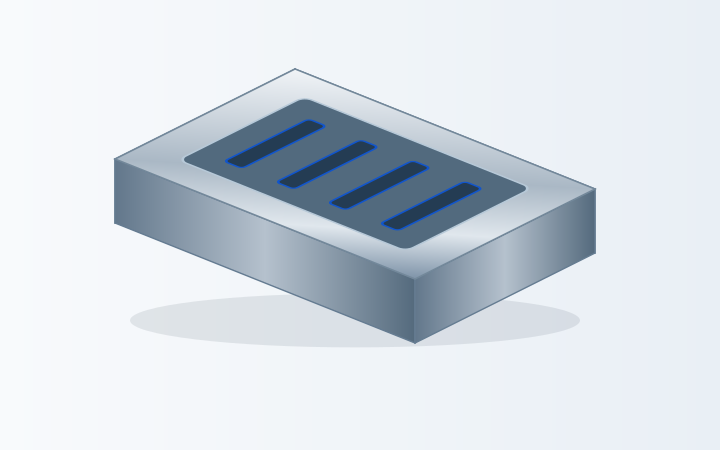
Dołącz pełny rysunek wkładki, a nie tylko powiększenie zagłębienia. Dostęp elektrody, pozostała grubość ścianek oraz wymagany stan powierzchni należy rozpatrzyć łącznie.
Brak pasujących przykładów. Spróbuj innego elementu lub wyczyść filtry.
Wyślij kompletny rysunek detalu, aby przeanalizować trasę obróbki EDM oraz wymagania kontrolne.
Elektroerozyjna obróbka skrawająca (EDM) usuwa materiał z przewodzących przedmiotów obrabianych poprzez kontrolowane wyładowania elektryczne. EDM drutem stosuje się do cech przebijających na wylot; EDM typu sinker umożliwia tworzenie ślepych wnęk przy użyciu profilowanej elektrody. Wybór metody zależy od cechy, materiału, dostępu oraz wymagań kontrolnych.[1]
Ciągle podawany drutowy elektrod porusza się po zaprogramowanym konturze przez materiał obrabiany. Przykładem mogą być otwór matrycy, zewnętrzny kontur lub wpust przebijający płytę.
Podaj grubość surowca, sposób dostępu do obszaru cięcia oraz ewentualne różnice między profilem górnym i dolnym. Wybór drutu, odprowadzanie płynu chłodzącego oraz trasa wykończenia wpływają na jakość cięcia.[3]
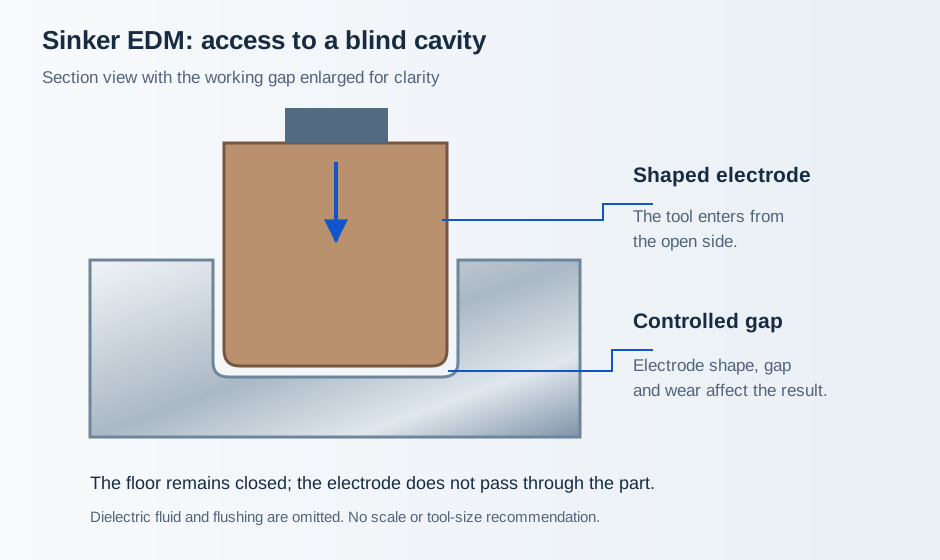
Terminy EDM wypukłe, EDM matrycowe i EDM tłoczkowe odnoszą się do metody z użyciem elektrody o określonym kształcie. Elektroda działa w dostępnej wnęce i nie musi przechodzić przez całą część.
Dołącz model wnęki oraz wymagane szczegóły dna, narożników i powierzchni. W planie produkcyjnym należy uwzględnić elektrodę, jej zużycie oraz kontrolowaną szczelinę wyładowaniową.[2]
Część może zostać najpierw sfrezowana lub stoczona, a następnie przekazana do obróbki EDM tylko wybranych elementów. Otwarte operacje usuwania materiału oraz powierzchnie odniesienia mogą zostać wykonane wcześniej, pozostawiając profil wewnętrzny lub trudno dostępne wnęki do obróbki EDM.
Zaznacz te elementy oraz obowiązkową kolejność obróbki cieplnej. Zaproponuj pełną trasę technologiczną — lub wyłącznie pozostałą obróbkę EDM — aby jasno przypisać zadania przygotowawcze i końcową kontrolę jakości.
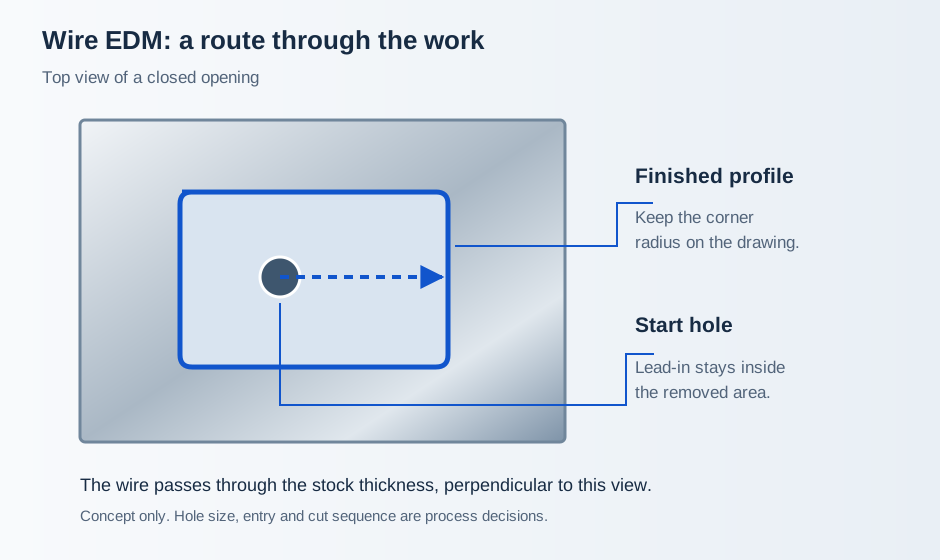
Dla zamkniętego otworu matrycy wskaż miejsce, w którym dopuszczalny jest otwór startowy. Dla otwartego konturu pokaż dostępny dostęp krawędziowy. Zaznacz również obszary, w których niedopuszczalne są ślady wejścia drutu lub tymczasowe cechy mocujące.
Jeśli dwie powierzchnie mają różne kontury, dostarcz geometrię obu i nazwij powierzchnię odniesienia. Pojedynczy widok z góry może pozostawić nachylenie lub otwór dolny niezdefiniowany.
Podłoga wnęki, jej ściany boczne oraz otwór wejściowy muszą znaleźć się w modelu. Pokaż wnękę w kontekście całego detalu, aby można było przeanalizować trzymanie elektrody i uchwyt detalu — nie tylko samą wnękę w izolacji.
W przypadku dostarczanych elektrod dołącz ich rysunek, układ odniesienia oraz identyfikację. Ustalcie, kto sprawdza elektrodę oraz kto ponosi odpowiedzialność za elektrody do operacji roughing lub finishing potrzebne do realizacji zadania.[4]
Podaj dokładny gatunek stali, twardość oraz historię obróbki cieplnej. Określ, czy obróbka iskrowa (EDM) ma być wykonana przed czy po hartowaniu oraz czy gotowe powierzchnie bazowe lub szlifowane są już obecne.
Przejrzyj obróbkę stali →Określ rzeczywistą gatunkowość stali i jej stan, a także wszelkie końcowe wymagania dotyczące integralności powierzchni.
Przeglądaj materiały metaliczne →Podaj gatunek materiału, powłoki oraz wszelkie materiały o innych właściwościach występujące w półfabrykacie. W przypadku innych materiałów przewodzących prześlij specyfikację materiałową do analizy.
Porównaj materiały →Standardowe EDM drutem i EDM typu sinker wymagają przewodności elektrycznej. Typowe tworzywa izolacyjne powinny zostać ocenione w ramach mechanicznej obróbki skrawającej, a nie standardowej oferty cenowej na EDM.[1] Zapoznaj się z obróbką tworzyw sztucznych za pomocą CNC →
Dopasuj numer rewizji rysunku do dostarczonego detalu. Zapisz wymiary półfabrykatu, twardość, istniejące powierzchnie bazowe oraz cechy, które jeszcze mają zostać wykonane.
Ustalcie sposób wprowadzenia drutu lub przygotowania elektrody, sposób podparcia części wymiennych oraz powierzchnie dostępne do zamocowania.
Zachowaj wymagany profil, głębokość oraz końcowy stan powierzchni zgodnie z zatwierdzonym rysunkiem. Oddziel operacje obróbki wstępnej od wykończeniowej tam, gdzie tego wymaga trasa technologiczna.
Sprawdź uzgodnione cechy, zidentyfikuj części i zabezpiecz delikatne krawędzie lub gotowe powierzchnie na kolejną operację.
Profil może spełniać swoje limity wymiarowe, ale nadal wymagać określonego etapu obróbki powierzchni. Gdy obowiązują limity warstwy przetopionej lub pęknięć, należy określić wymagania akceptacyjne oraz metodę badania przed przygotowaniem oferty. EDM może pozostawić na powierzchni warstwę zmienioną termicznie; wymagane działania uzupełniające zależą od materiału i zastosowania.[5]
Zapisz również obróbkę krawędzi na rysunku. Polerowanie, zaokrąglanie lub usuwanie warstwy powierzchniowej mogą wpływać na dopasowanie lub mały promień, dlatego stan końcowej kontroli jakości powinien obejmować te czynności.
| Wymaganie | szczegóły rysunku | Weryfikacja |
|---|---|---|
| Profile przezroczyste | Kontur, powierzchnia odniesienia, grubość, stożkowość | Górna, dolna oraz określone przekroje pośrednie |
| Kaverności ślepe | Głębokość, dno, promienie, punkty odniesienia (datums) | Dostęp; replika lub cięcie próbki w przypadku uzgodnienia |
| Dopasowania | Geometria pasująca i jej granice | Stan końcowy po wykończeniu |
| Chropowatość | Powierzchnia, parametr, jednostki, wartość graniczna | Pomiary liczbowe i kryteria wizualne osobno |
| Integralność powierzchni | Warstwa przetopiona, pęknięcia, określone ograniczenia | Uzgodniona metoda badania, próbkowanie i raport |
| Materiał i partia | Certyfikat, obróbka cieplna, identyfikacja | Rekordy próbek i partii |
Wyślij rysunek gotowej części oraz aktualne pomiary. Wskazówkami są istniejące powłoki, warstwy poddane obróbce oraz chronione powierzchnie. Uzgodnij warunki akceptacji przy odbiorze oraz odpowiedzialność za uszkodzoną lub zbyt małą surową część.
Wymień pełny zakres dostawy: dostawa surowców, wstępna obróbka skrawająca, obróbka cieplna tam, gdzie jest wymagana, EDM, wykończenie oraz dokumentacja. Dla powtarzalnych zleceń uzgodnij przechowywanie elektrod lub przyrządów oraz numer rewizji każdej pozycji.
Uzgodnij miejsce produkcji oraz ewentualnych podwykonawców zewnętrznych przed złożeniem zamówienia. Kevin może omówić koordynację poprzez VETCNC lub bezpośrednie zaprezentowanie odpowiedniego partnera; w ofercie należy jasno określić odpowiedzialności za obróbkę, kontrolę jakości oraz dostawę.
Zadanie EDM typu sinker może wymagać zaprojektowania, wykonania i sprawdzenia elektrody przed pierwszym spaleniem części. W przypadku obróbki drutem przygotowanie otworu wejściowego oraz zamocowanie elementu są częścią technologii.[4]
Grubość surowca, wąskie lub głębokie cechy oraz dostęp do płukania wpływają na planowanie procesu. Prześlij pełne wymiary surowca oraz wymiary gotowej cechy.[3]
Sprawdzanie końcowych wymiarów, chropowatości oraz integralności materiału może wymagać dodatkowych operacji lub dokumentacji. Zamów te pozycje razem z ilością detali oraz wymaganą datą dostawy.
W przypadku próbek i powtarzalnych partii rozdziel ilość próbek od ilości seryjnej. Zapytaj, które jednorazowe koszty narzędziowe są uwzględnione, które elementy można ponownie wykorzystać oraz które wymagają ponownej weryfikacji po zmianie rysunku.
Warto przeanalizować przypadki części przewodzących z trudno dostępnych wgłębieniami, skomplikowanymi profilami przebijającymi lub cechami wykonanymi z trudno obrabianych materiałów. Frezowanie często usuwa otwarty surowiec bardziej wydajnie. Istotnym porównaniem jest pełna technologia wykonania Twojego rysunku, a nie reguła stwierdzająca, że jedna metoda zawsze jest lepsza.[1]
EDM drutem śledzi profil przebijający za pomocą elektrody drutowej. EDM typu sinker wykorzystuje elektrodę o kształcie odpowiadającym dostępnej kieszeni, w tym kieszeni ślepej. Prześlij przekrój, jeśli niejasne jest, czy dana cecha przebija całą część.[2]
Konwencjonalne EDM wymaga przewodzącego elektrycznie przedmiotu obrabianego. Prześlij dokładny stop materiału, twardość oraz stan obróbki cieplnej, aby można było przeanalizować technologię. Typowe tworzywa izolujące (np. tworzywa sztuczne) nie należą do zakresu tej metody obróbki.[1]
Zamknięty wewnętrzny profil zwykle wymaga otworu startowego przebijającego całą grubość materiału, aby można było przewlec przez niego drut. W przypadku otwartego profilu możliwe jest wejście od krawędzi. Ustalcie miejsce startu i tor wprowadzenia tak, aby były zgodne z gotowym konturem.
Określ mierzalny promień zamiast określenia „doskonale ostry”. Średnica drutu i przerwa wyładowcza wpływają na kształt narożnika w technologii cięcia drutem. W przypadku elektroerozyjnego frezowania zanurzeniowego (sinker EDM) istotne są także geometria elektrody, jej zużycie oraz wielkość przerwy. Dopuszczalny kształt narożnika należy zweryfikować w odniesieniu do rzeczywistego elementu.[2]
Tak, EDM stosuje się do materiałów przewodzących po hartowaniu. Podaj rzeczywistą twardość przychodzącego materiału, dokumentację obróbki cieplnej oraz końcowe punkty odniesienia (datums). Każda dodatkowa obróbka lub wykańczanie powierzchni musi pozostać w uzgodnionej kolejności procesowej.[2]
Prześlij tolerancje konturu, wnęki lub pasowania, ograniczenia chropowatości powierzchni, wymiary części oraz rodzaj materiału. Osiągalne limity oraz metody kontroli są potwierdzane dla Twojego rysunku i zaproponowanej trasy obróbki przed złożeniem zamówienia.
To zależy od wymaganego stanu końcowego. EDM może pozostawić warstwę przetopioną (recast layer), a sama wizualna gładkość nie gwarantuje integralności powierzchni. Określ wszelkie wymagania dotyczące usuwania warstwy przetopionej, pęknięć, chropowatości lub badań przed rozpoczęciem obróbki; uzgodnij, jak późniejsze wykańczanie wpływa na wymiary.[5]
Możesz zawrzeć takie informacje w swoim zapytaniu. Podaj aktualne wymiary, dokumentację materiału oraz przejrzysty system identyfikacji. W przypadku elektrod załącz rysunki i odniesienia, a następnie uzgodnij kontrolę przy odbiorze, dopuszczalny stan użytkowy oraz odpowiedzialność za ewentualne wymiany.
Rysunek z wymiarami, model 3D tam, gdzie jest dostępny, rodzaj materiału i jego stan, wymiary surowca, ilość oraz termin dostawy. Zaznacz cechy przebijające i ślepe, dozwolone otwory startowe, powierzchnie odniesienia oraz wszelkie wymagania dotyczące integralności powierzchni. Określ, czy potrzebujesz wyłącznie elektroerozji, czy gotowej, kompletnie obrobionej części.
Zaznacz otwór, wnękę lub szczegół lokalny wymagający obróbki EDM. Dołącz całą część, aby można było ocenić dostęp do obszaru obróbki, stan surowca oraz odniesienia.
W pierwszym zapytaniu można pozostawić otwartą decyzję między metodą drutową a metodą wypalania (sinker). Podaj pożądany efekt końcowy zamiast zgadywać rozmiar elektrody, średnicę drutu lub odstęp iskrowy.
W przypadku istniejącego komponentu prześlij jego aktualną wersję i zidentyfikuj powierzchnie już ukończona technologicznie.
Źródła odniesienia dotyczące elektroerozji drutem (wire EDM), elektroerozji zanurzeniowej (sinker EDM), przygotowywania elektrod oraz integralności powierzchni.
