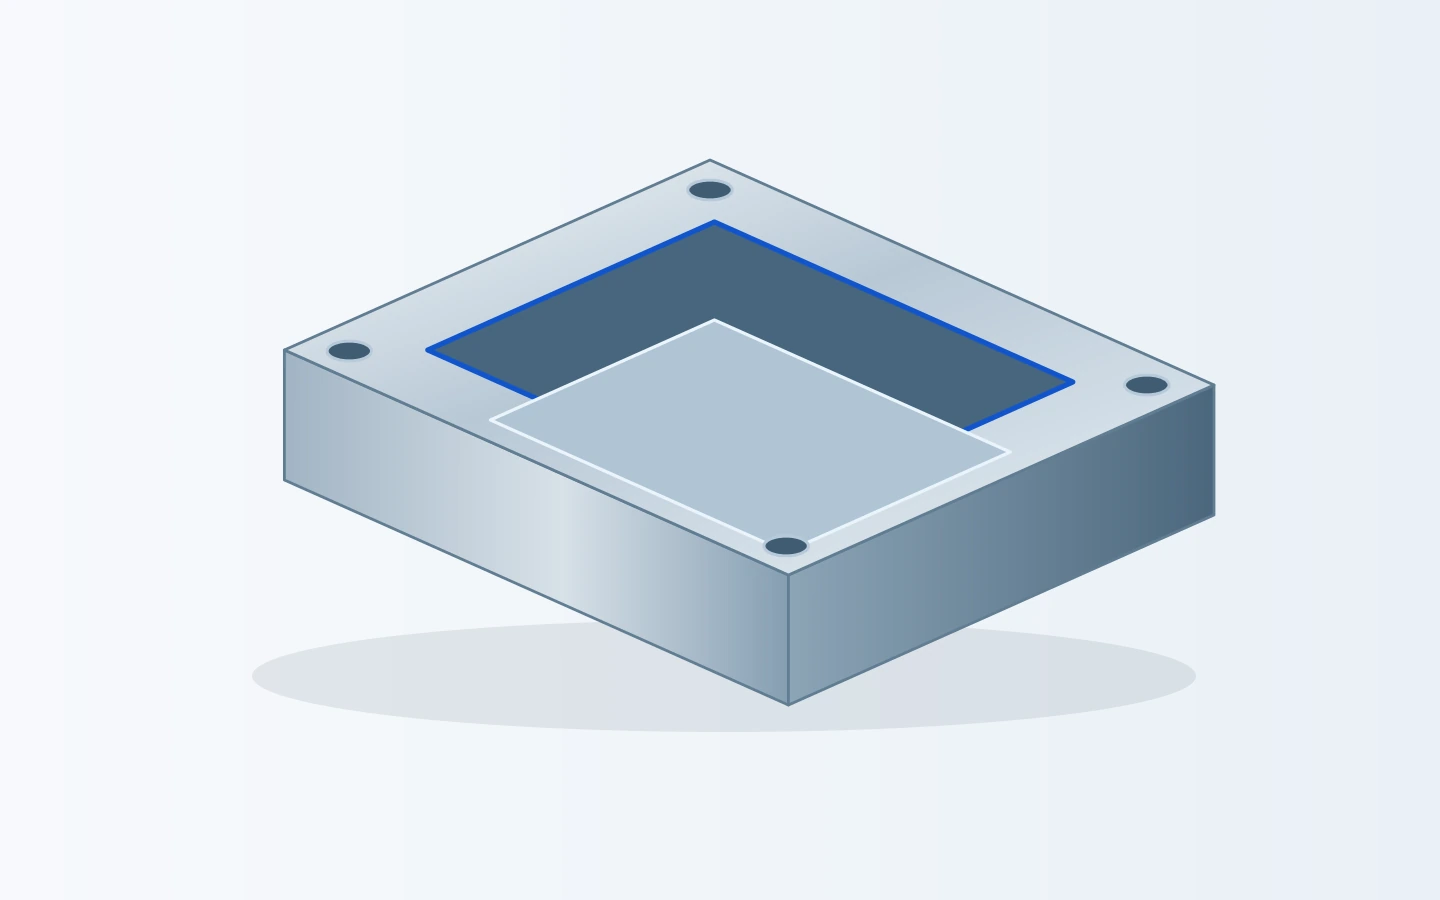
Inserts de cavidade
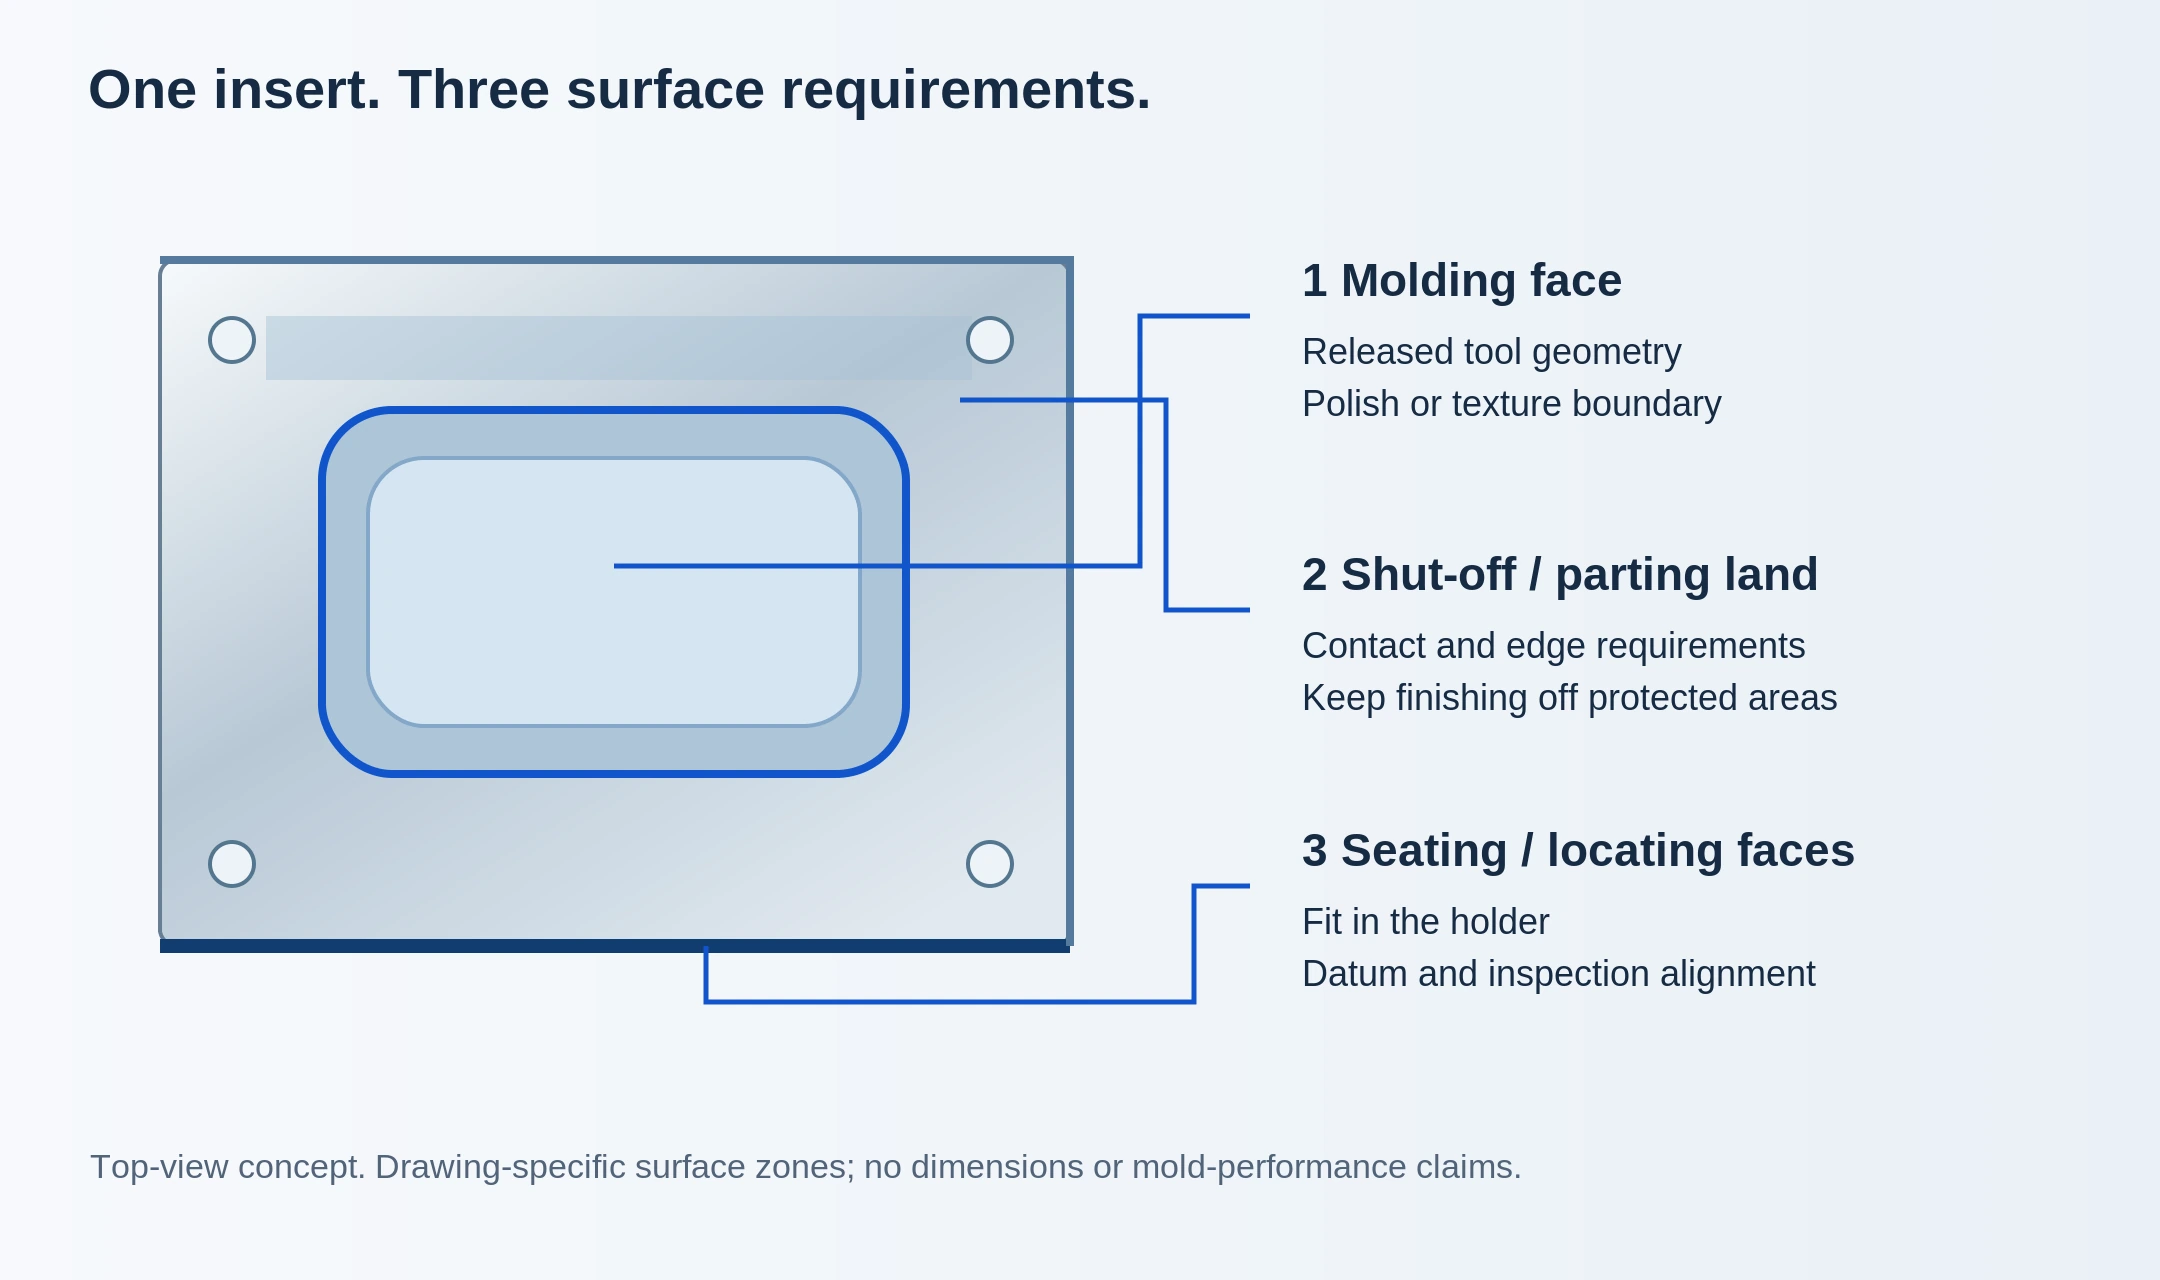
Formas rebaixadas, superfícies de separação e faces de localização em um único insert. Identifique quais superfícies definem a peça moldada e quais se encaixam no porta-inserts circundante.
Fornecemos orçamentos para usinagem de inserts de molde, núcleos, deslizadores e placas de suporte com base nos seus desenhos de componentes liberados. Defina os ajustes de localização, o estado do material e os requisitos de acabamento para cada peça.
Formas rebaixadas, superfícies de separação e faces de localização em um único insert. Identifique quais superfícies definem a peça moldada e quais se encaixam no porta-inserts circundante.
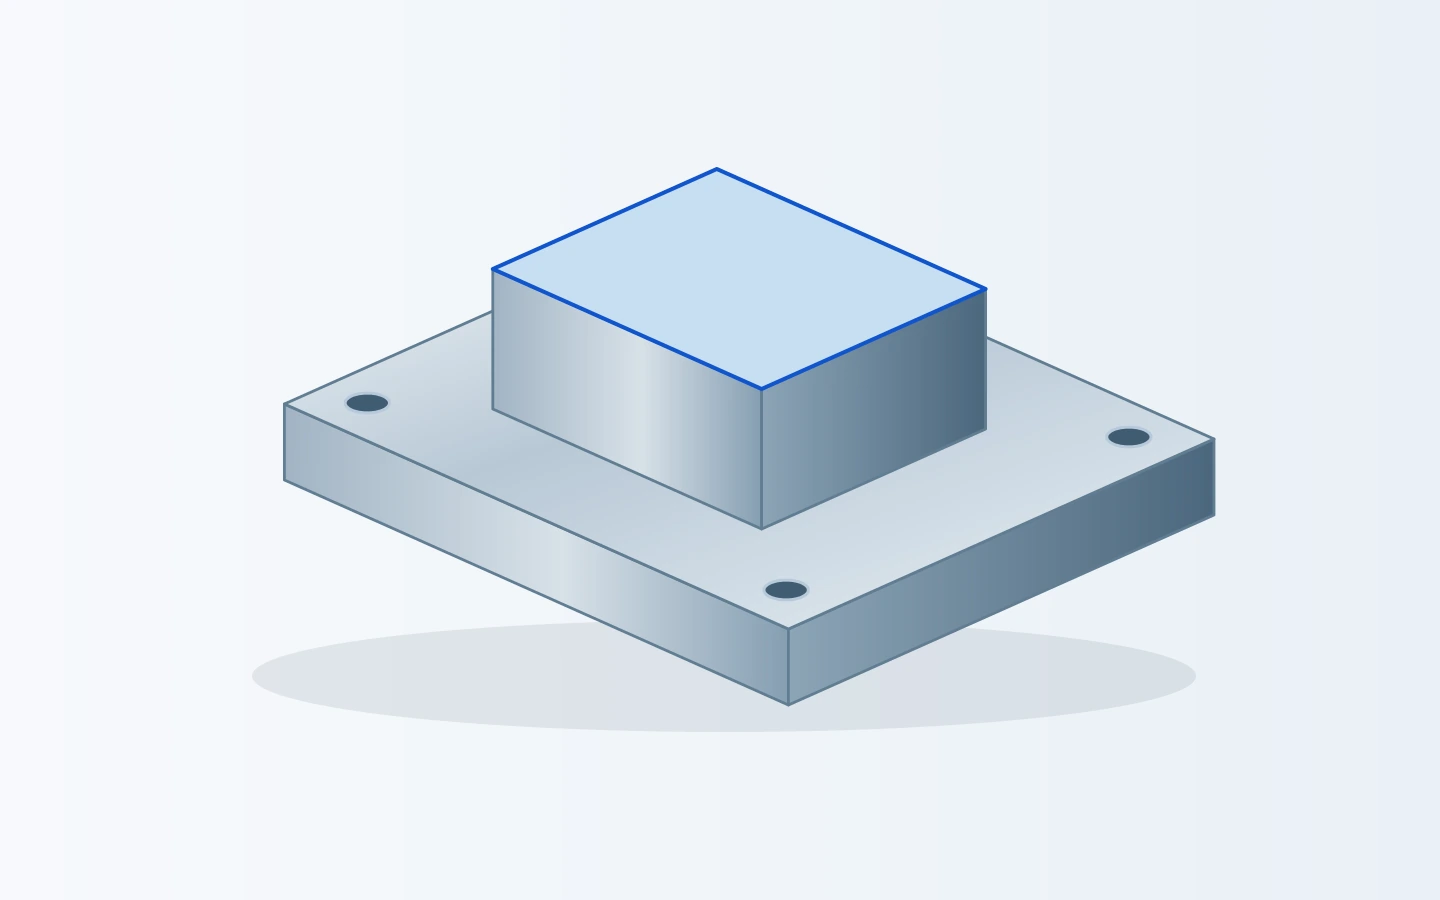
Formas salientes com ombros, recursos de montagem e folga ao redor do núcleo. Inclua a geometria de trabalho, as faces de referência (datum) e quaisquer áreas que devam ser deixadas para ajuste posterior.
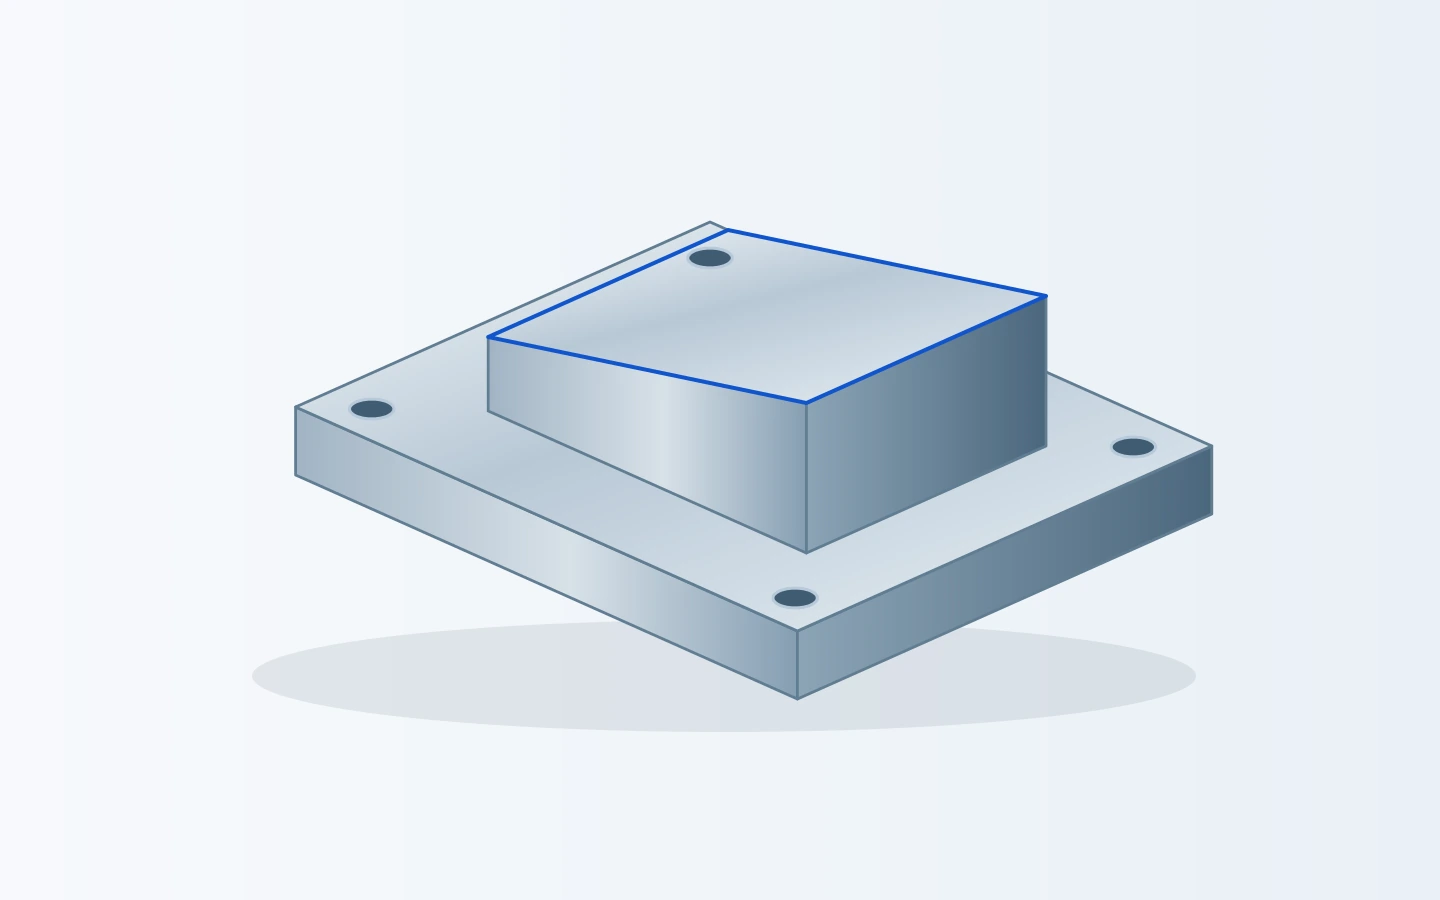
Detalhes formadores transportados por um componente móvel. Envie o detalhe do deslizador ou elevador juntamente com as superfícies-guia acopladas e a referência de montagem — não apenas o recurso moldado.
Superfícies deslizantes, degraus de localização e furos de fixação. Especifique a espessura, a paralelismo onde exigido, a condição do material e as superfícies que necessitam de retificação ou revestimento.
Bolsos, furos cilíndricos e padrões de furos nas placas para localizar outros componentes. A revisão da placa e as coordenadas dos furos devem estar em conformidade com a montagem em construção.
Componentes cilíndricos com ombros, furos internos ou extremidades conformadas. Defina os comprimentos dos ajustes, a geometria final das extremidades e a referência utilizada para inspecionar os recursos torneados e acabados.
Nenhum componente corresponde a esta pesquisa.
Esses tipos de componentes podem ser discutidos com base nos seus desenhos liberados. O escopo de usinagem abrange componentes individuais; o projeto completo do molde, sua montagem e ensaios de moldagem estão fora deste escopo.[1]
Utilize o modelo de ferramental liberado e um desenho dimensionado do componente. Identifique qualquer folga por contração, chanfro (draft) e sobremetal intencional já incorporados à geometria do ferramental. Um modelo isolado do produto plástico representa um ponto de partida distinto; seu projetista de moldes deve definir o componente a ser fabricado.
Inclua o bolso de acoplamento, o ombro de assentamento e os recursos de localização sempre que sua relação geométrica for relevante. Marque no desenho as áreas de vedação (shut-off lands), dimensões de ajuste, faces de referência (datum faces) e contornos das superfícies.
Para um conjunto de inserts, liste a quantidade para cada número de peça e posição na cavidade. Indique versões espelhadas e quaisquer características direcionais (handed features). Para uma substituição, distinga claramente a geometria nominal pretendida do desgaste, reparos ou alterações de ajuste presentes na peça antiga.
O fresamento prepara o bloco bruto, os recursos de assentamento e as superfícies acessíveis da cavidade ou do núcleo. Cantos profundos e nervuras estreitas exigem uma análise de acessibilidade da ferramenta: o alcance da fresa, a folga do porta-ferramenta e o sobremetal remanescente afetam a rota de acabamento. Um plano escalonado de desbaste e acabamento ajuda a controlar o sobremetal deixado no perfil.
[2]Um insert condutor pode exigir EDM por imersão (sinker EDM) para um detalhe cego ou EDM por fio (wire EDM) para um perfil através adequado. Acordem previamente quem fornece a geometria e os eletrodos para EDM por imersão, ou quem prepara os furos iniciais para EDM por fio, quando necessários. Especifique a condição superficial exigida após o EDM e qualquer acabamento subsequente.
[3]Núcleos e buchas redondos podem iniciar com torneamento; ajustes especificados ou faces de placa podem exigir retificação. Mantenha essas dimensões vinculadas ao mesmo esquema de referência usado nos detalhes de conformação. Qualquer operação especializada de acabamento e sua inspeção serão identificadas no escopo cotado.
Alguns aços para moldes são fornecidos pré-endurecidos. Eles podem alterar o processo produtivo, evitando uma operação separada de endurecimento completo, desde que o projeto o permita. Envie a classe exata do fornecedor e a condição de entrega; a simples menção de "tipo P20" não define a especificação de compra.
[4]Para H13 ou outro aço-ferramenta especificado, forneça a especificação de material aprovada, a condição de entrada e a dureza final exigida. Identifique quaisquer áreas intencionalmente deixadas para usinagem final após o tratamento e indique a parte responsável pelos registros do tratamento.
Uma classe resistente à corrosão pode ser especificada para o ambiente de moldagem, circuito de refrigeração ou acabamento exigido. A capacidade de polimento depende da classe. Indique o aço real, não apenas "inoxidável"; os dados do fornecedor e os requisitos do projeto devem coincidir.
[5]A disponibilidade do material é confirmada com base na classe e condição especificadas. Alterações na classe ou na dureza exigem um desenho aprovado ou uma revisão de compra.
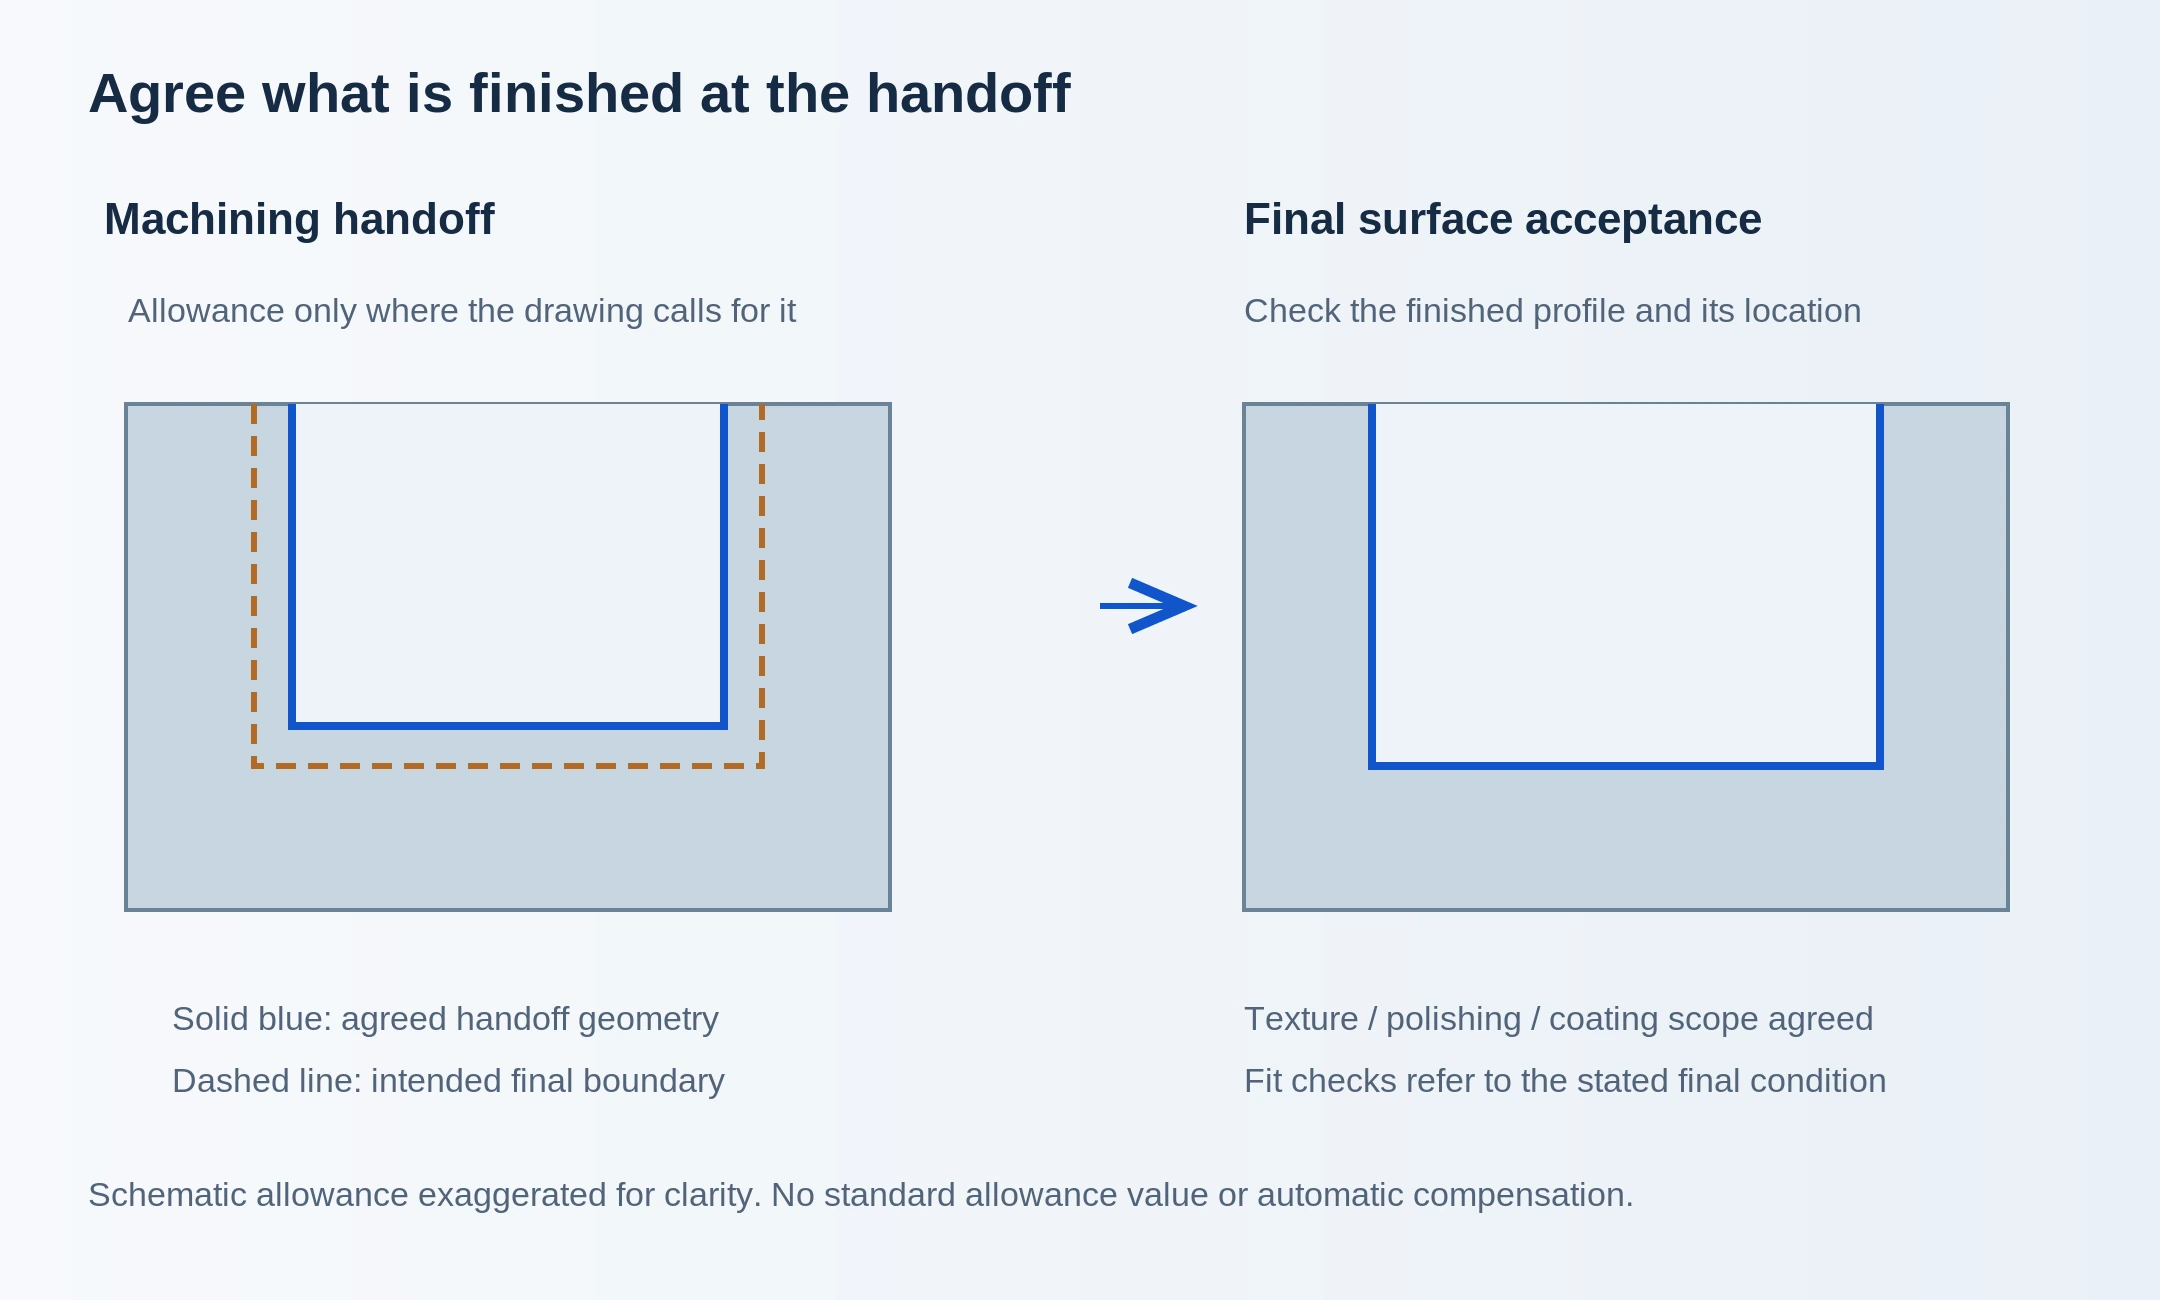
Para uma peça bruta destinada ao seu fornecedor de tratamento térmico, oficina de EDM ou especialista em acabamento, marque as superfícies que permanecerão superdimensionadas e como a sobremetal é medida. Mantenha um conjunto separado de dimensões de transferência, quando necessário. Uma observação genérica como "deixar sobremetal" não é suficiente para uma cavidade com vários acabamentos diferentes.
Acordar quais referências, recursos de içamento ou fixação já estão acabados e quais permanecem disponíveis para a próxima montagem.
Para inserções com usinagem final, indique quais dimensões de cavidade, assento e furo devem estar completas na entrega. Identifique intencionalmente o sobremetal para ajuste, em vez de incorporá-lo ao desenho de dimensão final.
Uma entrega com usinagem final ainda pode ser encaminhada a outra oficina para polimento ou texturização. Essa operação posterior deve ser listada separadamente.
A face de moldagem, a linha de partição e o lado de localização não exigem o mesmo tratamento. Indique claramente os limites entre polimento e texturização, utilizando a especificação de acabamento aprovada ou uma amostra de referência. Inclua bordas e áreas protegidas que não devem ser polidas, arredondadas ou revestidas.
Confirme o especialista responsável pelo acabamento e o método de aceitação. Um valor isolado de rugosidade superficial não descreve todos os requisitos visuais ou ópticos.
Indique o trajeto perfurado, as profundidades, as conexões e as especificações de rosca. Defina a remoção de rebarbas e a limpeza em furos intersecionados. Se for exigido ensaio de vazamento ou pressão, especifique seu método, condições e critérios de aceitação na ordem.
Inclua a seção relevante de montagem e a referência do pino ou bucha pretendida. A espessura do retentor, os ressaltos e o alinhamento dos furos podem afetar como o componente se encaixa no molde. Informe-nos se o pedido refere-se a uma peça personalizada finalizada ou a modificações em um blank padrão especificado.
A ventilação faz parte do projeto do molde, não sendo um simples valor genérico de profundidade de ranhura que o fornecedor de usinagem deva adivinhar. Forneça os detalhes aprovados de ventilação, áreas de vedação e bordas protegidas. Esses detalhes devem permanecer intactos após a remoção de rebarbas e o acabamento superficial.
[6]O relatório de inspeção de um componente deve indicar qual revisão foi verificada e como a peça foi posicionada para medição. Mantenha os testes de molde, a aprovação da peça moldada e as dimensões do componente como etapas distintas de aceitação; cada uma responde a perguntas diferentes. A cotação deve identificar os métodos de inspeção disponíveis para as suas características.
| Característica | Requisitos de desenho. | Registros e verificações. |
|---|---|---|
| Características de assento e localização. | Ajustes, faces, pinos de定位, geometria. | Medições entre peças acopladas e referências (datums). |
| Núcleo e cavidade. | Revisão do modelo, perfil e detalhes locais. | Áreas acessíveis para medição e alinhamento. |
| Material e tratamento. | Grau, condição de fornecimento, dureza final | Registros de material e tratamento térmico |
| Superfícies de moldagem e vedação | Acabamento, contornos, bordas, condição final | Aparência, textura, verificações dimensionais |
| Canais de refrigeração | Localização, profundidade, conexões, requisitos de ensaio | Limpeza e ensaios de vazamento acordados |
| Conjuntos e peças de reposição | Peça, revisão, número de cavidade, quantidade | Relatórios do componente e identificação da embalagem |
Envie o modelo do componente, o desenho, a posição na lista de materiais e a quantidade. No orçamento, separaremos claramente o fornecimento de material, usinagem, tratamento térmico, usinagem por descarga elétrica (EDM), acabamento e inspeção, incluindo qualquer trabalho atribuído a um parceiro.
Forneça as dimensões atuais, os registros de material e tratamento, bem como a sobra remanescente nas superfícies exigidas. Um insert endurecido ou parcialmente acabado exige uma análise distinta daquela aplicada a um bloco bruto. A condição de entrada e a responsabilidade pelo bloco bruto fornecido devem ser acordadas antes do envio.
Envie a revisão atual do componente, a identificação da cavidade e os detalhes de acoplamento. Fotos e um insert antigo podem auxiliar na identificação de danos, mas o desgaste não deve se tornar a nova dimensão nominal. Qualquer recuperação de desenho, reprojeto ou ajuste direto no molde deve ser acordado como trabalho adicional.
Ribs profundos, detalhes internos pequenos, faces interrompidas e acesso difícil para ferramentas podem exigir mais ferramentas, eletrodos ou montagens. A quantidade de polimento ou texturização também é relevante. Indique apenas as superfícies que exigem o acabamento especificado, em vez de aplicar uma nota genérica ao conjunto inteiro da peça.
Um insert bruto destinado à sua próxima operação representa um escopo distinto de um componente endurecido, acabado e inspecionado. Tratamentos, processamentos especializados e relatórios exigidos demandam tempo no cronograma. Informe a data em que necessita do componente em sua oficina de moldes.
Cote inicialmente os componentes e os conjuntos de peças de reposição separadamente. Identifique revisões mistas e peças espelhadas na lista de quantidades. Em pedidos repetidos, referencie o desenho aprovado e a especificação de acabamento; um número antigo de pedido de compra isoladamente pode não contemplar a mais recente correção de ajuste.
Este serviço abrange componentes individuais de moldes fabricados conforme desenhos de componente liberados. O projeto completo do molde, a montagem da base do molde, a integração de sistema de canal quente, testes do molde e produção de peças injetadas estão fora do escopo desta usinagem de componentes.
Envie o modelo do inserto, o desenho cotado, o material e a condição final exigida. Inclua seu ajuste de localização e os requisitos da superfície de moldagem. A análise determinará quais operações de usinagem e acabamento podem ser cotadas para esse componente.
Ele pode iniciar uma discussão, mas não define integralmente o componente do molde. Um modelo de ferramental requer a taxa de encolhimento aprovada, os chanfros, o plano de divisão e a geometria do inserto, além dos detalhes de fixação. Essas decisões de projeto devem ser liberadas antes da emissão de uma cotação final para usinagem do componente.
Sim, essa pode ser uma rota adequada para materiais condutivos de ferramental. Áreas acessíveis podem ser fresadas, enquanto recursos selecionados cegos ou passantes utilizam EDM. A análise do desenho deve definir responsabilidades quanto ao acesso, aos eletrodos ou aos furos iniciais, bem como à condição superficial entregue.
Comece com a classe e condição aprovadas pelo seu projetista de moldes. Aços para moldes pré-endurecidos, endurecíveis e resistentes à corrosão atendem a necessidades distintas. Forneça a especificação exata do material e os registros exigidos; qualquer alternativa proposta deve ser analisada antes de sua aquisição.
A viabilidade das tolerâncias depende da característica, do material, do tamanho, do tratamento térmico e do método de medição. Envie o desenho com as tolerâncias gerais aplicáveis e os limites locais. A cotação deve confirmar os requisitos críticos e o escopo de inspeção.
Sim, você pode solicitar uma análise exclusiva de usinagem. Inclua as dimensões atuais do tarugo, sua condição de material, histórico de tratamentos e sobremetal remanescente. A aceitação do tarugo fornecido e as operações exatas a serem executadas devem ser acordadas antes do início do trabalho.
Apenas as operações listadas na cotação estão incluídas. Especifique os limites da superfície, a classe, a condição exigida e a referência de acabamento. Identifique qualquer especialista aprovado e indique se a aceitação ocorre antes ou após sua operação.
Uma solicitação de substituição deve incluir o desenho nominal pretendido e sua revisão, a posição da cavidade e as referências de acoplamento. A peça antiga é uma evidência útil do desgaste ou modificação, mas reproduzir sua forma desgastada pode repetir o problema. A recuperação do desenho ou trabalhos de ajuste exigem seu próprio escopo acordado.
Envie o modelo CAD e o desenho do componente, os números da peça e do molde, a revisão, o material, a quantidade e a data de entrega. Inclua os ajustes de localização, os limites de acabamento e os requisitos de inspeção. Para um pedido com múltiplas peças, anexe uma lista detalhada com a quantidade e a revisão de cada componente.
Um desenho de componente liberado é o melhor ponto de partida. Inclua a fase de entrega, as referências de acoplamento e quaisquer trabalhos executados por outro especialista. Deixe valores desconhecidos em aberto, em vez de supor um ajuste, dureza ou classe de acabamento.
Para vários componentes, anexe uma lista de números de peça, revisões e quantidades. Olista de verificação de RFQ para usinagem CNCexplica como organizar o pacote de desenhos.
Referências sobre terminologia de componentes de moldes, processos de usinagem e seleção de materiais.
