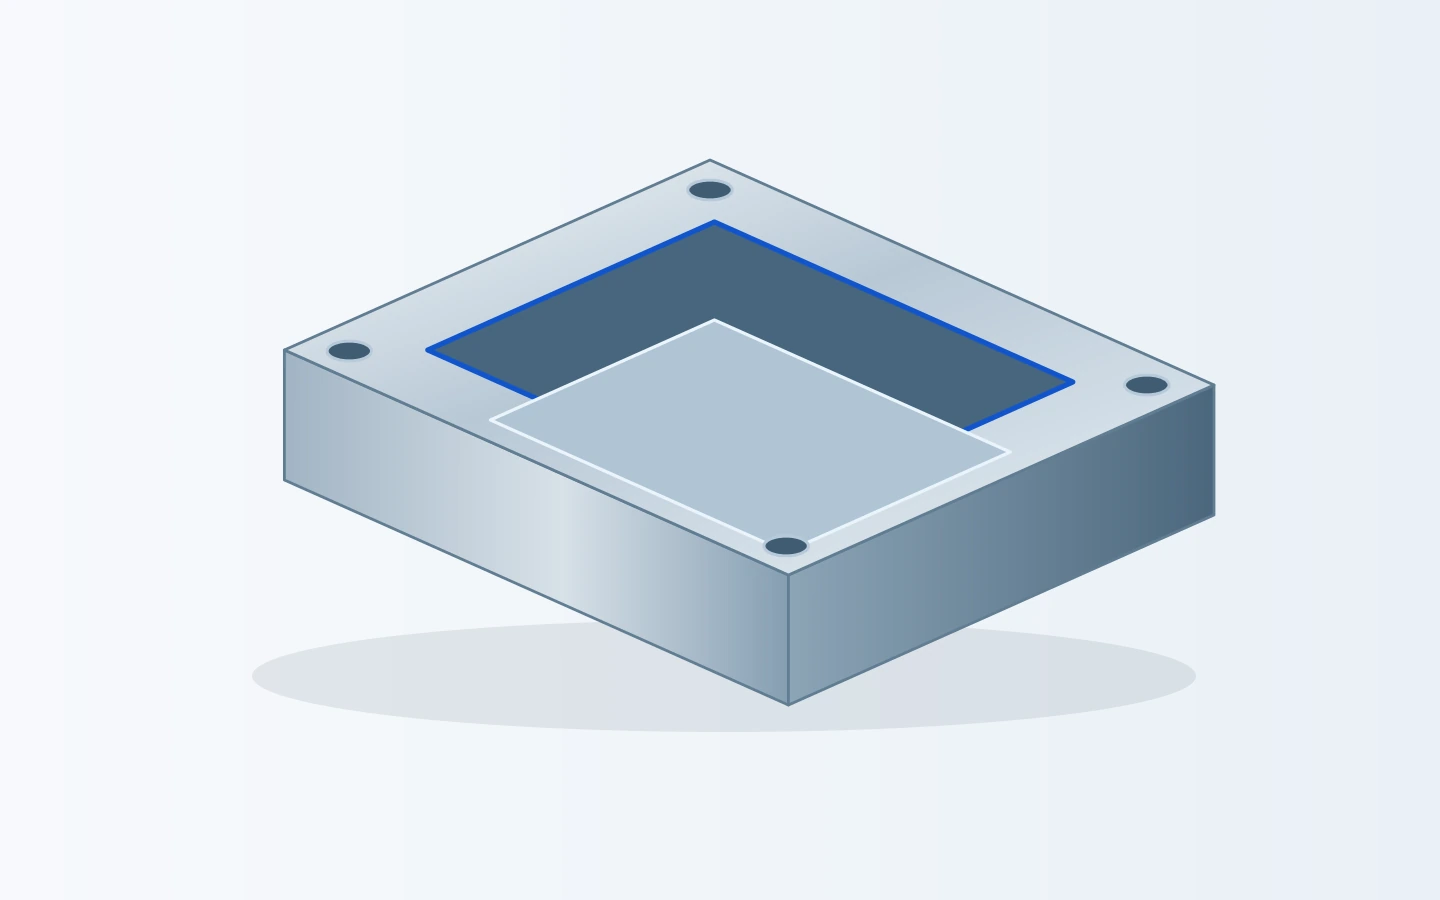
Inserti per cavità
Forme incassate, superfici di separazione e facce di posizionamento su un singolo inserto. Indica quali superfici definiscono il pezzo stampato e quali si accoppiano al portainserto circostante.
Richiedi la lavorazione di inserti, nuclei, cursori e piastre di supporto in base ai tuoi disegni di componente rilasciati. Definisci i giochi di posizionamento, lo stato del materiale e i requisiti di finitura per ciascun componente.
Forme incassate, superfici di separazione e facce di posizionamento su un singolo inserto. Indica quali superfici definiscono il pezzo stampato e quali si accoppiano al portainserto circostante.
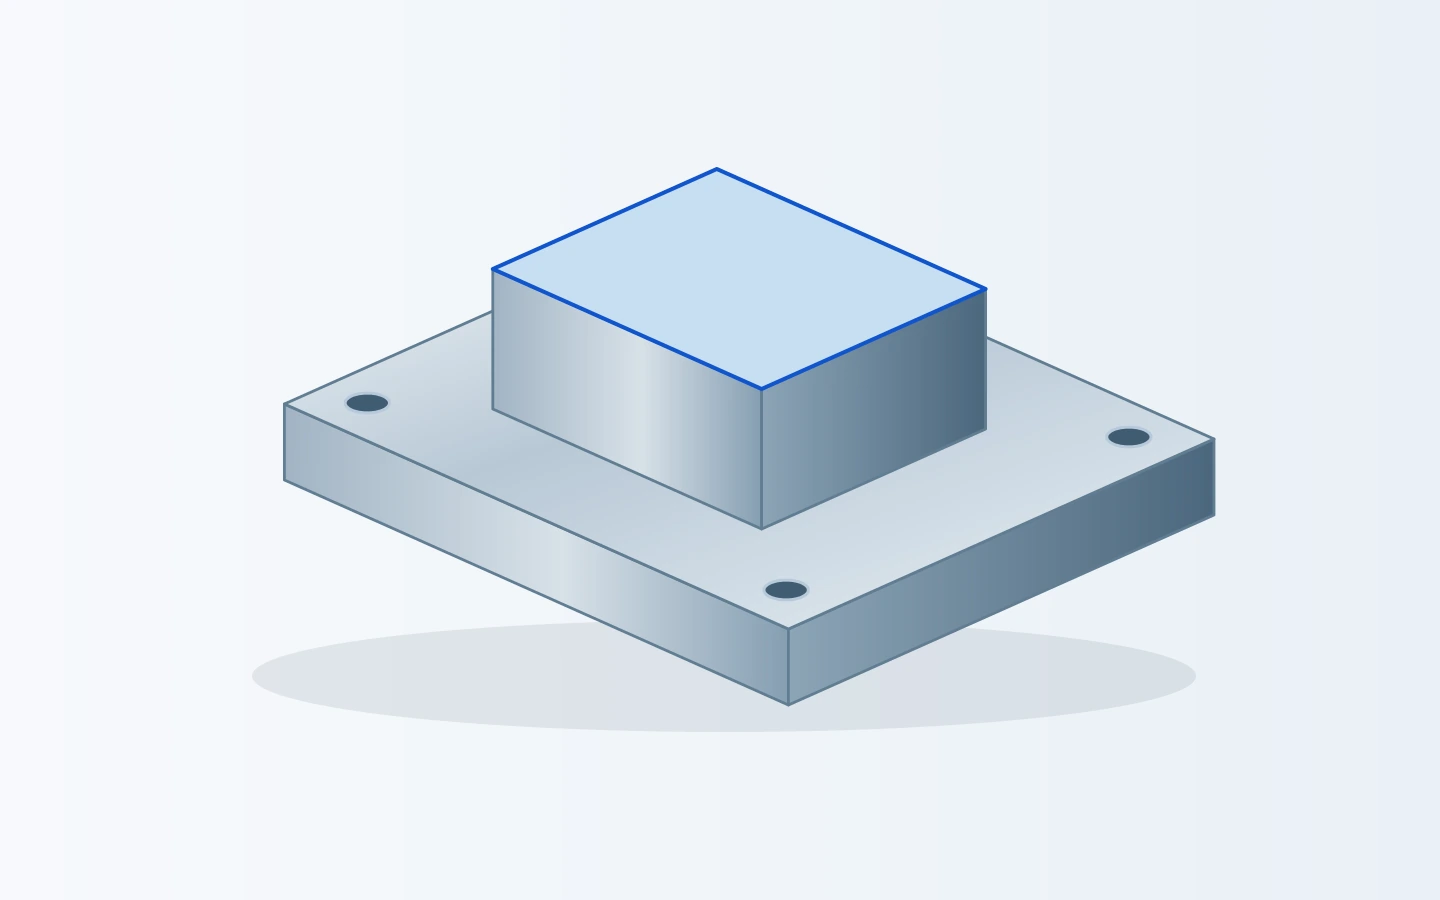
Forme sporgenti con spalle, caratteristiche di montaggio e gioco intorno al nucleo. Includi la geometria funzionale, le facce di riferimento e le aree da lasciare per un successivo adattamento.
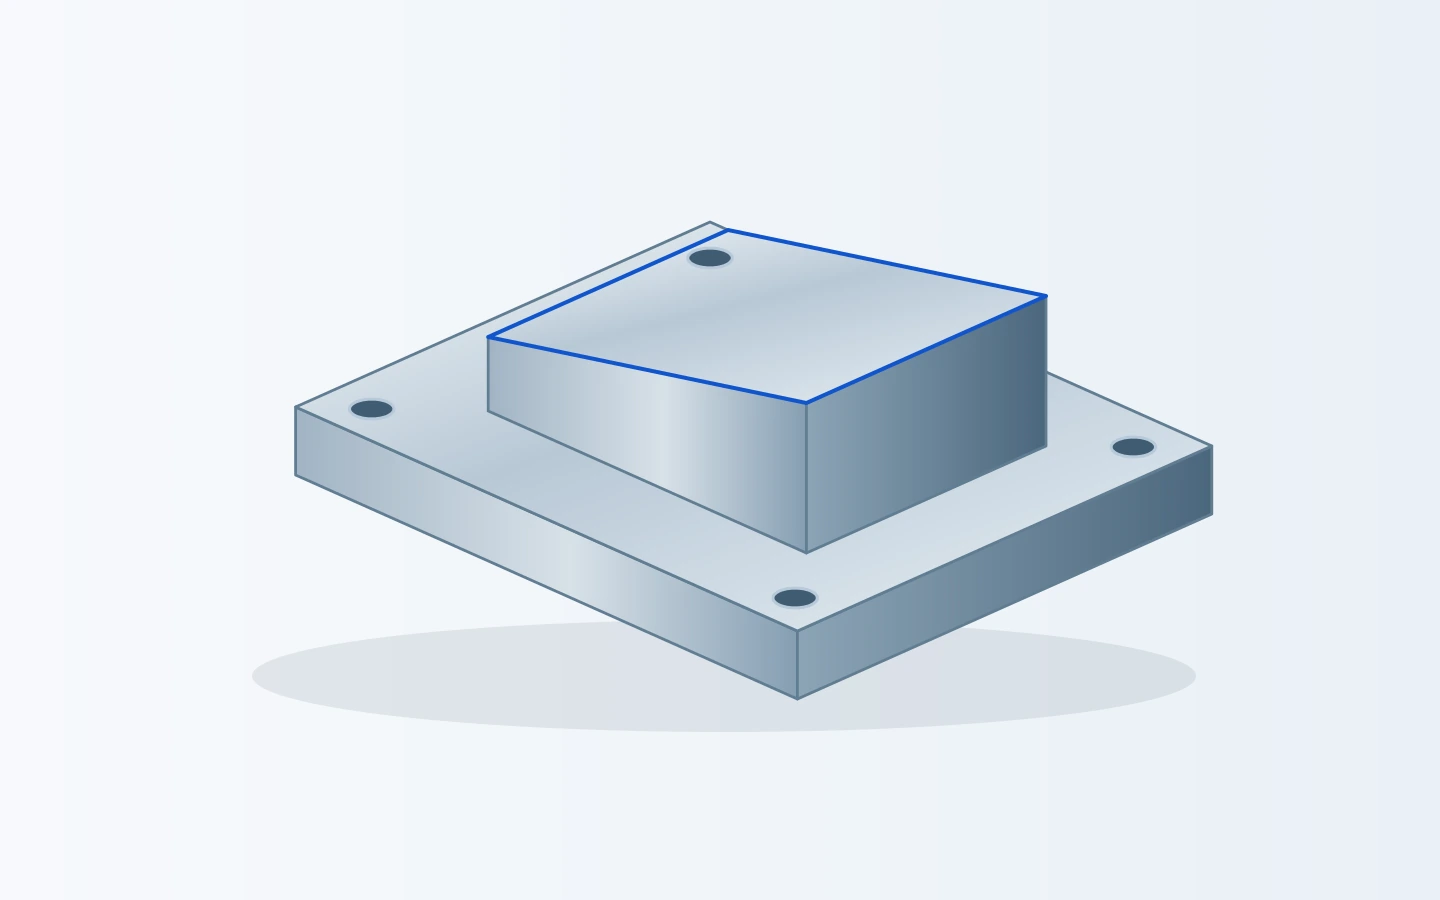
Dettagli formativi realizzati da un componente mobile. Invia il dettaglio del cursore o del sollevatore insieme alle superfici guida di accoppiamento e al riferimento di assemblaggio, non solo alla caratteristica stampata.
Superfici scorrevoli, gradini di posizionamento e fori di fissaggio. Specifica lo spessore, il parallelismo dove richiesto, lo stato del materiale e le superfici che necessitano di rettifica o rivestimento.
Tasche, fori passanti e schemi di foratura sulle piastre per il posizionamento di altri componenti. La revisione della piastra e le coordinate dei fori devono corrispondere all’insieme in fase di costruzione.
Componenti cilindrici con spalle, fori passanti o estremità sagomate. Definisci le lunghezze di accoppiamento, la geometria finale delle estremità e il riferimento utilizzato per ispezionare le caratteristiche tornite e finite.
Nessun componente corrisponde a questa ricerca.
Questi tipi di componenti possono essere discussi sulla base dei tuoi disegni rilasciati. L’ambito della lavorazione riguarda singoli componenti; la progettazione completa dello stampo, l’assemblaggio e le prove di stampaggio rientrano in un ambito diverso.[1]
Utilizzare il modello dello stampo rilasciato e un disegno del componente con quotatura. Identificare eventuali tolleranze per il ritiro, gli angoli di sformo e gli eccessi di materiale già incorporati nella geometria dello stampo. Un modello del solo prodotto in plastica rappresenta un punto di partenza diverso; il progettista dello stampo dovrà definire il componente da realizzare.
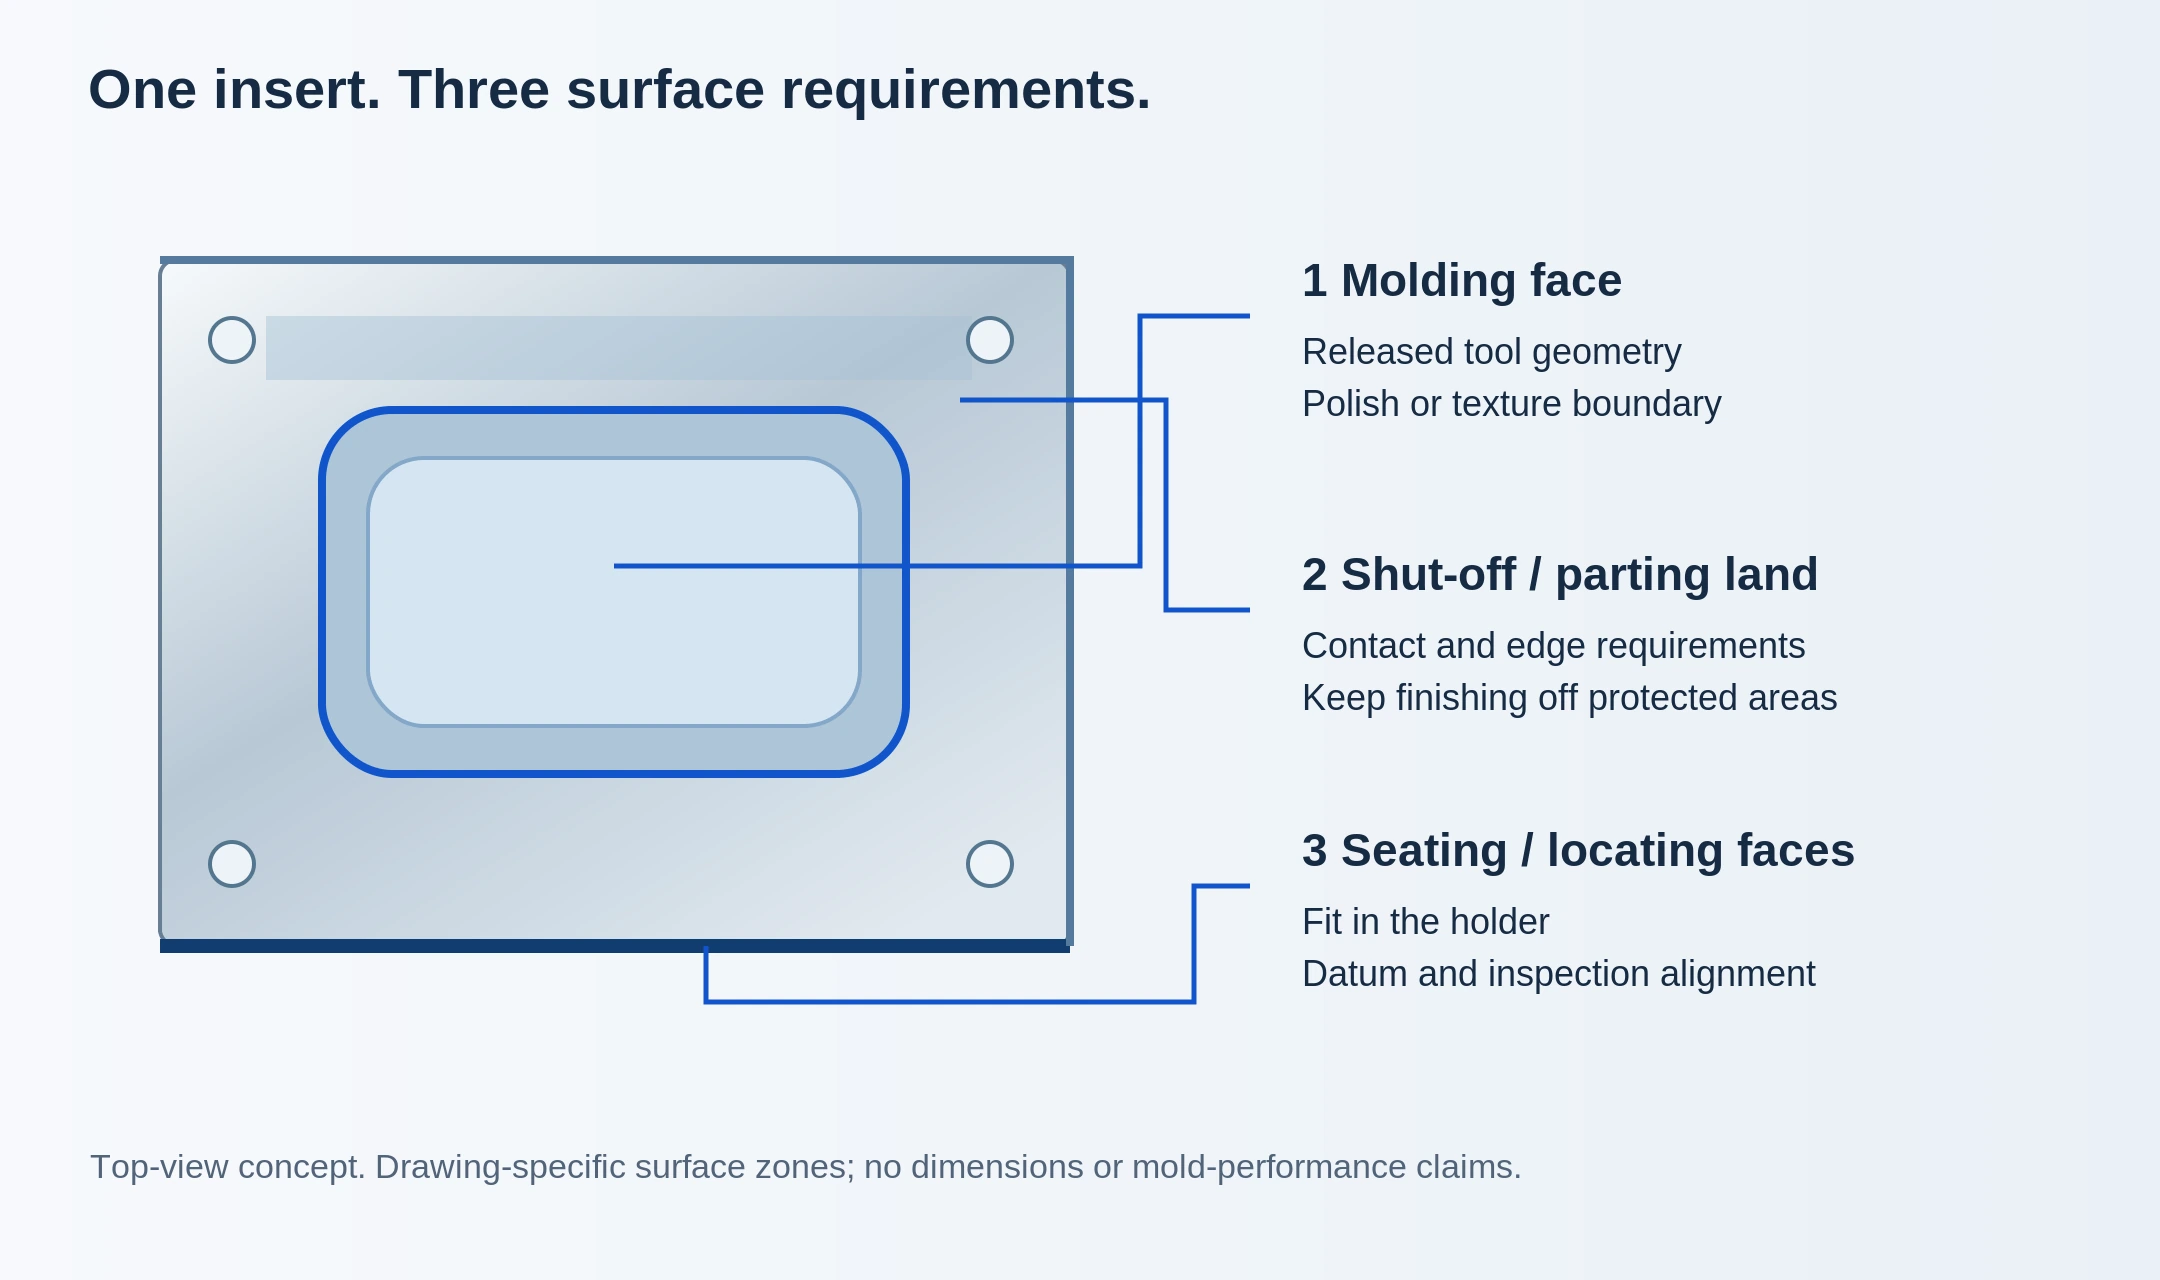
Includere la tasca di accoppiamento, la spalla di appoggio e le caratteristiche di posizionamento quando la loro reciproca relazione è rilevante. Indicare sul disegno le zone di chiusura (shut-off lands), le dimensioni di accoppiamento, le facce di riferimento e i contorni delle superfici.
Per un insieme di inserti, indicare la quantità richiesta per ogni numero di parte e posizione della cavità. Segnalare le versioni speculari e qualsiasi caratteristica orientata (handed features). Per un ricambio, distinguere chiaramente la geometria nominale prevista dalle modifiche dovute all’usura, alle riparazioni o agli adattamenti effettuati sul vecchio componente.
La fresatura prepara il blocco base, le caratteristiche di appoggio e le superfici accessibili della cavità o del nucleo. Gli angoli profondi e le nervature strette richiedono una verifica dell’accessibilità dell’utensile: la lunghezza utile della fresa, lo spazio libero del portautensile e il materiale residuo influenzano il percorso di finitura. Un piano di lavorazione articolato in fasi di sgrossatura e finitura aiuta a controllare lo spessore di materiale residuo sul profilo.
[2]Un inserto conduttivo potrebbe richiedere l’uso dell’EDM a tuffo (sinker EDM) per dettagli ciechi oppure dell’EDM a filo (wire EDM) per profili attraversanti adeguati. Concordare chi fornisce la geometria e gli elettrodi per l’EDM a tuffo, oppure chi esegue i fori di avvio per l’EDM a filo, ove necessari. Specificare lo stato superficiale richiesto dopo l’EDM e qualsiasi ulteriore lavorazione successiva.
[3]I nuclei e i manicotti cilindrici possono iniziare con l’operazione di tornitura; gli accoppiamenti specificati o le facce di piastra potrebbero richiedere la rettifica. Mantenere queste dimensioni riferite allo stesso sistema di riferimento utilizzato per i dettagli di formatura. Ogni operazione di finitura specialistica e la relativa ispezione saranno identificate nell’ambito del preventivo.
Alcuni acciai per stampi sono forniti pretemprati. Ciò può modificare il processo produttivo evitando un’operazione separata di tempra integrale, qualora il progetto lo consenta. Inviare esattamente il grado fornito dal fornitore e la sua condizione di consegna; la sola indicazione «tipo P20» non definisce in modo sufficiente la specifica d’acquisto.
[4]Per H13 o un altro acciaio da utensili specificato, fornire la specifica materiale approvata, la condizione di ingresso e la durezza finale richiesta. Indicare eventuali zone lasciate intenzionalmente da finire dopo il trattamento e indicare la parte responsabile della conservazione dei registri relativi al trattamento.
Un grado resistente alla corrosione può essere specificato per l’ambiente di stampaggio, per il circuito di raffreddamento o per la finitura richiesta. La levigabilità dipende dal grado scelto. Indicare l’effettivo tipo di acciaio, non semplicemente «acciaio inossidabile»; i dati del fornitore e i requisiti del progetto devono corrispondersi.
[5]La disponibilità del materiale viene confermata in base al grado e alla condizione specificati. Eventuali modifiche al grado o alla durezza richiedono un disegno approvato o una revisione dell’ordine d’acquisto.
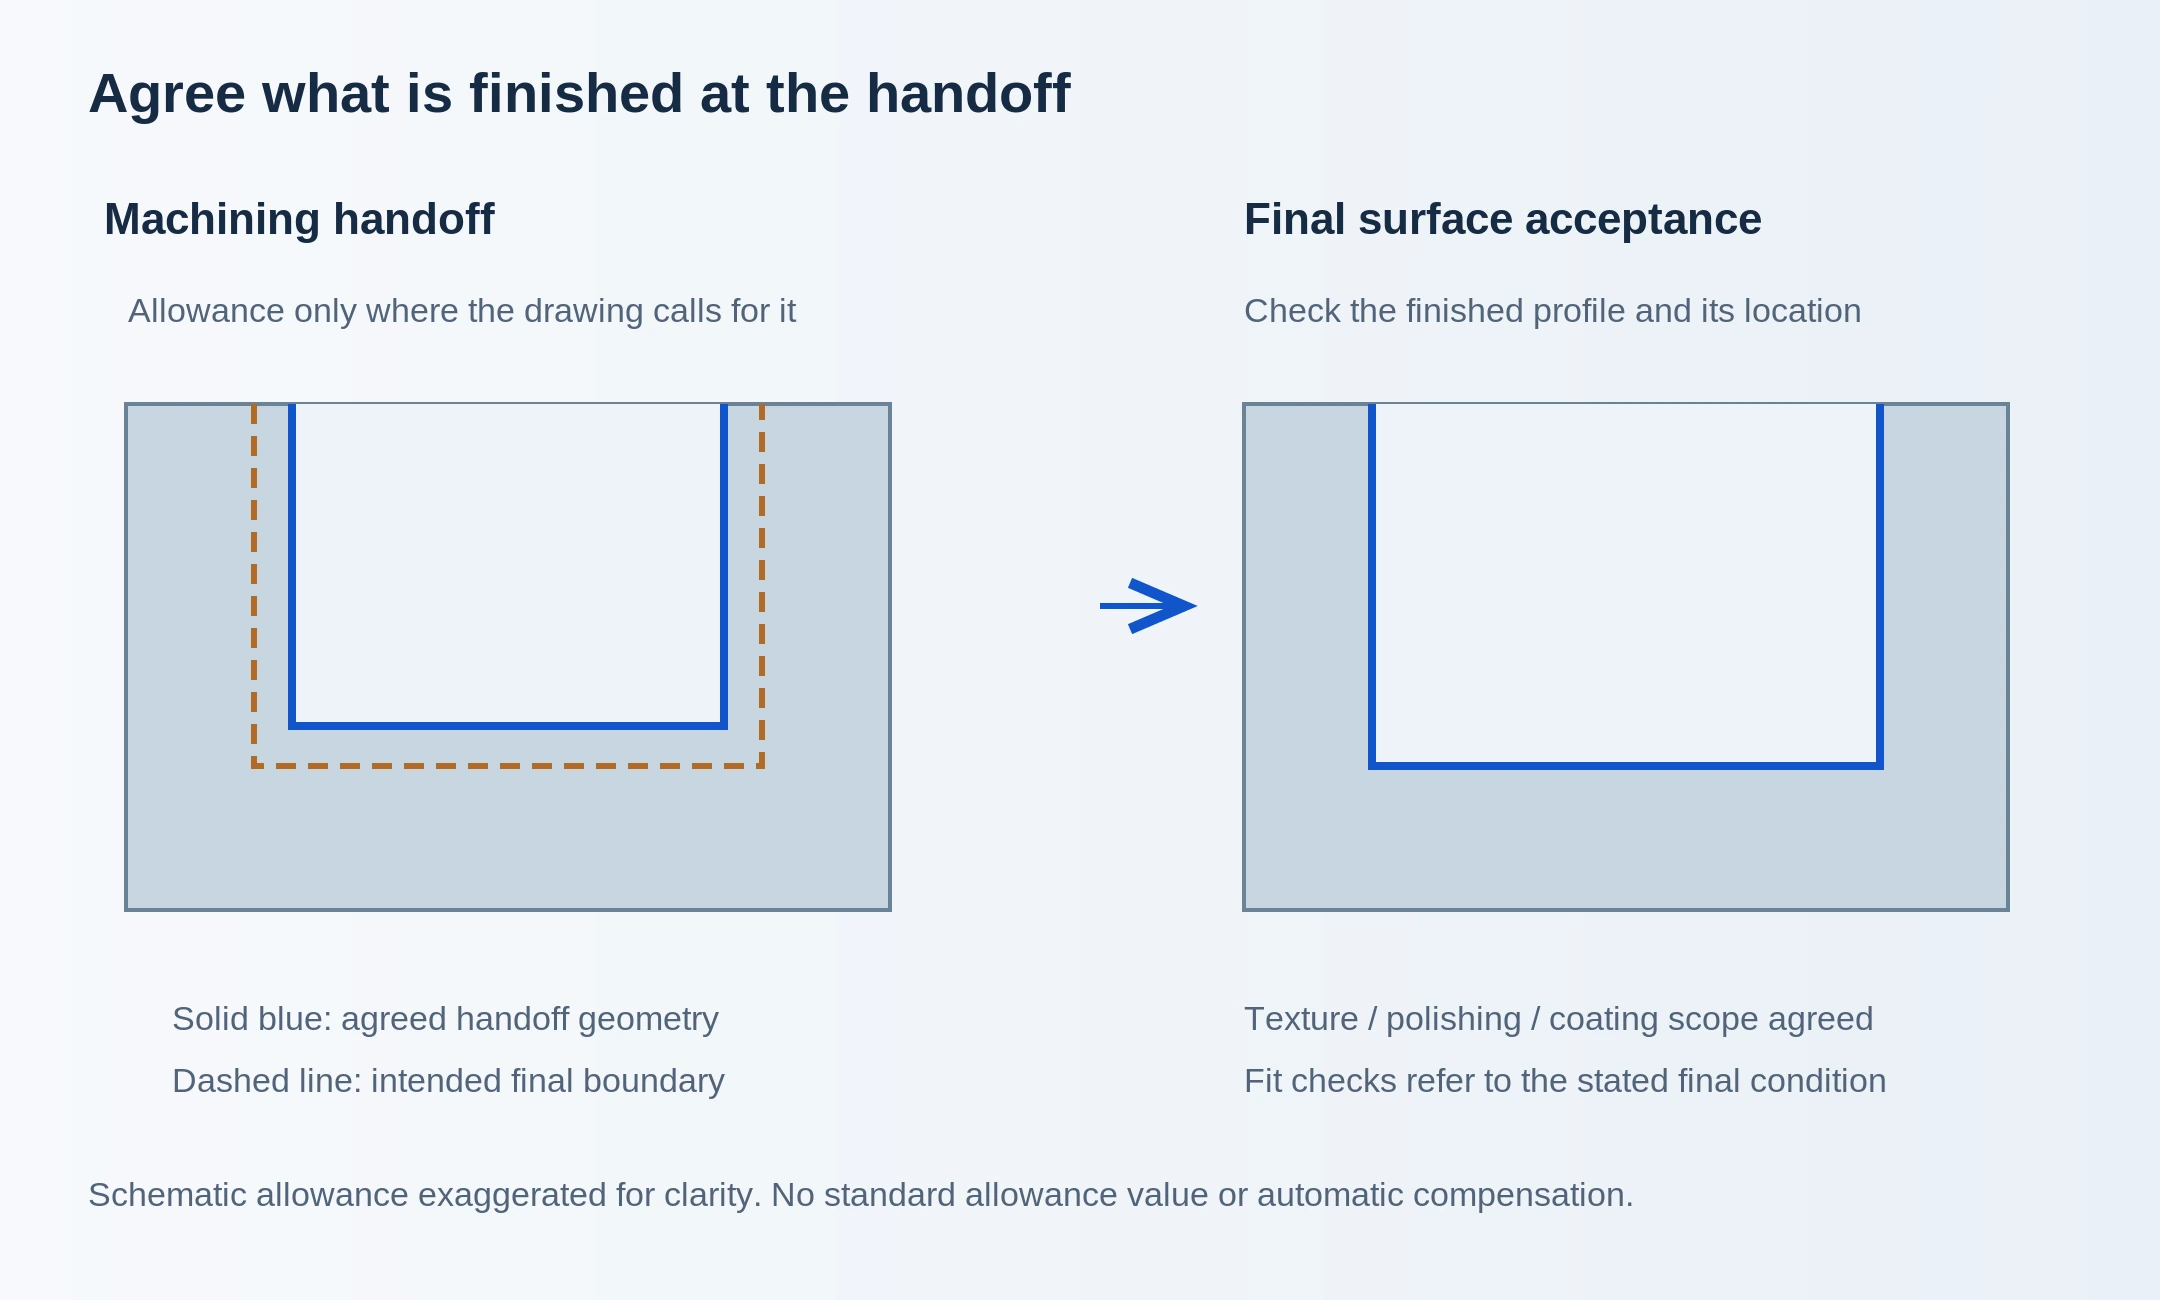
Per un grezzo destinato al vostro fornitore di trattamento termico, al centro EDM o a un fornitore specializzato in finiture, indicare le superfici che devono rimanere sovradimensionate e come viene misurata la quota di sovrametallo. Qualora necessario, mantenere un set separato di dimensioni di consegna. Una nota generica come «lasciare sovrametallo» non è sufficiente per una cavità con diverse finiture.
Concordare quali riferimenti, elementi di sollevamento o di serraggio sono già stati finiti e quali restano disponibili per il successivo montaggio.
Per le inserti finiti mediante lavorazione meccanica, indicare quali dimensioni delle cavità, delle sedi e dei fori devono essere completate alla consegna. Identificare esplicitamente lo stock di sovrametallo per l’aggiustaggio, anziché incorporarlo nel disegno della dimensione finale.
Anche un componente consegnato già finito mediante lavorazione meccanica può essere inviato successivamente ad un altro laboratorio per lucidatura o testurizzazione. Questa ulteriore operazione deve essere indicata separatamente.
La faccia di stampaggio, la zona di separazione (parting land) e il lato di posizionamento non richiedono necessariamente lo stesso trattamento. Indicare chiaramente i limiti della lucidatura o della testurizzazione e utilizzare la specifica di finitura approvata o un campione di riferimento. Includere i bordi e le aree protette che non devono essere lucidati, arrotondati o rivestiti.
Confermare lo specialista responsabile della finitura e il metodo di accettazione. Un semplice valore di rugosità superficiale non descrive tutti i requisiti visivi o ottici.
Indicare il percorso di foratura, le profondità, i collegamenti e le specifiche filettature. Definire le operazioni di sbavatura e pulizia nei punti di intersezione dei fori. Se richiesto un test di tenuta o di pressione, specificarne il metodo, le condizioni e i criteri di accettazione nell’ordine.
Includere la sezione di assemblaggio pertinente e il riferimento del perno o della bussola previsto. Lo spessore del supporto (retainer), le spalle e l’allineamento dei fori possono influenzare il montaggio del componente nello stampo. Comunicarci se l’ordine riguarda un componente personalizzato finito oppure modifiche apportate ad un semilavorato standard specificato.
Gli sfiati fanno parte del progetto dello stampo, non sono semplici scanalature di profondità generica da determinare per stima da parte del fornitore di lavorazione meccanica. Fornire i dettagli degli sfiati approvati, le zone di chiusura e i bordi protetti. Questi dettagli devono rimanere integri dopo le operazioni di sbavatura e finitura superficiale.
[6]Il rapporto di ispezione di un componente deve indicare quale revisione è stata controllata e come il pezzo è stato posizionato per la misurazione. Tenere distinte le prove sullo stampo, l’approvazione del pezzo stampato e le verifiche dimensionali del componente: si tratta di passaggi di accettazione separati, ciascuno finalizzato a rispondere a domande diverse. Il preventivo deve indicare i metodi di ispezione disponibili per le caratteristiche richieste.
| Caratteristica | Requisiti per i disegni. | Registrazioni e controlli. |
|---|---|---|
| Caratteristiche di sede e di posizionamento. | Accoppiamenti, facce, perni di centraggio, geometria. | Misurazioni relative al componente abbinato e ai riferimenti (datum). |
| Nocciolo e cavità. | Revisione del modello, profilo, dettagli locali. | Aree accessibili per la misurazione e allineamento. |
| Materiale e trattamento. | Grado, condizione di fornitura, durezza finale | Registri del materiale e del trattamento termico |
| Superfici di formatura e di chiusura | Finitura, contorni, spigoli, condizione finale | Aspetto, texture, verifiche dimensionali |
| Canali di raffreddamento | Posizione, profondità, collegamenti, requisiti di prova | Pulizia e prove di tenuta concordate |
| Set e ricambi | Parte, revisione, numero della cavità, quantità | Relazioni sui componenti e identificazione dell’imballaggio |
Inviare il modello del componente, il disegno, la posizione nella distinta base e la quantità. Nella proposta suddivideremo fornitura del materiale, lavorazione meccanica, trattamento termico, EDM, finitura e ispezione, inclusi eventuali lavori assegnati a un partner.
Fornire le dimensioni attuali, i registri del materiale e del trattamento, nonché lo stock residuo sulle superfici richieste. Un inserto temprato o parzialmente finito richiede una valutazione diversa rispetto a un blocco grezzo. La condizione di ingresso e la responsabilità per il semilavorato fornito devono essere concordate prima della spedizione.
Inviare la revisione corrente del componente, l’identificazione della cavità e i dettagli di accoppiamento. Foto e un vecchio inserto possono aiutare a identificare i danni, ma l’usura non deve diventare la nuova dimensione nominale. Eventuali attività aggiuntive — come recupero del disegno, riprogettazione o adattamento direttamente sullo stampo — devono essere concordate separatamente.
Costole profonde, dettagli interni piccoli, superfici interrotte e accesso difficoltoso degli utensili possono richiedere utensili, elettrodi o montaggi aggiuntivi. Anche la quantità di lucidatura o testurizzazione è rilevante. Indicare esplicitamente solo le superfici che richiedono la finitura specificata, anziché applicare una nota generale all’intero pezzo.
Un inserto grezzo destinato alla vostra prossima operazione rappresenta un ambito di lavoro diverso rispetto a un componente temprato, finito e ispezionato. Il trattamento termico, i processi specialistici e i relativi registri richiedono tempo nel programma. Indicare la data entro la quale avete bisogno del componente nel vostro reparto stampi.
Richiedere preventivi separatamente per i componenti iniziali e per i kit di ricambio. Identificare nel listino quantità le revisioni miste e i pezzi specchiati. Per ordini ripetuti, fare riferimento al disegno approvato e alle specifiche di finitura; un vecchio numero d’ordine d’acquisto da solo potrebbe non includere l’ultima correzione di adattamento.
Questo servizio copre singoli componenti di stampo realizzati secondo i disegni dei componenti rilasciati. La progettazione completa dello stampo, l’assemblaggio della struttura portastampo, l’integrazione del sistema a canale caldo, le prove di stampo e la produzione del pezzo stampato sono escluse dall’ambito di questa lavorazione di componenti.
Inviare il modello dell’inserto, il disegno quotato, il materiale e lo stato finale richiesto. Includere le caratteristiche di accoppiamento di posizionamento e i requisiti relativi alla superficie di stampaggio. La revisione stabilirà quali operazioni di lavorazione e finitura possono essere preventivate per tale componente.
Può avviare una discussione, ma non definisce completamente il componente dello stampo. Un modello per utensili richiede la riduzione approvata, gli angoli di sformo, la geometria di divisione e dell’inserto, oltre ai dettagli di fissaggio. Queste decisioni progettuali devono essere rilasciate prima di redigere un preventivo definitivo per la lavorazione del componente.
Sì, questa può essere una soluzione adeguata per materiali conduttivi per utensili. Le aree accessibili possono essere fresate, mentre alcune caratteristiche cieche o passanti vengono realizzate mediante EDM. La revisione del disegno deve definire chi è responsabile dell’accessibilità, degli elettrodi o dei fori di partenza, nonché dello stato superficiale finale di consegna.
Partire dalla qualità e dal trattamento termico approvati dal progettista dello stampo. Gli acciai per stampi preinduriti, induribili e resistenti alla corrosione soddisfano esigenze diverse. Fornire la specifica esatta del materiale e i documenti richiesti; ogni alternativa proposta deve essere revisionata prima dell’acquisto.
La fattibilità delle tolleranze dipende dalla caratteristica geometrica, dal materiale, dalle dimensioni, dal trattamento termico e dal metodo di misurazione. Inviare il disegno con le tolleranze generali applicabili e i limiti locali. Il preventivo dovrà confermare i requisiti critici e l’ambito delle ispezioni.
Sì, è possibile richiedere una revisione dedicata esclusivamente alla lavorazione. Includere le dimensioni attuali del grezzo, lo stato del materiale, la storia dei trattamenti subiti e il sovrametallo residuo. L’accettazione del grezzo fornito e le operazioni esatte da eseguire devono essere concordate prima dell’avvio del lavoro.
Sono inclusi soltanto i lavorazioni elencate nel preventivo. Specificare i contorni superficiali, il grado, le condizioni richieste e il riferimento di finitura. Indicare eventuali specialisti approvati e se l’accettazione avviene prima o dopo la loro operazione.
Una richiesta di sostituzione deve includere il disegno nominale previsto e la sua revisione, la posizione della cavità e i riferimenti di accoppiamento. Il vecchio componente è utile come prova dell’usura o di modifiche effettuate, ma riprodurne la forma usurata potrebbe replicare il problema. Il recupero del disegno o i lavori di adattamento richiedono un proprio ambito concordato.
Inviare il modello CAD e il disegno del componente, i numeri di parte e di stampo, la revisione, il materiale, la quantità e la data di consegna. Aggiungere le tolleranze di posizionamento, i contorni di finitura e i requisiti di ispezione. Per ordini multi-componente, allegare un elenco dettagliato con quantità e revisione per ciascun componente.
Un disegno di componente rilasciato è il punto di partenza migliore. Includere la fase di consegna, i riferimenti di accoppiamento e qualsiasi lavorazione eseguita da un altro specialista. Lasciare i valori sconosciuti non specificati piuttosto che ipotizzare un accoppiamento, una durezza o un grado di finitura.
Per più componenti, allega un elenco di numeri di parte, revisioni e quantità. IlCNC machining RFQ checklistspiega come organizzare il pacchetto di disegni.
Riferimenti per la terminologia dei componenti per stampi, i processi di lavorazione e la selezione dei materiali. Confermare i requisiti del componente, le responsabilità di lavorazione e l’ambito dell’ispezione nella quotazione.
