VETCNCFABRICATION CNC
Engrenages droits et hélicoïdaux avec un arbre-pignon sur fond d’espace de travail d’inspection

Usinage sur mesure d'engrenages

Vérifiez les données relatives aux dents

Engrenages sur mesure, pignons et arbres à engrenages

Discutez des engrenages sur mesure, des arbres à pignons et de la taillage des dents sur des bruts fournis avec VETCNC. Chaque devis précise le procédé de taillage des dents, les opérations de finition, les contrôles qualité et les responsabilités de fabrication relatives à votre plan.

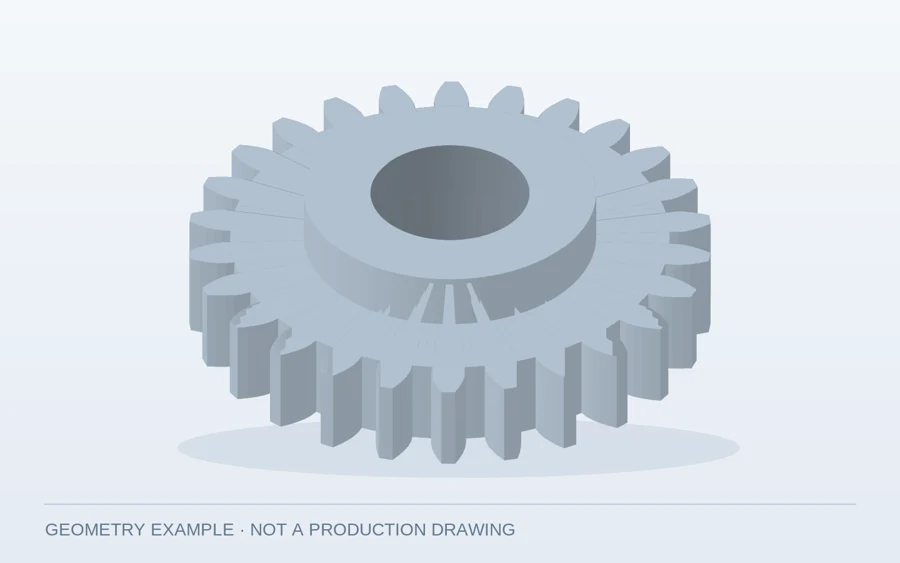
Engrenage droit à dents droites externes, avec un alésage central et une moyeu de montage

Engrenages droits

Denture droite sur une roue ou un moyeu. Indiquez le nombre de dents, le module ou le pas diamétral, l'angle de pression ainsi que l'alésage ou l'ajustement sur arbre. La longueur du moyeu et la position de la clavette doivent figurer sur le même plan.
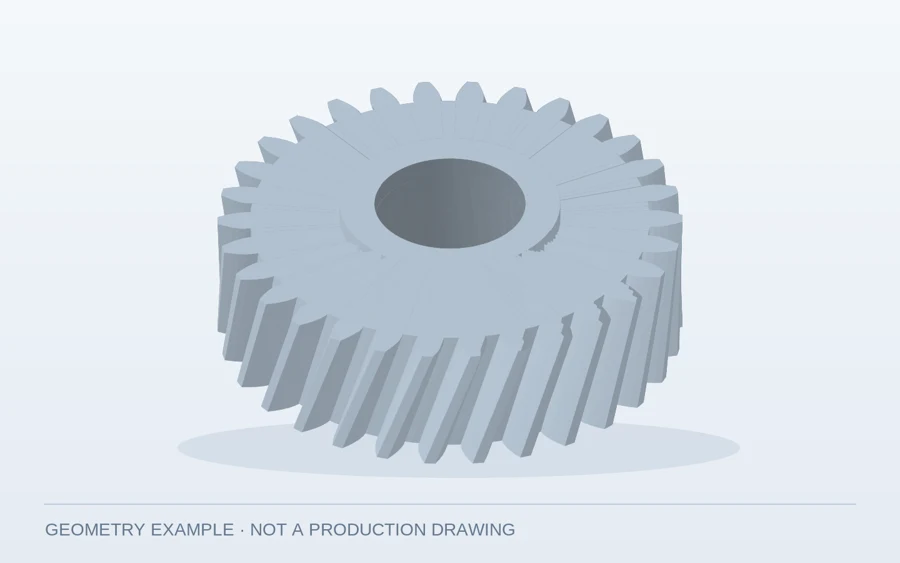
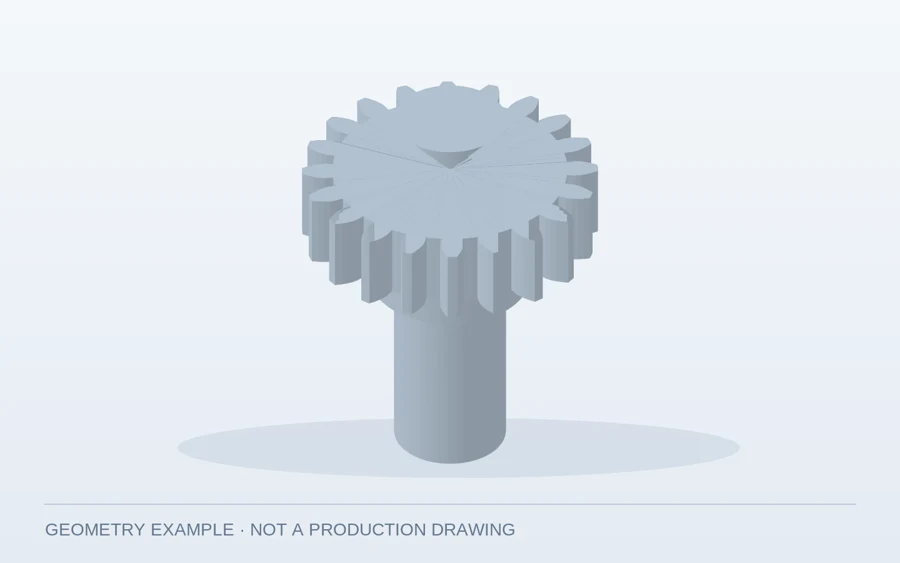
Engrenage hélicoïdal à dents inclinées et à alésage central

Engrenages hélicoïdaux

Les dents inclinées ajoutent un angle d'hélice et un sens d'hélice à la spécification. Précisez si le module ou le pas diamétral est normal ou transversal, et indiquez les caractéristiques de l'engrenage associé.

Arbre-pignon monobloc comportant une section dentée et un axe cylindrique

Pignons intégrés sur arbre

Les dents et l'arbre font partie d'une seule pièce. Repérez les portées de palier et l'axe de référence afin que les contrôles des dents et de l'arbre se réfèrent à la position d'assemblage prévue.

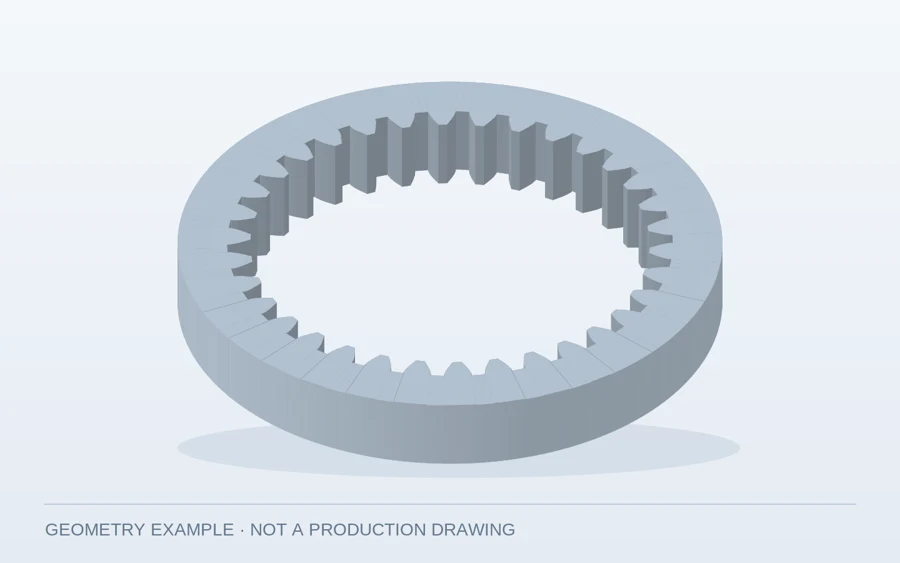
Engrenage annulaire à dents internes et surface de localisation externe

Engrenages annulaires internes

Les dents sont orientées vers l'intérieur de l'anneau. Ajoutez les données relatives aux dents, la largeur de face, l'épaisseur de paroi et les éléments de positionnement. L'accès de l'outil de coupe pour la denture intérieure doit être vérifié en regard de la géométrie finale.

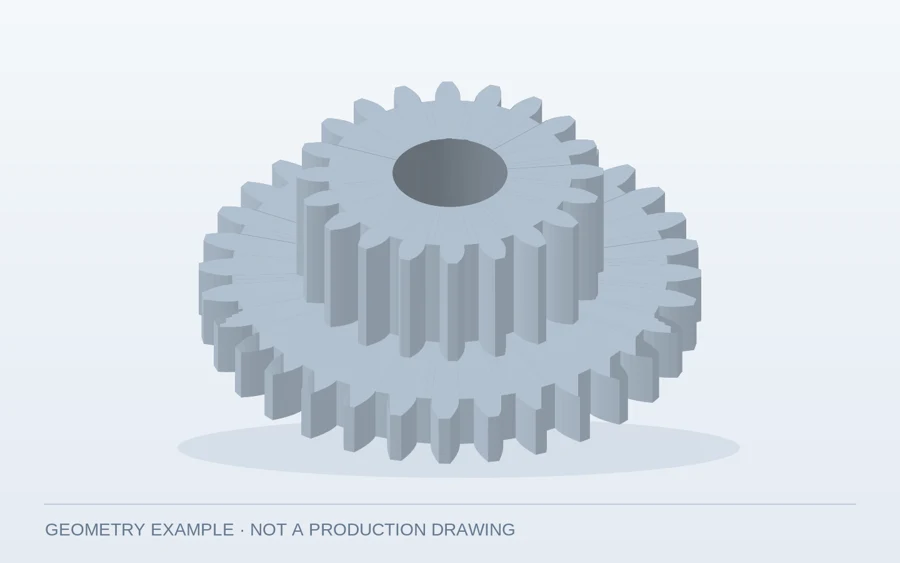
Deux sections d’engrenage de diamètres différents sur une même moyeu

Engrenages composés

Deux sections dentées partagent un même moyeu ou un même arbre. Spécifiez chaque section séparément et indiquez leur espacement. Lorsque l'alignement angulaire est critique, définissez explicitement cette relation plutôt que de la laisser à l'interprétation du modèle.

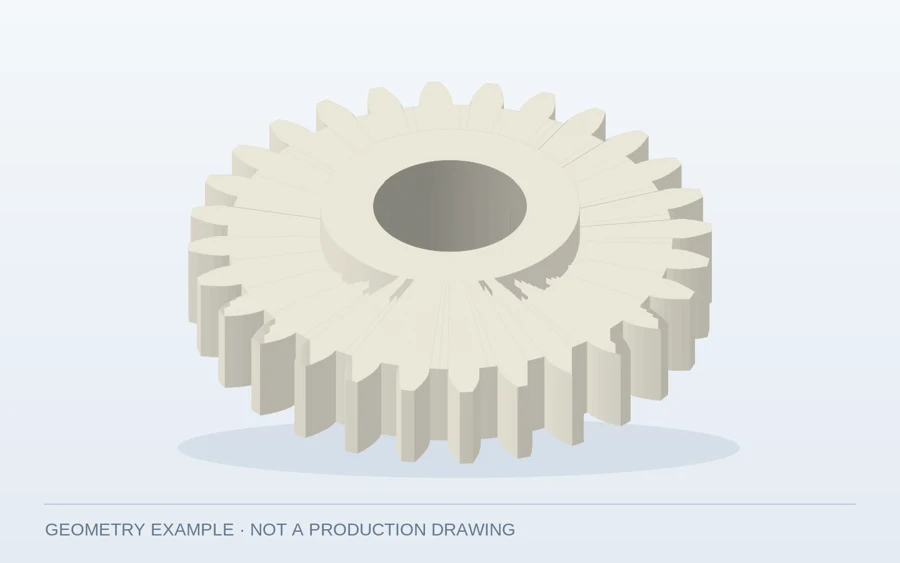
Engrenage droit en polymère de couleur ivoire avec un alésage central

Engrenages polymères

Indiquez précisément la nuance de polymère, tout agent de renfort éventuel et toute pièce métallique intégrée. Précisez la température de service et le matériau de l'engrenage associé afin d’analyser conjointement l'ajustement, l'usure et le comportement dimensionnel.

Envoyez votre plan pour discuter de la fabrication sur mesure d’engrenages, d’arbres-pignons ou de taillage de dents sur des bruts fournis. La géométrie de l’engrenage, le procédé de fabrication et la portée des contrôles sont confirmés pour chaque commande.

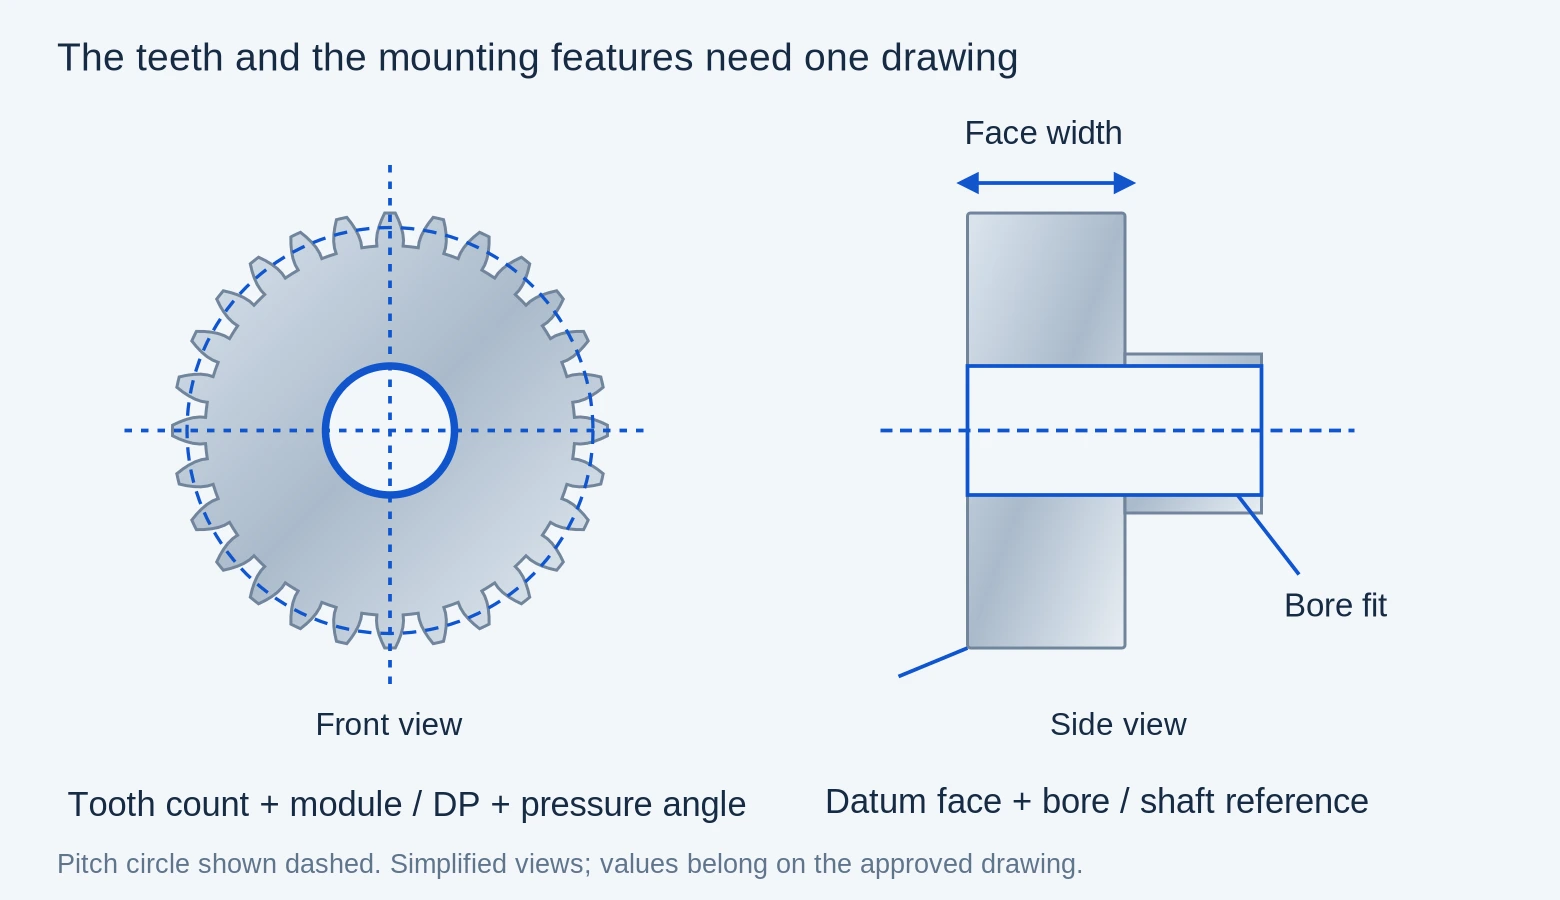
Plan d’engrenage et données relatives aux dents

Les vues frontale et latérale identifient le cercle primitif, la définition de la dent, la largeur de denture, l’ajustement de l’alésage et la face de référence
Le cercle en pointillés indique le cercle primitif ; la vue latérale précise la largeur de denture, l’ajustement de l’alésage et les références de montage.

Géométrie des dents et système de pas

Un diamètre extérieur et une photographie ne définissent pas entièrement un engrenage. Le plan doit comporter le nombre de dents, le système de pas, l’angle de pression ainsi que toute modification de la forme de dent de base. Pour les engrenages hélicoïdaux, indiquez également l’angle d’hélice et le sens de l'hélice.

Le module et le pas diamétral sont deux méthodes différentes de spécification de la taille des dents. Une spécification d’engrenage hélicoïdal doit également préciser s’il s’agit d’un système normal ou transversal ; une valeur sans ce contexte peut décrire une géométrie de dent différente.[1][2]

Alésages, arbres et références de montage

Indiquez l’ajustement de l’alésage ou de l’arbre, la largeur de denture, les dimensions du moyeu, les clavettes ou autres éléments de positionnement. Précisez la face et l’axe de référence utilisés pour le contrôle des dents. Un engrenage peut avoir le bon nombre de dents et ne pas toutefois s’ajuster correctement sur son arbre ou s’aligner avec son engrenage partenaire.

Exigences relatives aux dessins d’engrenages
ÉlémentSpécificationObjectif
Géométrie des dentsNombre de dents ; module/pas diamétral et plan de référence ; angles de pression et d’hélice ; sens d’héliceDéfinir le système de denture
Profil et épaisseurDéport de profil, modifications, cotes entre deux dents opposées ou mesure sur piges ou billesContrôler la forme et l’épaisseur des dents
MontageAlésage, portées de palier, axe, largeur, moyeu, clavette, relation angulairePositionner l’engrenage dans l’ensemble
Engrenage partenaireIdentifiant de l’engrenage partenaire, distance entre centres, jeu, conditions d’essaiDéfinir le contrôle d’assemblage
Vous ne disposez que d’un ancien engrenage ou d’un échantillon ?

Envoyez d’abord des photographies nettes, les cotes, les détails de la pièce partenaire ainsi que tout ancien plan éventuel. Une dent usée ou un alésage agrandi peuvent ne plus refléter la géométrie d’origine. Convenez d’une étape de reconstruction et d’approbation avant la production de remplacement ; l’échantillon seul ne doit pas devenir silencieusement la spécification de fabrication.

Procédés d’usinage et de finition des engrenages

Le tournage, le fraisage et le meulage permettent de préparer le brut et les caractéristiques de montage ; la réalisation de la forme des dents constitue une phase distincte du travail. Le devis précisera le procédé de taillage des dents ainsi que tout partenaire spécialisé impliqué.

Taillage d’engrenages extérieurs

Les engrenages extérieurs peuvent être usinés par taillage, fraisage de profil ou un autre procédé d’usinage adapté. Les outillages, le module, la largeur de denture, l’accès et la quantité commandée déterminent si un procédé donné permet d’obtenir la forme de dent spécifiée.

Veuillez confirmer les caractéristiques de la pièce brute, la référence utilisée pour l'usinage ainsi que tout dégagement d’épaulement avant le début de l’usinage des dents. Les versions à denture droite et hélicoïdale nécessitent également des géométries différentes dans la configuration de l’outil.

[3]

Usinage des engrenages intérieurs et accès de l’outil

L’usinage des dents intérieures peut nécessiter le taillage d’engrenages, le power skiving ou une autre méthode qualifiée. L’ouverture de l’alésage, la largeur de denture, les épaulements voisins et l’espace situé au-delà des dents influencent l’entrée et la sortie de l’outil. Un outil qui s’insère dans l’ouverture peut néanmoins manquer de dégagement fonctionnel suffisant.

Fournissez une vue en coupe lorsque la couronne comporte une bride ou une cavité borgne. Nous pourrons alors étudier un procédé d’usinage fondé sur l’ensemble de la pièce, et non uniquement sur le nombre de dents intérieures.

[4]

Finition des dents et surfaces de montage

Un engrenage trempé peut nécessiter une opération de finition spécifique aux engrenages afin de respecter la qualité de dent spécifiée. La rectification de l’alésage ou des portées d’arbre ne permet pas, à elle seule, de finir les flancs des dents. Précisez quelles surfaces doivent être finies et si l’engrenage est fourni avant ou après traitement thermique.

Lorsque la rectification des dents est requise, veuillez confirmer au préalable le procédé disponible, l’excédent de matière prévu et la méthode d’inspection avant de l’attribuer à la commande. Conservez les exigences relatives aux dents séparément des exigences classiques de rectification cylindrique ou plane.

[5]

Matériaux des engrenages et état final

Aciers et engrenages traités thermiquement

Indiquez la désignation du matériau, son état à la livraison et la dureté finale requise. Lorsqu’un cémentation est spécifié, précisez la profondeur de trempe applicable ainsi que la méthode d’essai, plutôt que de mentionner simplement « trempé ».

Usinage de l’acier →

Autres nuances métalliques

Pour les aciers inoxydables, les bronzes ou tout autre alliage spécifié, veuillez fournir la nuance exacte ainsi que l’usage prévu. Ne substituez pas un matériau plus facile à usiner sur la base d’une apparence similaire ou d’une résistance nominale comparable.

Comparer les familles de matériaux →

Nuances polymères et inserts

POM et le nylon sont des familles de matériaux, et non des spécifications complètes d’engrenages. Indiquez la nuance particulière, les renforts ou lubrifiants éventuels, les détails des inserts ainsi que les conditions dans lesquelles les dimensions doivent être vérifiées.

Usinage de plastiques techniques →

Dents d’engrenage, traitement thermique et ajustements de montage

Préparation de la pièce brute

Usiner les surfaces nécessaires pour le positionnement et la fixation de la pièce. Convenir à l’avance quelle portée, quelle portée ou quelle face restera la référence tout au long des opérations ultérieures.

Usinage des dents spécifiées

Utiliser la définition approuvée des dents et le parcours d’usinage prescrit. Vérifier les premières pièces avant de reproduire le réglage sur l’ensemble du lot.

Application du traitement requis

Suivre la séquence de traitement thermique convenue et laisser la matière prévue pour les opérations finales. Certains ordres utilisent des matériaux prétrempés ; d’autres nécessitent un traitement après usinage des dents.

Finition et inspection

Finaliser les dents et les surfaces de montage dans leur état final. Associer l’identification de la pièce aux enregistrements relatifs au matériau, au traitement et à l’inspection.

Inspection des dents et des caractéristiques de montage de l’engrenage

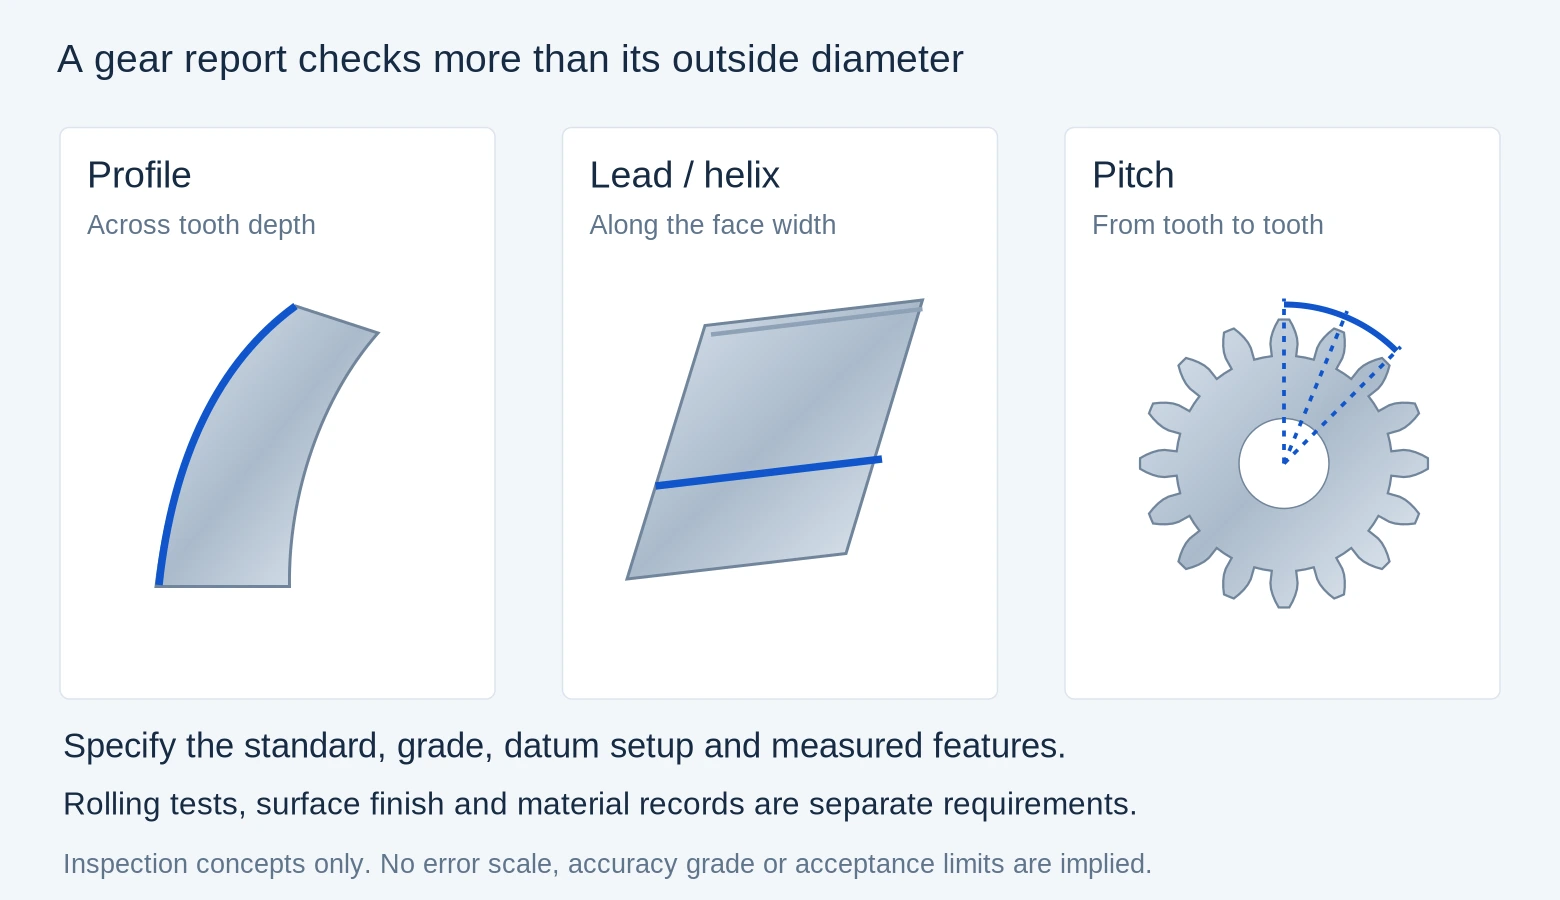
Trois panneaux simplifiés distinguent les mesures du profil de dent, de la direction de dent ou de l’hélice, et du pas interdentaire
Le profil, la direction de dent (ou hélice) et le pas constituent des vérifications distinctes de la géométrie des dents.

Normes de qualité des engrenages et rapports d’inspection

Indiquer la norme applicable, sa révision et la classe de qualité de l’engrenage, ainsi que les mesures des dents et des caractéristiques de montage à reporter. Valider les définitions des classes conformément à la norme spécifiée, sans chercher à faire correspondre les numéros de classe entre différentes normes.

La métrologie des engrenages distingue les mesures de profil, de direction de dent (ou d'hélice) et de pas. La dimension de l’alésage, l’ajustement des portées de palier, la texture de surface et la dureté répondent à d’autres questions ; elles ne doivent pas être considérées comme des substituts à un rapport sur les dents.[6][7]

Documents d’inspection des engrenages
ExigencePérimètreEnregistrements
Géométrie des dentsProfil, direction de dent, pas, battement, axe de référenceRapport d’inspection d’engrenage spécifié
Épaisseur de dentMesure sur plusieurs dents, mesure sur billes/piges, conditions de mesureRésultats obtenus selon la méthode spécifiée
Caractéristiques de montageAlésage, portées, faces, clavette, alignementRésultats des mesures basés sur le plan
Matériau et traitementClasse, état, dureté, profondeur de trempeEnregistrements de lot concernant le matériau et le traitement
Essai d’accouplement ou de roulementPièce accouplée / maîtresse, distance, charge, limites d’acceptationRésultats de l’essai spécifié

Engrenages complets ou usinage des dents sur vos pièces brutes

Un engrenage complet réalisé selon votre plan

La demande couvre la pièce brute, les dents, le traitement spécifié et l’inspection finale. Nous préciserons quelles opérations sont incluses, qui les réalise et quels enregistrements accompagnent les pièces.

Usinage des dents sur des pièces brutes fournies

Inclure le dessin de la pièce brute, les dimensions à l’entrée, l’état du matériau et les stocks disponibles. Indiquer les surfaces finies devant être protégées, ainsi que les repères disponibles pour le positionnement des dents.

Kevin peut coordonner un partenaire de fabrication adapté lorsque le travail nécessite un procédé spécialisé. Le devis doit préciser la responsabilité de livraison et les étapes d’approbation. Une présentation directe est également possible ; l’usine concernée, le bon de commande et les modalités d’inspection doivent être clairement définis avant le démarrage de tout travail.

Quels facteurs influencent le coût de l’usinage sur mesure des engrenages ?

Géométrie des dents et outillages

La forme de l’engrenage, le système de pas, la largeur de denture et l’accès déterminent la méthode d’usinage. La disponibilité d’un outillage adapté existant et une définition validée de la dent peuvent modifier les préparatifs requis.

État final et inspection

Le traitement thermique, les finitions spécifiques aux engrenages, la précision de montage et la portée demandée du rapport d’inspection influencent les opérations postérieures au premier taillage des dents. Comparez les devis dans le même état final.

Échantillons et séries de répétition

Indiquez séparément les quantités d’échantillons et de production, ainsi que les commandes répétitives attendues, et précisez éventuellement les exigences relatives à la propriété ou au stockage des outillages.

Questions relatives à l’usinage sur mesure des engrenages

S’agit-il d’engrenages standards ou de pièces fabriquées sur mesure ?

Nous examinons les travaux d’engrenages sur mesure à partir de votre dessin et de l’état final requis. Envoyez-nous le dessin et la quantité afin que la portée de la fabrication et de l’inspection puisse être confirmée.

Quelles informations sont nécessaires pour établir un devis d’engrenage sur mesure ?

Commencez par indiquer le nombre de dents, le module ou le pas diamétral, l’angle de pression, le type d’engrenage, la largeur de denture, les dimensions de montage, le matériau et la quantité. Pour les engrenages hélicoïdaux, ajoutez l’angle d’hélice et le sens d’hélice, ainsi que la norme de qualité, d’éventuelles modifications de profil de dent et les documents d’inspection requis.

Pouvez-vous établir un devis pour un engrenage à partir uniquement de son diamètre extérieur et de son nombre de dents ?

Ces deux valeurs permettent d’identifier la pièce, mais ne définissent pas entièrement la géométrie de ses dents. Le système de pas, l’angle de pression, d’éventuelles modifications de profil ainsi que les détails de montage restent à préciser. Envoyez un dessin existant ou demandez une étape distincte d’examen de la spécification.

Quels procédés sont utilisés pour les engrenages sur mesure ?

Le tournage ou le fraisage permettent de préparer la pièce brute et les caractéristiques de montage. Les dents peuvent être réalisées par fraisage par génération, mortaisage, taillage dynamique (power skiving), fraisage de profil ou un autre procédé adapté. Le devis identifie les opérations nécessaires en fonction de la forme de dent spécifiée et de l’état final requis.

Prenez-vous en charge les demandes d’engrenages intérieurs et hélicoïdaux ?

Oui. Envoyez la vue en coupe de la roue dentée intérieure ou les données relatives à la roue hélicoïdale accompagnées du dessin. L’accès de l'outil, les outillages et les exigences d’inspection sont confirmés avant l’acceptation de la commande.

Quelles dimensions et classes de précision d'engrenages sont disponibles ?

Fournissez le diamètre extérieur, la largeur de denture, les données relatives au pas ainsi que la norme de qualité et la classe requises. La plage d’usinage et d’inspection doit être confirmée pour votre roue dentée, en fonction de sa géométrie, de ses outillages et des équipements disponibles.

Les roues dentées peuvent-elles être livrées après traitement thermique ou rectification des dents ?

Incluez ces opérations dans votre demande, avec la dureté, la profondeur de trempe (le cas échéant) et les exigences finales relatives aux dents. La séquence de traitement, les surcotes de finition et le procédé disponible pour la finition des roues dentées doivent être confirmés. La rectification seule de l’alésage ne constitue pas une rectification des dents.

Une roue dentée usée peut-elle servir à fabriquer une pièce de rechange ?

Un échantillon peut soutenir un examen initial, mais l’usure peut modifier l’épaisseur des dents, le diamètre de l’alésage et d’autres caractéristiques. Joignez, si possible, la roue dentée complémentaire, les anciens relevés et les détails d’assemblage. Convenez préalablement du dessin de remplacement et de l’étape d’approbation avant la fabrication d’un lot.

Pouvez-vous fabriquer des roues dentées unitaires ou en petites séries ?

Une pièce unitaire peut faire l’objet d’un examen, mais la conception d’outillages sur mesure et les préparatifs d’inspection peuvent représenter la majeure partie du coût. Indiquez séparément la quantité d’échantillons et toute quantité ultérieure de production. La faisabilité dépend des outillages existants adaptés et de la forme de dent demandée.

Quels documents d’inspection accompagneront les roues dentées ?

Précisez, avant la commande, les documents relatifs au matériau requis, le rapport dimensionnel et les mesures des dents. Les rapports de profil ou de direction de dent, ainsi que les essais d’assemblage, ne sont pas inclus automatiquement dans un rapport dimensionnel général. Le devis doit lister les livrables ainsi que le site de fabrication ou d’inspection responsable.

ASSISTANCE PROJET

Envoyez votre dessin de roue dentée et la quantité requise

Envoyez le dessin de l'engrenage, le tableau des données de denture, la vue en coupe et la référence d'accouplement, le cas échéant. Indiquez le matériau requis, l'état final et les rapports d'inspection.

Dessin de l'engrenage et exigences d'inspection

Signalez tout système de pas non résolu, toute classe de qualité d'engrenage ou toute autre exigence du dessin nécessitant discussion.

Inspection dimensionnelle d’une pièce métallique usinée au tour
Les dimensions de montage et la géométrie des dents font l’objet d’exigences d’inspection distinctes.
Références techniques

Références relatives à la terminologie des engrenages, aux procédés d’usinage et aux inspections. Utilisez le dessin approuvé et la norme spécifiée pour votre commande. Les responsabilités en matière de fabrication et d’inspection sont confirmées lors de la phase de devis.

  1. KHK USA — terminologie relative au module et au pas diamétral
  2. KHK USA — champs de spécification pour engrenages hélicoïdaux
  3. Gleason — procédés de fabrication d’engrenages
  4. Gleason — taillage dynamique (power skiving) pour engrenages extérieurs et intérieurs
  5. Gleason — rectification du profil d’engrenage
  6. Gleason — normes et analyses d’inspection GAMA
  7. Gleason — inspection du profil, de la direction de dent et du pas
VETCNCFABRICATION CNC

Demander un devis

Importer le dessin

*Champs obligatoires

Français
WhatsApp Envoyez-nous un courriel

Parlez-nous de votre projet

Partagez vos besoins et nous vous répondrons par e-mail.

PDF, CAD ou ZIP · jusqu’à 20 Mo