Alberi e perni lunghi
Diametri gradinati, spalle e sezioni di accoppiamento lunghe. Indicate la lunghezza finale, la sezione che entra nella parte abbinata e tutti i requisiti di rettilineità o eccentricità.
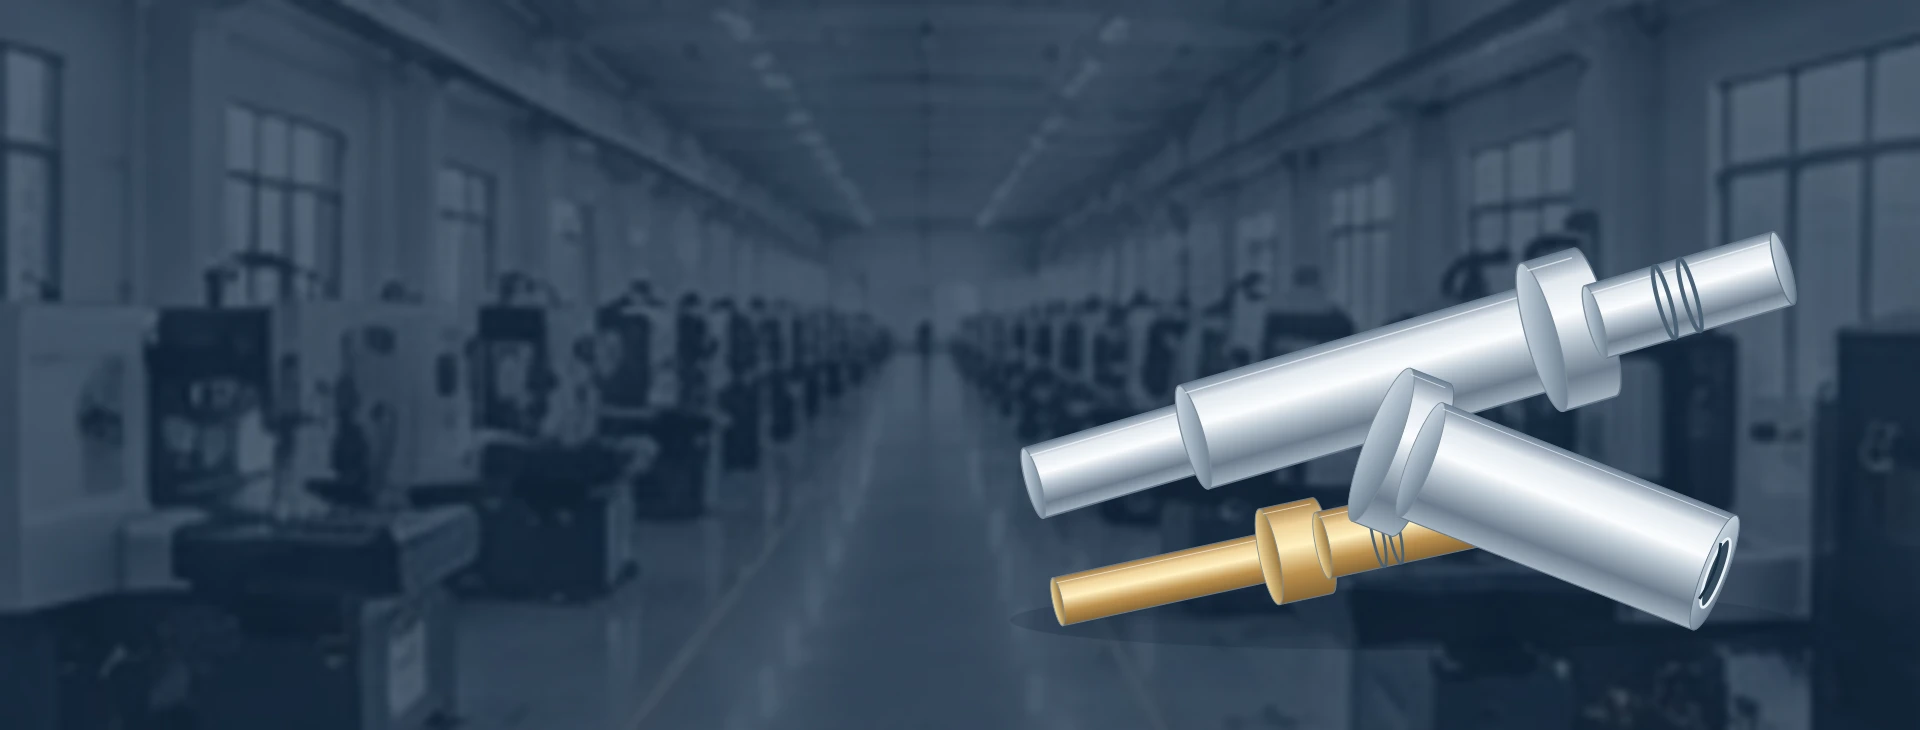
Diametri gradinati, spalle e sezioni di accoppiamento lunghe. Indicate la lunghezza finale, la sezione che entra nella parte abbinata e tutti i requisiti di rettilineità o eccentricità.
Un filetto su un albero di piccole dimensioni richiede più di un semplice diametro nominale. Indicate il passo, la classe di tolleranza, la lunghezza utile e la spalla o l’estremità di riferimento per la sua posizione.
Fori e diametri esterni devono essere coordinati. Inviare lo spessore della parete, i requisiti sulle facce di estremità e l’accoppiamento assemblato, affinché possano essere valutati i metodi di fissaggio e di controllo.
Perni piccoli, manicotti di contatto e corpi gradinati. Identificate le superfici di contatto, la lega specificata, i requisiti di placcatura e le aree in cui non sono ammesse tracce di manipolazione.
Combina diametri torniti con un foro assiale, filettature o piani per chiave. Indicazioni complete delle filettature e dettagli della fine del foro aiutano a mantenere confrontabili i preventivi di lavorazione e finitura.
Un foro radiale o un piano aggiunge un’ulteriore orientazione a un componente tornito. Indica la sua relazione rispetto alla faccia di estremità, alla spalla o ad altre caratteristiche che determinano il posizionamento del componente.
Queste illustrazioni mostrano forme di componenti a scopo di discussione, non prodotti a magazzino né progetti clienti completati. Il tuo disegno definisce il componente.
Un albero lungo e di piccolo diametro può risultare difficile da supportare durante la lavorazione. In una configurazione svizzera con bussola di guida, il mandrino alimenta la barra rotante attraverso un supporto posto vicino all’utensile. Mantenere la lavorazione vicino a tale supporto può aiutare a limitare la flessione nella sezione snella.[1]
Invia il diametro massimo, la lunghezza totale e le caratteristiche secondarie. Per parti corte e rigide, confronta la tornitura svizzera con unaconfigurazione convenzionale di tornitura CNC.
Per un albero a gradini, indica il diametro che scorre in un cuscinetto, una guarnizione o una guida. Includi la lunghezza completa di tale sezione e qualsiasi raccordo presente accanto ad essa. La sequenza deve preservare il supporto man mano che la barra avanza, anziché considerare la lunghezza complessiva come unico fattore critico.
Foratura trasversale, piani fresati e scanalature possono essere combinate con la tornitura su una macchina svizzera adeguatamente attrezzata. Le loro dimensioni e relazioni angolari richiedono comunque una verifica degli utensili. Un piccolo diametro esterno da solo non determina se una caratteristica laterale è accessibile.[2]
Per un mantello o un collare compatto, confronta le operazioni di preparazione, utilizzo del materiale e finitura con la tornitura a testa fissa. Alcune macchine svizzere possono inoltre operare senza bussola di guida; la modalità disponibile e la lunghezza di lavoro dipendono dalla configurazione effettiva.[2]
Definisci la lunghezza di ciascun diametro controllato e localizza le gole rispetto a un riferimento specificato. Dimensione, passo, classe e spazio per il runout della filettatura devono risultare chiaramente indicate sul disegno. Una caratteristica che appare come uno svaso potrebbe in realtà essere una gole funzionale per anelli di ritenzione.
Indicare se un foro cieco o passante e riportare eventuali intersezioni con fori trasversali. Specificare lo stato del bordo all’interno dell’intersezione, dove sarebbe difficile rimuovere o ispezionare i bava. La disponibilità e l’accessibilità degli utensili rotanti vengono verificate per la parte specifica.[2]
Un contro-mandrino può consentire l’accesso alla seconda estremità su una macchina adatta. La superficie di separazione potrebbe richiedere ancora una lavorazione di rifinitura (ad es. spianatura, foratura o altre operazioni). Indicare la lunghezza finale e lo stato dell’estremità, anziché considerare la separazione dalla barra come completamento automatico.[4]
Indicare esattamente la classe e lo stato del materiale. Un connettore, un albero scorrevole e una parte strumentale esposta possono avere requisiti diversi in termini di resistenza alla corrosione, usura e finitura.
Dettagli del materialeIndicare la lega, le superfici di contatto e qualsiasi placcatura. La scelta del materiale per un contatto elettrico deve derivare dai requisiti della parte, non dal suo colore o da un’etichetta generica come «ottone».
Dettagli del materialeIndicare la durezza in consegna e qualsiasi trattamento termico. Specificare quali dimensioni si riferiscono allo stato post-trattamento, in particolare su una sezione di attacco lunga o su un filetto finito.
Dettagli del materialeIndicare la lega, il trattamento termico (temper) e i requisiti di finitura. Per il titanio, i polimeri o altri materiali specificati, inviare il disegno tecnico e la specifica del materiale per una revisione separata.
Dettagli del materialePer il materiale fornito dal cliente sotto forma di barra, indicare la tolleranza del diametro, la rettilineità, lo stato della superficie e i documenti relativi al materiale. Il sistema proposto di bussola guida determina la variazione accettabile del grezzo.[3]Le dimensioni della barra e la lunghezza utilizzabile vengono verificate in relazione alle attrezzature e agli utensili proposti. Nel nostro preventivo viene indicato il sito produttivo, eventuali processi esterni affidati a partner e le responsabilità relative ai documenti di ispezione.
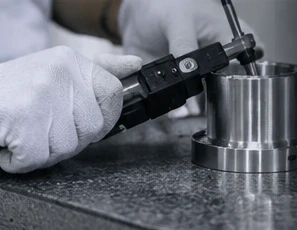
Un albero può presentare diversi diametri, ma solo uno di essi potrebbe fungere da riferimento nell’assemblaggio. Indicare tale sezione e identificarne il riferimento (datum). Leggere sia le tolleranze generali che le singole indicazioni; applicare requisiti specifici solo alle caratteristiche che ne necessitano.
Per le parti snelle, chiedere come verrà supportato il componente durante la misurazione. Per le parti placcate, specificare se la dimensione di accoppiamento si riferisce allo stato prima o dopo la placcatura. Il preventivo deve indicare le ispezioni concordate e tutti gli ulteriori registri richiesti.
| Caratteristica | Requisiti per i disegni. | Considerazioni sull’ispezione |
|---|---|---|
| Diametri snelli | Limiti di accoppiamento, lunghezza controllata, tolleranze geometriche | Supporto del pezzo; posizioni di misurazione |
| Fori e pareti | Diametro, profondità, spessore della parete, rapporto tra foro e diametro esterno | Misurazione senza deformazione del pezzo |
| Filetti e gole | Filettatura completa, larghezza, diametro di fondo, posizione, raggi | Calibri idonei; accesso per la misurazione |
| Fori trasversali e piani | Dimensione, angolo, riferimento di tornitura | Spigoli; bave alle intersezioni |
| Seconda estremità e finitura | Lunghezza, geometria della faccia, rivestimento, mascheratura | Dimensioni dopo la finitura |
La preparazione della barra, il setup, le operazioni secondarie, la finitura e l’ispezione influenzano il preventivo. Lotti più grandi possono distribuire i costi di preparazione; gli ordini ripetuti possono riutilizzare il lavoro di setup già approvato. Il percorso economicamente ottimale dipende dal disegno e dalla quantità.
Indicare lo stato finale del materiale e identificare le dimensioni applicabili dopo il trattamento. Includere una relazione sulla durezza solo quando necessario e confermare chi esegue il trattamento.
Indicare lo spessore del rivestimento, le aree mascherate e le zone funzionali di contatto. Filettature, fori e accoppiamenti stretti richiedono una specifica espressa dello stato finale, non semplicemente il nome della finitura.
Indicare gli spigoli e le superfici sensibili alle bave che devono rimanere prive di danni. Concordare pulizia, separazione dei pezzi, etichettatura e quantità per lotto prima della spedizione di componenti piccoli o snelli.
La lavorazione svizzera CNC è un tipo di tornitura CNC che utilizza un mandrino scorrevole. In una configurazione con bussola di guida, il materiale verga è supportato vicino all’utensile di taglio mentre il mandrino lo alimenta longitudinalmente. Questo approccio risulta utile per diametri sottili e piccoli componenti con diverse caratteristiche connesse.
No. Il termine viene impiegato anche per la produzione svizzera di perni, alberi, manicotti, contatti e altri componenti torniti. Il vostro pezzo non deve necessariamente presentare filettature: forma, materiale di partenza e requisiti funzionali determinano se questa soluzione merita una quotazione.
Confrontatele quando una sezione sottile risulta difficile da supportare o quando diverse caratteristiche potrebbero essere realizzate in un’unica operazione su un’apposita macchina svizzera. I pezzi corti e rigidi possono essere lavorati agevolmente mediante tornitura a mandrino fisso. Inviate lo stesso disegno e la stessa quantità per entrambi i percorsi di lavorazione.
Inviate il diametro massimo, la lunghezza totale, il materiale, le tolleranze e le caratteristiche critiche. Per il vostro progetto devono essere verificati la dimensione massima della verga disponibile, la lunghezza utile di lavorazione, gli utensili e il piano di misurazione. La capacità dichiarata della macchina per la verga non definisce di per sé l’ingombro del pezzo finito.
Tali caratteristiche possono essere previste qualora la macchina e gli utensili proposti consentano l’accesso richiesto. Indicate la posizione angolare di un foro trasversale o di un piano, l’intera specifica della filettatura e qualsiasi requisito particolare relativo alla rimozione dei bava (burr) in zone di difficile accesso. Il lavoro sulla seconda estremità può avvenire mediante utensili di lavorazione posteriore oppure tramite un’operazione separata.
Indicate sia la quantità per il campione sia quella per la produzione. Confronteremo i costi di preparazione e di materiale con il lavoro di tornitura previsto, quindi confermeremo le quantità e i prezzi offerti nella quotazione.
Non tutti i sistemi con bussola di guida hanno identici requisiti sul materiale di partenza. Fornite la tolleranza effettiva della verga, la sua rettilineità e lo stato superficiale per la valutazione. La bussola di guida selezionata, il materiale e la geometria del pezzo determinano se è necessaria una preparazione aggiuntiva del materiale di partenza.
Un campione può aiutare a chiarire la forma, ma usura, finitura e caratteristiche nascoste potrebbero lasciare incerti alcuni dettagli importanti. Chiedete informazioni sull’ambito di preparazione del disegno prima di inviarlo. Le dimensioni, il materiale e i requisiti di accettazione devono essere concordati prima dell’avvio della produzione.
Iniziare dalle caratteristiche che influenzano l’assemblaggio e la funzionalità. A seconda del progetto, richiedere i registri dei materiali, il rapporto dimensionale sul primo pezzo, i controlli con calibri filettati, i registri della finitura o l’identificazione del lotto. Inserire nella richiesta di preventivo la documentazione specifica del cliente e i relativi requisiti di approvazione.
Inviare un disegno quotato, il modello corrispondente (se disponibile), la classe e lo stato del materiale, le quantità campione e di lotto, la finitura finale e le esigenze di ispezione. Includere la sezione più lunga e snella, i dettagli dei fori passanti, le caratteristiche trasversali e tutti i requisiti obbligatori relativi al percorso produttivo.
Utilizzare questo questionario per raccogliere le caratteristiche e le quantità che influenzano il preventivo. È possibile scaricarlo per la cartella del progetto oppure inserirlo direttamente nel modulo di preventivo e allegarvi il disegno.
Non è chiaro se sia necessaria la tornitura svizzera? Selezionare «Percorso da discutere» e descrivere la sezione critica. Possiamo avviare la conversazione partendo dal disegno.
Condividi il tuo disegno, il materiale e la quantità. Indicaci di cosa hai bisogno e ti risponderemo via email.
Parti tornite CNC — Confronta alberi, manicotti e altre forme di parti senza selezionare prima una macchina.
La documentazione del produttore supporta le spiegazioni del processo. Le macchine e gli accessori citati non costituiscono un elenco di attrezzature VETCNC.
