Wałki i długie sworznie
Średnice stopniowe, barki i długie odcinki montażowe. Podaj długość gotowego elementu, odcinek pracujący w elemencie współpracującym oraz wymagania dotyczące prostoliniowości lub biójności.
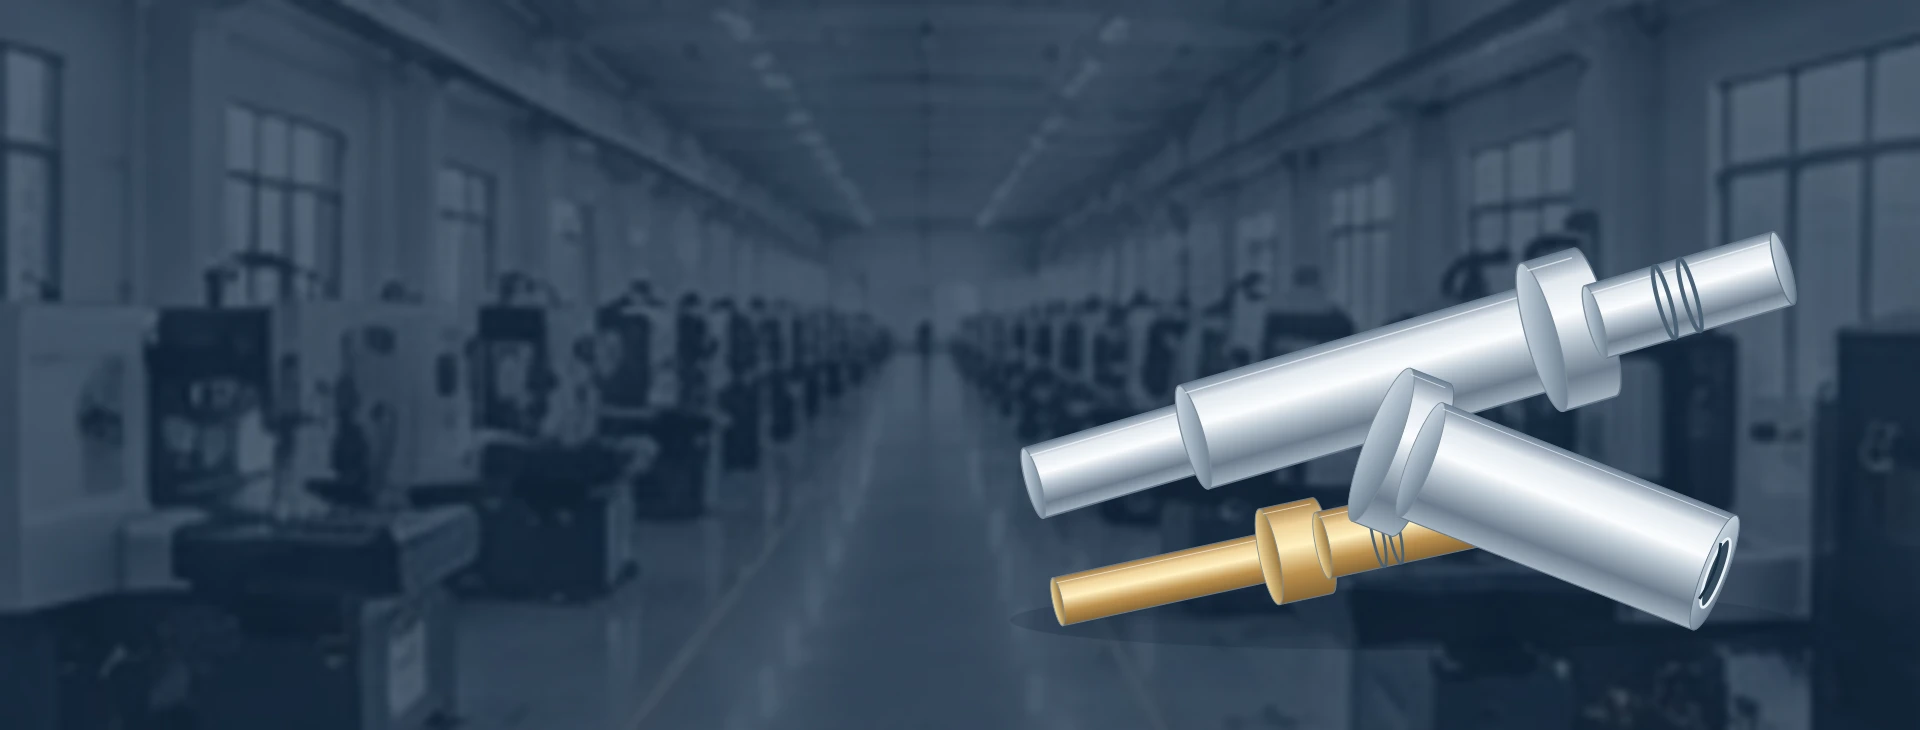
Średnice stopniowe, barki i długie odcinki montażowe. Podaj długość gotowego elementu, odcinek pracujący w elemencie współpracującym oraz wymagania dotyczące prostoliniowości lub biójności.
Gwint na małym wałku wymaga więcej niż tylko średnicy nominalnej. Podaj skok gwintu, klasę dokładności, użyteczną długość gwintu oraz barkę lub koniec, od którego mierzona jest jego pozycja.
Średnica otworu i średnica zewnętrzna muszą być ze sobą zsynchronizowane. Prześlij grubość ścianki, wymagania dotyczące powierzchni czołowej oraz sposób osadzenia w zestawie, aby można było przeanalizować metody mocowania i kontroli jakości.
Małe sworznie, tuleje kontaktowe i elementy z przewężeniami. Wskazanie powierzchni kontaktowych, określony stop, wymagania dotyczące powłoki oraz obszarów, w których niedopuszczalne są ślady obsługi.
Połącz toczone średnice z otworem osiowym, gwintem lub płaszczyznami klucza. Pełne oznaczenia gwintów oraz szczegóły końców otworów ułatwiają porównywanie ofert obróbki i wykańczania.
Otwór promieniowy lub płaszczyzna dodaje kolejny kierunek orientacji do części toczonej. Wskazz jej położenie względem czoła, stopnia lub innego elementu służącego do lokalizacji komponentu.
Te ilustracje przedstawiają kształty części wyłącznie do celów dyskusji, a nie gotowe produkty magazynowe ani ukończone projekty klientów. Twoj rysunek określa konkretną część.
Długie, cienkie wały mogą być trudne do ustabilizowania podczas obróbki. W układzie Swiss z prowadnicą głowica doprowadza obracający się pręt przez prowadnicę umieszczoną blisko narzędzia. Utrzymanie miejsca cięcia w pobliżu tej prowadnicy może ograniczyć ugięcie cienkiego odcinka.[1]
Prześlij największy średnicę, całkowitą długość oraz dodatkowe cechy. Dla krótkich, sztywnych części porównaj obróbkę na tokarkach Swiss zkonwencjonalnym układem CNC na tokarkach.
Dla wałka stopniowego zaznacz średnicę pracującą w łożysku, uszczelce lub prowadnicy. Podaj pełną długość tego odcinka oraz wszelkie rowki odpowiadające mu. Kolejność operacji musi zapewniać ciągłość podparcia przy posuwaniu pręta, a nie traktować całkowitej długości jako jedynego wyzwania.
Poprzeczne wiercenie, frezowanie płaskich powierzchni i rowków można łączyć z toczeniem na odpowiednio wyposażonej tokarce Swiss. Ich rozmiar oraz zależności kątowe nadal wymagają przeglądu narzędzi. Samego małego zewnętrznego średnicy nie wystarczy, aby stwierdzić dostępność cechy bocznej.[2]
Dla kompaktowej koszelki lub pierścienia porównaj przygotowanie, zużycie materiału oraz operacje wykańczające z toczeniem na tokarkach z nieruchomą głowicą. Niektóre tokarki Swiss mogą również pracować bez prowadnicy; dostępny tryb i długość robocza zależą od rzeczywistej konfiguracji maszyny.[2]
Zdefiniuj długość każdej kontrolowanej średnicy i zlokalizuj rowki względem podanej odniesienia. Rozmiar gwintu, skok, klasa i przestrzeń na wyprowadzenie powinny być widoczne na rysunku. Cecha wyglądająca jak luz może być faktycznie funkcjonalnym rowkiem pod pierścień zabezpieczający.
Oznacz, czy otwór wewnętrzny jest ślepy czy przebijający, oraz wskaż wszelkie przecięcia otworów poprzecznych. Podaj stan krawędzi w miejscu przecięcia, gdzie usuwanie lub kontrola zadziorów będzie trudna. Dostępność i możliwość zastosowania narzędzi obrotowych są sprawdzane dla konkretnej części.[2]
Podgłowica umożliwia dostęp do drugiego końca części na odpowiedniej maszynie. Powierzchnia odcięcia może nadal wymagać toczenia czoła, wiercenia lub innych operacji wykańczających. Określ końcową długość i stan powierzchni zamiast zakładać, że oddzielenie od pręta oznacza automatyczne zakończenie obróbki.[4]
Podaj dokładny stop i stan materiału. Łącznik, wał ślizgowy oraz narażona część przyrządu mogą mieć różne wymagania dotyczące odporności na korozję, zużycia oraz wykończenia powierzchni.
Szczegóły materiałuOkreśl stop, powierzchnie stykowe oraz ewentualne pokrycie metaliczne. Wybór materiału dla elementu kontaktowego elektrycznego powinien wynikać z wymagań konkretnego elementu, a nie z jego koloru ani ogólnego oznaczenia „mosiądz”.
Szczegóły materiałuPodaj twardość dostarczonego materiału oraz wszelkie obróbki cieplne. Sprecyzuj, do których wymiarów odnoszą się tolerancje po obróbce cieplnej — szczególnie w przypadku długiego odcinka montażowego lub gotowego gwintu.
Szczegóły materiałuPodaj stop, stan wytrzymałosciowy (temper) oraz wymagania dotyczące wykończenia powierzchni. W przypadku tytanu, polimerów lub innego określonego materiału prześlij rysunek techniczny oraz specyfikację materiału do osobnej weryfikacji.
Szczegóły materiałuW przypadku prętów dostarczanych przez klienta należy podać tolerancję średnicy, prostoliniowość, stan powierzchni oraz dokumentację materiału. Proponowany system prowadnic wyznacza dopuszczalne odchylenia surowca.[3]Rozmiar pręta i jego użyteczna długość są potwierdzane w odniesieniu do zaproponowanego sprzętu i narzędzi. W naszej ofercie określony jest zakład produkcyjny, ewentualne procesy partnerskie oraz odpowiedzialność za dokumentację kontroli jakości.
Wał może mieć kilka średnic, ale tylko jedna z nich może służyć jako powierzchnia lokalizująca w zespole. Wskazz tę średnicę i zidentyfikuj jej punkt odniesienia (datum). Przeczytaj również ogólne tolerancje oraz poszczególne wymienione na rysunku; szczególne wymagania zastosuj wyłącznie do tych cech, które ich wymagają.
W przypadku smukłych elementów zapytaj, jak będzie zapewniona ich stabilizacja podczas pomiaru. Dla elementów pokrytych warstwą metaliczną określ, czy wymiar dopasowania odnosi się do stanu przed czy po pokryciu. Oferta powinna zawierać informacje o uzgodnionych badaniach oraz ewentualnej dodatkowej dokumentacji.
| Cecha | Wymagania dotyczące rysunków | Uwagi dotyczące kontroli |
|---|---|---|
| Smukłe średnice | Granice dopasowania, kontrolowana długość, tolerancje geometryczne | Utrzymanie elementu podczas pomiaru; miejsca pomiaru |
| Otworki i ścianki | Średnica, głębokość, grubość ścianki, zależność średnicy otworu względem średnicy zewnętrznej | Pomiar bez odkształcenia elementu |
| Gwinty i rowki | Pełna gwintowanie, szerokość, średnica korzenia, położenie, promienie zaokrągleń | Odpowiednie wzorniki pomiarowe; dostęp do pomiaru |
| Otworki poprzeczne i płaszczyzny | Wymiary, kąt, punkt odniesienia toczenia | Krawędzie; wyżymaki w miejscach przecięć |
| Drugi koniec i końcowa obróbka | Długość, geometria czoła, powłoka, maskowanie | Wymiary po końcowej obróbce |
Cena obejmuje przygotowanie pręta, ustawienie maszyny, operacje wtórne, wykończenie i kontrolę jakości. W przypadku większych partii koszty przygotowania mogą zostać rozłożone; w przypadku powtarzających się zamówień można ponownie wykorzystać zatwierdzone ustawienia. Opłacalna trasa technologiczna zależy od rysunku i ilości.
Określ końcowy stan materiału oraz wymiary obowiązujące po obróbce cieplnej. Dołącz raport twardości wyłącznie tam, gdzie jest to wymagane, oraz potwierdź, kto wykonuje obróbkę cieplną.
Wskazówka grubości powłoki, obszarów maskowanych oraz funkcjonalnych stref styku. Gwinty, otwory i dopasowania ścisłe wymagają określonego wymogu stanu końcowego, a nie tylko nazwy wykończenia.
Wskaż krawędzie i powierzchnie wrażliwe na wyżymaki, które muszą pozostać wolne od uszkodzeń. Uzgodnij metodę czyszczenia, oddzielenia sztuk, oznakowania oraz wielkości partii przed wysyłką małych lub smukłych elementów.
Toczenie szwajcarskie CNC to toczenie CNC z wykorzystaniem układu suportu przesuwnego. W konfiguracji z prowadnicą tulejową pręt jest wspierany blisko narzędzia skrawającego, podczas gdy suport dokarmia go wzdłużnie. Rozwiązanie to przydatne jest przy wytwarzaniu cienkich średnic oraz małych części z kilkoma połączonymi cechami.
Nie. Termin ten stosuje się również do produkcji szwajcarskiej elementów takich jak wałki, osie, tuleje, styki i inne części toczone. Twój detal nie musi posiadać gwintu. Decyzję o zastosowaniu tej metody podejmujemy na podstawie jego kształtu, rodzaju materiału i wymagań dotyczących cech geometrycznych.
Porównaj obie metody, gdy trudno jest ustabilizować cienką część lub gdy kilka cech można wykonać na odpowiednim tokarzu szwajcarskim. Krótkie, sztywne detale mogą być łatwo obrabiane na tokarzu z nieruchomym suportem. Przy porównywaniu metod prześlij ten sam rysunek i ilość sztuk.
Prześlij największą średnicę, całkowitą długość, materiał, tolerancje oraz kluczowe cechy. Dla Twojego projektu należy potwierdzić dostępny rozmiar pręta, długość roboczą, wyposażenie narzędziowe oraz plan pomiarowy. Samo podane przez producenta maksymalne ograniczenie średnicy pręta nie określa zakresu możliwych do wykonania wymiarów gotowego detalu.
Otwory poprzeczne i płaszczyzny mogą zostać wykonane, o ile zaproponowany tokarka i narzędzia zapewniają do nich dostęp. Podaj zależność kątową otworu poprzecznego lub płaszczyzny, pełny opis gwintu oraz wszelkie wymagania dotyczące usuwania wyprasek w trudno dostępnych miejscach. Pracę na drugim końcu można wykonać za pomocą narzędzi tylnych lub w osobnej operacji.
Podaj ilość próbek oraz ilość sztuk do produkcji. Porównamy koszty przygotowania i materiału z oczekiwanymi kosztami obróbki, a następnie potwierdzimy oferowane ilości i ceny w ofercie.
Nie wszystkie układy z prowadnicą tulejową mają identyczne wymagania co do materiału wyjściowego. Podaj rzeczywiste tolerancje pręta, prostoliniowość oraz stan powierzchni do oceny. Wybrana prowadnica tulejowa, rodzaj materiału oraz geometria detalu decydują o potrzebie dodatkowego przygotowania materiału.
Próbka może pomóc wyjaśnić kształt detalu, jednak zużycie, stan powierzchni oraz ukryte cechy mogą pozostawić ważne szczegóły niejasne. Zapytaj wcześniej o zakres przygotowania rysunku przed jego wysłaniem. Wymiary, materiał oraz kryteria akceptacji muszą zostać uzgodnione przed rozpoczęciem produkcji.
Zacznij od cech wpływających na montaż i funkcjonalność. W zależności od projektu zażądaj dokumentacji materiału, raportu z pomiarów pierwszego wyrobu, sprawdzenia gwintów za pomocą wzorców gwintowych, dokumentacji wykończenia lub identyfikacji partii. Umieść wymagania klienta dotyczące dokumentacji i zatwierdzeń w zapytaniu.
Wyślij rysunek z wymiarami, odpowiadający mu model (jeśli dostępny), gatunek i stan materiału, ilości próbek i partii, wymagane wykończenie końcowe oraz potrzeby kontroli jakości. Dołącz najdłuższy cienki odcinek, szczegóły otworów wewnętrznych, cechy przekrojowe oraz wszelkie obowiązkowe wymagania dotyczące trasy technologicznej.
Skorzystaj z tego zestawienia, aby zebrać cechy i ilości wpływające na ofertę. Możesz pobrać je do swojego folderu projektowego lub wypełnić bezpośrednio w formularzu ofertowym i dołączyć tam rysunek.
Nie jesteś pewien, czy potrzebne jest toczenie szwajcarskie? Wybierz opcję „Trasa do omówienia” i opisz trudny fragment. Rozpoczniemy rozmowę od rysunku.
Prześlij nam swój rysunek, materiał i ilość sztuk. Opisz, czego potrzebujesz — odpowiemy wiadomością e-mail.
CNC obrabiane części — Porównaj wały, tuleje i inne kształty części bez konieczności wyboru maszyny jako pierwszego kroku.
Dokumentacja producenta wspiera wyjaśnienia procesowe. Wymienione maszyny i akcesoria nie stanowią listy wyposażenia VETCNC.
