Eixos e pinos longos
Diâmetros escalonados, ombros e seções longas de ajuste. Inclua o comprimento final, a seção que opera na peça acoplada e quaisquer requisitos de retilineidade ou desvio radial.
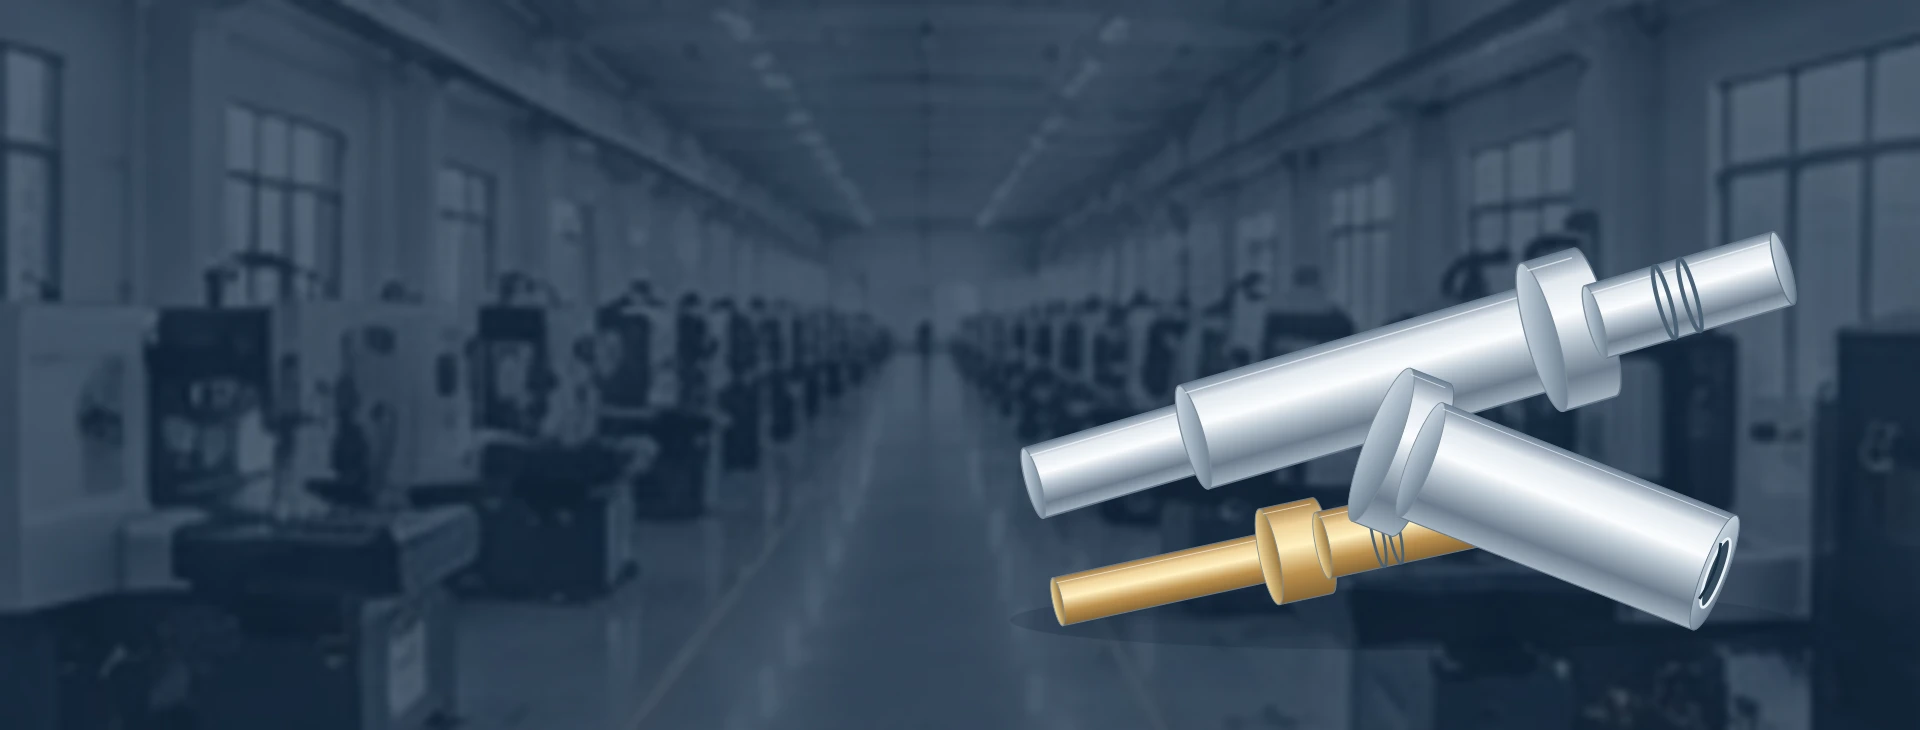
Diâmetros escalonados, ombros e seções longas de ajuste. Inclua o comprimento final, a seção que opera na peça acoplada e quaisquer requisitos de retilineidade ou desvio radial.
Uma rosca em um eixo pequeno exige mais do que um diâmetro nominal. Inclua seu passo, classe, comprimento útil e o ombro ou extremidade a partir da qual ela é dimensionada.
Furos e diâmetros externos precisam funcionar em conjunto. Envie a seção da parede, os requisitos da face final e o ajuste montado, para que os métodos de fixação e inspeção possam ser analisados.
Pequenos pinos, buchas de contato e corpos escalonados. Identifique as superfícies de contato, a liga especificada, os requisitos de revestimento e as áreas onde marcas de manuseio são inaceitáveis.
Combine diâmetros torneados com um furo axial, roscas ou faces planas para chave. Indicações completas de rosca e detalhes da extremidade do furo ajudam a manter as cotações de usinagem e acabamento comparáveis.
Um furo radial ou uma face plana adiciona outra orientação a uma peça torneada. Indique sua relação com a face final, o ombro ou outro elemento que localiza o componente.
Essas ilustrações mostram formas de peças para discussão, não produtos em estoque nem projetos concluídos de clientes. Seu desenho define o componente.
Um eixo longo e de pequeno diâmetro pode ser difícil de suportar durante a usinagem. Em uma configuração suíça com bucha-guia, o cabeçote alimenta a barra giratória através de um suporte próximo à ferramenta. Manter a usinagem próxima a esse suporte ajuda a limitar a deflexão em seções esbeltas.[1]
Envie o maior diâmetro, o comprimento total e as características secundárias. Para peças curtas e rígidas, compare a usinagem suíça com umaconfiguração convencional de torneamento CNC.
Para um eixo escalonado, indique o diâmetro que opera em um rolamento, vedação ou guia. Inclua o comprimento total dessa seção e quaisquer rebaixos adjacentes. A sequência deve preservar o suporte à medida que a barra avança, em vez de tratar apenas o comprimento total como a única dificuldade.
Furação transversal, faces planas fresadas e ranhuras podem ser combinadas com torneamento em uma máquina suíça adequadamente equipada. Seu tamanho e relação angular ainda exigem revisão de ferramental. Um pequeno diâmetro externo isoladamente não determina se um recurso lateral é acessível.[2]
Para uma luva ou colar compacto, compare a preparação, o aproveitamento do material e as operações de acabamento com torneamento de cabeçote fixo. Algumas máquinas suíças também operam sem bucha-guia; o modo disponível e o comprimento de trabalho dependem da configuração real.[2]
Defina o comprimento de cada diâmetro controlado e localize as ranhuras a partir de uma referência indicada. O tamanho da rosca, o passo, a classe e o espaço para saída devem estar visíveis no desenho. Uma característica que aparenta ser um alívio pode, na verdade, ser uma ranhura funcional para anel de retenção.
Indique no desenho se um furo é cego ou passante e mostre quaisquer interseções com furos transversais. Inclua a condição da borda na interseção, onde rebarbas seriam difíceis de remover ou inspecionar. A disponibilidade e o acesso às ferramentas motorizadas são verificados para a peça específica.[2]
Um subspindle pode permitir o acesso à segunda extremidade em uma máquina adequada. A face de corte ainda pode necessitar de faceamento, furação ou outro acabamento. Especifique o comprimento finalizado e a condição da extremidade, em vez de considerar a separação da barra como conclusão automática.[4]
Indique a classe e o estado exatos. Um conector, um eixo deslizante e uma parte exposta de instrumento podem ter requisitos diferentes quanto à corrosão, ao desgaste e ao acabamento.
Detalhes do materialIdentifique a liga, as superfícies de contato e qualquer revestimento. A escolha do material para um contato elétrico deve basear-se nos requisitos da peça, não em sua cor ou em uma designação genérica como “latão”.
Detalhes do materialInclua a dureza na entrega e qualquer tratamento térmico. Esclareça quais dimensões se aplicam após o tratamento, especialmente em uma seção longa de encaixe ou em uma rosca acabada.
Detalhes do materialForneça a liga, o estado de têmpera e os requisitos de acabamento. Para titânio, polímeros ou outro material especificado, envie o desenho e a especificação do material para análise separada.
Detalhes do materialPara barras fornecidas pelo cliente, forneça a tolerância de diâmetro, retilineidade, condição superficial e registros do material. O sistema proposto de bucha-guia determina a variação aceitável do material bruto.[3]O tamanho da barra e o comprimento útil são confirmados com base nos equipamentos e ferramentais propostos. Nosso orçamento identifica o local de fabricação, quaisquer processos terceirizados e a responsabilidade pelos registros de inspeção.
Um eixo pode ter vários diâmetros, mas apenas um pode servir como referência na montagem. Indique essa seção e identifique seu datum. Leia também as tolerâncias gerais, bem como quaisquer indicações individuais; aplique requisitos especiais apenas às características que os exigem.
Para peças esbeltas, pergunte como o componente será suportado durante a medição. Para peças revestidas, indique se a dimensão de ajuste se aplica antes ou depois do revestimento. A cotação deve identificar as inspeções acordadas e quaisquer registros adicionais.
| Característica | Requisitos de desenho. | Considerações sobre inspeção |
|---|---|---|
| Diâmetros esbeltos | Limites de ajuste, comprimento controlado, tolerâncias geométricas | Suporte da peça; locais de medição |
| Furos e paredes | Diâmetro, profundidade, espessura da parede, relação entre o diâmetro do furo e o diâmetro externo | Medição sem deformação da peça |
| Roscas e ranhuras | Rosca completa, largura, diâmetro da raiz, localização, raios | Calibradores adequados; acesso para medição |
| Furos transversais e faces planas | Dimensões, ângulo, referência de torneamento | Bordas; rebarbas em interseções |
| Segunda extremidade e acabamento final | Comprimento, geometria da face, revestimento, máscara | Dimensões após o acabamento |
A preparação da barra, a configuração inicial, operações secundárias, acabamento e inspeção influenciam a cotação. Em lotes maiores, os custos de preparação podem ser diluídos; em pedidos repetidos, pode-se reaproveitar o trabalho de configuração já aprovado. A rota econômica depende do desenho e da quantidade.
Especifique a condição final do material e identifique as dimensões aplicáveis após o tratamento. Inclua um relatório de dureza apenas quando necessário e confirme quem realiza o tratamento.
Indique a espessura do revestimento, áreas mascaradas e zonas funcionais de contato. Roscas, furos e ajustes precisos exigem uma especificação definida do estado final, não apenas o nome do acabamento.
Destaque bordas e superfícies sensíveis a rebarbas que devem permanecer livres de danos. Acordar limpeza, separação das peças, rotulagem e quantidades por lote antes do embarque de componentes pequenos ou esbeltos.
A usinagem Swiss CNC é torneamento CNC com arranjo de cabeçote deslizante. Em uma configuração com bucha-guia, a barra é suportada próximo à ferramenta de corte enquanto o cabeçote a alimenta longitudinalmente. Isso pode ser útil para diâmetros esbeltos e peças pequenas com diversos recursos interconectados.
Não. O termo também é usado para a produção Swiss de pinos, eixos, buchas, contatos e outros componentes torneados. Sua peça não precisa ter rosca. É sua forma, o tipo de matéria-prima e os requisitos de recursos que determinam se essa rota merece cotação.
Compare-as quando uma seção esbelta for difícil de suportar ou quando diversos recursos puderem ser combinados em uma máquina suíça adequada. Peças curtas e rígidas podem ser torneadas diretamente em máquinas de cabeçote fixo. Envie o mesmo desenho e quantidade ao comparar os processos produtivos.
Envie o maior diâmetro, o comprimento total, o material, as tolerâncias e os recursos críticos. O diâmetro máximo da barra disponível, o comprimento útil de usinagem, as ferramentas e o plano de medição precisam ser confirmados para o seu projeto. A capacidade nominal de barra de uma máquina, por si só, não define o envelope da peça acabada.
Eles podem ser considerados sempre que a máquina e as ferramentas propostas permitam o acesso necessário. Indique a relação angular de um furo transversal ou de uma face plana, a especificação completa da rosca e quaisquer requisitos específicos quanto à remoção de rebarbas em locais de difícil acesso. O trabalho na segunda extremidade pode utilizar ferramentas de usinagem reversa ou uma operação separada.
Inclua suas quantidades de amostra e de produção. Compararemos os custos de preparação e de material com o esforço esperado de usinagem, confirmando então as quantidades ofertadas e os preços na cotação.
Nem todos os sistemas com bucha-guia possuem os mesmos requisitos quanto ao material bruto. Forneça a tolerância real da barra, sua retilineidade e estado superficial para análise. A bucha-guia selecionada, o material e a geometria da peça determinam se é necessário um preparo adicional do material bruto.
Uma amostra pode ajudar a explicar a forma, mas desgaste, acabamento e recursos ocultos podem deixar detalhes importantes incertos. Consulte o escopo de preparação do desenho antes de enviá-lo. As dimensões, o material e os requisitos de aceitação devem ser acordados antes da produção.
Comece pelos recursos que afetam a montagem e o funcionamento. Dependendo do projeto, solicite registros de material, relatório dimensional da primeira peça, verificações com calibradores de rosca, registros de acabamento ou identificação do lote. Inclua na solicitação documentação específica do cliente e requisitos de aprovação.
Envie um desenho cotado, o modelo correspondente quando disponível, a classe e condição do material, as quantidades de amostra e de lote, o acabamento final e as necessidades de inspeção. Inclua a seção esbelta mais longa, detalhes dos furos internos, recursos transversais e quaisquer requisitos obrigatórios quanto à rota de fabricação.
Use este formulário resumido para coletar os recursos e quantidades que afetam a cotação. Você pode baixá-lo para sua pasta de projeto ou preenchê-lo diretamente no formulário de cotação e anexar o desenho lá.
Não tem certeza se o torneamento suíço é necessário? Selecione “Rota a ser discutida” e descreva a seção crítica. Podemos iniciar a conversa a partir do desenho.
Compartilhe seu desenho, material e quantidade. Informe-nos o que você precisa e responderemos por e-mail.
Peças torneadas CNC — Compare eixos, buchas e outras formas de peças sem selecionar inicialmente uma máquina.
A documentação do fabricante apoia as explicações do processo. As máquinas e acessórios referenciados não constituem uma lista de equipamentos VETCNC.
