Ejes y pasadores largos
Diámetros escalonados, hombros y secciones de ajuste largas. Incluya la longitud final, la sección que entra en contacto con la pieza acoplada y cualquier requisito de rectitud o desviación de giro.
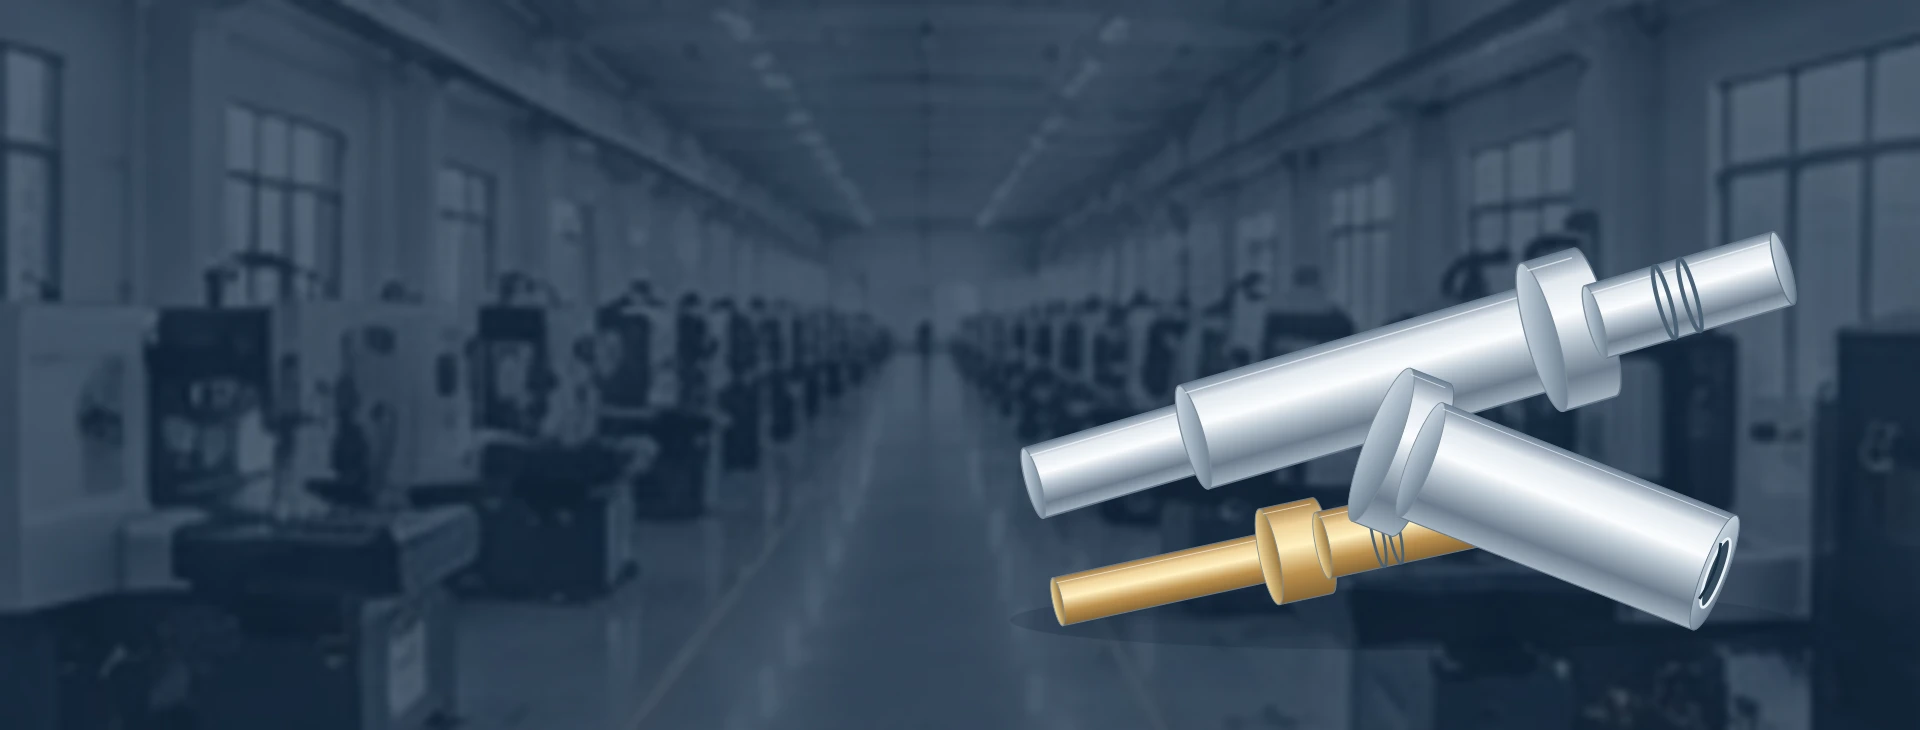
Diámetros escalonados, hombros y secciones de ajuste largas. Incluya la longitud final, la sección que entra en contacto con la pieza acoplada y cualquier requisito de rectitud o desviación de giro.
Una rosca en un eje pequeño requiere más que un diámetro nominal. Incluya su paso, su clase, su longitud útil y el hombro o extremo desde el cual se ubica.
Los agujeros y los diámetros exteriores deben funcionar conjuntamente. Envíe la sección de pared, los requisitos de la cara final y el ajuste ensamblado, para que podamos revisar los métodos de sujeción e inspección.
Pasadores pequeños, manguitos de contacto y cuerpos escalonados. Identifique las superficies de contacto, la aleación especificada, los requisitos de recubrimiento y las zonas donde no son aceptables las marcas por manipulación.
Combine diámetros torneados con un agujero axial, roscas o caras para llave. Las indicaciones completas de roscas y los detalles del extremo del agujero ayudan a mantener comparables las cotizaciones de mecanizado y acabado.
Un agujero radial o una cara plana añade otra orientación a una pieza torneada. Indique su relación con la cara final, el hombro u otra característica que ubique el componente.
Estas ilustraciones muestran formas de piezas para su análisis. Su plano define el componente.
Un eje largo y de pequeño diámetro puede resultar difícil de soportar durante su mecanizado. En una configuración suiza con buje guía, el cabezal alimenta la barra giratoria a través de un soporte ubicado cerca de la herramienta. Mantener el corte próximo a dicho soporte ayuda a limitar la flexión en una sección esbelta.[1]
Envíe el diámetro máximo, la longitud total y las características secundarias. Para piezas cortas y rígidas, compare el mecanizado suizo con unaconfiguración convencional de torneado CNC.
Para un eje escalonado, indique el diámetro que gira dentro de un cojinete, junta o guía. Incluya la longitud completa de esa sección y cualquier descarga adyacente. La secuencia debe preservar el soporte a medida que avanza la barra, en lugar de considerar únicamente la longitud total como la única dificultad.
Taladrado transversal, caras fresadas y ranuras pueden combinarse con torneado en una máquina suiza adecuadamente equipada. Su tamaño y relación angular aún requieren una revisión de la herramienta. La accesibilidad de una característica lateral se resuelve en la revisión de utillaje, a partir de su tamaño y su posición angular.[2]
Para un manguito o collarín compacto, compare las operaciones de preparación, uso de material y acabado con el torneado de cabezal fijo. Algunas máquinas suizas también pueden operar sin buje guía; el modo disponible y la longitud de trabajo dependen de la configuración real.[2]
Especifique la longitud de cada diámetro controlado y ubique las ranuras respecto a una referencia indicada. El tamaño de la rosca, el paso, la clase y el espacio de salida de rosca deben figurar claramente en el dibujo. Una característica que parece una descarga puede ser, en realidad, una ranura funcional para anillo de retención.
Indique si un agujero es ciego o pasante, y muestre cualquier intersección con taladros transversales. Incluya la condición del borde en dicha intersección, donde las rebabas serían difíciles de eliminar o inspeccionar. La disponibilidad y accesibilidad de las herramientas motorizadas se verifican para la pieza específica.[2]
Un contracabezal puede permitir el acceso al segundo extremo en una máquina adecuada. La cara de tronzado aún puede requerir refrentado, taladrado u otro acabado. Especifique la longitud finalizada y la condición del extremo, en lugar de considerar la separación de la barra como finalización automática.[4]
Indique el grado y el estado exactos. Un conector, un eje deslizante y una pieza instrumental expuesta pueden tener distintos requisitos de resistencia a la corrosión, desgaste y acabado.
Detalles del materialIdentifique la aleación, las superficies de contacto y cualquier recubrimiento. La elección del material para un contacto eléctrico debe basarse en los requisitos de la pieza, no en su color ni en una etiqueta genérica como «latón».
Detalles del materialIncluya la dureza de entrega y cualquier tratamiento térmico. Aclare qué dimensiones se aplican tras dicho tratamiento, especialmente en una sección larga de ajuste o en una rosca terminada.
Detalles del materialIndique la aleación, el estado de tratamiento y los requisitos de acabado. Para titanio, polímeros u otro material especificado, envíe el plano y la especificación del material para su revisión independiente.
Detalles del materialPara barras suministradas por el cliente, proporcione la tolerancia de diámetro, rectitud, estado superficial y registros del material. El sistema propuesto de buje guía determina la variación aceptable del material de partida.[3]El tamaño de la barra y su longitud útil se confirman según el equipo y la herramienta propuestos. Nuestra cotización identifica el sitio de fabricación, los procesos de socios y la responsabilidad sobre los registros de inspección.
Un eje puede tener varios diámetros, pero solo uno puede ser el que posiciona en el ensamblaje. Indique dicha sección e identifique su datum. Consulte las tolerancias generales y también las indicaciones particulares; aplique requisitos especiales únicamente a las características que lo requieran.
Para piezas esbeltas, pregunte cómo se apoyará la pieza durante la medición. Para piezas con recubrimiento, indique si la dimensión de ajuste se aplica antes o después del recubrimiento. La cotización debe especificar las inspecciones acordadas y cualquier registro adicional requerido.
| Característica | Requisitos del plano | Consideraciones sobre la inspección |
|---|---|---|
| Diámetros esbeltos | Límites de ajuste, longitud controlada, tolerancias geométricas | Apoyo de la pieza; ubicaciones de medición |
| Agujeros y paredes | Diámetro, profundidad, espesor de pared, relación entre el diámetro interior y el diámetro exterior | Medición sin deformación de la pieza |
| Roscas y ranuras | Rosca completa, anchura, diámetro de raíz, ubicación, radios | Calibres adecuados; acceso para medición |
| Agujeros transversales y caras planas | Tamaño, ángulo, datum de torneado | Aristas; rebabas en las intersecciones |
| Segundo extremo y superficie final | Longitud, geometría de la cara, recubrimiento, enmascaramiento | Dimensiones tras el acabado |
La preparación de barras, la preparación, las operaciones secundarias, el acabado y la inspección condicionan la cotización. En lotes mayores pueden distribuirse los costes de preparación; en pedidos repetidos puede reutilizarse el trabajo de preparación ya aprobado. La ruta económica depende del plano y de la cantidad.
Indique el estado final del material e identifique las dimensiones aplicables tras el tratamiento. Incluya un informe de dureza únicamente cuando sea necesario y confirme quién realiza el tratamiento.
Indique el espesor del recubrimiento, las zonas enmascaradas y las zonas funcionales de contacto. Las roscas, los taladros y los ajustes estrechos requieren una especificación definida del estado final, no solo un nombre de acabado.
Indique las aristas y superficies sensibles a las rebabas que deben permanecer libres de daños. Acuerde los procedimientos de limpieza, separación de piezas, etiquetado y cantidades por lote antes del envío de componentes pequeños o esbeltos.
El mecanizado suizo CNC es torneado CNC que utiliza una disposición con cabezal deslizante. En una configuración con buje guía, el material en barra se soporta cerca de la herramienta de corte mientras el cabezal lo alimenta longitudinalmente. Esto puede ser útil para diámetros esbeltos y piezas pequeñas con varias características interconectadas.
No. El término también se aplica a la producción suiza de pasadores, ejes, manguitos, contactos y otros componentes torneados. Su pieza no necesita tener rosca. Su forma, el material de partida y los requisitos de sus características determinan si esta ruta merece ser cotizada.
Compárelos cuando una sección esbelta sea difícil de soportar, o cuando varias características puedan combinarse en una máquina suiza adecuada. Las piezas cortas y rígidas pueden ser trabajos sencillos de torneado con cabezal fijo. Envíe el mismo plano y cantidad al comparar las rutas.
Envíe el diámetro máximo, la longitud total, el material, las tolerancias y las características críticas. Es necesario confirmar para su proyecto el tamaño disponible de barra, la longitud de trabajo, las herramientas y el plan de medición. La capacidad de barra anunciada de una máquina, por sí sola, no define la envolvente de la pieza terminada.
Se pueden considerar siempre que la máquina y las herramientas propuestas permitan el acceso. Indique la relación angular de un agujero transversal o una cara plana, la designación completa de la rosca y cualquier requisito especial respecto a rebabas de difícil acceso. El trabajo en el segundo extremo puede realizarse con herramientas de trabajo posterior o mediante una operación independiente.
Incluya sus cantidades de muestra y de producción. Compararemos los costes de preparación y de material con el trabajo de mecanizado previsto, y luego confirmaremos en la cotización las cantidades ofrecidas y los precios.
No todos los sistemas con buje guía tienen los mismos requisitos de materia prima. Proporcione la tolerancia real de la barra, su rectitud y su estado superficial para su revisión. El casquillo guía seleccionado, el material y la geometría de la pieza determinan si se necesita una preparación adicional del material de partida.
Una muestra puede ayudar a explicar la forma, pero el desgaste, el acabado y las características ocultas pueden dejar dudas sobre detalles importantes. Consulte el alcance de la preparación del plano antes de enviarla. Las dimensiones, el material y los requisitos de aceptación deben acordarse antes de la producción.
Comience con las características que afectan al ensamblaje y al funcionamiento. Según el proyecto, solicite registros del material, un informe dimensional de la primera pieza, verificaciones con calibres de rosca, registros de acabado o identificación del lote. Incluya en la solicitud la documentación y los requisitos de aprobación específicos del cliente.
Envíe un plano acotado, el modelo correspondiente cuando esté disponible, el grado y el estado del material, las cantidades de muestra y de lote, el acabado final y las necesidades de inspección. Incluya la sección esbelta más larga, los detalles de los agujeros, las características transversales y cualquier requisito obligatorio respecto a la ruta de fabricación.
Utilice este resumen para recopilar las características y cantidades que afectan la cotización. Puede descargarlo para su carpeta de proyecto o incluirlo directamente en el formulario de cotización y adjuntar allí el plano.
¿No está seguro de si se requiere torneado suizo? Seleccione «Ruta a discutir» y describa la sección problemática. Podemos iniciar la conversación a partir del plano.
Comparta su dibujo, material y cantidad. Indíquenos qué necesita y le responderemos por correo electrónico.
Piezas torneadas CNC — Compare ejes, manguitos y otras formas de piezas sin seleccionar primero una máquina.
La documentación del fabricante respalda las explicaciones del proceso. Las máquinas y accesorios mencionados no constituyen una lista de equipos VETCNC.
Utilizamos Google Analytics para entender cómo se usa este sitio. Las cookies analíticas solo se instalan si las acepta. Política de privacidad
