VETCNCCNC MANUFACTURING
Base de herramientas grande con orificios de montaje sobre un fondo de taller

Mecanizado de piezas grandes CNC

Placas grandes, carcasas, anillos y ejes

Presupuestamos mecanizado de fresado, torneado y taladrado de piezas grandes para placas, carcasas, anillos, ejes y bases de equipos preparadas. La propuesta especifica el sitio de fabricación, cualquier operación realizada por socios, el alcance de la inspección y la responsabilidad de entrega; la provisión de material en bruto se indica por separado.

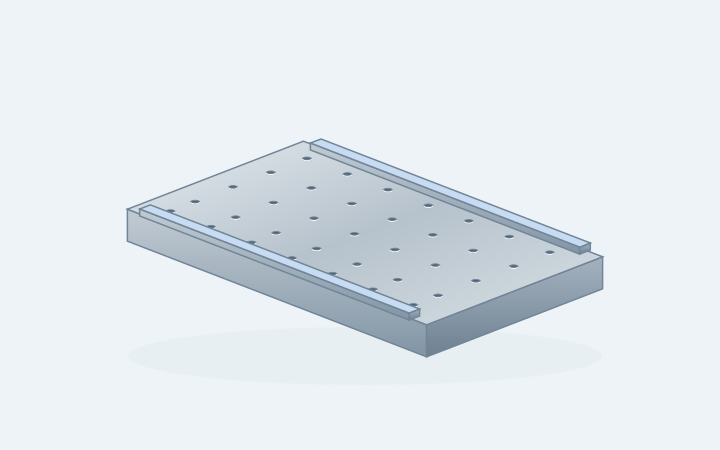
Ilustración de una placa de herramientas ancha con dos bandas de localización y un patrón de orificios para fijación

Placas de herramienta y bases de montaje

Caras planas de montaje, patrones de agujeros y topes de localización independientes. Incluya el espesor de la placa, la condición de soporte y la distancia sobre la cual es crítica la planicidad.

Analizar una pieza similar →
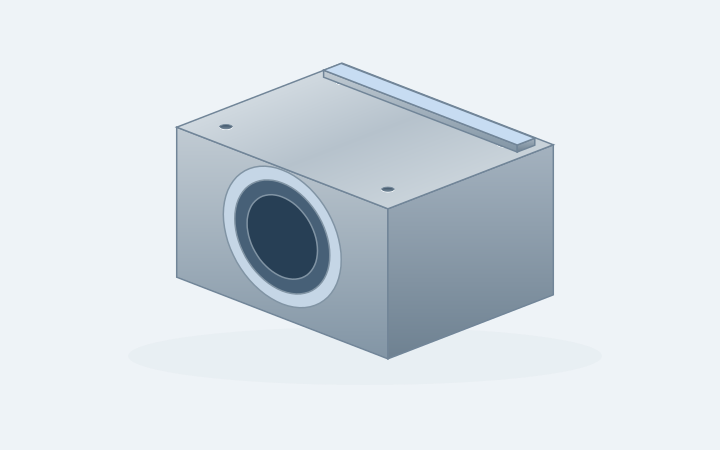
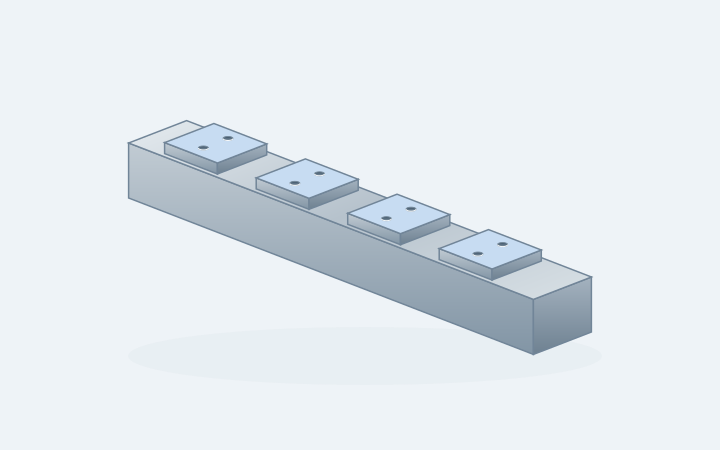
Ilustración de una carcasa de rodamiento con un agujero central, cara de montaje y orificios superiores de fijación

Carcasas grandes y bloques de rodamientos

Los agujeros y las caras de montaje pueden estar muy separados o ubicados en distintos lados. Indique qué características comparten un datum y cómo se integra la pieza en el conjunto.

Analizar una pieza similar →
Ilustración de un perfil longitudinal en bruto con patines de montaje independientes y orificios para pernos

Rieles largos y componentes de guía

Los blanks largos requieren espacio tanto para sujeción como para el desplazamiento a lo largo de la pieza. Identifique las caras de guía, las ubicaciones de los agujeros y cualquier sección que pueda utilizarse como soporte.

Analizar una pieza similar →
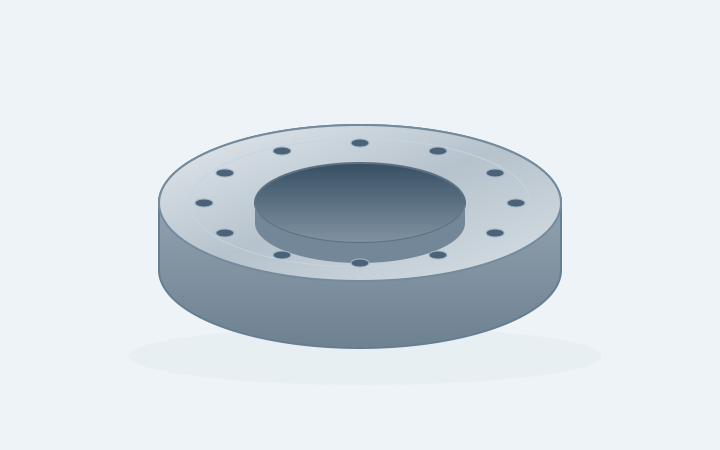
Ilustración de un anillo de gran diámetro con un agujero central, cara de brida y círculo de orificios para tornillos

Anillos, bridas y tapas extremas

El diámetro exterior, el tamaño del agujero, el espesor y el peso del blank en bruto ayudan a definir la ruta de torneado. Añada los detalles de los agujeros para tornillos y de las caras de sellado para cualquier fresado posterior.

Analizar una pieza similar →
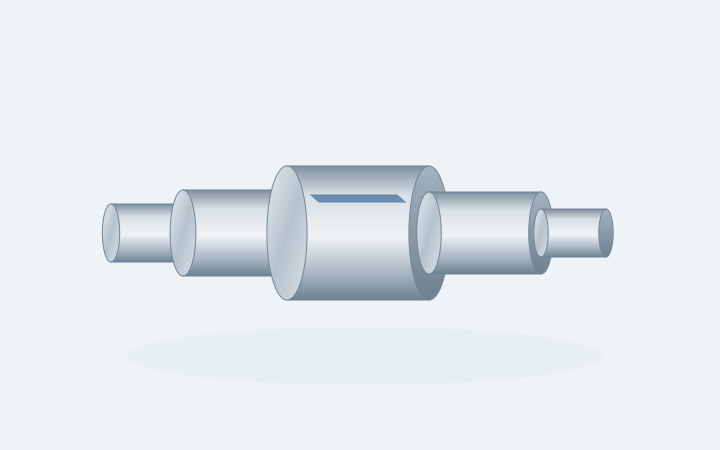
Ilustración de un eje escalonado largo con asientos para rodamientos y una ranura de chaveta fresada accesible

Ejes largos y muñones escalonados

Los asientos de rodamientos, los hombros y las características transversales deben mantener su relación entre cada montaje. Incluya el diámetro inicial, la longitud total y las superficies disponibles para soporte.

Analizar una pieza similar →
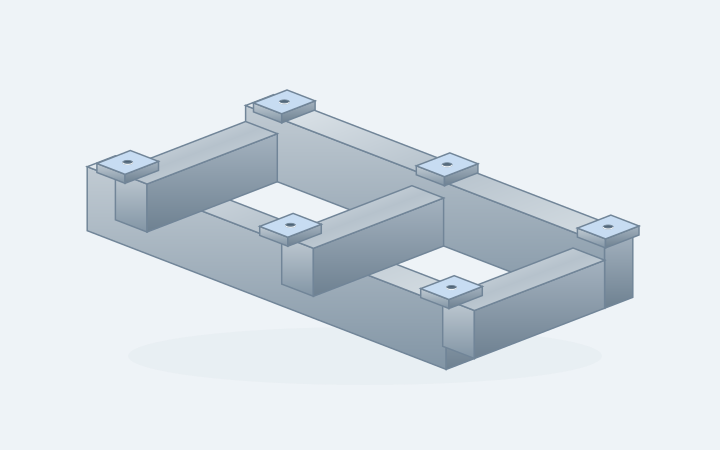
Ilustración de una estructura soldada con patines de montaje destacados tras el mecanizado final; el suministro de la estructura soldada es independiente

Bases de equipos fundidas o fabricadas

Las superficies y los orificios acabados pueden partir de una fundición o estructura suministrada. Mantenga la especificación de la pieza bruta separada del plano final de mecanizado.

Analizar una pieza similar →

Tamaño de la pieza bruta, carga y acceso para mecanizado

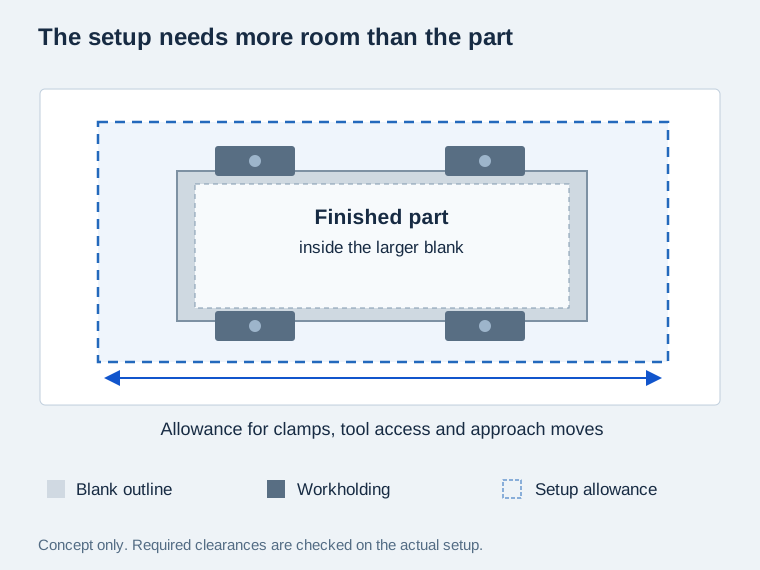
Vista superior que separa la pieza terminada, el material en bruto, las abrazaderas y la holgura necesaria para el acceso de la herramienta
El contorno discontinuo representa el espacio disponible para revisión, no una capacidad declarada de la máquina.

Volumen de la pieza bruta y holgura para montaje

La pieza bruta inicial incluye la tolerancia de fundición, exceso de material y pestañas temporales. Sus dimensiones máximas, junto con las superficies mecanizadas, determinan el espacio necesario antes de instalar los elementos de sujeción y las herramientas.

El dispositivo de sujeción y la herramienta también necesitan espacio. El recorrido de la máquina, la holgura del husillo y el tamaño de la mesa son verificaciones independientes; ninguno debe sustituirse por las dimensiones de la pieza terminada.[1]

Agregue este tema de revisión →

Masa de la pieza bruta y soporte

La revisión de carga incluye la pieza bruta sin mecanizar, el dispositivo de sujeción y cualquier masa descentrada. Las ubicaciones de soporte deben ser adecuadas para secciones pesadas y salientes frágiles en cada orientación de mecanizado.

Un área de trabajo grande puede tener aún una carga máxima limitada o un giro rotativo restringido. Solicite que se verifique la configuración propuesta contra su configuración real, incluyendo cualquier posición indexada.[2]

Agregue este tema de revisión →

Superficies mecanizadas y acceso de herramientas

Un dibujo puede caber dentro del recorrido de la máquina, aunque una barra de mandrinado larga, un portaherramientas o un enfoque angular no lo hagan. Las vistas en sección ayudan a explicar características profundas. Un modelo marcado puede indicar qué áreas deben permanecer accesibles.

El mecanizado de la cara inferior y las características que comparten un datum se trasladan al plan de montaje. Cada orientación requiere su propia verificación de holgura y de referencia.[1]

Agregue este tema de revisión →
Revisión de la configuración para piezas grandes
ElementoInformación de la piezaRevisión antes de la producción
Dimensiones y recorridoDimensiones finales y en bruto, unidades, caras mecanizadasHolgura útil con fijaciones y herramientas
Masa y soporteMasa en bruto, dibujo de soporte y manipulaciónCarga, distribución y orientación
CargaForma en bruto, tamaño embalado y acceso al sitioRuta de traslado y responsabilidad de manipulación
MediciónCaracterísticas, datums, tolerancias y condición de soporteAcceso, método de medición e informe

Fresado, torneado y mandrinado de piezas grandes

Fresado de caras amplias y características largas

Los planos de montaje, los alojamientos y los patrones de perforación pueden requerir acceso mediante pórtico, puente o en posición horizontal. La geometría de la pieza determina el acceso útil; el tipo de máquina se selecciona tras revisar las dimensiones, la carga y la holgura del dispositivo de sujeción.[1] [2]

CNC servicios de fresado →

Torneado de anillos, bridas y ejes

Las piezas redondas requieren una revisión del recorrido, el diámetro, la longitud y el soporte. Una brida grande y un eje largo plantean problemas distintos de sujeción. Incluya cualquier superficie plana, ranura para chaveta o círculo de agujeros que requiera un segundo proceso.

CNC servicios de torneado →

Agujeros y características en varias caras

En una carcasa, el diámetro del agujero es solo una parte del trabajo. Una vista en sección debe mostrar la longitud controlada, los hombros y las caras adyacentes. Marque cualquier par de agujeros o características de montaje que requieran un datum compartido.

Explore componentes fresados →

Placas, fundiciones, forjados y piezas en bruto fabricadas

Placa y material macizo

Especifique la designación del material, su estado de entrega y el espesor del material en bruto. Identifique caras amplias o secciones delgadas que requieran atención especial durante la eliminación del material.

Mecanizado de aluminio →

Fundiciones

Proporcione el plano de fundición junto con el plano de mecanizado. Marque las zonas de ubicación y la holgura para mecanizado; acuerde cómo se gestionará una falta de material en bruto o un defecto de fundición expuesto.

Mecanizado de fundición de hierro →

Piezas forjadas o en bruto previamente torneadas

Incluya el plano de la pieza en bruto, los requisitos del certificado de material y el estado de suministro. Para ejes y anillos, indique el material en bruto que queda en los diámetros, agujeros y caras extremas.

Mecanizado de acero →

Bases fabricadas

Indique si usted suministra la fabricación terminada o solicita coordinación de abastecimiento. Proporcione sus registros actuales de inspección y tratamiento. Las actividades de soldadura, tratamiento térmico y mecanizado final deben tener ámbitos claramente asignados.

La obtención de piezas en bruto puede discutirse por separado. Una solicitud de mecanizado no incluye trabajos de fundición, forja, soldadura ni tratamiento térmico, a menos que dichos ítems sean aceptados expresamente en la cotización.

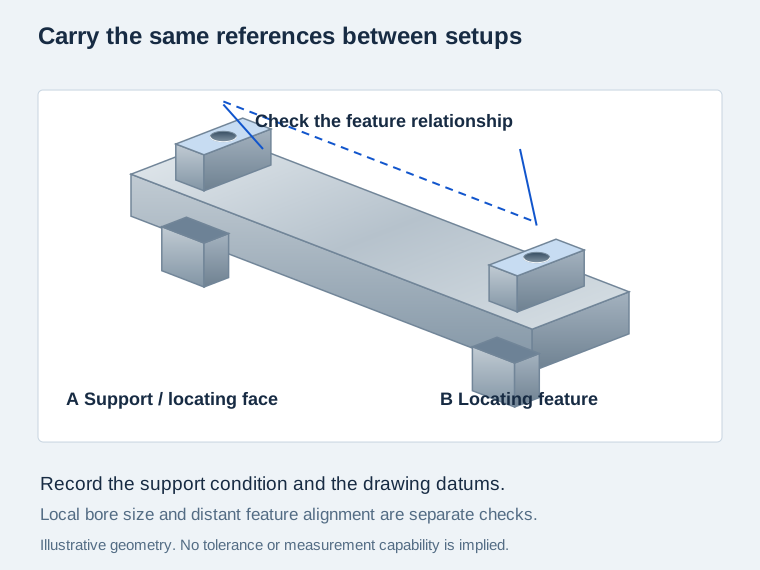
Controle la relación entre características distantes

Concepto de base larga con dos agujeros separados y una cara de localización compartida
Los puntos de referencia (datums) del plano y las condiciones de apoyo se mantienen durante todo el proceso de mecanizado y en la inspección final.

Alineación a lo largo de todo el componente

Identifique la relación entre los agujeros de rodamiento separados y la cara de montaje, incluyendo los datums utilizados para su inspección. Simplemente verificar los diámetros correctos de los agujeros no garantiza la alineación.

Para una pieza que requiere reposicionamiento, identifique las referencias que se volverán a utilizar en la siguiente configuración. Las características temporales de ubicación pueden ser útiles, pero deben planificarse antes de completar las caras finales.

Para secciones largas o flexibles, acuerde cómo se sujetará la pieza durante el mecanizado y la medición. La sujeción y el soporte pueden influir en el corte, especialmente cuando la sección restante tiene menor rigidez.[3]

Incluya la revisión de los puntos de referencia y los soportes →

Planifique los movimientos entre operaciones

Carga de la pieza en bruto entrante

Comparta la masa conocida de la pieza en bruto, sus dimensiones y cualquier información aprobada sobre su manipulación. El centro de fabricación debe confirmar cómo recibirá, posicionará y volteará la pieza antes de aceptar el trabajo.

Traslados entre procesos

Es posible que una pieza deba salir de la máquina para otra configuración, acabado o inspección. Acuerde quién se encargará de dichos traslados y cómo se protegerán las caras de referencia y los bordes expuestos.

Embalaje para la siguiente ubicación

Identifique las áreas que pueden soportar la pieza embalada y las superficies que no deben entrar en contacto con el embalaje. Incluya las restricciones de destino y descarga al solicitar el alcance del envío.

Inspección en caras extensas y características separadas

Para una placa grande, una verificación local del espesor y la planicidad en toda la cara de montaje responden a preguntas distintas. Para una carcasa, el diámetro del agujero y su alineación requieren resultados independientes. Nombre las características que deben reportarse y las referencias del plano utilizadas para cada resultado.

Discuta un método de medición adecuado antes del último pasada de corte. Incluya las condiciones acordadas de soporte y temperatura cuando afecten la aceptación, y distinga claramente las verificaciones intermedias del registro final de inspección.

Inspección de piezas grandes
CaracterísticaRequisitos del dibujo.Consideraciones sobre la inspección
Caras extensasPlanicidad, paralelismo, área controladaCondición de soporte; cobertura total de la cara
Agujeros distantesPosición, alineación, referencias (datums)Referencia de coordenadas común
Agujeros y cilindros grandesDiámetro, longitud, redondezAcceso para la medición a lo largo de la longitud controlada
Rieles y bases largosRectitud, patines de montajeCondición libre/apoyada; luz y ubicaciones de medición
Interfaces recubiertasEnmascarado, dimensiones finalesVerificaciones posteriores al tratamiento; revisiones y registros del proceso

Proteja las caras de montaje durante el acabado y la entrega

Indique el estado final de la superficie

Marque por separado las áreas de protección contra la corrosión, las caras estéticas y las superficies funcionales. Agrupe juntos, en el paquete de planos, el espesor del recubrimiento, el enmascarado y las dimensiones tras el tratamiento.

Conservar los registros junto con la pieza

Solicite los registros de material y tratamiento requeridos para el trabajo. Vincule cualquier informe dimensional al número de pieza, la revisión del plano y la etapa en la que se realizaron las mediciones.

Proteja los bordes mecanizados

Especifique los requisitos de chaflán en los bordes y las superficies de contacto protegidas. Discuta una protección adecuada contra la corrosión y el embalaje, sin dejar residuos en superficies que posteriormente deban sellarse, pegarse o establecer contacto eléctrico.

Desde la revisión del plano hasta el siguiente pedido

Revise el material bruto completo

Envíe el plano, el modelo, el material, las dimensiones del material bruto, el peso y la cantidad. Marque cualquier información faltante para que pueda resolverse antes de acordar la cotización.

Centro de fabricación y alcance del pedido

Identificamos el sitio de mecanizado propuesto y las responsabilidades respecto al suministro de la pieza en bruto, los procesos especializados y las inspecciones. El acuerdo puede coordinarse a través de VETCNC o realizarse como una presentación directa del socio.

Aprobar las verificaciones de la primera pieza

Establecer el alcance de los informes sobre la primera pieza y cualquier punto de retención definido por el cliente. Para pedidos repetidos, mantener los planos aprobados y los registros de configuración vinculados a la revisión correcta.

Liberar y proteger el envío

Completar las verificaciones finales acordadas, identificar el lote de entrega y confirmar las responsabilidades relacionadas con el embalaje, el transporte y la entrega.

¿Qué determina el precio de una pieza mecanizada de gran tamaño?

Preparación de la pieza en bruto y eliminación de material

Una fundición casi neta y una placa maciza pueden partir de formas muy distintas. Pregunte qué pieza en bruto, cuál holgura de material y qué trabajos de preparación incluye el precio.

Configuraciones, accesibilidad y traslados

Una segunda orientación añade trabajo de manipulación y localización. Taladros profundos, características de difícil acceso y dispositivos de sujeción temporales pueden modificar la ruta propuesta incluso cuando las dimensiones exteriores permanecen iguales.

Alcance de la inspección y la entrega

La medición sobre toda la longitud, los registros de tratamientos térmicos, el embalaje protector y el transporte pueden ser ítems independientes. Compare las cotizaciones frente a la misma revisión del plano y al mismo alcance de entrega.

Lea la guía de comparación de presupuestos →

Preguntas sobre mecanizado de piezas grandes con CNC

¿Qué se considera mecanizado de piezas grandes con CNC?

Este término describe componentes que requieren un espacio de trabajo mayor, una capacidad de carga superior o una disposición de manipulación más compleja que la habitual en configuraciones para piezas pequeñas. No corresponde a una clase estándar de tamaño. Proporcione las dimensiones y el peso reales para que la conversación comience con su pieza, no con una etiqueta.

¿Cómo se confirma el tamaño aceptado de la pieza?

Confirmamos el volumen y la masa aceptados de la pieza en bruto frente al sitio de fabricación y la configuración propuestos, incluyendo la carga del dispositivo de sujeción, el espacio libre para las herramientas y el acceso para la medición. La cotización registra las dimensiones aceptadas y el alcance del mecanizado para esa pieza.

¿Es el tamaño de la mesa de la máquina igual al tamaño útil de la pieza?

No. Las abrazaderas, los dispositivos de sujeción, los portaherramientas y los movimientos de aproximación también requieren espacio. Una pieza puede caber sobre una mesa mientras que un borde requerido o un agujero lateral resulta inaccesible. El espacio libre para carga y la orientación elegida forman parte de la misma revisión.[1]

¿Pueden mecanizarse piezas grandes tanto mediante fresado como mediante torneado?

Una brida puede combinar caras torneadas con un patrón de tornillos fresado; un eje puede combinar zonas de apoyo con una ranura para chaveta. Cotizamos las operaciones requeridas en conjunto, identificando la transferencia de referencias, el soporte y el sitio de fabricación correspondiente al componente.

¿Puedo suministrar mi propia fundición, forja o pieza base fabricada?

Se pueden revisar los blanks suministrados por el cliente. Envíe el plano del blank, su estado actual, los registros del material y el sobreespesor disponible para mecanizado. Acuerde quién asume la responsabilidad por faltantes, daños o defectos detectados antes o durante el mecanizado. La obtención del blank constituye un alcance independiente que debe confirmarse por separado.

¿Qué tolerancias pueden garantizarse en un componente de gran tamaño?

Envíe las dimensiones reales y los requisitos geométricos, incluidas las tolerancias generales indicadas en el plano. Un agujero corto y una superficie de montaje larga requieren verificaciones distintas. La capacidad se confirma considerando el material, la luz (distancia entre apoyos), las condiciones de sujeción, el acabado final y el método de medición seleccionado.

¿Cómo se verifican las superficies de montaje largas y los agujeros separados?

Defina primero los datums comunes y la relación requerida entre ellos. Luego acuerde el instrumento o método de medición, las zonas o ubicaciones a inspeccionar y las condiciones de soporte. El informe debe distinguir claramente entre las dimensiones locales y la alineación o geometría a lo largo de todo el componente.

¿Siempre es necesario realizar un alivio de tensiones en fundiciones o piezas bases fabricadas?

No asuma que el mismo tratamiento es aplicable a todos los blanks. Proporcione el material, el historial de fabricación y cualquier tratamiento exigido por el plano. Si se requiere un tratamiento específico o un punto intermedio de parada, deben acordarse previamente a la mecanización final su especificación, su proveedor y su posición dentro del proceso.

¿Pueden cotizarse piezas únicas y lotes repetitivos?

Envíe la cantidad realmente necesaria, junto con cualquier previsión posterior por separado. El trabajo unitario puede requerir una configuración específica y una revisión completa de la primera pieza. Los pedidos repetitivos pueden referirse a dispositivos y registros ya aprobados, siempre que el plano y el alcance del suministro no hayan cambiado.

¿Qué debo enviar para obtener una cotización de mecanizado de piezas grandes?

Incluya un plano acotado y un modelo coincidente, el material y el estado de la pieza bruta, las dimensiones acabadas y en bruto, la masa de la pieza bruta, la cantidad, las características críticas y la ubicación de entrega. Añada restricciones de manipulación y los registros de inspección requeridos. Ellista de verificación de mecanizado CNC RFQcubre el resto del paquete de archivos.

SOPORTE PARA PROYECTOS

Hable sobre su proyecto de mecanizado de piezas grandes

Comparta su dibujo, material y cantidad. Indíquenos qué necesita y le responderemos por correo electrónico.

DESCARGA TÉCNICA

CNC Diseño de piezas y fabricabilidad

PDF · 28 páginas · 188 KB · V1.0

Referencias técnicas

Referencias técnicas para los procesos tratados en esta página.

  1. Haas Automation — recorridos de la máquina pórtico, especificaciones de holgura y carga de la mesa
  2. Haas Automation — volumen de trabajo de la máquina horizontal grande y configuración rotativa
  3. Sandvik Coromant — sujeción de piezas, soporte de la pieza de trabajo y vibración
VETCNCCNC MANUFACTURING

Solicitar cotización

Subir dibujo

*Campos obligatorios

Español
WhatsApp Envíenos un correo electrónico

Cuéntenos sobre su proyecto

Comparta sus requisitos y le responderemos por correo electrónico.

PDF, CAD o ZIP · hasta 20 MB