VETCNCCNC-PRODUCTIE
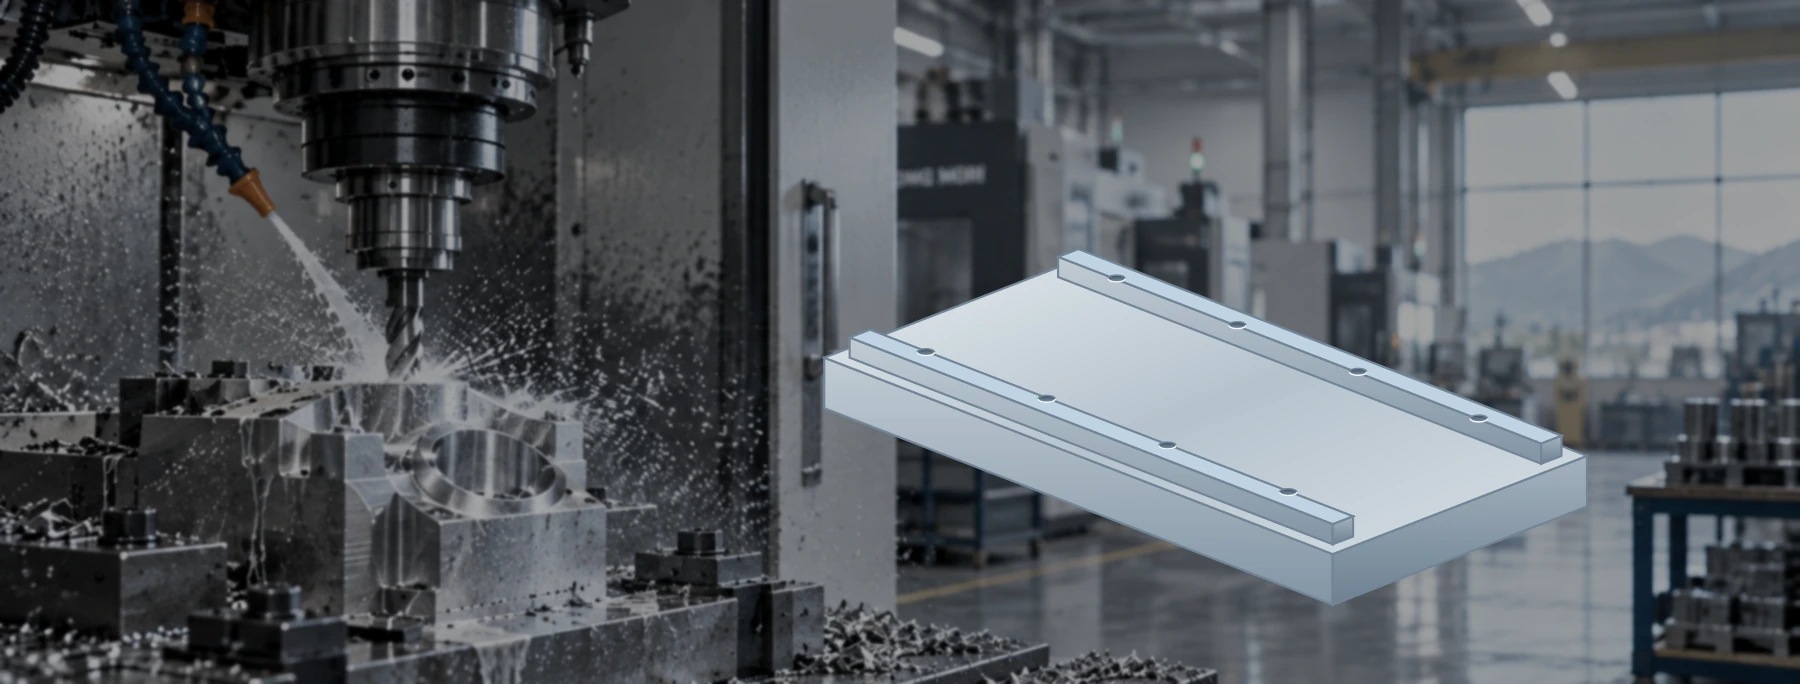
Grote gereedschapsbasis met montagegaten tegen een werkatelierachtergrond

CNC-bewerking van grote onderdelen

Grote platen, behuizingen, ringen en assen

Wij verstrekken offertes voor het frezen, draaien en bewerken van boringen in grote onderdelen, zoals platen, behuizingen, ringen, assen en voorbereide apparatuurbases. In het voorstel worden de productielocatie, eventuele partnerbewerkingen, het inspectiebereik en de leveringsverantwoordelijkheid vermeld; de levering van het ruwdeel wordt afzonderlijk vermeld.

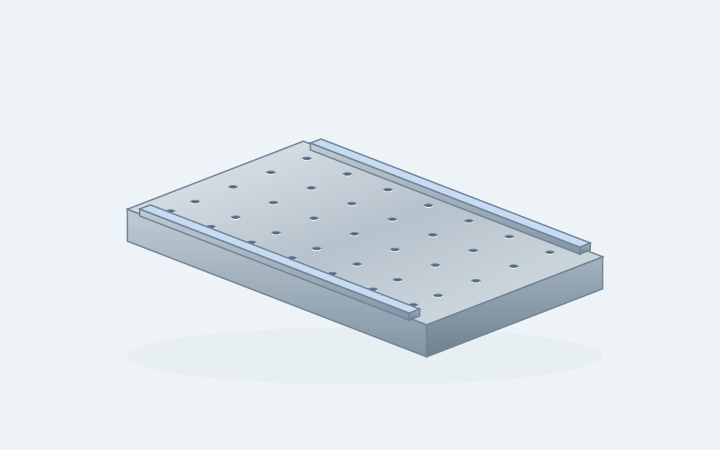
Illustratieve brede gereedschapsplaat met twee positioneringsstrips en een patroon van bevestigingsgaten

Gereedschapsplaten en montagebases

Vlakke montagevlakken, gatpatronen en afzonderlijke positioneringssteunen. Geef de plaatdikte, de ondersteuningsomstandigheden en de spanwijdte op waarbinnen vlakheid van belang is.

Bespreek een vergelijkbaar onderdeel →
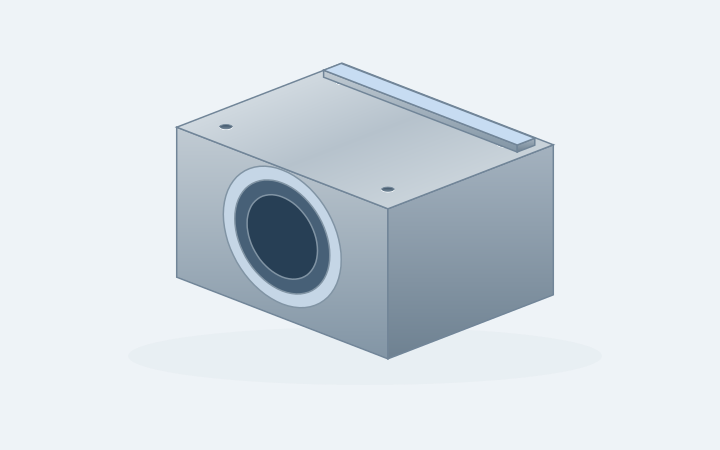
Illustratief lagerhuis met centrale boring, montagevlak en bevestigingsgaten aan de bovenzijde

Grote behuizingen en lagerblokken

Boorgaten en montagevlakken kunnen ver uit elkaar liggen of zich aan verschillende zijden bevinden. Geef aan welke functies een gemeenschappelijk referentievlak delen en hoe het onderdeel in de assemblage past.

Bespreek een vergelijkbaar onderdeel →
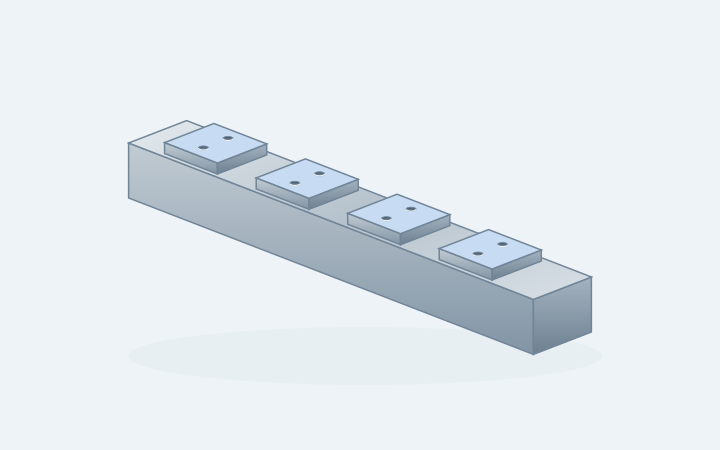
Illustratief lang railruwdeel met afzonderlijke oplegvlakken en boutgaten

Lange rails en geleidingscomponenten

Lange ruwdelen vereisen voldoende ruimte voor opspanning én voor beweging langs het onderdeel. Geef de geleidingsvlakken, gatposities en eventuele secties aan die als steun kunnen dienen.

Bespreek een vergelijkbaar onderdeel →
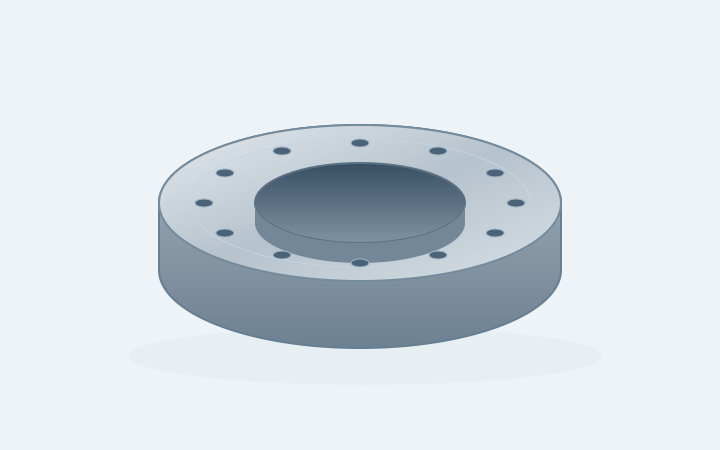
Illustratieve grote-diameter ring met centrale boring, flensvlak en boutgatenkring

Ringen, flenzen en eindafdekkingen

Buitendiameter, boringdiameter, dikte en gewicht van het ruwdeel helpen bij het bepalen van de draaibewerkingsroute. Voeg details toe over boutgaten en afdichtvlakken voor eventuele latere freesbewerkingen.

Bespreek een vergelijkbaar onderdeel →
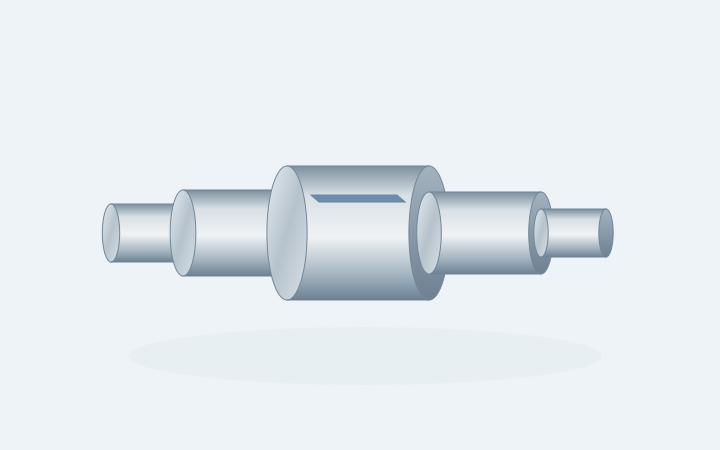
Illustratieve lange trapas met lagerzittingen en een toegankelijke gefreesde sleutelgroef

Lange assen en getrapte assen

Lagerzittingen, schouders en dwarsprofielen moeten in elke opspanning onderling in verband blijven. Geef de beginmiddellijn, totale lengte en de oppervlakken die beschikbaar zijn voor ondersteuning op.

Bespreek een vergelijkbaar onderdeel →
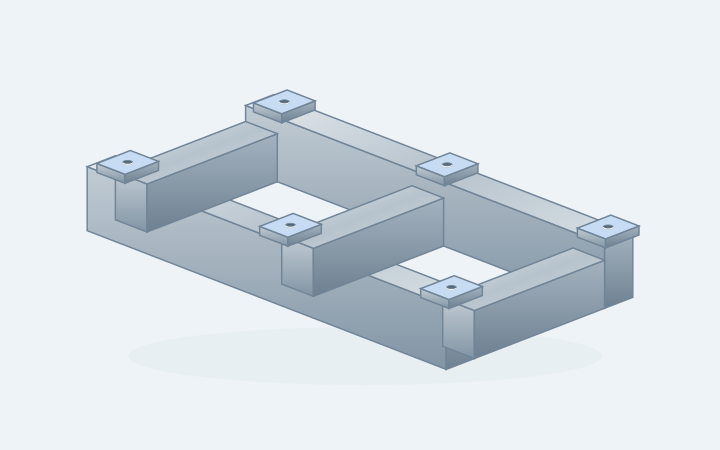
Illustratieve gelaste constructie met benadrukte eindbewerkte montagepodia; levering van de geassembleerde constructie is afzonderlijk

Gegoten of gelaste apparatuurbases

Nabewerkte oplegvlakken en gaten kunnen uitgaan van een geleverd gietstuk of geassembleerd onderdeel. Houd de specificatie van het ruwstuk gescheiden van de definitieve bewerkingstekening.

Bespreek een vergelijkbaar onderdeel →
Afmetingen, belasting en toleranties voor grote onderdelen

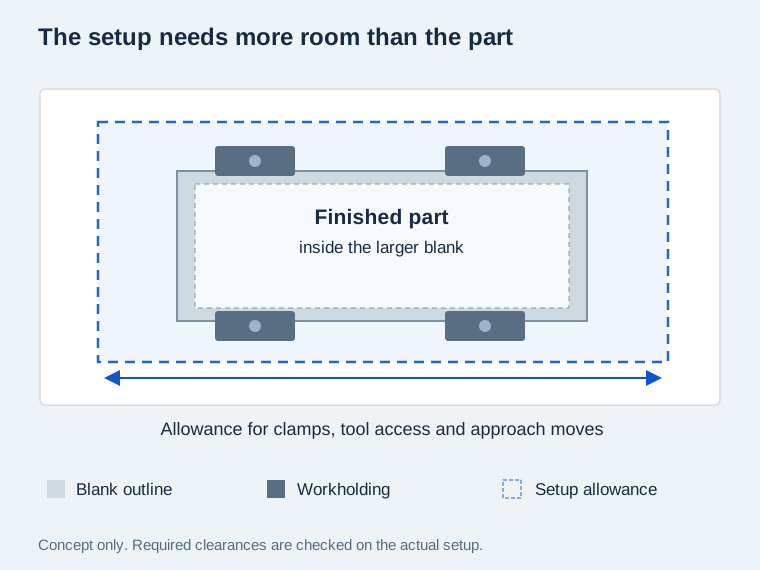
Bovenaanzicht dat het afgewerkte onderdeel, het ruw onderdeel, de klemmen en de ruimte voor gereedschapstoegang scheidt
Ruwdeel, klemmen en voldoende ruimte rond het afgewerkte onderdeel voor gereedschapstoegang.

Uiteindelijke afmeting en ruimte voor de opspanopstelling

Voor platen en behuizingen bepalen lengte, breedte en hoogte de uiteindelijke omhullende afmeting. Voor ringen en assen gelden de buitendiameter en de lengte. Het grondmateriaal, de klemmen en de gereedschapsopstelling vereisen extra werkruimte; alleen de machineverplaatsing bepaalt niet de maximale bewerkbare onderdeelafmeting.

De onderstaande tabel geeft de fijne (f) en middelmatige (m) referentietoleranties van ISO 2768-1:1989 voor grote lineaire afmetingen zonder individuele toleranties. Deze zijn van toepassing wanneer op de tekening van het metalen onderdeel deze klasse is gespecificeerd. Voor externe randafroundingen en afschuiningen gelden afzonderlijke toleranties. Vlakheid, boringalignering en andere geometrische controleparameters blijven afzonderlijk.[1]

Voeg dit beoordelingsonderwerp toe →

Massa van het ruwstuk en ondersteuning

De machine draagt zowel het grondmateriaal als de opspaninrichting samen. Een zwaar gietstuk en een lange, lichtere as kunnen verschillende ondersteuning vereisen, omdat hun massa en uitstekende delen op verschillende plaatsen werken.

Toegestane belasting, draaibeweging en bruikbare vrij ruimte zijn afhankelijk van de geselecteerde machine en de opstelling. De onderstaande referentieafmetingen zijn tolerantie-afmetingsbanden, geen VETCNC maximale onderdeelafmetingen of een gewichtscategorie.[2]

Voeg dit beoordelingsonderwerp toe →

Bewerkte vlakken en gereedschapstoegang

Een diepe boring kan toegankelijk zijn via de opening, maar toch onvoldoende ruimte bieden voor de houder of de boringstaaf. Toegang vanaf een andere vlak kan het aantal opspanningen en de bruikbare gereedschapslengte wijzigen.

Vlakken die in verschillende oriëntaties zijn bewerkt, moeten nog steeds een gemeenschappelijke referentie-verbinding hebben. Herpositionering verandert hoe het onderdeel wordt geplaatst, ondersteund en gemeten.[1]

Voeg dit beoordelingsonderwerp toe →
ISO 2768-1:1989 · algemene lineaire toleranties · mm
Nominale lineaire afmeting (mm)Fijn (f)Middelmatig (m)
>400–1000±0.3±0.8
>1000–2000±0.5±1.2
>2000–4000Niet gespecificeerd±2.0
>4000Specificeer afzonderlijkSpecificeer afzonderlijk

Frezen, draaien en bewerken van boringen in grote onderdelen

Frezen van brede vlakken en lange kenmerken

Montagevlakken, uitsparingen en gatpatronen kunnen toegang via een portaal- of brugmachine of vanuit horizontale richting vereisen. De onderdeelgeometrie bepaalt de bruikbare benadering; het machinetype wordt pas gekozen nadat afmetingen, belasting en de vrije ruimte voor de opspaninrichting zijn beoordeeld. [1] [2]

CNC-freesdiensten →

Draaien van ringen, flensen en assen

Ronde onderdelen vereisen een beoordeling van de draaicirkel, diameter, lengte en ondersteuning. Een grote flens en een lange as geven verschillende opspanproblemen. Neem eventuele vlakken, spiebanen of boutcirkels op die een tweede bewerking vereisen.

CNC-draaibewerkingen →

Boringen en kenmerken op meerdere vlakken

Voor een behuizing is de boringdiameter slechts een deel van de opdracht. Een doorsnede moet de gecontroleerde lengte, schouders en nabijgelegen vlakken weergeven. Markeer eventuele gepaarde boringen of montagekenmerken die een gemeenschappelijke geometrische referentie vereisen.

Verken gefreesde onderdelen →

Platen, gietstukken, smeedstukken en gelaste ruwdelen

Platen en massief uitgangsmateriaal

Geef de materiaalaanduiding, leveringstoestand en de dikte van het uitgangsmateriaal op. Geef brede vlakken of dunne secties aan die bijzondere aandacht vereisen tijdens het verwijderen van materiaal.

Bewerking van aluminium →

Gietstukken

Lever de tekening van het gietstuk samen met de bewerktekening. Markeer de positioneringsgebieden en de bewerkingstoeslag; kom overeen hoe een materiaaltekort of een blootliggend gietgebrek zal worden aangepakt.

Bewerking van gietijzer →

Gesmede of ruw gedraaide ruwdelen

Neem de tekening van het halffabricaat op, evenals de vereisten voor het materiaalcertificaat en de geleverde toestand. Voor assen en ringen dient het resterende materiaal op de diameters, binnendiameters en eindvlakken te zijn aangegeven.

Staalbewerking →

Gelaste onderstellen

Geef aan of u het afgewerkte gelaste onderstel levert of coördinatie bij inkoop verzoekt. Lever de huidige inspectie- en behandelingsdossiers. De werkgebieden voor lassen, warmtebehandeling en eindbewerking moeten duidelijk zijn afgebakend.

Inkoop van ruwdelen kan afzonderlijk worden besproken. Een aanvraag voor bewerking omvat geen gieterijwerk, smeden, lassen of warmtebehandeling, tenzij deze werkzaamheden uitdrukkelijk in de offerte zijn opgenomen.

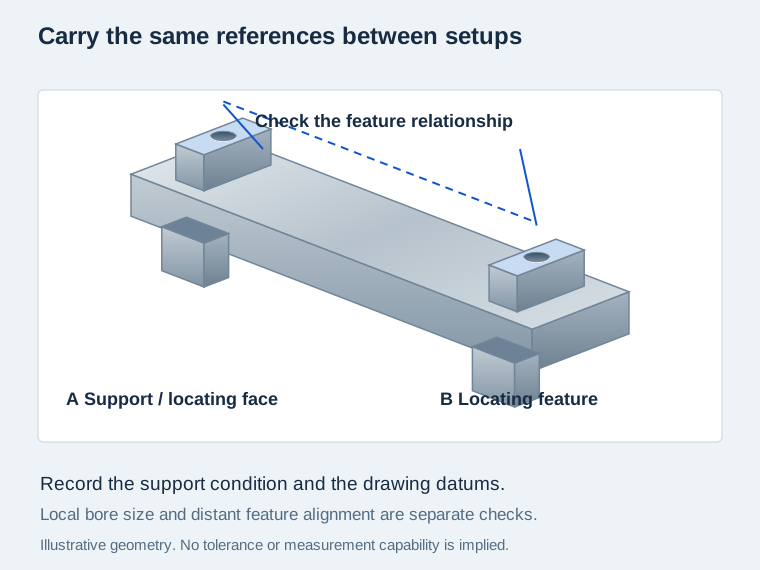
Beheers de relatie tussen ver van elkaar gelegen kenmerken

Conceptuele lange basis met twee gescheiden boringen en een gemeenschappelijk positioneringsvlak
Geometrische referenties (datums) en ondersteuningsvoorwaarden blijven gelden tijdens de bewerking en de eindinspectie.

Uitlijning over het volledige onderdeel

Geef de relatie aan tussen gescheiden lagerboringen en het montagevlak, inclusief de geometrische referenties die worden gebruikt voor inspectie. De uitlijning wordt beheerst via de referenties die de gescheiden boringen aan het montagevlak koppelen.

Geef voor een onderdeel dat opnieuw wordt gepositioneerd de referenties aan die opnieuw worden gebruikt bij de volgende opspanning. Tijdelijke positioneringskenmerken kunnen helpen, maar moeten worden gepland voordat de definitieve vlakken zijn afgewerkt.

Voor lange of buigzame onderdelen moet worden afgesproken hoe het onderdeel tijdens bewerking en meting wordt ondersteund. De wijze van opspanning en ondersteuning kan de bewerking beïnvloeden, met name wanneer het resterende gedeelte minder stijf is. [3]

Neem een controle van de referentievlakken en ondersteuning op →

Plan de bewegingen tussen bewerkingen

Het inladen van het aangeleverde ruwdeel

Deel de bekende massa en afmetingen van het halffabricaat, evenals alle goedgekeurde hanteringsinformatie. De productielocatie moet bevestigen hoe het onderdeel zal worden ontvangen, gepositioneerd en omgedraaid alvorens de opdracht te aanvaarden.

Overdrachten tussen processen

Een onderdeel moet mogelijk de machine verlaten voor een andere opspanning, afwerking of inspectie. Kom overeen wie deze overdrachten uitvoert en hoe referentievlakken en blootliggende randen worden beschermd.

Verpakking voor de volgende locatie

Identificeer de gebieden die het verpakte onderdeel kunnen ondersteunen en de oppervlakken die niet in contact mogen komen met de krat. Neem bestemming en lossingsbeperkingen op bij het aanvragen van een omschrijving van het transport.

Inspectie van grote vlakken en gescheiden kenmerken

Voor een grote plaat beantwoorden een lokale diktecontrole en vlakheid over het volledige montagevlak verschillende vragen. Voor een behuizing zijn afzonderlijke resultaten vereist voor de boringdiameter en uitlijning van de boring. Geef de kenmerken aan die moeten worden gerapporteerd en vermeld de tekeningsverwijzingen die voor elk resultaat worden gebruikt.

Bespreek een geschikte meetmethode vóór de laatste bewerking. Neem de overeengekomen ondersteunings- en temperatuurvoorwaarden op waar deze van invloed zijn op de acceptatie, en onderscheid controles tijdens het proces van het definitieve inspectierapport.

Inspectie van grote onderdelen
KenmerkTekeningseisenOverwegingen bij inspectie
Brede vlakkenVlakheid, evenwijdigheid, gecontroleerd gebiedOndersteuningsconditie; volledige vlakbedekking
Afgelegen gatenPositie, uitlijning, referentievlakkenGemeenschappelijke coördinaatreferentie
Grote boringen en assenDiameter, lengte, rondheidToegang tot meting langs de gecontroleerde lengte
Lange rails en onderstellenRechtheid, oplegvlakkenVrij/ondersteunde toestand; overspanning en meetlocaties
Gecoate interfacesAfscherming, definitieve afmetingenControles na behandeling; revisie- en procesrapporten

Bescherm de montagevlakken tijdens de nabewerking en levering

Geef de definitieve oppervlaktoestand op

Markeer corrosiebeschermingsgebieden, esthetische vlakken en functionele oppervlakken afzonderlijk. Houd de coatingdikte, afscherming en afmetingen na behandeling samen in het tekeningspakket.

Bewaar de rapporten bij het onderdeel

Vraag de benodigde materiaal- en behandelingsrapporten voor de opdracht aan. Koppel elk dimensioneel rapport aan het onderdeelnummer, de tekeningsrevisie en het stadium waarin de metingen zijn uitgevoerd.

Bescherm de bewerkte randen

Specificeer eventuele randafwerkingseisen en beschermde contactoppervlakken. Bespreek geschikte corrosiebescherming en verpakking zonder residu achter te laten op oppervlakken die later moeten afdichten, hechten of elektrisch contact moeten maken.

Van tekeningsbeoordeling tot de volgende bestelling

Beoordeel het volledige ruwdeel

Stuur de tekening, het model, het materiaal, de afmetingen van het ruwdeel, het gewicht en de hoeveelheid. Markeer ontbrekende informatie duidelijk, zodat deze kan worden opgelost voordat een offerte wordt goedgekeurd.

Productielocatie en bestelomvang

We bepalen de voorgestelde bewerkingslocatie en de verantwoordelijkheden voor de levering van het ruwdeel, gespecialiseerde bewerking en inspectie. De regeling kan worden gecoördineerd via VETCNC of als directe introductie bij een partner worden geregeld.

Keur de controle van het eerste onderdeel goed

Stel het rapportagebereik voor het eerste onderdeel en eventuele klantstoppunten vast. Voor herhaalde orders behoudt u de goedgekeurde tekening en de instelgegevens gekoppeld aan de juiste revisie.

Geef de zending vrij en bescherm deze

Voer de overeengekomen definitieve controles uit, identificeer de leveringspartij en bevestig de verantwoordelijkheden voor verpakking, vervoer en afhandeling.

Wat bepaalt de prijs van een groot bewerkt onderdeel?

Voorbereiding van het ruwdeel en materiaalafname

Een near-net-shape gietstuk en een massief plaatmateriaal kunnen van zeer verschillende vormen uitgaan. Vraag welk ruwdeel, welke bewerkingstoeslag en welke voorbereidingswerkzaamheden in de prijs zijn inbegrepen.

Instellingen, toegang en overdrachten

Een tweede oriëntatie vergt extra handelingen en positionering. Diepe boringen, moeilijk bereikbare kenmerken en tijdelijke spanmiddelen kunnen de voorgestelde bewerkingsroute wijzigen, zelfs als de buitenafmetingen ongewijzigd blijven.

Inspectie- en leveringsbereik

Metingen over de volledige spanwijdte, behandellingsrapportages, beschermende verpakking en vervoer kunnen afzonderlijke posten zijn. Vergelijk offertes op basis van dezelfde tekeningsrevisie en hetzelfde leveringsbereik.

Lees de gids voor offertevergelijking →

Vragen over CNC-bewerking van grote onderdelen

Wat wordt beschouwd als CNC-bewerking van grote onderdelen?

De term beschrijft onderdelen die meer werkruimte, een hogere draagcapaciteit of een complexere hanteringsopstelling vereisen dan een gewone opstelling voor kleine onderdelen. Het is geen gestandaardiseerde maatklasse. Geef de werkelijke afmetingen en het gewicht op, zodat de bespreking begint met uw onderdeel en niet met een etiket.

Hoe wordt de geaccepteerde onderdeelgrootte bevestigd?

We bevestigen de geaccepteerde ruwdeelomvang en massa ten opzichte van de voorgestelde productielocatie en opstelling, inclusief belasting van de opspanning, gereedschapsvrijheid en toegang voor meting. In de offerte worden de geaccepteerde afmetingen en het bewerkingsbereik voor dat onderdeel vastgelegd.

Is de afmeting van de machineplaat gelijk aan de bruikbare onderdeelgrootte?

Nee. Ook klemmen, spaninrichtingen, gereedschaphouders en naderingsbewegingen vergen ruimte. Een onderdeel kan wel op de werktafel passen, terwijl een vereiste rand of zijdelings gelegen gat ontoegankelijk is. Laadruimte en de gekozen oriëntatie maken deel uit van dezelfde beoordeling. [1]

Kunnen grote onderdelen zowel worden gefreesd als gedraaid?

Een flens kan gedraaide vlakken combineren met een gefreesd boutpatroon; een as kan lagerzittingen combineren met een sleutelgroef. Wij bieden de vereiste bewerkingen gezamenlijk aan, waarbij de referentieoverdracht, de ondersteuning en de productielocatie voor het onderdeel zijn aangegeven.

Kan ik mijn eigen gietstuk, smeedstuk of gelast frame leveren?

Door de klant aangeleverde ruwdelen kunnen worden beoordeeld. Stuur de tekening van het ruwdeel, de huidige toestand, materiaaldocumentatie en de beschikbare bewerkingstoeslag. Maak duidelijk wie verantwoordelijk is voor tekorten, beschadigingen of gebreken die vóór of tijdens de bewerking worden vastgesteld. Het inkopen van een ruwdeel is een afzonderlijke werkomschrijving die moet worden bevestigd.

Welke toleranties kunt u op een groot onderdeel handhaven?

Stuur de werkelijke afmetingen en geometrische eisen, inclusief eventuele algemene toleranties die op de tekening zijn vermeld. Een korte boring en een lange montagevlak vereisen verschillende controles. De uitvoerbaarheid wordt bevestigd op basis van het materiaal, de spanwijdte, de ondersteuningsomstandigheden, de afwerking en de gekozen meetmethode.

Hoe worden lange montagevlakken en gescheiden boringen gecontroleerd?

Definieer eerst de gemeenschappelijke referentievlakken en de vereiste onderlinge relatie. Vervolgens wordt overeengekomen welk meetinstrument of welke meetmethode wordt gebruikt, welke gebieden of locaties worden gecontroleerd en onder welke ondersteuningsomstandigheden. In het rapport dient onderscheid te worden gemaakt tussen lokale afmetingen enerzijds en uitlijning of geometrie over het gehele onderdeel anderzijds.

Hebben gietstukken of gelaste frames altijd spanningsverlichting nodig?

Ga er niet vanuit dat dezelfde behandeling op elk ruwdeel van toepassing is. Geef het materiaal, de fabricagegeschiedenis en eventuele door de tekening vereiste behandelingen op. Indien een behandeling of een tussentijdse controlepunt nodig is, moeten de specificatie, de leverancier en de positie in het proces worden overeengekomen voordat de definitieve bewerking plaatsvindt.

Kunt u offertes verstrekken voor enkelstuks en herhalende series?

Stuur de daadwerkelijk benodigde hoeveelheid, plus eventuele latere prognoses apart. Enkelstuksproductie kan een specifieke opzet en een volledige eerste-onderdeelbeoordeling vereisen. Bij herhalende orders kan worden verwezen naar goedgekeurde spanmiddelen en documentatie, mits de tekening en de leveringsomvang niet zijn gewijzigd.

Wat moet ik versturen voor een offerte voor het bewerken van grote onderdelen?

Voeg een bemaat tekening en bijbehorend model toe, samen met materiaal en uitgangsmateriaalconditie, afgewerkte en ruwe afmetingen, massa van het uitgangsmateriaal, aantal stuks, kritieke kenmerken en leveringslocatie. Voeg beperkingen met betrekking tot hantering en de vereiste inspectierapporten toe. De CNC-bewerking RFQ-checklist omvat de rest van het bestandspakket.

PROJECTONDERSTEUNING

Bespreek uw project voor het bewerken van grote onderdelen

Deel uw technische tekening, materiaal en gewenste hoeveelheid. Vertel ons wat u nodig hebt en wij reageren per e-mail.

TECHNISCHE DOWNLOAD

CNC-onderdeelontwerp en maakbaarheid

PDF · 28 pagina's · 188 KB · V1.0

Technische referenties

ISO 2768-1:1989, tabel 1 geeft de algemene lineaire tolerantiereferentie hierboven. De bronnen hieronder leggen machinevrije ruimte, belasting en werkstukondersteuning uit.

  1. ISO 2768-1:1989, Tabel 1 — algemene lineaire toleranties; Haas Automation — reisafstanden, vrij ruimte en tafellastspecificaties voor portaalverspaningsmachines
  2. Haas Automation — werkruimte en rotatieconfiguratie van grote horizontale machines
  3. Sandvik Coromant — werkstukopspanning, werkstukondersteuning en trillingen
VETCNCCNC-PRODUCTIE

Offerte aanvragen

Tekening uploaden

*Verplichte velden

Nederlands
WhatsApp Stuur ons een e-mail

Vertel ons over uw project

Deel uw vereisten met ons en wij nemen per e-mail contact met u op.

PDF, CAD of ZIP · max. 20 MB