Płyty narzędziowe i podstawy montażowe
Płaskie powierzchnie montażowe, wzory otworów oraz oddzielne punkty lokalizacyjne. Podaj grubość płyty, warunki jej podparcia oraz rozpiętość, na której ważna jest płaskość.
Omów podobną część →
Przygotowujemy oferty na frezowanie, toczenie i wiercenie/rozwiercanie dużych elementów: płyt, obudów, pierścieni, wałów oraz gotowych podstaw urządzeń. W ofercie określony jest zakład produkcyjny, ewentualne operacje wykonywane przez partnerów, zakres kontroli jakości oraz odpowiedzialność za dostawę; pozyskanie surowca jest wymienione osobno.
Płaskie powierzchnie montażowe, wzory otworów oraz oddzielne punkty lokalizacyjne. Podaj grubość płyty, warunki jej podparcia oraz rozpiętość, na której ważna jest płaskość.
Omów podobną część →
Otworki i powierzchnie montażowe mogą być oddalone od siebie lub znajdować się po przeciwnych stronach elementu. Wskazówka, które cechy współdzielą wspólny układ odniesienia oraz jak dany element wpasowuje się w całą zespół.
Omów podobną część →
Długie surowce wymagają miejsca na uchwyt technologiczny oraz przestrzeni do przesuwania się wzdłuż elementu. Określ powierzchnie prowadzące, położenie otworów oraz fragmenty, które mogą służyć jako punkty podparcia.
Omów podobną część →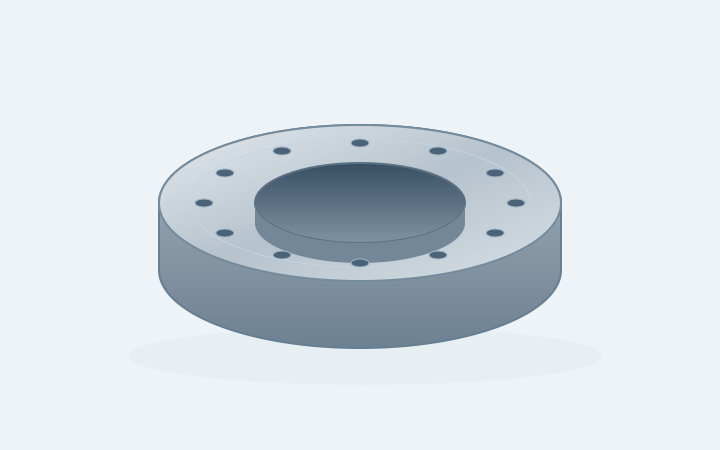
Średnica zewnętrzna, średnica otworu, grubość oraz masa surowego elementu pomagają określić trasę toczenia. Dodaj szczegóły dotyczące otworów pod śruby oraz powierzchni uszczelniających, jeśli późniejsza obróbka będzie obejmować frezowanie.
Omów podobną część →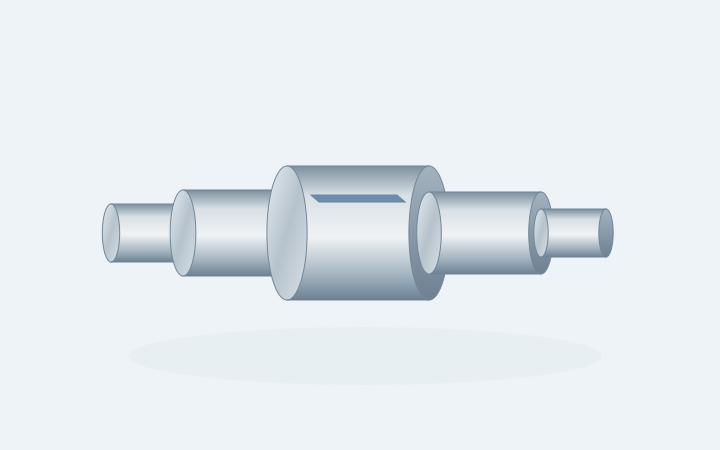
Gniazda łożysk, stopnie i cechy poprzeczne muszą zachować wzajemne relacje w każdej konfiguracji obróbkowej. Podaj średnicę początkową, całkowitą długość oraz powierzchnie dostępne do podparcia.
Omów podobną część →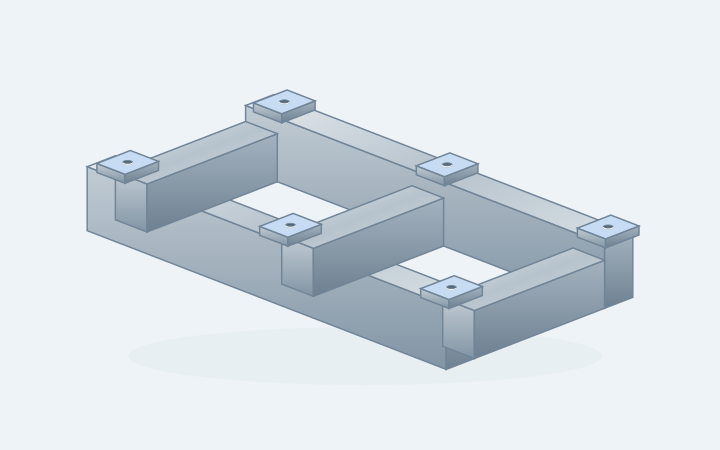
Gotowe powierzchnie docinane i otwory mogą być wykonywane na dostarczonym odlewie lub elemencie wykonywanym z blachy. Specyfikację surowca należy oddzielić od rysunku końcowej obróbki.
Omów podobną część →Wypróbuj cechę taką jak otwór, wał lub powierzchnia montażowa albo prześlij własny rysunek.
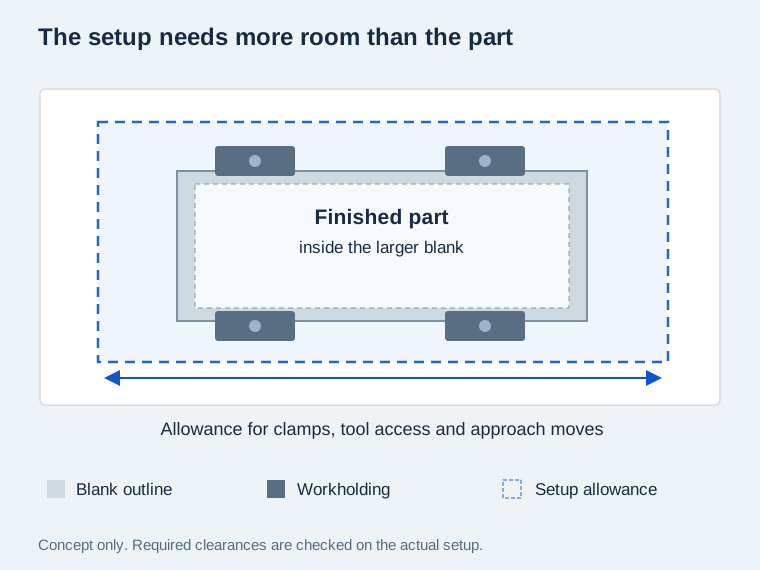
Dla płyt i obudów długość, szerokość i wysokość określają gotowy otoczak. Dla pierścieni i wałów stosuje się średnicę zewnętrzną i długość. Do obróbki potrzebna jest dodatkowa przestrzeń robocza na surowy wyrób, uchwyty i zestaw narzędzi; sama droga przejazdu maszyny nie określa maksymalnego wymiaru części nadającej się do obróbki.
Poniższa tabela zawiera dopuszczalne odchyłki odniesienia klasy dokładności fine (f) i medium (m) zgodnie z normą ISO 2768-1:1989 dla dużych wymiarów liniowych bez indywidualnych tolerancji. Obowiązują one, gdy rysunek części metalowej określa tę klasę. Promienie zaokrągleń krawędzi zewnętrznych oraz wysokości fazek są objęte osobnymi tolerancjami. Szczelność powierzchni, współosiowość otworów oraz inne kontrolowane cechy geometryczne pozostają niezależne.[1]
Dodaj ten temat do przeglądu →Maszyna przenosi surowy wyrób i uchwyt łącznie. Ciężka odlewkę oraz długi, lekki wał mogą wymagać innego sposobu podparcia, ponieważ ich masa i wystające części działają w różnych miejscach.
Dopuszczalne obciążenie, zakres obrotu (swinging) oraz użyteczny luz zależą od wybranej maszyny i przygotowanego układu. Poniższe wymiary odniesienia to zakresy wielkości tolerancji, a nie maksymalne wymiary części ani ograniczenia masy zgodne z VETCNC.[2]
Dodaj ten temat do przeglądu →Głęboki otwór może być dostępny przez otwór wejściowy, ale pozostawić niewystarczającą przestrzeń na uchwyt lub frez wytaczający. Dostęp z innej powierzchni może zmienić liczbę ustawień oraz maksymalną użyteczną długość narzędzia.
Powierzchnie obrabiane w różnych orientacjach wymagają nadal wspólnego związku z układem odniesienia. Zmiana położenia części wpływa na sposób jej pozycjonowania, podparcia oraz pomiaru.[1]
Dodaj ten temat do przeglądu →| Nominalny wymiar liniowy (mm) | Dokładne (f) | Średnie (m) |
|---|---|---|
| >400–1000 | ±0.3 | ±0.8 |
| >1000–2000 | ±0.5 | ±1.2 |
| >2000–4000 | Nie określono | ±2.0 |
| >4000 | Określić indywidualnie | Określić indywidualnie |
Powierzchnie montażowe, kieszenie i wzory otworów mogą wymagać dostępu przez portal, mostek lub w pozycji poziomej. Geometria detalu określa możliwy kierunek dostępu; typ maszyny dobiera się po przeanalizowaniu jego wymiarów, obciążenia oraz luzów montażowych.[1] [2]
CNC milling services →Okrągłe części wymagają przeglądu średnicy obrotu, średnicy, długości i podparcia. Duży kołnierz i długi wał stwarzają różne problemy z uchwytami. Wymienić wszelkie płaszczyzny, wpusty klucza lub okręgi śrubowe wymagające drugiego etapu obróbki.
CNC usługi tokarskie →W przypadku obudowy średnica otworu to tylko część zadania. Przekrój powinien pokazywać kontrolowaną długość, barki oraz pobliskie powierzchnie. Oznaczyć wszystkie pary otworów lub cechy montażowe wymagające wspólnego punktu odniesienia.
Zobacz komponenty frezowane →Określić oznaczenie materiału, stan dostawy oraz grubość materiału. Wskazać szerokie powierzchnie lub cienkie przekroje wymagające szczególnej uwagi podczas usuwania materiału.
Obróbka aluminium →Załącz rysunek odlewu wraz z rysunkiem obróbki. Zaznacz obszary bazowania oraz nadmiar na obróbkę; uzgodnij, jak postąpić w przypadku niedoboru surowca lub wystąpienia wad odlewu.
Obróbka żeliwa sferoidalnego →Dołącz rysunek półfabrykatu, wymagania dotyczące certyfikatu materiału oraz stan dostarczenia. Dla wałów i pierścieni podaj pozostały nadmiar materiału na średnicach, otworach i powierzchniach czołowych.
Obróbka stali →Określ, czy dostarczasz gotowy element konstrukcyjny, czy oczekujesz koordynacji jego zakupu. Przedstaw obecne protokoły kontroli jakości oraz dokumentację przetwarzania. Zakresy odpowiedzialności za spawanie, obróbkę cieplną i końcową obróbkę skrawaniem muszą być wyraźnie określone.
Zakup półfabrykatów może być omówiony osobno. Zapytanie o obróbkę nie obejmuje prac odlewniczych, kucia, spawania ani obróbki cieplnej, chyba że te pozycje zostały jawnie zaakceptowane w ofercie.
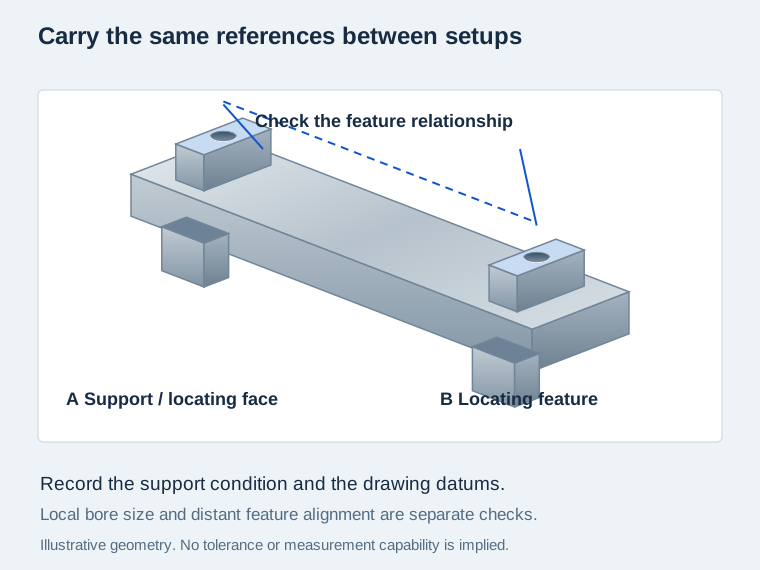
Określ zależności między oddzielonymi otworami łożyskowymi a powierzchnią montażową, w tym punkty odniesienia używane do ich kontroli. Współosiowość kontroluje się przez bazy, które wiążą oddalone otwory z powierzchnią montażową.
Dla elementów, które są ponownie pozycjonowane, wskaż odniesienia używane w kolejnym ustawieniu. Tymczasowe cechy bazujące mogą pomóc, ale muszą zostać zaplanowane przed ukończeniem końcowych powierzchni.
Dla długich lub giętkich elementów należy uzgodnić sposób podparcia detalu podczas obróbki i pomiaru. Uchwyty i podpory mogą wpływać na proces cięcia, szczególnie tam, gdzie pozostała część detalu ma mniejszą sztywność.[3]
Uwzględnij przegląd punktów odniesienia i układu podparcia →Podaj znaną masę półfabrykatu, jego wymiary oraz wszelkie zatwierdzone informacje dotyczące jego obsługi. Obiekt produkcyjny musi potwierdzić sposób odbioru, pozycjonowania i obracania elementu przed przyjęciem zamówienia.
Element może wymagać opuszczenia maszyny w celu kolejnego ustawienia, ukończenia obróbki lub kontroli jakości. Ustalcie, kto odpowiada za te przenosiny oraz jak będą chronione powierzchnie bazujące i narażone krawędzie.
Określ obszary, które mogą wspierać zamkniętą część, oraz powierzchnie, które nie mogą mieć kontaktu z paletą transportową. Podaj ograniczenia związane z miejscem docelowym i rozładunkiem przy zgłaszaniu zakresu przewozu.
Dla dużej płyty lokalna kontrola grubości oraz płaskość na całej powierzchni montażowej odpowiadają na różne pytania. Dla obudowy wymagane są osobne wyniki dotyczące średnicy otworów wylotowych oraz ich współosiowości. Nazwij cechy podlegające raportowaniu oraz odnośniki do rysunku stosowane dla każdego wyniku.
Omów odpowiednią metodę pomiaru przed ostatnim przebiegiem frezowania. Włącz uzgodnione warunki podparcia i temperatury tam, gdzie wpływają one na akceptację, oraz oddziel pomiary wykonawcze od końcowego protokołu kontroli.
| Cecha | Wymagania dotyczące rysunków | Uwagi dotyczące kontroli |
|---|---|---|
| Szerokie powierzchnie | Płaskość, równoległość, obszar kontrolowany | Stan podparcia; pełne pokrycie powierzchni |
| Odległe otwory | Położenie, współosiowość, bazy pomiarowe | Wspólna przestrzeń odniesienia współrzędnych |
| Duże otwory wylotowe i wały | Średnica, długość, okrągłość | Dostęp pomiarowy wzdłuż kontrolowanej długości |
| Długie prowadnice i podstawy | Prostoliniowość, powierzchnie montażowe | Stan swobodny/podparty; rozpiętość i miejsca pomiaru |
| Powierzchnie powlekane | Maskowanie, końcowe wymiary | Kontrole po obróbce cieplnej; korekta i dokumentacja procesu |
Oznacz osobno obszary ochrony przed korozją, powierzchnie estetyczne oraz powierzchnie funkcjonalne. Umieść informacje dotyczące grubości powłoki, maskowania oraz wymiarów po obróbce cieplnej w jednym pakiecie rysunkowym.
Zamów dokumentację materiału oraz obróbki cieplnej wymaganą dla danej produkcji. Powiąż każdy raport wymiarowy z numerem części, rewizją rysunku oraz etapem, w którym wykonano pomiary.
Określ wymagania dotyczące zaokrąglenia krawędzi oraz powierzchni chronionych przed kontaktami. Omów odpowiednie metody ochrony przed korozją i opakowania, unikając pozostawiania pozostałości na powierzchniach, które później muszą być uszczelniane, klejone lub zapewniać kontakt elektryczny.
Wyślij rysunek, model, materiał, wymiary półfabrykatu, masę oraz ilość. Zaznacz brakujące informacje, aby można je było wyjaśnić przed ustaleniem oferty.
Określamy zaproponowane miejsce obróbki oraz obowiązki związane z dostawą surowca, obróbką specjalistyczną i kontrolą jakości. Ustalenia te mogą być koordynowane przez VETCNC lub realizowane w formie bezpośredniego przedstawienia partnera.
Określenie zakresu raportowania pierwszej sztuki oraz wszelkich punktów zatrzymania wymaganych przez klienta. W przypadku powtarzających się zamówień należy zachować zatwierdzony rysunek i dokumentację ustawień powiązaną z odpowiednią wersją rewizji.
Wykonanie uzgodnionych końcowych kontroli jakości, identyfikacja partii do dostawy oraz potwierdzenie obowiązków związanych z pakowaniem, transportem i przekazaniem.
Odlew bliski kształtu końcowemu oraz płytę pełną można rozpocząć od bardzo różnych kształtów. Zapytaj, który surowiec, jaki luz technologiczny i jakie prace przygotowawcze są objęte ceną.
Dodatkowa orientacja wiąże się z dodatkową pracą obsługi i lokalizacji. Głębokie otwory, trudno dostępne cechy geometryczne oraz tymczasowe uchwyty mogą zmienić zaproponowaną trasę obróbki nawet wtedy, gdy wymiary zewnętrzne pozostają niezmienione.
Pomiary na całej długości, dokumentacja procesów obróbkowych cieplnych, ochronne opakowanie oraz transport mogą być osobnymi pozycjami. Porównuj oferty cenowe na podstawie tego samego rysunku w tej samej wersji rewizji oraz tego samego zakresu dostawy.
Przeczytaj przewodnik porównywania ofert →Termin ten odnosi się do komponentów wymagających większej przestrzeni roboczej, wyższej nośności lub bardziej skomplikowanego układu obsługi niż typowe ustawienie dla małych części. Nie jest to standardowa klasa wielkości. Podaj rzeczywiste wymiary i masę, aby dyskusja rozpoczęła się od Twojej konkretnej części, a nie od ogólnego określenia.
Potwierdzamy zaakceptowany otoczak surowca i jego masę w odniesieniu do zaproponowanego miejsca produkcji i konfiguracji, w tym obciążenia uchwytu, luzu narzędziowego oraz dostępu do pomiarów. Oferta zawiera zaakceptowane wymiary i zakres obróbki dla danej części.
Nie. Uchwyty, przyrządy montażowe, uchwyty narzędzi oraz ruchy podejścia również wymagają przestrzeni. Detal może zmieścić się na stole maszyny, ale żądany brzeg lub boczny otwór może być niedostępny. Luz montażowy i wybrana orientacja są częścią tej samej analizy.[1]
Kołnierz może łączyć toczone powierzchnie z frezowanym układem otworów pod śruby; wał może łączyć powierzchnie oporowe z wpustem. Wyceniamy wymagane operacje łącznie, wskazując punkt przeniesienia odniesienia, sposób podparcia oraz miejsce produkcji dla danego elementu.
Możemy przeanalizować dostarczone przez klienta półfabrykaty. Wyślij rysunek półfabrykatu, jego aktualny stan, dokumentację materiałową oraz dostępne zapasy na obróbkę. Ustalcie, kto odpowiada za braki, uszkodzenia lub wady stwierdzone przed lub w trakcie obróbki. Dostawa półfabrykatu stanowi osobny zakres prac do potwierdzenia.
Wyślij rzeczywiste wymiary i wymagania geometryczne, w tym wszelkie ogólne tolerancje odniesione na rysunku. Krótki otwór i długa powierzchnia montażowa wymagają różnych pomiarów. Możliwości technologiczne są potwierdzane z uwzględnieniem materiału, rozpiętości, warunków podparcia, rodzaju wykończenia oraz wybranej metody pomiaru.
Najpierw zdefiniuj wspólne punkty odniesienia oraz wymagane relacje między nimi. Następnie uzgodnij przyrząd lub metodę pomiarową, obszar lub konkretne miejsca pomiaru oraz warunki podparcia. Raport powinien wyraźnie odróżniać lokalne wymiary od wymiarów związanych z wyrównaniem lub geometrią całego elementu.
Nie zakładaj, że ten sam rodzaj obróbki stosuje się do każdego półfabrykatu. Podaj materiał, historię jego wytwarzania oraz wszelkie obróbki wymagane przez rysunek. Jeśli wymagana jest dodatkowa obróbka lub etap pośredni (np. przerwa technologiczna), jej specyfikacja, dostawca oraz miejsce w procesie muszą zostać uzgodnione przed końcową obróbką.
Wyślij rzeczywistą liczbę potrzebnych sztuk oraz osobno przyszły prognozowany zapotrzebowanie. Prace jednostkowe mogą wymagać dedykowanego przygotowania maszyny oraz pełnej kontroli pierwszej sztuki. Zamówienia powtarzalne mogą odwoływać się do zatwierdzonych uchwytów i dokumentacji, pod warunkiem, że rysunek oraz zakres dostawy nie uległy zmianie.
Do zestawu dokumentów należy dołączyć rysunek z wymiarami i pasujący model, materiał oraz stan półfabrykatu, wymiary gotowe i surowe, masę półfabrykatu, liczbę sztuk, cechy krytyczne oraz miejsce dostawy. Należy dodać ograniczenia związane z transportem oraz wymagane dokumenty kontroli jakości.lista kontrolna CNC obróbki RFQobejmuje pozostałą część pakietu dokumentów.
Wyślij posiadane już informacje. Rysunek z naniesionymi uwagami jest pomocny przy wskazywaniu powierzchni, otworów lub powierzchni montażowych, które sprawiają trudności w realizacji.
Nieuzupełnione pozycje mogą pozostać otwarte w pierwszym zapytaniu. Poinformuj nas, które decyzje nadal wymagają ustalenia — nie zgaduj materiału, masy ani tolerancji.
Rola Kevena polega na zapewnieniu przejścia bez przeszkód przez proces produkcyjny: kto wykonuje obróbkę detalu, kto dostarcza lub poddaje obróbce cieplnej półfabrykat oraz kto odpowiada za końcowe dokumenty.Zapoznaj się z VETCNC.
Skorzystaj z głównej strony kontaktowej →Udostępniaj wyłącznie informacje, które masz uprawnienie do przekazania. Wykorzystamy je wyłącznie w odpowiedzi na to zapytanie.
Prześlij nam swój rysunek, materiał i ilość sztuk. Opisz, czego potrzebujesz — odpowiemy wiadomością e-mail.
ISO 2768-1:1989, Tabela 1 zawiera powyższy ogólny odniesieniowy zakres tolerancji liniowych. Poniższe źródła wyjaśniają luz maszynowy, załadunek oraz podparcie przedmiotu obrabianego.
Używamy Google Analytics, aby zrozumieć, jak korzysta się z tej witryny. Pliki cookie analityczne są zapisywane wyłącznie za Twoją zgodą. Polityka prywatności
