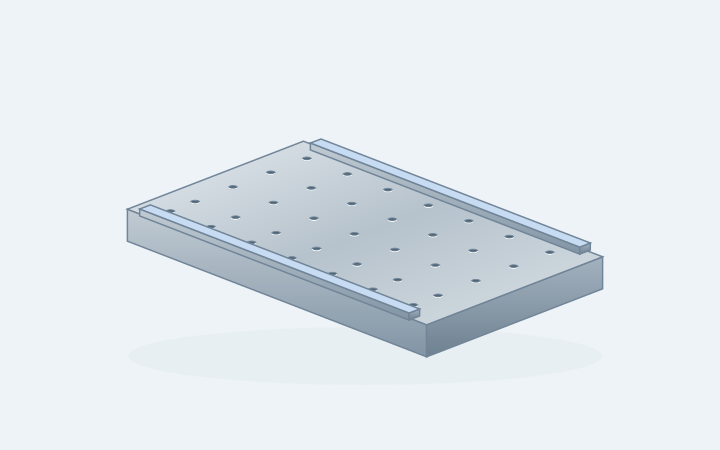
Verktygsplattor och monteringsbaser
Platta monteringsytor, hålmönster och separata positionsplattor. Ange plattans tjocklek, stödförhållanden samt spannet där planhet är avgörande.
Diskutera en liknande del →
Vi offrar offert för fräsning, svarvning och borrning av stora delar, såsom plattor, housings, ringar, axlar och förberedda utrustningsbaser. I offerten anges tillverkningsplatsen, eventuella partnersoperationer, omfattningen av kontrollen och leveransansvaret; råmaterialanskaffning anges separat.
Platta monteringsytor, hålmönster och separata positionsplattor. Ange plattans tjocklek, stödförhållanden samt spannet där planhet är avgörande.
Diskutera en liknande del →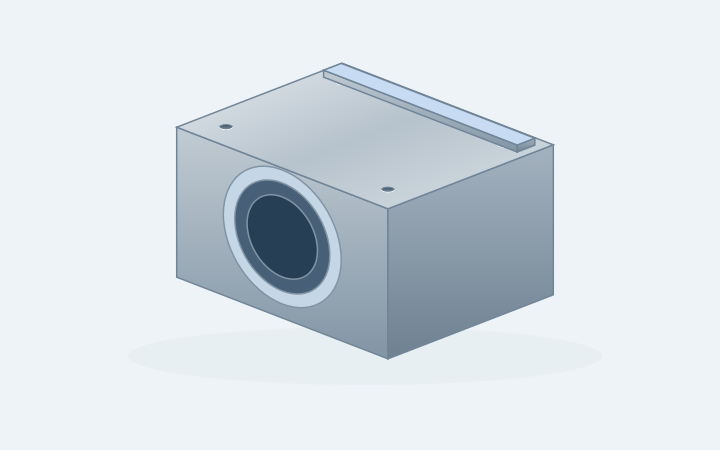
Borrningar och monteringsytor kan ligga långt ifrån varandra eller på olika sidor. Ange vilka funktioner som delar samma referensyta och hur komponenten monteras i sammanbyggnaden.
Diskutera en liknande del →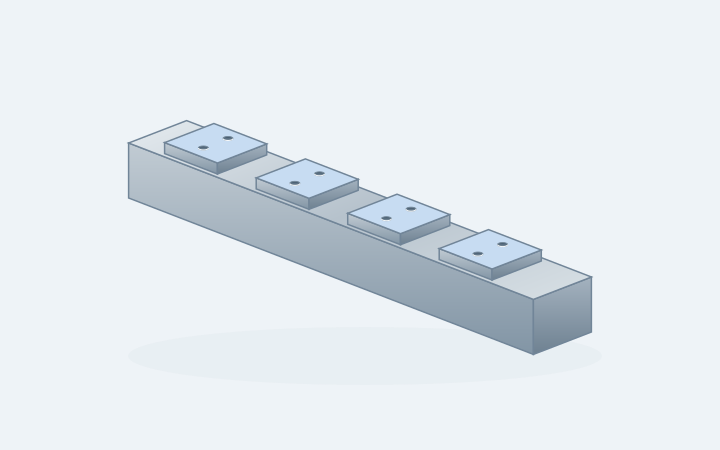
Långa blankdelar kräver utrymme för spänning samt rörelse längs delen. Identifiera guidytorna, hållägena och eventuella sektioner som kan användas som stöd.
Diskutera en liknande del →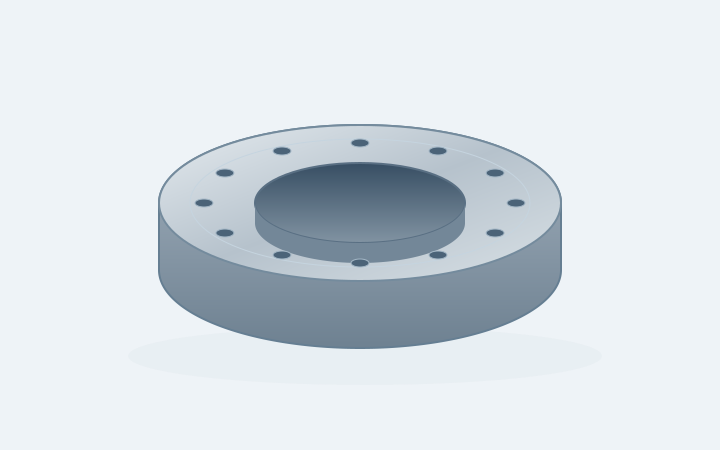
Yttre diameter, borrningsstorlek, tjocklek och vikt på råblanken hjälper till att fastställa svarvningsprocessen. Lägg till detaljer om skruvhål och tätytor för eventuell efterföljande fräsning.
Diskutera en liknande del →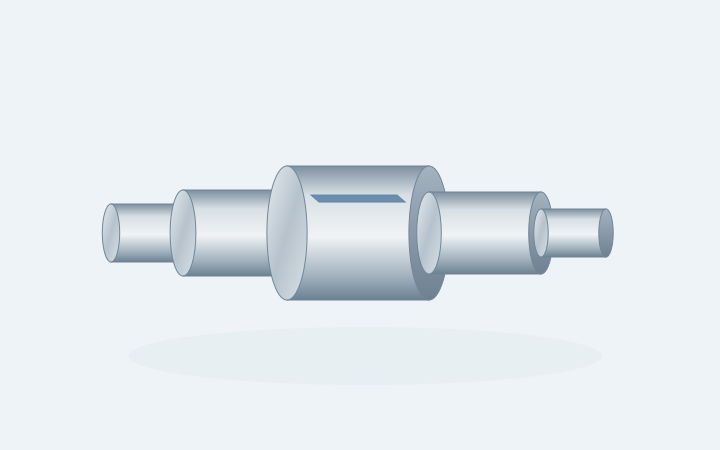
Lagerfack, axelskultar och tvärdrag måste behålla sin relation till varandra vid varje uppspännning. Ange startdiametern, totala längden samt de ytor som är tillgängliga för stöd.
Diskutera en liknande del →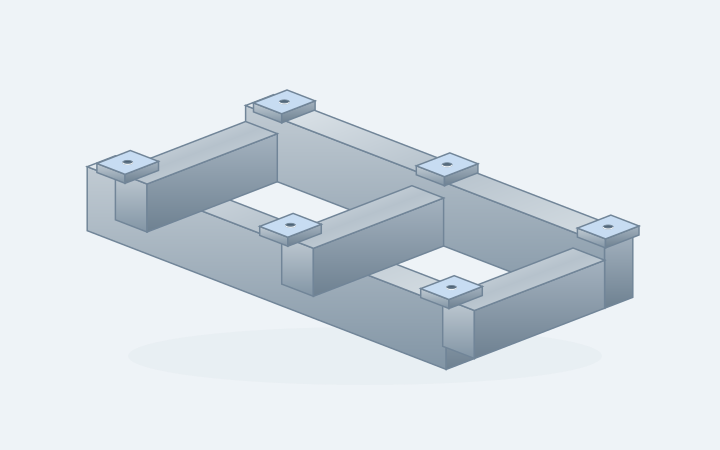
Färdigbearbetade plattor och hål kan utgå från en levererad gjutning eller konstruktion. Håll blankspecifikationen separat från den slutliga bearbetningsritningen.
Diskutera en liknande del →Prova en funktion såsom ett borrat hål, en axel eller en monteringsyta, eller skicka in din egen ritning.
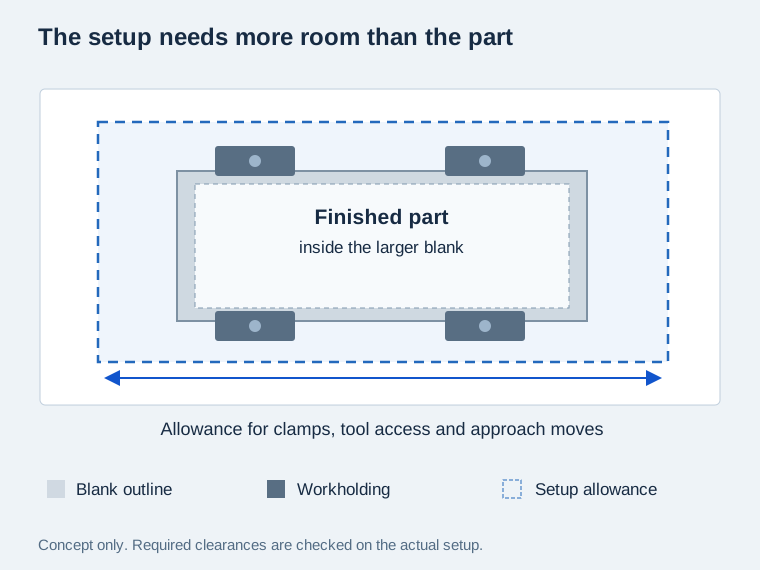
För plattor och housings definierar längd, bredd och höjd den slutgiltiga omgivningsvolymen. För ringar och axlar används ytterdiameter och längd. Det råmaterial som skall bearbetas, spännanordningarna och verktygsuppsättningen kräver ytterligare arbetsutrymme; endast maskinens respektive axlars färdsträcka fastställer inte den maximala delstorlek som kan bearbetas.
Tabellen nedan anger ISO 2768-1:1989 fina (f) och medelstora (m) referenstillåtelsevärden för stora linjära mått utan individuella toleranser. De gäller när ritningen för metallkomponenten specificerar den här klassen. Yttre kantens radier och avfasningshöjder använder separata toleranser. Planhet, borrningsaxelns justering och andra geometriska kontroller förblir separata.[1]
Lägg till detta granskningsämne →Maskinen bärs av både råmaterialbiten och fixturen tillsammans. En tung gjutning och en lång, lättare axel kan kräva olika stöd eftersom deras massa och utskjutande del verkar på olika platser.
Tillåten belastning, svängning och användbar frihöjd beror på den valda maskinen och installationen. De referensmått som anges nedan är toleransstorleksband, inte VETCNC:s maximala delmått eller en viktklassificering.[2]
Lägg till detta granskningsämne →Ett djupt hål kan vara tillgängligt från öppningen men ändå lämna för litet utrymme för hållaren eller borrstaven. Tillträde från en annan yta kan ändra antalet installationer och den användbara verktygslängden.
Ytor som bearbetas i olika orienteringar kräver fortfarande en gemensam referensrelation. Ompositionering ändrar hur delen placeras, stöds och mäts.[1]
Lägg till detta granskningsämne →| Nominalt linjärt mått (mm) | Fin (f) | Medium (m) |
|---|---|---|
| >400–1000 | ±0.3 | ±0.8 |
| >1000–2000 | ±0.5 | ±1.2 |
| >2000–4000 | Inte specificerat | ±2.0 |
| >4000 | Ange separat | Ange separat |
Monteringsplan, fickor och hålmönster kan kräva galleri-, bro- eller horisontell tillvägagångssätt. Delens geometri avgör det användbara tillvägagångssättet; maskintypen väljs efter att storlek, belastning och fästmedelsfritt utrymme granskats.[1] [2]
CNC fräsningstjänster →Runda delar kräver en granskning av sväng, diameter, längd och stöd. En stor fläns och en lång axel ger olika problem vid fastspänning. Inkludera eventuella plana ytor, nyckelfickor eller bultcirklar som kräver en andra bearbetningsprocess.
CNC-vridbearbetningstjänster →För ett hölje utgör borrningsdiametern endast en del av arbetet. En snittvy bör visa den kontrollerade längden, axelskolorna och närliggande ytor. Markera eventuella parvisa borrningar eller monteringsfunktioner som kräver en gemensam referensyta.
Utforska fräsade komponenter →Ange materialbeteckningen, leveransvillkoret och råmaterialets tjocklek. Identifiera breda ytor eller tunna tvärsnitt som kräver särskild uppmärksamhet när material tas bort.
Bearbetning av aluminium →Leverera gjutritningen tillsammans med bearbetningsritningen. Markera lokaliseringsområden och bearbetningstillägg; kom överens om hur brist på råmaterial eller en synlig gjutfel ska hanteras.
Bearbetning av gjutjärn →Inkludera halvfabrikatsritningen, kraven på materialcertifikat och leveransvillkoret. För axlar och ringar ska råmaterialet som lämnas kvar på diametrar, borrningar och ändytor anges tydligt.
Stålbearbetning →Ange om du levererar färdigmonterad konstruktion eller om du begär samordning av inköp. Leverera aktuella kontroll- och behandlingsprotokoll. Svetsning, värmebehandling och slutförande bearbetning kräver tydligt definierade ansvarsområden.
Inköp av halvfabrikat kan diskuteras separat. En bearbetningsförfrågan inkluderar inte gjuteriarbete, smide, svetsning eller värmebehandling, såvida dessa inte ingår i offerten.
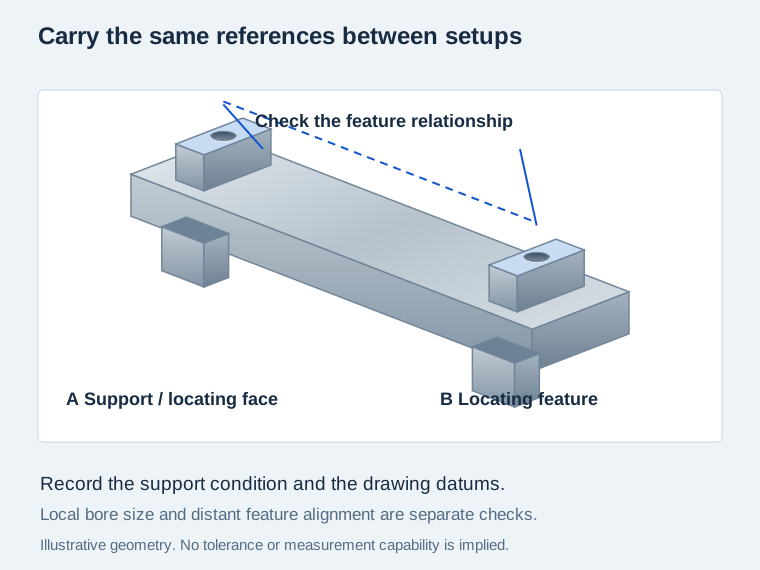
Identifiera förhållandet mellan separerade lagerborrningar och monteringsytan, inklusive de referensytor som används vid deras kontroll. Inriktningen styrs genom de referenser som knyter de separerade hålen till monteringsytan.
För en del som ompositioneras, identifiera de referenser som återanvänds i nästa inställning. Tillfälliga lokaliseringsfunktioner kan vara till hjälp, men de måste planeras innan de slutgiltiga ytorna är färdigbearbetade.
För långa eller flexibla delar måste man komma överens om hur delen stöds under bearbetning och mätning. Spännkraft och stöd kan påverka snittet, särskilt där den återstående delen är mindre styv.[3]
Inkludera granskning av referensytor och stöd →Dela med dig av känd vikt, mått och eventuell godkänd hanteringsinformation för blankan. Tillverkningsstället måste bekräfta hur delen kommer att tas emot, positioneras och vridas innan arbetet godtas.
En del kan behöva lämna maskinen för en ny montering, efterbearbetning eller inspektion. Kom överens om vem som ansvarar för dessa överföringar samt hur referensytor och exponerade kanter ska skyddas.
Identifiera områden som kan bära den förpackade delen samt ytor som inte får nudda kistan. Ange destination och avlastningsbegränsningar när du begär ett fraktomfång.
För en stor platta svarar en lokal tjocklekskontroll och planhet över hela monteringsytan på olika frågor. För ett hus krävs separata resultat för borrstorlek och borraxelns justering. Namnge de funktioner som ska rapporteras samt ritningsreferenserna som används för varje resultat.
Diskutera en lämplig mätmetod innan den sista snittningen. Inkludera de överenskomna stödförhållandena och temperaturvillkoren där dessa påverkar godkännande, och skilj mellan mellanprocesskontroller och den slutliga inspektionsrapporten.
| Funktion | Ritningskrav | Överväganden inför inspektion |
|---|---|---|
| Breda ytor | Planhet, parallellitet, kontrollerat område | Stödförhållande; full kontaktyta |
| Avlägsna hål | Position, justering, referensytor | Gemensam koordinatreferens |
| Stora borrningar och lagerytor | Diameter, längd, rundhet | Mätåtkomst längs den kontrollerade längden |
| Långa skenor och baser | Rakhet, monteringsplattor | Fri/supported förhållande; spännvidd och mätplatser |
| Belagda gränsytor | Maskering, slutliga mått | Kontroller efter behandling; revision och processdokumentation |
Markera korrosionsskyddade områden, estetiska ytor och funktionella ytor separat. Sammanfoga i ritningspaketet angivelser av beläggningstjocklek, maskering och mått efter behandling.
Begär material- och behandlingsdokumentationen som krävs för arbetet. Koppla alla dimensionsrapporter till delnummer, ritningsrevision och det skede då mätningarna utfördes.
Ange eventuella krav på kantavkantning och skyddade kontaktytor. Diskutera lämplig korrosionsskydd och förpackning som inte lämnar någon rest på ytor som senare måste täta, limmas eller göra elektrisk kontakt.
Skicka ritningen, modellen, materialet, blankstadiets mått, vikt och antal. Markera eventuellt saknad information så att den kan lösas innan ett citat godkänns.
Vi identifierar den föreslagna tillverkningsplatsen samt ansvarsfördelningen för leverans av blankstadiet, specialbehandling och inspektion. Arrangemanget kan koordineras via VETCNC eller genom en direkt introduktion av partner.
Ställ in omfattningen för rapportering av första delen och eventuella kundens stopppunkter. För upprepad beställning ska den godkända ritningen och installationsdokumentationen kopplas till rätt revision.
Utför de överenskomna slutkontrollerna, identifiera leveranspartiet och bekräfta ansvarsfördelningen för förpackning, transport och överlämning.
En nästan färdiggjuten del och en massiv platta kan ha mycket olika utgångsformer. Fråga vilket blankstadium, vilken överskottsdimension och vilken förberedelsearbete som ingår i priset.
En andra orientering innebär extra hanterings- och centreringarbete. Djupa borrningar, svåråtkomliga detaljer och tillfälliga fästmedel kan ändra den föreslagna bearbetningsvägen även om yttermåtten är oförändrade.
Mätning över hela spannet, behandlingsdokumentation, skyddande förpackning och transport kan vara separata poster. Jämför offertförslag mot samma ritningsrevision och samma leveransomfattning.
Läs vägledningen för offertjämförelse →Termen beskriver komponenter som kräver större arbetsyta, högre lastkapacitet eller mer omfattande hanteringsanordningar än en vanlig installation för små delar. Det är inte en standardstorlek. Ange de faktiska måtten och vikten så att diskussionen startar med er del snarare än med en etikett.
Vi verifierar den godkända blankens omfång och massa mot den föreslagna tillverkningsplatsen och upprättningen, inklusive spännkraft, verktygsfrihetsutrymme och tillträde för mätning. Offerten registrerar de godkända måtten och maskineringsomfånget för den aktuella delen.
Nej. Spännklor, fästen, verktygshållare och närmanderörelser kräver också utrymme. En del kan passa på ett bord trots att en nödvändig kant eller sidohål är otillgängligt. Lastningsutrymme och vald orientering ingår i samma granskning.[1]
En fläns kan kombinera svarvade ytor med ett fräsat bultmönster; en axel kan kombinera lagerytor med en nyckelfurug. Vi offrar de krävda operationerna tillsammans, där referensöverföring, stöd och tillverkningsplats identifieras för komponenten.
Kundlevererade blankar kan granskas. Skicka blankritningen, nuvarande tillstånd, materialdokumentation och tillgänglig maskineringsutjämning. Kom överens om vem som ansvarar för brister, skador eller defekter som upptäcks före eller under maskineringsprocessen. Att säkerställa en blank är en separat omfattning som måste bekräftas.
Skicka de faktiska måtten och geometriska kraven, inklusive eventuella allmänna toleranser som anges på ritningen. Ett kort borr och en lång monteringsyta kräver olika kontroller. Kapaciteten verifieras mot materialet, spannet, stödförhållandena, avslutningsbehandlingen och den valda mätmetoden.
Definiera först de gemensamma referensytorna och det krävda förhållandet. Därefter enas man om mätinstrumentet eller mätmetoden, området eller platserna som omfattas samt stödförhållandena. Rapporten bör skilja mellan lokala mått och justering eller geometri över hela komponenten.
Anta inte att samma behandling gäller för varje blank. Ange materialet, tillverkningshistoriken och eventuell behandling som krävs enligt ritningen. Om en behandling eller en mellanlagringspunkt krävs måste dess specifikation, leverantör och position i processen fastställas innan slutmaskineringen.
Skicka den faktiska mängden som behövs, samt eventuell senare prognos separat. Enskilda uppdrag kan kräva en dedicerad installation och fullständig granskning av första delen. Upprepade beställningar kan hänvisa till godkända fästmedel och register, förutsatt att ritningen och leveransomfånget inte har ändrats.
Inkludera en dimensionerad ritning och ett matchande modell, material och råmaterialtillstånd, färdiga och okäntbearbetade dimensioner, råmaterialmassa, antal, kritiska funktionselement och leveransplats. Lägg till hanteringsbegränsningar och krävda inspektionsprotokoll. DenCNC-bearbetning RFQ-kontrolllistaomfattar resten av filpaketet.
Skicka informationen du redan har. En markerad ritning är användbar för att visa vilka ytor, borrade hål eller monteringsplattor som gör arbetet krävande.
Öppna punkter kan förbli öppna i det första förfrågningssteget. Meddela oss vilka beslut som fortfarande saknas istället för att gissa material, massa eller toleranser.
Kevins roll är att säkerställa att tillverkningsvägen är tydlig: vem som bearbetar komponenten, vem som levererar eller behandlar råmaterialet och vem som ansvarar för de slutgiltiga dokumenten.Lär känna VETCNC.
Använd huvudsidan för kontakt →Dela endast information som du har behörighet att skicka. Vi använder den för att svara på denna förfrågan.
Dela ditt ritningsunderlag, material och kvantitet. Berätta vad du behöver och vi svarar via e-post.
ISO 2768-1:1989, tabell 1 anger de allmänna linjära toleransreferenserna ovan. Källorna nedan förklarar maskinens frihöjd, lastning och arbetsstyckestöd.
Vi använder Google Analytics för att förstå hur webbplatsen används. Analyscookies sätts endast om du godkänner. Integritetspolicy
