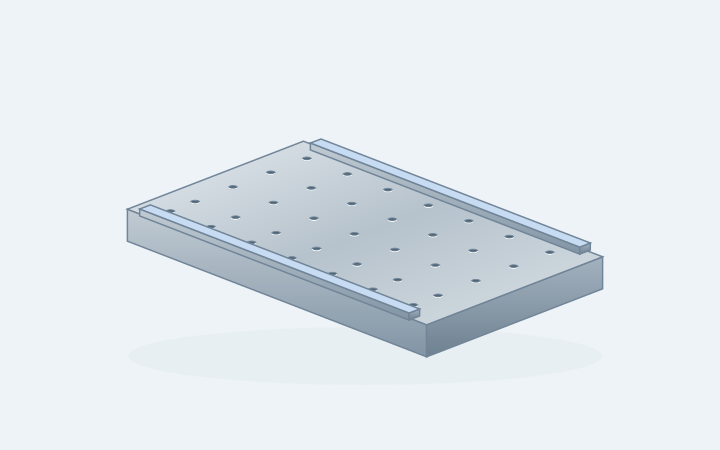
Työkalulevyt ja kiinnitysalustat
Tasaiset kiinnityspinnat, reikäkuvio ja erilliset sijoituspadit. Ilmoita levyyn liittyvä paksuus, tuentatila ja se väli, jolla tasaisuus on merkityksellinen.
Keskustele samankaltaisesta osasta →
Tarjoamme tarjouksen suurikokoisten osien jyrsintään, sorvaukseen ja poraamiseen levyille, kotelolle, renkaalle, akselille ja valmiiksi valmistettuihin laitelohkoihin. Tarjous määrittelee valmistuspaikan, mahdolliset kumppanitoimet, tarkastuksen laajuuden ja toimitusvastuun; raakapalan hankinta ilmoitetaan erikseen.
Tasaiset kiinnityspinnat, reikäkuvio ja erilliset sijoituspadit. Ilmoita levyyn liittyvä paksuus, tuentatila ja se väli, jolla tasaisuus on merkityksellinen.
Keskustele samankaltaisesta osasta →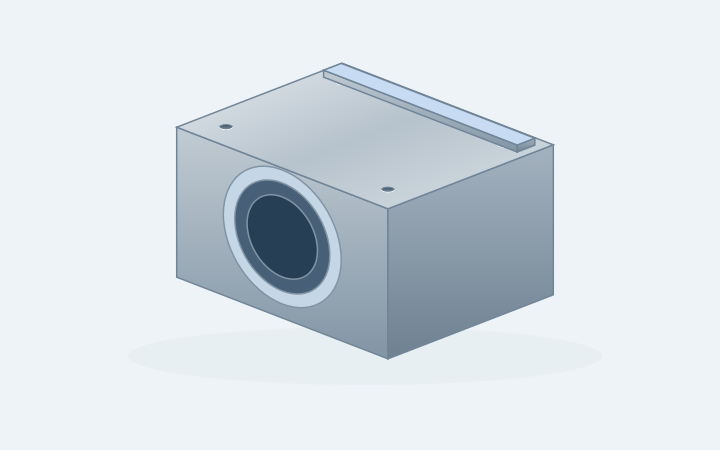
Poraukset ja kiinnityspinnat voivat sijaita kaukana toisistaan tai eri puolilla. Näytä, mitkä ominaisuudet jakavat yhteisen mittauspisteen ja kuinka komponentti asentuu kokoonpanoon.
Keskustele samankaltaisesta osasta →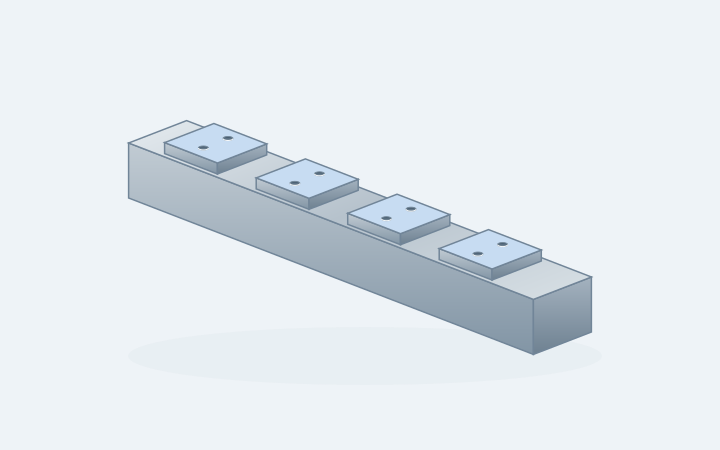
Pitkät puolivalmiit osat vaativat tilaa kiinnitykselle sekä liikkeelle osan pituutta pitkin. Määritä ohjauspinnat, reikäpaikat ja kaikki tuentaa varten käytettävissä olevat osiot.
Keskustele samankaltaisesta osasta →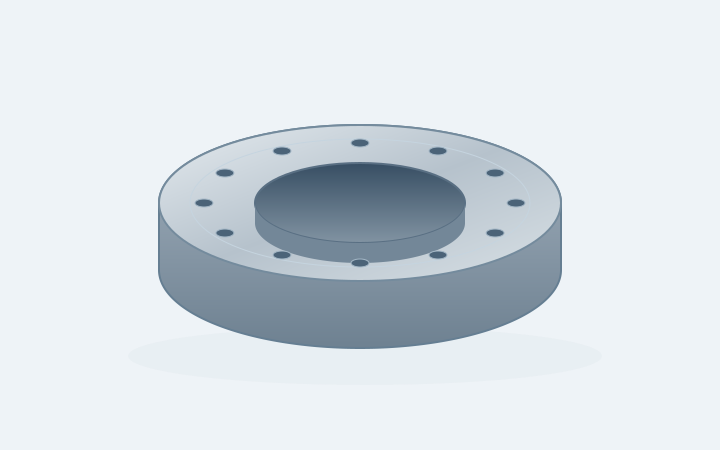
Ulko- ja sisähalkaisija, paksuus sekä raakapuolivalmiin paino auttavat määrittämään sorvausreitin. Lisää myöhemmän jyrsintävaiheen varalta kiinnitysreikien ja tiivistepinnan tiedot.
Keskustele samankaltaisesta osasta →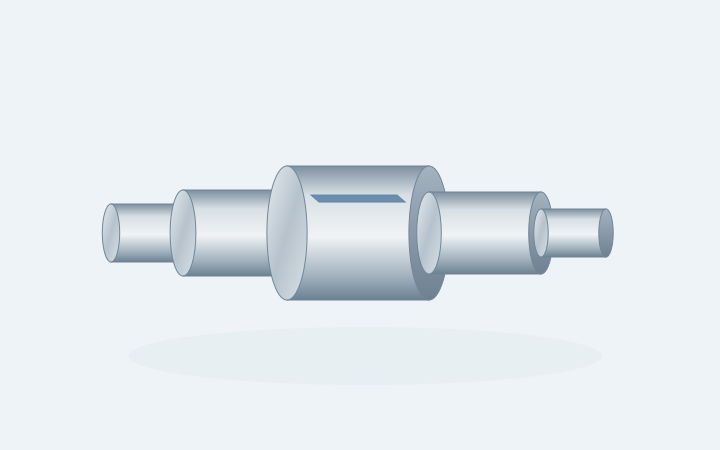
Laakerinistukat, kantakset ja poikittaiset piirteet täytyy säilyttää toisiinsa liittyvinä jokaisessa asennuksessa. Sisällytä lähtöhalkaisija, kokonaispituus ja tuen mahdollistavat pinnat.
Keskustele samankaltaisesta osasta →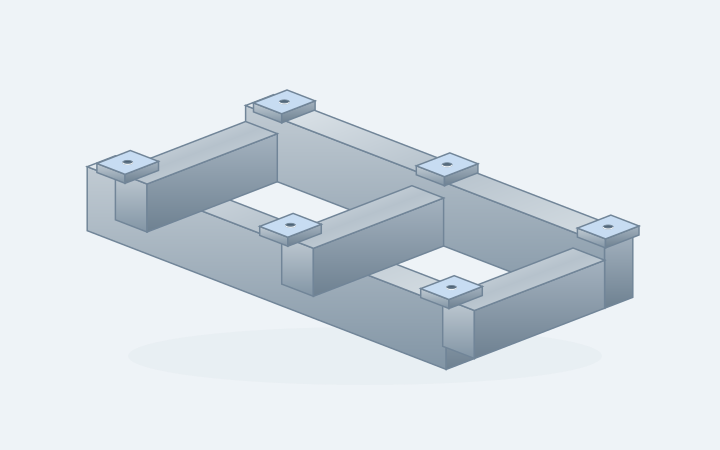
Lopputuotteen koneistukseen valmistetut tasot ja reiät voivat aloittaa toimitetusta valukappaleesta tai rakenteesta. Pidä raakakappaleen määrittely erillään lopullisesta koneistuspiirroksesta.
Keskustele samankaltaisesta osasta →Kokeile ominaisuutta, kuten poraus, akseli tai kiinnityspinta, tai lähetä oma piirustuksesi.
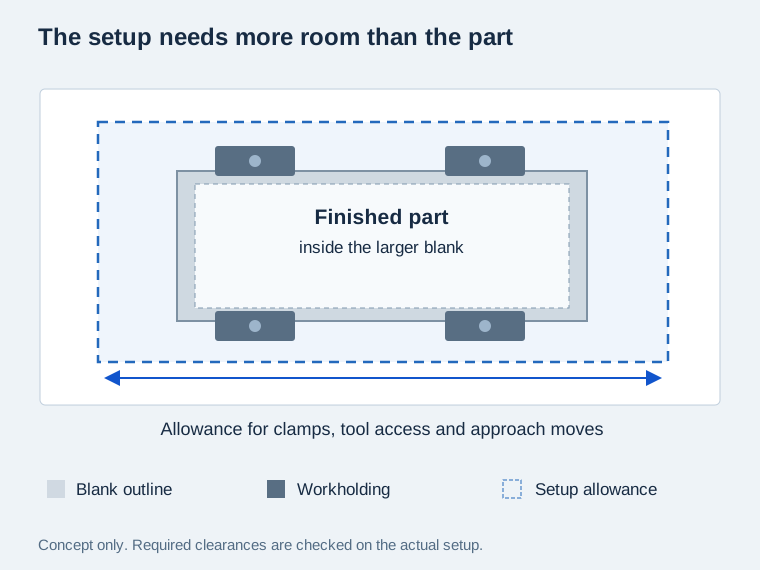
Levyille ja koteloille pätevät pituus, leveys ja korkeus valmiin ulkokehän määrittämiseen. Renkailla ja akselilla käytetään ulkohalkaisijaa ja pituutta. Raakapalasta, kiinnittimiä ja työkalukokonaisuutta varten tarvitaan lisätyötilaa; pelkkä koneen liikealue ei määritä koneistettavissa olevaa osan kokoa.
Alla oleva taulukko antaa standardin ISO 2768-1:1989 mukaiset tarkkuusluokat f (tarkka) ja m (keskitarkka) suurille lineaarisille mitoille, joille ei ole erillisiä tarkkuusvaatimuksia. Nämä tarkkuusluokat ovat voimassa, kun metalliosan piirustuksessa on määritelty kyseinen luokka. Ulkoiset reunasäteet ja viisteiden korkeudet käyttävät erillisiä tarkkuusvaatimuksia. Tasaisuus, reiän akselin suuntaisuus ja muut geometriset vaatimukset pysyvät erillisinä.[1]
Lisää tämä tarkastusaihe →Kone kuljettaa raakapalaa ja kiinnitintä yhdessä. Painava valukappale ja pitkä, kevyempi akseli voivat vaatia erilaista tukea, koska niiden massa ja ulkoneva osa vaikuttavat eri paikoissa.
Sallittu kuorma, pyörähtäminen ja käytettävissä oleva vapaat tilat riippuvat valitusta koneesta ja asennuksesta. Alla olevat viittausmitat ovat tarkkuusluokkien kokoalueita, eivätkä ne ole VETCNC:n maksimiosamittoja tai painorajoituksia.[2]
Lisää tämä tarkastusaihe →Syvä reikä voi olla saavutettavissa avaumasta, mutta silti jättää liian vähän tilaa pidikkeelle tai porakannalle. Pääsy toiselta pinnalta voi muuttaa asennusten lukumäärää ja käytettävissä olevaa työkalun pituutta.
Erilaisissa asennoissa koneistettavat pinnat vaativat silti yhteisen mittauspisteen suhteen määritellyn suhteen. Uudelleensijoittaminen muuttaa osan sijaintia, tukea ja mitattavaa tapaa.[1]
Lisää tämä tarkastusaihe →| Nimellinen lineaarinen mitan (mm) | Tarkka (f) | Keskitarkka (m) |
|---|---|---|
| >400–1000 | ±0.3 | ±0.8 |
| >1000–2000 | ±0.5 | ±1.2 |
| >2000–4000 | Ei määritetty | ±2.0 |
| >4000 | Määriteltävä erikseen | Määriteltävä erikseen |
Kiinnitystasot, lokit ja reikäkuviot voivat vaatia portaalikoneen, silta- tai vaakasuoraa pääsyä. Osan geometria määrittää hyödyllisen lähestymistavan; koneen tyyppi valitaan sen jälkeen, kun on tarkistettu koon, kuorman ja kiinnittimen vapaat tilat.[1] [2]
CNC-jyrsintäpalvelut →Pyöreät osat vaativat heilahduksen, halkaisijan, pituuden ja tuen tarkistamista. Suuri liitin ja pitkä akseli aiheuttavat erilaisia kiinnitysongelmia. Sisällytä kaikki tasot, avainurat tai kiinnitysympyrät, jotka vaativat toista prosessia.
CNC-sorvauspalvelut →Koteloa varten poraushalkaisija on vain osa tehtävää. Poikkileikkausnäkymän tulee näyttää ohjattu pituus, kantapinnat ja läheiset pinnat. Merkitse kaikki parittaiset poraukset tai kiinnitysominaisuudet, joille vaaditaan yhteistä mittapistettä.
Tutustu jyrsittyihin komponentteihin →Määritä materiaalin merkintä, toimitustila ja raaka-ainepaksuus. Tunnista laajat pinnat tai ohuet osat, jotka vaativat erityistä huomiota materiaalin poistamisen aikana.
Alumiinin koneistus →Toimita valumapiirros koneistuspiirroksen kanssa. Merkitse sijoitusalueet ja koneistustoleranssi; sovita, miten puutteellinen raaka-aine tai paljastunut valumoottainen vika käsitellään.
Valuraudan koneistus →Sisällytä puolivalmisteiden piirros, materiaalitodistusvaatimukset ja toimitettu tila. Akselien ja renkaiden osalta näytä jäljelle jäävä raaka-aine halkaisijoissa, rei’issä ja päätypinnoissa.
Teräksen koneistus →Ilmoita, toimitatteko valmiin rakenteen vai pyydättekö hankintakoordinaatiota. Toimita sen nykyiset tarkastus- ja käsittelytiedot. Hitsaus, lämpökäsittely ja lopullinen koneistus vaativat selkeästi määritellyt vastuualueet.
Raakamateriaalin hankinta voidaan käsitellä erikseen. Koneistustarjouspyyntö ei sisällä valujen, muovauksen, hitsausten tai lämpökäsittelyn tehtäviä, ellei näitä kohteita hyväksytä tarjouksessa.
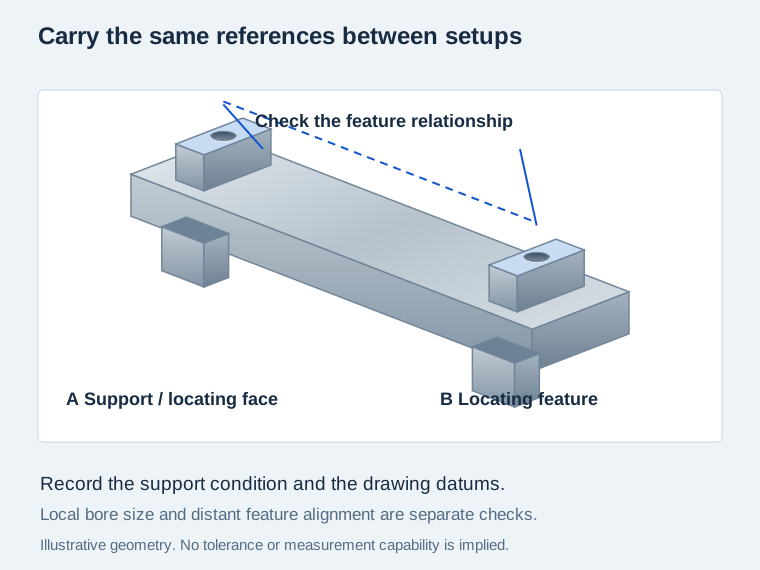
Määritä erillisten laakeriputkien ja kiinnityspinnan välinen suhde, mukaan lukien niiden tarkastukseen käytetyt mittauspisteet. Suoruus hallitaan perusteiden kautta, jotka sitovat erillään olevat reiät asennuspintaan.
Osaa, joka siirretään uuteen asentoon, varten tunnistetaan viitteet, joita käytetään uudelleen seuraavassa asennossa. Väliaikaiset sijoitustuet voivat auttaa, mutta niiden suunnittelu on tehtävä ennen lopullisten pintojen valmistumista.
Pitkillä tai joustavilla osilla sovitaan, miten osa tuetaan koneistuksen ja mittauksen aikana. Puristus ja tukeminen voivat vaikuttaa leikkaukseen, erityisesti siinä tapauksessa, että jäljellä oleva osa on vähemmän jäykkä.[3]
Sisällytä tukipiste ja tue tarkastusta →Jaa tiedossa oleva raakapalan massa, mitat ja kaikki hyväksytyt käsittelyohjeet. Valmistuspaikan on vahvistettava, miten se vastaanottaa, sijoittaa ja kääntää osan ennen työn hyväksymistä.
Osan saattaa joutua poistumaan koneelta toiseen asennukseen, viimeistelyyn tai tarkastukseen. Sovi, kuka hoitaa nämä siirrot ja miten viitepinnat sekä alttiina olevat reunat suojataan.
Tunnista alueet, joilla pakattu osa voidaan tukea, sekä pinnat, joihin laatikkoa ei saa koskettaa. Liitä mukaan myös määränpään ja purkamisen rajoitukset, kun pyydät kuljetusaluetta.
Suuren levyjen osalta paikallinen paksuustarkastus ja koko kiinnityspinnan tasaisuus vastaavat eri kysymyksiä. Kotelossa porauksen halkaisija ja porauksen akselin sijoittuminen vaativat erillisiä tuloksia. Ilmoita raportoitavat ominaisuudet ja jokaisen tuloksen piirustusviitteet.
Keskustele sopivasta mittausmenetelmästä viimeisen leikkausvaiheen ennen. Sisällytä sovitut tukiehdot ja lämpötilaolosuhteet, jos ne vaikuttavat hyväksyntään, ja erota prosessin aikaiset tarkastukset lopullisesta tarkastustiedostosta.
| Ominaisuus | Piirustusvaatimukset | Tarkastuksen huomioitavat seikat |
|---|---|---|
| Laajat pinnat | Tasaisuus, yhdensuuntaisuus, ohjattu alue | Tukiehto; koko pinnan peitto |
| Etäällä sijaitsevat reiät | Sijainti, suuntaus, mittauspisteet | Yleinen koordinaattiviite |
| Suuret porat ja akselit | Halkaisija, pituus, pyöreyys | Mittauspääsyn mahdollisuus ohjatun pituuden suuntaisesti |
| Pitkät kiskot ja perustukset | Suoruus, kiinnityspadit | Vapaa/tuettu tila; väli ja mittauspaikat |
| Pintakäsitellyt liitokset | Suojattavat pinnat, lopulliset mitat | Tarkastukset käsittelyn jälkeen; tarkistukset ja prosessitiedot |
Merkitse korroosiosuojattavat alueet, esteettiset pinnat ja toiminnalliset pinnat erikseen. Säilytä pinnoitteen paksuus, suojattavat alueet ja käsittelyn jälkeiset mitat yhdessä piirustuspaketissa.
Pyydä työhön vaadittavia materiaali- ja käsittelytietoja. Linkitä kaikki mittausraportit osanumeroon, piirustuksen tarkistukseen ja siihen vaiheeseen, jolloin mittaukset tehtiin.
Määritä kaikki reunanpyöristystä koskevat vaatimukset ja suojatut kosketuspinnat. Keskustele sopivasta korroosiosuojauksesta ja pakkauksesta ilman jäämiä pinnoille, jotka myöhemmin tulee tiivistää, liittää tai muodostaa sähköisen yhteyden.
Lähetä piirustus, malli, materiaali, raakapalan mitat, paino ja määrä. Merkitse kaikki puuttuvat tiedot, jotta ne voidaan selvittää ennen tarjouksen hyväksymistä.
Tunnistamme ehdotetun koneistuspaikan sekä vastuut raakapalan toimituksesta, erikoiskoneistuksesta ja tarkastuksesta. Järjestely voidaan koordinoida VETCNC:n kautta tai tehdä suoraan kumppaniesittelynä.
Määritä ensimmäisen osan raportointialue ja mahdolliset asiakkaan pidätyskohdat. Toistotilauksissa säilytä hyväksytty piirustus ja asennustiedot oikeassa versiossa.
Suorita sovitut lopulliset tarkastukset, tunnista toimituserä ja vahvista pakkaus-, kuljetus- ja luovutustekijöiden vastuut.
Lähes valmisvalumu ja kiinteä levy voivat lähteä eri muotoisista lähtömuodoista. Kysy, mikä raakapala, mitä varausmäärää ja valmistustyötä hinta kattaa.
Toinen orientaatio lisää käsittely- ja sijoitustyötä. Syvät poraukset, vaikeapääsyiset piirteet ja väliaikaiset kiinnittimet voivat muuttaa ehdotettua valmistusreittiä, vaikka ulkomitat pysyisivät samoina.
Koko pituuden mittaus, käsittelytiedot, suojaava pakkaus ja kuljetus voivat olla erillisiä kohteita. Vertaa tarjouksia saman piirustuksen versioon ja toimitusalueeseen.
Lue tarjousvertailuopas →Termi kuvaa komponentteja, joihin tarvitaan suurempi työtila, suurempi kuormituskyky tai monimutkaisempi käsittelyjärjestelmä kuin tavallisessa pienosajärjestelmässä. Se ei ole standardoitu kokoluokka. Anna todelliset mitat ja paino, jotta keskustelu alkaa osastasi eikä merkinnästä.
Vahvistamme hyväksytyn raakapalan ulkoisen mitan ja massan ehdotetun valmistuspaikan ja -järjestelyn perusteella, mukaan lukien kiinnittimen kuormitus, työkalun vapausalue ja mittausmahdollisuudet. Tarjouksessa ilmoitetaan hyväksytyt mitat ja koneistusalue kyseiselle osalle.
Ei. Kiinnittimet, kiinnittimet, työkalukannattimet ja lähestymisliikkeet vaativat myös tilaa. Osan voi sopia pöydälle, vaikka vaadittu reuna tai sivuaukko olisi saavuttamaton. Lataustila ja valittu asento kuuluvat samaan tarkastukseen.[1]
Liitoslevy voi yhdistää sorvatut pinnat jyrsittyyn ruuvinreikäkuvioon; akseli voi yhdistää tukipinnat avausurakkeeseen. Tarjoamme vaadittujen työvaiheiden yhteishinnan, ja komponentille määritellään viite-siirto, tuenta sekä valmistuspaikka.
Asiakkaan toimittamia puolivalmiita kappaleita voidaan tarkistaa. Lähetä puolivalmiin piirustus, nykyinen tila, materiaalitiedot ja saatavilla oleva koneistustoleranssi. Sovi etukäteen, kuka vastaa puutteista, vaurioista tai puutteellisuuksista, jotka havaitaan ennen tai aikana koneistusta. Puolivalmiin hankinta on erillinen työalue, joka on vahvistettava erikseen.
Lähetä todelliset mitat ja geometriset vaatimukset, mukaan lukien piirustuksessa viitattavat yleiset toleranssit. Lyhyt poraus ja pitkä kiinnityspinta vaativat erilaisia tarkastuksia. Kyvyllisyys vahvistetaan materiaalin, jännevälin, tuentatilan, viimeistelytavan ja valitun mittausmenetelmän perusteella.
Määrittele ensin yhteiset mittauspisteet (datums) ja vaadittu suhde niihin. Tämän jälkeen sovitaan mittalaitteesta tai mittausmenetelmästä, tarkastusalueesta tai -paikoista sekä tuentatilasta. Raportissa on erotettava paikallisesti mitatut koot kokonaisen komponentin suunta- ja geometriatarkastuksesta.
Älä oleta, että sama käsittely soveltuu kaikkiin puolivalmiisiin kappaleisiin. Toimita materiaali, valmistushistoria ja piirustuksessa vaadittu mahdollinen käsittely. Jos käsittelyä tai välitilausta tarvitaan, sen määrittely, toimittaja ja sijainti prosessissa on sovittava ennen lopullista koneistusta.
Lähetä todellinen tarve määränä sekä myöhempää ennustetta erikseen. Yksittäisen työn valmistus voi vaatia omien asetusten suorittamista ja koko ensimmäisen osan tarkastusta. Toistettavissa tilauksissa voidaan viitata hyväksyttyihin kiinnittimiin ja tallennettuihin tietoihin, mikäli piirustus ja toimitusalue eivät ole muuttuneet.
Sisällytä mitoitetut piirrokset ja niitä vastaavat mallit, materiaali ja raakapalan tila, valmiit ja raakamitat, raakapalan massa, määrä, kriittiset ominaisuudet ja toimituspaikka. Lisää käsittelyrajoitukset ja vaaditut tarkastustiedot.CNC-koneistuksen tarjouspyyntölistakattaa tiedostopaketin muun sisällön.
Lähetä jo nyt käytettävissä olevat tiedot. Merkitty piirustus on hyödyllinen esimerkiksi siinä tapauksessa, että haluat korostaa, mitkä pinnat, porat tai kiinnityspadit tekevät työstön vaativaksi.
Avoinna olevat kysymykset voivat jäädä avoimiksi ensimmäisessä kyselyssä. Kerro meille, mitä päätöksiä on vielä odotettavissa – älä arvaa esimerkiksi materiaalia, massaa tai tarkkuutta.
Kevinin tehtävänä on pitää valmistusreitti selkeänä: kuka koneistaa osan, kuka toimittaa tai käsittelee raakaosan ja kuka vastaa lopullisista tietueista.Tutustu yritykseen VETCNC.
Käytä pääyhteystietosivua →Jaa vain sellaista tietoa, johon sinulla on lupa. Käytämme sitä vastataksemme tähän kyselyyn
Jaa piirustuksesi, materiaalisi ja määrä. Kerro, mitä tarvitset, niin vastaamme sähköpostitse.
ISO 2768-1:1989, taulukko 1 antaa yllä olevan yleisen lineaarisen toleranssiviitteen. Alla olevat lähteet selittävät koneen varausväliä, kuormitusta ja työkappaleen tukea.
Käytämme Google Analyticsia ymmärtääksemme, miten sivustoa käytetään. Analytiikkaevästeet asetetaan vain suostumuksellasi. Tietosuojaseloste
