ストレートアダプター
機器側の二つの異なる接続部は、短い切削加工アダプターでつなげることができます。所定の接続軸を基準に、つながる内径部や端部形状、レンチ掛け部を旋削加工します。各端部で、それぞれのシール仕様を維持します。
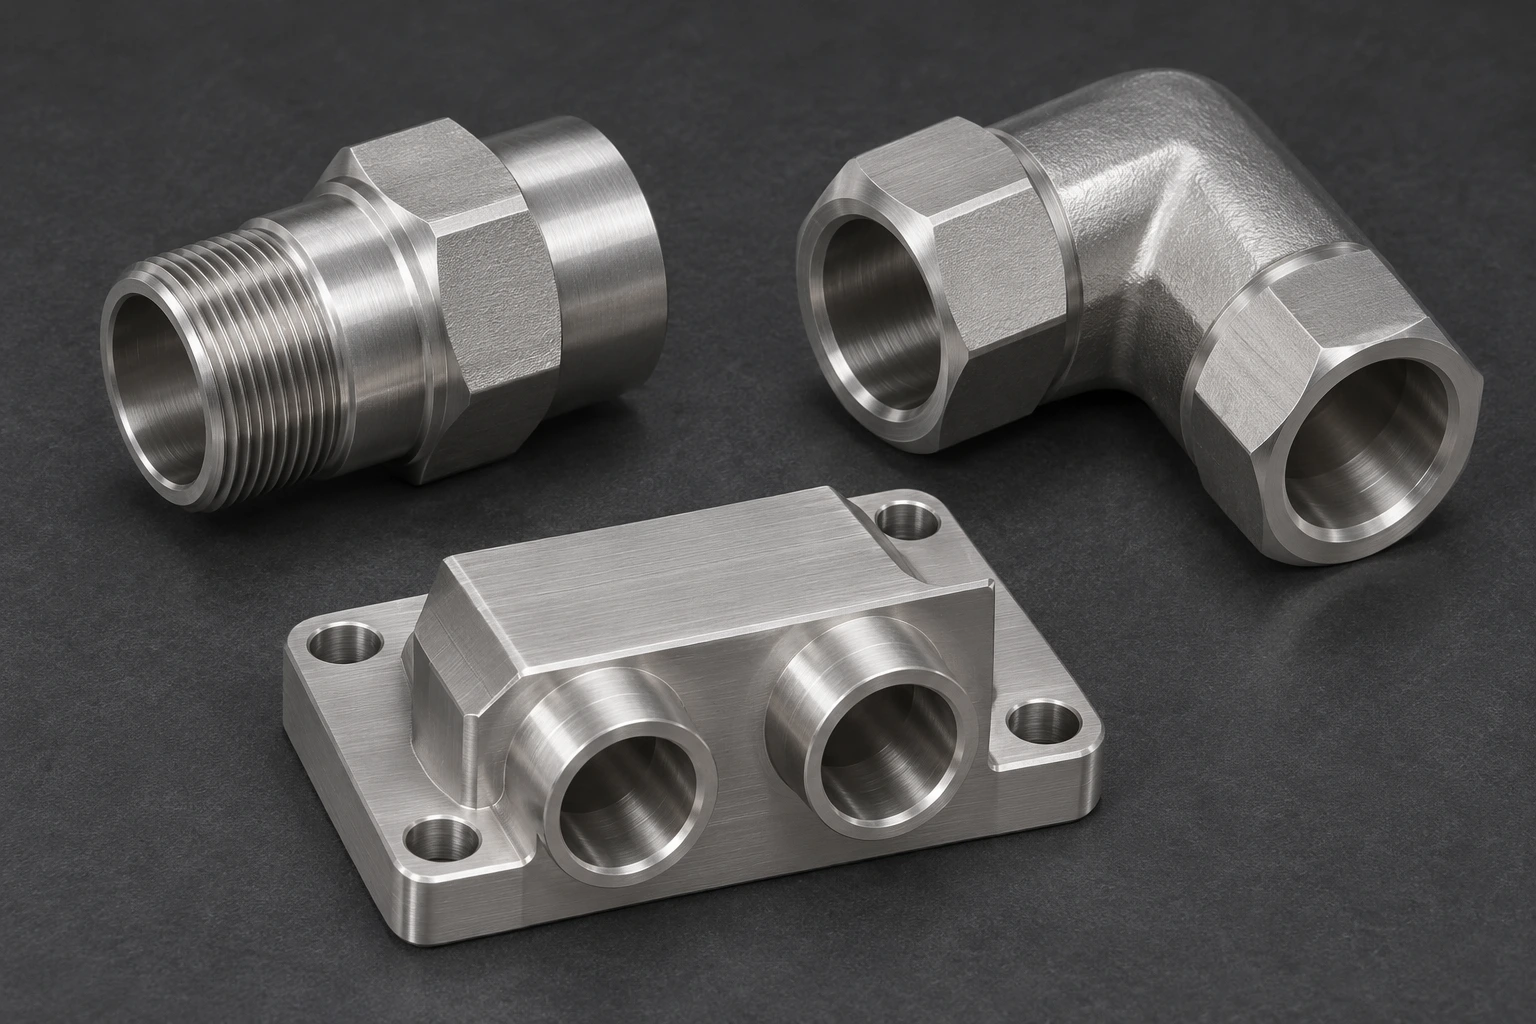
機器側の二つの異なる接続部は、短い切削加工アダプターでつなげることができます。所定の接続軸を基準に、つながる内径部や端部形状、レンチ掛け部を旋削加工します。各端部で、それぞれのシール仕様を維持します。
エルボーはアクセス可能な流路の向きを変えます。切削加工した本体では、取付方向に合わせて二つのポートを配置し、外側のコーナーとポートの根元の周囲には必要な材料を残します。
肩部および保持用ねじにより、パネルまたは支持部材を貫通して接続位置を定めます。設置済みの積層構造には、当該パネルおよびその保持ハードウェアが含まれ、各側に使用可能な接続部が突出します。
小型の本体は、接続機能とそのローカル機器への取付機能を統合できます。取付面が受入モジュール内の開口位置を決定します。より広範なバルブ空洞および内部配管ネットワークは、当社の別途設定されたマニフォールドブロック範囲に属します。
閉塞された本体は、指定された接続を終端します。そのねじにより部品を保持し、選択されたねじシール、面接触または別途設置するシールとの接触により開口部を密閉します。出荷用キャップと設置済み閉塞部は、それぞれ異なる役割を果たします。
接続本体は、計測または監視装置を指定された機器ポートに接続します。当社では、計測器側の接続およびその挿入包絡線を、機器側の取付またはシール機能とは独立して維持します。
ユニオン本体は、選択された対向端部を接合し、規定された保持構成によりそれらの接触面を押し合わせます。本体の加工は、接続システム設計者が選定する対向ナット、ファーラーまたはシールの選定を代行するものではありません。
コラーやナットにより、選択されたフィッティング本体を取付基準面に対して保持します。そのねじ、ベアリング面および工具アクセス領域は、この保持作業専用であり、意図しないシール接触面となることはありません。
該当する部品形状が見つかりません。フィルターをリセットするか、図面についてご相談ください。

腐食暴露環境下で使用される接続部品には、指定されたステンレス鋼グレードが適用される場合があります。選定された合金、原材料状態および対向材は、接続定義の一部であり、実際の流体および組立工程に対して適合性が評価されます。
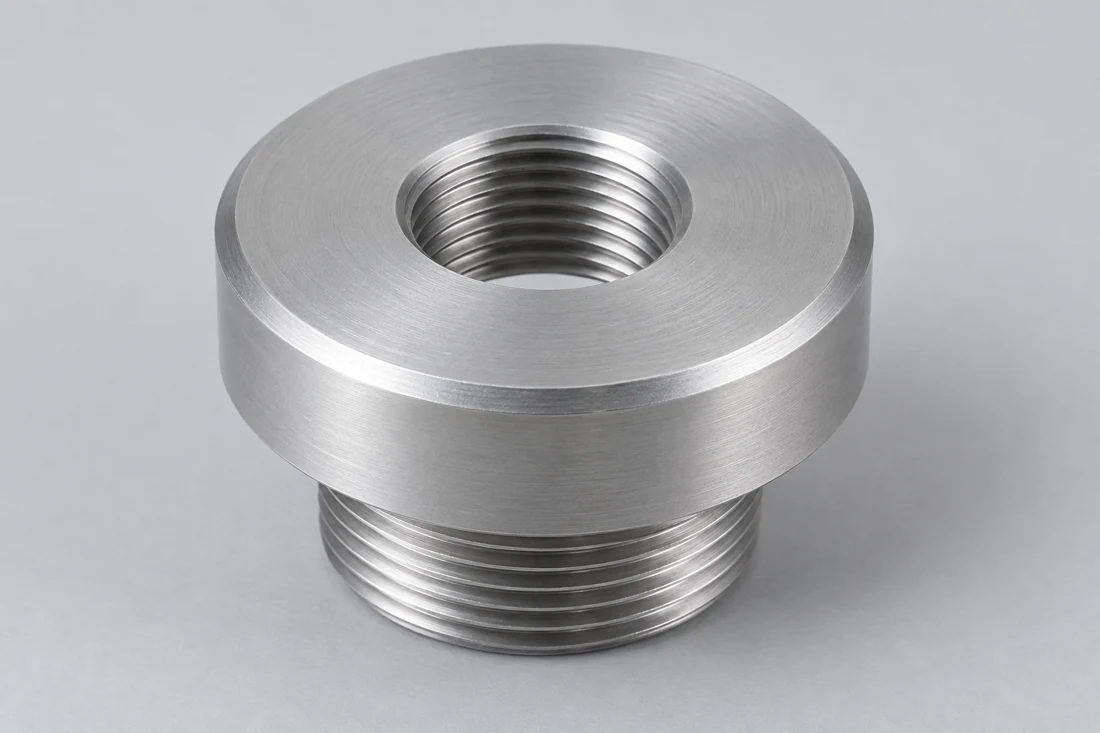
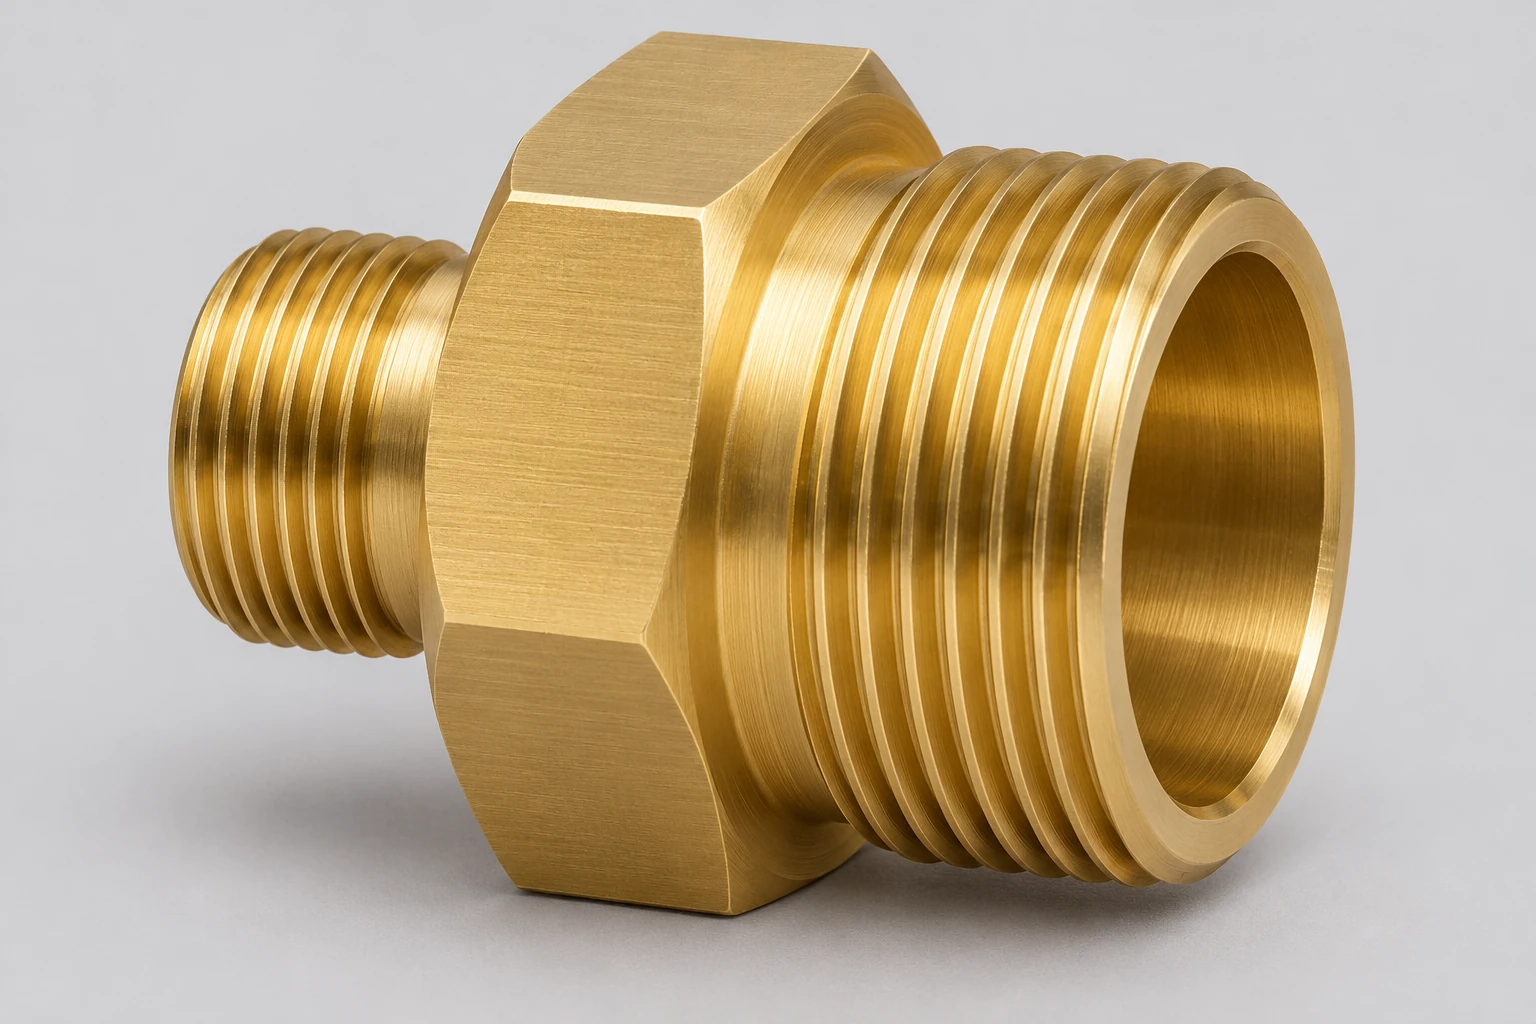
承認済みの真鍮またはアルミニウム仕様を採用することで、異なる部品製造ルートが可能になります。丸棒または六角棒は、アクセスしやすい旋盤加工形状に適しています。供給される成形済み未加工材を用いることで、オフセット本体周辺の材料削減量を低減できる場合があります。いずれの原材料形状も、完成した接続部品の耐圧等級を規定するものではありません。
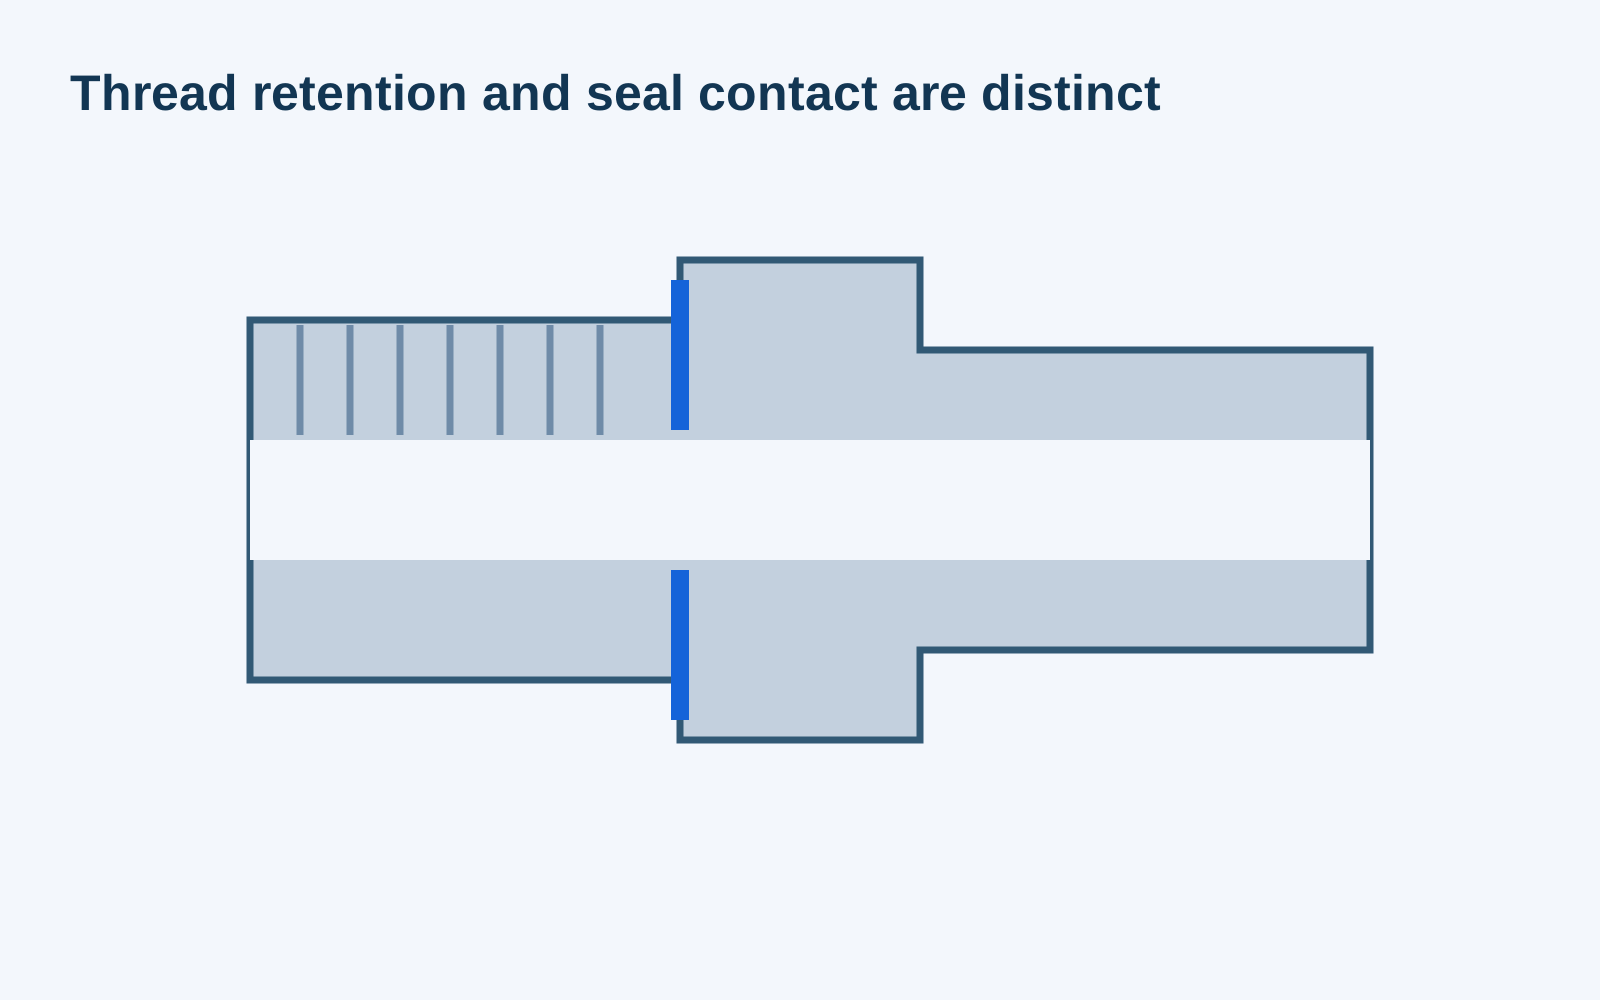
ねじ規格はねじの形状を定めます。端部接続の仕様にはシール部の形状も含まれます。Swagelokの識別ガイドでは、これら二つの基準が区別されています。ねじ径だけで接続部を選ぶのではなく、ねじに加えて、指定されたシール座、段部、またはシールハウジングを維持します。[2]
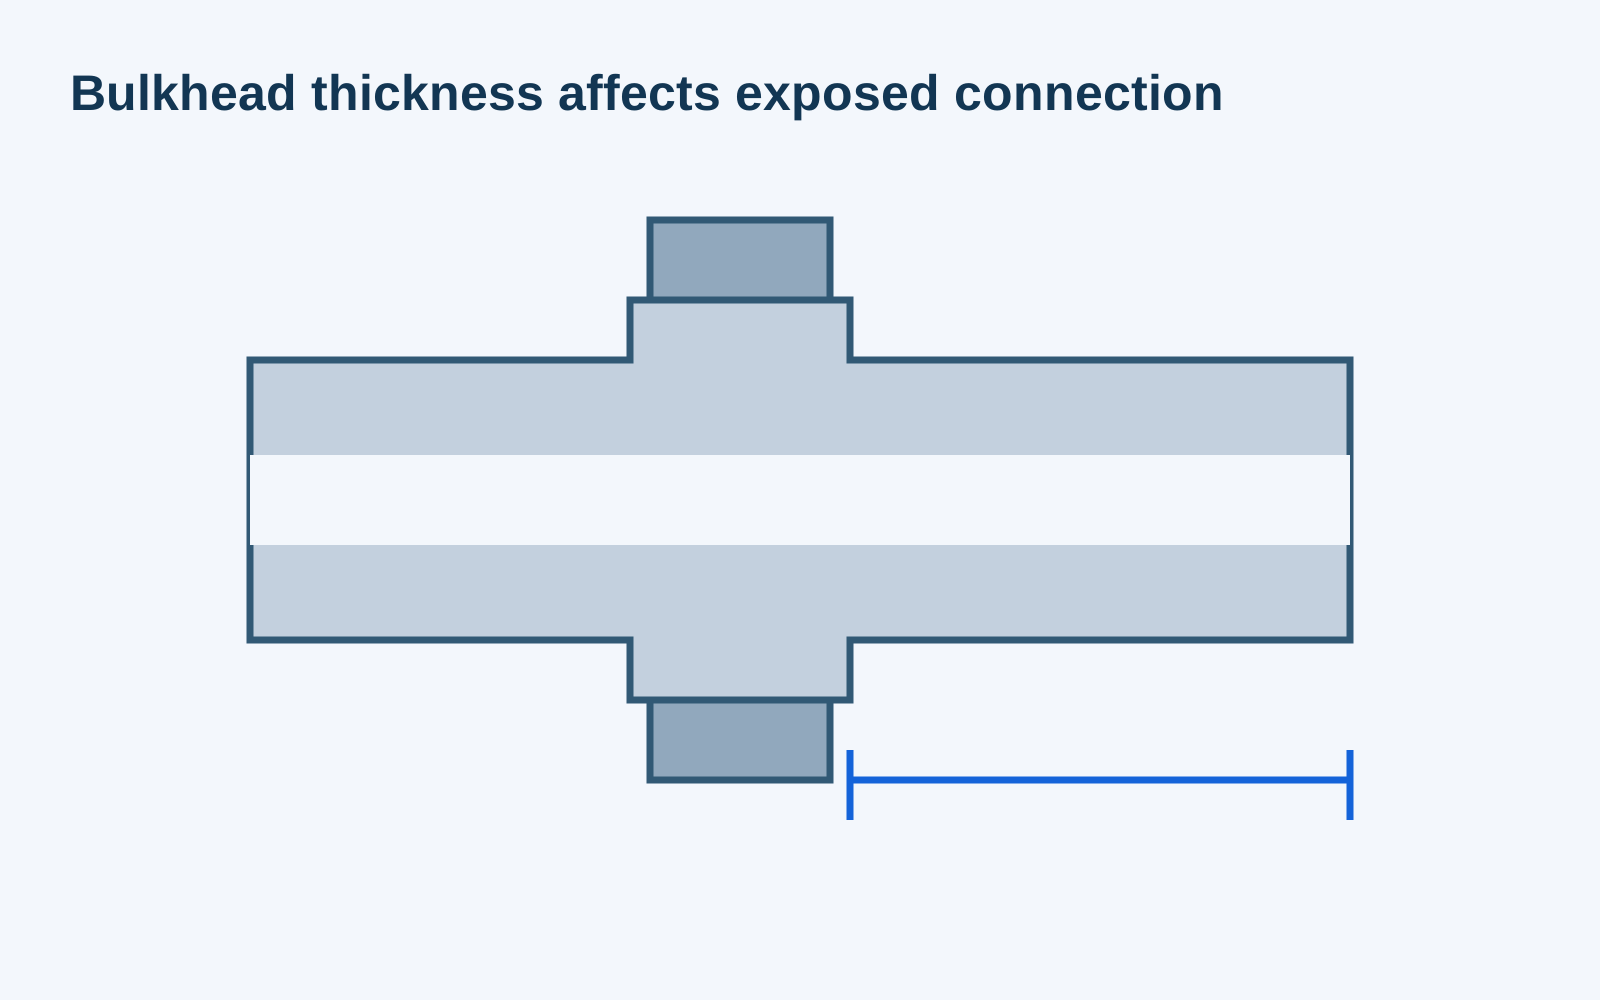
エルボーの両端は、取付後の所定の角度関係を満たす必要があります。バルクヘッド本体は、実際の支持スタックを貫通した際の所定の突出量を確保する必要があります。これらの取付後の関係は、図面に定義され、組立状態で検査されます。

対向端部が締結されている状態でも、レンチ面には工具が到達可能な空間が必要です。ショルダー、ロックナットまたは別途設けられた保持機能部は、他の部品を挟み込まずに座面に着座しなければなりません。これらのアクセス領域は、接続部品周辺の完成形状の一部です。
| 選定されたねじ | ピッチ | 含まれるねじ角 |
|---|---|---|
| 1/8 NPT | 27山/インチ | 60° |
| R1/8・ISO 7-1 | 28山/インチ | 55° |
| 1/4 NPT | 18山/インチ | 60° |
| R1/4・ISO 7-1 | 19山/インチ | 55° |
| 1/2 NPT | 14山/インチ | 60° |
| R1/2・ISO 7-1 | 14山/インチ | 55° |
Swagelok MS-13-77(pp. 22–23)。分数表記は公称管径であり、実測内径ではない。1/2インチにおけるピッチの一致は、ねじ形状の相互交換性を保証しない。これらは識別用参照資料であり、製造および検査は選定された規格および部品図面に基づいて行われる。

所定の部品軸を基準に、工具が届く内径部、段部、端部形状を加工します。もう一方の端部を別の段取りで加工する場合は、未仕上げの外周からもう一方の接触部の芯を出すのではなく、部品を移し替えた後も同じ基準を引き継ぐように位置決めします。
エルボーまたはクロスポートでは、内部交差部に加え可視の入口も生じる。切削およびバリ取りルートは、部品が閉じられるか組み立てられる前に、この隠れたエッジへのアクセスを確保する必要がある。局所的なエッジ処理により、指定されたシートおよび内径が維持される。
レンチ面、取付パッドおよびその他の堅牢な領域は、不規則形状の本体周囲での把持接触を提供できる。加工ルートは、これらの接触部を、繊細なシールランドから離して確保し、切断荷重に耐えるために薄いポート延長部に依存することを回避する。
シールランド上の傷は、外周六角部の工具痕とは異なる影響を及ぼす。当社は、指定された接触幾何形状および表面粗さを、周囲の外観仕上げ面と明確に区別して保持する。
含まれる塗装、マスキングおよび最終検査は、承認済み仕上げ定義に従います。堆積層形成前のねじが、自動的に同一の完成ねじとなるわけではありません。製造工程は、処理後の所要組立接触面を維持します。
緩んだバリおよび仕上げ残渣は、開放接続部内部には存在してはなりません。清掃および一時的保護は、合意された納入要件に従って実施され、通常の部品清掃を、検証済みシステム清浄度結果と見なしてはなりません。
部品および改訂番号のマークは、シート面、使用可能なねじ部、またはレンチ締め領域を損なうことなく、引き続き使用可能である場所に配置します。一時的保護は、運用中のアセンブリに残すことを意図した閉塞とは明確に区別されます。
パーカー社の鉄道車両用部品ガイドでは、水・油・空気の各用途および異なるフィッティング/カップリング系列が明確に区別されている。[3]
当社は、指定されたねじおよび関連シーリング形状を、それぞれ独立した特徴として検査します。エルボーのポート方向およびバルクヘッド本体のショルダー距離は、ねじゲージ検査結果の派生ではなく、部品の基準点(ダム)に紐づけられた追加的な測定結果です。
図面は、納入される本体の幾何形状を定義します。組立、漏れ、圧力または清浄度に関する任意の受諾要件は、見積書内に独自の範囲、方法および限界値が明記されており、満足のいく寸法報告書から推論されるものではありません。
部品記録は、材料、改訂番号、仕上げおよび合意済み受諾項目を関連付けます。鉄道プロジェクト要件は、サプライヤー資格および受入アセンブリにも適用される場合があります。これらの要件は、見積済み機械加工作業とともに明示的に維持されます。

初期部品は、受入機器における工具アクセス、突出長および対向端部のクリアランスを確立できます。この取付検査は、機器の運用性能の承認とは分離されています。
承認済みフィッティングは、特定の機器端部および対向接続部を接続します。いずれか一方の改訂番号は、保持されるハードウェアおよび納入時のアセンブリ状態を含め、フィッティング定義に引き続き紐づけられます。
異なる端部組み合わせを持つアダプターは、外観上ほぼ同一に見えることがあります。部品識別および個別の包装により、必要な端部が正しく一括管理され、設置者が目視で区別することを要求しません。
ねじ部、シーリング接触面および開放通路は、取扱中に適切な保護を施します。包装は、隣接する重い部品が露出端部に衝突したり、ボア内に異物を押し込んだりすることを防止します。
アクセス可能な旋盤加工用棒材を活用すれば、不要な素材の下準備を回避できます。オフセットポート、深部内面接触部、および追加の取付作業は、依然として工程を増やします。複数個の注文数量では、プログラミングおよび治具の準備がより多くの部品に分散されますが、部品単位の仕上げおよび合意済み受入基準は変わりません。
| 含める | 必須詳細 |
|---|---|
| 完成品フィッティング | 図面/改訂番号、材料/状態、数量および単位 |
| 両端の接続部 | 端部接続の参照情報、ねじ呼び寸法、シール形状および相手側部品 |
| 装着済み本体 | ポート方向、支持スタック、レンチアクセス、仕上げおよび供給状態 |
| プロジェクト受入 | 寸法記録、サプライヤー/プロジェクト要件、および別途含める試験項目 |
機密ファイルの安全な転送方法について合意してください。
サンプルはアクセス可能な幾何形状を把握する上で有用ですが、摩耗や損傷したねじ部は本来の接続意図を曖昧にします。当社では、その再現に先立ち、元の相手側接触部の正式承認済み定義が必要です。摩耗した外形のみを模倣すると、欠陥も新たなフィッティングに継承されてしまいます。図面または承認済み公称インターフェースにより、この差異は解消されます。
本体はその製品の一部にすぎません。ロック機構、バルブ、シールおよび相手側半分が、カップリングの接続および離脱方法を決定します。当社の部品見積もりでは、個別の本体および明示的に含まれる組立作業をそれぞれ明記しています。
いいえ。ISOの公開概要では、サプライチェーン全体にわたる鉄道関連品質マネジメントシステムの組織的要件が規定されています。これは、特定のフィッティングの適合性あるいはその受入設備の承認という問いとは異なるものです。プロジェクトでは、必要なサプライヤー証拠および製品受入基準が明示されています。
その場合、新しい使用条件における接続全体を再検討する必要があります。選択された金属はその要素の一つにすぎず、保持されるシール、相手側接続方式、温度および流体によって適合性が変化します。パーカー社では、鉄道用途における水・油・空気の各アプリケーションを別々にリストアップしています。寸法が一致するからといって、組立済み接続をそれら間で移設することを許可するものではありません。
いいえ。適切な棒材または既存の承認済み素材(ブランク)を、少量かつアクセス可能なフィッティングの出発点として実用的に活用できます。成形済みプレフォームを用いることで他の幾何形状に対する反復削り取り量を削減できる場合もありますが、それ自体の準備作業も発生します。当社では、すべてのスペア部品に専用成形工具が必要であると一概に仮定せず、実際の部品および数量に基づいてこれらの手法を比較検討します。
改訂後の設置が承認された場合にのみ可能です。追加の長さは、接続されるチューブ、ホース、または計器の位置もずらし、その支持部からの突出量を変化させます。これにより、近接するクリアランス、支持構造、または取り外しに必要なスペースが変化する可能性があります。両端の接続部が変更されないままでも、完全な設置状態全体がこの延長を許容する必要があります。
フィッティングの図面および双方の対向接続仕様(材質、数量、鉄道プロジェクト要件を含む)をお送りください。当社では、機械加工済み本体、納入時の仕上げ、および含まれる受入検査についてお見積りいたします。
ねじ識別、完全な端部接続、鉄道用途ファミリー、品質管理システムの適用範囲に関する情報源。
当社では、本サイトの利用状況を把握するためGoogle Analyticsを使用しています。分析用クッキーは、お客様が同意した場合にのみ設定されます。 プライバシーポリシー
