Korpusy połączeń kolejowych oraz niestandardowe adaptery
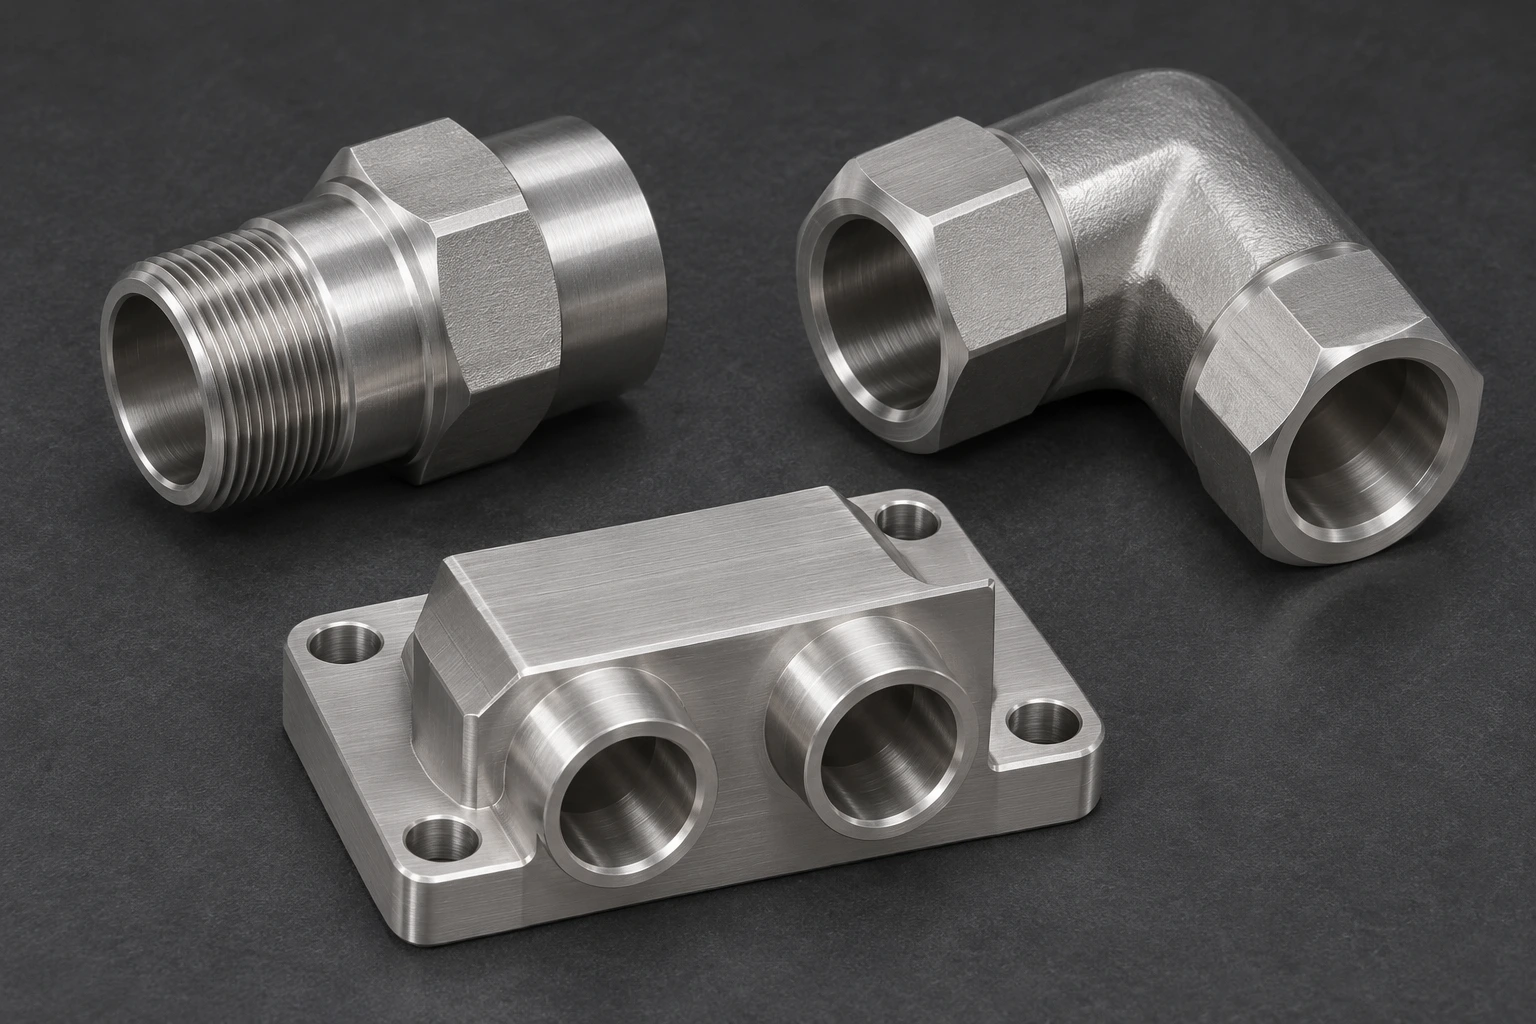
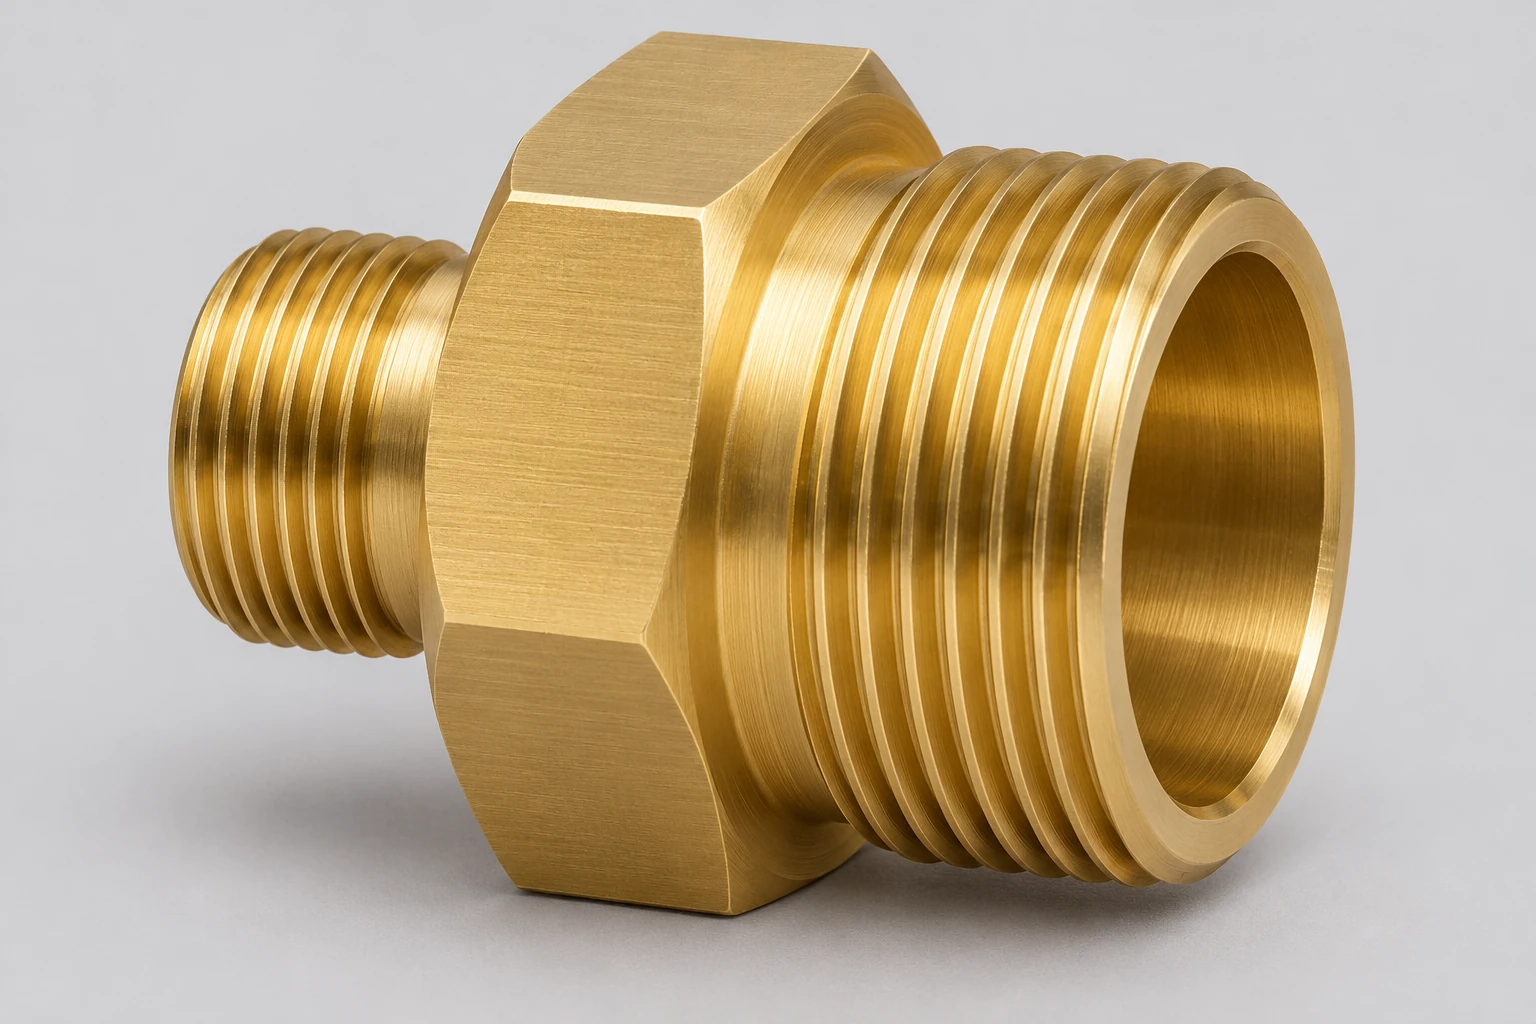
Adaptery proste
Dwa różne interfejsy sprzętu mogą zostać połączone za pomocą krótkiego, wykonanego metodą obróbki skrawaniem adaptera. Toczymy połączone otwory, cechy końcowe oraz powierzchnię do dokręcania wokół wymaganego osi połączenia. Każdy koniec zachowuje własną definicję uszczelnienia.
Korpusy łuków
Łuk zmienia kierunek dostępnej przewodzącej ścieżki. Wykonany metodą obróbki skrawaniem korpus określa wzajemne położenie dwóch portów względem orientacji montażowej, pozostawiając wymaganą ilość materiału wokół zewnętrznego narożnika oraz korzeni portów.
Adaptery przez przegrody
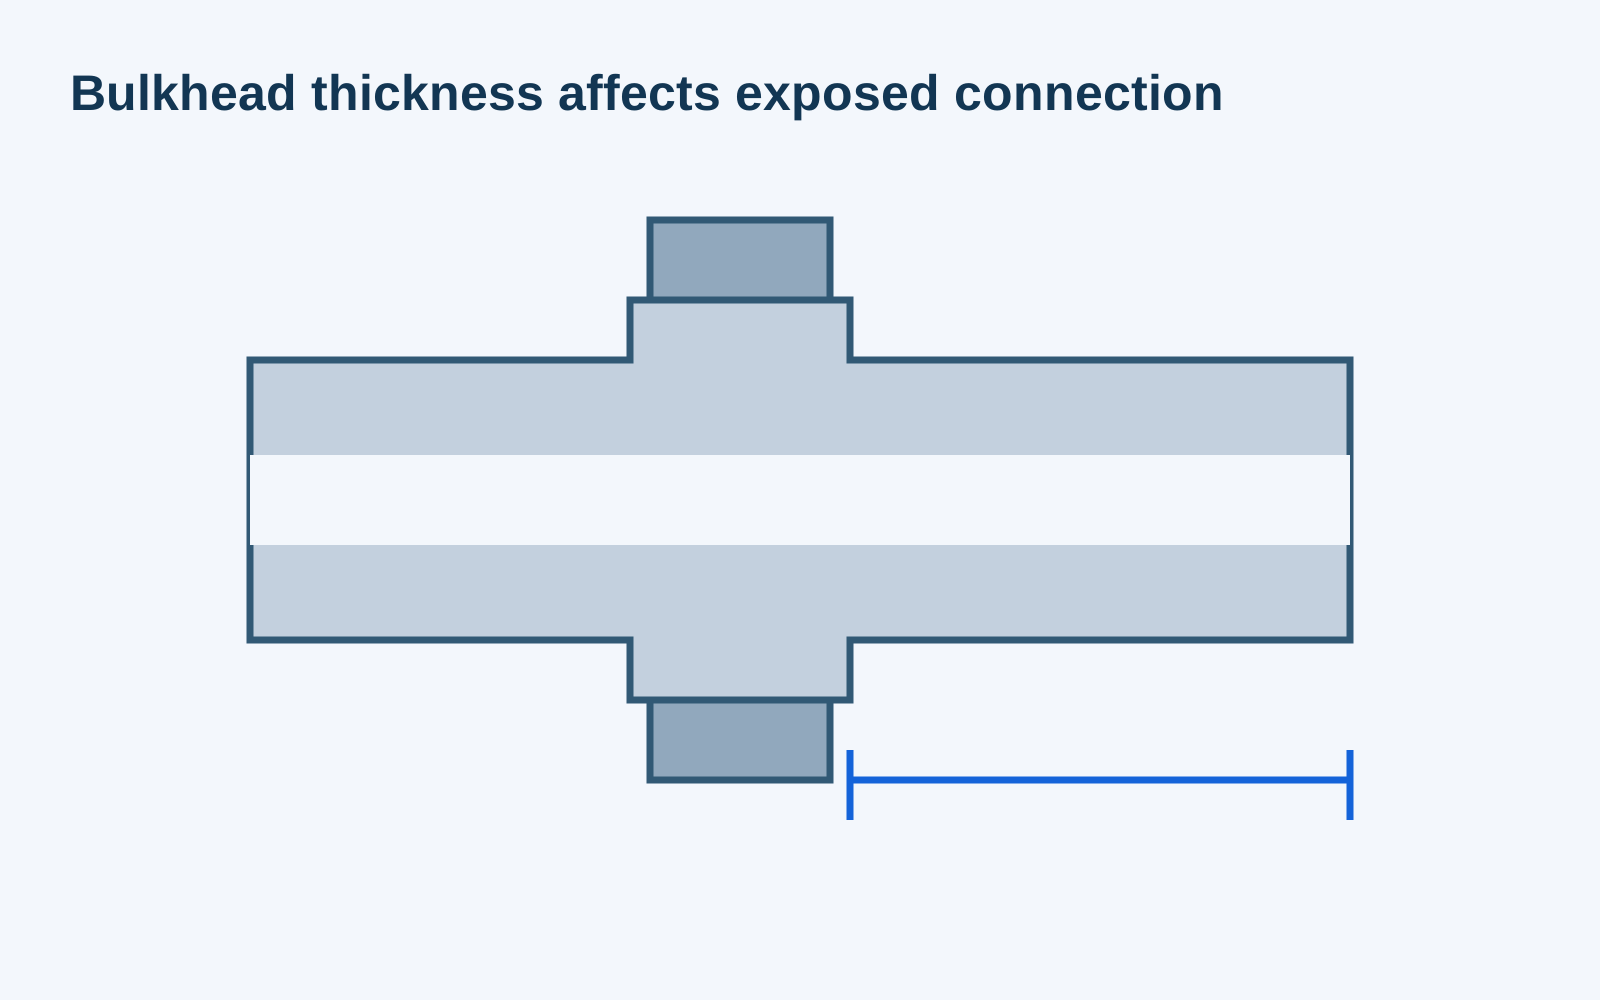
Plecionka i gwint zabezpieczający lokalizują połączenie przez panel lub wspornik. Zmontowany zestaw obejmuje ten panel oraz jego elementy mocujące, przy czym funkcjonalne połączenie wystaje po każdej stronie.
Korpusy montażowe z portami
Mały korpus może łączyć połączenie z lokalnym zamocowaniem sprzętu. Powierzchnia mocująca lokalizuje otwór w module odbiorczym. Obszerniejsze wnęki zaworowe oraz wewnętrzne sieci dystrybucyjne należą do osobnego zakresu naszych bloków kolektorowych.
Korpusy zamykające i korki
Zamknięty korpus kończy określone połączenie. Jego gwint zabezpiecza komponent; wybrana uszczelka gwintowa, powierzchniowa lub oddzielna uszczelka kontaktowa zamyka otwór. Kapsel transportowy i zamontowana zatyczka pełnią różne role.
Adaptery interfejsów pomiarowych
Korpus połączenia łączy urządzenie pomiarowe lub kontrolne z określonym portem sprzętu. Zachowujemy połączenie po stronie urządzenia oraz jego otoczenie wstawcze niezależnie od cech montażowych lub uszczelniających po stronie sprzętu.
Korpusy złączek
Korpus złączki łączy wybrane końce współpracujące, podczas gdy określona konstrukcja zabezpieczająca zapewnia ich wzajemne stykanie się. Obróbka skrawaniem korpusu nie wybiera nakrętek, pierścieni uszczelniających ani uszczelek współpracy w imieniu projektanta systemu połączeniowego.
Kołnierze zabezpieczające
Kołnierz lub nakrętka utrzymuje wybrany korpus części przy powierzchni odniesienia montażowej. Jego gwint, powierzchnia oporowa oraz obszar dostępu narzędziowego są przeznaczone wyłącznie do zadania zabezpieczania, a nie stanowią przypadkowego kontaktu uszczelniającego.
Brak pasujących form części. Zresetuj filtry lub omów swój rysunek.
8 form częściWyceniamy niestandardowe części połączeń wykonane metodą obróbki skrawaniem dla urządzeń kolejowych zgodnie z rysunkiem. Toczenie, frezowanie, wiercenie oraz lokalna obróbka wykończeniowa kończą realizację umownego, luźnego elementu. Standardowe elementy mocujące kolejowe, zaciski torowe, gotowe sprzęgła szybkozłączone oraz projektowanie układów hamulcowych pojazdów to osobne produkty lub zakresy inżynierskie.
Fitting narażony na korozję może wymagać zastosowania określonej marki stali nierdzewnej. Wybrany stop, stan surowca oraz materiały współpracujące są częścią definicji połączenia, a ich zgodność ocenia się w odniesieniu do rzeczywistego medium i procesu montażu.
Stal może zostać wybrana dla gotowego połączenia mechanicznego oraz dla przyjętej ścieżki obróbki powierzchniowej. Właściwy gwint, powierzchnia uszczelniająca i widoczna część zewnętrzna wymagają różnych rodzajów wykończenia. Uwzględniamy stan dostarczonego powłokowego w końcowych wymiarach.
Półfabrykaty nieżelazne i istniejące kształtowniki
Zatwierdzona specyfikacja mosiądzu lub aluminium może zapewnić alternatywną ścieżkę wykonania komponentu. Pręt okrągły lub sześciokątny nadaje się do łatwo toczeniu form dostępnych; dostarczony kształtowany półfabrykat może ograniczyć objętość skrawania wokół przesuniętego korpusu. Żadna z tych form wyjściowych nie określa klasy wytrzymałościowej gotowego połączenia.
Końce połączenia, powierzchnie uszczelniające i orientacja po zamontowaniu
Gwint i pełny koniec połączenia
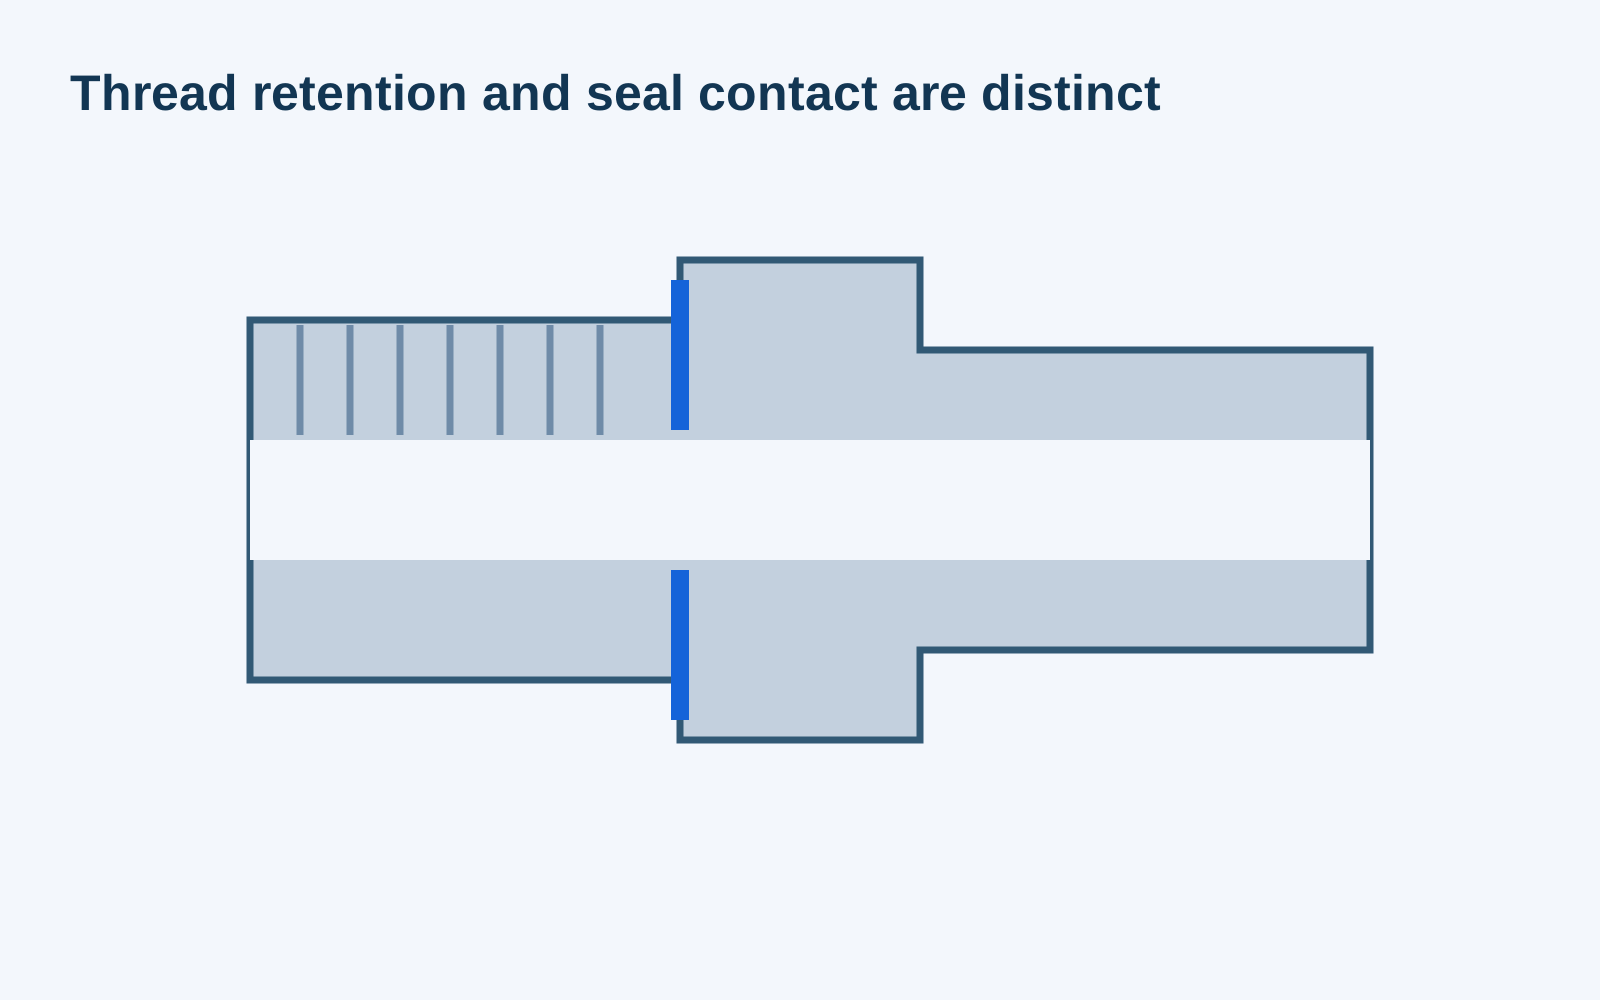
Standard gwintu określa jego kształt; definicja końcówki połączenia identyfikuje również geometrię uszczelnienia. Przewodnik identyfikacyjny Swagelok rozróżnia te dwa odniesienia. Zachowujemy określone gniazdo, powierzchnię oporową lub obudowę uszczelnienia wraz z gwintem, zamiast dobierać połączenie wyłącznie na podstawie średnicy gwintowanej.[2]
Kierunek łuku i wystającą część korpusu przez przegrodę
Oba końce łuku muszą zachować wymagane względne położenie kątowe po zamontowaniu. Korpus przegrody musi mieć zaplanowaną długość wystania przez rzeczywistą warstwę nośną. Obie te zależności montażowe są zdefiniowane na rysunku i sprawdzane jako warunki zmontowanego zespołu.
Przestrzeń potrzebna do montażu i utrzymania korpusu
Powierzchnie klucza wymagają dostępu narzędzi przy założonym końcu współpracującym. Barka, nakrętka blokująca lub osobny element utrzymujący muszą osiągnąć pełne osadzenie bez zakleszczenia innego komponentu. Te obszary dostępu są częścią końcowej geometrii wokół połączenia.
Wybrane odniesienia do identyfikacji gwintów rurowych
Przykłady nominalnych gwintów rur stożkowych
Wybrany gwint
Skok gwintu
Kąt między bokami gwintu
1/8 NPT
27 gwintów/cal
60°
R1/8 · ISO 7-1
28 gwintów na cal
55°
1/4 NPT
18 gwintów na cal
60°
R1/4 · ISO 7-1
19 gwintów na cal
55°
1/2 NPT
14 gwintów na cal
60°
R1/2 · ISO 7-1
14 gwintów na cal
55°
Swagelok MS-13-77, strony 22–23. Ułamki oznaczają nominalne średnice rur, a nie zmierzone średnice wewnętrzne. Zgodność skoku gwintu przy średnicy 1/2 cala nie czyni kształtów gwintów wzajemnie zamienialnymi. To odniesienia identyfikacyjne; do produkcji i kontroli obowiązują wybrane normy oraz rysunek wykonawczy komponentu.
Obróbka skrawaniem korpusu wokół jego cech połączeniowych
Geometria końców połączeniowych, lokalny dostęp do przewodów oraz wytrzymałych obszarów chwytania
Gniazda na obu końcach i cechy współosiowe
Obrabiamy dostępne otwory wewnętrzne, powierzchnie czołowe i cechy końcowe wzdłuż zdefiniowanej osi komponentu. Gdy drugi koniec wymaga kolejnego ustawienia, tor lokalizacji przenosi tę odniesienie przez przełożenie, zamiast centrować drugi punkt styku względem niedoskonałej powierzchni zewnętrznej.
Krawędzie przecinających się przewodów
Łokieć lub krzyżowy przewód pozostawia zarówno wewnętrzną krawędź przecięcia, jak i widoczną powierzchnię wejściową. Tor frezowania i usuwania ostrza potrzebuje dostępu do tej ukrytej krawędzi przed zamknięciem lub zmontowaniem komponentu. Lokalna obróbka krawędzi zachowuje określoną powierzchnię uszczelniającą i otwór wewnętrzny.
Chwytanie korpusu przesuniętego połączenia
Płaszczyzny klucza, podkładki montażowe oraz inne wytrzymałych obszary mogą zapewnić kontakt chwytania wokół nieregularnego korpusu. Tor obróbki zachowuje te obszary wolne od delikatnej powierzchni uszczelniającej i unika oparcia się na cienkim przedłużeniu przewodu do przenoszenia obciążenia skrawania.
Gotowe gwinty, powierzchnie uszczelniające i otwarte połączenia
Zachowaj roboczą powierzchnię kontaktu uszczelniającego
Rysa na powierzchni uszczelniającej ma inny skutek niż ślad narzędzia na zewnętrznym graniaku. Zachowujemy określoną geometrię i chropowatość powierzchni kontaktowej, oddzielając ją od otaczającej powierzchni estetycznej.
Akceptuj stan powłoki po dostawie
W skład usługi wchodzą powłoka, maskowanie oraz końcowe kontrole zgodnie z zatwierdzoną definicją jakości powierzchni. Gwint zaakceptowany przed nałożeniem warstwy powłokowej nie jest automatycznie tym samym gotowym gwintem; tor technologiczny zapewnia zachowanie wymaganej powierzchni kontaktowej do montażu po obróbce powłokowej.
Wyczyść i zabezpiecz przewód
Luźne ostrza i pozostałości po obróbce nie mogą znajdować się wewnątrz otwartego połączenia. Czyszczenie i tymczasowa ochrona są wykonywane zgodnie z uzgodnionymi wymaganiami dostawy, bez traktowania zwykłego czyszczenia komponentu jako wyniku zweryfikowanej czystości systemowej.
Umieść oznaczenie identyfikacyjne z dala od obszarów styku
Oznaczenia części i wersji powinny znajdować się w miejscach, gdzie pozostają użyteczne bez uszkodzenia powierzchni uszczelniającej, gwintu użytkowalnego lub obszaru do dokręcania kluczem. Tymczasowa ochrona musi być wyraźnie odróżnialna od zamknięcia przeznaczonego do pozostania w zmontowanym układzie eksploatacyjnym.
Przewodnik komponentów dla pojazdów kolejowych firmy Parker rozróżnia zastosowania wody, oleju i powietrza oraz różne rodziny elementów łącznych lub sprzęgł.[3]
Akceptacja luźnego kołnierza oraz jego zakresu projektowego
Rekordy gwintu, powierzchni uszczelniającej i orientacji
Sprawdzamy określony gwint oraz powiązaną geometrię powierzchni uszczelniającej jako osobne cechy. Kierunek otworu łokcia oraz odległość barku korpusu przegrody to dodatkowe wyniki związane z punktami odniesienia komponentu, a nie konsekwencje pomiaru za pomocą wzorca gwintu.
Akceptacja wymiarowa i funkcjonalna
Rysunek definiuje geometrię dostarczanego korpusu. Każda wymagana akceptacja montażu, szczelności, ciśnienia lub czystości ma własny zakres, metodę i granice określone w wycenie; nie wynika ona automatycznie z pozytywnego raportu wymiarowego.
Identyfikacja części oraz wymagania projektu kolejowego
Rekord komponentu łączy materiał, wersję, wykończenie oraz uzgodnioną akceptację. Wymagania projektu kolejowego mogą również regulować kwalifikację dostawcy oraz zmontowany układ odbiorczy. Te wymagania pozostają wyraźnie sformułowane obok oferowanej obróbki skrawaniem.
Oddzielne sprawdzanie końców gwintowanych, powierzchni uszczelniających oraz kierunku montażu
Od próbnej części do zidentyfikowanych elementów zamiennych
Sprawdź zamontowane połączenie
Początkowy komponent może ustalić dostęp narzędzi, wystającą długość oraz luz na końcu dopasowującym w wyposażeniu odbiorczym. Ta kontrola montażu jest oddzielona od wydania sprzętu do eksploatacji.
Zatwierdź sparowane interfejsy
Zatwierdzony kołnierz łączy konkretny koniec urządzenia i odpowiadające mu połączenie. Każda zmiana wersji po jednej lub drugiej stronie pozostaje powiązana z definicją kołnierza, w tym z ewentualnymi zachowanymi elementami mocującymi oraz stanem dostarczonego zestawu.
Trzymaj podobne warianty wyraźnie oddzielone
Adaptery z różnymi kombinacjami końcówek mogą wyglądać niemal identycznie. Identyfikacja części oraz oddzielne opakowanie zapewniają, że wymagane końcówki pozostają razem, zamiast nakładać na montażystę konieczność ich odróżniania gołym okiem.
Chron przedmioty przez cały czas transportu
Gwinty, powierzchnie uszczelniające oraz otwarte przewody są odpowiednio chronione podczas manipulacji. Opakowanie zapobiega uderzeniu ciężkiego sąsiedniego komponentu w wystający koniec lub wtłoczeniu zanieczyszczeń do wnętrza otworu.
Przygotowanie, dostęp i ilość
Dostępny materiał toczeniowy może pozwolić uniknąć niepotrzebnego przygotowania półfabrykatu. Przesunięte otwory, głębokie wewnętrzne powierzchnie styku oraz dodatkowe ustawienia nadal generują dodatkową pracę. Powtarzające się zamówienia rozprowadzają koszty programowania i przygotowania przyrządów po większej liczbie komponentów, podczas gdy wykończenie i uzgodniona akceptacja na pojedynczą część pozostają niezmienione.
Twoja lista zapytań dotyczących części frezowanych
0 linii części w Twoim zapytaniu
Nazwa / numer częściMateriał / dokładny stopRewizjaWielkość
Wybierz powyżej część frezowaną lub dodaj linię dla własnego rysunku. Rozwiń każdą linię, aby dodać wymagania dotyczące kieszeni, otworów i baz pomiarowych.
Tematy przeglądu rysunkuNie wybrano tematów do przeglądu.
Ta lista porządkuje Twoje zapytanie. Cena, dostępność oraz zatwierdzona specyfikacja produkcyjna zostaną przesłane do Ciebie w formie pisemnej wyceny przez naszych inżynierów. Pozycje pozostają na tej stronie, chyba że pobierzesz je lub prześlesz do skonfigurowanego punktu końcowego wyceny.
Pytania dotyczące niestandardowych elementów łącznikowych do zastosowań kolejowych
Czy zużyty wzorzec elementu łącznikowego można bezpośrednio skopiować na nową część?
Wzorzec może ustalić dostępne geometrie, lecz zużycie lub uszkodzone gwinty mogą utrudniać identyfikację zamierzonego połączenia. Przed jego odtworzeniem potrzebujemy zaakceptowanej definicji pierwotnych powierzchni współpracy. Same dopasowanie zużytego zarysu może przenieść jego wady do nowego elementu łącznikowego; rysunek lub zatwierdzona nominalna powierzchnia współpracy rozstrzyga tę różnicę.
Czy niestandardowo obrabiany korpus może zastąpić własny układ szybkiego odłączania?
Korpus stanowi jedynie część tego produktu. Mechanizm blokujący, zawory, uszczelki oraz druga połowa połączenia decydują o sposobie łączenia i rozłączania sprzężenia. W naszej wycenie komponentu wyraźnie określony jest luźny korpus oraz wszelkie wyraźnie uwzględnione prace montażowe.
Czy norma ISO 22163 określa akceptację indywidualnego elementu łącznikowego?
Nie. Publiczny streszczenie normy ISO opisuje wymagania dla systemu zarządzania jakością w organizacjach działających w sektorze kolejowym w całym łańcuchu dostaw. Jest to pytanie inne niż zgodność konkretnego elementu łącznikowego lub akceptacja sprzętu odbiorczego. Projekt określa wymagane dowody od dostawcy oraz procedury akceptacji produktu.
Czy ten sam element łącznikowy można przenieść z linii pneumatycznej do obwodu chłodzenia?
Wymaga to przeglądu całego połączenia w kontekście nowego zastosowania. Wybrany metal to tylko jeden z czynników: zachowane uszczelki, system współpracy, temperatura oraz rodzaj medium mogą zmienić kryteria przydatności. Parker oddzielnie wymienia zastosowania kolejowe dla wody, oleju i powietrza. Zgodność wymiarowa nie uprawnia do przenoszenia zmontowanego połączenia między tymi zastosowaniami.
Czy mała partia zapasowych elementów zawsze wymaga nowej matrycy kuźniczej?
Nie. Dla małej, łatwo dostępnej części łącznikowej praktyczną ścieżką wyjściową może być odpowiedni pręt lub dostępny, zatwierdzony półwytwór. Preformowany półwytwór może ograniczyć wielokrotne usuwanie materiału przy innych kształtach, lecz wiąże się z własnym przygotowaniem. Porównujemy te ścieżki dla rzeczywistego komponentu i ilości, zamiast zakładać, że każda część zapasowa wymaga dedykowanego narzędzi do kształtowania.
Czy dłuższy adapter można użyć wyłącznie w celu zapewnienia większej przestrzeni dla klucza?
Tylko w przypadku akceptacji zmienionej instalacji. Dodatkowa długość przesuwa również połączoną rurę, wąż lub urządzenie pomiarowe, zmieniając ich wystającą długość względem podpory. Może to wpływać na wolną przestrzeń w pobliżu, sposób mocowania lub miejsce potrzebne do demontażu. Cała zainstalowana konfiguracja musi umożliwiać tę przedłużoną wersję, nawet jeśli oba końce połączenia pozostają bez zmian.
WSPARCIE PROJEKTOWE
Omów swoje niestandardowe elementy łącznikowe do zastosowań kolejowych
Wyślij rysunek elementu łącznikowego oraz definicje obu połączeń współpracujących razem z materiałem, ilością i wymaganiami projektu kolejowego. Wycenimy obrabiany korpus, wykończenie dostarczonej części oraz uwzględnione akceptacje.
Źródła identyfikacji gwintów, kompletnych połączeń końcowych, rodzin zastosowań kolejowych oraz zakresu systemu zarządzania jakością.
Swagelok — Przewodnik identyfikacyjny gwintów i końcówek połączeń, MS-13-77, wydanie HRozróżnienie między gwintem a końcówką połączenia oraz odniesienia do wybranego kształtu gwintu stożkowego i skoku, strony 5 oraz 22–23.
Sekcje referencyjne końcówek połączeń SwagelokOddzielne powierzchnie uszczelniające i geometria połączenia; pasujący gwint nie stanowi pełnej specyfikacji końcówki połączenia.
Parker — Komponenty i rozwiązania systemowe dla zastosowań w pojazdach kolejowych, BUL-4185-UKZastosowania wody, oleju i powietrza oraz odrębne rodziny połączeń.
ISO 22163:2023 — System zarządzania jakością w przemyśle kolejowymPubliczny streszczenie opisuje wymagania organizacyjne dotyczące zarządzania jakością w całym łańcuchu dostaw dla przemysłu kolejowego; nie jest to certyfikat zatwierdzający produkt.
VETCNC — Obróbka skrawaniem CNC elementów kolejowych i niestandardowe bloki kolektorowePowiązane zakresy obejmujące wspólne elementy mechaniczne oraz złożone wewnętrzne sieci pozostają na istniejących stronach.
Używamy Google Analytics, aby zrozumieć, jak korzysta się z tej witryny. Pliki cookie analityczne są zapisywane wyłącznie za Twoją zgodą. Polityka prywatności