
På denna sida
En CNC-maskin kan återvända till nästan samma position vid varje försök och ändå missa det kommanderade målet. Upprepbarhet beskriver konsekvensen i dessa återgångar; positionsnoggrannhet avser hur väl de överensstämmer med målet. Färdigdelens noggrannhet ställer en ytterligare fråga: har bearbetningsprocessen producerat de krävda egenskaperna i den specificerade tillståndet?
Dessa skillnader är viktiga när en maskinbroschyr eller leverantörsförslag använder ordet “precision”. Ett litet positionsvärde är användbar bevisning om en definierad provning, men det utgör inte en toleransgaranti för varje enskild del.
Noggrannhet, upprepbarhet och upplösning beskriver olika saker
| Term | Frågan den besvarar | Vad den inte fastställer |
|---|---|---|
| Positioneringsnoggrannhet | Hur nära överensstämmer den uppmätta positionen med den kommanderade positionen? | Noggrannheten för varje bearbetad geometri |
| Positioneringsupprepbarhet | Hur konsekvent återvänder axeln under upprepad drift? | Överensstämmelse med målpositionen |
| Upplösning | Vilken är den minsta representerade, kommanderade eller upptäckta inkrementen? | Verklig rörelgenauhet vid det aktuella inkrementet |
För upplösning identifiera vilken del av systemet som beskrivs: ett kommandoinkrement, en kodarsignal eller en skärmdisplay. Ytterligare decimaler eliminerar inte mekanisk fel. CNC-styrningen och maskinrörelsens guidning förklarar var kommandon och positionsåterkoppling kommer in i systemet.
En användbar jämförelse behåller därför den uppmätta storheten och testvillkoren. «Precision: 0.005 mm,» utan dessa detaljer lämnar läsaren utan möjlighet att avgöra om talet avser positionering, upprepbarhet, mätupplösning eller en specifik färdig bearbetad egenskap.
Tätt grupperade mätvärden kan fortfarande avvika från målvärdet
Överväg ett förenklat undervisningsexempel. En axel får kommandot att flytta till 100.000 mm tre gånger, alltid med samma infartssikt. Oberoende mätningar ger 100.008, 100.009 och 100.010 mm. Mätosäkerheten antas vara försumbar endast för detta exempel.
- Medelvärdet av de uppmätta positionerna är 100.009 mm: 0.009 mm, eller 9 µm, över målvärdet.
- Den observerade variationsbredden är 0.002 mm, eller 2 µm: det största värdet minus det minsta.
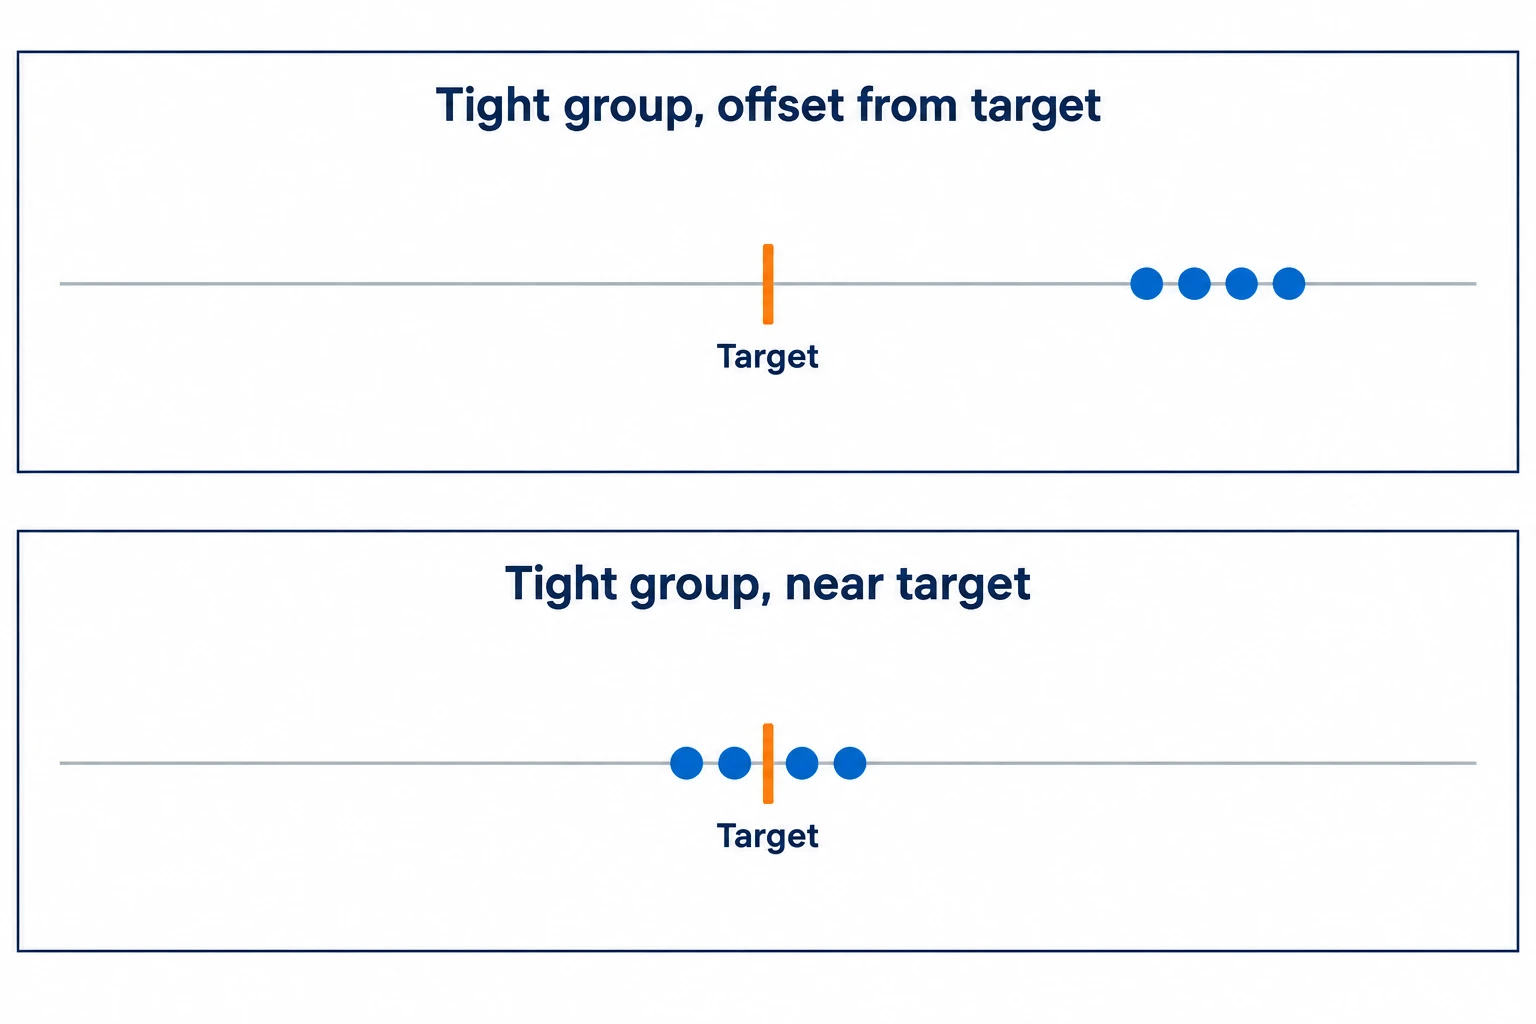
Den lilla mätomfattningen avbryter inte offset. Heller är denna tre-mätningar-omfattning inte ett ISO-upprepbarhetsresultat eller en maskinövergripande noggrannhetsklassning. En standardiserad utvärdering specificerar provtagning, positioner, närmanderiktningar och beräkningar utöver detta exempel.
Ett upprepet fel kan vara lämpligt för kompensering så snart dess orsak och beteende är fastställda. Att subtrahera en enda offset kan inte korrigera alla fel över hela rörelseområdet, temperaturområdet och driftförhållandena.
Läs testomfattningen innan du jämför siffror
ISO 230-2:2014 behandlar noggrannhet och upprepbarhet vid positionering genom direkta mätningar av enskilda verktygsmaskinaxlar. Dess offentliga omfattning inkluderar linjära och roterande axlar samt upprepade mätningar vid varje position. Det är en metod för att utvärdera rörelse, inte en generell tolerans för färdiga delar.
Behåll axeln, rörelseomfånget, närmanderiktningen, termiska förhållandena, kompenseringsläget och den rapporterade parametern. Ett resultat som erhållits vid närmande från en riktning får inte ersätta ett bidirektionellt resultat. Ett kort testat omfång lämnar också prestandan på andra ställen olösad.
För precision CNC bearbetning ska rapporten kopplas till de funktioner som tillverkas. Ett axelpositioneringsresultat, en cirkulär interpolationsprovning och ett mätt hål besvarar olika frågor. Jämför likvärdiga kvantiteter innan du avgör vilken bevisning som stödjer arbetet.
Skärande kant och arbetsstycke bestämmer resultatet för delen
Ytan formas av den relativa positionen mellan skärande kant och arbetsstycke. NIST:s Some Guidelines for Implementing Error Compensation on Machine Tools förklarar hur geometriska fel och termiska förändringar påverkar detta förhållande. Tillväxt hos verktyg och spindel kan till exempel vara av betydelse även om en axelpositionsläsning verkar stabil.

Skärning introducerar ytterligare inflytanden. Verktygsslitage och runout förändrar det arbetande skärsnittet. Skärbelastningar och spänning kan deformera verktyget, fixturen eller delen; frigörande kan förändra det uppmätta resultatet. Ett maskinpositioneringstest återger inte varje kombination av dessa effekter.
Definiera den kritiska egenskapen och dess levererade tillstånd, välj sedan lämpliga processkontroller och inspektion. En borrningsdiameter och dess position i förhållande till en referensyta kräver olika utvärderingar. Inkludera dessa krav och de krävda dokumentationsuppgifterna i RFQ:n för bearbetning, så att bevisen avser komponenten snarare än endast maskinmodellen.
Vanliga frågor
Är precision detsamma som upprepbarhet?
I mätterminologi avser precision överensstämmelse mellan upprepade resultat under angivna villkor; upprepbarhet är precision utvärderad under upprepbarhetsvillkor. I en maskinannonsering kan termen “precision” vara mindre specifik. Begär istället det faktiska parametervärdet och mätmetoden i stället för att anta den avsedda betydelsen.
Betyder bättre upprepbarhet alltid en bättre komponent?
Nej. Konsekvent rörelse kan fortfarande ha ett felaktigt läge, och verktyg, uppspänning eller efterbearbetning kan dominera felet för en geometrisk egenskap. Utvärdera upprepbarhet tillsammans med målens överensstämmelse och bevis från den relevanta produktionsprocessen.
Kan en framgångsrik maskinkalibrering ersätta komponentinspektion?
Nr. Kalibrering karakteriserar de maskinmässiga kvantiteterna som testats. Den fastställer inte varje färdig detaljs, material eller behandlingskrav. Inspektionsomfånget måste fortfarande omfatta delens godkännandekriterier.
Tekniska referenser
Alexander Slocum, MIT OpenCourseWare, Precision Machine Design: Fundamental Principles, avsnitt om noggrannhet, upprepbarhet, upplösning och strukturella slingor. NISTIR 5236 (1993), Some Guidelines for Implementing Error Compensation on Machine Tools, inledning och maskinfelmodell. ISO 230-2:2014, offentlig omfattning. Renishaw, Advanced Laser Tool Setters for CNC Machines, effekter av verktygsslitage och runout. BIPM/JCGM, International Vocabulary of Metrology, terminologi för precision och upprepbarhet.



