
Auf dieser Seite
Eine CNC-Maschine kann bei jedem Versuch nahezu dieselbe Position wieder anfahren – und trotzdem das vorgegebene Ziel verfehlen. Die Wiederholgenauigkeit beschreibt die Konsistenz dieser Anfahrungen; die Positioniergenauigkeit bezieht sich auf deren Übereinstimmung mit dem Sollwert. Die Genauigkeit des fertigen Teils stellt eine weitere Frage: Hat der Zerspanungsprozess die geforderten Merkmale unter den spezifizierten Bedingungen erzeugt?
Diese Unterscheidungen sind entscheidend, wenn in einer Maschinenbroschüre oder einem Lieferantenangebot das Wort „Präzision“ verwendet wird. Eine kleine Positionierzahl ist ein aussagekräftiger Hinweis auf einen definierten Prüfvorgang, stellt jedoch keine Garantie für die Einhaltung einer Toleranz bei jedem gefertigten Teil dar.
Genauigkeit, Wiederholgenauigkeit und Auflösung beschreiben unterschiedliche Dinge
| Begriff | Welche Frage beantwortet er? | Was stellt er nicht sicher? |
|---|---|---|
| Positioniergenauigkeit | Wie genau stimmt die gemessene Position mit der vorgegebenen Position überein? | Genauigkeit jedes bearbeiteten Merkmals |
| Positionierwiederholgenauigkeit | Wie konsistent kehrt die Achse unter wiederholten Bedingungen zurück? | Vereinbarung mit dem Zielobjekt |
| Auflösung | Was ist die kleinste dargestellte, vorgegebene oder erfasste Inkrementgröße? | Tatsächliche Bewegungsgenauigkeit bei diesem Inkrement |
Zur Klärung ist zu bestimmen, welcher Teil des Systems beschrieben wird: ein Befehlsschritt, ein Encoder-Signal oder eine Bildschirmanzeige. Zusätzliche Dezimalstellen beseitigen keinen mechanischen Fehler. Die CNC-Steuerung und die Maschinenbewegungs-Anleitung erläutern, an welchen Stellen Befehle und Positions-Rückmeldung in das System eingespeist werden.
Ein aussagekräftiger Vergleich behält daher die gemessene Größe und die Prüfbedingungen bei. „Präzision: 0.005 mm,“ ohne diese Angaben, lässt den Leser nicht erkennen, ob es sich bei der Angabe um Positioniergenauigkeit, Wiederholgenauigkeit, Messauflösung oder eine bestimmte fertige Merkmalsgröße handelt.
Eng beieinanderliegende Messwerte können dennoch vom Sollwert abweichen.
Betrachten Sie ein vereinfachtes Lehrbeispiel: Eine Achse erhält dreimal denselben Befehl auf 100.000 mm, jeweils stets aus derselben Richtung anfahrend. Unabhängige Messungen ergeben 100.008, 100.009 und 100.010 mm. Für diese Veranschaulichung wird eine vernachlässigbare Messunsicherheit angenommen.
- Die mittlere gemessene Position beträgt 100.009 mm: 0.009 mm bzw. 9 µm über dem Sollwert.
- Die beobachtete Spannweite beträgt 0.002 mm bzw. 2 µm: größter Messwert minus kleinster Messwert.
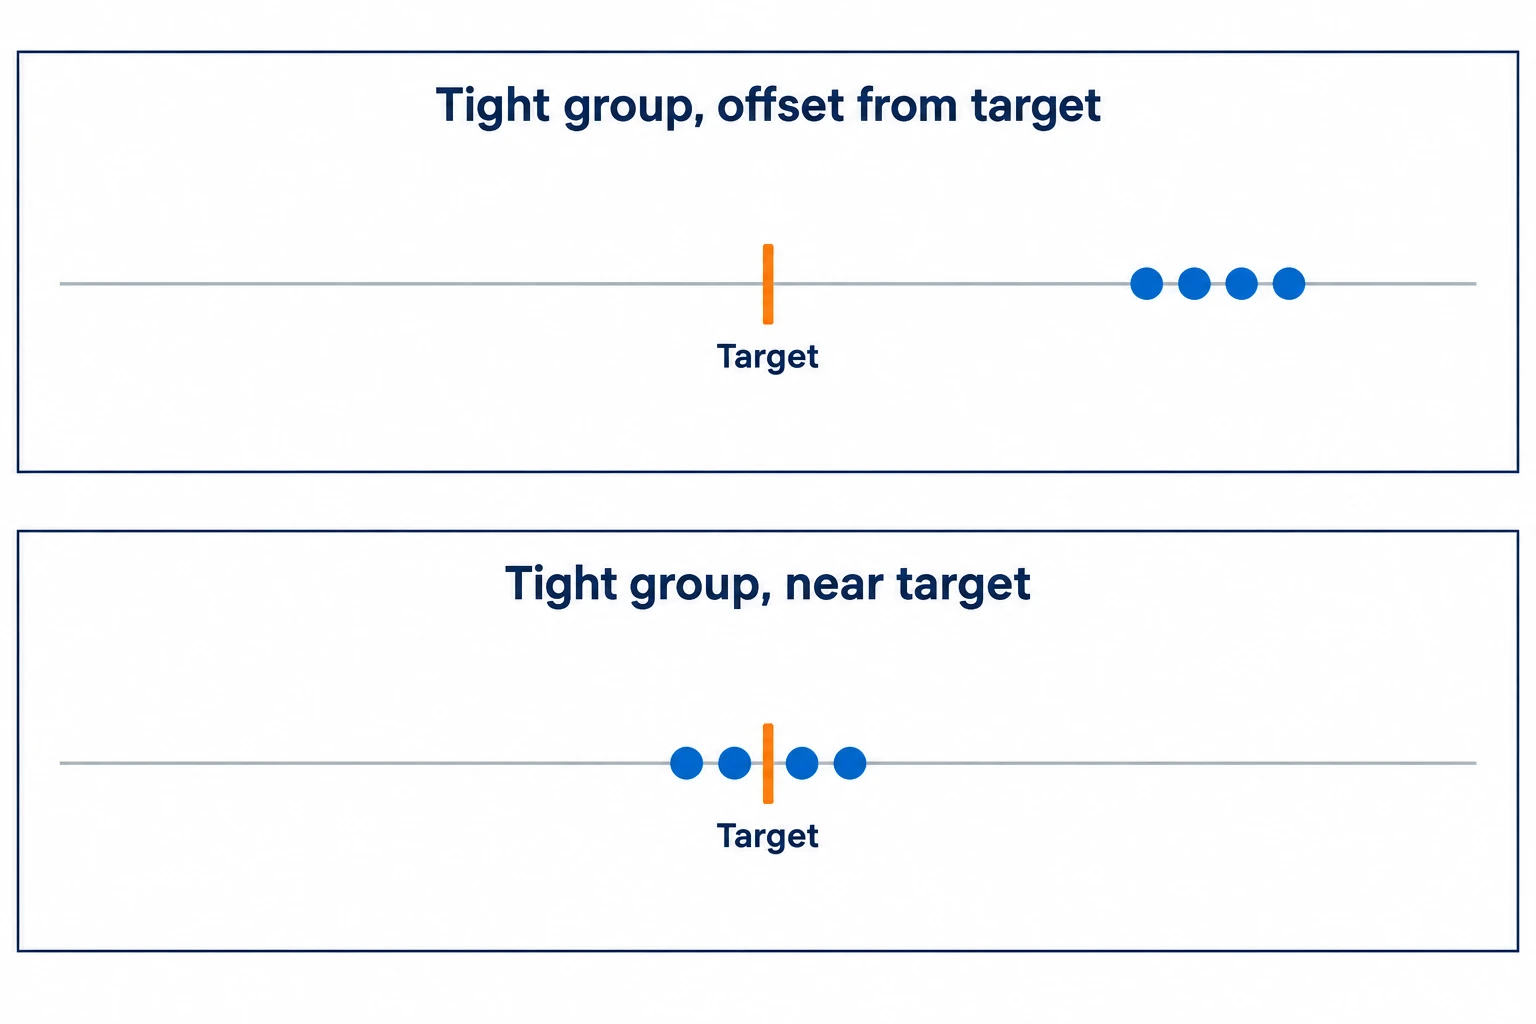
Die geringe Spannweite kompensiert die Abweichung nicht. Auch stellt diese Dreimes-sung keine ISO-Wiederholgenauigkeit dar, noch handelt es sich um eine maschinenweite Genauigkeitsbewertung. Eine standardisierte Bewertung legt Probenahme, Positionen, Anfahrtrichtungen und Berechnungsmethoden fest, die über dieses Beispiel hinausgehen.
Ein wiederholbarer Fehler kann geeignet sein für eine Kompensation, sobald seine Ursache und sein Verhalten bekannt sind. Das Abziehen eines einzigen Offsets kann jedoch nicht jeden Fehler über den gesamten Verfahrweg, den Temperaturbereich und die Betriebsbedingungen korrigieren.
Lesen Sie den Prüfumfang, bevor Sie Zahlen miteinander vergleichen.
ISO 230-2:2014 bewertet die Genauigkeit und Wiederholgenauigkeit der Positionierung durch direkte Messungen einzelner Maschinenwerkzeugachsen. Der öffentliche Prüfumfang umfasst lineare und rotatorische Achsen sowie wiederholte Messungen an jeder Position. Es handelt sich um ein Verfahren zur Bewertung der Bewegung, nicht um eine pauschale Toleranz für fertige Bauteile.
Behalten Sie die Achse, die Verfahrstrecke, die Annäherungsrichtung, den thermischen Zustand, den Kompensationszustand und den angegebenen Parameter bei. Ein Ergebnis, das bei Annäherung aus einer Richtung ermittelt wurde, darf nicht für ein bidirektionales Ergebnis verwendet werden. Eine kurze getestete Strecke lässt zudem die Leistung an anderen Stellen ungeklärt.
Für präzise CNC-Bearbeitung ist der Prüfbericht mit den herzustellenden Merkmalen zu verknüpfen. Ein Achsenpositionierungs-Ergebnis, ein Kreisinterpolations-Test und eine gemessene Bohrung beantworten unterschiedliche Fragen. Vergleichen Sie stets gleichartige Größen, bevor Sie entscheiden, welcher Nachweis für den Auftrag aussagekräftig ist.
Die Schneide und das Werkstück bestimmen das Bauteilergebnis.
Die Oberfläche entsteht durch die relative Position der Schneide zum Werkstück. Die NIST-Publikation Some Guidelines for Implementing Error Compensation on Machine Tools erläutert, wie geometrische Fehler und thermische Änderungen diese Beziehung beeinflussen. So können beispielsweise Werkzeug- und Spindeldehnung von Bedeutung sein, selbst wenn die Achsenpositionsanzeige stabil erscheint.

Das Schneiden führt weitere Einflüsse ein. Werkzeugverschleiß und Rundlauf verändern die wirksame Schneidkante. Schnittkräfte und Spannung können das Werkzeug, die Spannvorrichtung oder das Werkstück verformen; die Entspannung kann das gemessene Ergebnis verändern. Ein Maschinenpositionierungs-Test reproduziert nicht jede Kombination dieser Effekte.
Definieren Sie die kritische Merkmalsgröße und ihren gelieferten Zustand, wählen Sie dann geeignete Prozesskontrollen und Prüfungen aus. Ein Bohrungsdurchmesser und seine Lage relativ zu einem Bezugspunkt erfordern unterschiedliche Bewertungen. Fügen Sie diese Anforderungen sowie die erforderlichen Aufzeichnungen in das Machining-RFQ ein, damit die Nachweise sich auf das Bauteil und nicht nur auf das Maschinenmodell beziehen.
Häufig gestellte Fragen
Ist Präzision dasselbe wie Wiederholgenauigkeit?
In der Messtechnik bezieht sich Präzision auf die Übereinstimmung wiederholter Messergebnisse unter festgelegten Bedingungen; Wiederholbarkeit ist die Präzision, die unter Wiederholbarkeitsbedingungen bewertet wird. In einer Maschinenanzeige kann der Begriff „Präzision“ weniger spezifisch sein. Fordern Sie stattdessen den konkreten Parameter und die zugrunde liegende Methode an, anstatt die beabsichtigte Bedeutung zu vermuten.
Bedeutet bessere Wiederholgenauigkeit immer auch ein besseres Teil?
Nein. Eine konsistente Bewegung kann dennoch eine Verschiebung aufweisen, und Werkzeuge, Spannmittel oder Nachbearbeitung können den Fehler eines Merkmals dominieren. Bewerten Sie die Wiederholgenauigkeit gemeinsam mit der Übereinstimmung mit dem Sollwert und den Belegen aus dem jeweiligen Fertigungsprozess.
Kann eine erfolgreiche Maschinenkalibrierung die Prüfung von Werkstücken ersetzen?
Nr. Die Kalibrierung charakterisiert die geprüften Maschinenmerkmale. Sie legt nicht alle fertigen Merkmale, Werkstoffe oder Behandlungsanforderungen fest. Der Prüfumfang muss weiterhin die Abnahmekriterien des Teils abdecken.
Technische Referenzen
Alexander Slocum, MIT OpenCourseWare, Precision Machine Design: Fundamental Principles, Abschnitte zu Genauigkeit, Wiederholgenauigkeit, Auflösung und strukturellen Schleifen. NISTIR 5236 (1993), Some Guidelines for Implementing Error Compensation on Machine Tools, Einleitung und Maschinenfehlermodell. ISO 230-2:2014, öffentlicher Geltungsbereich. Renishaw, Advanced Laser Tool Setters for CNC Machines, Auswirkungen von Werkzeugverschleiß und Rundlauf. BIPM/JCGM, International Vocabulary of Metrology, Terminologie zu Präzision und Wiederholgenauigkeit.



