Auf dieser Seite
Eine PVD-Beschichtungsspezifikation für ein bearbeitetes 316L-Bauteil erfordert mehr als nur eine Härteangabe. Definieren Sie den Zustand des Substrats, das Beschichtungssystem, die Schichtdicke, die zu behandelnden Oberflächen sowie die abschließenden Freigabekontrollen. Die Beschichtung kann das Oberflächenverhalten verändern, ohne dem gesamten Bauteil deren Härte oder Tragfähigkeit zu verleihen.
Diese Diskussion bezieht sich auf Beschichtungen, die am fertigen Bauteil aufgebracht werden. Die Auswahl einer Beschichtung für das Schneidwerkzeug, mit dem 316L bearbeitet wird, ist eine separate Aufgabe.
Halten Sie die Eigenschaften des 316L-Substrats und der Beschichtung getrennt.
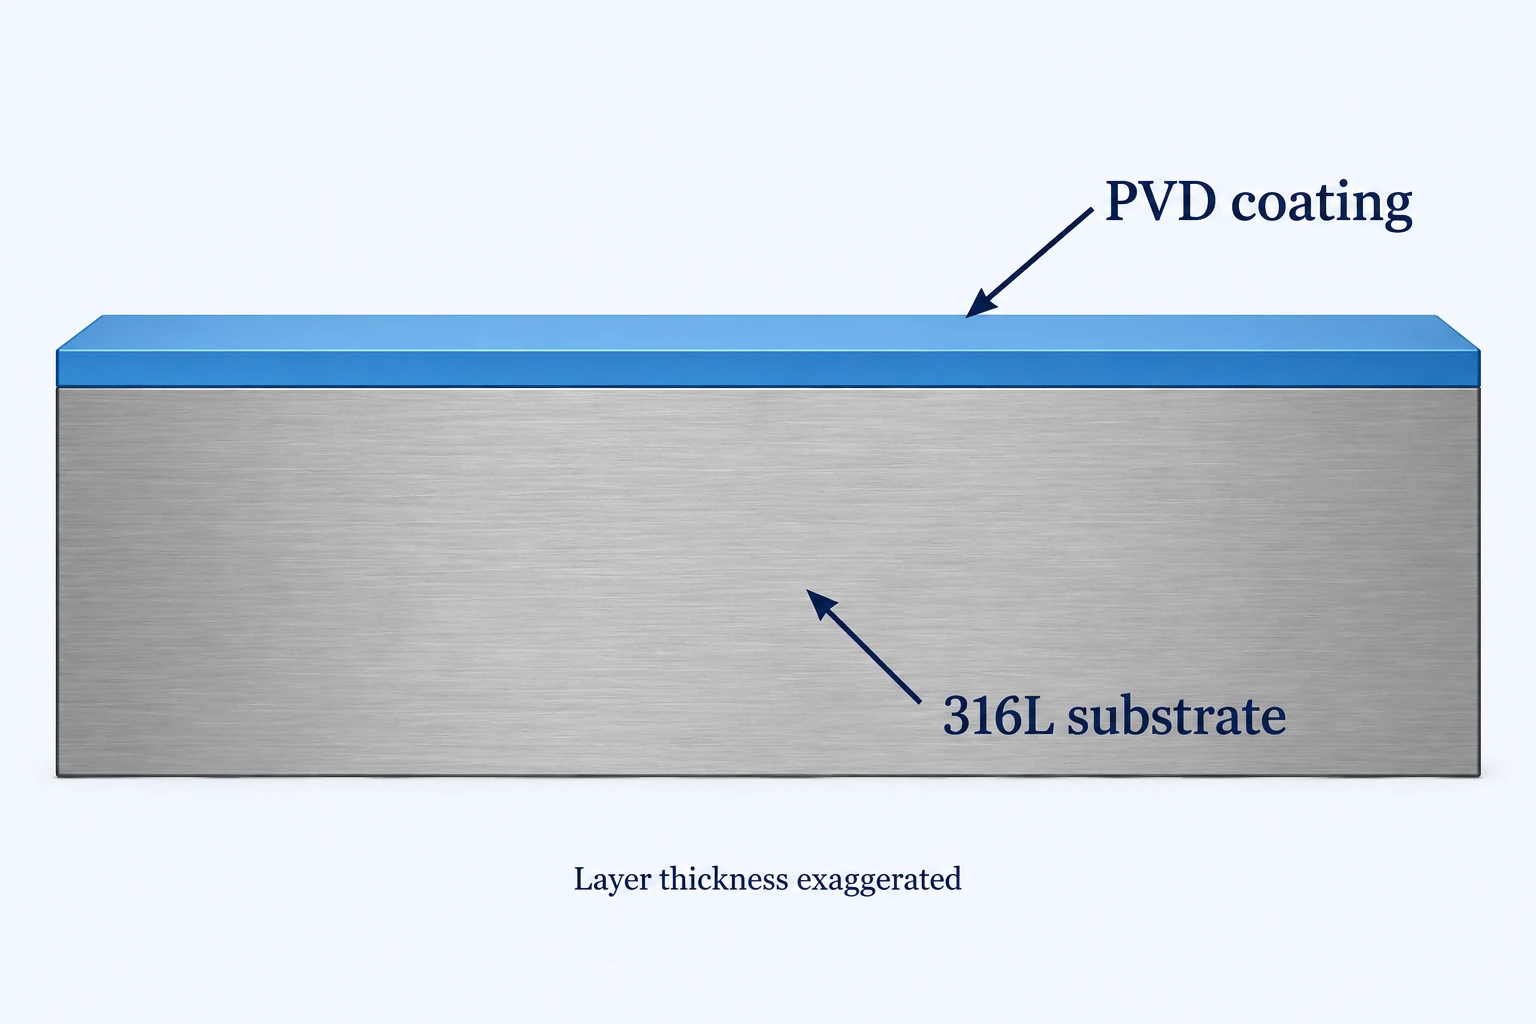
316L ist ein austenitischer Edelstahl. Sein Lieferzustand sowie jegliche Kaltverformung beeinflussen seine mechanischen Eigenschaften. Er wird nicht über einen konventionellen Abschreck- und Anlassthermoprozess gehärtet wie ein hartbarer Werkzeugstahl. Aus diesem Grund trennt das Datenblatt von ATI die Eigenschaften im geglühten Zustand, das Verhalten bei Kaltverformung und die Wärmebehandlung für 316/316L.
Ein harter Film benötigt weiterhin Tragfähigkeit vom darunterliegenden Material. Verformt sich das Substrat unter Kontaktlast übermäßig, kann die Beschichtung versagen – selbst wenn ihre gemessene Härte hoch ist. Oerlikon Balzers bezeichnet diesen Versagensmodus infolge unzureichender Tragfähigkeit als „Eierschaleffekt“.
Beginnen Sie die Bearbeitungsprüfung für Edelstahl mit der angegebenen Legierungsqualität, dem Ausgangsmaterial und dem Lieferzustand. Bewerten Sie anschließend die Beschichtung hinsichtlich Kontaktlast, Gegenlaufwerkstoff, Relativbewegung, Schmierung und Umgebungsbedingungen. Ein reiner Beschichtungsname allein kann die Eignung für die Baugruppe nicht belegen.
Eine aussagekräftige Härteangabe umfasst stets die Prüfmethode.
PVD beschreibt eine Familie von Abscheideverfahren, nicht eine einzige Beschichtungschemie oder eine einheitliche Härte. Als benannte Referenz führt die Oerlikon Balzers-Broschüre General Engineering ihre gesputterte CrN-Beschichtung BALINIT CNI mit einer Härte von HIT 18 ± 3 GPa aus. Die Broschüre kennzeichnet diese Werte als näherungsweise und abhängig von Anwendung, Umgebung und Prüfbedingungen. Dies ist weder ein universeller CrN-Wert noch eine Annahmegrenze für das fertige Bauteil.
HIT steht für instrumentierte Eindringhärte. Ein Beschichtungsergebnis hängt von der Messmethode, den Eindruckbedingungen, der Beschichtungsdicke und dem Einfluss des Grundwerkstoffs ab. Ersetzen Sie kein Ergebnis für dünne Schichten durch eine HRC-Messung am Massivmaterial, und behandeln Sie HIT– und HV-Angaben nicht als austauschbar, solange keine definierte Prüfmethode festgelegt ist.
ASTM E2546-15(2023) legt grundlegende Anforderungen an die instrumentierte Eindringprüfung fest. Es enthält keine universelle Annahmezahl für PVD-beschichteten 316L. Vereinbaren Sie gemeinsam mit dem Beschichtungs- und Prüfdienstleister Ort der Prüfung, Probekörper oder Begleitprobe, Prüfmethode sowie Annahmekriterium.
Die Beschichtungsdicke gehört in die endgültige Passung.
Bei einer gleichmäßig beschichteten zylindrischen Fläche erhöht die radiale Dicke t den Außendurchmesser um 2t und verringert den Durchmesser einer beschichteten Bohrung um 2t. Betrachten Sie eine hypothetische 2 µm-Schicht: Der Außendurchmesser steigt um 4 µm, also um 0.004 mm. Ein Ausgangsdurchmesser von 10.000 mm wird in dieser vereinfachten Berechnung zu 10.004 mm.
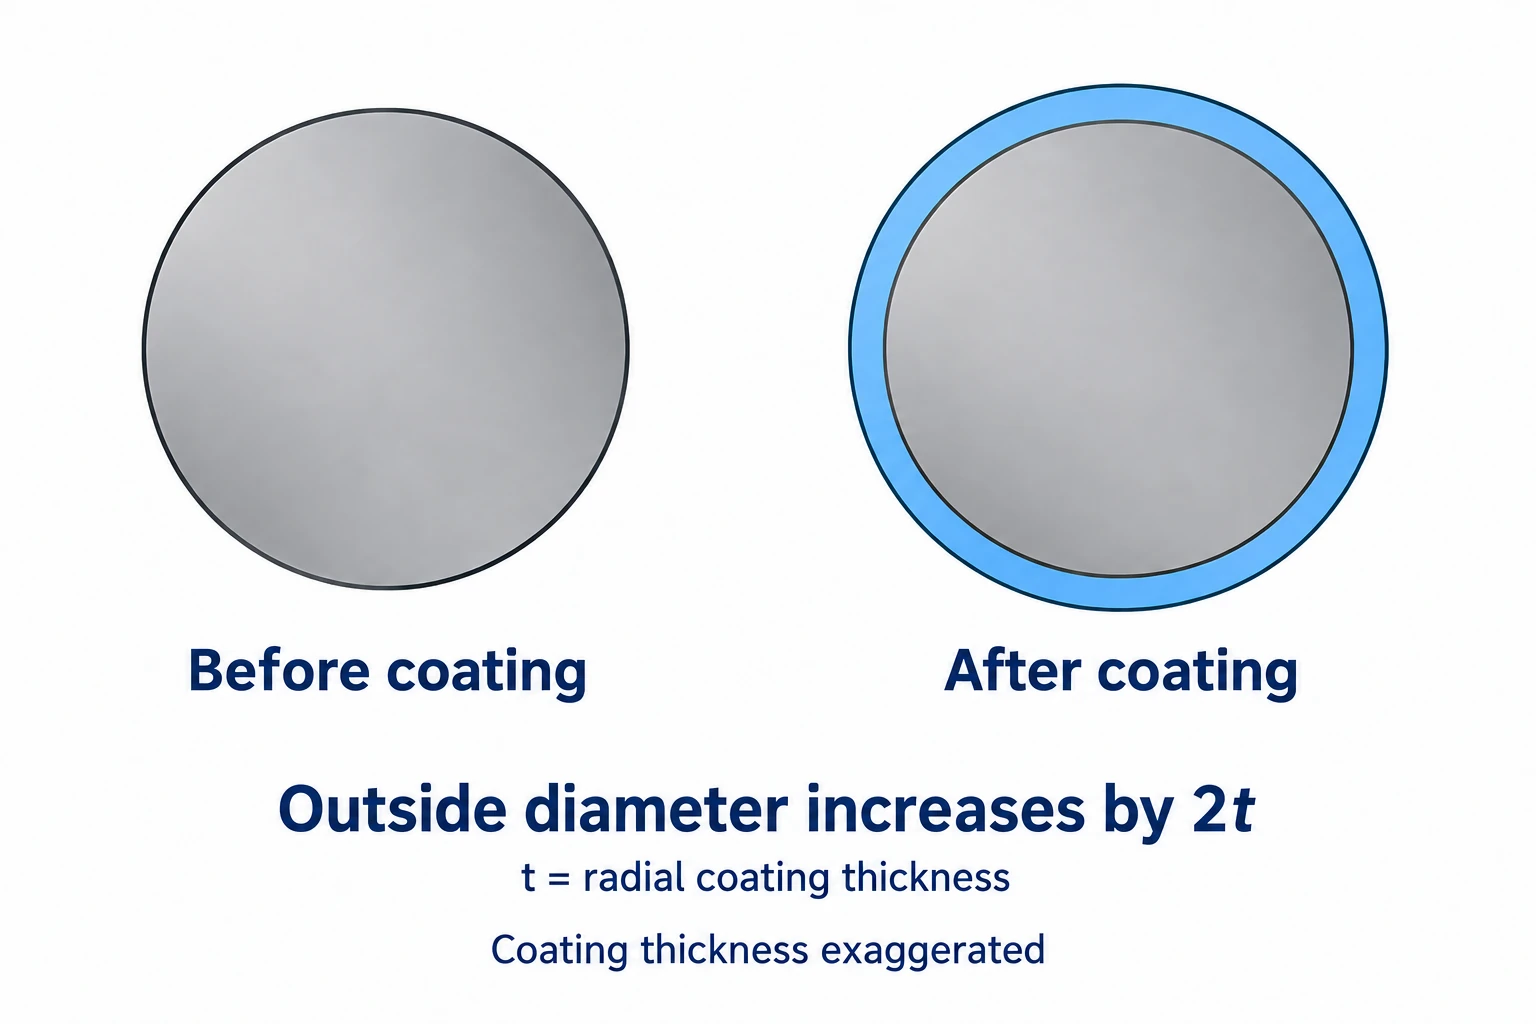
Die Berechnung setzt eine gleichmäßige Beschichtungsabdeckung und keine weitere Größenänderung voraus. Die tatsächliche Abdeckung hängt von der Geometrie und der Bearbeitung ab; bei einer tiefen Bohrung darf nicht davon ausgegangen werden, dass sie dieselbe Beschichtung erhält wie eine freiliegende Fläche. Geben Sie die endgültigen Abmessungen nach der erforderlichen Bearbeitung an und stimmen Sie die Bearbeitungszugabe mit dem Beschichter ab. Der Werkstoff- und Konstruktionsleitfaden verknüpft diese Grenzwerte mit der Gegenfläche.
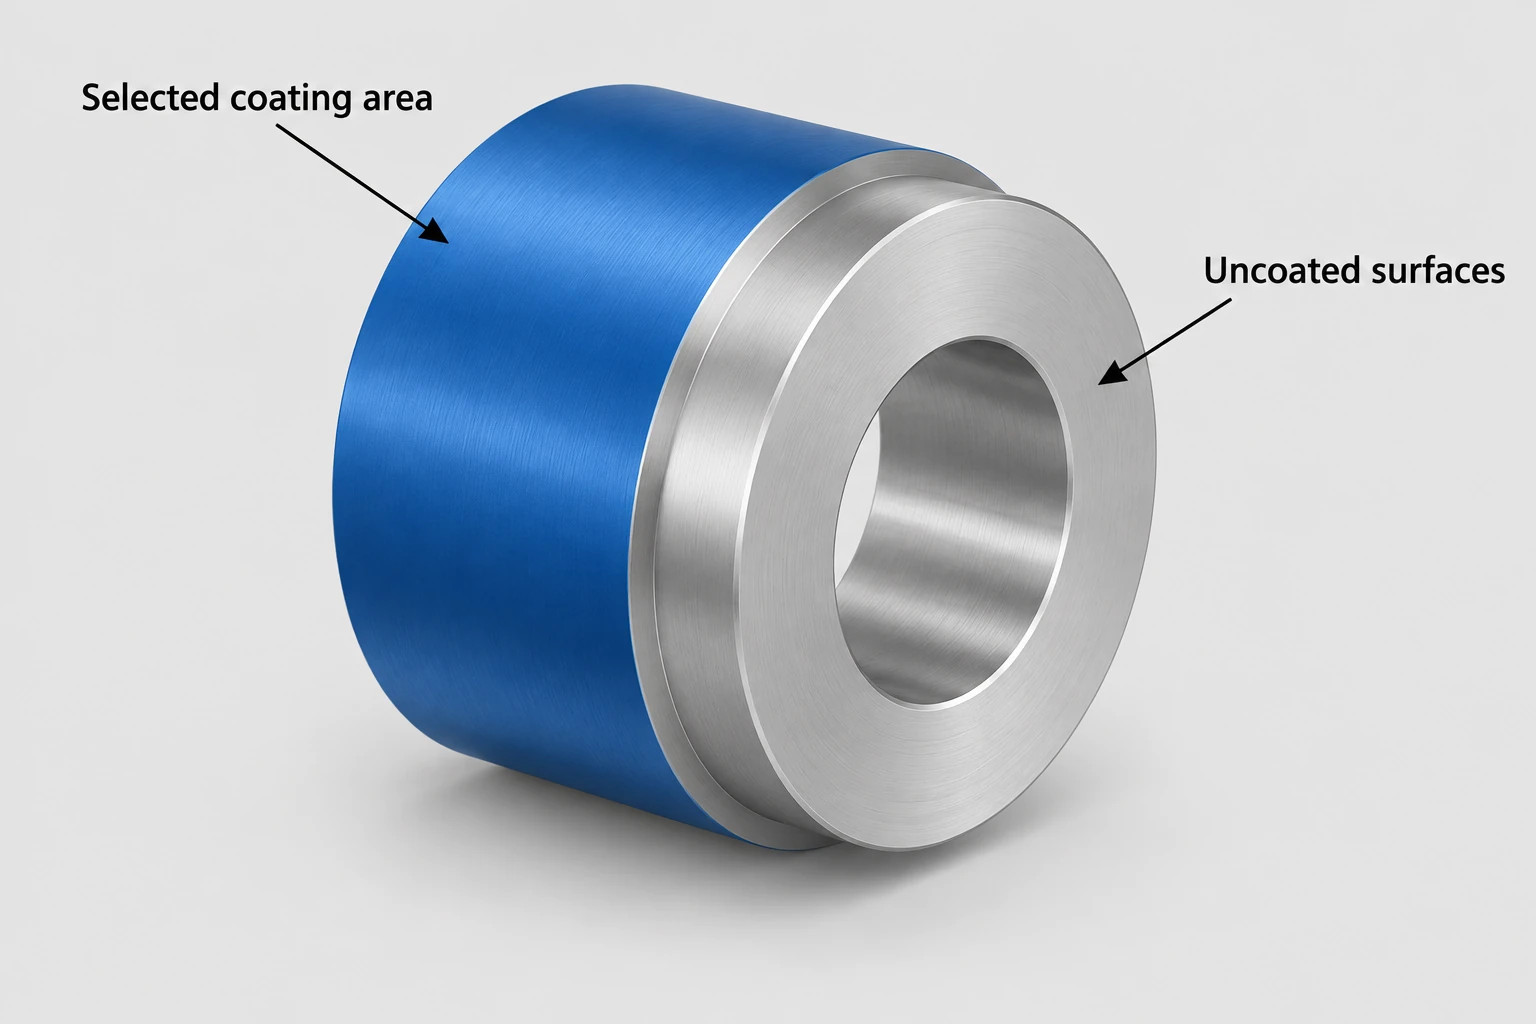
Definieren Sie die zu beschichtenden Flächen sowie den erforderlichen Nachweis.
Geben Sie die zu beschichtenden Flächen, die unbeschichteten Flächen sowie zulässige Kontaktstellen für Spannvorrichtungen an. Dünne Beschichtungen folgen der darunterliegenden Oberfläche und verdecken daher keine wesentlichen Maschinierungsfehler. Vorbehandlung, Sauberkeit und die geforderte Oberflächenrauheit gehören deshalb in die Prozessbesprechung.
| Spezifikationspunkt | Was zu definieren ist | Aussagekräftige Nachweise |
|---|---|---|
| Substrat | 316L-Spezifikation, Erzeugnisform und Zustand | Werkstoffidentität und geforderte Eigenschaften |
| Beschichtungssystem | Bezeichnung, Schichten und zulässige Prozessbedingungen | Vereinbarter Weg des Beschichters |
| Schichtdicke und -abdeckung | Toleranzbereich, Positionen, Maskierung und Kontaktflächen | Schichtdickemessungen an vereinbarten Positionen |
| Härte und Haftfestigkeit | Getrennte Prüfverfahren und Annahmekriterien | Definierte Probekörper- oder Coupon-Ergebnisse |
| Fertigbearbeitetes Teil | Endgültige Passungen, Oberflächenrauheit und anwendungsspezifische Prüfungen | Inspektion nach der Bearbeitung und vereinbarte Prüfergebnisse |
Ein Begleitcoupon kann die Prozessprüfung unterstützen; sein Werkstoff, seine Herstellung und seine Lage müssen jedoch die vereinbarte Fragestellung repräsentieren. Er stellt automatisch keine Beschichtungsabdeckung in den Aussparungen des Teils sicher. Ebenso sind Härte, Haftfestigkeit und Korrosionsverhalten getrennte Eigenschaften; ein bestandenes Prüfergebnis beweist nicht zwangsläufig alle drei.
Fügen Sie diese Anforderungen in das CNC-Bearbeitungs-RFQ ein, damit Bearbeitung, Beschichtung und endgültige Verifikation dieselbe Zeichnungsrevision abdecken. Belassen Sie eine vorgeschlagene alternative Beschichtung bis zur Freigabe durch den Konstruktionsverantwortlichen als identifizierbar.
Häufig gestellte Fragen
Macht die PVD-Beschichtung 316L zu einem durchgehärteten Stahl?
Nein. Sie fügt eine Oberflächenschicht hinzu. Der Zustand und die mechanischen Eigenschaften des Grundwerkstoffs bleiben entscheidend – insbesondere dort, wo Kontaktlasten das Material verformen können, das die Beschichtung trägt.
Ist die Einsatztemperatur der Beschichtung identisch mit ihrer Prozesstemperatur?
Nein. Die eine beschreibt die angegebene Einsatzgrenze eines Beschichtungssystems, die andere die Temperaturbelastung während der Abscheidung. Prüfen Sie die Prozesstemperatur im Hinblick auf den tatsächlichen Zustand des Substrats und die anschließenden Maßgenauigkeitsanforderungen.
Kann die Farbe einer Beschichtung deren chemische Zusammensetzung oder Härte bestätigen?
Nein. Das Erscheinungsbild kann eine vereinbarte visuelle Prüfung unterstützen, ersetzt jedoch nicht die Identifizierung der Beschichtung, die Dickenmessung oder die vorgeschriebenen mechanischen Prüfungen.
Technische Referenzen
ATI, ATI 316, ATI 316L, ATI 317, ATI 317L Technisches Datenblatt, gelieferte und kaltverformte Zustände. Oerlikon Balzers, Beschichtete Komponenten – Höhere Leistung und Zuverlässigkeit, Komponentenvorbereitung, Prüfung und Substratunterstützung; Allgemeiner Maschinenbau, HQ205EN (1908), Tabelle zu Beschichtungseigenschaften; sowie Verlängerung der Lebensdauer präziser Komponenten in anspruchsvollen Anwendungen (März 2022). ASTM E2546-15(2023), öffentlich zugänglicher Umfang und Bedeutung.



