W tym artykule
Specyfikacja powłoki PVD dla obrabianego elementu ze stali 316L wymaga więcej niż podania wartości twardości. Zdefiniuj stan podłoża, układ powłoki, jej grubość, powierzchnie poddane obróbce oraz końcowe kontrole akceptacyjne. Powłoka może zmieniać zachowanie powierzchni bez nadawania całemu elementowi twardości lub nośności obciążenia charakterystycznej dla tej powłoki.
Omawiana kwestia dotyczy powłok nanoszonych na gotowy element. Wybór powłoki na narzędzie skrawające stosowane do obróbki stali 316L to osobne zadanie.
Traktuj podłoże ze stali 316L i właściwości powłoki osobno
Stal 316L to stal nierdzewna austenityczna. Jej dostarczony stan oraz ewentualna obróbka plastyczna na zimno wpływają na właściwości mechaniczne. Nie jest hartowana tradycyjną metodą gaszenia i odpuszczania, jak hartowalne stali narzędziowe. Arkusz danych ATI 316/316L oddzielnym rozdziałem przedstawia właściwości w stanie ulepszonym, zachowanie przy obróbce plastycznej na zimno oraz możliwości obróbki cieplnej – właśnie z tego powodu.
Twarda warstwa nadal wymaga wsparcia ze strony materiału leżącego pod nią. Jeśli podłoże ulega nadmiernemu odkształceniu pod obciążeniem kontaktowym, powłoka może ulec uszkodzeniu nawet wtedy, gdy jej zmierzona twardość jest wysoka. Oerlikon Balzers określa tę awarię spowodowaną niewystarczającym wsparciem jako „efekt skorupki jajka”.
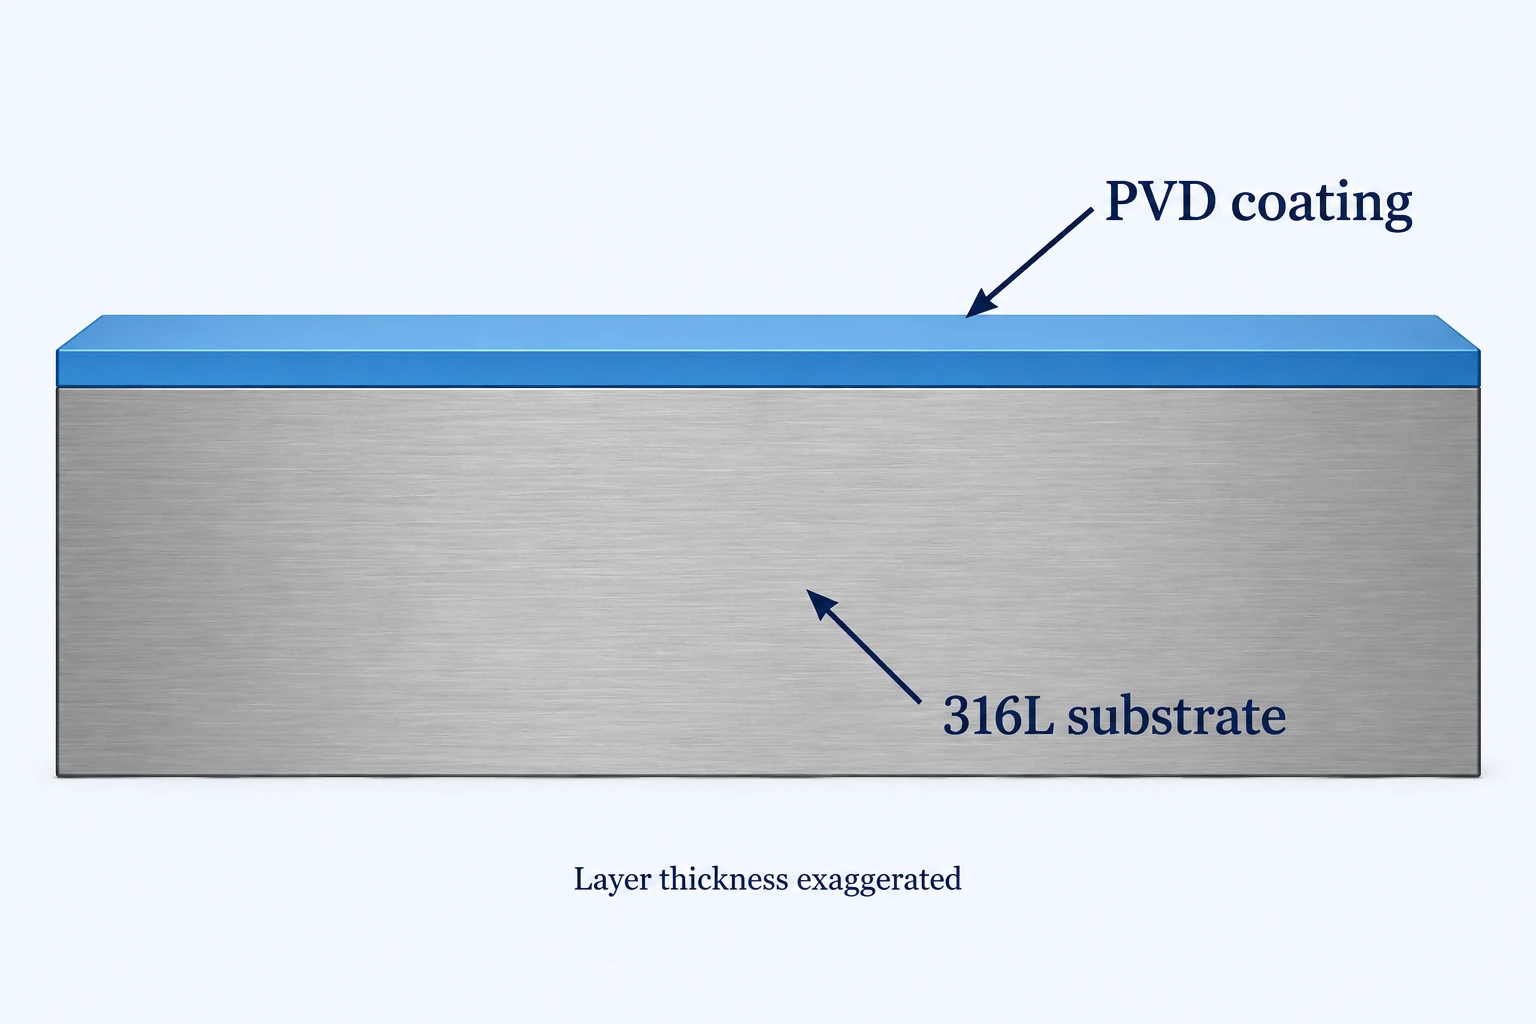
Rozpocznij przegląd obróbki stali nierdzewnej stali nierdzewnej z podaną gatunkowością, formą surowca i stanem. Następnie ocenij powłokę pod kątem obciążenia kontaktowego, materiału współpracującego, ruchu, smarowania oraz ekspozycji. Same nazwy powłoki nie pozwalają ustalić jej przydatności do zespołu.
Użyteczne określenie twardości zawiera metodę badania.
PVD opisuje rodzinę procesów napylania, a nie jedną chemię powłoki ani jej twardość. Jako nazwana referencja w broszurze Oerlikon Balzers General Engineering wymieniono napylaną powłokę CrN BALINIT CNI o twardości HIT 18 ± 3 GPa. W broszurze dane te określono jako przybliżone i zależne od zastosowania, środowiska oraz warunków badań. Nie jest to uniwersalna wartość dla CrN ani granica akceptacji dla gotowej części.
HIT to twardość mierzona metodą wciskania instrumentowanego. Wynik pomiaru powłoki zależy od metody pomiaru, warunków wciskania, grubości powłoki oraz wpływu podłoża. Nie zastępuj wyniku dla cienkiej powłoki odczytem twardości HRC dla materiału masowego, ani nie traktuj etykiet HIT i HV jako wzajemnie zamiennej bez określonej metody.
ASTM E2546-15(2023) określa podstawowe wymagania dotyczące instrumentowanego wciskania. Nie podaje uniwersalnej wartości akceptacji dla powłok PVD na 316L. Ustalcie z dostawcą powłoki i dostawcą usług kontrolnych miejsce pomiaru, próbkę lub kupon kontrolny, metodę oraz kryterium akceptacji.
Grubość powłoki należy uwzględnić w końcowym dopasowaniu.
Dla jednorodnie powlekanej powierzchni cylindrycznej radialna grubość powłoki t zwiększa średnicę zewnętrzną o 2t, a zmniejsza średnicę otworu powlekanej części o 2t. Rozważmy hipotetyczną warstwę 2 µm: średnica zewnętrzna zwiększa się o 4 µm, czyli o 0.004 mm. Średnica początkowa 10.000 mm staje się w tym uproszczonym obliczeniu 10.004 mm.
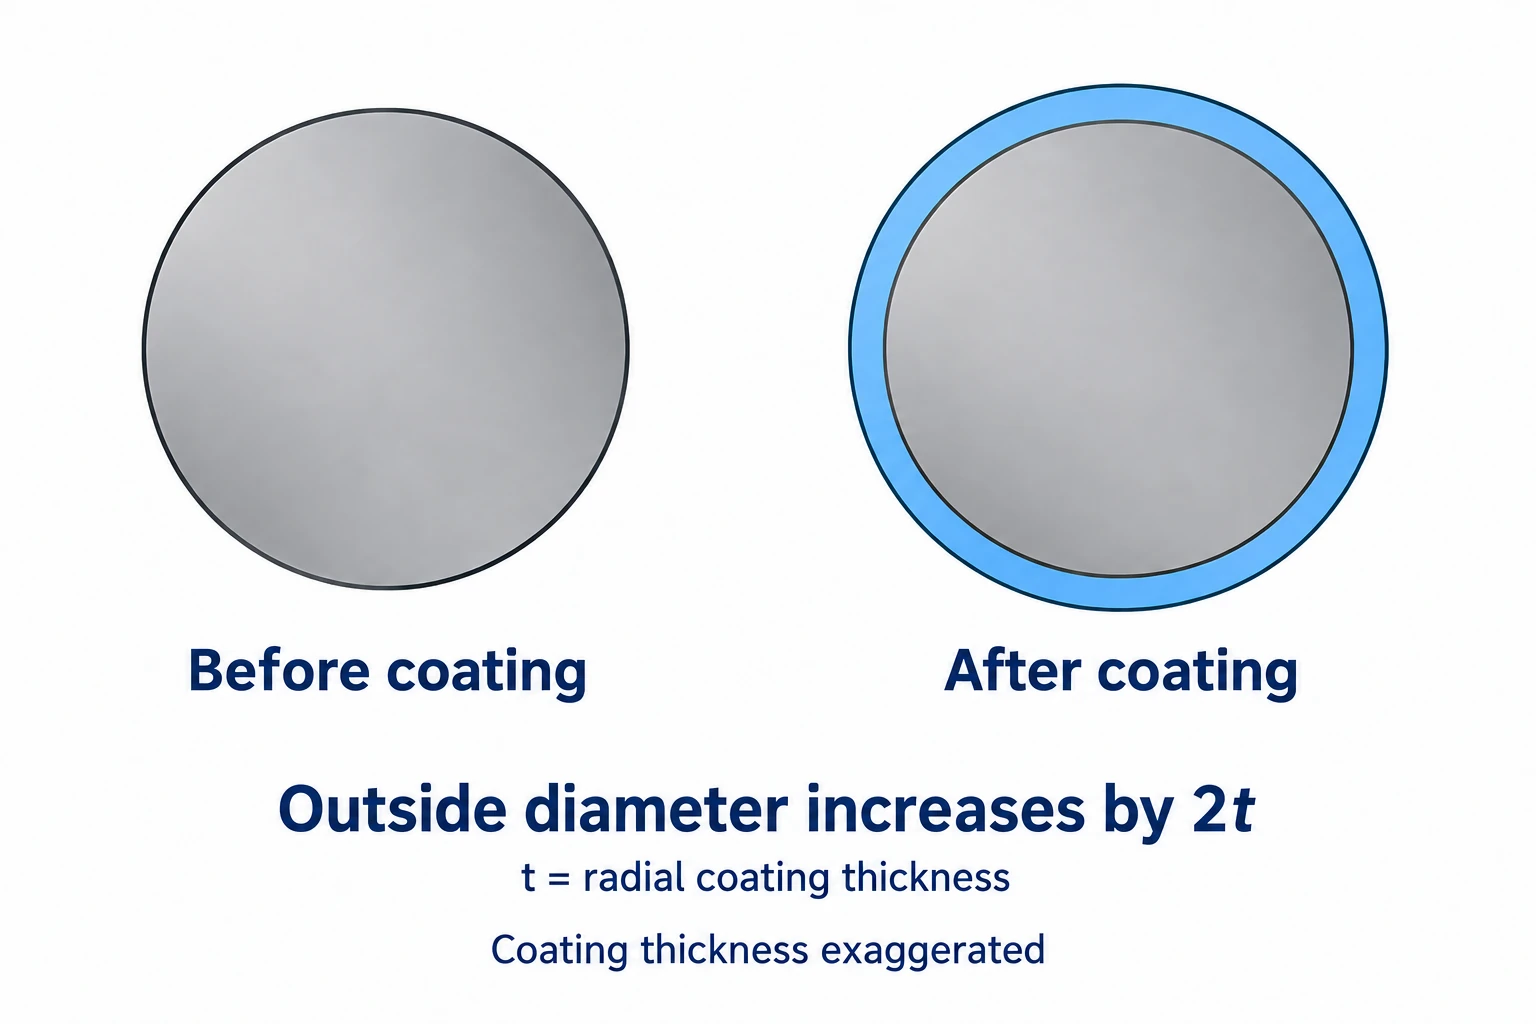
Obliczenia arytmetyczne zakładają jednolite pokrycie i brak innych zmian wymiarów. Rzeczywiste pokrycie zależy od geometrii i procesu obróbki; nie można zakładać, że głęboka otwór otrzyma takie samo powłokę jak powierzchnia wystająca. Określ końcowe wymiary po wymaganej obróbce i uzgodnij zapas na frezowanie z wykonawcą obróbki. Materiały i przewodnik projektowy łączy te ograniczenia z cechą współpracującą.
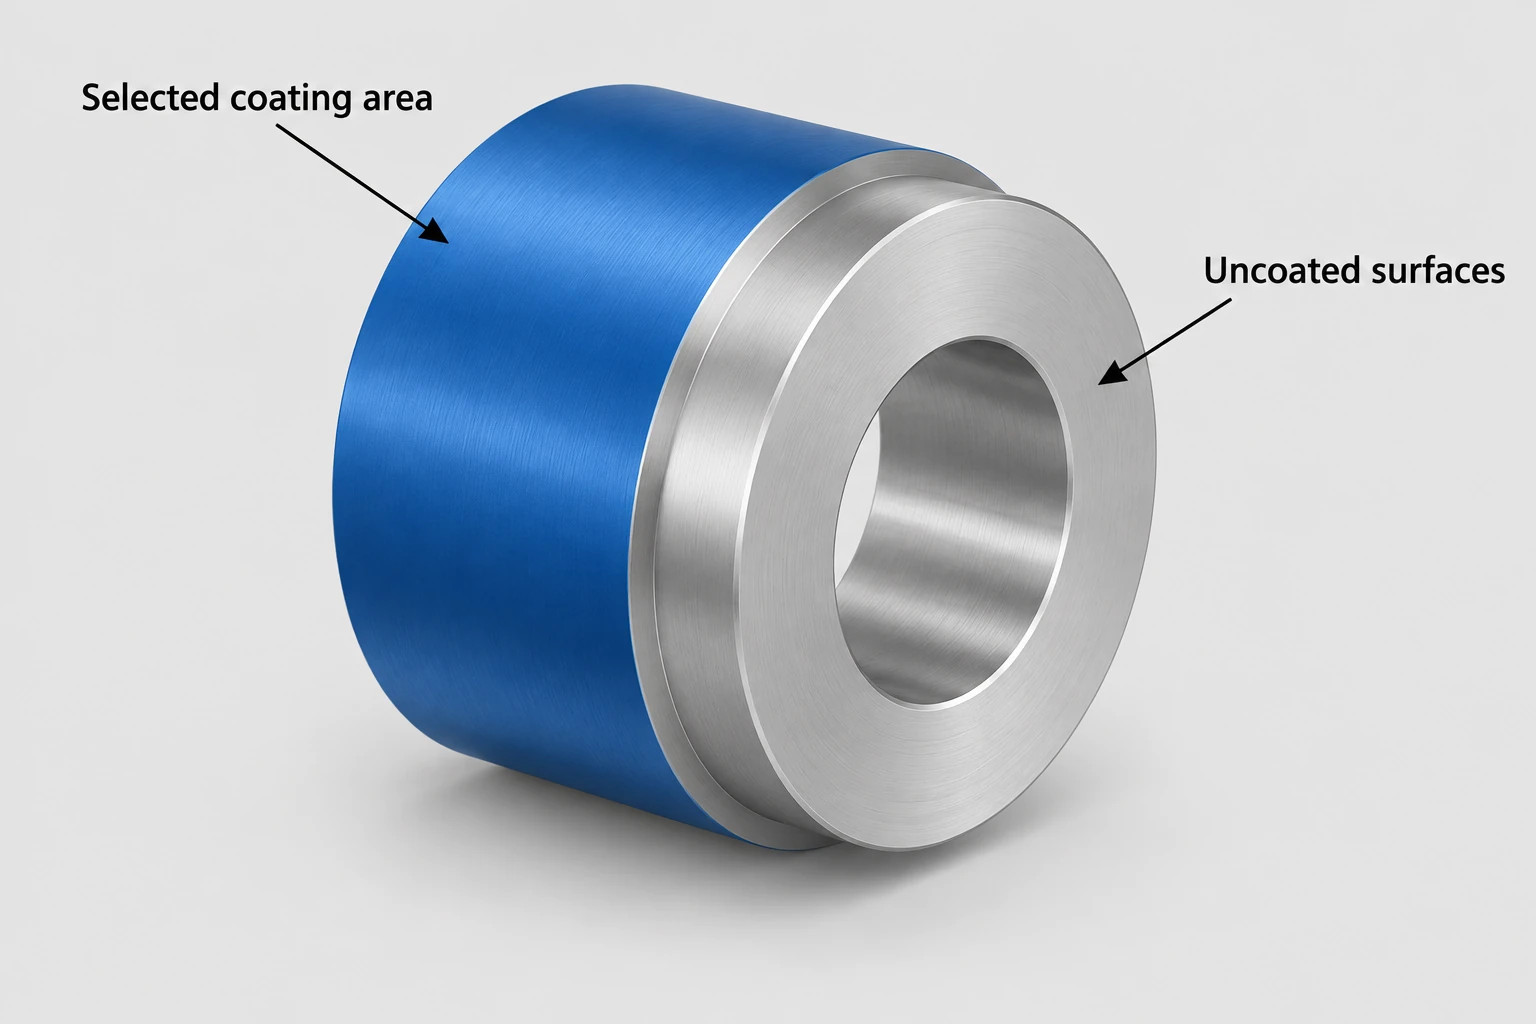
Zdefiniuj obszary podlegające powlekaniu oraz wymagane dowody.
Wskazanie powierzchni do powlecenia, powierzchni, które należy pozostawić niepowleczone, oraz dopuszczalnych miejsc kontaktu uchwytu. Cienkie powłoki odzwierciedlają kształt podstawowej powierzchni zamiast maskować istotne wady powstałych przy obróbce skrawaniem. Przygotowanie powierzchni, jej czystość oraz wymagana chropowatość należą więc do tematów omawianych w ramach procesu.
| Pozycja specyfikacji | Co należy określić | Użyteczne dowody |
|---|---|---|
| Podłoże | 316L specyfikacja, forma wyrobu i stan | Tożsamość materiału oraz wymagane właściwości |
| System powłokowy | Oznaczenie, warstwy oraz dopuszczalne warunki procesu | Zatwierdzona przez przetwórcę trasa postępowania |
| Grubość i pokrycie | Zakres, położenia, maskowanie oraz obszary styku | Pomiary grubości w ustalonych lokalizacjach |
| Twardość i przyczepność | Oddzielne metody i kryteria akceptacji | Zdefiniowane wyniki próbki lub kuponu |
| Gotowa część | Końcowe dopasowania, chropowatość oraz sprawdzenia specyficzne dla danej aplikacji | Inspekcja po obróbce i uzgodnione wyniki badań |
Kupon kontrolny może wspierać badania procesu, ale jego materiał, przygotowanie oraz położenie muszą reprezentować uzgodnione pytanie. Nie gwarantuje on automatycznie pokrycia powłoki w zagłębieniach części. Podobnie twardość, przyczepność oraz zachowanie korozyjne to osobne cechy; jedno pozytywne wyniki nie potwierdza wszystkich trzech.
Dołącz te wymagania do zapytania ofertowego na obróbkę CNC, aby obróbka, powłoka oraz końcowa weryfikacja obejmowały tę samą wersję rysunku. Zachowaj zaproponowaną alternatywną powłokę rozpoznawalną aż do zatwierdzenia jej przez właściciela projektu.
Najczęściej zadawane pytania
Czy napylanie PVD czyni 316L stalą hartowaną na wskroś?
Nie. Dodaje jedynie warstwę powierzchniową. Stan i właściwości mechaniczne podłoża pozostają istotne, szczególnie tam, gdzie obciążenia kontaktowe mogą odkształcać materiał nośny warstwy powłoki.
Czy temperatura eksploatacyjna powłoki jest jej temperaturą procesową?
Nie. Jedna określa deklarowany limit użytkowania systemu powłokowego, druga zaś opisuje warunki ekspozycji podczas napylania. Przeanalizuj temperaturę procesową w odniesieniu do rzeczywistego stanu podłoża oraz kolejnych wymagań wymiarowych.
Czy kolor powłoki potwierdza jej skład chemiczny lub twardość?
Nie. Wygląd może wspierać uzgodnioną wizualną kontrolę, ale nie zastępuje identyfikacji powłoki, pomiaru jej grubości ani określonych badań mechanicznych.
Źródła techniczne
ATI, ATI 316, ATI 316L, ATI 317, ATI 317L Technical Data Sheet, dostarczone i zimnoobrobione stany materiału. Oerlikon Balzers, Coated Components—Greater Performance and Reliability, przygotowanie komponentów, badania i wsparcie podłoża; General Engineering, HQ205EN (1908), tabela właściwości powłok; oraz Extending the Life of Precision Components in Demanding Applications (marzec 2022). ASTM E2546-15(2023), publicznie dostępne zakresy i znaczenie.



