Nesta página
Uma especificação de revestimento PVD para uma peça usinada em 316L exige mais do que um valor de dureza. Defina a condição do substrato, o sistema de revestimento, a espessura, as superfícies tratadas e os ensaios finais de aceitação. O revestimento pode alterar o comportamento superficial sem conferir ao componente inteiro a dureza ou a capacidade de carga do próprio revestimento.
Esta discussão refere-se a revestimentos aplicados no componente acabado. A escolha de um revestimento para a ferramenta de corte utilizada na usinagem de 316L é uma tarefa distinta.
Mantenha separadas as propriedades do substrato 316L e as do revestimento.
316L é um aço inoxidável austenítico. Sua condição de fornecimento e qualquer trabalho a frio a que foi submetido afetam suas propriedades mecânicas. Ele não é endurecido por meio de um processo convencional de têmpera e revenimento, como ocorre com aços-ferramenta temperáveis. Por esse motivo, a ficha técnica da ATI para 316/316L separa as propriedades no estado recozido, o comportamento sob trabalho a frio e o tratamento térmico.
Um filme duro ainda requer suporte do material subjacente. Se o substrato deformar-se excessivamente sob carga de contato, o revestimento pode falhar mesmo quando sua dureza medida for elevada. A Oerlikon Balzers denomina essa falha por suporte inadequado de “efeito casca de ovo”.
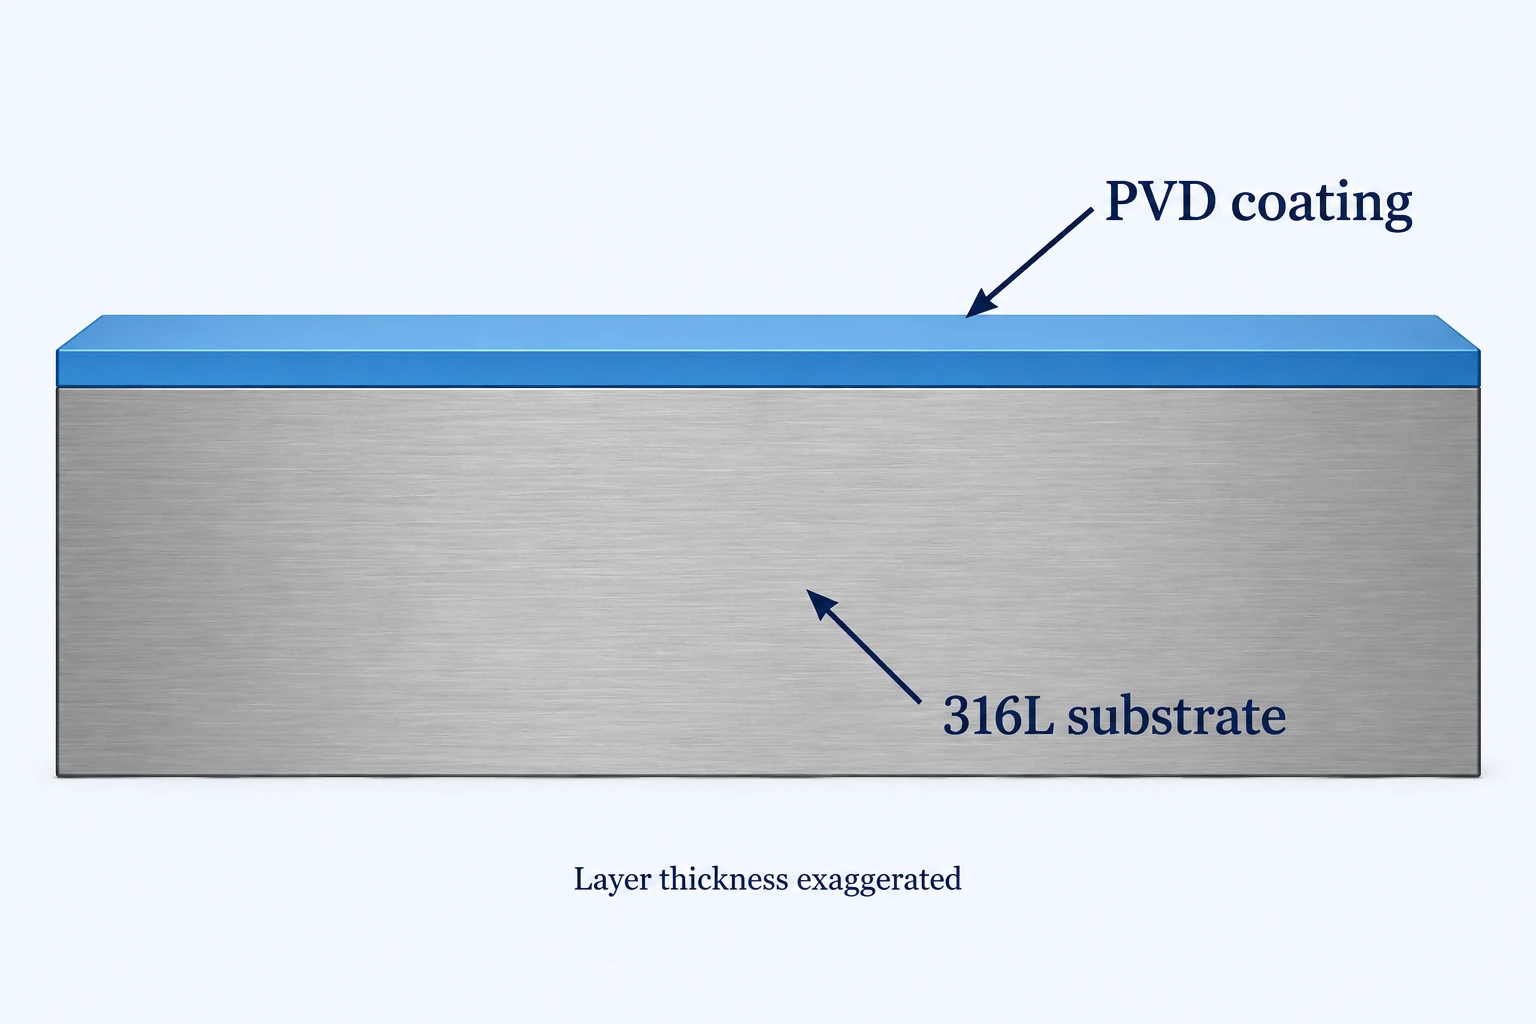
Inicie a revisão da usinagem de aço inoxidável com a classe especificada, forma bruta e condição. Em seguida, avalie o revestimento quanto à carga de contato, material pareado, movimento, lubrificação e exposição. Apenas o nome de um revestimento não é suficiente para estabelecer sua adequação ao conjunto.
Uma indicação útil de dureza inclui o método de ensaio.
PVD descreve uma família de processos de deposição, não uma única química de revestimento ou dureza. Como referência nomeada, o folheto Engenharia Geral da Oerlikon Balzers lista seu revestimento CrN obtido por pulverização catódica BALINIT CNI em HIT 18 ± 3 GPa. O folheto identifica seus dados como aproximados e dependentes da aplicação, ambiente e condições de ensaio. Este valor não representa uma dureza universal para CrN nem um limite de aceitação para peças acabadas.
HIT é a dureza por indentação instrumentada. Um resultado de revestimento depende do método de medição, das condições de indentação, da espessura do revestimento e da influência do substrato. Não substitua um resultado de filme fino por uma leitura de dureza HRC em massa, nem trate rótulos HIT e HV como intercambiáveis sem um método definido.
ASTM E2546-15(2023) descreve os requisitos básicos de indentação instrumentada. Ele não fornece um número universal de aceitação para revestimentos PVD em 316L. Acordem com os fornecedores de revestimento e inspeção a localização do ensaio, o corpo de prova ou cupom-testemunha, o método e o critério de aceitação.
A espessura do revestimento deve ser considerada na montagem final.
Para uma superfície cilíndrica uniformemente revestida, a espessura radial t acrescenta 2t ao diâmetro externo. Subtrai 2t do diâmetro interno revestido. Considere uma camada hipotética de 2 µm: o diâmetro externo aumenta em 4 µm, ou seja, 0.004 mm. Um diâmetro inicial de 10.000 mm torna-se 10.004 mm neste cálculo simplificado.
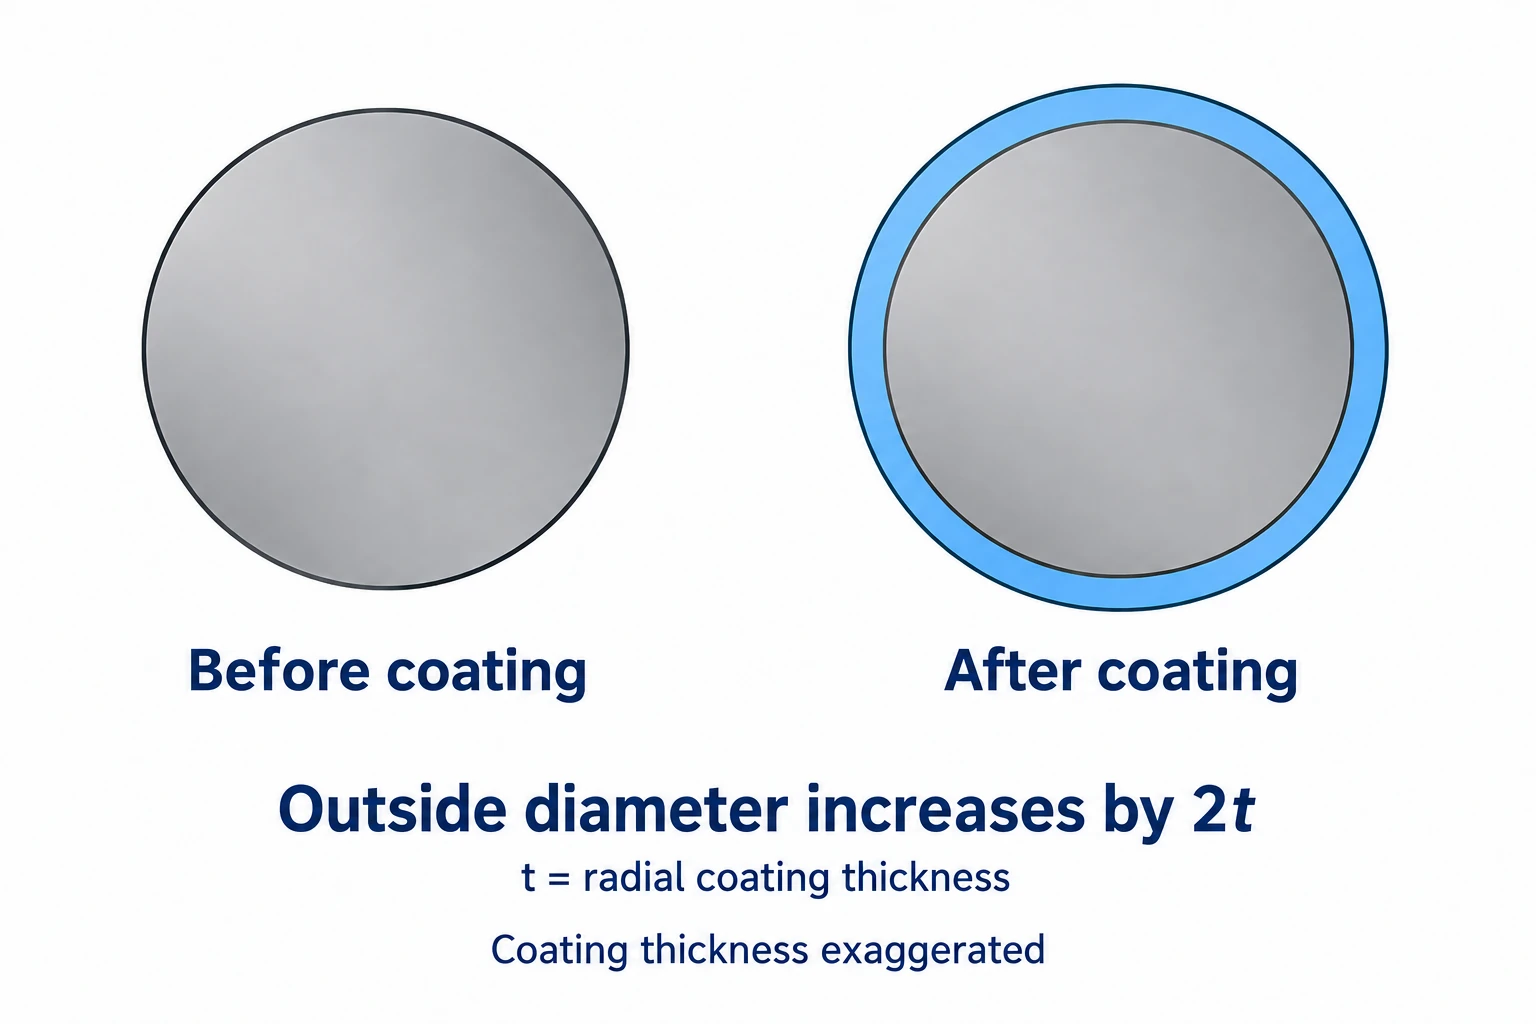
Os cálculos aritméticos assumem cobertura uniforme e nenhuma outra alteração de dimensão. A cobertura real depende da geometria e do processo; não se deve presumir que um furo profundo receba o mesmo revestimento que uma face exposta. Especifique as dimensões finais após o processamento exigido e coordene a sobremetal de usinagem com o fornecedor do revestimento. O guia de materiais e projeto conecta esses limites à característica acoplada.
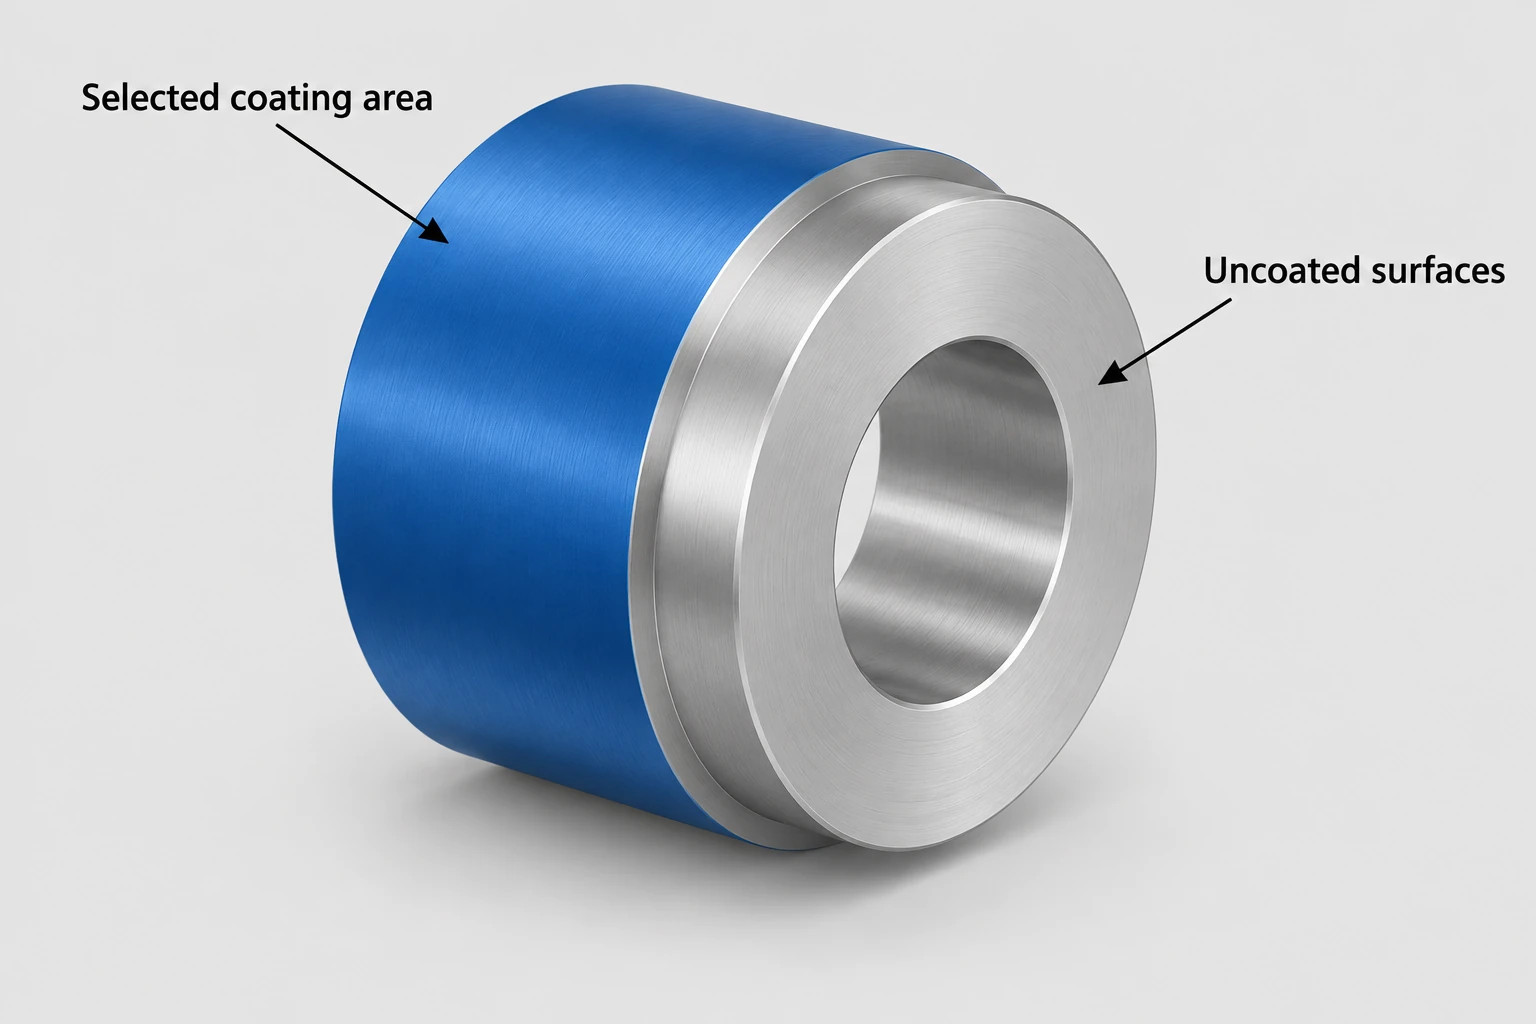
Defina as áreas a serem revestidas e as evidências exigidas
Identifique as superfícies a revestir, as superfícies a manter sem revestimento e os locais permitidos de contato com os dispositivos de fixação. Revestimentos finos seguem a topografia da superfície subjacente, em vez de ocultar defeitos substanciais de usinagem. Por conseguinte, a preparação da superfície, a limpeza e a rugosidade exigida devem constar da discussão do processo.
| Item de especificação | O que definir | Evidência útil |
|---|---|---|
| Substrato | 316L especificação, forma comercial e condição | Identidade do material e propriedades exigidas |
| Sistema de revestimento | Denominação, camadas e condições de processo permitidas | Rota acordada pelo processador |
| Espessura e cobertura | Faixa, locais, áreas mascaradas e áreas de contato | Medições de espessura em locais acordados |
| Dureza e aderência | Métodos e critérios de aceitação separados | Resultados definidos de amostra ou cupom |
| Peça acabada | Ajustes finais, rugosidade e verificações específicas para a aplicação | Inspeção pós-processo e resultados dos ensaios acordados |
Um cupom-testemunha pode apoiar ensaios de processo, mas seu material, preparação e localização devem representar a questão acordada. Ele não estabelece automaticamente a cobertura do revestimento nas reentrâncias da peça. Da mesma forma, dureza, aderência e comportamento à corrosão são características distintas; um resultado positivo em uma delas não comprova as três.
Inclua estes requisitos na CNC cotação de usinagem (RFQ) para garantir que usinagem, revestimento e verificação final cubram a mesma revisão do desenho. Mantenha identificável uma alternativa proposta de revestimento até que o responsável pelo projeto a aprove.
Perguntas frequentes
O revestimento PVD transforma o 316L em um aço totalmente temperado?
Não. Ele adiciona apenas uma camada superficial. A condição e as propriedades mecânicas do substrato continuam relevantes, especialmente onde cargas de contato podem deformar o material que suporta o filme.
A temperatura de serviço do revestimento é a mesma que sua temperatura de processamento?
Não. Uma descreve o limite declarado de uso de um sistema de revestimento; a outra descreve a exposição durante a deposição. Revise a temperatura de processamento em comparação com a condição real do substrato e com os requisitos dimensionais subsequentes.
Uma cor de revestimento pode confirmar sua composição química ou dureza?
Não. A aparência pode apoiar uma inspeção visual acordada, mas não substitui a identificação do revestimento, a medição de sua espessura ou os ensaios mecânicos especificados.
Referências técnicas
ATI, ATI 316, ATI 316L, ATI 317, Ficha Técnica ATI 317L, condições fornecidas e laminadas a frio. Oerlikon Balzers, Componentes Revestidos — Maior Desempenho e Confiabilidade, preparação de componentes, ensaios e suporte ao substrato; Engenharia Geral, HQ205EN (1908), tabela de propriedades dos revestimentos; e Ampliando a Vida Útil de Componentes de Precisão em Aplicações Exigentes (março 2022). ASTM E2546-15(2023), escopo e relevância publicamente disponíveis.



