In questa pagina
Una specifica di rivestimento PVD per un particolare in 316L lavorato richiede più di un semplice valore di durezza. Definire lo stato del materiale di base, il sistema di rivestimento, lo spessore, le superfici trattate e i controlli finali di accettazione. Il rivestimento può modificare il comportamento superficiale senza conferire all’intero componente la durezza o la capacità di carico proprie del rivestimento.
Questa trattazione riguarda i rivestimenti applicati sul componente finito. La scelta di un rivestimento per l’utensile da taglio utilizzato per lavorare il 316L è un’attività distinta.
Tenere separati le proprietà del materiale di base in 316L e quelle del rivestimento
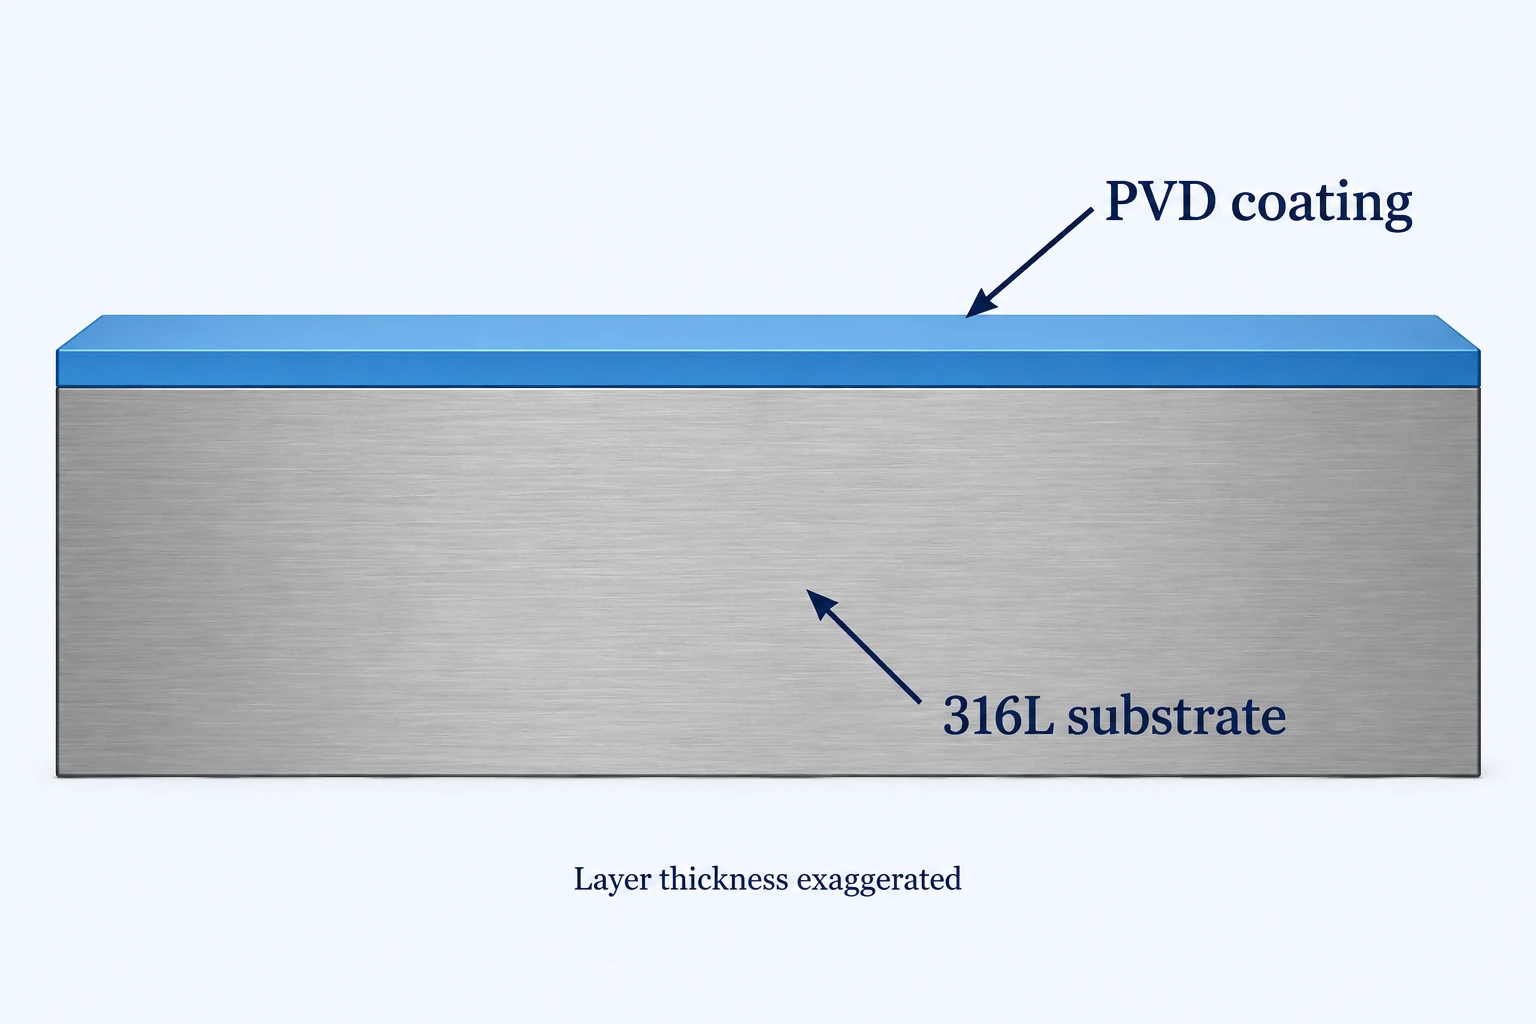
Il 316L è un acciaio inossidabile austenitico. Lo stato di fornitura e qualsiasi deformazione a freddo ne influenzano le proprietà meccaniche. Non viene indurito mediante un processo convenzionale di tempra e rinvenimento, come avviene per gli acciai da utensili temprabili. Per questo motivo, il datasheet ATI relativo al 316/316L distingue le proprietà in condizione ricotta, il comportamento alla deformazione a freddo e i trattamenti termici.
Un film duro richiede comunque un adeguato supporto dal materiale sottostante. Se il materiale di base si deforma eccessivamente sotto carico di contatto, il rivestimento può fallire anche quando la sua durezza misurata risulta elevata. Oerlikon Balzers definisce questo tipo di guasto, dovuto a supporto insufficiente, «effetto uovo».
Avviare la revisione della lavorazione dell’acciaio inossidabile con la qualità specificata, la forma di partenza e lo stato. Valutare quindi il rivestimento rispetto al carico di contatto, al materiale abbinato, al movimento, alla lubrificazione e all’esposizione. Il semplice nome di un rivestimento non è sufficiente a stabilirne l’idoneità per l’assemblaggio.
Una specifica utile della durezza deve includere il metodo di prova.
PVD descrive una famiglia di processi di deposizione, non una singola chimica del rivestimento né un valore univoco di durezza. Come riferimento nominato, la brochure General Engineering di Oerlikon Balzers indica il suo rivestimento CrN ottenuto per sputtering BALINIT CNI con durezza HIT 18 ± 3 GPa. La brochure precisa che i dati riportati sono approssimativi e dipendono dall’applicazione, dall’ambiente e dalle condizioni di prova. Questo valore non rappresenta una durezza universale per il CrN né un limite di accettazione per il pezzo finito.
HIT indica la durezza misurata mediante indentazione strumentata. Il risultato di una prova su rivestimento dipende dal metodo di misura, dalle condizioni di indentazione, dallo spessore del rivestimento e dall’influenza del substrato. Non sostituire un risultato su film sottile con una lettura HRC su materiale compatto, né considerare le etichette HIT e HV come intercambiabili senza aver definito esplicitamente il metodo di prova.
ASTM E2546-15(2023) definisce i requisiti fondamentali per l’indentazione strumentata. Non fornisce un valore universale di accettazione per rivestimenti PVD su 316L. Concordare con i fornitori di rivestimento e di ispezione la posizione della prova, il campione o il coupon testimone, il metodo e il criterio di accettazione.
Lo spessore del rivestimento rientra nella tolleranza finale di accoppiamento.
Per una superficie cilindrica uniformemente rivestita, lo spessore radiale t aggiunge 2t al diametro esterno e sottrae 2t al diametro di un foro rivestito. Considerando uno strato ipotetico di 2 µm, il diametro esterno aumenta di 4 µm, ovvero 0.004 mm. Un diametro iniziale di 10.000 mm diventa 10.004 mm in questo calcolo semplificato.
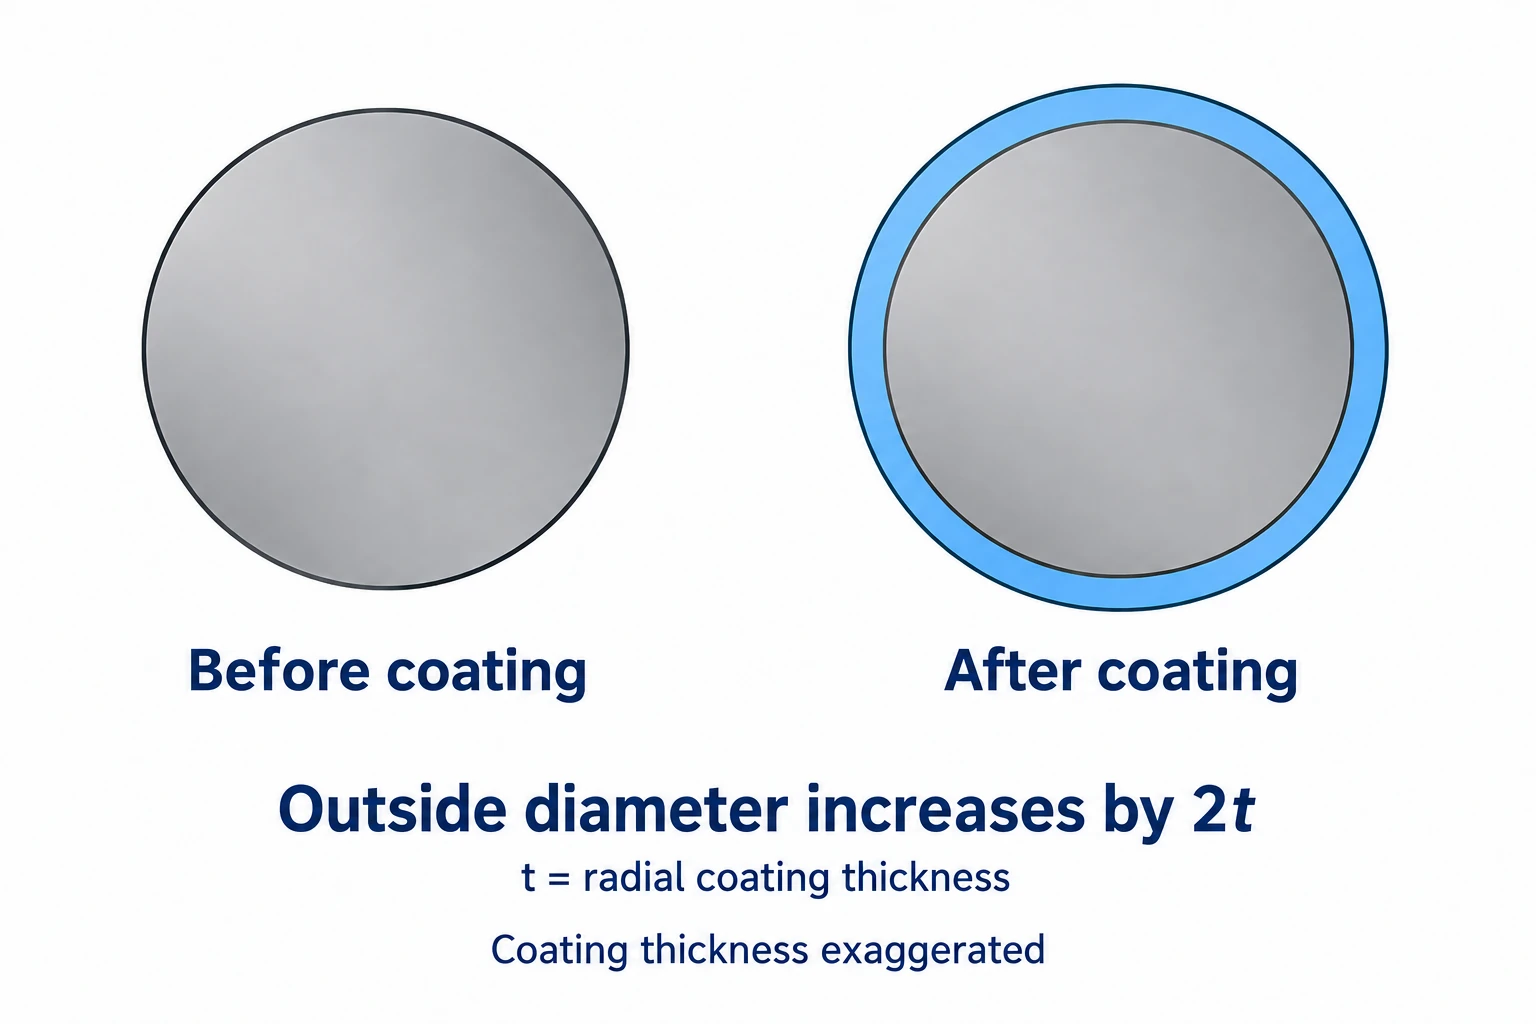
Il calcolo aritmetico presuppone una copertura uniforme e nessun altro cambiamento dimensionale. La copertura effettiva dipende dalla geometria e dal processo di lavorazione; non si deve presupporre che un foro profondo riceva lo stesso rivestimento di una superficie esposta. Specificare le dimensioni finali dopo la lavorazione richiesta e coordinare il sovrametallo di lavorazione con il fornitore del trattamento. La guida ai materiali e alla progettazione collega tali limiti alla caratteristica di accoppiamento.
Definire le aree da rivestire e le evidenze richieste
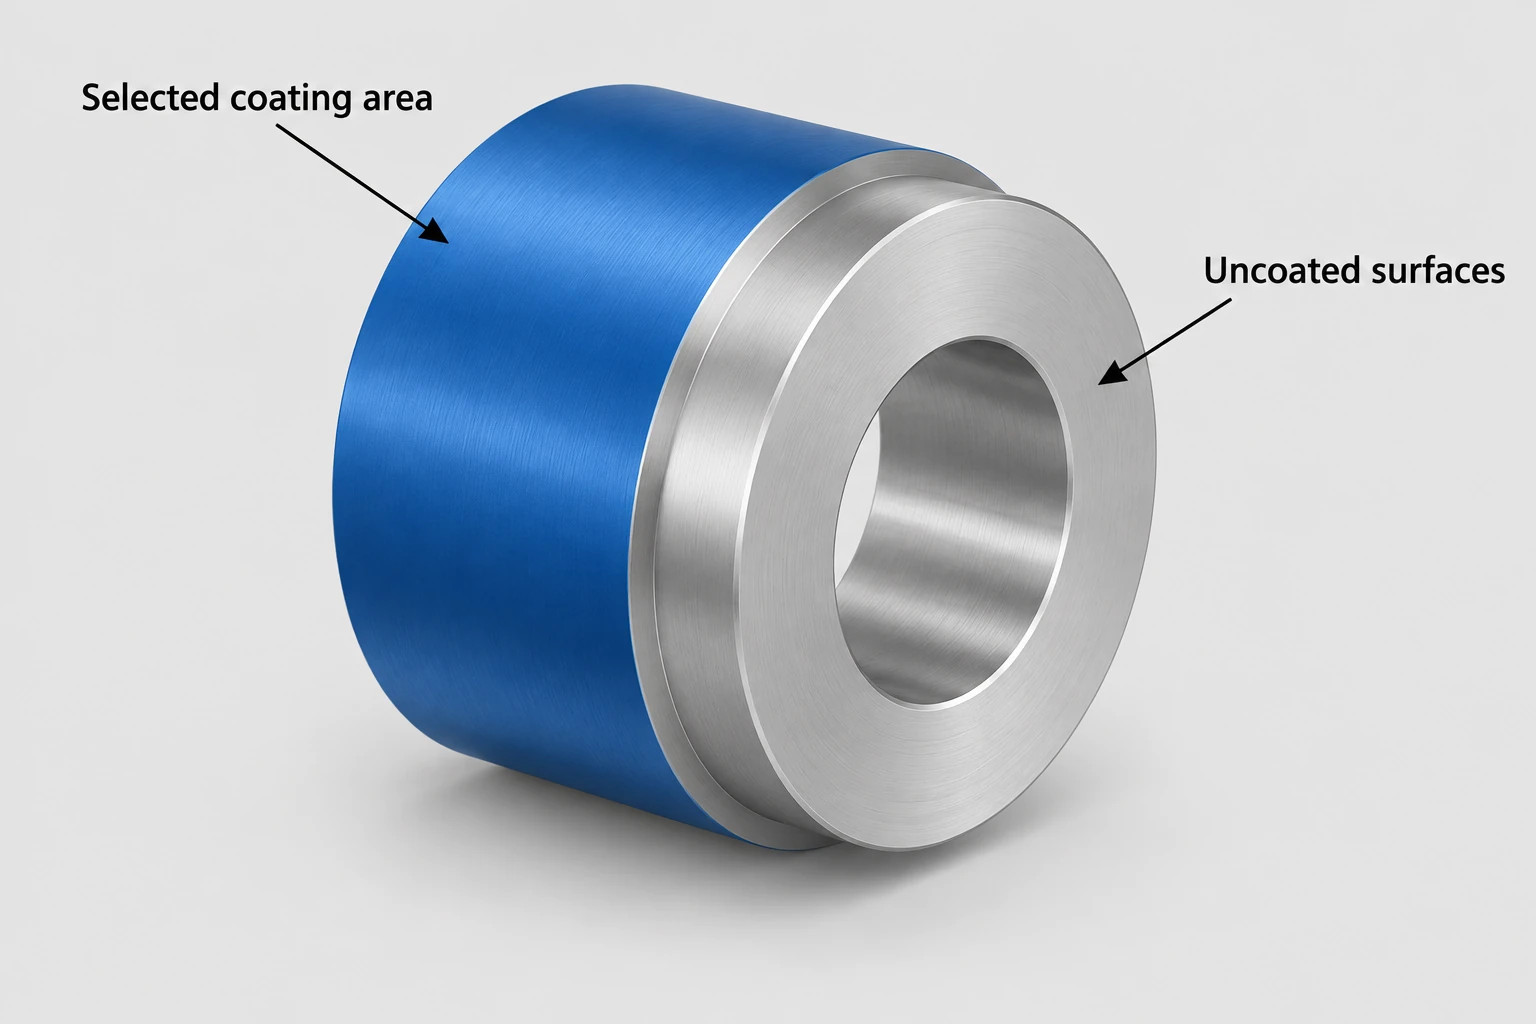
Identificare le superfici da rivestire, quelle da lasciare non rivestite e le posizioni ammesse per il contatto con il sistema di fissaggio. I rivestimenti sottili seguono la topografia della superficie sottostante anziché mascherare difetti sostanziali di lavorazione. La preparazione della superficie, la pulizia e la rugosità richiesta rientrano quindi nella discussione sul processo.
| Voce di specifica | Cosa definire | Evidenze utili |
|---|---|---|
| Substrato | 316L specifica, forma commerciale e stato | Identità del materiale e proprietà richieste |
| Sistema di rivestimento | Denominazione, strati e condizioni di processo ammesse | Percorso concordato dal fornitore del trattamento |
| Spessore e copertura | Campo di applicazione, posizioni, mascheratura e aree di contatto | Misurazioni dello spessore in posizioni concordate |
| Durezza e adesione | Metodi distinti e criteri di accettazione | Risultati definiti su campione o provino |
| Parte finita | Verifiche finali di aderenza dimensionale, rugosità e specifiche per l’applicazione | Ispezione post-processo e risultati dei test concordati |
Un provino testimone può supportare i test di processo, ma il suo materiale, la sua preparazione e la sua posizione devono rappresentare la questione concordata. Non garantisce automaticamente la copertura del rivestimento nelle recessi della parte. Analogamente, durezza, adesione e comportamento alla corrosione sono caratteristiche distinte: un risultato positivo in uno di questi parametri non dimostra automaticamente che anche gli altri due siano soddisfatti.
Includere questi requisiti nella richiesta di preventivo per la lavorazione CNC affinché lavorazione, rivestimento e verifica finale si riferiscano alla stessa revisione del disegno. Lasciare identificabile un’alternativa proposta per il rivestimento fino all’approvazione da parte del responsabile del progetto.
Domande frequenti
Il rivestimento PVD rende l’acciaio 316L un acciaio temprato in massa?},{
No. Aggiunge uno strato superficiale. Lo stato e le proprietà meccaniche del substrato rimangono comunque rilevanti, in particolare nelle zone in cui i carichi di contatto possono deformare il materiale che sostiene il film.
La temperatura di servizio del rivestimento corrisponde alla sua temperatura di processo?
No. Una indica il limite dichiarato di impiego di un sistema di rivestimento; l’altra descrive l’esposizione subita durante la deposizione. Verificare la temperatura di processo in relazione alle effettive condizioni del substrato e ai successivi requisiti dimensionali.
Il colore di un rivestimento può confermare la sua composizione chimica o la durezza?
No. L’aspetto visivo può supportare un controllo visivo concordato, ma non sostituisce l’identificazione del rivestimento, la misurazione dello spessore né i test meccanici specificati.
Riferimenti tecnici
ATI, ATI 316, ATI 316L, ATI 317, Scheda dati tecnici ATI 317L, condizioni fornite e lavorate a freddo. Oerlikon Balzers, Componenti rivestiti — Maggiore prestazione e affidabilità, preparazione dei componenti, prove e supporto del substrato; Ingegneria generale, HQ205EN (1908), tabella delle proprietà del rivestimento; e Estensione della vita dei componenti di precisione in applicazioni gravose (marzo 2022). ASTM E2546-15(2023), ambito e rilevanza pubblicamente disponibili.



