
En esta página
Una máquina CNC puede volver a una posición casi idéntica en cada intento y, aun así, no alcanzar el punto objetivo indicado. La repetibilidad describe la consistencia de esas posiciones de retorno; la precisión de posicionamiento se refiere al grado de coincidencia entre dichas posiciones y el objetivo. La precisión de la pieza terminada plantea otra pregunta: ¿el proceso de mecanizado produjo las características requeridas en las condiciones especificadas?
Estas distinciones son relevantes cuando un folleto de máquina o una propuesta de proveedor emplea la palabra «precisión». Un valor pequeño de posicionamiento constituye una evidencia útil sobre una prueba definida, pero no garantiza una tolerancia para todas las piezas.
Precisión, repetibilidad y resolución describen conceptos distintos.
| Término | Pregunta que responde | Lo que no establece |
|---|---|---|
| Precisión de posicionamiento | ¿Con qué exactitud coincide la posición medida con la posición indicada? | Precisión de cada característica mecanizada |
| Repetibilidad de posicionamiento | ¿Con qué consistencia retorna el eje bajo condiciones repetidas? | Concordancia con el valor objetivo |
| Resolución | ¿Cuál es el incremento más pequeño representado, comandado o detectado? | Precisión real del movimiento en dicho incremento |
Para la resolución, identifique qué parte del sistema se está describiendo: un incremento de comando, una señal del codificador o una visualización en pantalla. Las cifras decimales adicionales no eliminan el error mecánico. La guía de control CNC y movimiento de la máquina explica dónde entran los comandos y la retroalimentación de posición en el sistema.
Una comparación útil conserva, por tanto, la magnitud medida y las condiciones de ensayo. «Precisión: 0.005 mm,» sin esos detalles, deja al lector incapaz de determinar si el valor se refiere a posicionamiento, repetibilidad, resolución de medición o una característica terminada específica.
Lecturas estrechamente agrupadas aún pueden desviarse del valor objetivo.
Considérese un ejemplo didáctico simplificado. Se ordena a un eje que se desplace a 100.000 mm tres veces, siempre aproximándose desde la misma dirección. Mediciones independientes arrojan 100.008, 100.009 y 100.010 mm. Para esta ilustración únicamente, se supone que la incertidumbre de medición es despreciable.
- La posición media medida es 100.009 mm: 0.009 mm, o 9 µm, por encima del valor objetivo.
- El rango observado es 0.002 mm, o 2 µm: la lectura mayor menos la menor.
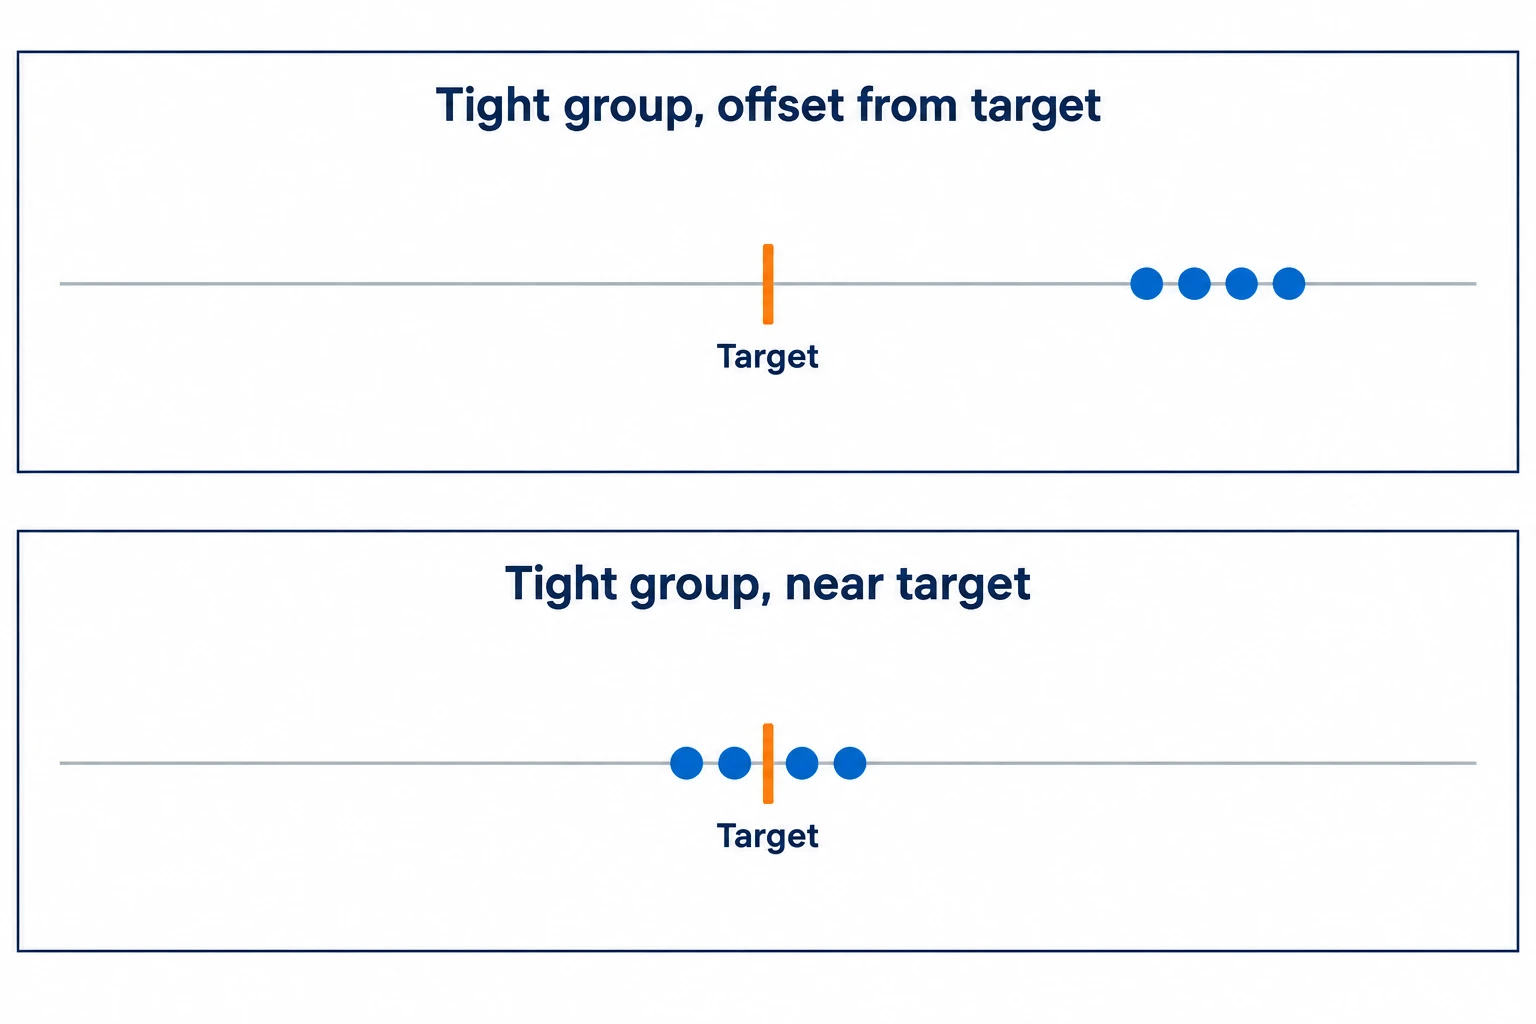
El pequeño rango no anula el desplazamiento. Tampoco este rango basado en tres lecturas equivale a un resultado de repetibilidad según ISO ni a una calificación de precisión global de la máquina. Una evaluación normalizada especifica muestreo, posiciones, direcciones de aproximación y cálculos más allá de este ejemplo.
Un error repetible puede ser adecuado para compensación una vez que se haya identificado su causa y su comportamiento. Restar un único desplazamiento no corrige todos los errores a lo largo del recorrido, del rango de temperatura y de las condiciones operativas.
Lea el alcance de la prueba antes de comparar los valores numéricos
ISO 230-2:2014 evalúa la precisión y repetibilidad del posicionamiento mediante mediciones directas de cada eje individual de la máquina-herramienta. Su alcance público incluye ejes lineales y rotativos, así como mediciones repetidas en cada posición. Se trata de un método para evaluar el movimiento, no de una tolerancia general para piezas terminadas.
Conservar el eje, la longitud de recorrido, la dirección de aproximación, la condición térmica, el estado de compensación y el parámetro informado. Un resultado obtenido al aproximarse desde una única dirección no debe sustituirse por un resultado bidireccional. Asimismo, un recorrido corto sometido a ensayo deja sin resolver el comportamiento de la máquina en otros tramos.
Para el mecanizado CNC de alta precisión , vincule el informe con las características que se están fabricando. Un resultado de posicionamiento de eje, una prueba de interpolación circular y un agujero medido responden a preguntas distintas. Compare magnitudes equivalentes antes de decidir qué evidencia respalda el trabajo.
El filo cortante y la pieza determinan el resultado final de la pieza
La superficie se forma mediante la posición relativa entre el filo cortante y la pieza. Las Algunas directrices para la implementación de la compensación de errores en máquinas-herramienta del NIST explican cómo los errores geométricos y los cambios térmicos alteran dicha relación. Por ejemplo, la dilatación de la herramienta y del husillo puede ser significativa incluso cuando la lectura de posición de un eje parece estable.

El corte introduce influencias adicionales. El desgaste de la herramienta y la desviación de giro modifican el filo activo. Las cargas de corte y la sujeción pueden deformar la herramienta, el dispositivo de sujeción o la pieza; su liberación posterior puede modificar el resultado medido. Una prueba de posicionamiento de la máquina no reproduce todas las combinaciones posibles de estos efectos.
Defina la característica crítica y su condición entregada, luego seleccione los controles de proceso y la inspección adecuados. Un diámetro de agujero y su posición respecto a una referencia requieren evaluaciones distintas. Incluya esos requisitos y los registros exigidos en la RFQ de mecanizado, para que la evidencia aborde la pieza y no solo el modelo de máquina.
Preguntas frecuentes
¿Es la precisión lo mismo que la repetibilidad?
En terminología de medición, la precisión se refiere al acuerdo entre resultados repetidos bajo condiciones establecidas; la repetibilidad es la precisión evaluada bajo condiciones de repetibilidad. En la publicidad de una máquina, el término «precisión» puede ser menos específico. Solicite el parámetro y el método reales, en lugar de asumir el significado pretendido.
¿Una mayor repetibilidad implica siempre una pieza mejor?
No. Un movimiento consistente aún puede presentar un desplazamiento, y las herramientas, el dispositivo de sujeción o los procesos de acabado pueden dominar el error de una característica. Evalúe la repetibilidad junto con el acuerdo respecto al valor objetivo y la evidencia procedente del proceso productivo correspondiente.
¿Puede una calibración exitosa de la máquina sustituir la inspección de la pieza?
No. La calibración caracteriza las magnitudes de la máquina sometidas a ensayo, pero no establece todos los requisitos de las características terminadas, del material ni del tratamiento. El alcance de la inspección debe seguir cubriendo los criterios de aceptación de la pieza.
Referencias técnicas
Alexander Slocum, MIT OpenCourseWare, Diseño de máquinas de precisión: principios fundamentales, secciones sobre exactitud, repetibilidad, resolución y bucles estructurales. NISTIR 5236 (1993), Algunas directrices para implementar la compensación de errores en máquinas-herramienta, introducción y modelo de error de máquina. ISO 230-2:2014, alcance público. Renishaw, Conjuntos avanzados de láser para ajuste de herramientas en máquinas CNC, efectos del desgaste de la herramienta y la desviación de giro. BIPM/JCGM, Vocabulario internacional de metrología, terminología sobre precisión y repetibilidad.



