
Sur cette page
Une machine CNC peut revenir presque à la même position à chaque essai tout en manquant la cible commandée. La reproductibilité décrit la cohérence de ces retours ; la précision de positionnement concerne leur adéquation avec la cible. La précision de la pièce finie soulève une question supplémentaire : le procédé d’usinage a-t-il produit les caractéristiques requises dans l’état spécifié ?
Ces distinctions sont essentielles lorsque la fiche technique d’une machine ou une proposition de fournisseur emploie le terme « précision ». Une valeur faible de précision de positionnement constitue un élément utile de preuve pour un essai défini, mais ne garantit pas une tolérance pour chaque pièce.
Précision, reproductibilité et résolution décrivent des notions différentes
| Terme | Question à laquelle il répond | Ce qu’il ne garantit pas |
|---|---|---|
| Précision de positionnement | Dans quelle mesure la position mesurée correspond-elle à la position commandée ? | Précision de chaque caractéristique usinée |
| Répétabilité de positionnement | Avec quelle constance l’axe revient-il à sa position dans des conditions répétées ? | Conformité par rapport à la cible |
| Résolution | Quel est le plus petit incrément représenté, commandé ou détecté ? | Précision réelle du mouvement à cet incrément |
Pour la résolution, identifier quelle partie du système est décrite : un incrément de commande, un signal d’encodeur ou un affichage écran. L’ajout de décimales supplémentaires n’élimine pas l’erreur mécanique. Le guide CNC de contrôle et de guidage du mouvement machine explique où les commandes et la rétroaction de position entrent dans le système.
Une comparaison utile conserve donc la grandeur mesurée et les conditions d’essai. « Précision : 0.005 mm, » sans ces détails, laisse le lecteur dans l’incapacité de déterminer si ce chiffre concerne le positionnement, la reproductibilité, la résolution de mesure ou une caractéristique spécifique de la pièce finie.
Des mesures très resserrées peuvent néanmoins être décalées par rapport à la cible.
Considérons un exemple pédagogique simplifié. Un axe reçoit la commande d’atteindre 100.000 mm trois fois, toujours en approchant depuis la même direction. Des mesures indépendantes donnent 100.008, 100.009 et 100.010 mm. L’incertitude de mesure est supposée négligeable uniquement à des fins d’illustration.
- La position moyenne mesurée est 100.009 mm : 0.009 mm, soit 9 µm, au-dessus de la cible.
- L’étendue observée est 0.002 mm, soit 2 µm : la plus grande valeur mesurée moins la plus petite.
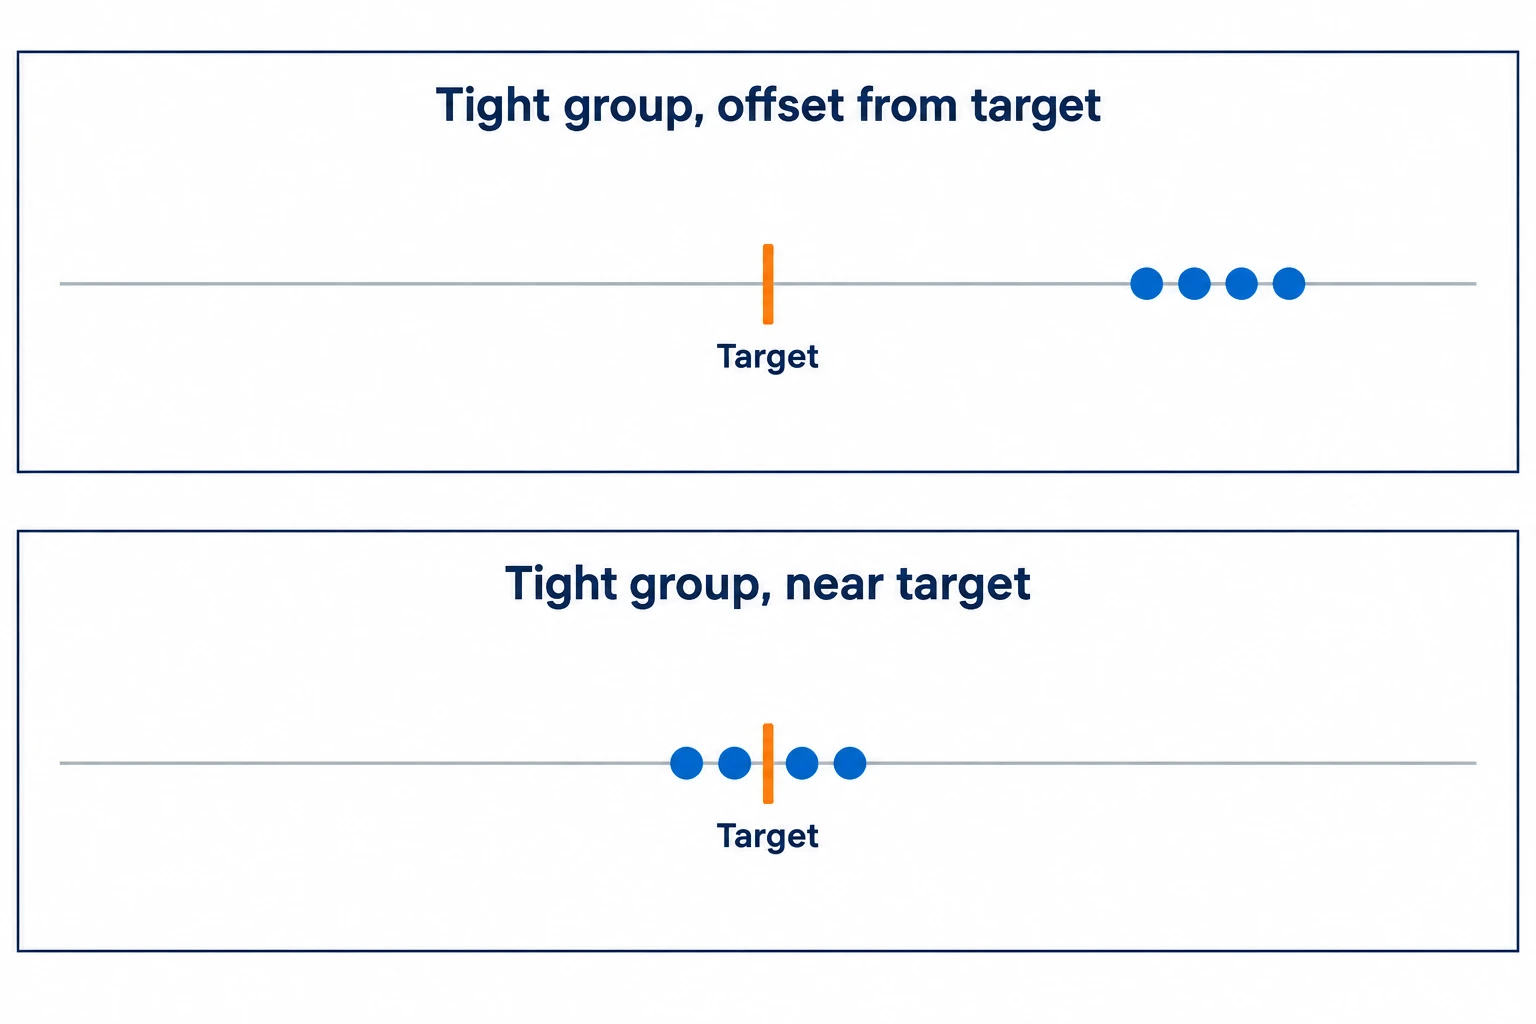
La petite plage ne compense pas le décalage. Cette plage de trois mesures n’est ni un résultat d’exactitude de répétabilité selon la norme ISO, ni une évaluation globale de précision de la machine. Une évaluation normalisée précise l’échantillonnage, les positions, les directions d’approche et les calculs au-delà de cet exemple.
Une erreur répétable peut être adaptée à une compensation dès lors que sa cause et son comportement sont établis. La soustraction d’un seul décalage ne corrige pas toutes les erreurs sur toute la course, la plage de température et les conditions de fonctionnement.
Lisez la portée du test avant de comparer les valeurs numériques.
ISO 230-2:2014 évalue l’exactitude et la répétabilité du positionnement par des mesures directes des axes individuels de la machine-outil. Son champ d’application public couvre les axes linéaires et rotatifs ainsi que des mesures répétées à chaque position. Il s’agit d’une méthode d’évaluation du mouvement, et non d’une tolérance générale applicable aux pièces finies.
Conservez l’axe, la course, la direction d’approche, l’état thermique, l’état de compensation et le paramètre rapporté. Un résultat obtenu en approchant depuis une seule direction ne doit pas être substitué à un résultat bidirectionnel. Une course testée courte laisse également les performances ailleurs non évaluées.
Pour l’usinage précis CNC, reliez le rapport aux caractéristiques effectivement produites. Un résultat de positionnement d’axe, un essai d’interpolation circulaire et un alésage mesuré répondent à des questions différentes. Comparez des grandeurs homogènes avant de déterminer quelle preuve étaye le travail demandé.
Le tranchant de l’outil et la pièce déterminent le résultat final de la pièce.
La surface est formée par la position relative du tranchant de l’outil et de la pièce. Les Quelques lignes directrices pour la mise en œuvre de la compensation d’erreurs sur les machines-outils du NIST expliquent comment les erreurs géométriques et les variations thermiques modifient cette relation. Par exemple, la dilatation de l’outil et de la broche peut avoir une incidence même si la lecture de position d’un axe apparaît stable.

L’usinage introduit des influences supplémentaires. L’usure et la concentricité radiale de l’outil modifient le tranchant actif. Les efforts de coupe et le serrage peuvent déformer l’outil, le dispositif de maintien ou la pièce ; le relâchement peut modifier le résultat mesuré. Un essai de positionnement de machine ne reproduit pas toutes les combinaisons possibles de ces effets.
Définissez la caractéristique critique et son état livré, puis choisissez des contrôles de procédé et une inspection adaptés. Un diamètre d’alésage et sa position par rapport à un repère nécessitent des évaluations différentes. Intégrez ces exigences ainsi que les enregistrements requis dans la demande de devis usinage, afin que les preuves concernent la pièce elle-même plutôt que le simple modèle de machine.
Questions fréquemment posées
La précision est-elle identique à la répétabilité ?
En terminologie métrologique, la précision désigne l’accord entre des résultats répétés dans des conditions données ; la répétabilité est la précision évaluée dans des conditions de répétabilité. Dans une publicité pour une machine, le terme « précision » peut être moins spécifique. Demandez plutôt le paramètre réel et la méthode utilisée, au lieu de supposer le sens visé.
Une meilleure répétabilité signifie-t-elle toujours une pièce meilleure ?
Non. Un mouvement cohérent peut toutefois présenter un décalage, et les outils, le montage ou les opérations de finition peuvent dominer l’erreur sur une caractéristique. Évaluez la répétabilité conjointement avec l’accord par rapport à la cible et avec les preuves issues du procédé de production concerné.
Une étalonnage réussi de la machine peut-il remplacer l’inspection de la pièce ?
N°. L’étalonnage caractérise les grandeurs machines testées. Il ne définit pas l’ensemble des exigences relatives aux caractéristiques finies, aux matériaux ou aux traitements. La portée de l’inspection doit toutefois couvrir les critères d’acceptation de la pièce.
Références techniques
Alexander Slocum, MIT OpenCourseWare, Conception précise des machines : principes fondamentaux, sections sur la justesse, la répétabilité, la résolution et les boucles structurelles. NISTIR 5236 (1993), Quelques lignes directrices pour la mise en œuvre de la compensation des erreurs sur les machines-outils, introduction et modèle d’erreur machine. ISO 230-2:2014, portée publique. Renishaw, Jeux avancés de réglage d’outils au laser pour machines CNC, effets de l’usure et de la concentricité des outils. BIPM/JCGM, Vocabulaire international de métrologie, terminologie relative à la précision et à la répétabilité.



