Hoppa till innehåll
VETCNCCNC-TILLVERKNING
Off-vit isolerande stödlist, fickformad monteringsblock och flänsad sleeve på en mörk yta

PBT CNC
Bearbetning

Jämför PBT-lagerdata

Anpassade PBT-stöd, bushingar och guidkomponenter

6 komponenttyper

Isolerande kopplingsstöd

Vi fräsar stöpåsar med upprepade öppningar, monteringsytor och fästhål i ändarna. Avståndet mellan öppningarna positionerar de infogade komponenterna, medan den återstående polymeren separerar närliggande öppningar. Påsen levereras i den specificerade geometrin och enligt lagerkraven.
Flänsade isolerande bushingar

En flänsad manschettkombinerar en positioneringsdiameter, öppet hål och en axiell sätesyta. Vi fräsar dessa gränssnitt runt komponentens axel och bevarar därmed den fläns och axiell axelsteg som krävs för att positionera komponenten i den omgivande monteringen.

Profilerade guidblock

Öppna kanaler och lokala steg guiderar ett glidande element utan att omsluta hela dess längd. Vi fräsar löpprofilen och dess monteringshål från de specificerade referensytorna och håller klargående ytor separerade från avsedda kontaktytor.

Axiala avståndshållare och positionsringar

PBT-ringar separerar angränsande komponenter eller positionerar en sleeve längs en axel. Borren ger frihet eller positionering mot den matchande funktionen; de två ändytorna fastställer den axiella separationen. En lokal axelskult kan ge en andra positionsdiameter.

Fixturkontakt-nästar

En bearbetad näst stödjer en komponent på dess definierade böjda eller stegformade ytor. Monteringshål positionerar nästen på fixturen, medan kontaktprofilen positionerar arbetsstycket. Åtkomstavlastningar lämnar utrymme för inläggning och borttagning.

Styrrullar

Vi svarvar rullar med en löpband och ett centralt hål. Ritningen relaterar löpytan till lager- eller axelgränssnittet; spår, ändavlastningar och axiella axelskultar inkluderas där de tjänar anordningen för ledning.

VETCNC levererar ritningsdefinierade PBT-komponenter för fräsning och svarvning. Den valda råmaterialets sammansättning, fungerande gränssnitt och inkluderade kontroll definierar beställningen; elektrisk, kemisk eller annan applikationsgodkännande specificeras för den faktiska monteringen.

PBT-råmaterialets sammansättning och referensegenskaper

Omodifierad PBT för definierad mekanisk geometri

Där en glidande motyta är känslig för glasfiberabrasion är ett oförstärkt PBT-material den relevanta utgångspunkten för jämförelse. Dess faktiska belastning, hastighet och slitageavgör fortfarande lämpligheten; att lägga till förstärkning för styvhet kan ändra kontaktbeteendet.[2]

Urvalsfokus
Krav på glidkontakt och den valda omodifierade produktens slitagebeteende

Glasfiberförstärkt PBT-råmaterial

Ensinger positionerar TECADUR PBT GF30 för styvhet och kryphärdighet under pågående statisk belastning. Dess glasfibrer kan slita motytorna, vilket gör denna sammansättning mindre lämplig för glidkontakt. Referenstabellen identifierar detta specifika lagerhållna produkt.[1]

Urvalsfokus
Statisk stödstyvhet och krypbeteende, med avvägningen mot motytan

Stång för mantlar, ringar och rullar

En rund blank ger material kring ett centralt hål samt den yttre drift- eller positionsytan. Dess startdiameter måste omfatta det färdiga yttermåttet och bearbetningstilllägget, inklusive eventuell större fläns snarare än endast skaftkroppen.[2]

Urvalsfokus
Tillräckligt med rundt råmaterial för den största bevarade flänsen eller löpdiametern

Platta för stönmönster och guidprofiler

Platta är lämplig för upprepad hålrader, utrustningsfack och guidkanaler. Starttjockleken täcker det djupaste bevarade steget och den slutliga stödytan. En plattblank möjliggör också att mönstret och dess monteringsreferenser bearbetas samtidigt.

Urvalsfokus
Stödytan, mönstrets yttermått och materialet kvar under profilen
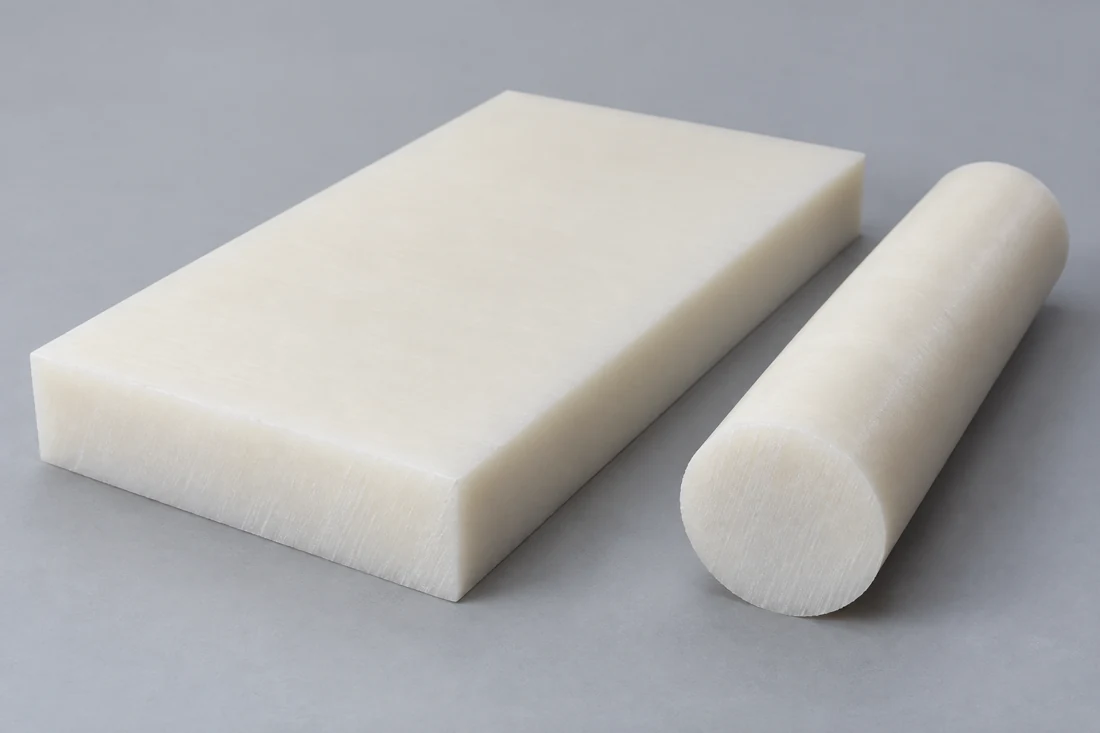
Omarkerd vit polymer stav och rektangulära platta som skivblanketter
Plattblankettomslag runt ett fyrahölsstönmönster, som markerar bevarade vallar

Läs ett råmaterialtestresultat vid dess angivna tillstånd

Draghållfasthet, styvhet och töjning beskriver olika mekaniska responsförhållanden. Leverantören anger en provhastighet bredvid varje mekaniskt värde; behåll denna referens tillsammans med det angivna lagermaterialet vid produktjämförelser i stället för att kombinera högsta värden från olika sammansättningar.[1]

Referensdata karakteriserar det identifierade råmaterialprodukten; ritningen definierar godkännandet av den färdiga komponenten.

TECADUR PBT GF30 natural — tillverkarens referensvärden
EgenskapVärdeProvningens grundläggande villkorAnvändbar skillnad
Densitet1.46 g/cm³Producentens lager sidaMassuppskattning för denna produkt
Draghållfasthet46 MPaDIN EN ISO 527-2; 50 mm/minKorttidsprovets svar
Dragstyvhet3,400 MPaDIN EN ISO 527-2; 1 mm/minStelhetsreferens
Utdräckning vid flytgräns / bristning5 / 6%DIN EN ISO 527-2; 50 mm/minTvå skilda slutpunkter
Böjhållfasthet78 MPaDIN EN ISO 178; 2 mm/min, 10 NBöjprovets svar
Vattenabsorption, 24 / 96 h0.02 / 0.04%DIN EN ISO 62; 23 °CSeparata nedsänkningsperioder
FörstärkningsidentitetPBT GF30Namngiven lagerformuleringErsätt inte en generisk PBT-beteckning

Källa: Ensinger, TECADUR PBT GF30 naturlig produktsida, läst den 3 november 2026. Värdena karaktäriserar den namngivna lagerprodukten vid de angivna provvillkoren; gränserna för färdiga delar är fortfarande ritningsdefinierade.

CNC-fräsning och svarvning av PBT-gränssnitt

Polymerplatta som stöds under sin bevarade sektion med två lokala spännklamrar

Upprepade öppningar och fickbotten

Vi fräsar öppningsraden från ett konsekvent koordinatsystem och relaterar den sedan till fästhålen och stödytan. Bevarade veggstöd och underlaget under en ficka kräver stöd under bearbetningen så att spännkraften inte tillfälligt plattar ner en flexibel sektion.

Hål, flänsar och axiella säten

Svarvning etablerar hålet, ytterdiametern och det axiella sätet kring en axel. Avslutande snitt följer den bevarade flänsen och väggsektionen; en tunn mantel stöds utan att man behöver använda tillräckligt med spännkraft från chucken för att deformera den.

Värme och verktygsförhållande under borttagning

Skarpa verktyg, spånutrymme och en lämplig borttagningsserie begränsar gnidning och koncentrerad värme. Större ensidig materialborttagning kan frilägga spännningar i materialet, så de slutgiltiga arbetsytorna etableras efter att huvudmängden material tagits bort.[3]

PBT-hål mönster, sätesskivor och löpande ytor

Flänsad PBT-manschett och dess motparande gränssnittKonceptuell manschettsektion som separerar positioneringsytan på yttre diameter, centralt hål och axiell flänsytans säte. Komponentritningen definierar deras enskilda gränser.Yttre positioneringsytaPBT-manschettMotsvarande axelKoncept för gränsyta
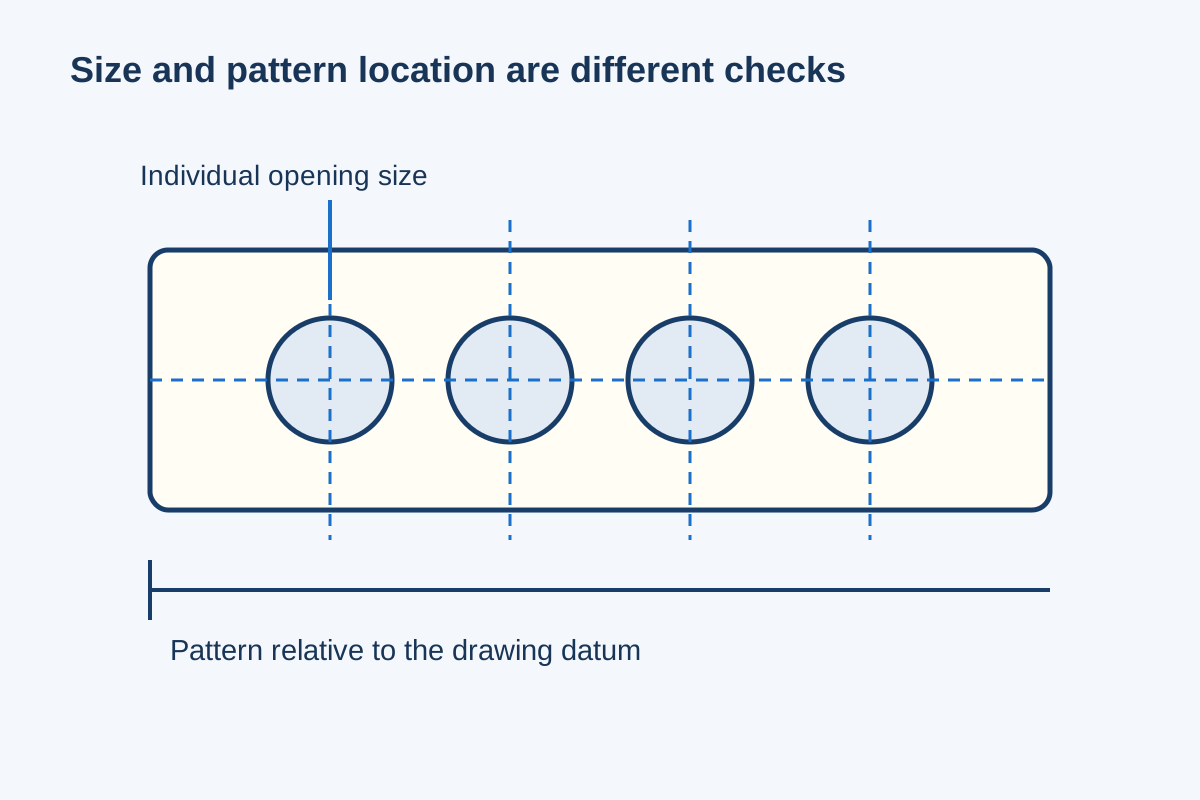
Storlek, position och ansiktsrelation är separata godkännanderesultat.
PBT-komponents egenskaper och deras godtagandegrund
FunktionKravSlutlig förutsättningVerifiering
StöstripaHålstorlek och förhållande mellan mönster och referensSpecificerat frigivet/monterat tillfälleStorlek plus positionsförhållande
Flänsad mössaHål, yttre passning och axial sätesskivaRitningsstödförhållandeDiameter och ansiktsförhållanden
GuideblockArbetsprofil och monteringsreferenserEfter kantbearbetningProfil och placering
StyrrulleLöpband i förhållande till borraxelnSpecificerad monteringsreferensRunout och kontaktprofil

En gräns för en funktionsstorlek etablerar inte i sig själv dess position eller förhållande till en annan yta. Inspektionen följer ritningens referensytor och det slutgiltiga stödförhållandet.

Ange de PBT-egenskaper som styr monteringen

Vi identifierar de öppningsmönster, sätesskivor, stypprofiler och löpband som är avgörande för komponenten. Skivtjocklek, råmaterialens sammansättning och tillgänglighet bestämmer bearbetnings- och mätmetoden för dessa egenskaper.

Konstruktionsdetaljer för PBT-stöd och guider

Material mellan närliggande öppningar

Tätt placerade öppningar lämnar steg som måste förbli intakta under bearbetning och montering. Öppningens form, avståndet mellan öppningarna (pitch) och avståndet till ytterkanten samverkar; om en borrning utvidgas utan att dess granne flyttas minskas även den mellanliggande sektionen.

En underläpp under fästdelen

Fästdelen belastar den lokala stödytan. En plan bärtyta eller en specificerad washersuppläggning fördelar denna kontakt utan att använda kanten på en närliggande ficka som stöd. Monteringsritningen styr den slutgiltiga fästdelsuppläggningen.

Inre hörn och monteringsrumsfritt

En fräsd ficka behåller en inre fräsradie. En lokal hörnentlastning kan rensa bort den infogade komponenten utan att påverka de primära positioneringsväggarna; att förlänga hela fickan skulle ändra alla dessa positioneringsgränssnitt.[3]

Tillträde till kontaktytan

Guideprofiler kräver tillräckligt tillträde för fräsen och för den definierade inspektionsmetoden. Öppen entlastning utanför den fungerande kontaktytan kan förenkla avslutningsbearbetningen, medan en sluten urholkning kan kräva en annan uppspänningskonfiguration eller verktygsräckvidd.

Diskutera delkrav

PBT-komponenter för isolering, positionering och ledning

Avskilja närliggande monterade komponenter

En stöstrimmel håller det krävda avståndet mellan monterade objekt och ger deras fästgeometri. Elektrisk isolation beror på hela konstruktionen, miljön och den specificerade godkännandeprocessen, inte enbart på närvaron av en polymerstrimmel.

Positionera en instrumentkomponent

En ficka eller axelskulta registrerar instrumentkroppen medan monteringsfunktioner positionerar stödet inuti utrustningen. Positioneringsytan, anslutningsöppningen och utrymmet för demontering tjänar olika installationsuppgifter.

Ledning av en rörlig komponent

En block- eller rullkomponent styr kontaktpathen för ett rörligt objekt. Guideprofilen och löpuppläggningen väljs utifrån den faktiska motytan, belastningen och driftförhållandena; ett materialens draghållfasthetsvärde är inte en indikation på bärförmåga eller slitagelevnad.

Stöd för ett arbetsstycke i en fixtur

En nistning kontaktar de avsedda referensytorna samtidigt som tillträde till andra ytor bibehålls. Lokalt utbytbara kontaktbitar kan bevara fixturkroppen när den stödda komponenten ändras, utan att göra varje yta till en positioneringsbegränsning.

PBT-arbetsyta och kantfinish

Konceptuell cirkulär öppning som separerar en lokal kantbrytning från det funktionella hålet

Specificerade maskinbearbetade kontaktytor

Den löpande eller positionerande ytan behåller sin krävda struktur och profil. En kosmetisk handpolering kan ändra kontakthöjd eller avrunda en kant, så ytterligare finish definieras kring den fungerande ytan snarare än enbart efter estetiska krav.

Lokala kantavrunningar

Avburkning tar bort den lösande randen vid en öppning utan att utvidga dess funktionella hål. En tillåten avfasning placeras på den definierade kanten, med bibehållen intakt underläpp eller steg i mönster.

Öppningar bredvid ett tunt steg

Den färdiga randen förblir sammanhängande där den stödjer en infogad komponent. En skärv eller revben utvärderas mot ritningen, snarare än att slätas ut över hela öppningen tills den lokala defekten försvinner.

Ren kontakt och skyddad hantering

Vi rengör bearbetningsavfall från tillgängliga fickor och öppningar och skyddar sedan de fungerande ytorna under förpackning. Renhetskrav som går utöver denna bearbetningsomfattning anger den krävda rengöringsmetoden och godkännandekriterierna.

PBT-material, dimensionell och funktionell godkännande

Fyrahölsstönmönster med enskild storlek och datumbaserad position angiven separat

Råmaterialets identitet och sammansättning

Materialregistret identifierar den beställda PBT-produkten samt eventuell krävd förstärkning eller källbegränsning. En visuellt liknande ersättning av råmaterialet utgör en föreslagen materialändring, även om komponentritningen inte har ändrats.

Mönster, säte och profilrelationer

Dimensionell inspektion följer de egenskaper som används för att godkänna monteringen: lägen för öppningar, axelryggsdjup, relationer mellan stödytor och guiderprofiler. Metoden måste nå de relevanta ytorna snarare än endast den yttre omhöljningen.

Elektriska eller applikationsspecifika prov

En dimensionsrapport fastställer geometrin. Dielektriska, läckage- och andra funktionella resultat levereras med sin egen specificerade konfiguration, provmetod och godtagbarhetsgränser när de ingår i leveransen.

Vad påverkar kostnaden för PBT CNC-bearbetning?

Exakt råmaterial och bevarad omhöljning

Namngivet råmaterial eller källbegränsningar påverkar inköp. En stor fläns kan bestämma stången diameter för en smal sleeve; en djupt fickad platta förbrukar material som inte återfinns i den slutliga bärkonstruktionen.

Antal öppningar och verktygsåtkomst

Många upprepade öppningar ökar bearbetningstiden och inspektions tiden även om yttre formen är enkel. Djupa urholkningar, funktioner på baksidan och små verktyg kan kräva extra inställningar utöver ett öppet mönster som bearbetas från en sida.

Arbetande ytyta och inkluderade dokument

En specificerad kontaktfinish, lokal kantinspektion eller särskild rengöringssteg lägger till definierat arbete. Funktionella prov har separat förberedelse och dokumentation, prissatt för den faktiska komponenten och provanordningen.

Antal delar som delar samma inställning

Programmering, uppspänning och initiala kontroller sprids över oförändrade delar som tillverkas samtidigt. En ny mönsterpitch eller råmaterialssammansättning kan kräva ny förberedelse; kvantitetsbesparingar tar inte bort det arbete som krävs för att etablera den ändrade delen.

Från en PBT-monteringsprovproduktion till upprepad leverans

Kontrollera den faktiska monteringsstacken

Provproduktionen verifierar att öppningarna, sätena och åtkomsten är lämpliga för de omgivande komponenterna. Feedback från monteringen identifierar den specifika gränsytan som ska ändras innan resterande kvantitet släpps.

Använd det avsedda råmaterialprodukten

En representativ provkörning använder den valda PBT-formuleringen och de arbetsytor som kommer att användas. En del som ser likadan ut men är tillverkad av en annan polymer kan besvara frågor om utrymmeskrav, medan den avsedda lagerprodukten måste provas i just den produkten.

Släpp de fungerande relationerna

Den godkända revisionen överför mönsterreferenspunkterna, stödförhållandet och den slutliga ytytan till produktion. Eventuella separat krävda funktionstester identifieras med samma deldefinition.

Behåll den godkända upprepningssbasen

Upprepad leverans följer det överenskomna lagerprodukten, geometrin och godkännandeprotokollen. En ändring av leverantör eller sammansättning identifieras innan den ingår i den upprepade ordern, så att dess effekt på den godkända komponenten kan bedömas.

Vanliga frågor om PBT CNC-bearbetning

Betyder låg vattenupptag för PBT att materialet är lämpligt för varmvattentjänst?

Nej. Låg massupptagning och motstånd mot långvarig varmvattenexponering är olika egenskaper. Ensinger anger en gräns för varmvattenanvändning ovanför 60 °C för den angivna GF30-lagerprodukten, medan GEHR också identifierar PBT som känsligt för hydrolys. Den faktiska lagerprodukten och temperaturen vid fuktexponering måste anpassas till applikationen; tabellen utgör inte ett godkännande för ånga- eller varmvattenanvändning.

Kan en vattenupptagsprocent användas direkt som mått på dimensionsökning?

Nej. Procentvärdet rapporterar den upptagna vattenmängden enligt massan under det angivna provet. Det är inte en procentuell ökning av varje komponentdimension. För en nära passande anordning krävs det aktuella lagermaterialets specifika dimensionsbeteende och exponeringsförhållanden snarare än att lägga till massprocenten till borrhålets diameter.

Certifierar en flammklassificering för en PBT-harpun komponenten efter bearbetning?

Nej. En klassificering av harpunmaterial eller lagerprodukt gäller dess angivna sammansättning och provbas, inklusive eventuell relevant provtjocklek. En annan färg, fyllnadspaket eller leverantör täcks inte automatiskt. Den färdiga bärstrukturen eller höljet följer fortfarande de elektriska och brandsäkerhetskrav som applikationen ställer.

Avgör en geometriprovning med PET en materialval för PBT vid låga temperaturer?

Nej. Ensinger beskriver bättre slagtålighet för PBT-polymerfamiljen än för PET, särskilt vid låga temperaturer. Den skillnaden gör slagbelastning relevant för valet, medan gränsen för en given råmaterialexport och den tillåtna belastningen för en färdig del fastställs genom en bedömning specifik för den aktuella råmaterialexporten. En geometriprovning och en råmaterialespecifik slagtålighetsbedömning besvarar olika frågor.

Är en bearbetad formgjuten blankett samma utgångspunkt som en stav eller platta?

Nej. Dess tillgängliga utrymme, formgjutna funktioner och tidigare bearbetningshistorik skiljer sig åt. Bearbetning kan avsluta endast valda gränssnitt på denna blankett, medan bearbetning av stav eller platta tar bort omgivande material för att skapa komponenten. Blankettens identitet och ansvarsområdet för bearbetningen måste ingå i den specifika ordern.

Kan en PBT-del limmas istället for mekanisk montering?

Limning kan vara ett konstruktionsalternativ. GEHR anger exempel på epoxi-, cyanoakrylat- och silikonlim för dess PBT; limstyrkan för en specifik sammanfogning fastställs genom provning av den aktuella fogningen. Den valda råmaterialexporten, förberedelsen, limmet, fogbredden och driftsexponeringen måste vara kompatibla med kraven på fogningen.

PROJEKTSTÖD

Diskutera din PBT-komponent

Skicka ritningen och modellen, exakt PBT-lagerproduktsammansättning, kvantitet och krävd ytyta på arbetsytor. Inkludera monteringsförhållandet och eventuellt separat specificerade elektriska, kemiska eller andra funktionella godkännanden så att vi kan offra för den definierade omfattningen.

PBT-lagerprodukter och tillverkningsreferenser

Namngivna lagerproduktsdata samt bearbetnings-, fog- och exponeringsförhållanden som används på denna sida.

  1. Ensinger — TECADUR PBT GF30 NaturalDen identifierade lagerprodukten, mekaniska provvillkoren och separata vattenupptagsändpunkter.
  2. GEHR — PBT-lagerprofilerSammanhang kring lagermaterial, känslighet för hydrolys och exempel på limfästning.
  3. Mitsubishi Chemical Group — Fräsarens verktygslådaStöd, spännförvrängning, värme och spänningsmekanismer i bearbetning av tekniska polymerer.
  4. Ensinger — PBT-material- och kemikalieväljning; UL Solutions — PlastigenkännandeSammanhang kring PBT/PET-påverkan, exponeringsförhållanden samt materialens flammklassificerings-tjocklek och färguppgifter.
VETCNCCNC MANUFACTURING

Få ett citat

Ladda upp ritning

*Obligatoriska fält

Illustration av acetaldelens geometri

Förstorad illustration av detaljgeometri

AI-genererad delillustration.

Svenska
WhatsApp Skicka e-post till oss

Berätta om ert projekt

Dela era krav med oss så återkommer vi till er via e-post.

PDF, CAD eller ZIP · upp till 20 MB