Zum Inhalt springen
VETCNCCNC FERTIGUNG
Hellbeige isolierende Stützleiste, taschenförmiger Montageblock und geflanschte Hülse auf dunklem Untergrund

PBT-CNC
Bearbeitung

Vergleichen Sie PBT-Ausgangswerkstoffdaten

Kundenspezifische PBT-Stützen, Buchsen und Führungselemente

6 Komponententypen

Isolierende Verbindungsstützen

Wir fräsen Stützstreifen mit wiederholten Aussparungen, Montageflächen und Befestigungsbohrungen an den Enden. Ihr Abstand positioniert die eingesetzten Komponenten, während der verbleibende Kunststoff benachbarte Aussparungen voneinander trennt. Der Streifen wird in der vorgegebenen Geometrie und gemäß der Lageranforderung geliefert.
Flanschbuchsen mit Isolationseigenschaften

Flanschrohr kombiniert einen positionierenden Durchmesser, eine offene Bohrung und eine axiale Auflagefläche. Wir drehen diese Schnittstellen um die Komponentenachse und bewahren dabei den zur Positionierung in der umgebenden Baugruppe erforderlichen Flansch und Absatz

Profilierte Führungselemente

Offene Nuten und lokale Absätze führen ein gleitendes Element, ohne dessen gesamte Länge einzuschließen. Wir fräsen das Laufprofil sowie die zugehörigen Montagebohrungen ausgehend von den angegebenen Bezugsflächen und halten Freiraumflächen strikt getrennt von den vorgesehenen Kontaktflächen.

Axiale Abstandshalter und Zentrierringe

PBT-Ringe trennen benachbarte Komponenten oder positionieren eine Hülse entlang einer Welle. Die Bohrung ermöglicht Freigang oder Zentrierung an der Gegenstelle; die beiden Stirnflächen definieren den axialen Abstand. Eine lokale Schulter kann einen zweiten Zentrierdurchmesser bereitstellen.

Fixurkontakt-Nester

Ein bearbeitetes Nest stützt eine Komponente auf ihren definierten gekrümmten oder gestuften Flächen. Montagebohrungen positionieren das Nest auf der Fixur, während das Kontaktprofil das Werkstück ausrichtet. Zugangsabsenkungen schaffen Spielraum für das Einlegen und Entfernen.

Führungswalzen

Wir drehen Rollen mit einem Laufband und einer zentralen Bohrung. Die Zeichnung legt die Beziehung zwischen Lauffläche und Lager- oder Wellenschnittstelle fest; Nuten, Endabsenkungen und axiale Schultern sind dort enthalten, wo sie der Führungsfunktion dienen.

VETCNC liefert zeichnungsgemäß gefräste und gedrehte PBT-Komponenten. Die gewählte Lagerformulierung, die zu bearbeitenden Schnittstellen sowie die vereinbarte Prüfung definieren die Bestellung; die elektrische, chemische oder sonstige Anwendungsverträglichkeit wird für die konkrete Baugruppe spezifiziert.

PBT-Lagerformulierung und Referenzeigenschaften

Ungefülltes PBT für definierte mechanische Geometrie

Wo eine gleitende Gegenfläche empfindlich gegenüber Glasfaserausräumung ist, stellt ein nicht verstärktes PBT-Produkt den relevanten Ausgangsvergleich dar. Die tatsächlichen Last-, Geschwindigkeits- und Verschleissdaten bestimmen weiterhin die Eignung; eine Verstärkung zur Steigerung der Steifigkeit kann das Kontaktverhalten verändern. [2]

Auswahlkriterium
Anforderungen an den Gleitkontakt sowie das Verschleissverhalten des gewählten ungefüllten Produkts

Glasfaser-verstärkter PBT-Lagerwerkstoff

Ensinger positioniert TECADUR PBT GF30 für Steifigkeit und Kriechbeständigkeit unter dauerhafter statischer Belastung. Seine Glasfasern können Gegenflächen abrasiv angreifen, wodurch diese Formulierung für Gleitkontakt weniger geeignet ist. Die Referenztabelle identifiziert dieses spezifische Lagerprodukt. [1]

Auswahlkriterium
Steifigkeit und Kriechverhalten bei statischer Stützung unter Berücksichtigung des Kompromisses mit der Gegenläuferfläche

Stab für Buchsen, Ringe und Rollen

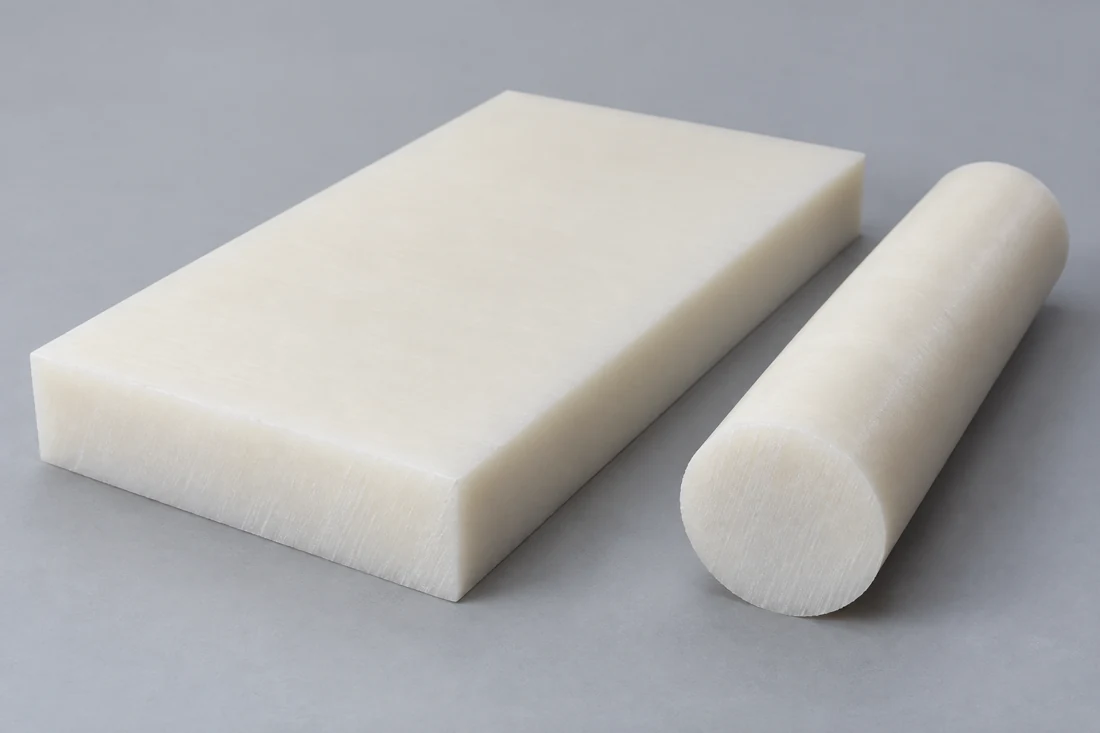
Ein runder Rohling bietet Werkstoff rund um eine zentrale Bohrung sowie um die äussere Lauf- oder Positionierfläche. Der Ausgangsdurchmesser muss die fertige Umhüllung und den Bearbeitungszuschlag abdecken, einschliesslich eines gegebenenfalls grösseren Flansches – nicht nur des Mantelkörpers.[2]

Auswahlkriterium
Ausreichend runder Lagerwerkstoff für den grössten erhaltenen Flansch oder Laufdurchmesser

Platte für Stützmuster und Führungsbahnen

Die Platte eignet sich für wiederholte Lochreihen, Geräteaussparungen und Führungskanäle. Die Ausgangsdicke deckt die tiefste erhaltene Absatzstufe und die endgültige Stützfläche ab. Ein Plattenrohling ermöglicht zudem, Muster und seine Montagebezugsflächen gemeinsam zu bearbeiten.

Auswahlkriterium
Die Stützfläche, der Musterumfang und der unter der Profilgeometrie verbleibende Werkstoff
Unmarkierter weißer polymerer Rundstab und rechteckige Plattenrohlinge
Plattenrohling-Umrandung um ein vierlöchriges Stützmuster, hervorgehoben durch erhaltene Stege

Lesen Sie ein Lagerprüfresultat unter den angegebenen Prüfbedingungen aus

Festigkeit, Steifigkeit und Dehnung beschreiben unterschiedliche Reaktionen. Der Hersteller gibt neben jedem mechanischen Wert eine Prüfgeschwindigkeit an; diese Grundlage ist bei Produktvergleichen mit dem genannten Lagerprodukt beizubehalten, statt die jeweils höchsten Werte verschiedener Formulierungen zu kombinieren. [1]

Referenzdaten charakterisieren das identifizierte Lagerprodukt; die Zeichnung definiert die Abnahmebedingungen für das fertige Teil

TECADUR PBT GF30 natural — Herstellerreferenzwerte
EigenschaftWertPrüfgrundlageNützliche Unterscheidung
Dichte1.46 g/cm³Hersteller-LagerseiteMassenschätzung für dieses Produkt
Zugfestigkeit46 MPaDIN EN ISO 527-2; 50 mm/minKurzzeit-Prüfreaktion
Zugmodul3,400 MPaDIN EN ISO 527-2; 1 mm/minSteifigkeitsbezug
Dehnung bei Streckgrenze / Bruch5 / 6%DIN EN ISO 527-2; 50 mm/minZwei unterschiedliche Endpunkte
Biegefestigkeit78 MPaDIN EN ISO 178; 2 mm/min, 10 NBiegeprüfreaktion
Wasseraufnahme, 24 / 96 h0.02 / 0.04%DIN EN ISO 62; 23 °CGetrennte Tauchdauern
VerstärkungsidentitätPBT GF30Genannte LagerformulierungKein Ersatz durch eine generische PBT-Angabe

Quelle: Ensinger, TECADUR-PBT-GF30-Natur-Produktseite, abgerufen am 3. November 2026. Die Werte charakterisieren das genannte Lagerprodukt unter den angegebenen Prüfbedingungen; die Grenzwerte für fertige Teile bleiben zeichnungsdefiniert.

CNC-Fräsen und -Drehen von PBT-Oberflächen

Polymerplatte, die unter ihrem erhaltenen Abschnitt durch zwei lokale Spannvorrichtungen gestützt wird

Wiederholte Öffnungen und Taschenböden

Wir fräsen die Öffnungsreihe aus einem konsistenten Koordinatensystem heraus und beziehen sie dann auf die Befestigungsbohrungen sowie die Auflagefläche. Verbleibende Stege und der Boden unter einer Tasche benötigen während der Bearbeitung Unterstützung, damit die Spannung nicht vorübergehend einen flexiblen Abschnitt abflacht.

Bohrungen, Flansche und axiale Sitze

Das Drehen erzeugt die Bohrung, den Außendurchmesser und den axialen Sitz um eine Achse. Die Feinbearbeitungsschnitte folgen dem verbleibenden Flansch- und Wandabschnitt; ein dünner Mantel wird unterstützt, ohne sich auf ausreichenden Spanndruck des Drehfutters verlassen zu müssen, der ihn verformen könnte.

Wärme- und Werkzeugzustand während der Materialabtragung

Scharfe Werkzeuge, Späneabfuhr und eine geeignete Abtragsreihenfolge begrenzen Reiben und konzentrierte Wärmeentwicklung. Ein massgeblicher einseitiger Abtrag kann Eigenspannungen im Werkstoff freisetzen; daher werden die endgültigen Arbeitsflächen erst nach Entfernung des Hauptwerkstoffvolumens erzeugt. [3]

PBT-Bohrungsmuster, Anlageflächen und Laufflächen

Flanschrohr aus PBT und dessen EingriffsflächenKonzeptioneller Rohrquerschnitt, der den positionierenden Außendurchmesser, die zentrale Bohrung und die axiale Flanschauflage trennt. Die Komponentenzeichnung definiert deren jeweilige GrenzwerteÄussere ZentrierschnittstellePBT-RohrGegenwelleKonzept der Schnittstelle
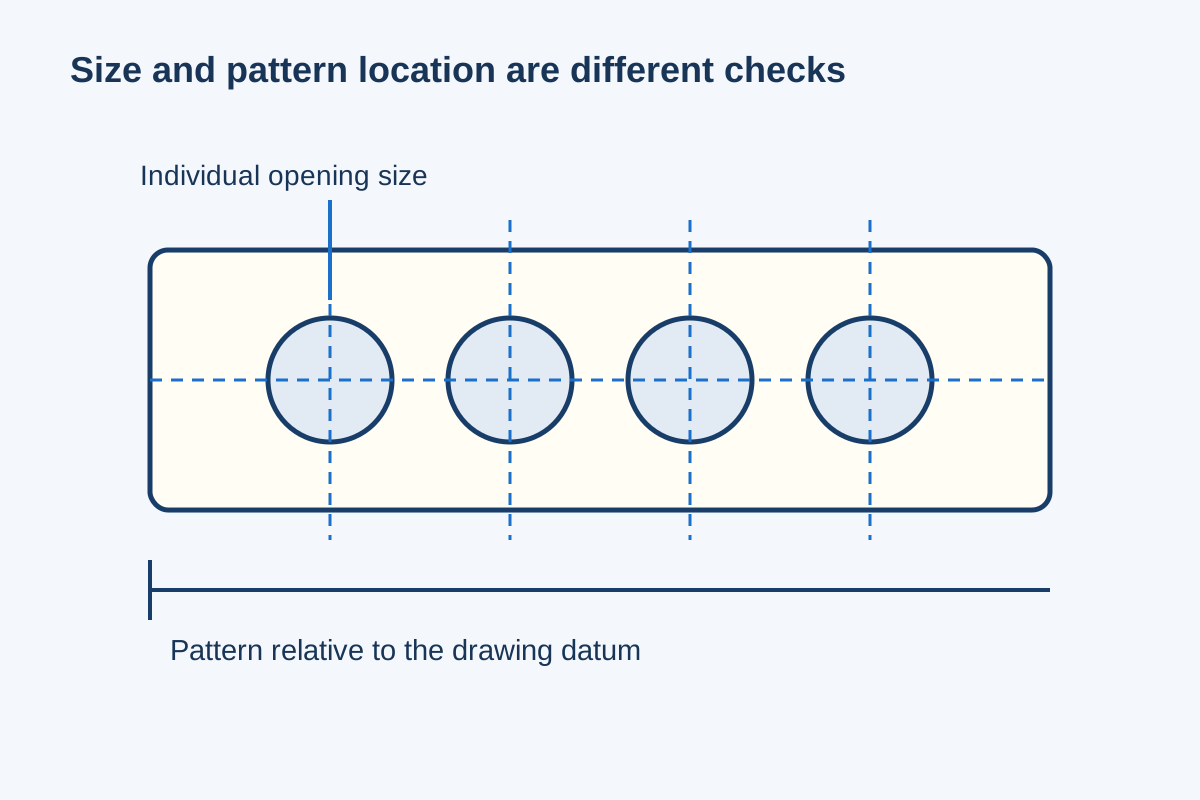
Grösse, Lage und Flächenbezug sind getrennte Freigabekriterien.
Merkmale der PBT-Komponente und ihre Akzeptanzgrundlage
MerkmalAnforderungEndzustandVerifizierung
StützleisteÖffnungsgrösse und Bezug Muster–BezugspunktSpezifizierter spannungsfreier/montierter ZustandGrösse plus positionsbezogener Bezug
FlanschhülseBohrung, Aussenhülse und axiale AnlageflächeZeichnungsbedingung für den StützzustandDurchmesser und Flächenbezug
FührungsblockArbeitsprofil und MontagebezügeNach KantenbearbeitungProfil und Lage
FührungswalzeLaufband bezogen auf die BohrungsachseSpezifizierter MontagebezugRundlauf und Kontaktprofil

Ein Grössengrenzwert eines Merkmals stellt dessen Lage oder Bezug zu einer anderen Fläche nicht automatisch sicher. Die Prüfung erfolgt anhand der Zeichnungsbezugspunkte und des endgültigen Stützzustands.

Nennen Sie die PBT-Merkmale, die die Montage steuern

Wir identifizieren das Bohrungsmuster, die Buchsenanlagefläche, das Führungprofil und das Laufband, die für das Bauteil entscheidend sind. Die Wanddicke, die Werkstoffausgangslage und der Zugang bestimmen den Bearbeitungs- und Messweg für diese Merkmale.

Konstruktionsdetails für PBT-Stützen und -Führungen

Werkstoff zwischen benachbarten Öffnungen

Eng beabstandete Öffnungen ergeben Stege, die während Bearbeitung und Montage intakt bleiben müssen. Form, Teilung und Abstand zur Aussenkante der Öffnungen wirken zusammen; eine Vergrösserung einer Bohrung ohne Verschiebung ihres Nachbarn verringert ebenfalls den dazwischenliegenden Querschnitt.

Ein Sitz unter der Verbindungselemente

Das Verbindungselement liegt auf der lokalen Stützfläche auf. Ein flacher Auflagesitz oder eine spezifizierte Unterlegscheibenanordnung verteilt diesen Kontakt, ohne die dünne Kante einer benachbarten Aussparung als Stütze zu nutzen. Die Montagezeichnung legt die endgültige Anordnung der Verbindungselemente fest.

Innenecken und Montagefreistellungen

Eine gefräste Tasche behält einen inneren Fräsradius bei. Eine lokale Eckentlastung kann den eingefügten Bauteil freigeben, ohne die wesentlichen Positionierwände zu beeinträchtigen; eine Aufweitung der gesamten Tasche würde sämtliche dieser Positionierschnittstellen verändern.[3]

Zugang zur Kontaktfläche

Führungsprofile benötigen ausreichend Zugang für den Fräser und für die definierte Prüfmethode. Offene Entlastungen jenseits der wirksamen Kontaktfläche können die Feinbearbeitung vereinfachen, während eine geschlossene Vertiefung möglicherweise eine andere Aufspannung oder eine andere Werkzeugreichweite erfordert.

Besprechen Sie die Teileanforderungen

PBT-Komponenten für Isolierung, Positionierung und Führung

Trennung benachbarter montierter Komponenten

Ein Stützstreifen hält den erforderlichen Abstand zwischen montierten Teilen ein und stellt deren Befestigungsgeometrie bereit. Die elektrische Trennung hängt vom Gesamtkonzept, der Umgebung und den festgelegten Freigabekriterien ab – nicht allein vom Vorhandensein eines Polymerstreifens.

Positionierung einer Instrumentenkomponente

Eine Aussparung oder eine Schulter positioniert das Instrumentengehäuse während der Montage, wobei Montageelemente die Stütze innerhalb der Ausrüstung ausrichten. Die Positionierungsfläche, die Anschlussöffnung und der Demontageraum erfüllen unterschiedliche Montageaufgaben.

Führung einer beweglichen Komponente

Ein Block oder eine Rolle steuert den Kontaktweg eines bewegten Elements. Das Führungsprofil und die Laufanordnung werden für die jeweilige Gegenfläche, Last und Beanspruchung ausgewählt; ein Werkstoff-Zugfestigkeitswert ist keine Bewertungsgrundlage für Traglast oder Verschleißlebensdauer.

Stützung eines Werkstücks in einer Spannvorrichtung

Eine Nestspannung berührt die vorgesehenen Bezugsbereiche und gewährleistet gleichzeitig Zugang zu anderen Flächen. Lokal austauschbare Kontaktstücke können den Spannvorrichtungskörper bewahren, wenn sich die gestützte Komponente ändert – ohne jede Fläche in eine Positionierungs­einschränkung umzuwandeln.

PBT-Arbeitsflächen- und Kantenfinish

Konzeptionelle kreisförmige Öffnung, die einen lokalen Kantenabrundungsbereich von der funktionalen Bohrung trennt

Spezifizierte maschinell bearbeitete Kontaktflächen

Die Lauf- oder Positionierungsfläche behält ihre geforderte Textur und ihr Profil bei. Eine kosmetische Handpolitur kann die Kontakt-Höhe verändern oder eine Kante abrunden; zusätzliche Nachbearbeitung wird daher gezielt im Bereich der Arbeitsfläche definiert – nicht anhand eines rein optischen Ziels.

Lokale Kantenabrundungen

Entgraten entfernt den losen Grat an einer Öffnung, ohne deren funktionellen Bohrdurchmesser zu vergrößern. Ein zulässiger Fase liegt an ihrer definierten Kante und lässt die angrenzende Auflagefläche oder das Muster-Stegnetz unberührt.

Öffnungen neben einem dünnen Steg

Die fertige Kante bleibt dort kontinuierlich, wo sie eine eingefügte Komponente stützt. Ein Spahn oder eine gezogene Kante wird anhand der Zeichnung bewertet – nicht durch eine flächendeckende Angleichung über die gesamte Öffnung bis zum Verschwinden des lokalen Fehlers.

Sauberer Kontakt und geschütztes Handling

Wir entfernen Bearbeitungsrückstände aus zugänglichen Aussparungen und Öffnungen und schützen anschließend die Arbeitsflächen während der Verpackung. Sauberkeitsanforderungen, die über diesen Bearbeitungsumfang hinausgehen, legen die erforderliche Reinigungsmethode und die Freigabekriterien fest.

PBT-Material, maßliche und funktionale Abnahme

Vierlöchriges Stützmuster mit separat angegebener Einzelgröße und datenbezogener Position

Identität und Zusammensetzung des Ausgangsmaterials

Der Materialnachweis identifiziert das bestellte PBT-Produkt sowie erforderliche Verstärkungen oder Herkunftsbeschränkungen. Ein optisch ähnlicher Ersatz aus Lagerbestand stellt eine vorgeschlagene Materialänderung dar, selbst wenn die Bauteilzeichnung unverändert geblieben ist.

Beziehungen von Muster, Sitzfläche und Profil

Die maßliche Prüfung folgt den Merkmalen, die zur Abnahme der Baugruppe herangezogen werden: Öffnungspositionen, Schultertiefen, Bezugsebenenbeziehungen und Führungprofile. Das Prüfverfahren muss die relevanten Oberflächen erreichen und darf sich nicht allein auf die äußere Hüllfläche beschränken.

Elektrische oder anwendungsspezifische Prüfungen

Ein dimensionsbezogener Prüfbericht dokumentiert die Geometrie. Durchschlagfestigkeit, Leckstrom und andere funktionale Prüfergebnisse werden jeweils mit ihrer eigenen spezifizierten Konfiguration, Prüfmethode und Akzeptanzgrenzen geliefert, sofern sie Teil der Lieferung sind

Was beeinflusst die Kosten für die PBT-Bearbeitung auf CNC-Maschinen?

Exaktes Ausgangsmaterial und beibehaltene Hüllmaße

Genannte Ausgangsmaterialien oder Herkunftsbeschränkungen wirken sich auf die Beschaffung aus. Ein großer Flansch kann den Stabdurchmesser für eine schlanke Hülse vorgeben; eine stark ausgefräste Platte verbraucht Material, das nicht im endgültigen Träger verbleibt.

Anzahl der Öffnungen und Werkzeugzugang

Viele wiederholte Öffnungen erhöhen den Fräs- und Prüfaufwand, selbst wenn die Außenform einfach ist. Tiefe Aussparungen, Merkmale auf der Rückseite sowie kleine Werkzeuge können zusätzliche Spanneinrichtungen erfordern – jenseits eines offenen Musters, das einseitig bearbeitet wird.

Gewünschte Oberflächenbeschaffenheit und enthaltene Nachweise

Eine spezifizierte Kontakt-Oberfläche, eine lokale Randprüfung oder ein besonderer Reinigungsschritt fügen definierten Arbeitsaufwand hinzu. Funktionstests umfassen separate Vorbereitung und Dokumentation und werden nach dem jeweiligen Bauteil sowie der konkreten Prüfanordnung kalkuliert.

Menge mit identischer Spanneinrichtung

Programmierung, Spannmittel und erste Prüfungen verteilen sich auf unveränderte Teile, die gemeinsam gefertigt werden. Eine neue Muster-Teilung oder eine geänderte Ausgangsmaterial-Zusammensetzung kann neue Vorbereitungen erfordern; Mengenvorteile reduzieren nicht den Aufwand, der zur Etablierung dieses geänderten Teils notwendig ist.

Vom PBT-Baugruppen-Versuch zur Wiederholungslieferung

Überprüfen Sie den tatsächlichen Montage-Stapel

Der Versuch bestätigt, dass Öffnungen, Sitzflächen und Zugänge zu den umgebenden Komponenten passen. Rückmeldungen aus der Montage identifizieren die konkrete Schnittstelle, die vor Freigabe der Restmenge angepasst werden muss.

Verwenden Sie das vorgesehene Ausgangsmaterial

Ein repräsentativer Versuch verwendet die ausgewählte PBT-Formulierung und die wirksamen Oberflächen. Ein optisch ähnliches Teil aus einem anderen Polymer kann Fragen zum Einbauraum klären, während die Reaktion des vorgesehenen Werkstoffes durch einen Versuch in genau diesem Werkstoff ermittelt wird

Freigabe der funktionalen Beziehungen

Die freigegebene Änderung übernimmt Muster-Bezugsflächen, Tragbedingung und Endoberfläche in die Serienfertigung. Jeder separat erforderliche Funktionstest wird mit derselben Bauteildefinition gekennzeichnet.

Behalten Sie die freigegebene Grundlage für Wiederholungslieferungen bei

Die Wiederholungsbeschaffung erfolgt gemäß dem vereinbarten Lagerbestand, der Geometrie und den Akzeptanzunterlagen. Eine Änderung des Lieferanten oder der Zusammensetzung wird vor Aufgabe der Wiederholungsbestellung identifiziert, damit deren Auswirkung auf das akzeptierte Bauteil bewertet werden kann.

Häufig gestellte Fragen zur PBT-CNC-Bearbeitung

Bedeutet eine geringe Wasseraufnahme von PBT automatisch, dass der Werkstoff für Heisswassereinsatz geeignet ist?

Nein. Eine geringe Massenaufnahme und die Beständigkeit gegenüber langzeitiger Warmwassereinwirkung sind unterschiedliche Eigenschaften. Ensinger weist für den genannten GF30-Lagerbestand eine Einschränkung beim Einsatz in Warmwasser über 60 °C aus, während GEHR PBT ebenfalls als hydrolyseempfindlich kennzeichnet. Der konkrete Lagerbestand und die Temperatur im feuchten Einsatz müssen zur Anwendung passen; die Tabelle stellt keine Zulassung für Dampf- oder Warmwasserdienst dar.

Kann ein Wasseraufnahmeprozentsatz direkt als dimensionsches Wachstum verwendet werden?

Nein. Der Prozentsatz gibt die unter den angegebenen Prüfbedingungen massenbezogen aufgenommene Wassermenge an. Er stellt keine prozentuale Zunahme aller Bauteilabmessungen dar. Für eine engmaschige Passung sind vielmehr das lagerbestandsspezifische dimensionsbezogene Verhalten und die Einwirkungsbedingung maßgeblich – nicht die Addition des Massenprozentsatzes zum Bohrungsdurchmesser.

Zertifiziert eine Flammbewertung für ein PBT-Harz das bearbeitete Bauteil?

Nein. Eine Einstufung eines Harzes oder Lagerbestands bezieht sich auf dessen spezifizierte Zusammensetzung und Prüfgrundlage, einschließlich einer gegebenen Probendicke. Eine andere Farbe, Füllstoffzusammensetzung oder Herkunft ist davon nicht automatisch abgedeckt. Das fertige Träger- oder Gehäusebauteil muss weiterhin den elektrischen und brandschutztechnischen Anforderungen der jeweiligen Anwendung entsprechen.

Entscheidet ein PET-Geometrietest die Wahl eines niedrigtemperaturbeständigen PBT-Werkstoffs?

Nein. Ensinger beschreibt für die PBT-Polymerfamilie eine bessere Schlagzähigkeit als für PET, insbesondere bei niedrigen Temperaturen. Dieser Unterschied macht die Schlagbeanspruchung für die Werkstoffauswahl relevant, während die Belastungsgrenze für eine gegebene Rohmaterialformulierung und die zulässige Last eines fertigen Teils aus einer werkstoffspezifischen Bewertung resultiert. Ein Geometrietest und eine werkstoffspezifische Schlagprüfung beantworten unterschiedliche Fragen.

Ist ein bearbeiteter Spritzgussrohling derselbe Ausgangspunkt wie ein Rundstab oder eine Platte?

Nein. Sein verfügbares Bauraumprofil, seine spritzgegossenen Merkmale sowie seine vorherige Verarbeitungshistorie unterscheiden sich. Bei dem Rohling kann die Bearbeitung lediglich ausgewählte Oberflächen fertigstellen, während bei Stab- oder Plattenbearbeitung das umgebende Material entfernt wird, um das Bauteil zu erzeugen. Die Identität des Rohlings und die Verantwortung für die Bearbeitung müssen Teil dieser konkreten Bestellung sein.

Kann ein PBT-Bauteil verklebt statt mechanisch befestigt werden?

Das Verkleben kann eine Konstruktionsmöglichkeit sein. GEHR nennt Epoxidharz-, Cyanacrylat- und Silikon-Klebstoffe als Beispiele für seine PBT-Werkstoffe; die Klebfestigkeit einer bestimmten Verbindung ergibt sich aus der Prüfung dieser Verbindung. Der gewählte Werkstoff, die Vorbehandlung, der Klebstoff, der Fügetoleranzspalt und die Einsatzbedingungen müssen mit der Anforderung an die Verbindung kompatibel sein.

PROJEKTUNTERSTÜTZUNG

Besprechen Sie Ihr PBT-Bauteil

Senden Sie die Zeichnung und das Modell, die exakte PBT-Lagerbestandszusammensetzung, die Menge sowie die erforderliche Oberflächenqualität der funktionalen Flächen. Geben Sie zudem den Montagezustand und sämtliche separat festgelegten elektrischen, chemischen oder anderen funktionellen Akzeptanzkriterien an, damit wir den definierten Leistungsumfang kalkulieren können.

PBT-Lagerbestände und Fertigungsreferenzen

Genannte Lagerbestandsdaten sowie die auf dieser Seite verwendeten Bedingungen für Bearbeitung, Verbindung und Einsatzumgebung.

  1. Ensinger — TECADUR PBT GF30 NaturalDas identifizierte Werkstoffprodukt, die mechanischen Prüfbedingungen sowie die separat festgelegten Wasseraufnahmewerte
  2. GEHR — PBT-HalbzeugeKontext zum Halbzeug, Hydrolyseempfindlichkeit und Beispiele für klebtechnische Verbindungen
  3. Mitsubishi Chemical Group — Werkzeugkasten für MaschinistenStütz-, Spannverzerrungs-, Wärme- und Spannungszustandsmechanismen bei der Bearbeitung technischer Kunststoffe
  4. Ensinger — Auswahl von PBT-Werkstoffen und Chemikalien; UL Solutions — KunststofferkennungPBT/PET-Schlagzähigkeitskontext, Einsatzbedingungen sowie Werkstoffeinträge zur Flammklasse hinsichtlich Dicke und Farbe
VETCNCCNC FERTIGUNG

Angebot anfordern

Zeichnung hochladen

*Pflichtfelder

Illustration der Geometrie eines Acetal-Teils

Vergrößerte Darstellung der Teilgeometrie

KI-generierte Teileillustration, kein gefertigtes Kundenteil.

Deutsch
WhatsApp Schreiben Sie uns eine E-Mail

Erzählen Sie uns etwas zu Ihrem Projekt

Teilen Sie uns Ihre Anforderungen mit – wir antworten Ihnen per E-Mail.

PDF, CAD oder ZIP · bis zu 20 MB