Vai al contenuto
VETCNCCNC MANUFACTURING
Striscia di supporto isolante color avorio chiaro, blocco di montaggio con tasche e manicotto flangiato su una superficie scura

PBT CNC
Lavorazione

Confronta i dati di magazzino del PBT

Supporti, boccole e componenti guida in PBT su misura

6 tipi di componenti

Supporti isolanti per connettori

Realizziamo nastri di supporto mediante fresatura, con aperture ripetute, superfici di montaggio e fori di fissaggio alle estremità. L’interasse tra le aperture posiziona i componenti inseriti, mentre il polimero residuo isola le aperture adiacenti. Il nastro viene fornito nella geometria e nel formato di stock definiti.
Boccole isolanti con flangia

Una manutella flangiata Combina un diametro di posizionamento, un alesaggio aperto e una faccia di appoggio assiale. Torniamo queste interfacce attorno all’asse del componente, mantenendo la flangia e la spalla necessarie per il suo posizionamento nell’insieme circostante

Blocchi guida profilati

Scanalature aperte e gradini localizzati guidano un elemento scorrevole senza racchiuderne l’intera lunghezza. Fresiamo il profilo di scorrimento e i relativi fori di fissaggio a partire dalle superfici di riferimento specificate, mantenendo separate le superfici di risguardo da quelle destinate al contatto.

Spessori assiali e anelli di centraggio

Gli anelli in PBT separano componenti adiacenti o centranu una manica lungo un albero. Il foro interno realizza il gioco o il centraggio della caratteristica abbinata; le due facce estreme definiscono la separazione assiale. Una spalla locale può fornire un secondo diametro di centraggio.

Nidi di contatto per dispositivi di fissaggio

Un nido lavorato supporta un componente sulle sue superfici curve o graduate definite. I fori di fissaggio posizionano il nido sul dispositivo di fissaggio, mentre il profilo di contatto centra il pezzo in lavorazione. Le sagomature di accesso lasciano spazio per il caricamento e lo scarico.

Rulli guida

Realizziamo rulli mediante tornitura, con una fascia di scorrimento e un foro centrale. Il disegno definisce la relazione tra la superficie di scorrimento e l’interfaccia con il cuscinetto o l’albero; scanalature, svasature terminali e spalle assiali sono incluse laddove contribuiscono alla funzione di guida.

VETCNC fornisce componenti in PBT lavorati mediante fresatura e tornitura, conformemente al disegno. La formulazione del materiale in stock selezionata, le interfacce funzionali e l’ispezione inclusa definiscono l’ordine; l’accettazione per applicazioni elettriche, chimiche o altre è specificata per l’assemblaggio finale effettivo.

Formulazione e proprietà di riferimento del PBT in stock

PBT non caricato per geometrie meccaniche definite

Quando la superficie di controparte scorrevole è sensibile all’abrasione da fibre di vetro, un prodotto in PBT non caricato costituisce il confronto iniziale pertinente. I suoi effettivi dati di carico, velocità e usura ne determinano comunque la idoneità; l’aggiunta di rinforzo per aumentarne la rigidità può modificare il comportamento al contatto. [2]

Focus sulla selezione
Requisiti di contatto scorrevole e comportamento d’usura del prodotto non caricato scelto

PBT in stock rinforzato con fibre di vetro

Ensinger propone il TECADUR PBT GF30 per rigidità e resistenza alla deformazione permanente sotto carico statico prolungato. Le sue fibre di vetro possono abrasionare le superfici accoppiate, rendendo tale formulazione meno adatta al contatto scorrevole. La tabella di riferimento identifica questo specifico prodotto di magazzino. [1]

Focus sulla selezione
Rigidità di supporto statico e comportamento di deformazione viscosa, con il compromesso relativo alla superficie accoppiata

Tondo per manicotti, anelli e rulli

Un grezzo cilindrico fornisce materiale intorno a un foro centrale e alla superficie esterna di rotazione o di posizionamento. Il suo diametro iniziale deve coprire l’ingombro finale più il sovrametallo di lavorazione, compresa un’eventuale flangia di dimensioni maggiori e non solo il corpo del manicotto.[2]

Focus sulla selezione
Sufficiente tondo per la flangia conservata più grande o per il diametro di scorrimento più grande

Lamina per schemi di supporto e profili guida

La lamina è adatta per file ripetute di fori, tasche per apparecchiature e canali guida. Lo spessore iniziale copre il gradino conservato più profondo e la faccia finale di supporto. Un grezzo lamellare consente inoltre di lavorare contemporaneamente lo schema e i suoi riferimenti di fissaggio.

Focus sulla selezione
Faccia di supporto, ingombro dello schema e materiale residuo sotto il profilo
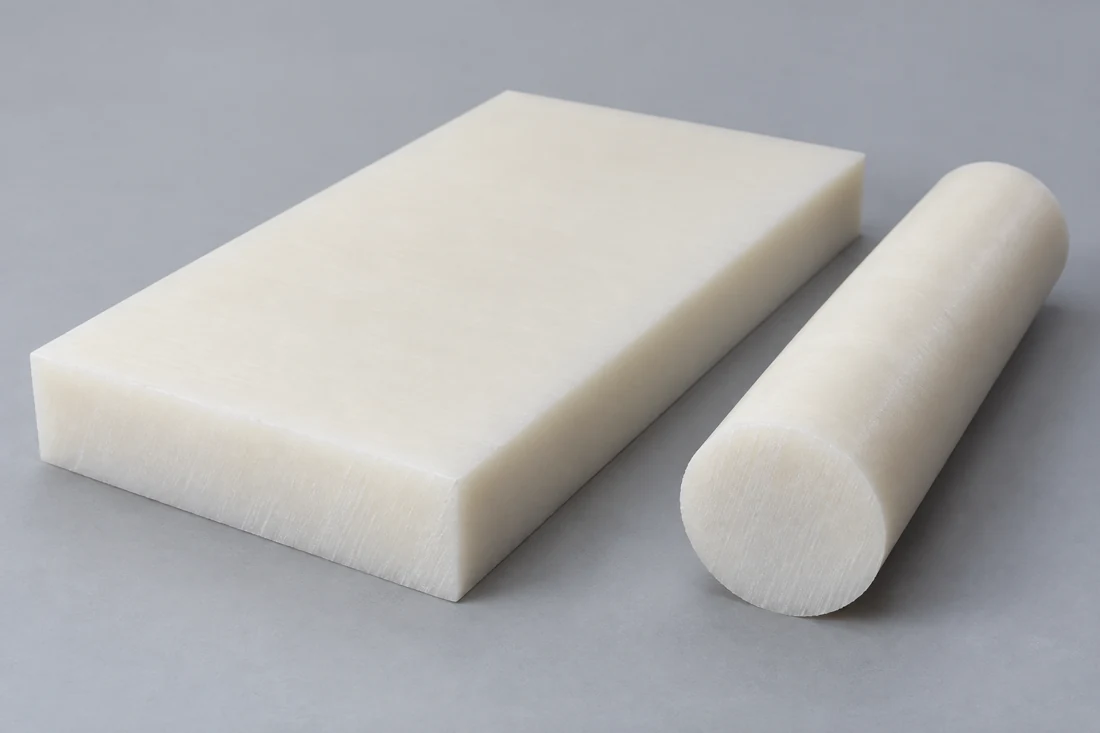
Tondino e lamiera rettangolare in polimero bianco non marcata, tagliati a grezzo
Contorno della lamiera grezza che racchiude uno schema di supporto a quattro aperture, evidenziando le linguette residue

Leggi un risultato di prova su stock nella condizione dichiarata

Resistenza, rigidità ed allungamento descrivono risposte differenti. Il produttore indica una velocità di prova accanto a ciascun valore meccanico; mantenere tale base insieme al nome del prodotto di magazzino durante il confronto tra prodotti, anziché combinare il valore numerico più elevato proveniente da formulazioni diverse. [1]

I dati di riferimento caratterizzano il prodotto in stock identificato; il disegno definisce l’accettazione del particolare finito

TECADUR PBT GF30 naturale — valori di riferimento del produttore
ProprietàValoreBase della provaDistinzione utile
Densità1.46 g/cm³Pagina produttore dello stockStima della massa per questo prodotto
Resistenza a trazione46 MPaDIN EN ISO 527-2; 50 mm/minRisposta al test a breve termine
Modulo di trazione3,400 MPaDIN EN ISO 527-2; 1 mm/minRiferimento di rigidità
Allungamento a snervamento / rottura5 / 6%DIN EN ISO 527-2; 50 mm/minDue punti finali distinti
Resistenza a flessione78 MPaDIN EN ISO 178; 2 mm/min, 10 NRisposta al test di flessione
Assorbimento d’acqua, 24 / 96 h0.02 / 0.04%DIN EN ISO 62; 23 °CDurate distinte di immersione
Identità dell’armaturaPBT GF30Formulazione di materiale in stock denominataNon sostituire una specifica generica di PBT

Fonte: Ensinger, pagina prodotto TECADUR PBT GF30 naturale, consultata il 3 novembre 2026. I valori caratterizzano il prodotto in stock denominato alle condizioni di prova indicate; i limiti per il pezzo finito restano definiti dal disegno.

Interfacce in PBT per fresatura e tornitura CNC

Lamiera in polimero sostenuta sotto la sua sezione residua mediante due morse locali

Aperture ripetute e fondi di tasca

Fresiamo la fila di aperture partendo da un sistema di coordinate coerente, quindi le riferiamo ai fori di fissaggio e alla superficie di appoggio. Le nervature residue e il fondo sottostante una tasca richiedono supporto durante la lavorazione affinché il serraggio non appiattisca temporaneamente una sezione flessibile.

Fori passanti, flange e sedi assiali

Il tornio definisce il foro passante, il diametro esterno e la sede assiale attorno a un unico asse. Le passate di finitura seguono la flangia e la sezione di parete residue; una manica sottile viene supportata senza dover fare affidamento su una pressione del mandrino sufficiente a deformarla.

Calore e condizione degli utensili durante la rimozione

Utensili affilati, evacuazione efficace dei trucioli e una sequenza di asportazione adeguata limitano l’attrito e il riscaldamento concentrato. Una rimozione prevalente da un solo lato può rilasciare le tensioni residue nel grezzo, pertanto le superfici funzionali definitive vengono realizzate dopo aver asportato la maggior parte del materiale. [3]

Fori, sedi e superfici di scorrimento PBT

Manutella flangiata in PBT e le sue interfacce accoppiateSezione concettuale della manutella che separa il diametro esterno di posizionamento, l’alesaggio centrale e la sede assiale della flangia. Il disegno del componente ne definisce i singoli limitiInterfaccia esterna di posizionamentoManutella in PBTAlbero di accoppiamentoConcetto di interfaccia
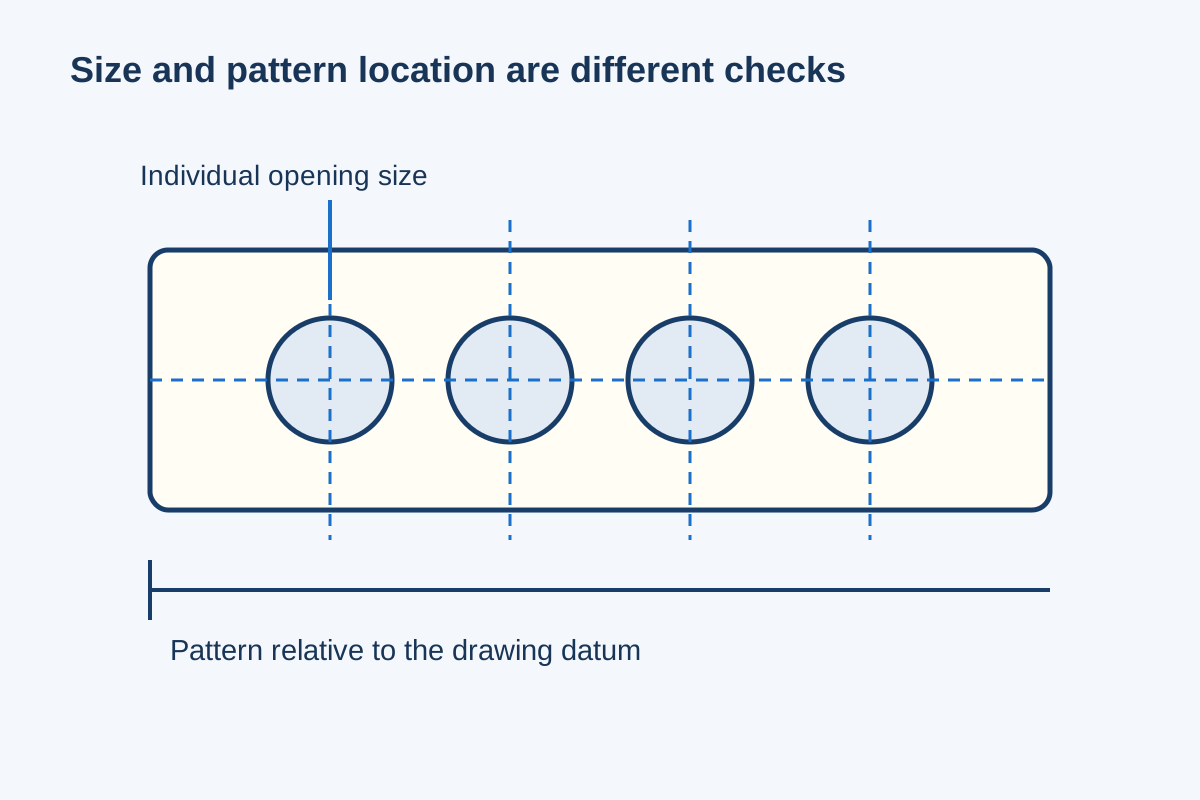
Dimensione, posizione e rapporto tra facce sono risultati di accettazione distinti.
Caratteristiche del componente in PBT e loro base di accettazione
CaratteristicaRequisitoCondizione finaleVerifica
Striscia di supportoDimensione dell’apertura e rapporto tra pattern e riferimentoStato rilasciato/montato specificatoDimensione più rapporto posizionale
Bussola con flangiaForo passante, adattamento esterno e sede assialeCondizione di supporto indicata nel disegnoDiametro e rapporti tra facce
Blocco guidaProfilo funzionale e riferimenti di montaggioDopo la finitura del bordoProfilo e posizione
Rullo guidaBanda di scorrimento rispetto all’asse del foro passanteRiferimento di assemblaggio specificatoEscursione radiale (runout) e profilo di contatto

Un limite di dimensione di una caratteristica non stabilisce di per sé la sua posizione né il suo rapporto con un’altra superficie. L’ispezione segue i riferimenti indicati nel disegno e la condizione finale di supporto.

Quotare le caratteristiche PBT che controllano l’assemblaggio

Identifichiamo il pattern di fori, la sede della bussola, il profilo guida e la banda di scorrimento rilevanti per il componente. Spessore della sezione, formulazione del materiale grezzo e accessibilità determinano il percorso di lavorazione e misurazione per tali caratteristiche.

Dettagli di progettazione per supporti e guide PBT

Materiale tra aperture adiacenti

Le aperture ravvicinate lasciano nervature che devono rimanere integre durante lavorazione e assemblaggio. Forma dell’apertura, passo e distanza dal bordo esterno agiscono congiuntamente; aumentare il diametro di un foro senza spostarne il vicino riduce anche la sezione interposta.

Un alloggiamento sotto il fissaggio

Il fissaggio agisce sulla faccia di supporto locale. Un alloggiamento di appoggio piano o un sistema di rondelle specificato distribuisce tale contatto senza utilizzare il bordo sottile di una tasca vicina come superficie di supporto. Il disegno di montaggio definisce la disposizione finale dei fissaggi.

Spigoli interni e gioco di accoppiamento

Una tasca fresata conserva il raggio interno dell’utensile. Un alleggerimento locale dell’angolo può consentire l’inserimento del componente senza modificare le pareti principali di localizzazione; allargare l’intera tasca altererebbe tutti quegli interfacciamenti di localizzazione.[3]

Accesso alla superficie di contatto

I profili di guida devono offrire accesso sufficiente sia all’utensile sia al metodo di ispezione definito. Uno smusso aperto oltre la zona di contatto operativa può semplificare la finitura, mentre una cavità chiusa potrebbe richiedere una configurazione o un utensile con portata diversa.

Discutere i requisiti del componente

Componenti PBT per isolamento, posizionamento e guida

Separazione di componenti montati adiacenti

Una striscia di supporto mantiene la distanza richiesta tra gli elementi montati e ne definisce la geometria di fissaggio. L’isolamento elettrico dipende dall’intero progetto, dall’ambiente e dai criteri di accettazione specificati, non dalla semplice presenza di una striscia polimerica.

Posizionamento di un componente strumentale

Una tasca o una spalla registra il corpo dello strumento, mentre le caratteristiche di montaggio posizionano il supporto all’interno dell’apparecchiatura. La superficie di posizionamento, l’apertura di collegamento e lo spazio per la rimozione soddisfano compiti di installazione distinti.

Guida di un componente mobile

Un blocco o un rullo controlla il percorso di contatto di un elemento mobile. Il profilo di guida e la disposizione di scorrimento sono scelti in base alla controparte reale, al carico e al regime di funzionamento; il valore di resistenza a trazione di un materiale non costituisce una valutazione del carico ammissibile su cuscinetto né della durata in usura.

Supporto del pezzo in lavorazione su un dispositivo di fissaggio

Un alloggiamento (nest) entra in contatto con le aree di riferimento previste, lasciando accessibili le altre facce. Elementi di contatto locali sostituibili possono preservare il corpo del dispositivo di fissaggio quando cambia il componente supportato, senza trasformare ogni superficie in un vincolo di posizionamento.

Finitura delle facce operative ed estremità dei componenti PBT

Apertura circolare concettuale che separa una smussatura locale del bordo dal foro funzionale

Facce di contatto fresate secondo specifica

La faccia di scorrimento o di posizionamento conserva la rugosità e il profilo richiesti. Una lucidatura manuale estetica può modificare l’altezza di contatto o arrotondare un bordo; pertanto, eventuali finiture aggiuntive vengono definite attorno alla superficie operativa, non in base a un obiettivo puramente estetico.

Smussi locali sui bordi

La sbavatura elimina il bordo libero presente all’apertura senza ingrandirne il foro funzionale. Uno smusso ammesso deve essere applicato sul bordo definito, lasciando intatti l’alloggiamento adiacente o la nervatura del foro.

Aperture accanto a un’anima sottile

Il bordo finito rimane continuo nella zona che supporta il componente inserito. Una scheggiatura o un bordo strappato viene valutata in base al disegno, anziché essere uniformata sull’intera apertura fino alla scomparsa del difetto locale.

Contatto pulito e manipolazione protetta

Rimuoviamo i residui di lavorazione da tasche e aperture accessibili, quindi proteggiamo le superfici operative durante l’imballaggio. Requisiti di pulizia ulteriori rispetto a questa fase di lavorazione identificano il metodo di pulizia e i criteri di accettazione richiesti.

Materiale PBT, accettazione dimensionale e funzionale

Schema di supporto a quattro fori con dimensione individuale e posizione relativa al riferimento indicata separatamente

Identità e formulazione del materiale in stock

Il record materiale identifica il prodotto PBT ordinato e qualsiasi rinforzo richiesto o restrizione di fornitura. Una sostituzione con materiale in stock visivamente simile costituisce una modifica proposta al materiale, anche quando il disegno del componente non è stato modificato.

Relazioni tra sagoma, sedi e profili

L’ispezione dimensionale segue le caratteristiche utilizzate per l’accettazione dell’assieme: posizioni degli aperture, profondità delle spalle, relazioni tra superfici di appoggio e profili guida. Il metodo deve raggiungere le superfici rilevanti, non solo l’involucro esterno.

Prove elettriche o specifiche per l’applicazione

Una relazione dimensionale definisce la geometria. Risultati funzionali quali quelli dielettrici, di perdita e altri sono accompagnati dalle proprie configurazioni specificate, metodi di prova e limiti di accettazione qualora facciano parte della fornitura.

Cosa influenza il costo della lavorazione CNC del PBT?

Materiale in stock esatto e involucro conservato

Nomi specifici di materiale in stock o restrizioni di fornitura influenzano l’approvvigionamento. Una flangia di grandi dimensioni può determinare il diametro del tondo per una bussola snella; una piastra con tasche profonde consuma materiale che non rimane nel supporto finale.

Numero di aperture e accessibilità utensile

Numerose aperture ripetute aumentano i tempi di taglio e ispezione, anche quando la forma esterna è semplice. Recessi profondi, caratteristiche sulla faccia posteriore e utensili di piccole dimensioni possono richiedere montaggi aggiuntivi oltre a un modello aperto lavorato da un solo lato.

Finitura operativa e registrazioni incluse

Una finitura di contatto specificata, un’ispezione locale del bordo o un passaggio di pulizia speciale aggiungono lavorazioni definite. Le prove funzionali prevedono preparazione e registrazioni distinte, tariffate in base al componente effettivo e alla configurazione della prova.

Quantità realizzate con lo stesso montaggio

La programmazione, il fissaggio e i controlli iniziali sono ripartiti su parti identiche prodotte insieme. Un nuovo passo del modello o una nuova formulazione del materiale in stock possono richiedere una nuova preparazione; i risparmi di quantità non eliminano il lavoro necessario per definire quella parte modificata.

Dal collaudo di un assieme in PBT alla fornitura ripetuta

Verificare lo stack di accoppiamento effettivo

Il collaudo verifica che aperture, sedi e accessibilità siano compatibili con i componenti circostanti. Il feedback sull’assemblaggio identifica l’interfaccia specifica da modificare prima del rilascio della quantità residua.

Utilizzare il prodotto in stock previsto

Una prova rappresentativa utilizza la formulazione PBT selezionata e le superfici funzionali previste. Un componente simile, realizzato con un altro polimero, può rispondere a domande relative all’ingombro, mentre la risposta del materiale in stock previsto deriva da una prova effettuata proprio su quel materiale.

Rilasciare le relazioni operative

La revisione accettata trasferisce i riferimenti del modello, lo stato di appoggio e la finitura finale in produzione. Qualsiasi prova funzionale richiesta separatamente è identificata con la stessa definizione di particolare.

Conservare la base accettata per la fornitura ripetuta

La fornitura ripetuta segue il prodotto a magazzino, la geometria e i record di accettazione concordati. Un cambiamento nella fonte o nella formulazione viene identificato prima che entri nell’ordine ripetuto, in modo da poterne valutare l’effetto sul componente accettato.

Domande frequenti sulla lavorazione CNC di PBT

Un basso assorbimento idrico del PBT significa che è adatto per servizi con acqua calda?},{

No. Un basso assorbimento di massa e la resistenza all’esposizione prolungata ad acqua calda sono proprietà distinte. Ensinger indica un limite per servizio con acqua calda superiore a 60 °C per il materiale specificato GF30, mentre GEHR classifica anch’esso il PBT come sensibile all’idrolisi. Il materiale effettivo e la temperatura di servizio in condizioni umide devono essere adeguati all’applicazione; la tabella non costituisce un’autorizzazione per servizio con vapore o acqua calda.

Un percentuale di assorbimento d'acqua può essere utilizzata direttamente come crescita dimensionale?

No. La percentuale riporta l’acqua assorbita in massa secondo la prova specificata. Non corrisponde a un aumento percentuale di ogni dimensione del componente. Per un accoppiamento preciso è necessario conoscere il comportamento dimensionale specifico del materiale impiegato e le condizioni di esposizione, anziché sommare la percentuale in massa al diametro del foro.

Una classificazione antifiamma per una resina PBT certifica il componente fresato?

No. Una classificazione della resina o del materiale a magazzino si riferisce alla formulazione e alla base di prova specificate, compreso lo spessore eventualmente rilevante del campione. Un colore diverso, un diverso pacchetto di cariche o una fonte differente non sono automaticamente coperti. Il supporto o l’involucro finito devono comunque soddisfare i requisiti di accettazione elettrica e antincendio previsti dall’applicazione.

Una prova di geometria PET risolve la scelta di un materiale PBT a bassa temperatura?

No. Ensinger descrive una resistenza all’urto migliore per la famiglia di polimeri PBT rispetto al PET, in particolare a basse temperature. Tale differenza rende il carico d’urto un fattore rilevante nella selezione, mentre il limite per una data formulazione di materiale grezzo e per il carico ammissibile di un particolare finito deriva da una valutazione specifica del materiale grezzo. Una prova geometrica e una valutazione specifica dell’impatto sul materiale grezzo rispondono a domande diverse.

Un grezzo modellato meccanicamente è lo stesso punto di partenza di un tondo o di una lamiera?

No. Il suo ingombro disponibile, le caratteristiche stampate e la sua storia di lavorazioni precedenti sono diversi. La lavorazione può interessare solo alcune interfacce di tale grezzo, mentre la lavorazione di un tondo o di una lamiera prevede la rimozione del materiale circostante per realizzare il componente. L’identità del grezzo e la responsabilità della lavorazione devono essere specificate nell’ordine corrispondente.

Un componente in PBT può essere incollato invece di essere fissato meccanicamente?

L’incollaggio può essere un’opzione progettuale. GEHR fornisce esempi di adesivi epossidici, cianoacrilici e al silicone per il suo PBT; la resistenza dell’incollaggio per un determinato assemblaggio deriva dai test eseguiti sul giunto. Il materiale in stock scelto, il trattamento preliminare, l’adesivo, il gioco del giunto e le condizioni di impiego devono essere compatibili con i requisiti del giunto.

SUPPORTO PER IL PROGETTO

Discuti il tuo componente in PBT

Invia disegno e modello, formulazione esatta del materiale PBT a magazzino, quantità e finitura richiesta delle superfici funzionali. Includi le condizioni di assemblaggio e qualsiasi accettazione elettrica, chimica o funzionale specificata separatamente, affinché possiamo fornire un preventivo per l’ambito definito.

Riferimenti sul materiale PBT a magazzino e sulla produzione

Dati relativi ai materiali a magazzino indicati e alle condizioni di lavorazione, giunzione ed esposizione utilizzate in questa pagina.

  1. Ensinger — TECADUR PBT GF30 NaturaleProdotto in stock identificato, condizioni di prova meccanica e punti finali separati per l’assorbimento d’acqua.
  2. GEHR — Forme semilavorate in PBTContesto del materiale in stock, sensibilità all’idrolisi ed esempi di giunzione adesiva.
  3. Mitsubishi Chemical Group — Toolkit per fresatoriMeccanismi di distorsione da supporto e morsa, calore e tensioni residue nel grezzo durante la lavorazione di polimeri tecnici.
  4. Ensinger — Selezione del materiale PBT e dei prodotti chimici; UL Solutions — Riconoscimento delle materie plasticheContesto d’impatto PBT/PET, condizioni di esposizione e voci relative allo spessore e al colore per la classificazione antincendio del materiale
VETCNCCNC MANUFACTURING

Richiedi un preventivo

Carica disegno

*Campi obbligatori

Illustrazione della geometria del componente in acetale

Illustrazione ingrandita della geometria del componente

Illustrazione della parte generata con intelligenza artificiale.

Italiano
WhatsApp Invia una email

Parlaci del tuo progetto

Condividi le tue esigenze e ti risponderemo via email.

PDF, CAD o ZIP · fino a 20 MB