絶縁コネクタサポート
当社は、反復配置の開口部、取付け面および端部固定穴を有するサポートストリップをフライス加工します。これらの間隔により挿入部品が所定位置に配置され、残りのポリマーが隣接する開口部を分離します。ストリップは、定義された形状および在庫要件で供給されます。

当社は、反復配置の開口部、取付け面および端部固定穴を有するサポートストリップをフライス加工します。これらの間隔により挿入部品が所定位置に配置され、残りのポリマーが隣接する開口部を分離します。ストリップは、定義された形状および在庫要件で供給されます。
フランジ付きスリーブ定位径、開放ボア、軸方向座面を一体化した構造です。当社は、部品の中心軸周りでこれらのインターフェースを旋盤加工し、周囲のアセンブリ内での定位に必要なフランジおよび肩部を保持します。
開放チャンネルおよび局所的なステップにより、スライド部品の全長を囲まずに案内します。当社は、指定された基準面から走行プロファイルおよび取付け穴をフライス加工し、クリアランス面を意図された接触面から分離します。
PBTリングは隣接する部品の間隔を保つか、軸上のスリーブを位置決めします。内孔は相手形状とのすきまを確保するか、その位置を決めます。両端面で軸方向の間隔が決まり、局所的な段差を設ければ別の径でも位置決めできます。
機械加工されたネストは、定義された曲面または段付き面で部品を支持します。取付け穴によりネストを治具に位置決めし、接触プロファイルによりワークピースを定位します。アクセスリリーフにより、装填および取り外しのための空間を確保します。
当社は、走行帯および中央ボアを有するローラーを旋盤加工します。図面では、走行面とベアリングまたはシャフトインターフェースとの関係を示しており、案内配置に寄与する溝、端部リリーフおよび軸方向ショルダーが含まれます。
VETCNCは、図面で定義されたPBTフライス加工および旋盤加工部品を供給します。選択された在庫配合、作業インターフェースおよび含む検査項目が注文を規定します。電気的・化学的その他の用途における受容性は、実際のアセンブリに対して別途指定されます。
スライドする相手面がガラス繊維による摩耗に敏感な場合、無充填PBT製品が関連する基準比較材料となる。実際の負荷、速度、摩耗データによって依然として適用可否が決定される。剛性向上のための強化材添加は、接触挙動を変化させる可能性がある。[2]
エンジンガー社は、TECADUR PBT GF30を、持続的な静的荷重下での剛性およびクリープ抵抗性を目的として位置付けている。そのガラス繊維は対向面を摩耗させる可能性があり、この配合はスライド接触にはあまり適さない。参照表はこの特定の在庫製品を明示している。[1]
円形ブランクは、中央のボアおよび外周の走行面または定位面の周囲に材料を確保する。その初期直径は、完成品の外形寸法および加工余肉(スリーブ本体のみならず、より大きなフランジを含む)をカバーしなければならない。[2]
プレートは、反復配置の穴列、機器収容ポケットおよびガイドチャネルに適している。初期厚さは、最も深い保持ステップおよび最終支持面をカバーする必要がある。また、プレートブランクを用いれば、パターンとその取付け基準面を同時に加工することが可能である。

強度、剛性、延性はそれぞれ異なる応答を表します。製造元は各機械的特性値の隣に試験速度を明記しています。製品比較時には、異なる配合から得られた最大数値を混在させず、指定された材質(ストック)とその試験条件を一貫して用いてください。[1]
参照データは、特定された在庫製品の特性を記述するものであり、図面が完成部品の受入基準を定義する。
| 特性 | 項目 | 試験基準 | 有用な区別 |
|---|---|---|---|
| 密度 | 1.46 g/cm³ | 製造元在庫材ページ | 本製品の質量推定値 |
| 引張強さ | 46 MPa | DIN EN ISO 527-2;50 mm/min | 短期試験応答 |
| 引張弾性率 | 3,400 MPa | DIN EN ISO 527-2;1 mm/min | 剛性基準値 |
| 降伏時/破断時の延び | 5 / 6% | DIN EN ISO 527-2;50 mm/min | 異なる二つの評価点 |
| 曲げ強さ | 78 MPa | DIN EN ISO 178;2 mm/min、10 N | 曲げ試験応答 |
| 吸水率、24/96 h | 0.02 / 0.04% | DIN EN ISO 62;23°C | 別個の浸漬時間 |
| 強化材の識別 | PBT GF30 | 指定された在庫品配合材 | 汎用PBTの呼び出しに置き換えないでください |
出典:エンジンガー社「TECADUR PBT GF30 ナチュラル」製品ページ(2026年11月3日閲覧)。記載値は、掲載試験条件下における当該在庫品の特性を表すものであり、完成部品の公差は図面で定義される。

我々は、一貫した座標系から開口列を加工し、その後、固定穴および支持面との関係を定める。保持されたウェブおよびポケット下方の底面は、切削中に支持を要するため、クランプによる一時的な変形を防ぐ必要がある。
旋盤加工により、単一の軸を中心にボア、外径および軸方向座面が形成される。仕上げ切削は、保持されたフランジおよび壁部に従って実施される。薄肉スリーブは、変形を引き起こすほど強いチャック圧に依存することなく支持される。
鋭利な工具を使い、切りくずの逃げを確保し、適切な順序で削ると、こすれと局所的な発熱を抑えられます。1面から大量に削ると素材の残留応力が解放されることがあるため、主要な取り代を除去してから最終的な機能面を仕上げます。[3]
最終的な状態および特徴基準面は、寸法要件に属します。
| 特徴 | 要件 | 最終状態 | 検証 |
|---|---|---|---|
| 支持ストリップ | 開口部サイズおよび基準面に対する配列関係 | 指定された解放状態/取付状態 | サイズおよび位置関係 |
| フランジ付きスリーブ | ボア、外周適合面および軸方向座面 | 図面に記載された支持条件 | 直径および面間関係 |
| ガイドブロック | 工作プロファイルおよび取付基準 | エッジ仕上げ後 | プロファイルおよび位置 |
| ガイドローラー | 走行帯とボア軸線との相対関係 | 指定された組立基準 | 振れおよび接触プロファイル |
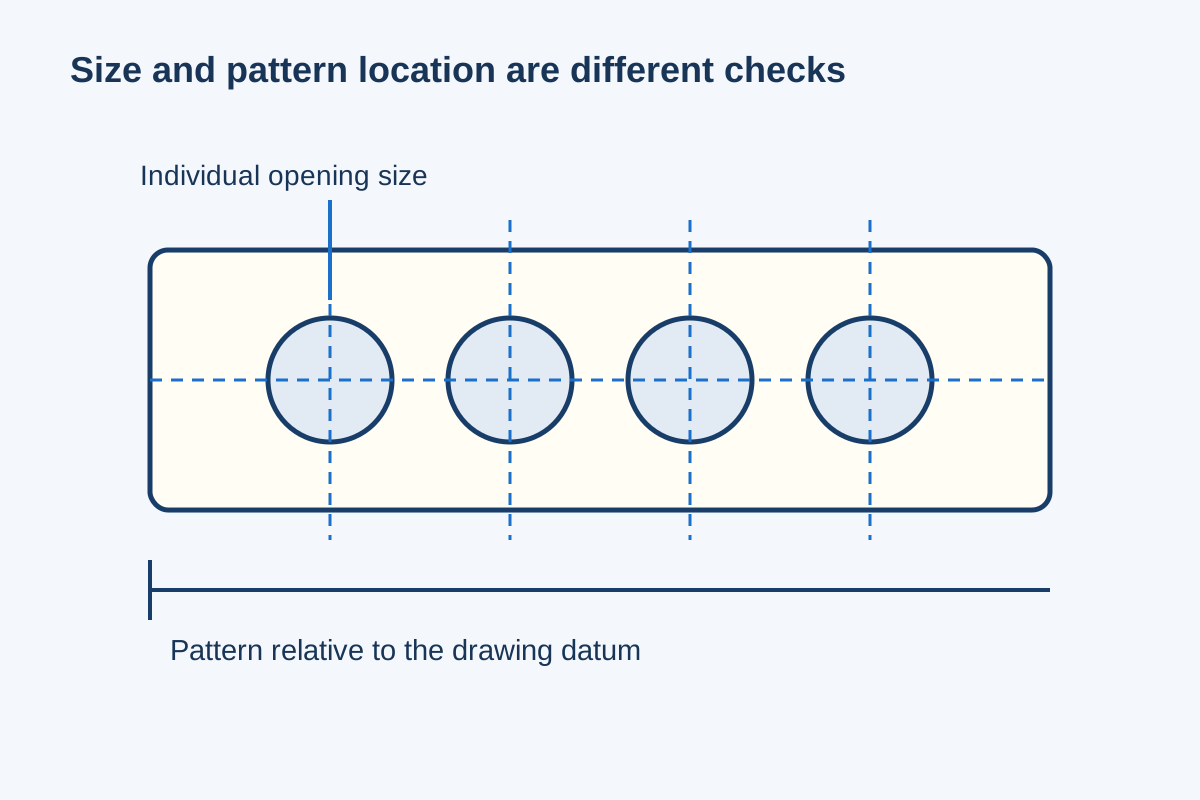
特徴のサイズ公差のみでは、その位置または他の面との関係は保証されません。検査は図面に示された基準面および最終支持状態に従って実施されます。
当社は、部品の機能に影響を与える開口部配列、スリーブ座面、ガイドプロファイルおよび走行帯を特定します。断面厚さ、素材の材質および加工・測定へのアクセス性によって、これらの特徴に対する機械加工および測定ルートが決定されます。
開口部が密に配置されている場合、機械加工および組立工程を通じて維持される必要のあるウェブ(リブ)が残ります。開口部の形状、ピッチ、外周縁からの距離は相互に関係しており、隣接する開口部の位置を変更せずに一方の穴径を拡大すると、その間に存在するセクションの幅が狭まります。
締結部品は局所的な支持面に荷重を受けます。平滑な支持座面または指定されたワッシャー配列により、近接するポケットの薄い端面を支持面として用いることなく、接触荷重を分散させます。最終的な締結部品の配列は組立図で規定されます。
フライス加工されたポケットには内部カッタ半径が残ります。局所的なコーナー逃げにより、挿入部品を確実に取り付けられるようになりながら、主な位置決め壁はそのまま維持されます。ポケット全体を拡幅すると、これらのすべての位置決めインターフェースが変更されます。[3]
ガイドプロファイルには、切削工具および定義された検査方法の両方に対して十分なアクセスが必要です。作業接触部を超えた開放型リリーフは仕上げ工程を簡素化できますが、閉じた凹部では異なるセットアップまたは工具の到達範囲が必要になる場合があります。
支持ストリップは、取付け部品間の所定の間隔を保持し、それらの取付け幾何形状を提供します。電気的絶縁は、単一のポリマー製ストリップの有無ではなく、設計全体、使用環境および規定された受入基準に依存します。
ポケットまたは肩部により計測器本体を定位し、取付け機能部がサポートを装置内に位置決めます。定位面、接続開口部、脱着クリアランスはそれぞれ異なる取付作業に対応しています。
ブロックまたはローラーにより、可動部品の接触軌道が制御されます。ガイドプロファイルおよび走行構成は、実際の対向面、荷重および使用条件に基づいて選定されます。材料の引張強度値は、軸受荷重または摩耗寿命の評価指標ではありません。
ネスト(嵌合部)は、意図された基準領域に接触しつつ、他の面へのアクセスを確保します。局所的に交換可能な接触部品を用いることで、支持対象部品の変更時に治具本体を保護でき、すべての面を定位拘束に変える必要がありません。

走行面または定位面は、所定の表面粗さおよび輪郭を保持します。外観向上のための手磨き仕上げは、接触高さを変化させたりエッジを丸めたりする可能性があるため、作業面周辺には外観のみを目的とした仕上げではなく、追加の仕上げが明確に定義されます。
バリ取りは、機能的な内径を拡大することなく、開口部の緩んだバリを除去します。許容されるチャムファ(面取り)は、定義されたエッジ上に施され、隣接する座面やパターンウェブはそのまま保持されます。
完成したリムは、挿入部品を支持する部分において連続性を保ちます。チップや引き裂かれたエッジは、局所的な欠陥が消失するまで開口全体にわたってぼかすのではなく、図面に対して評価されます。
当社は、アクセス可能なポケットおよび開口部から切削屑を除去した後、包装時に作業面を保護します。この切削範囲を超える清掃要件については、必要な清掃方法および受入基準を明示します。
材料記録には、発注されたPBT製品および必要に応じて追加される補強材や供給元制限事項が明記されます。外観が類似する代替材の使用は、部品図面に変更がなくても、提案された材料変更と見なされます。
寸法検査は、アセンブリの受入に用いられる特徴に基づいて実施します:開口位置、ショルダー深さ、支持面間の関係、ガイドプロファイルです。検査方法は、外周輪郭のみならず、関連する表面に到達できる必要があります。
寸法報告書は幾何形状を定義します。誘電性、漏れ電流およびその他の機能的結果については、供給品の一部を構成する場合、それぞれに規定された構成、試験方法および受入限界値が付随します。
指定された材料仕様または供給元制限は調達に影響します。大型フランジは細長いスリーブのロッド径を決定し、深く加工されたポケットを持つプレートは、最終的な支持部に残らない材料を消費します。
外形が単純でも、同じ開口部が多数あれば切削と検査に時間がかかります。深い凹部、裏面の形状、小径工具を使う加工では、1面から加工できる開放形状に比べ、追加の段取りが必要になることがあります。
指定された接触面仕上げ、局所的なリム検査、または特別な清掃工程は、定義された作業を追加します。機能試験には、個別の準備および記録が必要であり、実際の部品および試験配置に基づき価格設定されます。
プログラミング、治具および初期チェックの作業は、同時に製造される同一部品群に分散されます。新しいパターンピッチまたは材料仕様の変更は、新たな準備を必要とします。数量によるコスト削減は、変更された部品を確立するために必要な作業を省略することを意味しません。
試作により、開口部、シート(座面)、アクセス性が周囲部品に適合しているかが検証されます。アセンブリからのフィードバックは、残りの数量を出荷する前に変更すべき特定のインターフェースを特定します。
代表的な試験では、選択されたPBT配合材および作業面を用います。別のポリマーから製造された外観が類似する部品はエンベロープに関する問いに応えることができますが、意図する在庫材の応答は、当該在庫材による試験から得られます。
承認済み改訂版には、パターン基準点、支持条件および最終仕上げが生産に引き継がれます。別途必要な機能試験は、同一部品定義とともに明記されます。
繰返し供給は、合意済みの在庫品、形状および受入記録に従います。供給元または組成の変更は、繰返し発注に反映される前に特定され、それが承認済み部品に与える影響が評価されます。
いいえ。質量吸収率の低さと長時間の温水暴露に対する耐性とは、異なる特性です。Ensinger社は、指定されたGF30在庫材について60°Cを超える温水使用に制限があると明記しており、GEHR社もPBTが加水分解に対して感受性があると指摘しています。実際の在庫材および湿潤環境下での使用温度は、アプリケーションに適合する必要があります。この表は、蒸気または温水使用に対する承認を意味しません。
いいえ。このパーセント値は、規定された試験条件下における質量基準の吸水量を示すものであり、各構成寸法のパーセント増加値を意味するものではありません。密着嵌合を要する場合は、関連する材質固有の寸法変化挙動および暴露条件を考慮する必要があります。ボア径に単純に質量パーセントを加算することは適切ではありません。
いいえ。樹脂または供給材の分類は、その特定された配合組成および試験基準(関連する試験片厚さを含む)にのみ適用されます。色調、充填剤の種類・配合量、あるいは供給元が異なれば、自動的に適用されるわけではありません。完成したサポート部品またはハウジング部品については、引き続きアプリケーションで要求される電気的・防火安全上の受入基準が適用されます。
いいえ。エンジンガー社は、PBTポリマー群がPETよりも特に低温下で優れた衝撃抵抗性を有すると記述しています。この差異により、衝撃負荷への耐性が材料選定において重要な検討項目となります。一方、特定の在庫材配合および完成部品が許容できる荷重の上限は、その在庫材に特化した評価によって決定されます。形状試作と在庫材に特化した衝撃評価では、それぞれ異なる問いに応えるものです。
いいえ。その利用可能な外形寸法、成形済み特徴形状、および既往の加工履歴が異なります。このブランクでは、機械加工によって選択された界面のみを仕上げることが多く、一方ロッドまたはプレートからの加工では、周囲の素材を除去して部品を創製します。ブランクの識別情報および機械加工責任範囲は、当該注文において明確に定義される必要があります。
接着は設計上の選択肢となり得ます。GEHR社は、自社PBTに対してエポキシ系・シアノアクリレート系・シリコーン系接着剤の使用例を提示しています。ただし、特定のアセンブリにおける接着強度は、当該接合部の実際の試験結果に基づいて評価されます。選定された在庫材、表面処理、接着剤、接合ギャップおよび使用環境は、要求される接合性能と互換性を有していなければなりません。
図面およびモデル、正確なPBT樹脂の配合組成、数量、および要求される作業面の表面粗さを送付してください。組立条件および電気的、化学的、その他の機能的受入要件(個別に規定されているもの)も含めてください。当社は、定義された範囲に基づいて見積もりを提示いたします。
本ページで言及される材料状態(ストック)データおよび加工・接合・使用環境条件。
当社では、本サイトの利用状況を把握するためGoogle Analyticsを使用しています。分析用クッキーは、お客様が同意した場合にのみ設定されます。 プライバシーポリシー
