Elektriska spacers
Vi svarvar kroppen, ändytor och fästfunktioner på PEI-spacern. Skuldror, genomgående hål eller ändtråd följer ritningens anordning för att separera och stödja de monterade komponenterna.
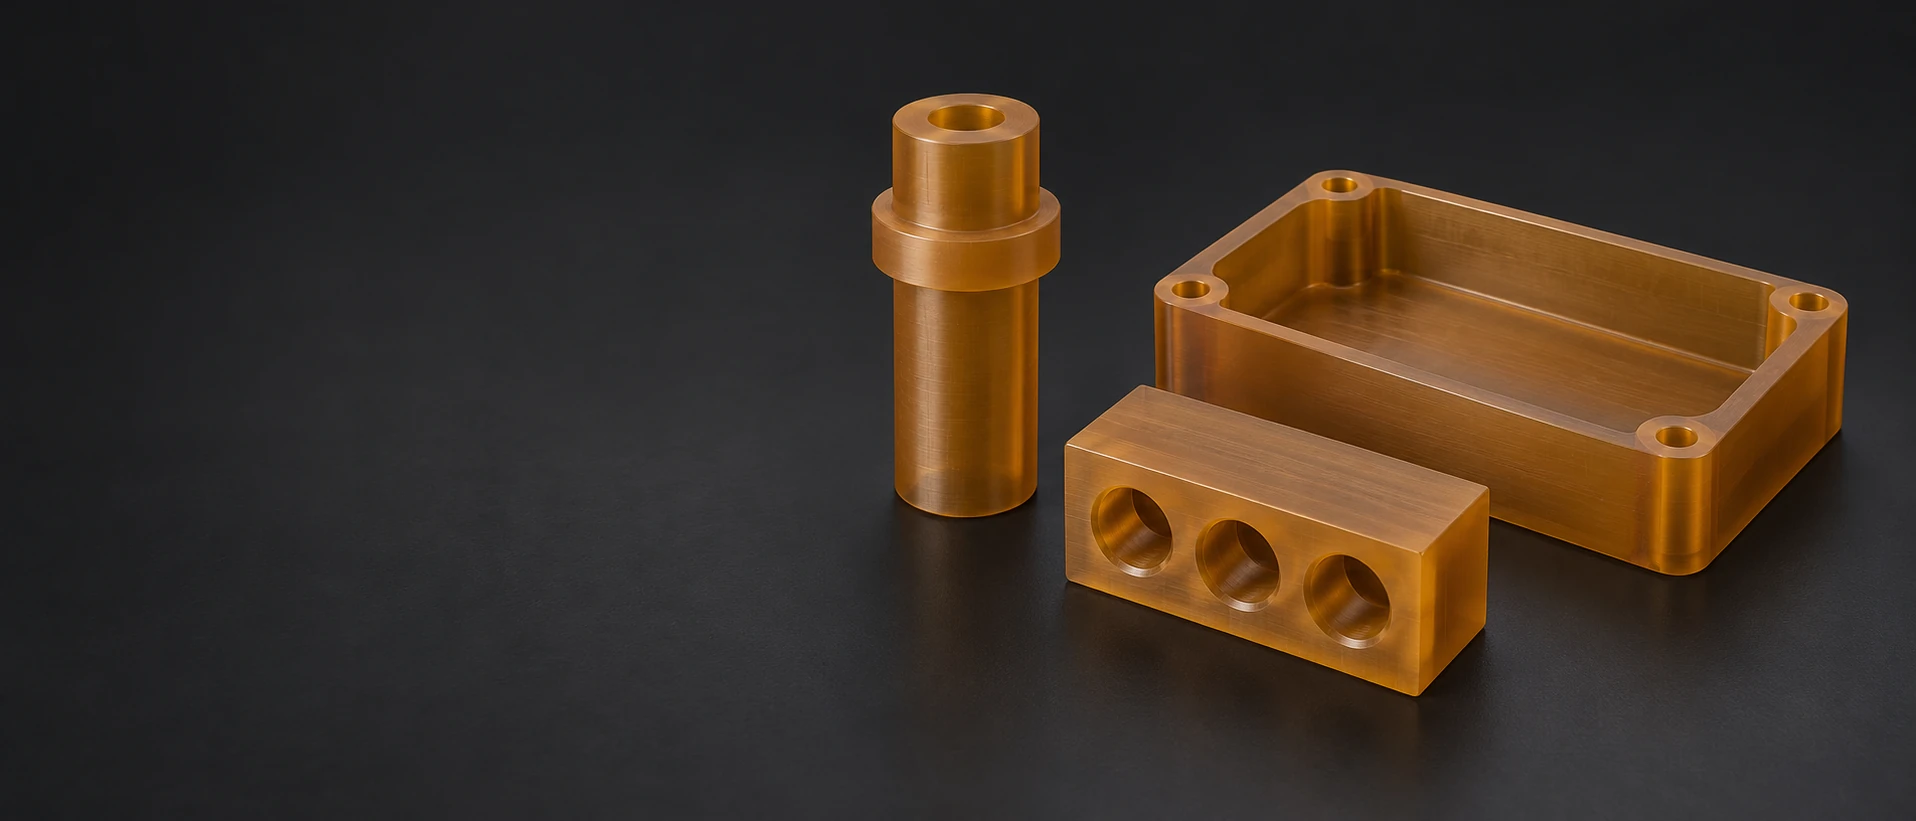
Vi svarvar kroppen, ändytor och fästfunktioner på PEI-spacern. Skuldror, genomgående hål eller ändtråd följer ritningens anordning för att separera och stödja de monterade komponenterna.
Isolerande terminalblockVi kombinerar kontaktfack, monteringsytor och separata ledaröppningar. Vi fräsar kanalerna, sätena och hålmönstren som lokaliserar de specificerade terminalerna inom PEI-kroppen.
En flänsad PEI-mantel använder sitt hål och ytterdiameter för att separera sammanpassade komponenter, med en fläns för axial placering. Inre steg, införingsrundningar och axiella avlastningsrundningar ingår i svarvprofilen.
Vi fräsar monteringsfötter, sensorsäten och fästhål i PEI-hållare. Öppna slitsar, stegade ytor eller kabelfritt utrymme kan inkluderas där komponentritningen anger dem.
En bärplatta kombinerar lokaliseringshål, fack och stödytor för det objekt som hanteras. Vi bearbetar den specificerade arbetsytan och dess monteringsmönster i det valda PEI-råmaterialet.
PEI-instrumentkroppar kan kombinera en öppen utrustningskavitet, täckseltsäte och monteringsnippor. Åtkomliga passages och kabelföringsöppningar fräsas runt de sektioner som behålls för att stödja dessa gränssnitt.
VETCNC offrar för anpassade fräsade och svarvade PEI-delar från en specificerad bearbetningsbart råmaterialgrad. Vi bekräftar råmaterialtillförsel, möjlighet att tillverka funktioner, ytbehandling och de inkluderade dokumenten för beställningen.
Omodifierad PEI är ett lämpligt alternativ när komponenten kräver en isolerande kropp utan glasförstärkning. I jämförelsen mellan de angivna lagerprodukterna har U1000 betydligt högre töjning vid brist än U2300. Den skillnaden är avgörande för en behållen fläns eller annan funktion som måste tåla monteringsrörelse.[1]
30 % glasförstärkning ökar elasticitetsmodulen och minskar den angivna termiska utvidgningen i jämförelsen med U2300. Den minskar också töjningen vid brist; ASTM-värdena för draghållfasthet är tillfälligt lika. En ökad styvhet innebär därför inte att alla hållfasthets- eller monteringskrav förbättras.[2] [1]
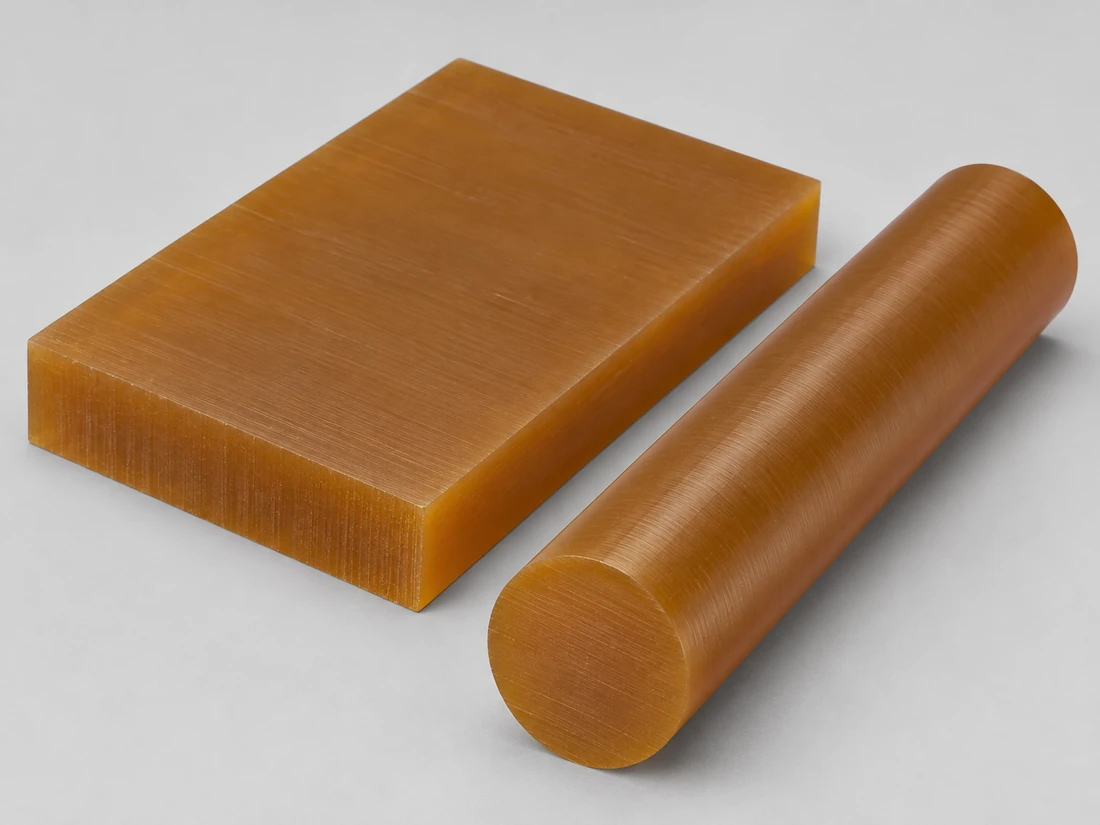
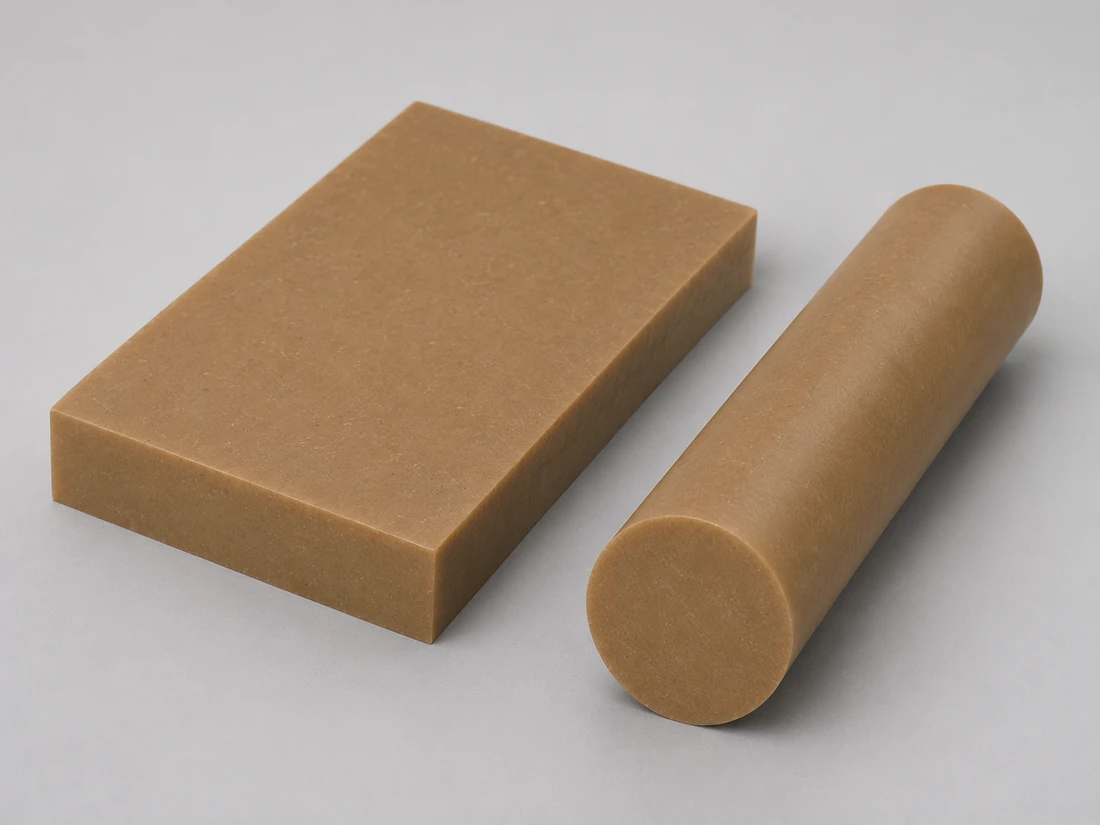
Stavmaterial kan minska den materialvolym som måste avlägsnas för en avståndshållare eller mantel, medan plattmaterial är lämpligare för ett terminalblock, fäste eller bärarplatta. En ändring av lagerformen kan påverka materialets historik bakom komponenten; det krävda lagerprodukten och eventuella riktningsspecifika godkännandekriterier ingår fortfarande i specifikationen.[3]
PEI namnger polymerfamiljen, medan ULTEM identifierar en resinfamilj som används i bearbetningsbara råmaterialprodukter. En ritning som kräver en viss formulering eller råmaterialkälla behåller den identiteten. Duratron-värdena nedan beskriver dessa namngivna råmaterialprodukter, snarare än alla material som säljs som PEI.
Raderna för HDT (Heat Deflection Temperature) jämför deformation i en provtest vid 264 psi. Det hjälper till att skilja mellan produkterna under dessa provförhållanden. En monterad bärande konstruktion har även sin egen last, vägggeometri och exponeringstid, så den slutliga konstruktionen bygger på dessa villkor tillsammans med referensdata.[1] [2]
Jämförelsen använder ASTM-kolumner från samma tillverkare för två torra PEI-råmaterialprodukter.
| Egenskap | Duratron U1000 | Duratron U2300, GF30 | Testgrund |
|---|---|---|---|
| Draghållfasthet (psi) | 17,000 | 17,000 | ASTM D638 |
| Dragelasticitetsmodul (ksi) | 500 | 800 | ASTM D638 |
| Töjning vid bristning (%) | 32 | 3 | ASTM D638 |
| Värmedeflektionstemperatur (°F) | 400 | 410 | ASTM D648; 264 psi |
| Linjär expansion (µin/in/°F) | 31 | 11 | ASTM E831; −40–150°C |
| Dielektrisk hållfasthet (V/mil) | 830 | 770 | ASTM D149 |
| Vattenupptag efter 24 h (%) | 0.25 | 0.18 | ASTM D570; vatten vid 23 °C |
Källa: MCAM Duratron U1000 och U2300 PEI-produktdatablad, tryckt revision 07/03/2023, ASTM-kolumner. Värdena beskriver torra, namngivna lagerprodukter för jämförelse. Mekaniska data är huvudsakligen medelvärden från provkroppar bearbetade från 40–60 mm stång, eller 10–20 mm skiva när stång inte är tillgänglig, vid 23 °C. Riktningen är inte angiven. D570 använder 1/8 tum tjocka provkroppar. Dessa värden är inte garanterade minimivärden vid inköp eller klassificeringar för färdiga komponenter.
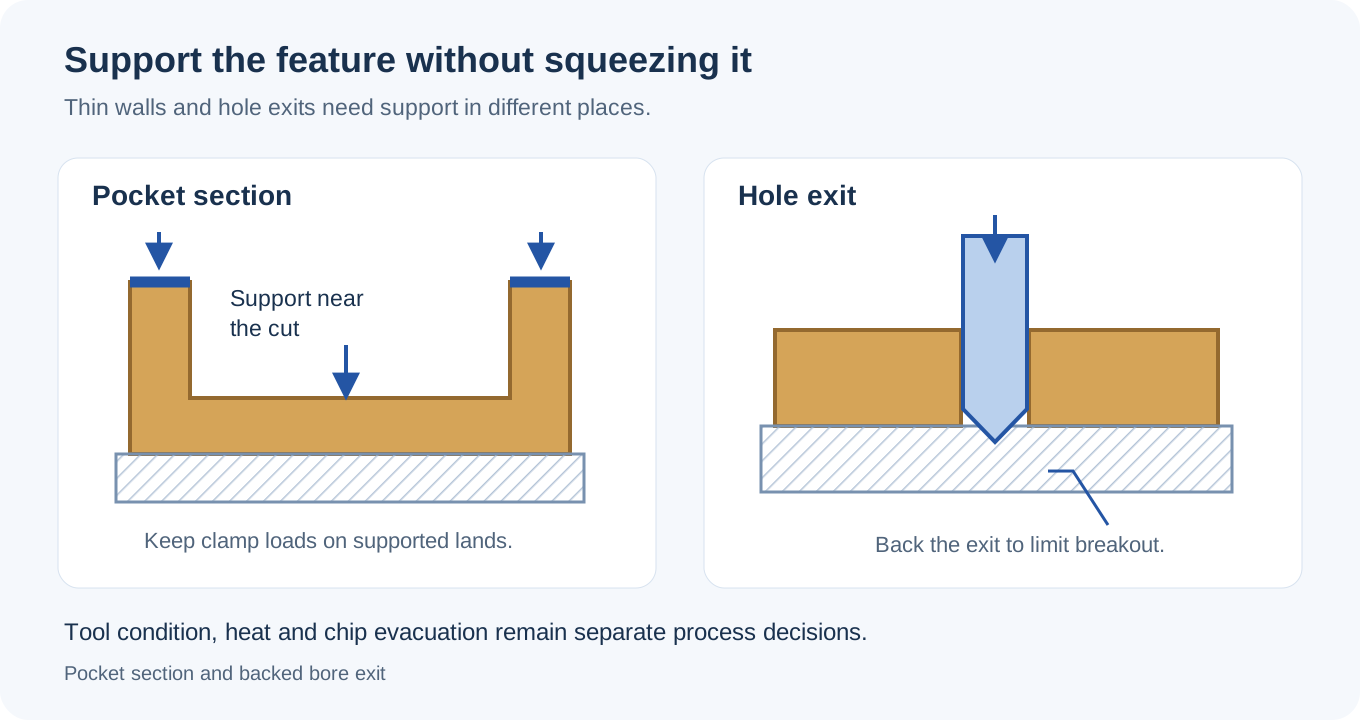
Vi fräsar terminalfack, utrustningskaviteter och monteringsmönster med stöd under den behållna sektionen. När fack öppnas blir golv- eller väggytan lättare att deformera. Stark spänning kan dölja denna deformation under bearbetningen.
Svarvning bringar mantelns hål, ytterprofil och sättytor till den avsedda axeln. En tunn mantelvägg eller smal fläns kräver stöd som inte trycker ihop den till en annan form medan de passande ytor bearbetas.
Glasförstärkt lagermaterial är abrasivt. Slitage på skärmkanten kan påverka värmeutvecklingen samt kvaliteten på hålutsidan eller kanterna i utskurna fickor, så slutföringsplanen inkluderar lämplig verktygning och kontroller av kvaliteten på kanterna. Omodifierade och förstärkta grader kräver var sin skärplan.[3]
Slutliga toleransgränser gäller i den stöd-, temperatur- och konditioneringsmiljö som anges på ritningen.
| Funktion | Krav eller referens | Godkänt tillfälle | Verifiering |
|---|---|---|---|
| Spacer eller monteringsland | Ritningshöjd och ytförhållande | Specificerat fritt eller fastspänt tillstånd | Längd/ytkontroll i detta tillstånd |
| Flänsad isolerande mantel | Ritningshål, ytterpassform och flänsfäste | Löst eller installerat tillstånd enligt definition | Hål- och sättkontroll |
| Referensspann för omodifierad U1000 | 2 tum, 73→123 °F: ΔL ≈ +0,0031 tum | Publicerad medelkoefficient hållen konstant | Materialberäkning; montering använder också sammanpassade delar |
| Konditionerad eller renad funktion | Ritningsdimension och ytkrav | Efter den överenskomna konditionerings-/reningssekvensen | Slutlig funktion och ytinspektion |
Termisk beräkning: ΔL = αLΔT, med U1000 α = 31×10⁻⁶/°F, L = 2 tum och ΔT = 50 °F. Källkoefficienten är ett medelvärde för −40–150 °C; uppskattningen omfattar outfört material i en riktning. Effekter av orientering hos förstärkt material och monteringsutrymme beräknas utifrån er konstruktion, och godtagande sker enligt ritningens specificerade tillstånd.
Vi offrar för de valda storlekarna och datumsrelationerna för den faktiska PEI-graden och geometrin. Slutligt godkännande identifierar om delen är fri, stött eller monterad; det finns inget enda noggrannhetsvärde som beskriver varje mantelvägg, monteringsplatta och instrumentkropp.
En skruvhuvud- eller bricka behöver tillräckligt med land under sig för att sprida fästlasten. En nippa som är integrerad i kroppen stödjer denna kontakt effektivare än en tunn, osupporterad fackkant.
Ett kontaktfack, tvärhål och fästelement kan konkurrera om samma kvarvarande sektion. Ritningen måste ha en kontinuerlig materialväg runt dessa öppningar, med tillräcklig tillgänglighet för att ta bort burrar vid deras skärningspunkter.
En urborrad sänkning exponerar skruvhuvudet inom delen. Metallskivor, insatsdelar eller genomgående skruvar kan koppla samman komponenter som PEI-kroppen avser att isolera från varandra, så deras positioner ingår i den fullständiga isolerande layouten.[4]
En roterande fräs lämnar en inre hörnrundning. Täcket eller den införda utrustningen behöver clearance vid detta hörn, medan sätllandet förblir tillräckligt brett för att utföra sin lokaliseringsfunktion. En avlastningsrundning kan lösa lokala interferenser utan att ändra hela kaviteten.
En isolerande spacer placerar den monterade komponenten bort från en metallbas. Dess skuldra och fästanordning definierar denna separation; en vanlig delritning kräver fortfarande monteringens tillämpliga elektriska design- och godkännandekrav.
Ett terminalblock placerar kontakten och ger utrymme för dess anslutning. Kontaktsäte, trådtillträde och verktygstillträde måste passa den omgivande kapslingen snarare än att endast förlita sig på terminalblockets yttre dimensioner.
En sensorhållare placerar sensorytan från monteringsdatum samtidigt som den lämnar utrymme för dess kabel och anslutning. Ett exakt skruvmönster kan inte kompensera för ett förskjutet sensorsäte eller en anslutning som inte går att nå efter installation.
En bärplatta måste kunna placera objektet under hantering och sedan släppa det utan interferens. Fackclearance, kontaktland och lokaliseringsstopp har olika uppgifter; endast ytor som används för att placera objektet behöver fungera som dessa referenser.
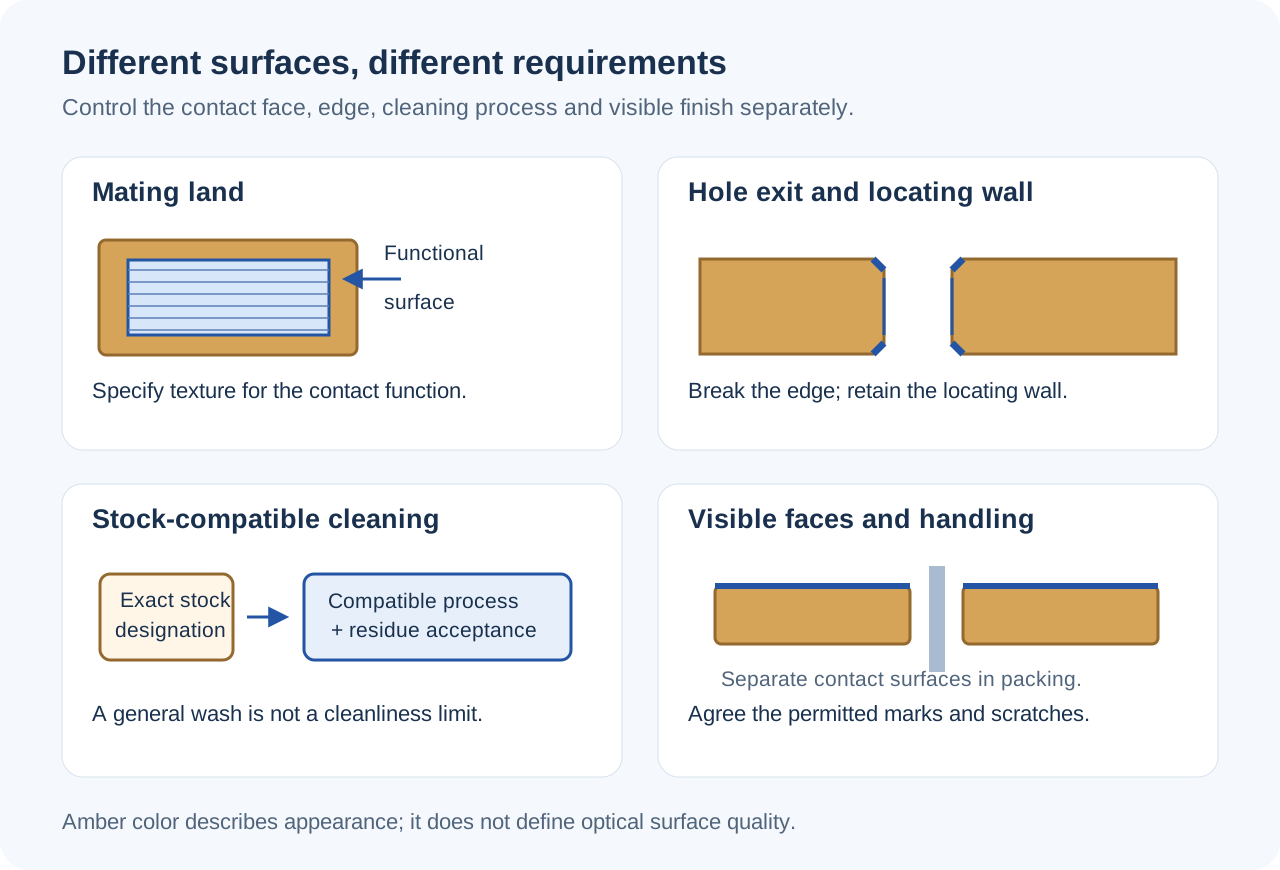
Borrhål, sätesytor och kontaktpåsar behåller den angivna ytytan och de tillåtna verktygsspåren. Monteringsytan och passningen för en insatt terminal kontrolleras båda mot den angivna ytytan och de tillåtna verktygsspåren.
Burrtagning rengör hålutsprång och facksammanställningar utan att avrunda en lokaliserande skuldra eller öppna en passformad ingång bortom ritningen. På en förstärkt grad bedöms villkoret för exponerade kanter på den faktiska bearbetade ytan.
Den valda rengöringsvätskan och eventuella processvätskor måste vara kompatibla med exakt det råmaterial som används. Där komponenten ingår i en känslomöntering definierar beställningen den krävda slutrengöringen och godkännandet av rester snarare än att anta att en allmän tvätt är tillräcklig.
Omodifierad amberfärgad PEI och amberbrunt förstärkt råmaterial har inte samma utseende. Synliga ytor använder de överenskomna märk- och repkriterierna, med kontaktytor separerade under förpackning. Materialfärgen är inte en optisk kvalitetsspecifikation.
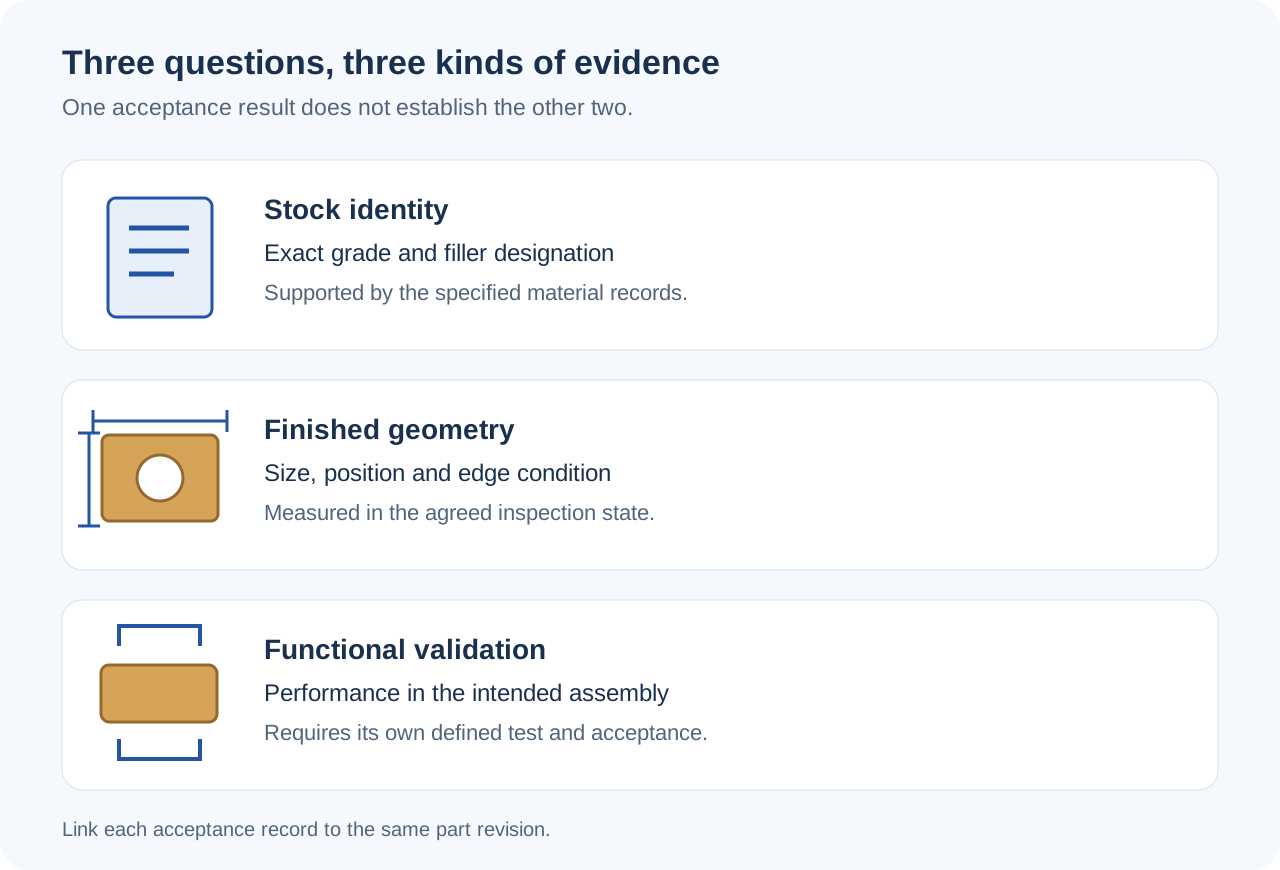
Materialidentiteten följer det beställda PEI-produkten, förstärkningen och eventuella godkända källbegränsningar. Ett allmänt resinnamn visar inte att det inköpta råmaterialet har samma egenskapsgrund som referensprodukten.
Vi inspekterar de valda funktionerna efter de inkluderade ytbehandlings- och konditioneringsstegen. Mätprotokollet identifierar komponentens godkännandestatus så att en stött platta eller installerad mantel inte jämförs med ett orelaterat resultat från fri tillstånd.
Ett elektriskt, brandsäkerhets-, renhets- eller annat funktionellt krav kräver sin egen tillämpliga bevis- och godkännandemetod. Dessa krav överenskoms separat; ett materialdatablad eller dimensionsrapport godkänner inte i sig den monterade utrustningen.
En krävd råmaterialtillverkare, formulering eller färg påverkar tillförseln. En stång nära en spacerprofil använder material på ett annat sätt än en bred platta för ett fackat hus, även om båda delarna har liknande färdigvolym.
Glasförstärkning lägger till verktygsslitageöverväganden. Tunn vägg, djupa kontaktfack och funktioner på flera ytor kan också lägga till stöd- och ytbehandlingsarbete utöver den tid som krävs för att ta bort en given volym polymer.
Kontrollerad kantbetingelse, vald ytutseende, rengöring och dokumenterade egenskaper adderar var och en definierat arbete. En funktionsprovning eller ett materialdokument specifikt för källan utgör ett separat objekt i offertomfattningen, snarare än en antagen egenskap hos någon PEI-beställning.
Programmering och initial uppspänning förbereds gemensamt för hela mängden som tillverkas samtidigt. En oförändrad upprepning kan behålla denna grund; en annan förstärkning, ett annat utgångsprodukt eller ett annat godkännandestatus kan kräva en ny bearbetnings- och kontrollplan.
Det första geometritestet kontrollerar terminalinsättning, kåpans anliggning, åtkomst för infästning och frigöring från fixturen. Det identifierar var ritningen behöver ändras innan produktionsdefinitionen fastställs.
Den representativa komponenten använder den avsedda PEI-produkten och de inkluderade processtegen. Denna fas verifierar att de accepterade måtten, kanttillståndet och utseendet kan uppnås med det råmaterialet, istället för att härleda dem från en annan materialformulering.
Den frisläppta ritningen, ämnesidentiteten och villkoren för slutbesiktning definierar partiet. En ändring som görs under provkörningen blir en registrerad revision innan den återstående kvantiteten följer den.
Återkommande order behåller den godkända produkt- och detaljdefinitionen. En ändring av källa, sammansättning eller rengöringsprocess granskas mot de berörda passnings- och funktionskraven innan den överförs till produktion.
Inte enbart från den posten. MCAM:s noteringar kallar värdena för formgivna halvfabrikat för uppskattade och anger att inget UL-filnummer finns tillgängligt för dessa former. Ett krav på erkänt material eller en certifierad slutprodukt kräver det specifika bevis som krävs av det aktuella programmet; jämförelsetabellen kan inte leverera detta.
Nej. Det beskriver genombrytning under en materialtest med villkor såsom provkroppens förberedelse, elektroder och omgivande medium. ASTM D149 varnar för att resultaten sällan kan tillämpas direkt på verklig utrustning. Driftspänning och den fullständiga isoleringsanordningen kräver var sin tillämplig konstruktions- och verifieringsgrund.
Dess notering definierar en luftåldersreferens kopplad till en ungefärlig minskning av draghållfastheten med 50 %, mätt därefter vid 23 °C. Den avser termisk-oxidativ åldring. Det är ett annat kriterium än att bibehålla en exakt belastad dimension, och den tillåtna driftmiljön beror också på spänning och tid.
Det är MCAM:s separata ISO- och ASTM-testdatauppsättningar. Noteringarna identifierar olika procedurer och geometrier för dragprovstångar, så siffrorna utgör inte något materialgodkännandeband. Behåll istället vald testmetod, halvfabrikat och tillstånd tillsammans i stället för att välja enskilda värden från olika kolumner.
Kompatibilitet måste verifieras för det valda fluidet och råmaterialet. MCAM varnar specifikt för att allmänna petroleumbaserade snittvätskor kan bidra till spänningsbrytning i amorf U1000 PEI. Lämpligheten för en spänd PEI-yta samt den krävda slutrengöringsprocessen verifieras separat för det valda fluidet och råmaterialet.
Anta inte att de två elektriska funktionerna är utbytbara. En bärram som krävs för att avleda laddning behöver ett specificerat resistansområde och en sammansättning som är avsedd för just detta ändamål. MCAM identifierar Semitron ESd 410C som en syfteanpassad dissipativ PEI; det är ett separat produktval jämfört med U1000/U2300-jämförelsen.
Skicka den matchande ritningen och modellen, den krävda PEI-sammansättningen eller halvfabrikatet, kvantiteten och de slutliga ytkraven. Inkludera de kritiska dimensionerna samt eventuella definierade elektriska, konditionerings- eller godkännandekrav så att vi kan offra på den avsedda komponenten.
Namngivna data för lagerprodukter samt tillverknings- och provningsvillkor som används på denna sida.
Vi använder Google Analytics för att förstå hur webbplatsen används. Analyscookies sätts endast om du godkänner. Integritetspolicy
