Zum Inhalt springen
VETCNCCNC FERTIGUNG
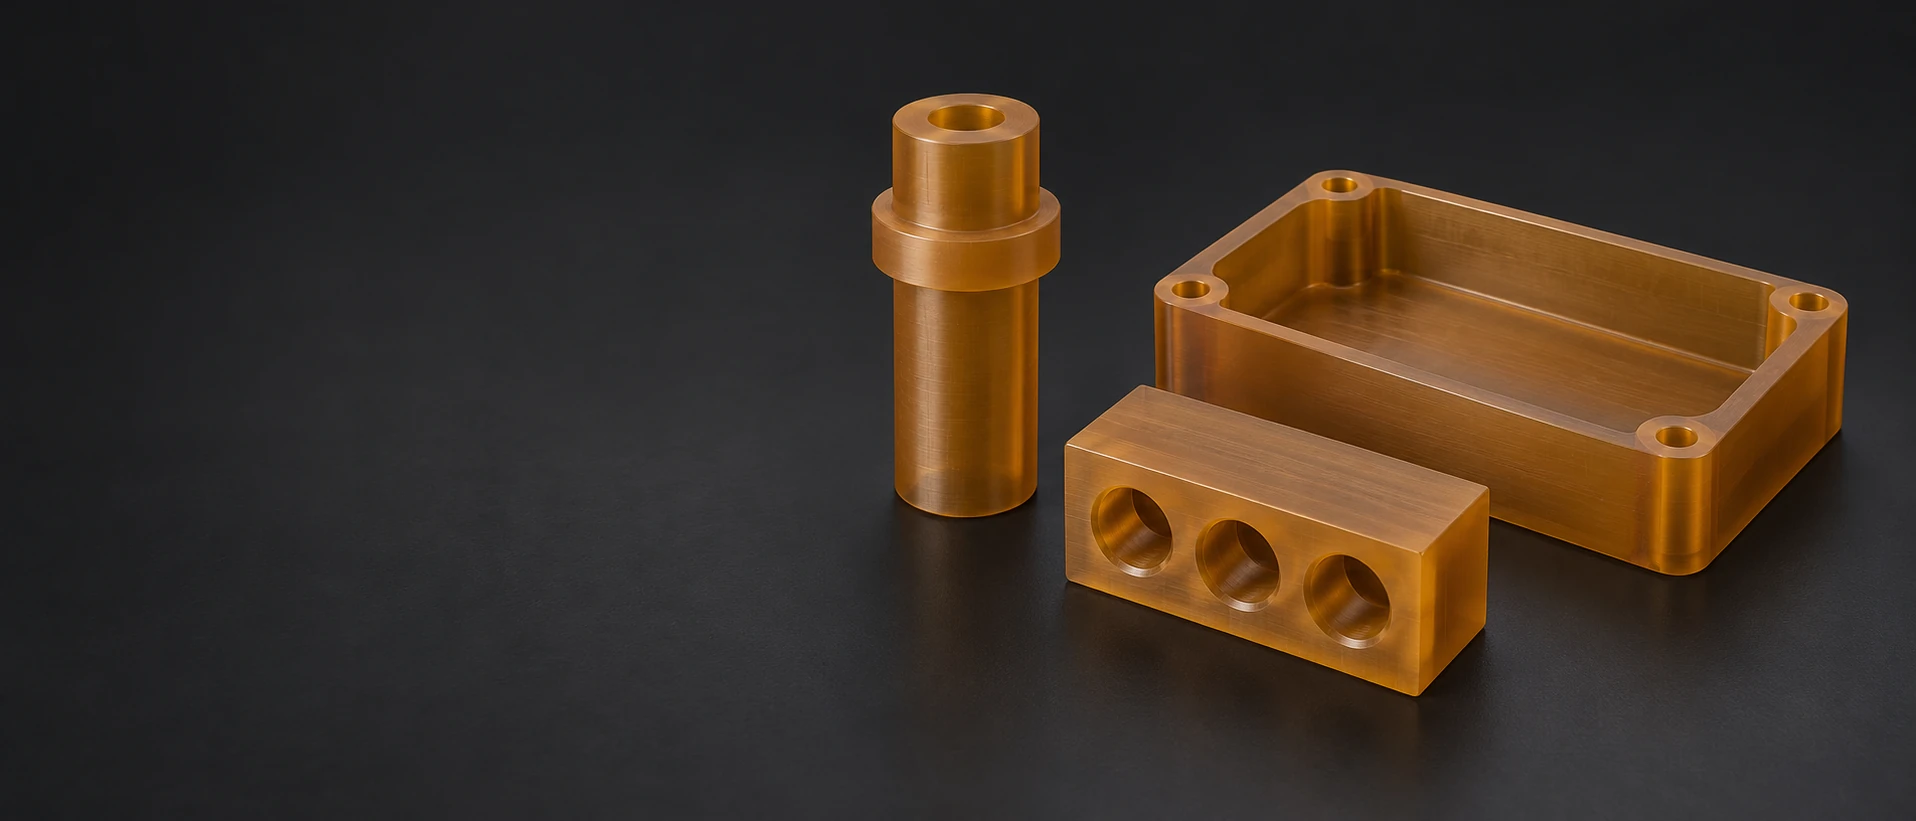
Bernsteinfarbener Polymer-Abstandshalter, Dreiloch-Block und leere ausgefräste Gehäuse auf dunklem Untergrund

PEI-CNC
Bearbeitung

Vergleichen Sie PEI-Rohmaterialsorten

Individuelle isolierende und instrumententechnische PEI-Komponenten

6 Komponententypen

Elektrische Abstandshalter

Wir drehen den Körper, die Endflächen und die Befestigungsmerkmale von PEI-Abstandshaltern. Schultern, Durchgangslöcher oder Gewinde an den Enden folgen der zeichnungsgemäßen Anordnung zum Trennen und Stützen der montierten Komponenten.
Isolierende Anschlussklemmen

Isolierende Anschlussklemmen Wir kombinieren Kontakttaschen, Montageflächen und getrennte Leiteröffnungen. Wir fräsen die Kanäle, Aufnahmen und Lochmuster, die die vorgegebenen Anschlussklemmen innerhalb des PEI-Gehäuses positionieren.

Flanschlose isolierende Hülsen

Eine flanschlose PEI-Hülse nutzt ihre Bohrung und ihren Außendurchmesser zur Trennung miteinander verbundener Komponenten, wobei der Flansch für die axiale Anlage dient. Innere Absätze, Einlaufabschrägungen und Schulterentlastungen sind Teil des gedrehten Profils.

Sensorhalterungswinkel

Wir fräsen Montagefüße, Sensoreinsätze und Befestigungslöcher in PEI-Halterungen. Offene Schlitze, abgestufte Flächen oder Kabelfreiräume können dort eingeschlossen werden, wo die Komponentenzeichnung sie vorsieht.

Fixierplatten für Vorrichtungen

Eine Trägerplatte kombiniert Positionierlöcher, Taschen und Stützflächen für das zu handhabende Werkstück. Wir bearbeiten die vorgegebene Arbeitsfläche und ihr Montagemuster in den ausgewählten PEI-Rohstoff ein.

Getauchte Instrumentengehäuse

PEI-Instrumentenkörper können eine offene Gerätekavität, eine Deckelauflage und Montagebuchsen kombinieren. Zugängliche Durchgänge und Kabelöffnungen werden um die Bereiche herum gefräst, die zur Unterstützung dieser Schnittstellen erhalten bleiben.

VETCNC erstellt Angebote für individuell gefräste und gedrehte PEI-Teile aus einer spezifizierten bearbeitbaren Rohstoffsorte. Wir bestätigen Beschaffung, Machbarkeit der Merkmale, Oberflächenbearbeitung und die im Auftrag enthaltenen Unterlagen.

Unverstärkter und glasfaserverstärkter PEI-Rohstoff

Unverstärkter PEI für höhere Zugdeformation

Ungefülltes PEI ist ein Kandidat, wenn das Teil einen isolierenden Körper ohne Glasverstärkung benötigt. Im nachstehend benannten Rohmaterialvergleich weist U1000 eine deutlich höhere Bruchdehnung als U2300 auf. Dieser Unterschied ist entscheidend für eine gehaltene Lippe oder ein anderes Merkmal, das Montagebewegungen aushalten muss. [1]

Auswahlkriterium
Die bei Montage und Einsatz erforderliche Deformation.

Glasfaserverstärkter PEI für höhere Steifigkeit

Eine 30-prozentige Glasverstärkung erhöht den Elastizitätsmodul und verringert die angegebene Wärmedehnung im Vergleich U2300. Gleichzeitig sinkt die Bruchdehnung; die ASTM-Zugfestigkeitswerte sind zufälligerweise identisch. Eine Steigerung der Steifigkeit bedeutet daher nicht zwangsläufig, dass sich alle Festigkeits- oder Montageanforderungen verbessern. [2] [1]

Auswahlkriterium
Steifigkeit, thermische Ausdehnung und zulässige Deformation.

Stab und Platte für die Teilegeometrie

Stabmaterial kann den Abtrag für einen Abstandshalter oder eine Hülse reduzieren, während Plattenmaterial für eine Anschlussklemme, Halterungsplatte oder Trägerplatte geeignet ist. Eine Änderung der Rohmaterialform kann die Werkstoffgeschichte des Teils beeinflussen; das erforderliche Rohmaterialprodukt sowie alle richtungsabhängigen Freigaben bleiben Teil der Spezifikation. [3]

Auswahlkriterium
Die Rohstoffform hinter der funktionalen Geometrie.

Der Rohstoff hinter einer ULTEM-Anforderung

PEI bezeichnet die Polymerfamilie, während ULTEM eine Harzfamilie identifiziert, die in bearbeitbaren Rohstoffprodukten verwendet wird. Eine Zeichnung, die eine bestimmte Formulierung oder einen bestimmten Rohstoffhersteller verlangt, behält diese Identität bei. Die nachfolgenden Duratron-Werte beschreiben diese benannten Rohstoffprodukte und nicht jedes als PEI verkaufte Material.

Auswahlkriterium
Die tatsächliche Formulierung, der Rohstoffhersteller und die erforderliche Quelle.
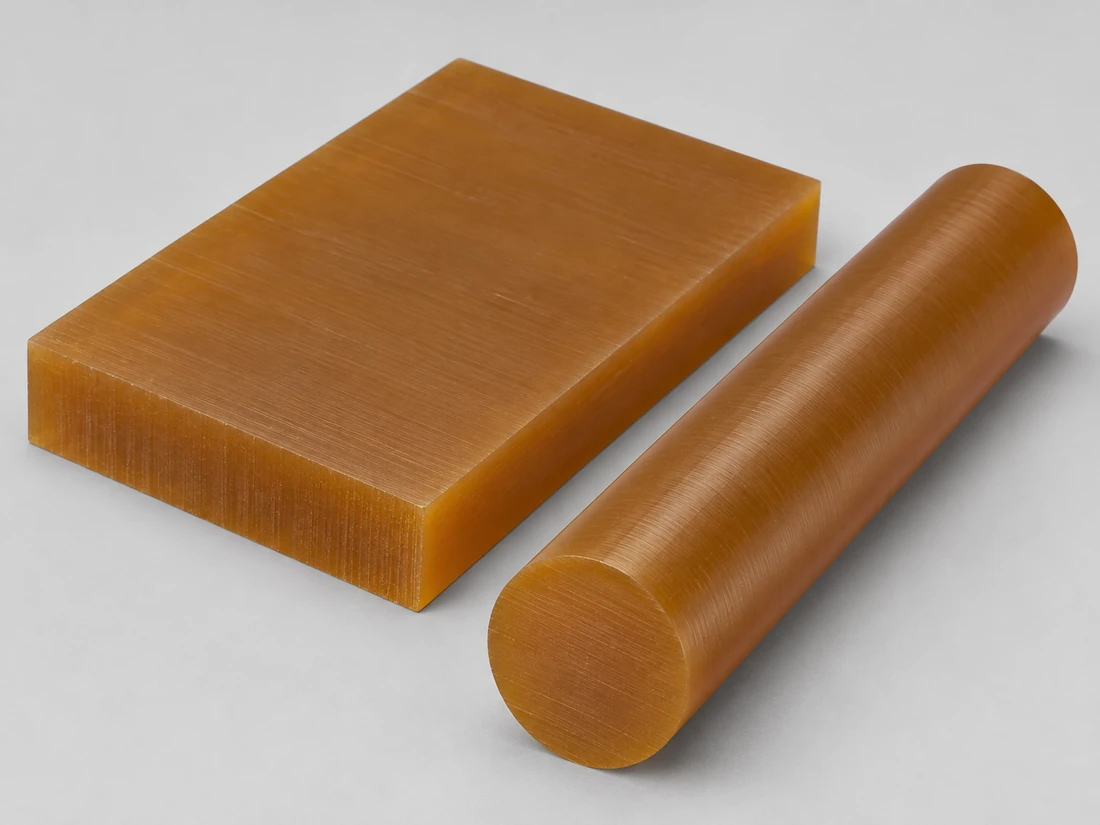
Bernsteinfarbener massiver Polymerstab und dicke rechteckige Platten-Schneidrohlinge
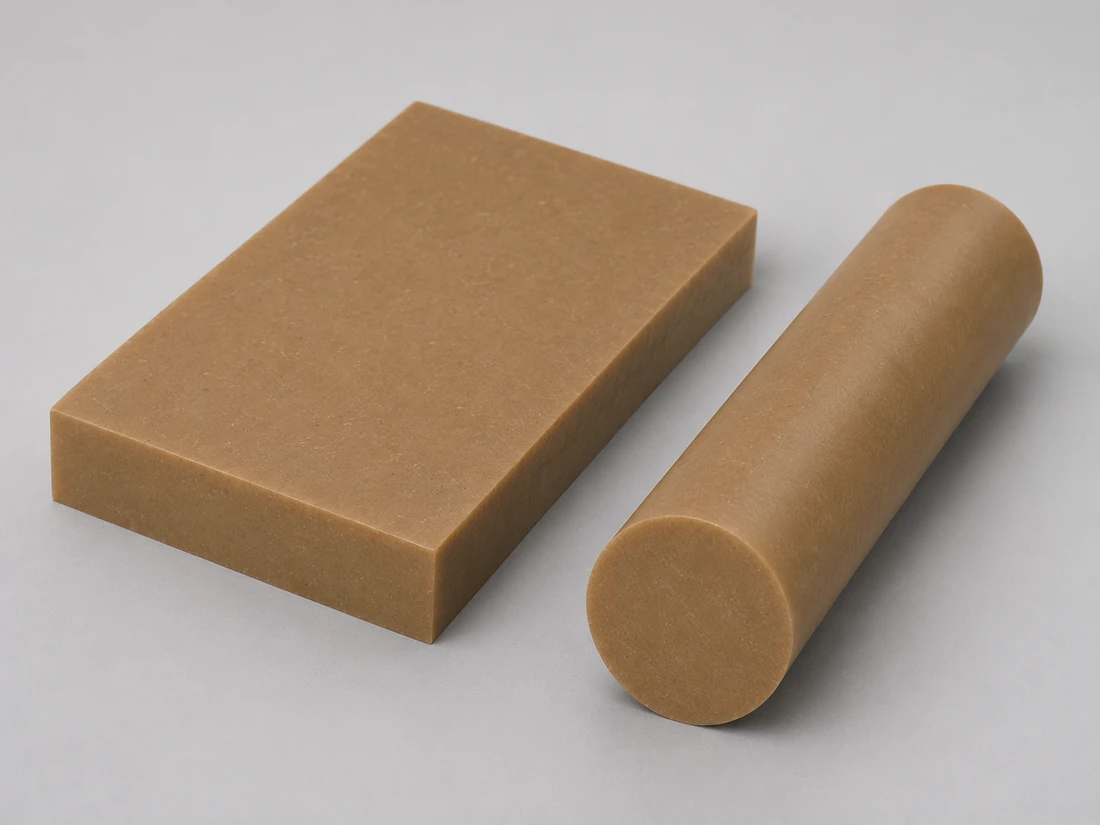
Hellbrauner massiver Polymerstab und rechteckige Platten-Schneidrohlinge

Wärmeformbeständigkeit unter einer angegebenen Last

Die Zeile HDT vergleicht die Durchbiegung bei einem Prüfdruck von 264 psi. Sie dient zur Unterscheidung der Produkte unter dieser Prüfbedingung. Eine montierte Halterung weist zudem ihre eigene Last, Wandgeometrie und Einwirkdauer auf, sodass das endgültige Konstruktionsdesign diese Bedingungen neben den Referenzdaten berücksichtigt. [1] [2]

Der Vergleich verwendet die ASTM-Spalten desselben Herstellers für zwei trockene PEI-Rohstoffprodukte.

Bearbeitbares PEI-Halbzeug: unverstärktes U1000 und glasfaserverstärktes U2300
EigenschaftDuratron U1000Duratron U2300, GF30Prüfbasis
Zugfestigkeit (psi)17,00017,000ASTM D638
Zugmodul (ksi)500800ASTM D638
Bruchdehnung (%)323ASTM D638
Wärmeformbeständigkeitstemperatur (°F)400410ASTM D648; 264 psi
Lineare Ausdehnung (µin/in/°F)3111ASTM E831; −40–150°C
Durchschlagfestigkeit (V/mil)830770ASTM D149
Wasseraufnahme nach 24 h (%)0.250.18ASTM D570; Wasser bei 23 °C

Quelle: MCAM Duratron U1000 und U2300 PEI Produktdatenblätter, gedruckte Revision 07/03/2023, ASTM-Spalten. Die Werte beschreiben trockene, namentlich aufgeführte Halbzeuge zum Vergleich. Die mechanischen Daten sind überwiegend Mittelwerte von Prüfproben, die bei 23 °C aus 40–60 mm Rundmaterial oder, falls kein Rundmaterial verfügbar ist, aus 10–20 mm Plattenmaterial zerspant wurden. Die Richtung ist nicht angegeben. D570 verwendet 1/8 in dicke Proben. Diese Werte sind weder garantierte Mindestwerte für die Beschaffung noch Nennwerte für fertige Bauteile.

CNC-Fräsen und -Drehen von PEI-Teilen

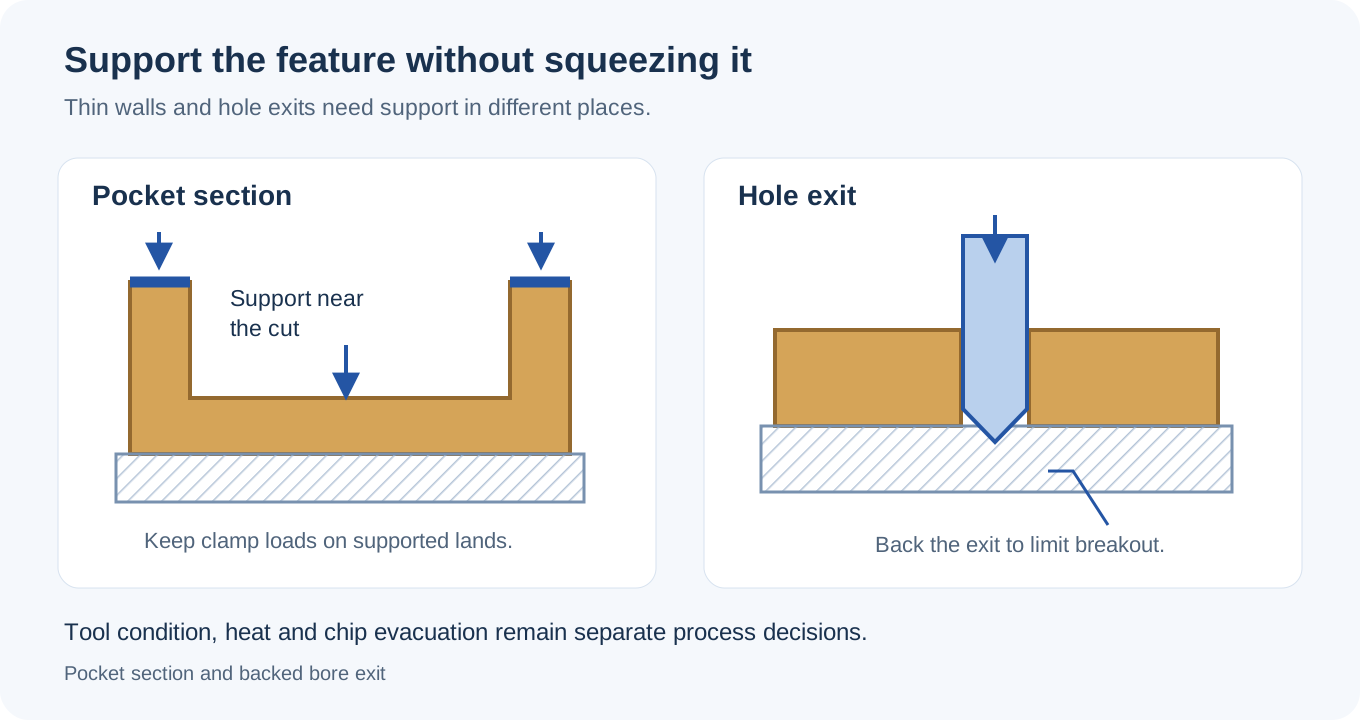
Aussparungsabschnitt, der unterhalb seiner Bodenfläche gestützt ist, sowie ein gebohrtes Loch mit Stützung an der Austrittsseite

Fräsen von Kontakttaschen und Montageflächen

Wir fräsen Terminalsitze, Gerätekavitäten und Montagemuster mit Stützung unter dem erhaltenen Abschnitt. Wenn Taschen geöffnet werden, wird der verbleibende Boden oder die Wand leichter verformbar. Starke Spannung kann diese Verformung während des Schnitts verbergen.

Drehen von Bohrungen, Schultern und Abstandshalter-Enden

Beim Drehen werden die Hülsebohrung, das Außenprofil und die Anlageflächen auf die gewünschte Achse gebracht. Eine dünne Hülsenwand oder ein schmaler Flansch benötigt eine Stützung, die sie nicht während der Bearbeitung der Fittingflächen in eine andere Form zusammendrückt.

Glasverstärkung und Werkzeugverschleiß

Glasgefüllter Rohstoff ist abrasiv. Der Verschleiß der Schneidkante kann die Wärmeentwicklung sowie den Zustand der Bohrungsaustrittskanten oder Taschenkanten verändern; daher umfasst der Endbearbeitungsplan geeignete Werkzeuge und Kontrollen der Kantenqualität. Für unverstärkte und verstärkte Sorten ist jeweils ein eigener Zerspanungsplan erforderlich. [3]

PEI-Passungen und Messbedingungen

Isolierhülse und getrennte EingriffsflächenKonzeptioneller Querschnitt durch eine Hülsenbohrung und eine äußere Zentrierfläche. Die Bauteilzeichnung definiert Wanddicke, Passung und die vorgesehene Trennung der miteinander wirkenden TeileÄußere SchnittstellePEI-HülseGegenwelleKonzept der Schnittstelle
Die lose Hülse, der angeflanschte Flansch und die geklemmte Komponente können unterschiedliche dimensionsbezogene Bedingungen aufweisen.
PEI-Geometriegrenzen und deren Freigabebedingungen
MerkmalAnforderung oder BezugAkzeptierter ZustandVerifizierung
Abstandshalter oder MontagelandschaftZeichnungshöhe und FlächenbeziehungSpezifizierter Frei- oder FestzustandLängen-/Flächenprüfung in diesem Zustand
Flanschlose isolierende HülseZeichnungsbohrung, Außenpassung und FlanschanlageLoser oder installierter Zustand wie definiertBohrungs- und Anlageprüfung
Referenzbereich für unverstärkten U10002 Zoll, 73→123 °F: ΔL ≈ +0,0031 ZollVeröffentlichter mittlerer Koeffizient konstant gehaltenMaterialberechnung; Montage nutzt zudem Gegenstücke
Bedingte oder gereinigte MerkmaleZeichnungsmaß und OberflächenanforderungNach der vereinbarten Konditionierungs-/ReinigungssequenzEndgültige Merkmals- und Oberflächenprüfung

Thermische Berechnung: ΔL = αLΔT mit α = 31×10⁻⁶/°F für U1000, L = 2 in und ΔT = 50°F. Der angegebene Ausdehnungskoeffizient bezieht sich auf einen Mittelwert im Temperaturbereich −40–150°C; die Schätzung gilt für unverstärktes Halbzeug in einer Richtung. Orientierungseffekte bei verstärktem Halbzeug sowie eingebaute Spielmaße werden anhand Ihres Designs ermittelt, und die Freigabe erfolgt entsprechend dem im Zeichnungsstatus festgelegten Zustand.

Merkmalsbezogene endgültige Grenzwerte

Wir erstellen Angebote für die ausgewählten Abmessungen und Bezugsbeziehungen für die tatsächliche PEI-Sorte und Geometrie. Die endgültige Annahme legt fest, ob das Teil frei, gestützt oder montiert ist; es gibt keinen einzigen Genauheitswert, der jede Hülsenwand, Montageplatte und jedes Instrumentengehäuse beschreibt.

Konstruktionsdetails für PEI-Isolatoren und -Träger

Gestützte Befestigungslandschaften

Ein Schraubenkopf oder eine Unterlegscheibe benötigt genügend Landschaft darunter, um die Befestigungslast zu verteilen. Eine mit dem Körper verbundene Buchse unterstützt diesen Kontakt effektiver als ein dünner, nicht gestützter Taschenrand.

Wand um eine Anschlussöffnung

Eine Kontakttasche, ein Querloch und eine Befestigung können um denselben verbleibenden Abschnitt konkurrieren. Die Zeichnung benötigt einen kontinuierlichen Materialpfad um diese Öffnungen herum mit ausreichendem Zugang, um Grat an ihren Schnittpunkten zu entfernen.

Befestigungselemente innerhalb eines isolierenden Layouts

Eine Senkbohrung legt den Schraubenkopf innerhalb des Bauteils frei. Metallische Unterlegscheiben, Einsätze oder Durchsteckschrauben können Komponenten überbrücken, die durch den PEI-Körper voneinander isoliert werden sollen; ihre Positionen gehören daher zum vollständigen isolierenden Layout. [4]

Kavitätsecken und Deckelanlagen

Ein rotierender Fräser hinterlässt einen Innenradius. Die Abdeckung oder das eingebaute Gerät benötigt Freiraum an dieser Ecke, während die Anlagefläche breit genug bleibt, um ihre Positionierungsfunktion zu erfüllen. Eine Entlastung kann lokale Interferenzen lösen, ohne die gesamte Kavität zu verändern.

Besprechen Sie die Teileanforderungen

PEI-Komponenten in elektrischen und instrumententechnischen Montagen

Trennung an einem montierten Leiter

Ein isolierender Abstandshalter positioniert die montierte Komponente von einer metallischen Basis weg. Seine Schulter und Befestigungsanordnung definieren diese Trennung; eine gewöhnliche Teilezeichnung benötigt dennoch die geltenden elektrischen Konstruktions- und Annahmeanforderungen der Montage.

Anschluss- und Steckerverlegung

Eine Anschlussklemme positioniert den Kontakt und bietet Platz für seine Verbindung. Kontaktsitz, Drahtzugang und Werkzeugzugang müssen in das umgebende Gehäuse passen, anstatt sich ausschließlich auf die Außenabmessungen der Klemme zu verlassen.

Sensorausrichtung und Kabelzugang

Eine Sensorhalterung positioniert die Sensierfläche vom Montagebezug aus und lässt gleichzeitig Raum für Kabel und Stecker. Ein genaues Schraubenmuster kann nicht kompensieren, wenn der Sensorsockel verschoben ist oder der Stecker nach der Installation nicht zugänglich ist.

Trägerplatten für Instrumentenvorrichtungen

Eine Trägerplatte muss das Werkstück während der Handhabung positionieren und anschließend ohne Interferenz freigeben. Taschenfreiheit, Kontaktlandschaften und Positionierstopps haben unterschiedliche Aufgaben; nur die Flächen, die zur Positionierung des Werkstücks dienen, müssen als Referenzen fungieren.

PEI-Arbeitsflächen, Reinigung und Erscheinungsbild

Passende Anlageflächen, Fasen an Lochkanten, reinigungskompatible Rohmaterialoberflächen und geschützte Erscheinungsflächen

Funktionsflächen im Zustand nach der Bearbeitung

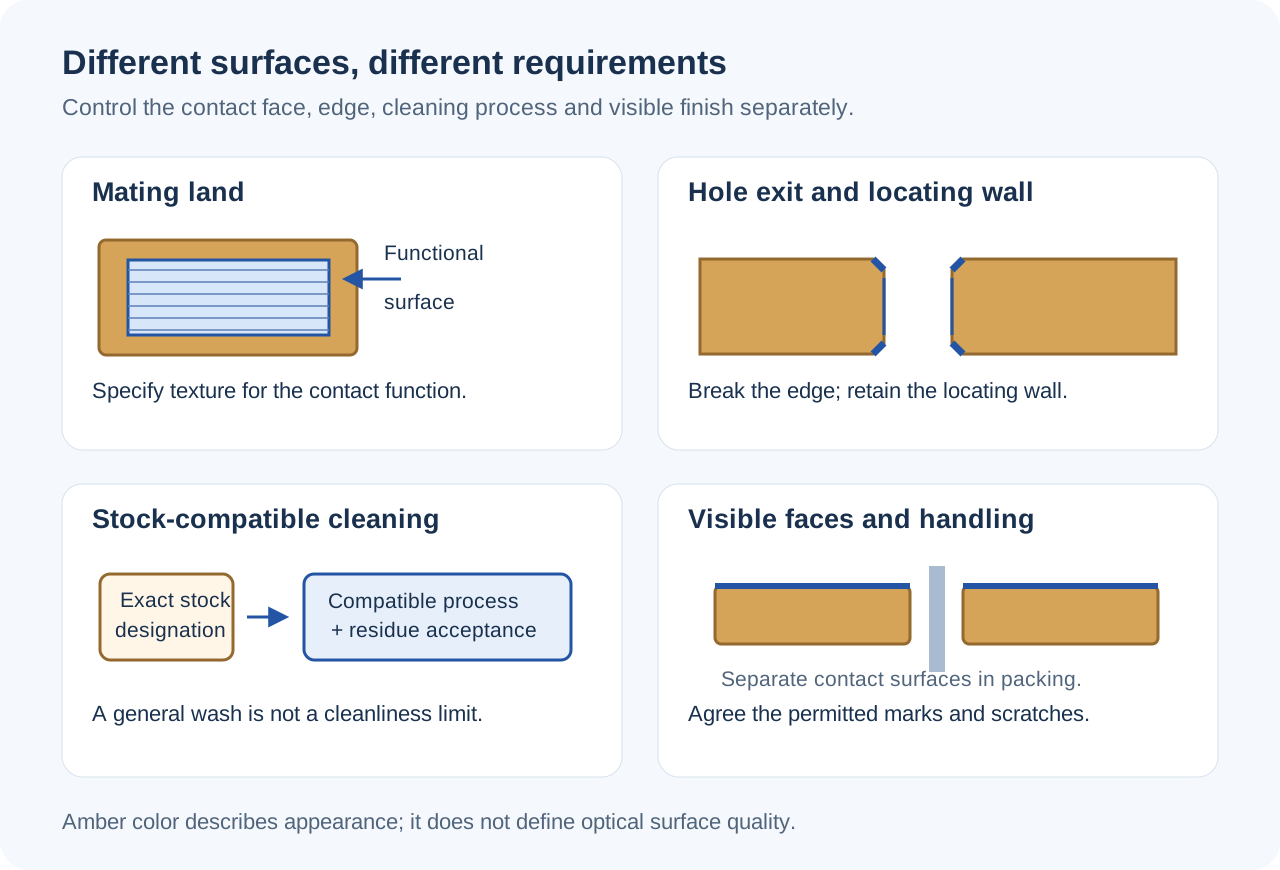
Bohrungen, Sitzflächen und Kontakt-Taschen behalten die spezifizierte Oberflächentextur und die zulässigen Werkzeugmarkierungen bei. Die Fügefläche (Mating Land) sowie die Passung eines eingesetzten Anschlusses werden jeweils anhand der spezifizierten Oberflächentextur und der zulässigen Werkzeugmarkierungen geprüft.

Kantenabrundungen und Lochausgänge

Gratentfernung säubert Lochausgänge und Taschenschnittpunkte, ohne eine Positionierschulter abzurunden oder einen eingepassten Eingang über die Zeichnung hinaus zu öffnen. Bei einer verstärkten Sorte wird der Zustand der freiliegenden Kante an der tatsächlich bearbeiteten Oberfläche bewertet.

Reinigung und zulässige Rückstände

Der ausgewählte Reiniger und alle Prozessflüssigkeiten müssen mit dem exakten Rohstoff kompatibel sein. Wo die Komponente in eine empfindliche Montage eingeht, definiert der Auftrag die erforderliche Endreinigung und Rückstandsannahme, anstatt vorauszusetzen, dass eine allgemeine Reinigung ausreichend ist.

Bernsteinfarbene Oberflächen und Handhabungsspuren

Unverstärkter bernsteinfarbiger PEI und bernsteinbrauner verstärkter Rohstoff weisen nicht das gleiche Erscheinungsbild auf. Sichtbare Flächen verwenden die vereinbarten Markierungs- und Kratzkriterien, wobei Kontaktflächen während der Verpackung getrennt werden. Die Farbe des Materials ist keine optische Qualitätsanforderung.

PEI-Rohstoffidentität und Prüfung fertiger Teile

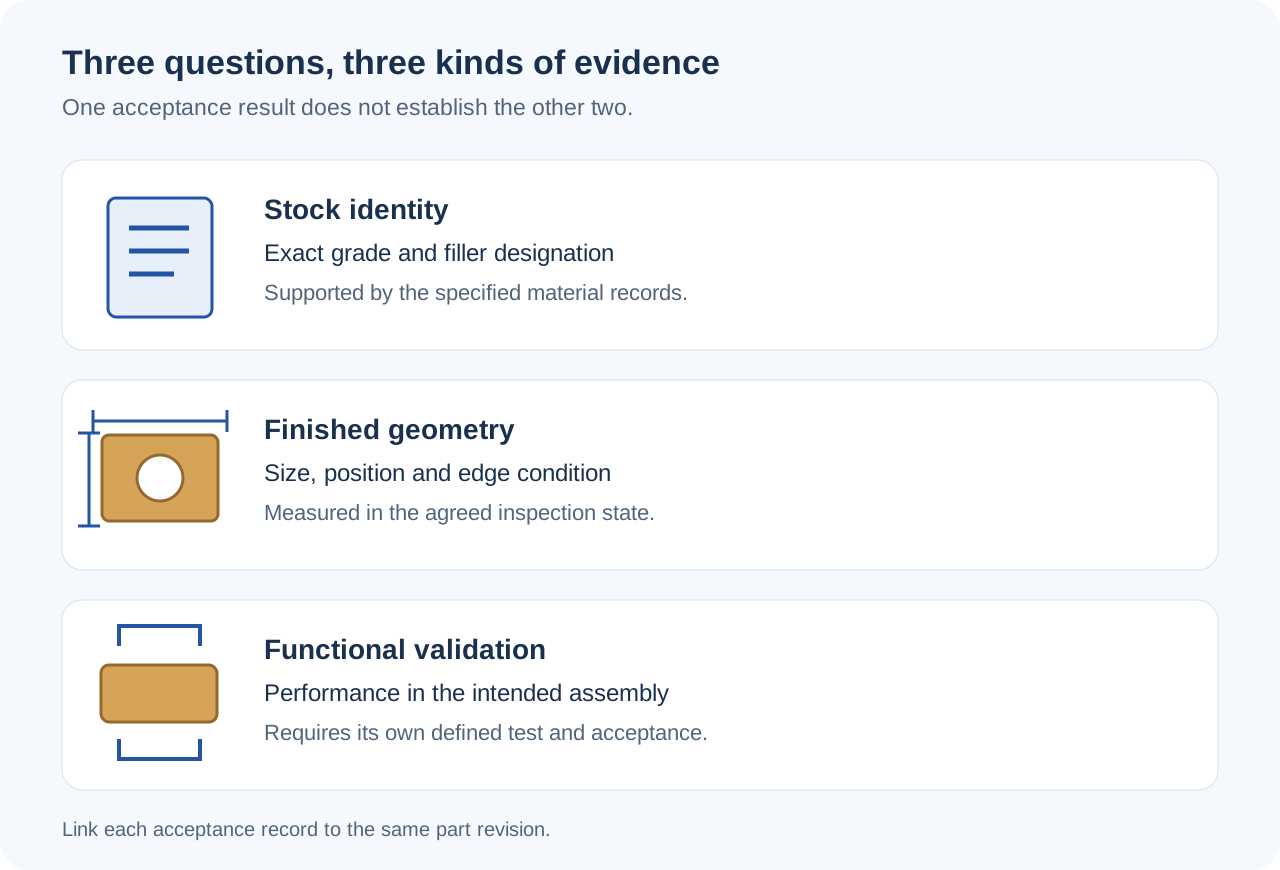
Materialidentität, fertige Geometrie und funktionale Validierung als separate Freigabe-Fragen dargestellt

Ausgewählter Rohstoff und Füllstoff

Die Materialidentität folgt dem bestellten PEI-Produkt, der Verstärkung und allen eventuellen genehmigten Quellbeschränkungen. Ein allgemeiner Harzname belegt nicht, dass der gekaufte Rohstoff dieselbe Eigenschaftsbasis wie das Referenzprodukt aufweist.

Abmessungen im vereinbarten Zustand

Wir prüfen die ausgewählten Merkmale nach den enthaltenen Oberflächenbearbeitungs- und Konditionierungsschritten. Der Messbericht identifiziert den Annahmezustand der Komponente, sodass eine gestützte Platte oder eine installierte Hülse nicht mit einem nicht verwandten Freizustandsergebnis verglichen wird.

Anwendungsspezifische Verifizierung

Eine elektrische, feuerbeständige, sauberheits- oder andere funktionale Anforderung benötigt ihre eigene anwendbare Nachweis- und Annahmemethode. Diese Anforderungen werden separat vereinbart; ein Material-Datenblatt oder ein dimensionsbezogener Bericht allein genehmigt nicht die montierte Ausrüstung.

Was beeinflusst die Kosten für PEI-CNC-Bearbeitung?

Exaktes Produkt und Rohlingform

Ein erforderlicher Rohstoffhersteller, eine Formulierung oder Farbe beeinflusst die Beschaffung. Ein Stab nahe am Profil eines Abstandshalters nutzt das Material anders als ein breiter Plattenrohling für ein getauchtes Gehäuse, selbst wenn beide Teile ein ähnliches fertiges Volumen aufweisen.

Verstärkung und erhaltene Geometrie

Glasverstärkung fügt Überlegungen zum Werkzeugverschleiß hinzu. Dünne Wände, tiefe Kontakttaschen und Merkmale an mehreren Flächen können ebenfalls zusätzliche Stütz- und Oberflächenbearbeitungsarbeiten erfordern, die über die Zeit hinausgehen, die zum Entfernen eines bestimmten Polymer-Volumens benötigt wird.

Oberflächen- und Annahmeanforderungen

Gesteuerte Kantenzustände, ausgewähltes Erscheinungsbild, Reinigung und dokumentierte Merkmale fügen jeweils definierte Arbeit hinzu. Ein Funktions-Test oder ein materialbezogenes Dokument des Herstellers ist ein separater Posten im Angebotsumfang und keine implizite Eigenschaft jeder PEI-Bestellung.

Losgröße und Wiederholungsvorbereitung

Die Programmierung und die anfängliche Vorbereitung der Werkstückspannung werden auf die gemeinsam gefertigte Stückzahl umgelegt. Eine unveränderte Wiederholung kann diese Basis beibehalten; eine andere Verstärkung, ein anderes Lagerprodukt oder ein anderer Abnahmezustand können einen neuen Bearbeitungs- und Prüfplan erfordern.

Von einer PEI-Passprobe zur Serienfertigung

Testen Sie die vorgesehenen Schnittstellen

Der erste Geometrietest prüft das Einstecken der Anschlüsse, das korrekte Aufsitzen der Abdeckung, den Zugang zum Befestigen sowie das Lösen aus der Spannvorrichtung. Er zeigt auf, an welchen Stellen die Zeichnung vor Festlegung der Seriendefinition angepasst werden muss.

Verwenden Sie den vorgesehenen Produktionsrohling

Die repräsentative Komponente verwendet das vorgesehene PEI-Produkt und die enthaltenen Fertigungsschritte. In diesem Stadium wird überprüft, ob die akzeptierten Abmessungen, Kantenbedingungen und Oberflächenbeschaffenheit mit diesem Ausgangsmaterial – und nicht durch Rückschluss aus einer anderen Formulierung – erreicht werden können.

Veröffentlichen Sie die akzeptierte Definition

Die freigegebene Zeichnung, die Rohmaterial-Kennung und der Endprüfzustand definieren die Charge. Eine während der Erstbemusterung vorgenommene Änderung wird vor der Fertigung der verbleibenden Menge als dokumentierte Änderung geführt.

Behalten Sie die Grundlage für Wiederholungsbestellungen bei

Wiederholungsbestellungen behalten die akzeptierte Produkt- und Teiledefinition bei. Eine Änderung der Quelle, der Zusammensetzung oder des Reinigungsprozesses wird vor der Umsetzung in die Serienfertigung anhand der betroffenen Passgenauigkeits- und Funktionsanforderungen bewertet.

FAQs zu PEI-CNC-Bearbeitung

Macht die angegebene V-0-Klassifizierung diese PEI-Halbzeugformen UL-anerkannt?

Nicht allein aufgrund dieses Eintrags. MCAM vermerkt, dass die Klassifizierungen für Rohlinge geschätzt sind und dass für diese Formteile keine UL-Dateinummer verfügbar ist. Für ein anerkanntes Material oder ein zertifiziertes Endprodukt sind die spezifischen Nachweise erforderlich, die vom jeweiligen Programm vorgeschrieben werden; die Vergleichstabelle kann diese nicht liefern.

Kann der Durchschlagfestigkeitswert die Betriebsspannung des Bauteils festlegen?

Nein. Er beschreibt den Durchschlag unter einer Materialprüfung mit Bedingungen wie Probekörperherstellung, Elektroden und Umgebungsmedium. ASTM D149 weist darauf hin, dass die Ergebnisse nur selten direkt auf reale Geräte übertragbar sind. Die Betriebsspannung sowie die vollständige Isolieranordnung erfordern eine eigene, anwendbare Konstruktions- und Verifikationsgrundlage.

Was misst der 20 000-Stunden-PEI-Temperaturbezug von MCAM?

Die entsprechende Anmerkung definiert einen Luftalterungsbezug, bei dem nachfolgend bei 23 °C etwa ein 50 %-iger Verlust der Zugfestigkeit gemessen wird. Er bezieht sich auf thermisch-oxidative Alterung. Es handelt sich um ein anderes Kriterium als das Halten einer exakten belasteten Abmessung; die zulässigen Einsatzbedingungen hängen zudem von Spannung und Dauer ab.

Warum weist U1000 in einer Spalte 13 % Dehnung und in einer anderen 32 % aus?

Dies sind MCAMs getrennte ISO- und ASTM-Prüfdatensätze. Die Anmerkungen identifizieren unterschiedliche Zugstabverfahren und -geometrien; die Werte stellen daher keine Materialfreigabebreite dar. Halten Sie stattdessen die gewählte Prüfmethode, das Rohprodukt und den Zustand zusammen, anstatt einzelne Werte aus verschiedenen Spalten auszuwählen.

Kann ein Kühlschmierstoff für Metallbearbeitung auch mit unverstärktem PEI verwendet werden?

Die Kompatibilität muss für die ausgewählte Flüssigkeit und den Werkstoff nachgewiesen werden. MCAM weist ausdrücklich darauf hin, dass allgemein verwendbare petrochemische Schneidflüssigkeiten zur Spannungsrissebildung bei amorphen U1000-PEI-Bauteilen beitragen können. Die Eignung für eine spannungsbeaufschlagte PEI-Oberfläche sowie der erforderliche endgültige Reinigungsprozess werden jeweils separat für die ausgewählte Flüssigkeit und den Werkstoff bestätigt.

Kann gewöhnliches isolierendes PEI als elektrostatisch ableitender Träger dienen?

Gehen Sie nicht davon aus, dass diese beiden elektrischen Funktionen austauschbar sind. Ein Träger, der Ladung ableiten muss, benötigt einen spezifizierten Widerstandsbereich und eine Formulierung, die gezielt für diese Aufgabe entwickelt wurde. MCAM kennzeichnet Semitron ESd 410C als zweckmodifiziertes, ableitendes PEI; dies stellt eine separate Produktwahl im Vergleich zu U1000/U2300 dar.

PROJEKTUNTERSTÜTZUNG

Besprechen Sie Ihre PEI-Komponente

Senden Sie die passende Zeichnung und das Modell, die erforderliche PEI-Formulierung oder das Rohprodukt, die Menge sowie die endgültigen Oberflächenanforderungen. Nennen Sie zudem die kritischen Abmessungen und sämtliche definierten elektrischen, konditionierungs- oder Freigabeanforderungen, damit wir die gewünschte Komponente kalkulieren können.

PEI-Material- und Bearbeitungsreferenzen

Daten zu benannten Rohprodukten sowie die auf dieser Seite verwendeten Fertigungs- und Prüfbedingungen.

  1. MCAM — Duratron U1000 PEI-ProduktdatenblattNicht ausgefüllte Lagervergleichswerte sowie die angegebenen Bedingungen für trockene Prüfkörper, thermische Alterung und Entflammbarkeitsklassifizierung
  2. MCAM — Duratron U2300 und Semitron ESd 410C PEIGlasfaserverstärkte Lagerwerte sowie die eigenständige Identität einer statisch ableitenden Formulierung
  3. Ensinger — PEI-Bearbeitung und Leitfaden für verstärkte KunststoffeULTEM-basiertes Halbzeug, Fräsen und Drehen, abrasiv verstärkte Werkstoffe sowie Werkstückaufspannung
  4. MCAM-Werkzeugkasten für Maschinisten; Öffentliche Prüfleitlinie ASTM D149Bearbeitungsbeanspruchung und Fluidverträglichkeit; Grenzen der Übertragung eines dielektrischen Probenergebnisses auf die Gesamtausrüstung
VETCNCCNC FERTIGUNG

Angebot anfordern

Zeichnung hochladen

*Pflichtfelder

Illustration der Geometrie eines Acetal-Teils

Vergrößerte Darstellung der Teilgeometrie

KI-generierte Teileillustration, kein gefertigtes Kundenteil.

Deutsch
WhatsApp Schreiben Sie uns eine E-Mail

Erzählen Sie uns etwas zu Ihrem Projekt

Teilen Sie uns Ihre Anforderungen mit – wir antworten Ihnen per E-Mail.

PDF, CAD oder ZIP · bis zu 20 MB