電気用スタンドオフ
当社は、PEIスタンドオフの本体、端面および締結部を旋削加工します。肩部、貫通穴または端面ねじは、取り付けられた部品を分離・支持するための図面指示に従って配置されます。
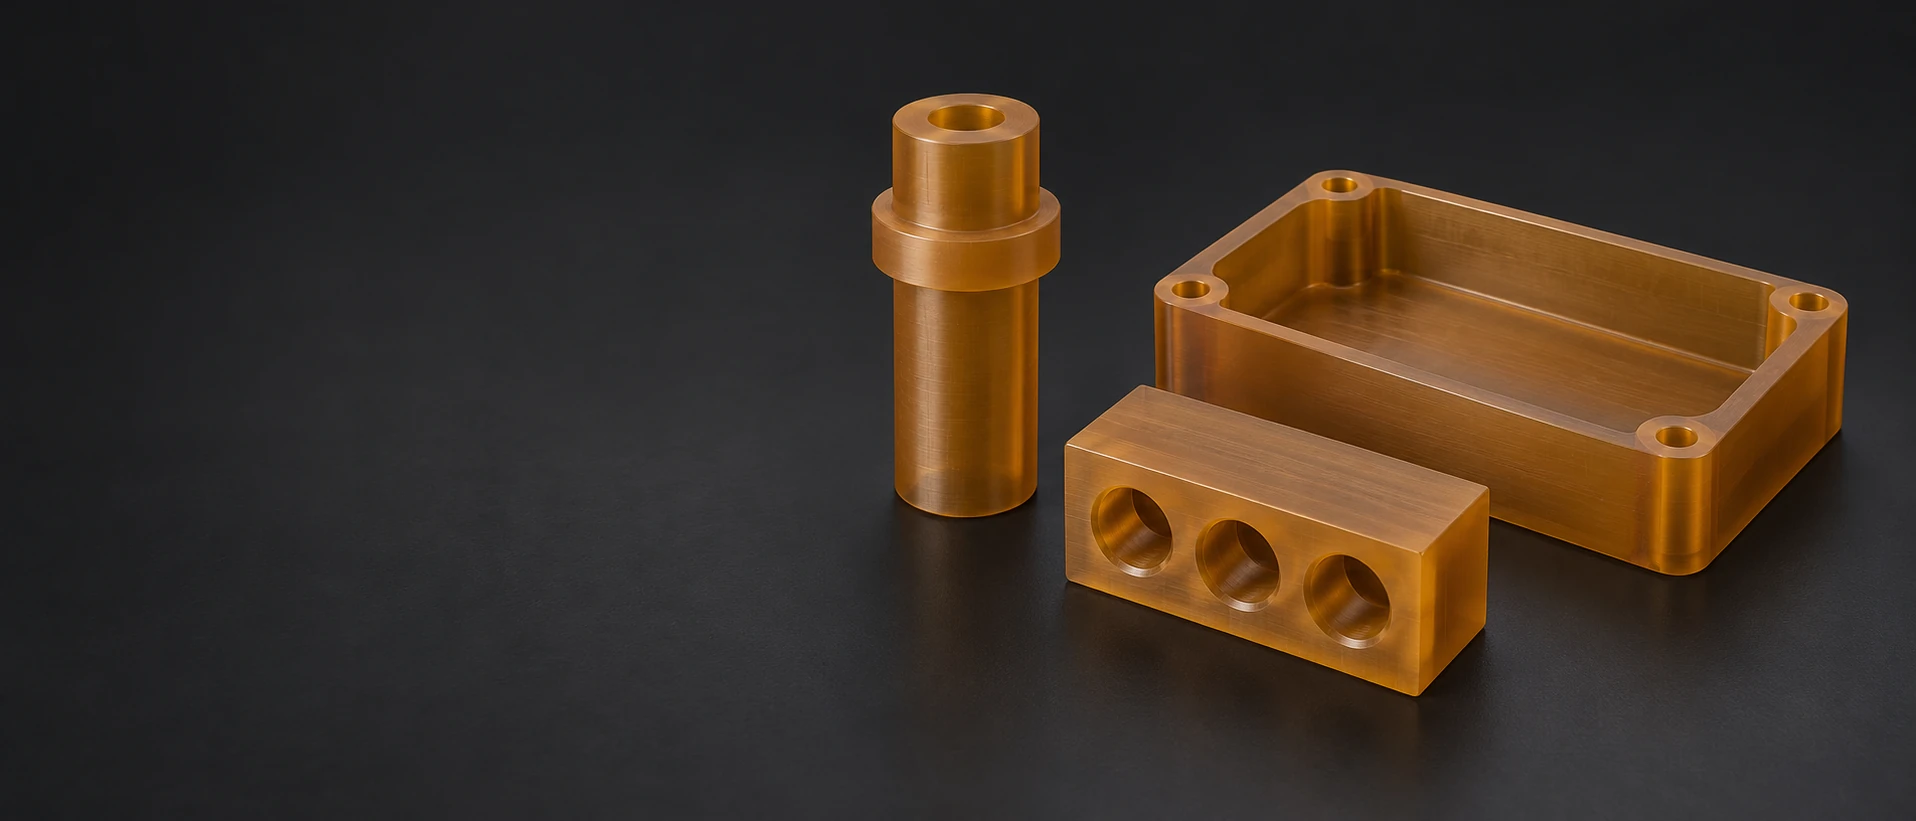
当社は、PEIスタンドオフの本体、端面および締結部を旋削加工します。肩部、貫通穴または端面ねじは、取り付けられた部品を分離・支持するための図面指示に従って配置されます。
絶縁ターミナルブロック接触ポケット、取付面および個別の導体開口部を統合する。当社は、PEI本体内に指定された端子を位置決めするためのチャネル、座面および穴パターンをフライス加工する。
フランジ付きPEIスリーブは、内径および外径により対向部品を分離し、フランジで軸方向に座らせます。内部段差、導入テーパーおよび肩部リリーフは、旋削プロファイルの一部です。
当社は、PEIブラケットに取付足、センサ座面および締結穴をフライス加工します。部品図面に記載がある場合、開放スロット、段付き面またはケーブルクリアランスを含めることができます。
キャリアプレートは、取り扱う対象物の定位穴、ポケットおよび支持ランドを統合しています。当社は、選定されたPEI在庫材に対し、指定された作業面およびその取付パターンを機械加工します。
PEI計測器本体には、開放型機器収容空洞、カバーシートおよび取付ボスを組み合わせることができます。アクセス可能な通路およびケーブル開口部は、これらのインターフェースを支持するために残されたセクション周辺に機械加工されます。
VETCNCは、指定された切削可能なPEI在庫材グレードから、カスタムフライス加工および旋削加工PEI部品の見積もりを提供します。当社は、調達先、特徴の実現可能性、仕上げおよび注文に含まれる記録を確認します。
充填されていないPEIは、ガラス繊維強化を必要としない絶縁ボディを有する部品向けの候補材料である。以下の名称付き在庫材比較において、U1000はU2300に比べて破断時伸びが著しく大きい。この差異は、組立時の変形を許容しなければならないリテンションリップその他の特徴部にとって重要である。[1]
30 %のガラス繊維強化により、U2300比較における弾性率が上昇し、公称熱膨張係数が低下する。また、破断時伸びは低下するが、ASTM引張強度の数値は偶然にも等しい。したがって、剛性の向上は、すべての強度要件または組立要件が改善することを意味しない。[2] [1]
ロッドはスタンドオフやスリーブの切削除去量を低減できる一方、プレートはターミナルブロック、ブラケットまたはキャリアに適しています。在庫形状の変更は部品の背後にある材料履歴を変える可能性があり、要求される在庫製品および方向依存的な受入基準は仕様の一部として維持されます。[3]
PEIはポリマー族の名称であり、ULTEMは機械加工可能な在庫材製品で用いられる樹脂族の名称です。特定の配合または在庫材供給元を要求する図面では、その識別子が維持されます。以下に示すDuratron値は、PEIとして販売されるすべての材料ではなく、これらの名称付き在庫材製品を記述しています。
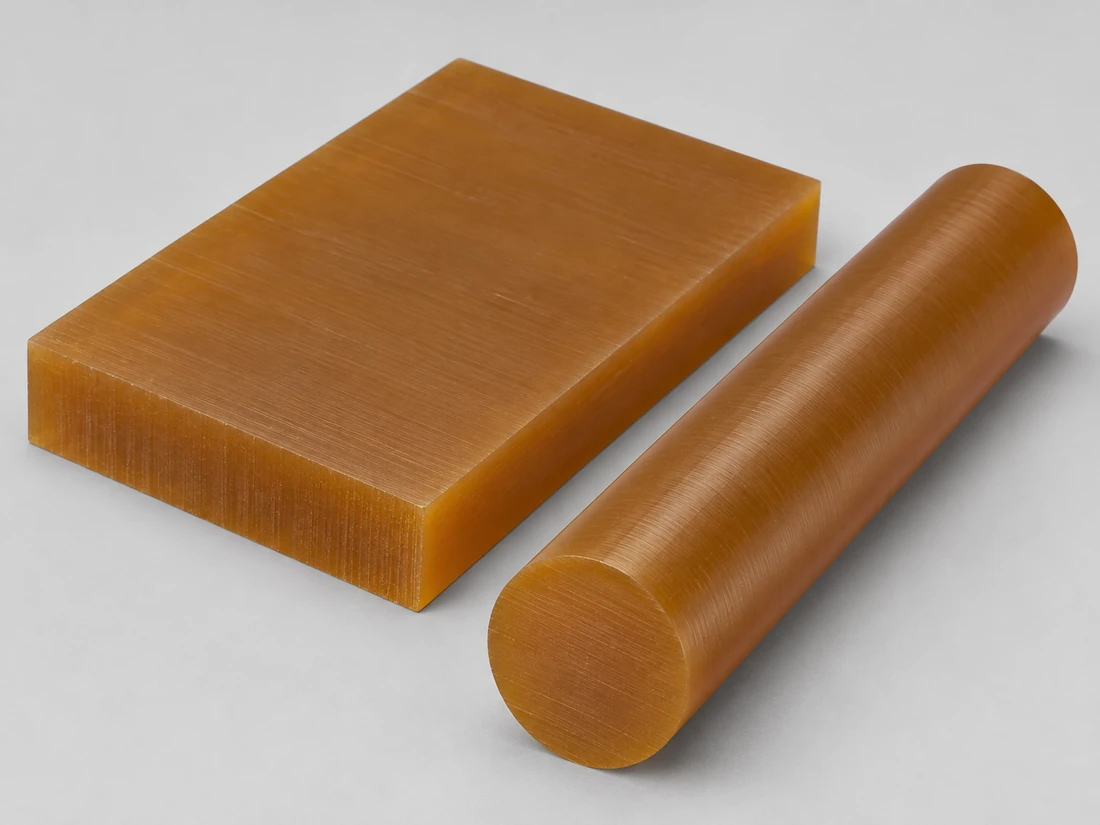
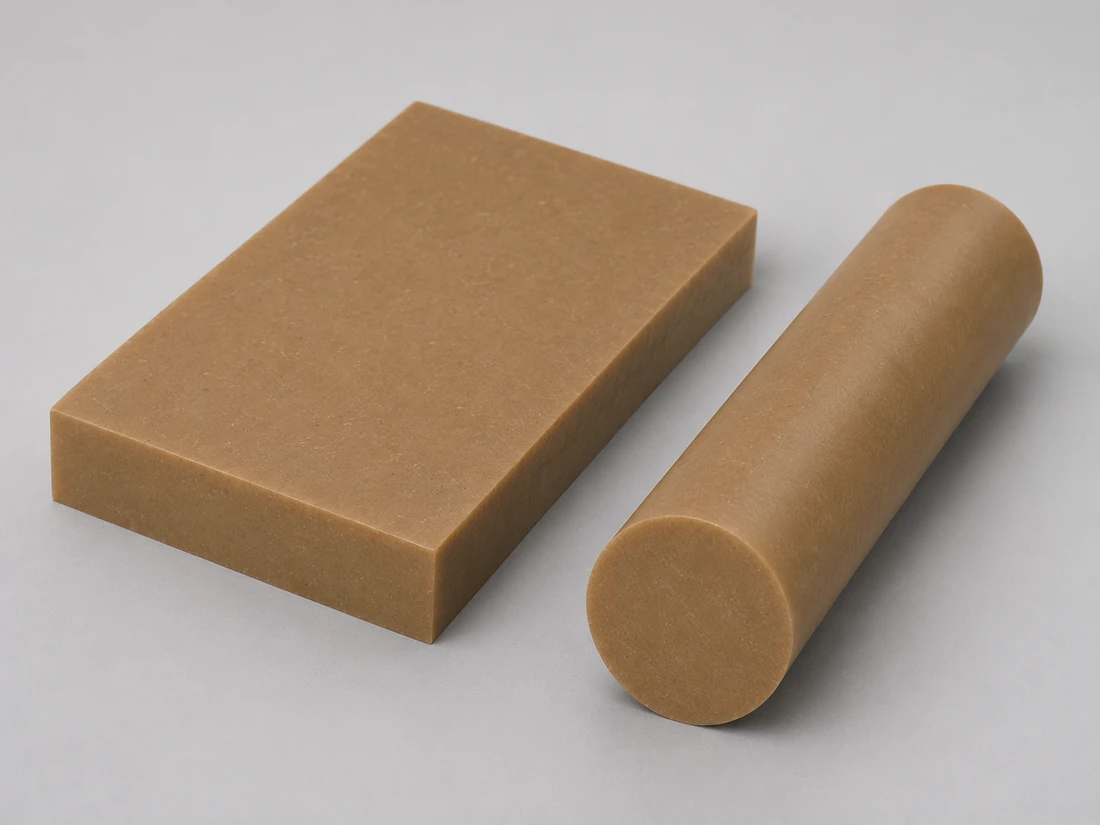
同じメーカーが公表したASTM試験値の欄を使い、乾燥状態のPEI素材二製品を比較しています。
| 特性 | デュラトロン U1000 | デュラトロン U2300、GF30 | 試験基準 |
|---|---|---|---|
| 引張強さ(psi) | 17,000 | 17,000 | ASTM D638 |
| 引張弾性率(ksi) | 500 | 800 | ASTM D638 |
| 破断時伸び(%) | 32 | 3 | ASTM D638 |
| 熱変形温度(°F) | 400 | 410 | ASTM D648; 264 psi |
| 線膨張係数(µin/in/°F) | 31 | 11 | ASTM E831; −40–150°C |
| 絶縁破壊強度(V/mil) | 830 | 770 | ASTM D149 |
| 24 h後の吸水率(%) | 0.25 | 0.18 | ASTM D570;23°Cの水中 |
出典:MCAM Duratron U1000およびU2300 PEI 製品データシート、印刷版改訂日07/03/2023、ASTM欄。これらの値は、比較用に乾燥状態の指定在庫品を記述したものである。機械的特性値は、主に40–60 mm径の棒材、または棒材が入手できない場合に10–20 mm厚の板材から機械加工した試験片の平均値であり、23°Cで測定された。方向は明記されていない。D570では1/8 in厚の試験片を用いる。これらの値は、購入時の保証最小値や完成部品の性能評価値ではない。
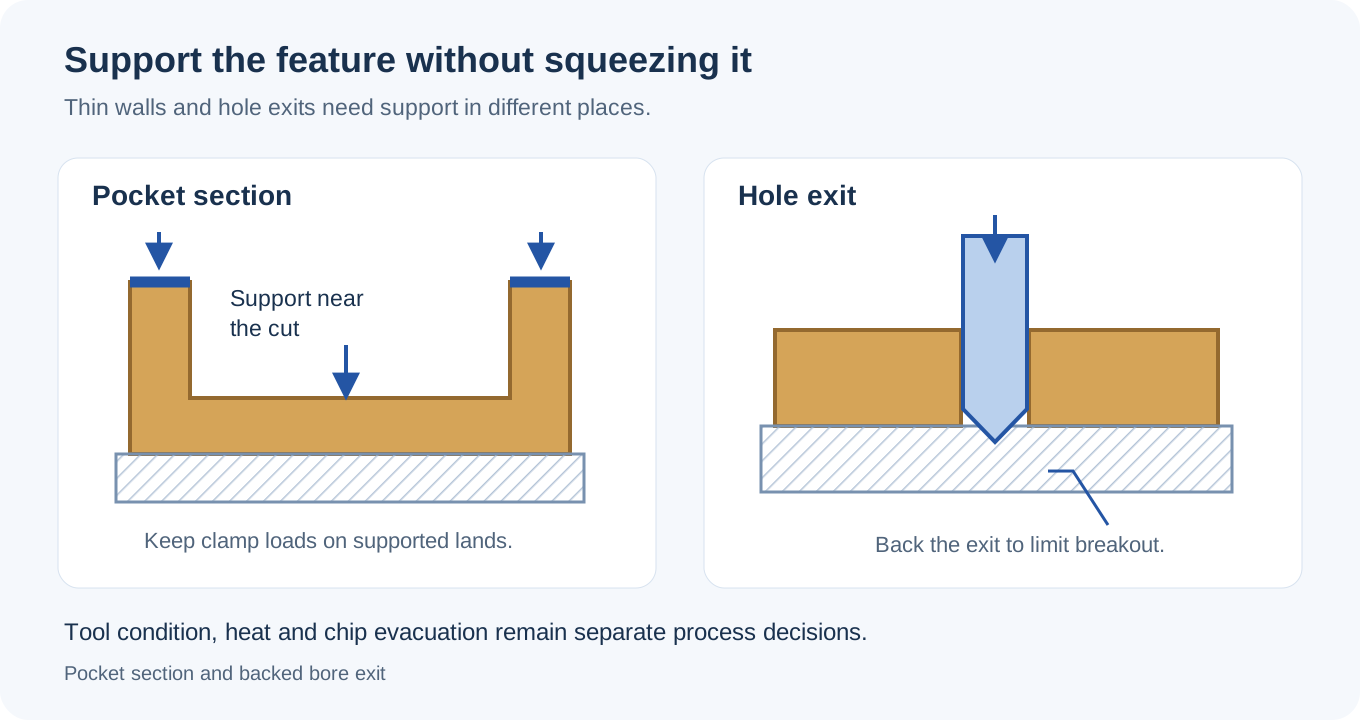
当社は、端子座、機器収容空洞および保持部下部に支持を設けた状態で取付パターンをフライス加工します。ポケットが開口するにつれて、残存する床面または壁面のたわみやすさが増します。強いクランプ力により、切削中のこのたわみが隠蔽されることがあります。
旋盤加工により、スリーブ内径、外周輪郭および座面を所定の軸線上に仕上げます。薄肉のスリーブ壁または狭幅のフランジには、加工中の装着面形状を変形させない支持が必要です。
ガラス充填材の素材は研磨性があります。切削刃の摩耗により発熱量および穴出口やポケット縁部の状態が変化する可能性があるため、仕上げ工程では適切な工具選定と縁部品質の検査を含む計画を立てます。無充填品および強化品の各グレードには、それぞれ専用の切削計画が必要です。[3]
完成品の公差は、図面に指定された支持状態、温度および調湿状態において適用されます。
| 特徴 | 要件または基準 | 許容状態 | 検証 |
|---|---|---|---|
| スタンドオフまたは取付台 | 図面高さおよび面関係 | 指定された自由状態または固定状態 | その状態での長さ/面の検査 |
| フランジ付き絶縁スリーブ | 図面による内径、外径公差およびフランジ座面 | 定義された緩み状態または装着状態 | 内径および座面の検査 |
| 充填されていないU1000参照スパン | 2インチ、73→123°F:ΔL ≈ +0.0031インチ | 公称平均熱膨張係数(一定値) | 材質計算;組立品では対向部品も使用 |
| 調湿または洗浄済みの特徴部 | 図面寸法および表面要件 | 合意された調湿/洗浄工程の後 | 最終特徴部および表面の検査 |
熱膨張計算:ΔL = αLΔT。U1000 の係数 α = 31×10⁻⁶/°F、L = 2 in、ΔT = 50°F を用いる。この係数は −40–150°C の平均値であり、推定値は無補強材の単一方向における在庫材(stock)を対象としている。補強材の配向効果および実装時のクリアランスは、お客様の設計に基づいて算出され、受入基準は図面に指定された状態に従う。
当社は、実際のPEI材質等級および形状に基づき、選択されたサイズおよび基準要素間関係について見積りを行います。最終受入判定では、部品が自由状態・支持状態・組立状態のいずれであるかを明確に識別します。スリーブ壁、取付プレート、計器本体のすべてに対して単一の精度値で記述することはできません。
ボルト頭部またはワッシャーには、締結荷重を分散させるのに十分なランド幅が必要です。本体に一体化されたボスは、薄く支持されていないポケット縁部よりも、この接触をより効果的に支持します。
接触ポケット、横穴、締結部品が同一残存断面を競合することがあります。図面には、これらの開口部を周回する連続した材料パスを確保するとともに、それら交差部におけるバリ除去に必要なアクセス性を確保する必要があります。
カウンタボアは、部品内部にファスナー頭部を露出させます。PEI本体が分離することを意図している部品間を橋渡しするためには、金属製ワッシャー、インサート、または貫通ボルトを使用できます。これらの配置位置は、完全な絶縁レイアウトに属します。[4]
旋削用回転工具により内部角部に半径が形成されます。カバーや挿入機器は、その角部に干渉しない Clearance を確保する必要がありますが、同時に座面ランドは位置決め機能を果たすのに十分な幅を維持しなければなりません。局所的な干渉は、キャビティ全体の形状変更を伴わず、リリーフ加工によって解消できます。
絶縁スタンドオフは、取付けられた部品を金属ベースから離れた位置に配置します。その肩部および締結構造がこの分離距離を定義します。通常の部品図面では、アセンブリ全体に適用される電気設計要件および受入要件を明記する必要があります。
端子台は接触部の位置を決め、その接続のための空間を確保します。接触部の座面、配線の接近方向、および工具のアクセス性は、端子台の外形寸法のみに依存するのではなく、周囲の筐体に適合しなければなりません。
センサブラケットは、検出面を取付け基準面から所定の位置に配置するとともに、そのケーブルおよびコネクタの収容空間を確保します。正確なボルトパターンであっても、センサ座面のずれや取付け後のコネクタへのアクセス不能を補償することはできません。
キャリアは、取扱中の部品を確実に位置決めし、その後干渉なく解放できる必要があります。ポケットクリアランス、接触ランド、位置決めストップはそれぞれ異なる機能を担います。部品の位置決めに実際に使用される面のみが、それらの基準面として機能すべきです。
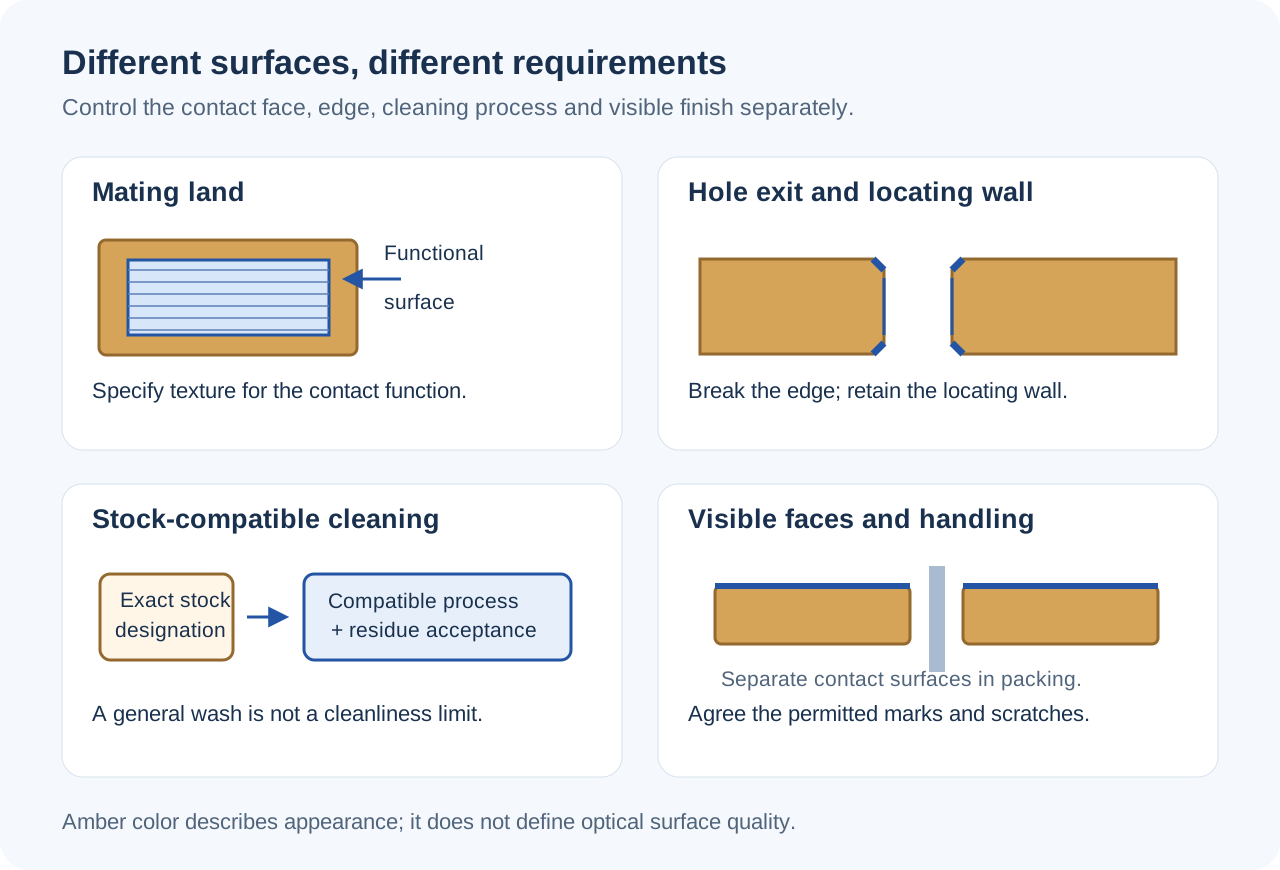
ボア、座面および接触ポケットは、指定された表面粗さおよび許容される工具痕を維持する。組み合わせランドおよび挿入端子の嵌合は、それぞれ指定された表面粗さおよび許容される工具痕に対して検査される。
バリ取りは、穴出口およびポケット交差部を除去しますが、位置決め用肩部を丸めたり、適合する入口を開きすぎたりしてはなりません。強化グレードの場合、露出エッジの状態は実際の機械加工面で評価されます。
選択した洗浄剤および工程用液体は、注文された正確な在庫材と互換性を有している必要があります。部品が感度の高いアセンブリに組み込まれる場合、注文書には最終洗浄および残留物の受入要件が明記され、一般的な洗浄が十分であると想定してはなりません。
充填されていないアンバー色PEIとアンバー褐色の強化材は、同一の外観を示しません。可視面には合意された傷・キズ判定基準が適用され、接触面は包装時に分離して保護されます。材料の色は光学品質仕様ではありません。
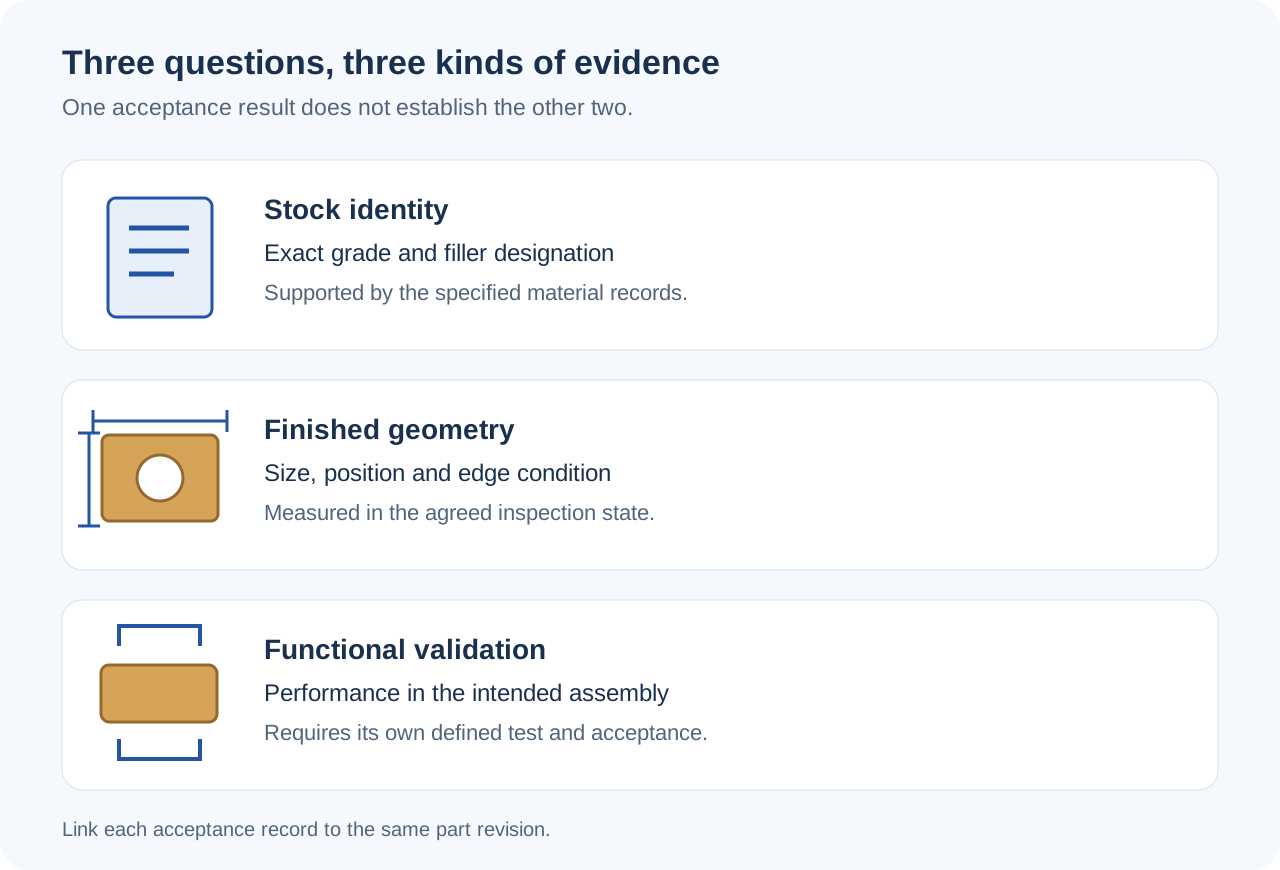
材料の識別は、注文されたPEI製品、強化材および任意の承認済み供給元制限に従います。汎用樹脂名だけでは、購入された在庫材が参照製品と同一の特性基盤を持つことを証明できません。
当社は、含まれる仕上げおよび調整工程の後に選択された特徴部を検査します。測定記録には部品の受入状態が明記されており、これによりサポートプレートや装着済みスリーブが、無関係な自由状態の結果と比較されることはありません。
電気的特性、炎に対する耐性、清浄度、その他の機能要件については、それぞれに適用される証拠および受入方法が個別に必要です。これらの要件は別途合意されます。材料データシートまたは寸法報告書のみでは、組立済み機器の承認にはなりません。
必要な素材メーカー、配合または色は調達に影響を与えます。例えば、スタンドオフ形状に近いロッドと、ポケット付きハウジング用の広幅プレート素材では、両方とも完成後の体積が類似していても、素材の使用方法は異なります。
ガラス繊維補強材は工具摩耗への配慮を要します。また、薄肉壁、深さのある接触ポケット、複数の面にわたる特徴部なども、所定体積のポリマーを除去するのに必要な時間以上に、支持および仕上げ作業を追加で要することがあります。
制御されたエッジ状態、選択された外観、洗浄、および記録対象の特徴部は、それぞれ明確に定義された作業を追加します。機能試験または供給元固有の材料文書は、見積範囲における独立した項目であり、任意のPEI注文において自動的に想定される性質ではありません。
プログラム作成および初期のワークホルダ準備は、同時に製造される数量全体で共有されます。変更のない再現生産では、この基礎を維持できます。一方、補強材、素材製品、または受入状態が異なる場合は、別の切削加工および検査計画が必要になる場合があります。
最初の幾何形状試験では、端子の挿入、カバーの座り、締結アクセスおよび治具からの離脱を確認します。これにより、量産仕様が確定する前に図面に必要な変更箇所を特定します。
代表部品には想定されるPEI製品および含まれる工程ステップが用いられます。この段階では、受入済みの寸法、エッジ状態および外観が当該素材で得られることを確認します。異なる配合から推定することはしません。
発行済み図面、素材識別情報および最終検査条件がロットを定義します。試験中に実施された変更は、残りの数量の生産に先立ち、記録された改訂として反映されます。
再注文では、受入済みの製品および部品定義が維持されます。素材メーカー、配合、または洗浄プロセスの変更については、量産に導入される前に、影響を受ける適合性および機能要件に対してレビューされます。
単独の当該記載では認定されません。MCAMの注記によれば、素材形状の等級は推定値であり、これらの形状についてはULファイル番号が存在しないと明記されています。認定済み材料または認証済み最終製品を要求する場合には、当該認証プログラムで規定される特定の証拠が必要です。比較表ではこれを提供できません。
いいえ。これは材料試験における絶縁破壊を記述するものであり、試験片の調製方法、電極、周囲媒質などの条件が関係します。ASTM D149では、得られた結果を実際の機器に直接適用することはほとんどできないと警告しています。定格作動電圧および完全な絶縁構成については、それぞれに適用可能な設計および検証の根拠が必要です。
その注記では、空気中での熱劣化(エージング)に関する基準を定義しており、その後23°Cで測定した引張強さが約50%低下することを示しています。これは熱酸化劣化を対象としています。正確な荷重下寸法の維持とは異なる評価基準であり、許容される使用条件は応力および使用時間にも依存します。
これらはMCAMが別個に実施したISOおよびASTMの試験データセットです。注記には異なる引張棒試験手順および形状が明記されており、これらの数値は材料受入範囲を示すものではありません。選択された試験方法、在庫品および状態をそれぞれ一組として保持し、異なる列から個別の数値を選択しないでください。
選択された流体と在庫材との適合性は、それぞれ個別に確認する必要があります。MCAMは特に、汎用石油系切削油が非晶質U1000 PEIの応力亀裂を促進する可能性があると警告しています。応力を受けたPEI表面への適用適合性および必要な最終洗浄工程は、それぞれ選択された流体と在庫材について個別に確認されます。
この二つの電気的機能は区別する必要があります。電荷を逃がす必要があるキャリアには、抵抗値の範囲を指定し、その用途に合わせた材料を選定します。MCAMはSemitron ESd 410Cを、静電気拡散用に改質したPEIと位置付けています。これはU1000とU2300の比較とは別の製品選定です。
一致する図面およびモデル、必要なPEI配合仕様または在庫品、数量、最終表面仕上げ要件を送付してください。重要寸法および明示された電気的要件、調湿要件、受入要件を含めてください。これにより、意図した部品について見積りが可能です。
本ページで使用された、名称付きストック製品のデータおよび製造・試験条件。
当社では、本サイトの利用状況を把握するためGoogle Analyticsを使用しています。分析用クッキーは、お客様が同意した場合にのみ設定されます。 プライバシーポリシー
