Aller au contenu
VETCNCFABRICATION CNC
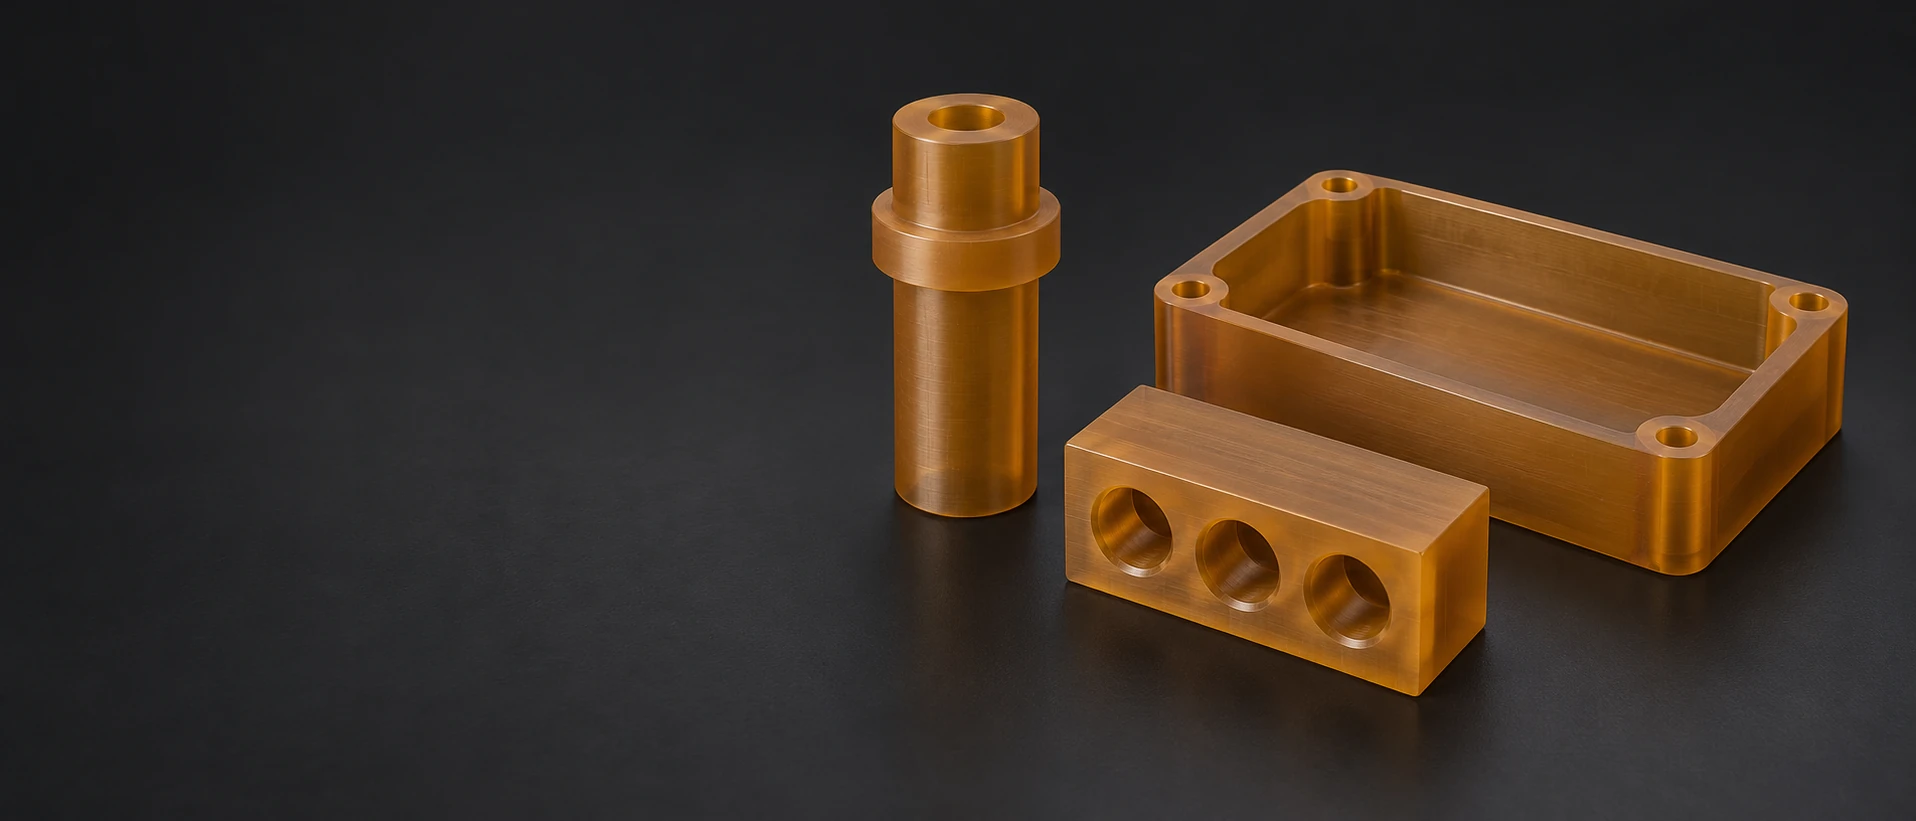
Entretoise en polymère ambré, bloc à trois trous et boîtier creusé vide posés sur une surface sombre

Usinage CNC du PEI
Usinage

Comparez les nuances de stock de PEI

Composants isolants et d’instrumentation sur mesure en PEI

6 types de composants

Entretoises électriques

Nous usinons le corps, les faces d’extrémité et les éléments de fixation des entretoises en PEI. Les épaulements, les trous traversants ou les filetages d’extrémité suivent l’agencement du dessin pour séparer et supporter les composants montés.
Blocs de bornes isolants

Blocs de bornes isolants combiner les poches de contact, les faces de montage et les ouvertures de conducteurs distinctes. Nous fraisons les gorges, les portées et les réseaux de trous qui positionnent les bornes spécifiées dans le corps en PEI.

Manchons isolants à collerette

Un manchon en PEI à collerette utilise son alésage et son diamètre extérieur pour séparer des composants appariés, la collerette assurant un positionnement axial. Les épaulements internes, les entrées coniques et les dégagements d’épaulement font partie du profil tourné.

Supports de montage pour capteurs

Nous usinons les pieds de montage, les sièges de capteurs et les trous de fixation dans les supports en PEI. Des fentes ouvertes, des faces étagées ou des dégagements pour câbles peuvent être inclus là où le dessin du composant les prévoit.

Plaques porte-pièces

Une plaque porte-pièce combine des trous de positionnement, des logements et des zones de support pour l’élément manipulé. Nous usinons la face de travail spécifiée et son motif de fixation dans le stock de PEI sélectionné.

Logements d’instruments évidés

Les corps d’instruments en PEI peuvent combiner une cavité ouverte pour équipement, un siège pour couvercle et des bossages de montage. Les passages accessibles et les ouvertures pour câbles sont usinés autour des sections conservées pour supporter ces interfaces.

VETCNC établit des devis pour des pièces en PEI sur mesure, usinées par fraisage ou tournage, à partir d’un grade de stock usinable spécifié. Nous confirmons l’approvisionnement, la faisabilité des caractéristiques, les finitions et les documents inclus pour la commande.

Stocks de PEI non chargés et chargés en verre

PEI non chargé pour une plus grande déformation en traction

Le PEI non chargé est un candidat idéal lorsque la pièce nécessite un corps isolant sans renfort de verre. Dans la comparaison des produits semi-finis mentionnés ci-dessous, le U1000 présente un allongement à la rupture nettement supérieur à celui du U2300. Cette différence est importante pour une lèvre de retenue ou toute autre caractéristique devant tolérer les mouvements d'assemblage. [1]

Focus de sélection
La déformation requise pendant l’assemblage et l’utilisation.

PEI chargé en verre pour une rigidité accrue

Un renfort de verre à 30 % augmente le module et réduit la dilatation thermique publiée dans la comparaison du U2300. Il réduit également l’allongement à la rupture ; les valeurs de résistance à la traction selon la norme ASTM s’avèrent égales. Une amélioration de la rigidité ne signifie donc pas que chaque exigence de résistance ou d’assemblage s’améliore. [2] [1]

Focus de sélection
Rigidité, croissance thermique et déformation autorisée.

Barreau et plaque selon la géométrie de la pièce

La barre ronde peut réduire l'enlèvement de matière nécessaire pour une entretoise ou un manchon, tandis que la plaque convient à un bornier, un support ou un porte-pièce. Un changement de forme de produit semi-fini peut modifier l'historique du matériau derrière la pièce ; le produit semi-fini requis et toute acceptation dépendant de la direction font toujours partie de la spécification. [3]

Focus de sélection
La forme de stock sous-jacente à la géométrie usinée.

Le produit de stock sous-jacent à une exigence ULTEM

PEI désigne la famille de polymères, tandis qu’ULTEM identifie une famille de résines utilisées dans les produits de stock usinables. Un dessin exigeant une formulation ou une source de stock particulière conserve cette identité. Les valeurs Duratron ci-dessous décrivent ces produits de stock nommés, et non tous les matériaux commercialisés sous le nom de PEI.

Focus de sélection
La formulation réelle, le producteur de stock et la source requise.
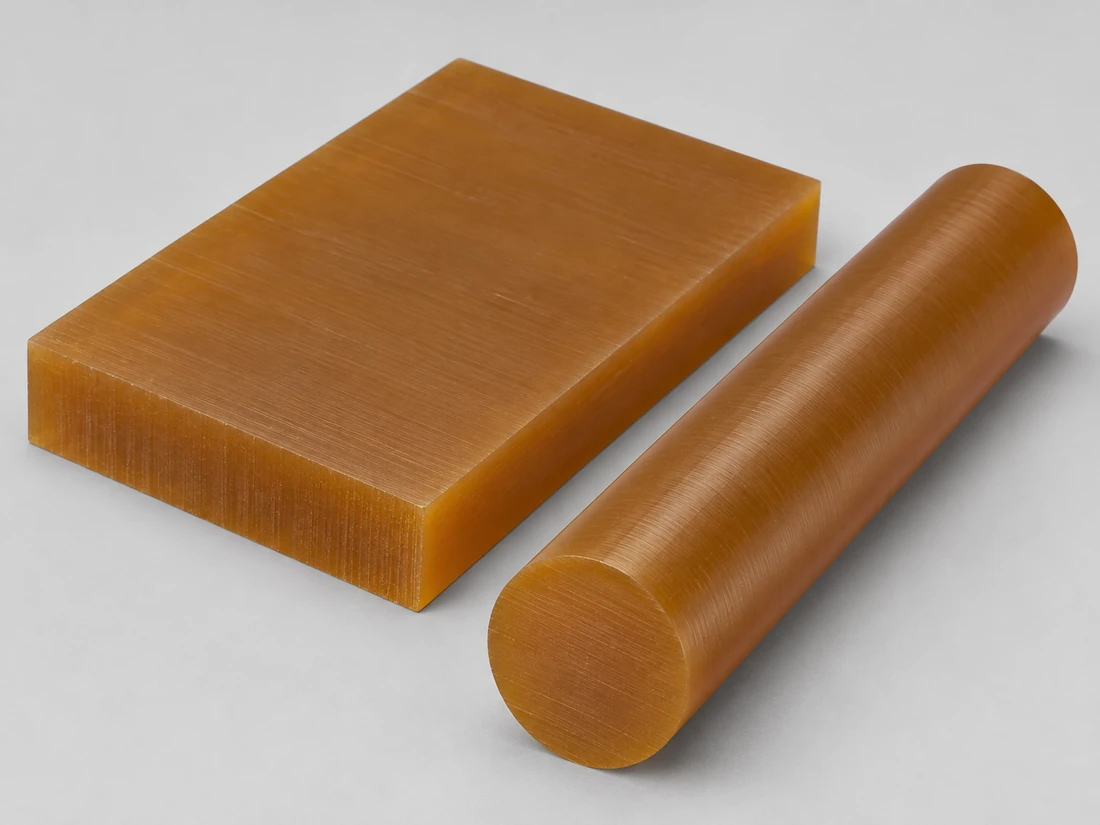
Barre pleine en polymère ambré et plaques rectangulaires épaisses découpées en brut
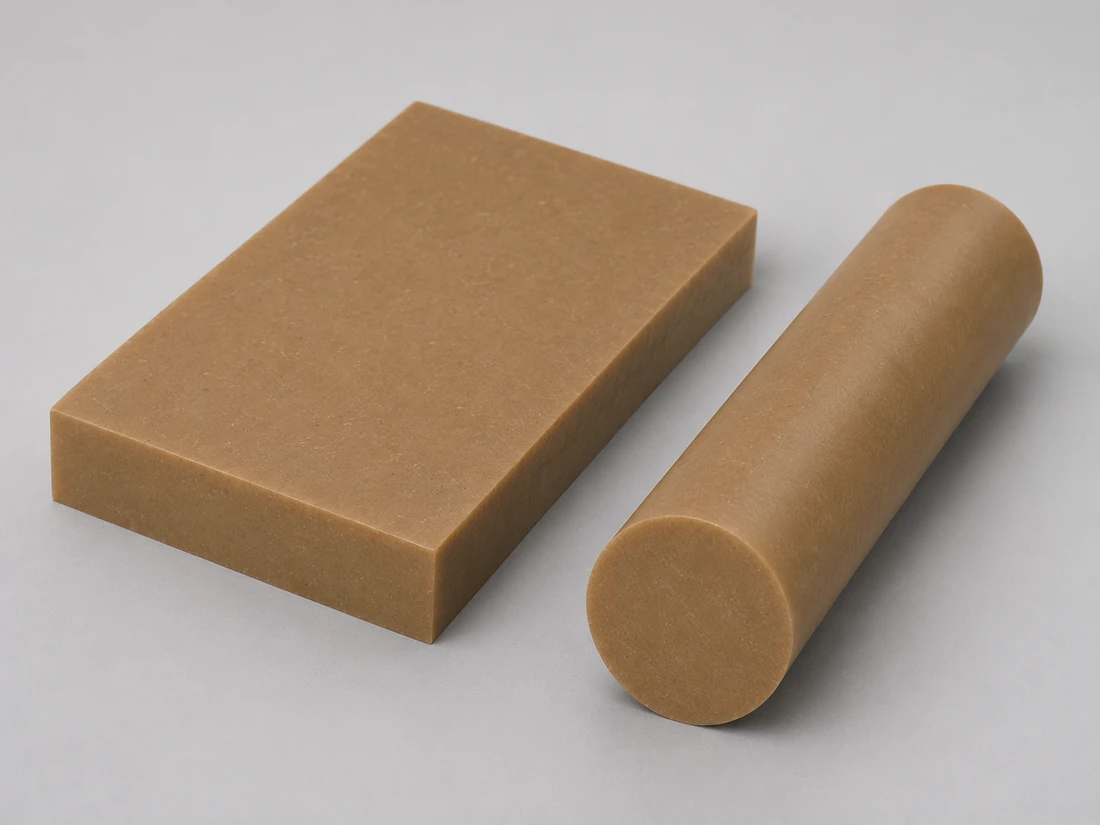
Barre pleine en polymère brun-beige et plaques rectangulaires découpées en brut

Déformation sous charge définie

La ligne HDT compare le fléchissement lors d'un essai à 264 psi. Elle permet de distinguer les produits dans ces conditions d'essai. Un support monté possède également sa propre charge, sa propre géométrie de paroi et son propre temps d'exposition, de sorte que la conception finale utilise ces conditions en plus des données de référence. [1] [2]

La comparaison utilise les colonnes ASTM du même producteur pour deux produits de stock PEI secs.

Demi-produits PEI usinables : U1000 non chargé et U2300 chargé de verre
PropriétéDuratron U1000Duratron U2300, GF30Base de l’essai
Résistance à la traction (psi)17,00017,000ASTM D638
Module de traction (ksi)500800ASTM D638
Allongement à la rupture (%)323ASTM D638
Température de déformation sous charge (°F)400410ASTM D648; 264 psi
Dilatation linéaire (µin/in/°F)3111ASTM E831; −40–150°C
Résistance diélectrique (V/mil)830770ASTM D149
Absorption d’eau après 24 h (%)0.250.18ASTM D570 ; eau à 23 °C

Source : fiches techniques des produits Duratron U1000 et U2300 en PEI de MCAM, révision imprimée du 07/03/2023, colonnes ASTM. Les valeurs décrivent des produits de stock désignés à l'état sec à des fins de comparaison. Les données mécaniques sont principalement des moyennes obtenues sur des éprouvettes usinées à partir de barres de 40–60 mm, ou de plaques de 10–20 mm lorsque les barres ne sont pas disponibles, à 23 °C. La direction n'est pas précisée. D570 utilise des éprouvettes de 1/8 in d'épaisseur. Ces valeurs ne constituent pas des minima d'achat garantis ni des performances garanties pour les composants finis.

Usinage CNC par fraisage et tournage de pièces en PEI

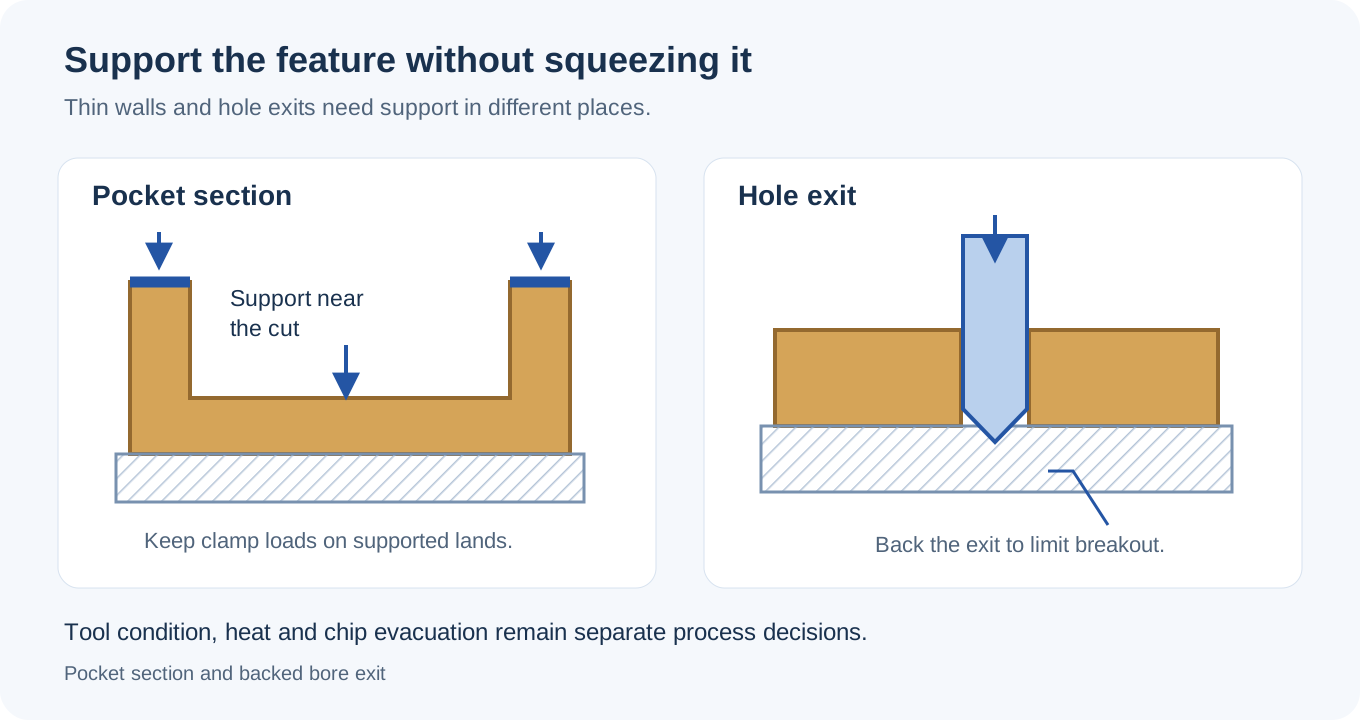
Section de poche soutenue sous son plancher et un trou percé renforcé à la sortie

Fraisage des logements pour contacts et des faces de montage

Nous usinons les sièges de bornes, les cavités pour équipement et les motifs de montage avec un support sous la section conservée. À mesure que les logements s’ouvrent, le plancher ou la paroi restante devient plus facile à déformer. Un serrage fort peut masquer cette déformation pendant l’usinage.

Tournage des alésages, des épaulements et des extrémités d’entretoises

Le tournage positionne l’alésage du manchon, le profil extérieur et les faces d’appui sur l’axe prévu. Une paroi fine de manchon ou une collerette étroite nécessite un support qui ne la comprime pas dans une forme différente pendant l’usinage des surfaces d’ajustement.

Renfort en verre et usure des outils

Les produits semi-finis chargés de verre sont abrasifs. L'usure de l'arête de coupe peut modifier la génération de chaleur et l'état des débouchés de trous ou des bords de poche, c'est pourquoi le plan de finition comprend un outillage adapté et des contrôles de la qualité des bords. Les nuances non chargées et renforcées nécessitent leur propre plan de coupe. [3]

Ajustements et conditions de mesure pour le PEI

Manchon isolant et interfaces d'accouplement distinctesCoupe conceptuelle à travers l'alésage d'un manchon et sa surface extérieure de positionnement. Le plan du composant définit sa paroi, son ajustement et la séparation prévue des pièces accouplées.Interface extérieureManchon en PEIArbre d’assemblageConcept d’interface
L’entretoise libre, la collerette positionnée et le composant serré peuvent présenter des conditions dimensionnelles différentes.
Limites des caractéristiques du PEI et leurs conditions d'acceptation
CaractéristiqueExigence ou référenceCondition acceptéeVérification
Entretoise ou surface de montageHauteur et relation de face selon le dessinÉtat libre ou fixé spécifiéVérification de longueur/face dans cet état
Manchon isolant à colleretteAlésage, ajustement extérieur et siège de collerette selon le dessinCondition libre ou installée, telle que définieVérification de l’alésage et du siège
Plage de référence pour U1000 non chargé2 po, 73→123 °F : ΔL ≈ +0,0031 poCoefficient moyen publié maintenu constantCalcul sur matériau ; l’assemblage implique également les pièces appariées
Caractéristique conditionnée ou nettoyéeDimension et exigence de surface selon le dessinAprès la séquence de conditionnement/nettoyage convenueInspection finale de la caractéristique et de la surface

Calcul thermique : ΔL = αLΔT, en utilisant pour l'U1000 α = 31×10⁻⁶/°F, L = 2 in et ΔT = 50°F. Le coefficient source est une moyenne sur −40–150°C ; l'estimation couvre la matière première non renforcée dans une seule direction. Les effets d'orientation de la matière renforcée et le jeu en place sont calculés à partir de votre conception, et l'acceptation suit l'état spécifié sur le plan.

Limites finales spécifiques à chaque caractéristique

Nous établissons des devis pour les dimensions et relations de repères sélectionnées, selon le grade réel de PEI et la géométrie. L’acceptation finale précise si la pièce est libre, supportée ou assemblée ; il n’existe pas de valeur unique de précision décrivant chaque paroi de manchon, chaque plaque de montage et chaque corps d’instrument.

Détails de conception pour les isolants et supports en PEI

Zones de fixation supportées

Une tête de vis ou une rondelle nécessite suffisamment de surface sous-jacente pour répartir la charge de fixation. Un bossage intégré au corps supporte ce contact plus efficacement qu’un rebord mince et non supporté d’un logement.

Paroi autour d’une ouverture pour borne

Un logement pour contact, un trou transversal et une fixation peuvent se faire concurrence pour la même section restante. Le dessin doit prévoir un chemin continu de matière autour de ces ouvertures, avec un accès suffisant pour éliminer les bavures aux intersections.

Fixations dans une disposition isolante

Un lamage expose la tête de la fixation à l'intérieur de la pièce. Des rondelles métalliques, des inserts ou un boulon traversant peuvent relier des composants que le corps en PEI est destiné à séparer ; leurs positions font donc partie intégrante de la disposition d'isolation complète. [4]

Coins de cavité et sièges pour couvercles

Une fraise rotative laisse un rayon interne dans les coins. Le couvercle ou l’équipement inséré nécessite un dégagement à ce coin, tandis que la surface de siège reste suffisamment large pour remplir sa fonction de positionnement. Un dégagement local peut résoudre une interférence sans modifier toute la cavité.

Discutez des exigences relatives à la pièce.

Composants en PEI dans les assemblages électriques et d’instrumentation

Séparation au niveau d’un conducteur monté

Une entretoise isolante positionne le composant monté à distance d’une base métallique. Son épaulement et son agencement de fixation définissent cette séparation ; un dessin de pièce ordinaire nécessite toutefois encore les exigences de conception électrique et d’acceptation applicables à l’assemblage.

Positionnement des bornes et connecteurs

Un bloc de bornes positionne le contact et fournit de l’espace pour sa connexion. Le siège du contact, l’approche des fils et l’accès aux outils doivent s’adapter à l’enceinte environnante, plutôt que de se fier uniquement aux dimensions extérieures du bloc.

Alignement du capteur et accès au câble

Un support de capteur positionne la face sensible par rapport au repère de montage tout en laissant de l’espace pour son câble et son connecteur. Un motif de perçage précis ne peut pas compenser un siège de capteur décalé ou un connecteur inaccessible après installation.

Plaques porte-pièces pour dispositifs de fixation d’instruments

Une plaque porte-pièce doit positionner l’élément pendant la manipulation, puis le libérer sans interférence. Le dégagement des logements, les surfaces de contact et les butées de positionnement ont des fonctions différentes ; seules les surfaces utilisées pour positionner l’élément doivent servir de références.

Surfaces de travail en PEI, nettoyage et aspect

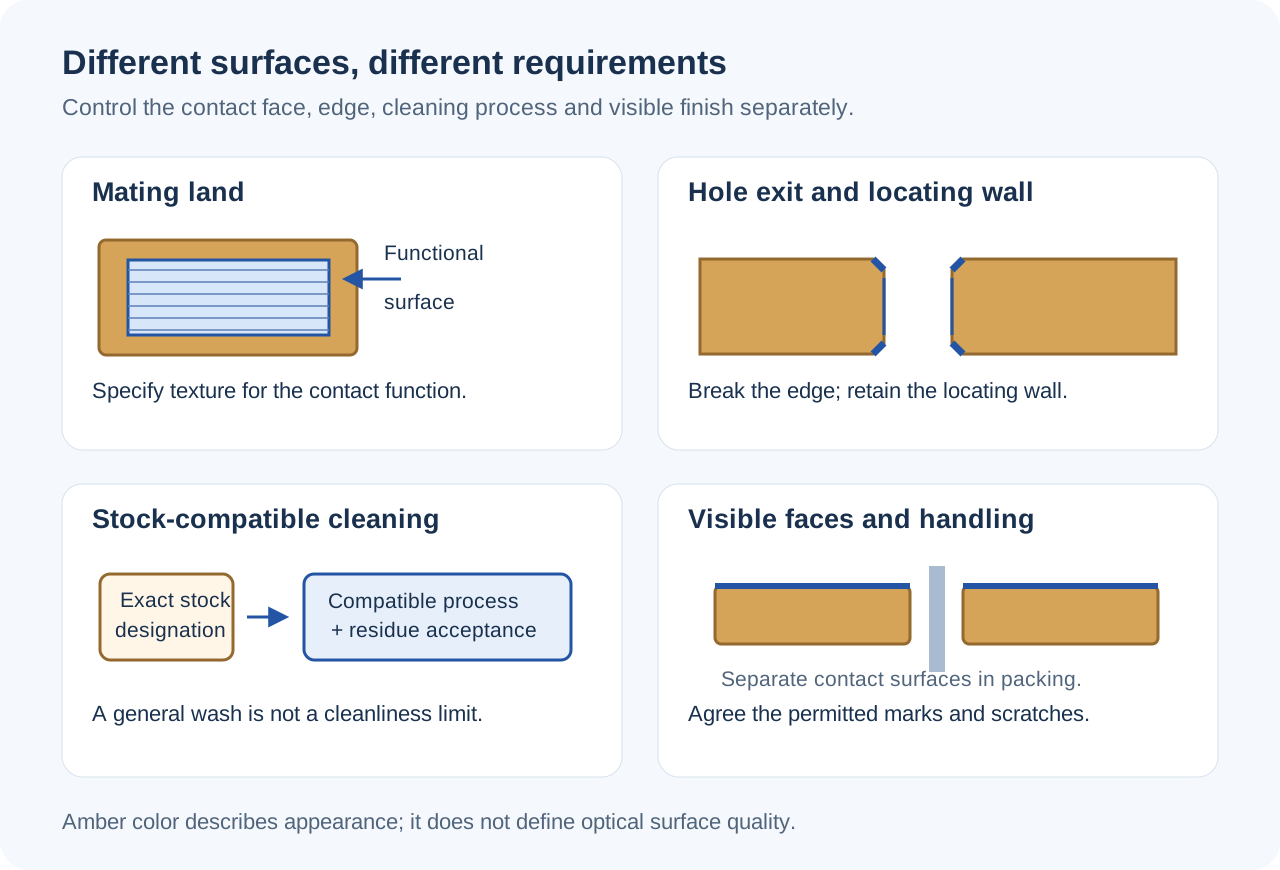
Surfaces d’appui appariées, chanfreins sur les bords des trous, nettoyage compatible avec le brut et faces d’aspect protégées

Faces fonctionnelles telles qu’usinées

Les alésages, les faces d'appui et les poches de contact conservent l'état de surface spécifié et les marques d'outil autorisées. La portée conjuguée et l'ajustement d'une borne insérée sont chacun contrôlés par rapport à l'état de surface spécifié et aux marques d'outil autorisées.

Chanfreins et sorties de perçage

L’ébavurage élimine les bavures aux sorties de perçage et aux intersections de logements, sans arrondir un épaulement de positionnement ni élargir une entrée ajustée au-delà du dessin. Sur un grade renforcé, l’état des bords exposés est évalué sur la surface usinée réelle.

Nettoyage et résidus autorisés

Le nettoyant sélectionné et tout fluide de procédure doivent être compatibles avec le stock exact. Lorsque le composant entre dans un assemblage sensible, la commande définit le nettoyage final requis et l’acceptation des résidus, plutôt que de supposer qu’un lavage général est suffisant.

Surfaces ambrées et marques de manipulation

Le PEI ambré non chargé et le stock renforcé ambré-brun n’ont pas le même aspect. Les faces visibles respectent les critères convenus de marques et de rayures, les surfaces de contact étant séparées pendant l’emballage. La couleur du matériau n’est pas une spécification de qualité optique.

Identité du stock en PEI et inspection des pièces finies

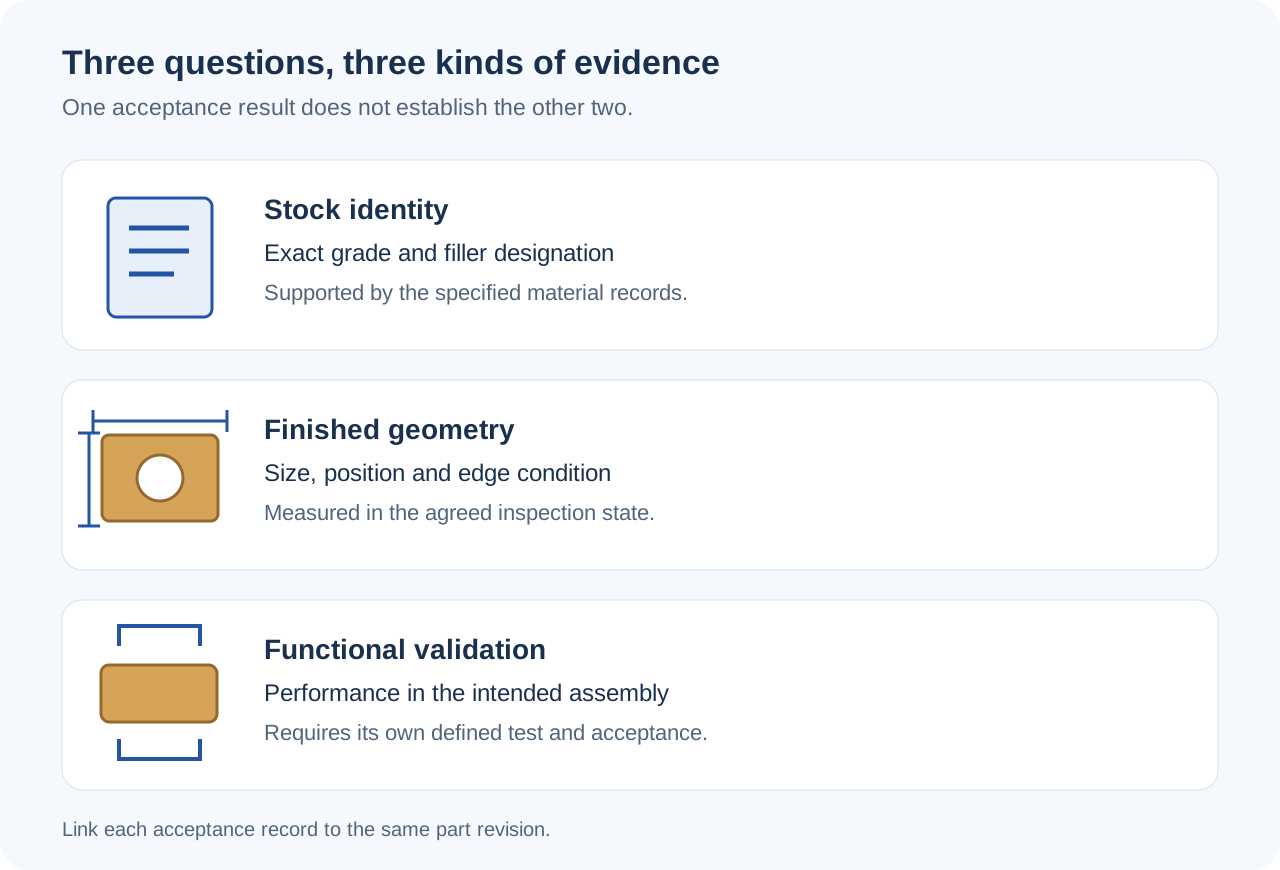
Identité du matériau, géométrie finie et validation fonctionnelle présentées comme des questions d’acceptation distinctes

Le stock et la charge sélectionnés

L’identité du matériau suit le produit PEI commandé, le renfort et toute restriction de source approuvée. Un nom générique de résine ne prouve pas que le stock acheté possède la même base de propriétés que le produit de référence.

Dimensions dans la condition convenue

Nous inspectons les caractéristiques sélectionnées après les étapes de finition et de conditionnement incluses. Le relevé de mesure identifie l’état d’acceptation du composant afin qu’une plaque supportée ou un manchon installé ne soit pas comparé à un résultat non pertinent à l’état libre.

Vérification spécifique à l’application

Une exigence fonctionnelle électrique, ignifuge, de propreté ou autre nécessite sa propre méthode d’acceptation et ses preuves applicables. Ces exigences sont convenues séparément ; une fiche technique de matériau ou un rapport dimensionnel seul n’approuve pas l’équipement assemblé.

Quels facteurs influencent le coût de l’usinage CNC du PEI ?

Produit exact et forme du brut

Un producteur de stock, une formulation ou une couleur requis affectent l’approvisionnement. Un barreau proche du profil d’une entretoise utilise la matière différemment d’une plaque large servant de brut à un logement évidé, même si les deux pièces ont un volume fini similaire.

Renfort et géométrie conservée

Le renfort en verre ajoute des considérations liées à l’usure des outillages. Des parois minces, des logements profonds pour contacts et des caractéristiques sur plusieurs faces peuvent également nécessiter un soutien et des opérations de finition supplémentaires, au-delà du temps requis pour enlever un volume donné de polymère.

Exigences de surface et d’acceptation

Un état contrôlé des bords, un aspect sélectionné, un nettoyage et des caractéristiques enregistrées ajoutent chacun un travail défini. Un essai fonctionnel ou un document matériau spécifique à la source constitue un élément distinct dans le périmètre du devis, et non une propriété supposée de toute commande en PEI.

Quantité par lot et préparation pour répétition

La programmation et la préparation initiale du montage sont mutualisées sur l'ensemble de la quantité produite simultanément. Une répétition à l'identique peut conserver cette base ; un renfort, un produit de stock ou un état d'acceptation différent peut nécessiter un autre plan d'usinage et de contrôle.

D'un essai d'ajustement en PEI à la production en série

Testez les interfaces prévues

Le premier essai géométrique vérifie l’insertion des bornes, le positionnement du couvercle, l’accès au serrage et le dégagement depuis la bride. Il identifie les zones du dessin nécessitant une modification avant que la définition de production ne soit figée.

Utilisez la matière première prévue pour la production

La pièce représentative utilise le produit PEI prévu et les étapes de procédure incluses. Cette étape vérifie que les dimensions acceptées, l’état des bords et l’aspect peuvent effectivement être obtenus sur cette matière première, plutôt que d’en déduire la conformité à partir d’une autre formulation.

Diffuser la définition acceptée

Le dessin diffusé, l’identification de la matière première et l’état final d’inspection définissent le lot. Toute modification apportée pendant l’essai devient une révision enregistrée avant que le reste de la quantité ne suive cette version.

Conserver la base pour les commandes répétées

Les commandes répétées conservent le produit et la définition de la pièce acceptés. Tout changement de source, de formulation ou de procédé de nettoyage est examiné au regard des exigences fonctionnelles et d’ajustement concernées avant d’être mis en production.

FAQ usinage CNC du PEI

La classification V-0 répertoriée rend-elle ces demi-produits PEI reconnus par l'UL ?

Non, pas à partir de cette entrée seule. Les notes de MCAM qualifient les classifications des formes standard d’« estimées » et précisent qu’aucun numéro de dossier UL n’est disponible pour ces formes. Une exigence relative à un matériau reconnu ou à un produit fini certifié nécessite les preuves spécifiques requises par ce programme ; le tableau comparatif ne saurait les fournir.

La valeur de rigidité diélectrique peut-elle déterminer la tension de service du composant ?

Non. Elle décrit la rupture sous essai du matériau, dans des conditions telles que la préparation de l’éprouvette, les électrodes et le milieu environnant. La norme ASTM D149 précise que les résultats ne peuvent guère être appliqués directement aux équipements réels. La tension de service et l’ensemble de la disposition isolante doivent faire l’objet d’une base propre de conception et de vérification.

Que mesure la référence de température du PEI sur 20 000 heures de MCAM ?

Sa note définit une référence de vieillissement à l’air associée à une perte d’environ 50 % de la résistance à la traction mesurée ultérieurement à 23 °C. Elle concerne le vieillissement thermo-oxydatif. Il s’agit d’un critère différent du maintien d’une dimension chargée exacte, et les conditions autorisées d’utilisation dépendent également de la contrainte et de la durée.

Pourquoi l'U1000 affiche-t-il un allongement de 13 % dans une colonne et de 32 % dans une autre ?

Il s’agit des jeux de données d’essais ISO et ASTM distincts fournis par MCAM. Les notes identifient des procédures et des géométries différentes pour les barreaux de traction, si bien que ces valeurs ne constituent pas une plage d’acceptation du matériau. Conservez ensemble la méthode d’essai choisie, le produit standard et son état, plutôt que de sélectionner individuellement des valeurs issues de colonnes différentes.

Un fluide de coupe pour l'usinage des métaux peut-il également être utilisé avec du PEI non chargé ?

La compatibilité doit être établie pour le fluide et la matière première sélectionnés. MCAM avertit spécifiquement que les fluides de coupe à base de pétrole à usage général peuvent contribuer à la fissuration sous contrainte du PEI U1000 amorphe. L'adéquation pour une surface de PEI sous contrainte, ainsi que le processus de nettoyage final requis, sont chacun confirmés pour le fluide et la matière première sélectionnés de manière indépendante.

Le PEI isolant ordinaire peut-il servir de support dissipatif de charges statiques ?

Ne supposez pas que ces deux fonctions électriques soient interchangeables. Un support devant dissiper les charges doit présenter une plage de résistance spécifiée et une formulation conçue à cet effet. MCAM identifie le Semitron ESd 410C comme un PEI dissipatif modifié à cette fin ; il s’agit d’un choix de produit distinct de la comparaison entre U1000 et U2300.

ASSISTANCE PROJET

Discutez de votre composant en PEI

Envoyez le dessin et le modèle correspondants, la formulation de PEI ou le produit standard requis, la quantité et les exigences finales relatives à la surface. Incluez les cotes critiques ainsi que toute exigence électrique, de conditionnement ou d’acceptation définie, afin que nous puissions établir un devis pour le composant prévu.

Références matériaux et usinage du PEI

Données relatives aux produits standards nommés et conditions d’usinage et d’essai utilisées sur cette page.

  1. MCAM — Fiche technique du produit PEI Duratron U1000Valeurs de comparaison de la matière non chargée et conditions spécifiées pour les éprouvettes sèches, le vieillissement thermique et le classement au feu.
  2. MCAM — PEI Duratron U2300 et Semitron ESd 410CPropriétés des demi-produits renforcés de verre et identité distincte d'une formulation dissipatrice d'électricité statique.
  3. Ensinger — Guide d'usinage du PEI et des plastiques renforcésDemi-produits à base d'ULTEM, fraisage et tournage, renfort abrasif et support de pièce.
  4. Trousse de l'usineur MCAM ; directives d'essai public ASTM D149Contraintes d'usinage et compatibilité des fluides ; limites de l'application d'un résultat d'éprouvette diélectrique à l'équipement.
VETCNCFABRICATION CNC

Demander un devis

Importer le dessin

*Champs obligatoires

Illustration de la géométrie d’une pièce en acétal

Illustration agrandie de la géométrie de la pièce

Illustration de pièce générée par l'IA.

Français
WhatsApp Envoyez-nous un courriel

Parlez-nous de votre projet

Partagez vos besoins et nous vous répondrons par e-mail.

PDF, CAD ou ZIP · jusqu’à 20 Mo